소형 레이몬드 밀
소형 레이몬드 밀 소개 KX 소형 레이몬드 밀은…


(1) 고장 현상
① 볼 밀 외통에 심각한 원주 방향 마모가 발생했으며, 내부 라이너의 이음매 부분에 원형 홈이 형성되어 재료에 의한 침식 흔적이 나타납니다. 이 결함은 주로 습식 볼 밀에서 발생하지만, 때로는 건식 볼 밀에서도 나타납니다. 심한 경우 외통 파손으로 이어질 수 있습니다.
② 밀 쉘에 국부적인 마모가 있으며, 특정 구간에 심각한 손상이 있다.
(2) 원인 분석
① 라이너 조립 과정에서 이음매 부분에 의도적이든 비의도적이든 원형의 틈이 남게 됩니다. 이 틈은 재료의 침식으로 인해 점차 확대되어, 결국 재료가 쉘의 내면에 닿아 마모를 일으키게 됩니다.
② 라이너의 치수 정밀도가 불충분하게 제조되었거나, 운전 중 쉘에 국부적인 변형이 발생하여 라이너와 밀 내벽 간의 밀착 상태가 나빠집니다. 이때 재료가 라이너 이음매 틈새나 (마모로 인해 타원형으로 변형된) 라이너 볼트 구멍을 통해 쉘 내면으로 유입되어, 쉘 내면을 침식하고 마모시킵니다.
(3) 치료 방법
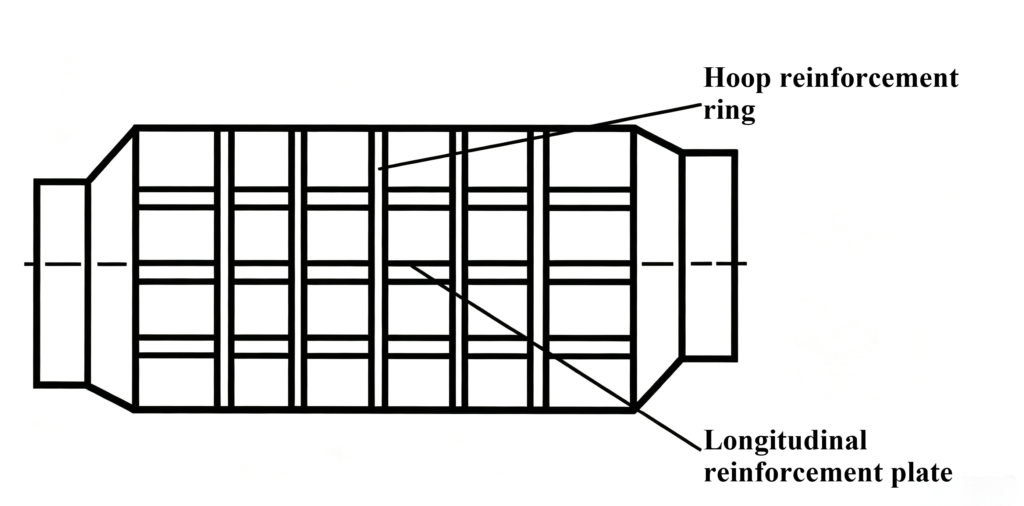
① 이미 원형 홈이 생긴 쉘 내면에는, 홈이 있는 위치에 쉘 외부에 링 형태의 보강링과 종방향 보강판을 용접하십시오(그림 2.34 참조). 동시에, 운전 시 하중을 적절히 줄이십시오.
② 국소적인 쉘 마모의 경우: 마모된 부분을 잘라낸 후, 그 자리에 새로운 강판을 덧대어 용접하십시오. 절개 부위의 필렛 반경은 100~150 mm여야 합니다. 교체용 강판의 치수와 형상은 제거된 부분과 정확히 일치해야 합니다. 외판과 패치판 양쪽에 양면 베벨을 가공한 후, 보수 용접을 수행하고 용접 후 템퍼링 처리를 실시하십시오. 부가 용접(오버레이 용접)은 사용해서는 안 됩니다.
③ 껍데기의 일부가 심하게 손상된 경우, 해당 섹션 전체를 교체해야 합니다.
④ 예방 대책:
a. 라이너를 설치할 때는 먼저 쉘의 내면에 두께 약 10mm의 시멘트 모르타르 층을 도포한 다음, 새 라이너를 장착하십시오. 제분기를 가동하기 전에 모르타르가 완전히 건조되도록 하십시오.
일반 볼 밀의 경우, 이 방법을 사용하면 내벽 표면의 점진적인 마모를 줄일 수 있지만, 보고서에 따르면 분쇄 매체가 볼과 실린더형 입자 또는 봉과 볼로 구성되어 있을 때는 오히려 내벽 마모가 더 심해질 수 있다.
b. 라이너를 장착할 때는 쉘 내면과 라이너 사이에 두께 10mm의 고무 시트(대개 중고 컨베이어 벨트로 제작되며, 일부 수입 제지 공장에서는 코르크판 등을 사용하기도 함)를 끼워 넣으십시오. 이는 쉘 내면을 마모로부터 보호할 뿐만 아니라 작동 소음도 줄여주어, 두 가지 이점을 한 번에 얻을 수 있습니다.
c. 새로 설계된 밀의 경우, 라이너를 배치할 때 설치 후 연속적인 환형 틈이 생기지 않도록 이음매를 가능한 한 엇갈리게 배치해야 합니다. 동시에, 라이너의 치수가 밀의 내벽에 밀착되도록 충분한 정밀도로 제작되었는지 확인해야 합니다.
d. 볼 밀 쉘 내면의 마모 상태를 수시로 점검할 수 있도록 정기적인 점검 일정을 수립하여, 쉘 각 부분의 두께에 대한 데이터를 적시에 종합적으로 확보해야 합니다. 일반적으로 초음파 두께 측정기(예: CCH‑10 모델)를 사용하는 것이 권장됩니다. 해당 장비가 없는 경우, 마모된 부위에 작은 구멍을 몇 개 뚫어 두께를 직접 측정하고, 그 외 부위에 대해서는 추정치를 활용하여 쉘이 심하게 마모되었는지 여부를 평가할 수 있습니다.
⑤ 유지보수 품질 요건
a. 강판 재료는 다음에서 규정된 Q235 B 등급 강재에 대한 요구 사항보다 열등하지 않아야 한다. 탄소 구조용 강재 (GB/T 700—2006). 두께가 20 mm 미만인 강판의 경우, Q235 A 등급 이상의 재질을 사용할 수 있다. 두께가 30 mm 이상인 강판의 경우, 최종 절단 후 주변부를 따라 초음파 결함 탐지 검사를 실시해야 한다.
b. 외피의 용접부는 볼트 구멍과 엇갈리게 배치되어야 하며, 가장자리와의 거리는 75 mm 이상이어야 한다. 인접한 외피 단면 사이의 종방향 용접부는 원주 방향으로 엇갈리게 배치되어야 하며, 간격은 600 mm 이상이어야 한다.
c. 외피의 공차: 원주 길이: 0 ~ +10 mm; 전체 축 방향 길이: 0 ~ +10 mm; 진원도: 5 mm; 원통면 생성선의 직선도: 5 mm.
d. 모든 내부 용접부 및 엔드 커버와 연결되는 용접부는 평평하게 연마해야 한다. 연마된 표면은 모재 표면보다 0~0.5 mm 높을 수 있다. 연마 후 표면은 매끄러워야 하며, 연마로 인한 요철이나 자국이 없어야 한다. 용접 결함 검사의 품질은 다음에서 규정된 레벨 B 이상이어야 한다. 용접부의 비파괴 검사 – 초음파 검사 – 기술, 검사 등급 및 평가 (GB/T 11345—2013).
e. 강판 두께가 20 mm 이상인 용접 부품의 경우, 용접 후 용접 응력을 제거해야 하나, 모재의 기계적 특성은 저하되어서는 안 된다.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian