
Concentrador centrífugo
Concentrador centrífugo – Concentrador por gravidade de alta eficiência para partículas finas Visão geral do produto O concentrador centrífugo…

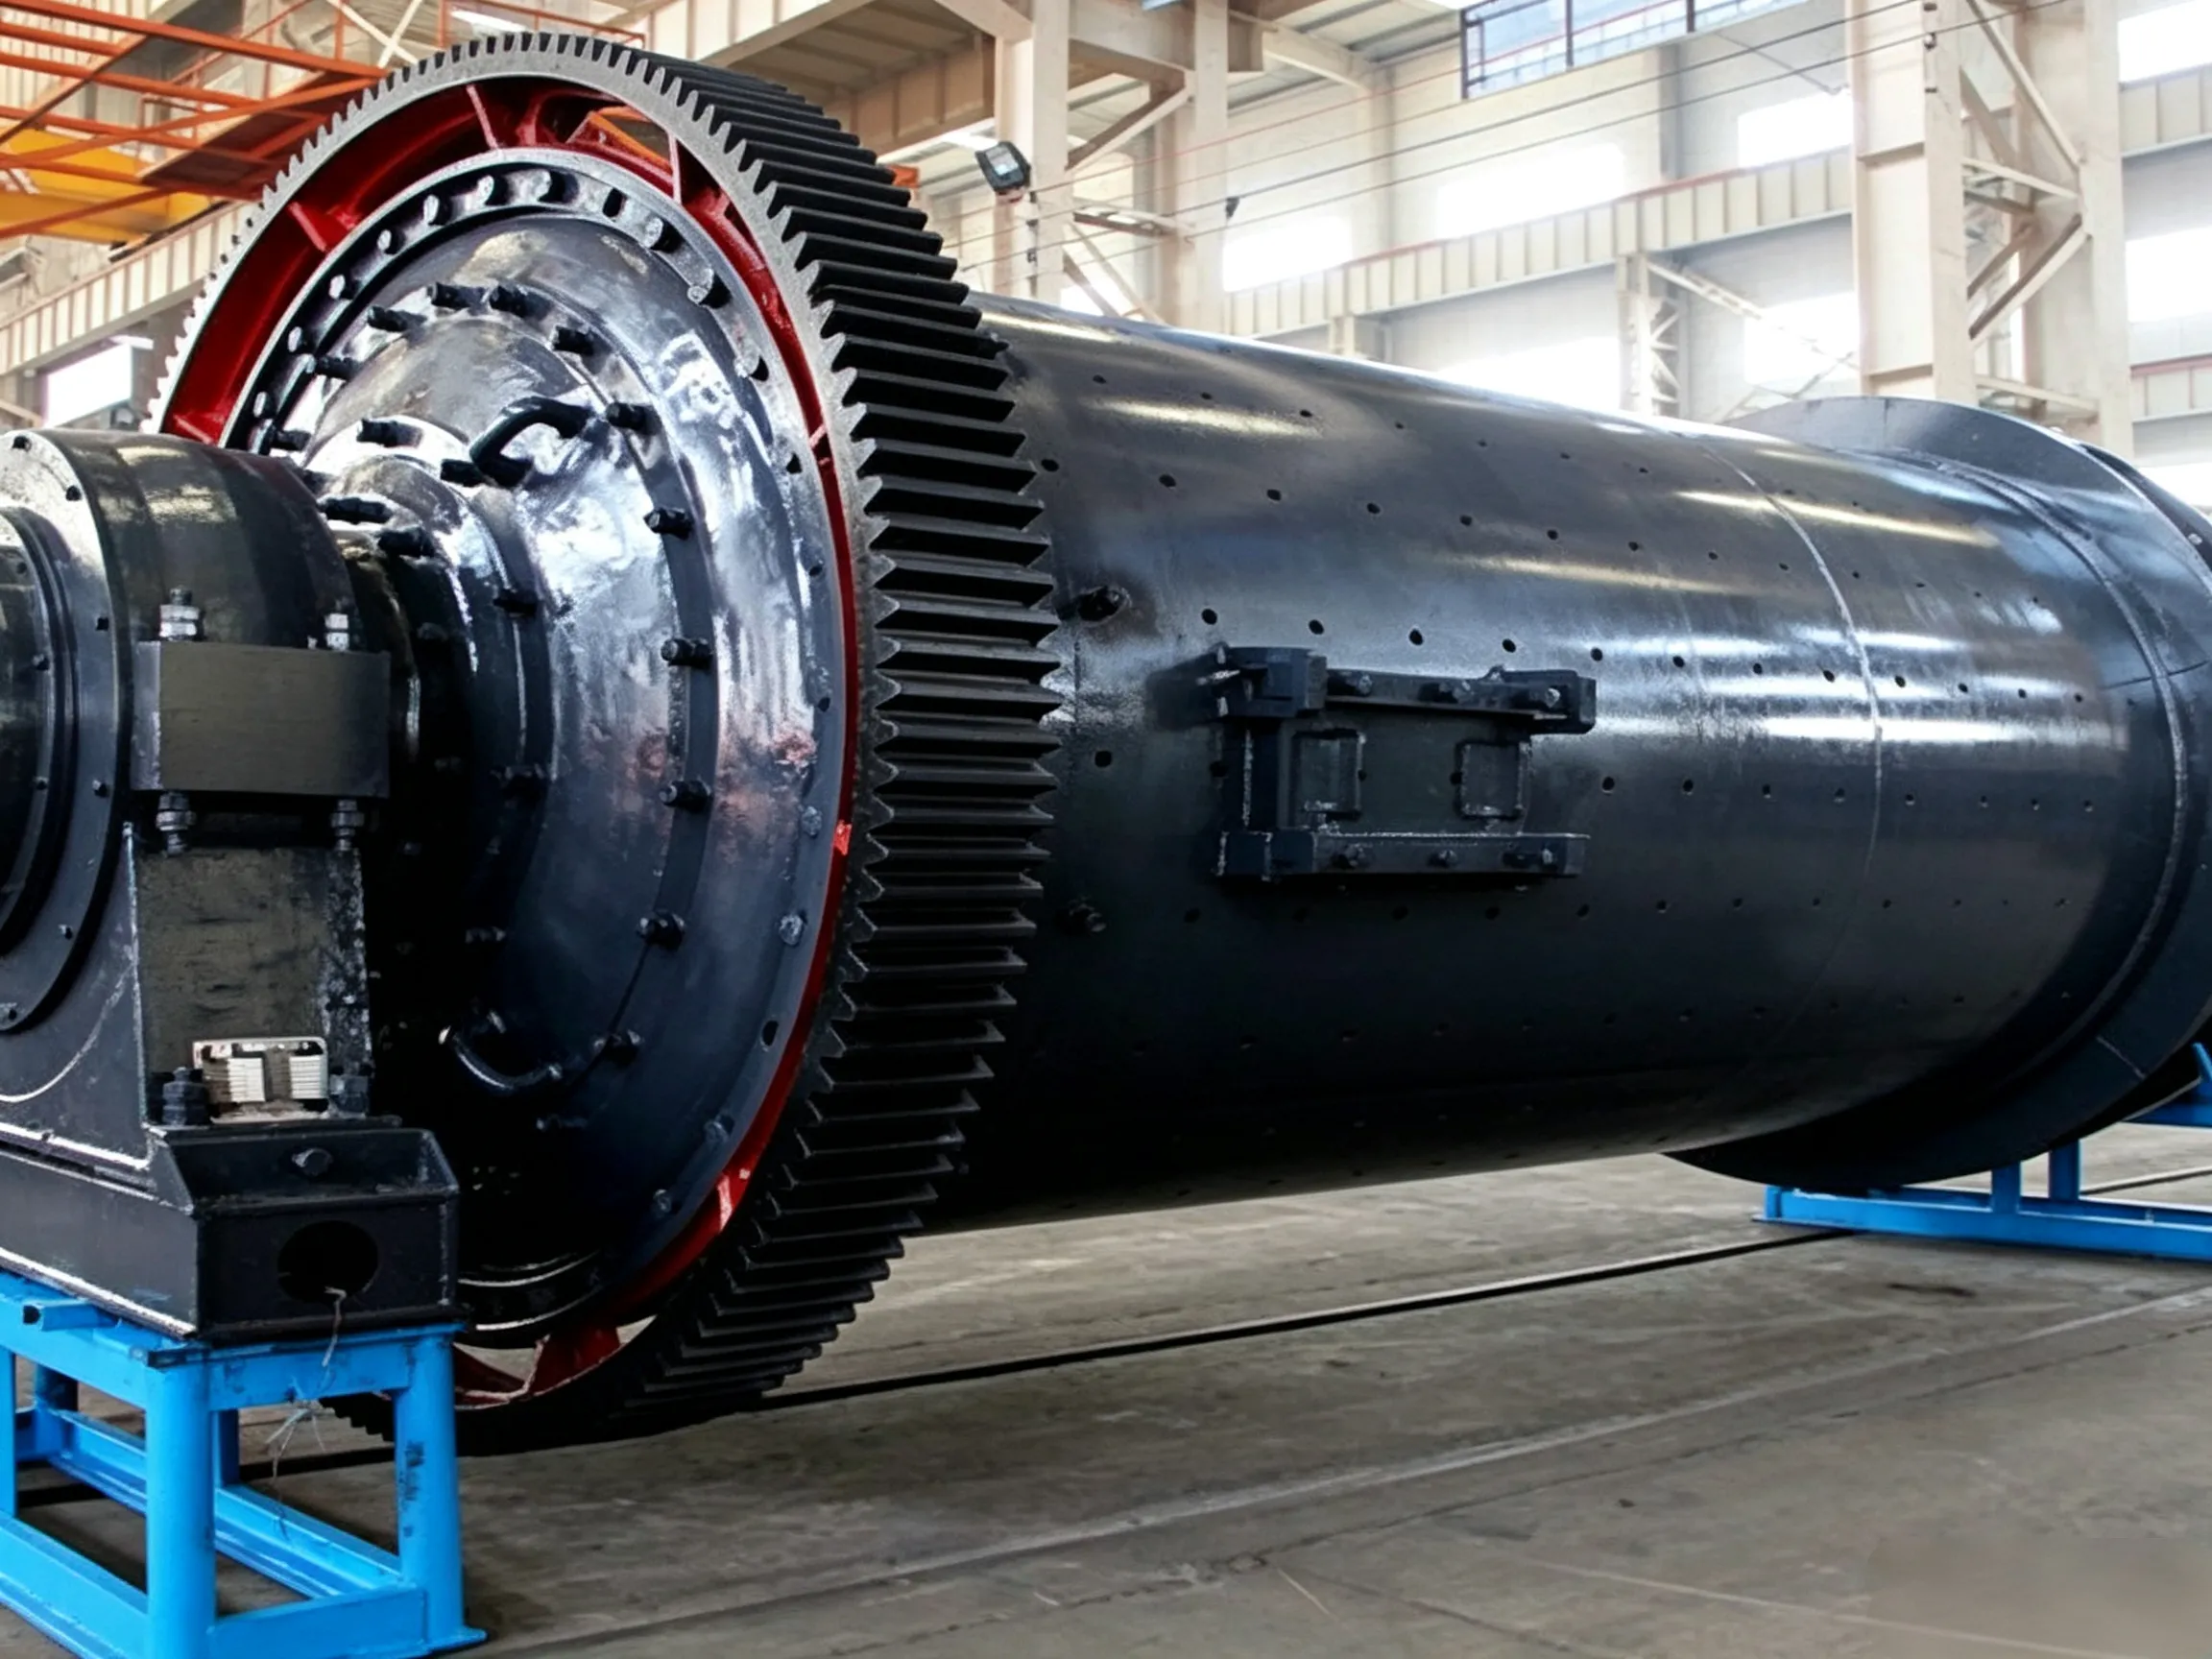
A ventilação interna exerce influência significativa tanto na produção quanto na qualidade. Uma boa ventilação não apenas retira o pó fino do moinho a tempo de evitar a moagem excessiva, mas também elimina o calor gerado pela moagem, reduz a temperatura interna, diminui a desidratação do gesso e evita o revestimento das esferas e o entupimento da grelha no último compartimento. Geralmente, a velocidade do ar em moinhos de circuito fechado é de 0,8–1,0 m/s, enquanto em moinhos de circuito aberto, devido às temperaturas internas mais elevadas, a velocidade do ar deve ser um pouco maior do que nos moinhos de circuito fechado. Algumas fábricas utilizam moinhos de bolas projetados antes da década de 1990, que, estruturalmente, costumam apresentar percursos de fluxo de ar inadequados. É possível realizar melhorias abrindo aberturas de ventilação na entrada de alimentação, modificando o parafuso de alimentação, tornando a rampa de alimentação escalonada, ampliando os orifícios centrais do diafragma intermediário e da grelha de descarga e reforçando a válvula de ar na extremidade de descarga. Essas medidas não apenas resolvem o bloqueio de material, mas também aumentam a área de ventilação.
Os projetos anteriores de diafragmas intermediários e grades de descarga serviam apenas para dividir os compartimentos por função, separar os meios de moagem grandes dos pequenos e impedir que os meios fossem descarregados. Hoje, porém, espera-se que eles controlem a vazão do material, equilibrem a capacidade de moagem entre os compartimentos inicial e final, aumentem a relação material-bola e evitem a classificação reversa – melhorando, assim, a utilização efetiva da energia cinética dos meios de moagem e aumentando a produção. Para moinhos de bolas mais antigos, placas de diafragma com função de peneiramento e grades de descarga podem ser selecionadas de acordo com as características do material. A diafragma de triagem é um novo tipo de filtro que classifica o material que passa por ele em frações grossas e finas. Sua principal função é filtrar o material que entra no compartimento de moagem fina e impedir a entrada de partículas grossas, criando assim condições para o uso de meios de moagem de tamanho microscópico, com alta área superficial específica e alta eficiência de moagem no compartimento de moagem fina. Em outras palavras, o novo diafragma não apenas controla o fluxo de material e equilibra a capacidade de moagem entre os compartimentos, mas também realiza a classificação de partículas grossas e finas e o levantamento forçado do material, permitindo que o material mais fino entre mais cedo no compartimento de moagem fina para moagem adicional.
Para aproveitar plenamente o potencial de moagem do moinho, podem ser instalados dispositivos de ativação em seu interior. Esses dispositivos criam condições de movimento tridimensional para os micromédios, aumentam a capacidade de moagem e aproveitam melhor a energia cinética dos meios de moagem, melhorando assim significativamente a eficiência da moagem. A estrutura principal de um dispositivo de ativação consiste em elementos trapezoidais montados nos revestimentos do moinho em um determinado ângulo em relação ao eixo do moinho. Sua altura é de 20%–30% do diâmetro do casco, a espessura é de cerca de 40 mm e a largura é igual à do revestimento. Dependendo dos requisitos do produto, são instalados de 2 a 5 conjuntos ao longo do eixo do moinho, com um conjunto instalado longitudinalmente a cada dois revestimentos. Graças ao dispositivo de ativação, os meios de moagem não apenas se movem em uma trajetória circular ao longo dos revestimentos, mas também se deslocam axialmente. Ao mesmo tempo, a zona de estagnação — onde os meios de moagem mais distantes dos revestimentos apresentam movimento reduzido, pois os revestimentos não conseguem impulsioná-los efetivamente — é eliminada pela ação do dispositivo de ativação.
Além de sua função protetora, os revestimentos são utilizados principalmente para ajustar a distribuição dinâmica e a trajetória de movimento dos meios de moagem. Sua forma deve ser compatível com a velocidade do moinho e as características do material. O uso de diversos tipos novos de revestimentos melhorou significativamente o ajuste do movimento dos meios de moagem e a adaptabilidade aos materiais. A seleção de revestimentos hiperboloidais no último compartimento — com superfícies curvas inclinadas tanto no sentido axial quanto no circunferencial — não apenas aprimora a classificação transversal das esferas de aço, mas também melhora a eficiência de moagem dos cilindros e esferas de aço.
Os revestimentos classificadores permitem que os meios de moagem dentro do moinho sejam classificados, alcançando o estado ideal em que as esferas grandes trituram as partículas grandes e as esferas pequenas trituram as partículas pequenas.
Otimizar as condições operacionais de um moinho de bolas significa alcançar um equilíbrio entre a capacidade de trituração e a capacidade de moagem do material dentro do moinho. O segredo está na taxa de enchimento e na granulometria dos meios de moagem. Os parâmetros tradicionais do processo do moinho de bolas eram determinados com base nas condições mecânicas e elétricas e nas teorias de moagem da época. Atualmente, com o uso de modificadores de fase, inversores de frequência e grandes rolamentos de rolos substituindo os mancais lisos, a prática de produção há muito ultrapassou as normas tradicionais: a taxa de enchimento aumentou de 29%–31% para 36%–40%, a velocidade do moinho foi aumentada em 5%–10% (algumas até se aproximando da velocidade crítica) e a carga dos meios de moagem aumentou proporcionalmente — resultando em alta qualidade, economia de energia e alta produção.
Aumentar moderadamente a velocidade é particularmente eficaz para moinhos de diâmetro menor, pois esses moinhos apresentam uma força de impacto menor das esferas de aço devido ao seu diâmetro reduzido; aumentar a velocidade melhora a capacidade de trituração.
① Aumentar a velocidade significa aumentar o número de impactos por meio de moagem dentro do moinho.
② Isso também intensifica o atrito e o desgaste entre os meios de moagem, bem como entre os meios e os revestimentos.
Nos moinhos de cimento, a grande quantidade de impacto e atrito entre os meios de moagem, e entre os meios e os revestimentos, gera calor considerável, elevando a temperatura do cimento. Isso pode facilmente causar a desidratação do gesso, levando à falsa presa do cimento, afetando o armazenamento e a embalagem, tornando os sacos de papel frágeis, aumentando as taxas de quebra e piorando o ambiente de trabalho. A alta temperatura do cimento também tende a causar aglomeração do cimento devido à atração eletrostática, resultando no revestimento das bolas e dos cilindros, reduzindo a eficiência da moagem e a produção do moinho.
A pulverização de água atomizada no moinho de cimento pode reduzir significativamente a temperatura interna e é um meio eficaz de resfriamento. A água atomizada se vaporiza rapidamente após a injeção, sem causar a hidratação do cimento nem reduzir sua resistência. Após absorver o calor no interior do moinho, o vapor de água é expelido pelo sistema de ventilação. Especialmente quando o moinho está em alta temperatura, a pulverização de água atomizada na zona de alta temperatura do último compartimento produz um efeito imediato, garantindo que a temperatura do cimento na descarga seja mantida abaixo de 95 °C e aumentando significativamente a produção do moinho.
Durante a moagem, devido à rotação do moinho e ao movimento dos meios de moagem, grande parte do material permanece em estado suspenso – especialmente nos moinhos de pó de escória. Essas partículas em suspensão são difíceis de serem alcançadas pelos meios de moagem e, sob a influência da ventilação interna, são facilmente transportadas para fora do moinho, causando um fluxo excessivamente rápido do material e uma moagem insuficiente, de modo que o produto não atinge a área superficial específica exigida. Nesse momento, a pulverização de água atomizada no moinho pode fazer com que parte do material suspenso se deposite, melhorando efetivamente a eficiência da moagem, evitando um fluxo excessivamente rápido do material, permitindo uma moagem adequada e aumentando significativamente a área superficial específica e a produção do moinho. Para moinhos de pó de escória, a adoção de um sistema interno de pulverização de água normalmente aumenta a produção em 10%–50%. Ao ajustar o volume de pulverização e a ventilação do moinho, a área superficial específica do pó de escória descarregado pode ser facilmente controlada, atingindo até 650 m²/kg ou mais.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian