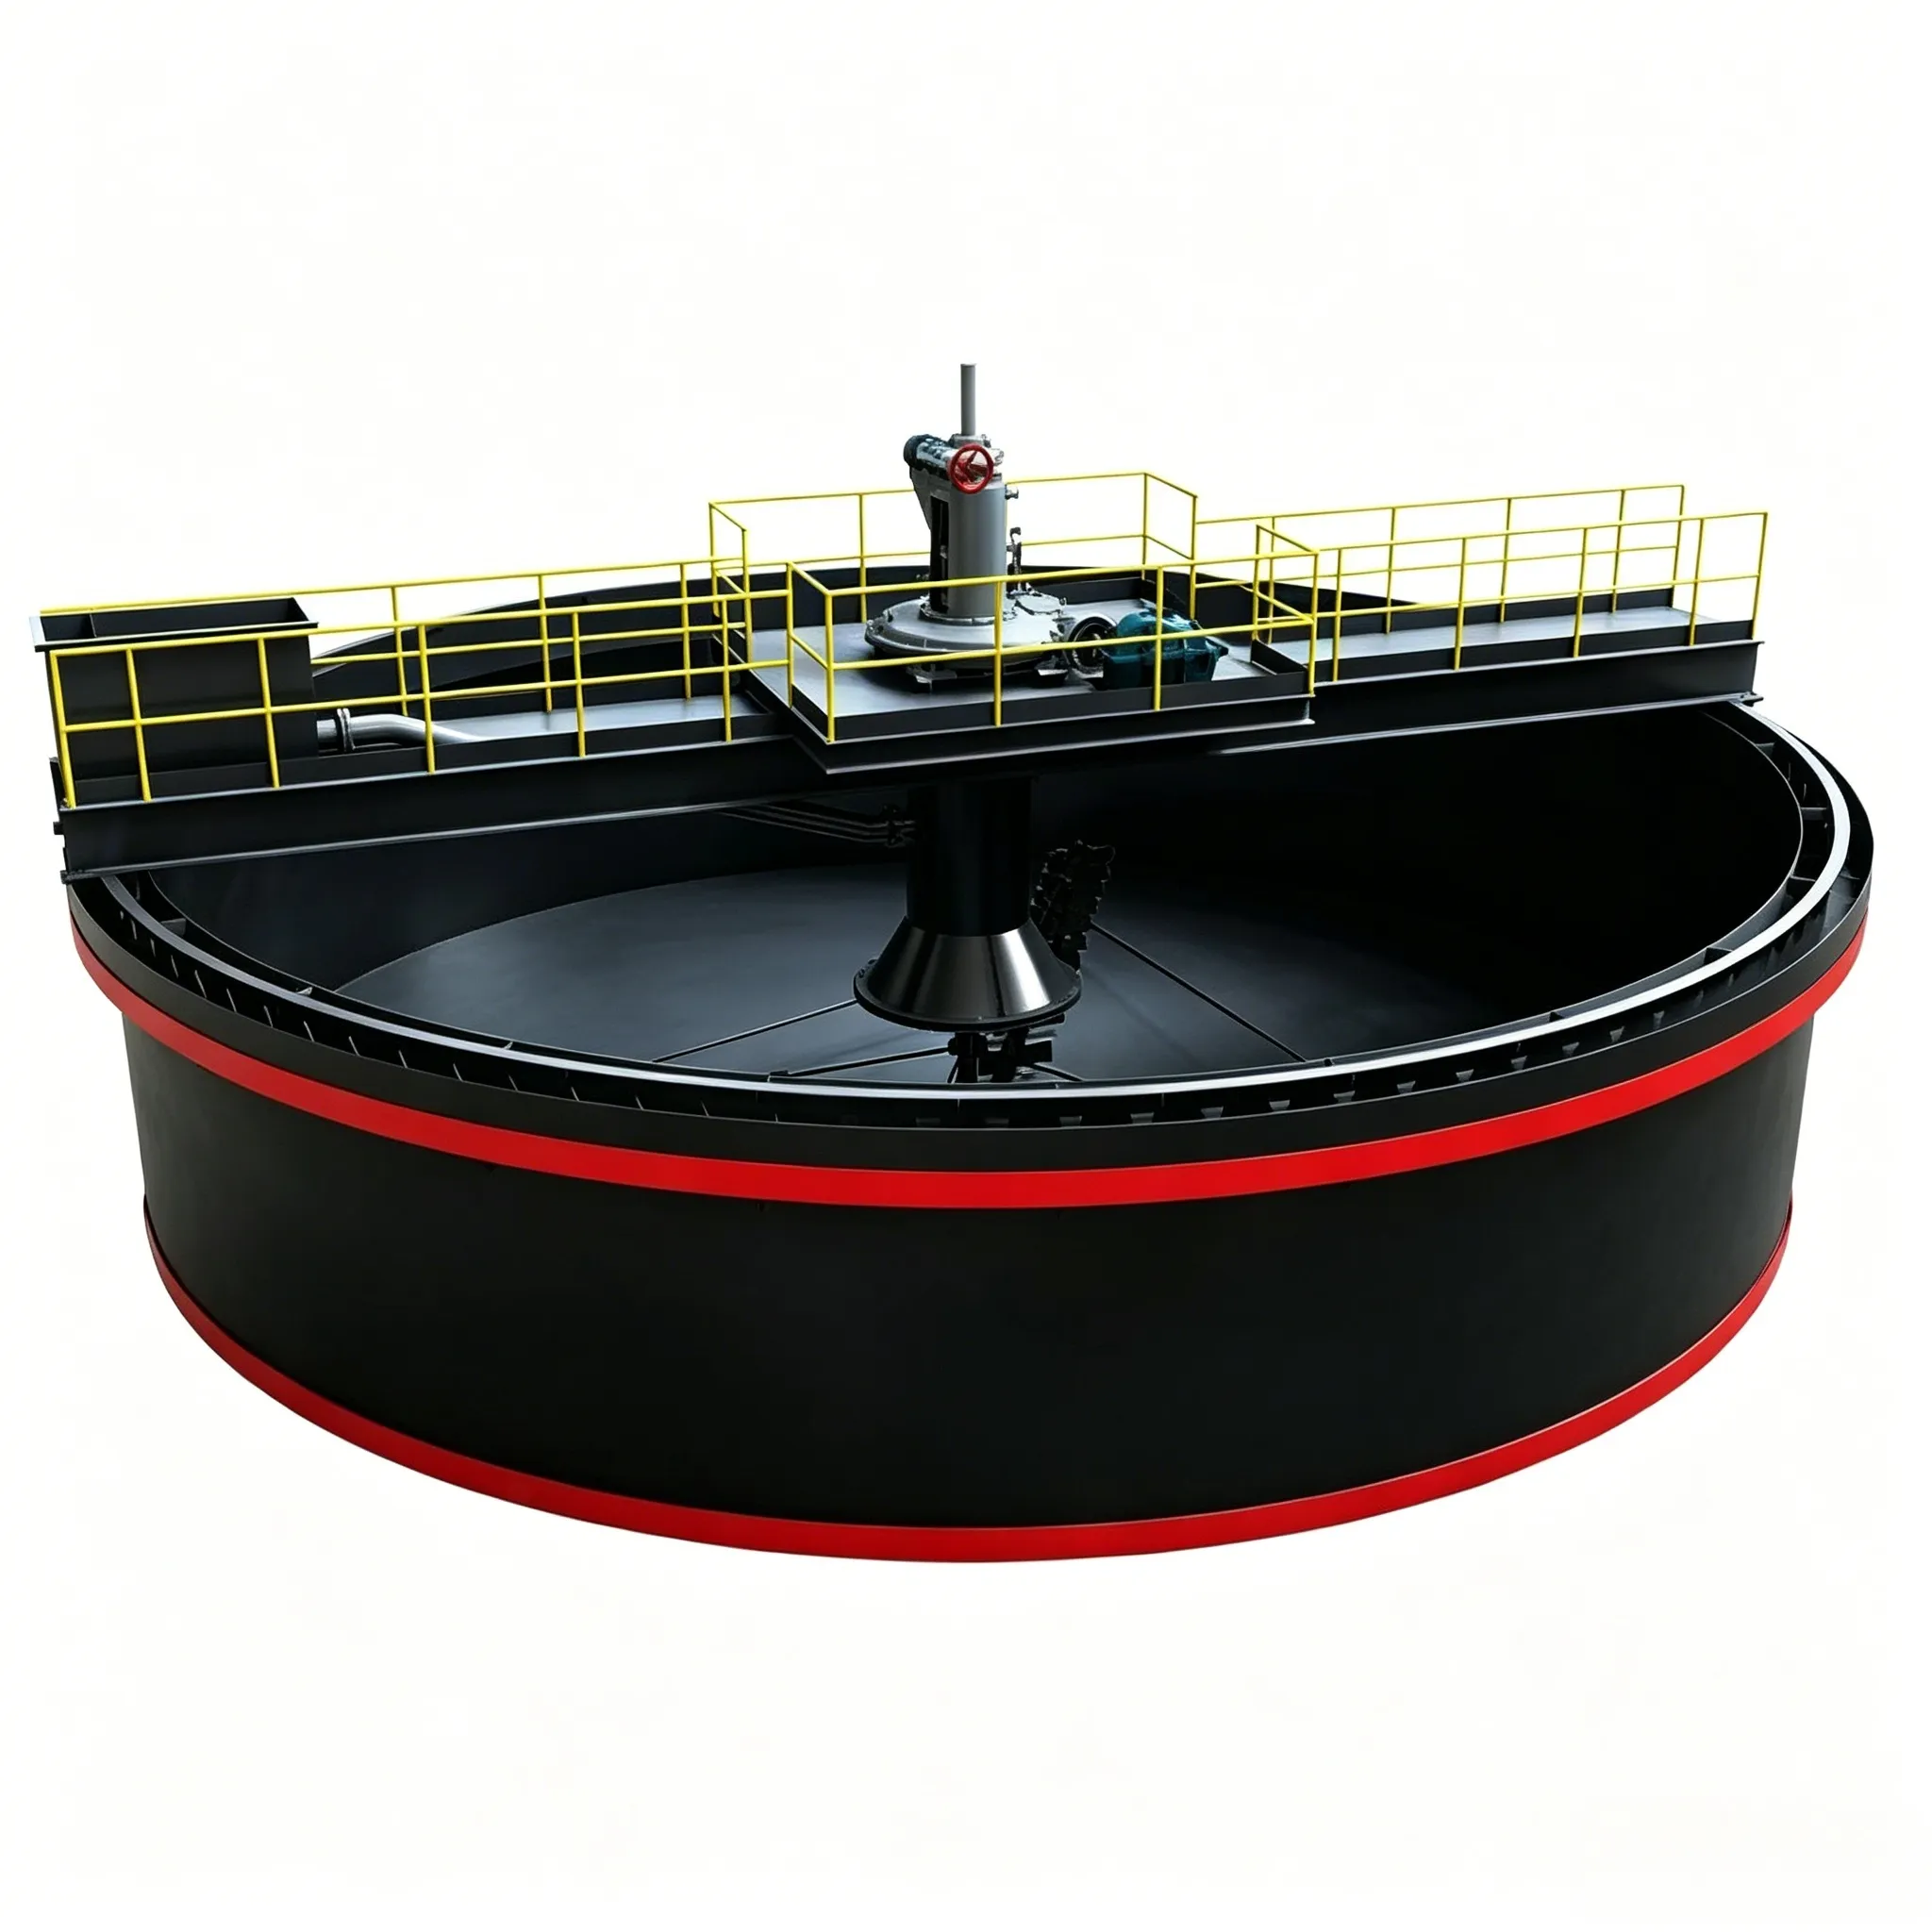
Yüksek Verimli Yoğunlaştırıcı
Yüksek Verimli Yoğunlaştırıcı Yüksek verimli yoğunlaştırıcı, yeni bir tür yoğunlaştırma ekipmanıdır…

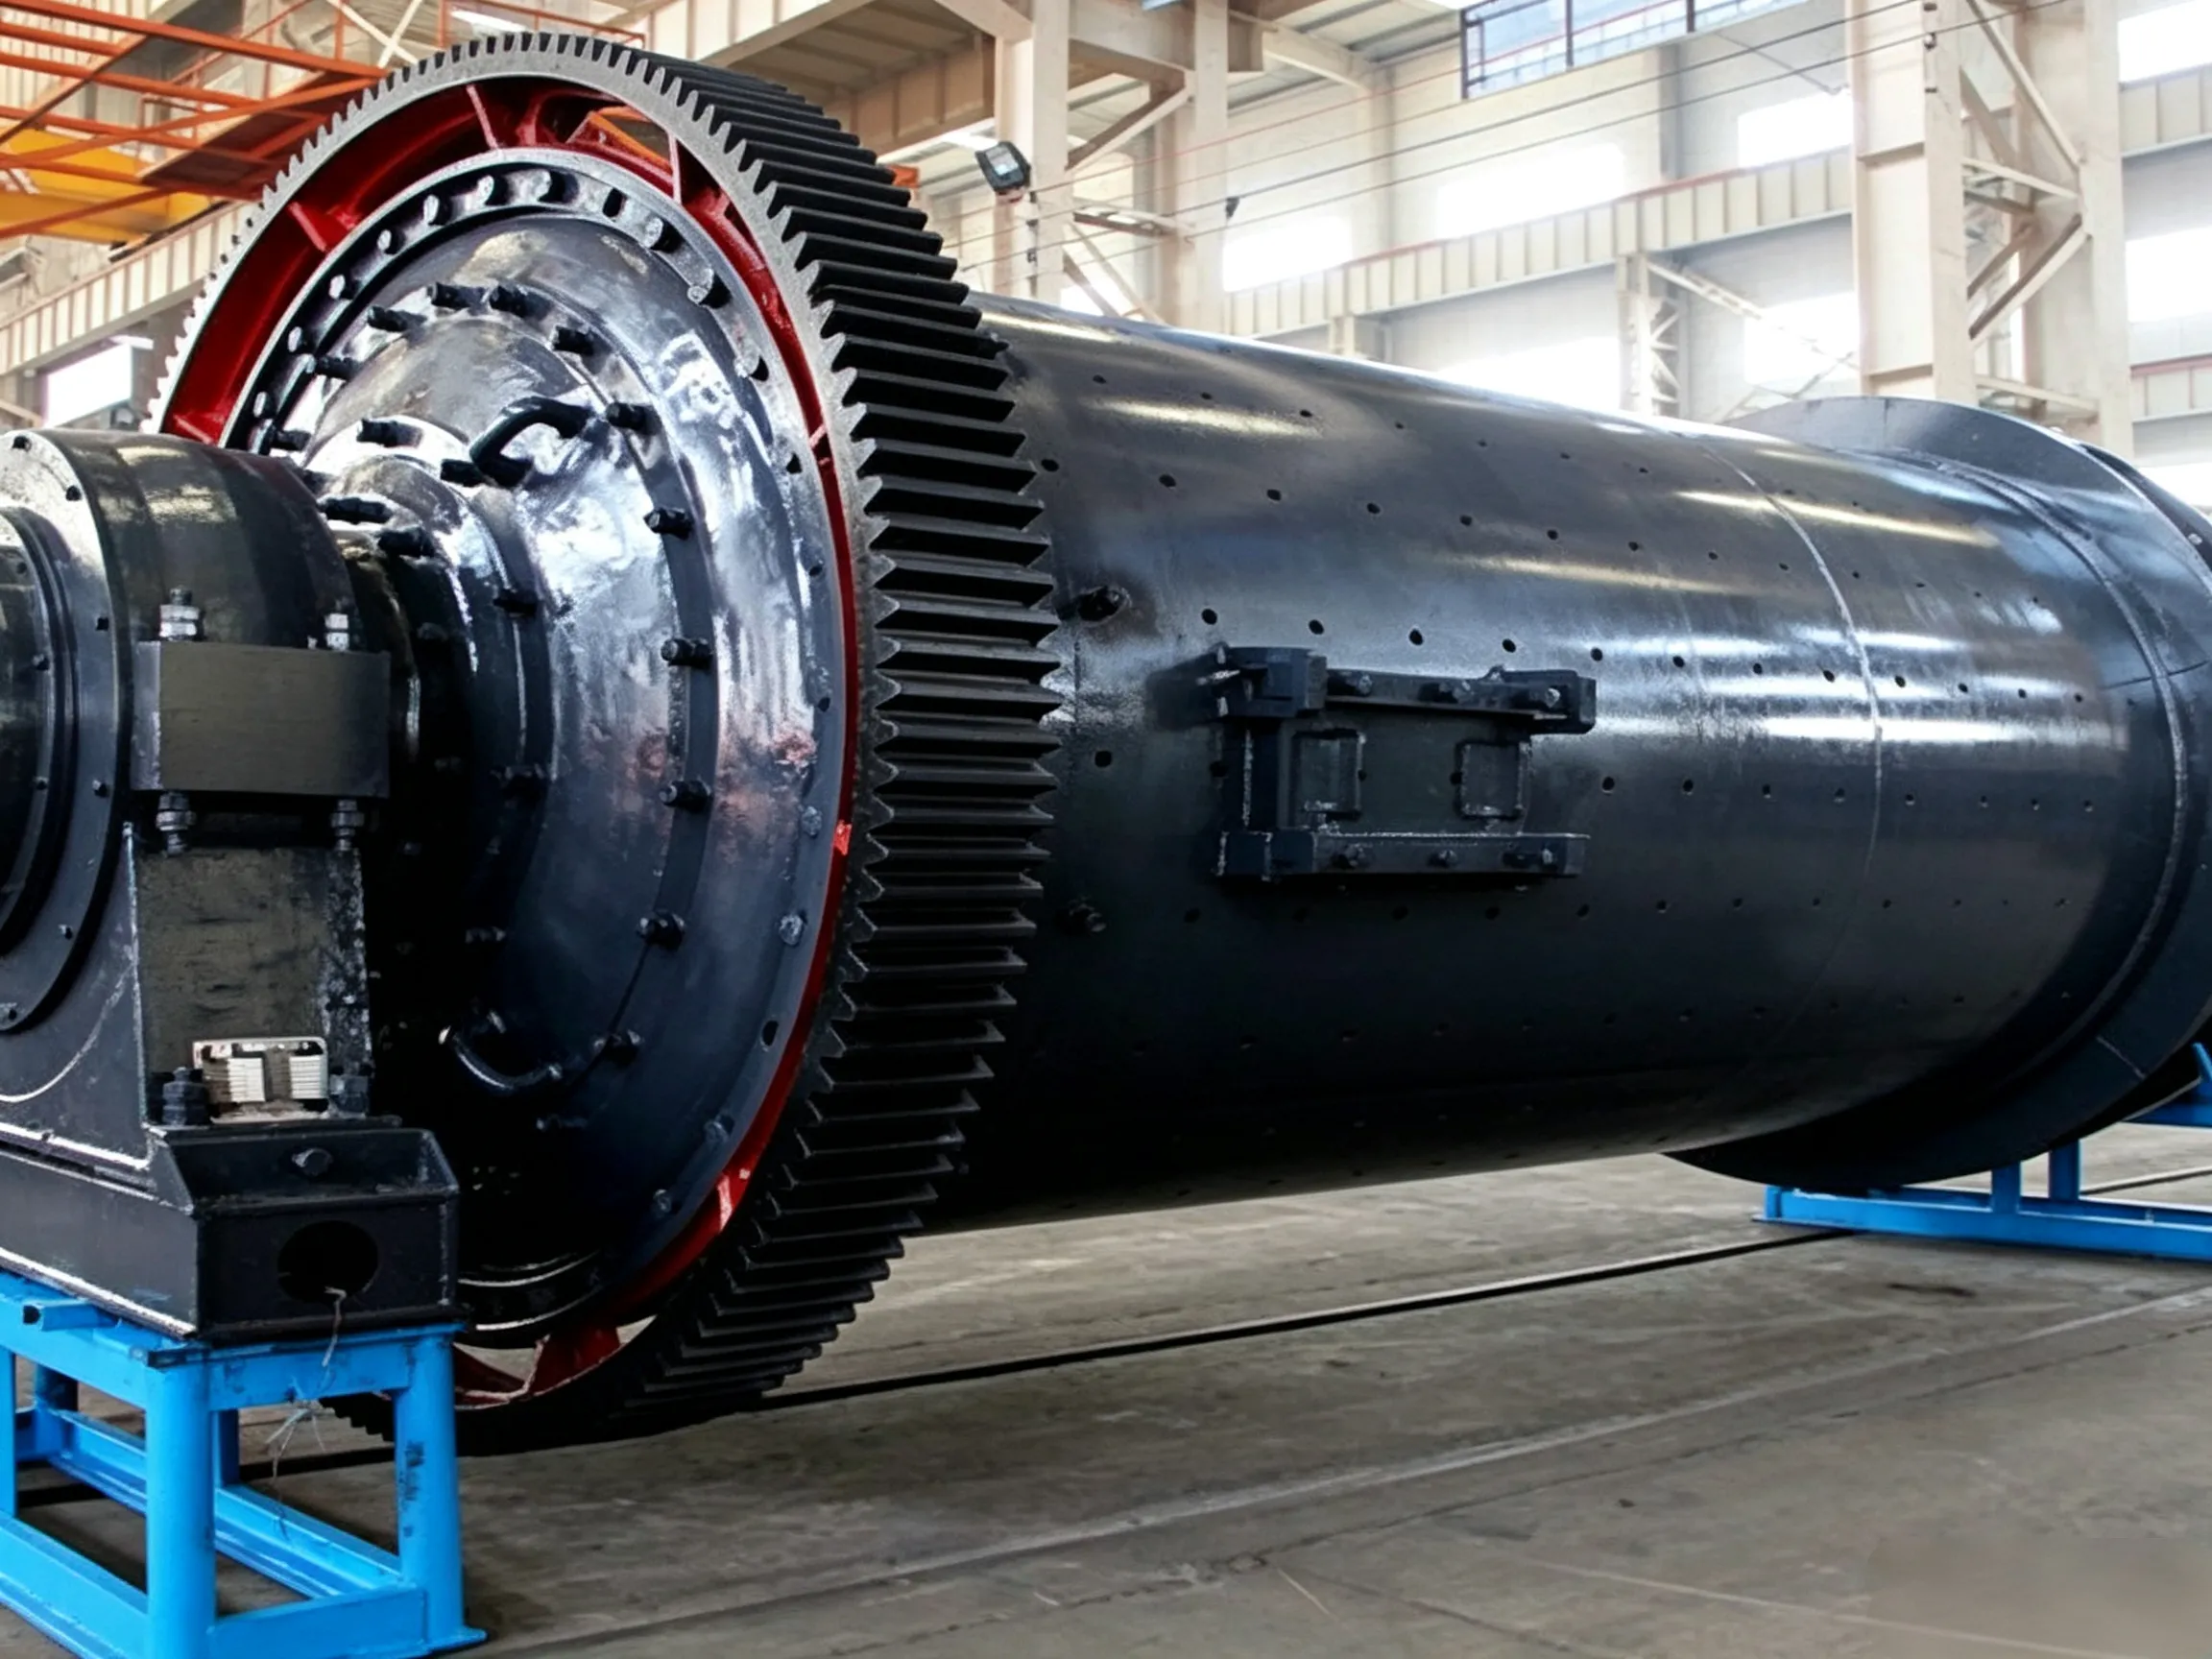
İç havalandırma, hem verim hem de kalite üzerinde önemli bir etkiye sahiptir. İyi bir havalandırma, aşırı öğütmeyi önlemek için ince tozu değirmenden zamanında tahliye etmekle kalmaz, aynı zamanda öğütme ısısını da uzaklaştırır, iç sıcaklığı düşürür, alçıtaşının susuzlaşmasını azaltır ve son bölmede bilyelerin kaplanmasını ve ızgaranın tıkanmasını önler. Genel olarak, kapalı devre değirmenlerdeki hava hızı 0,8–1,0 m/s iken, açık devre değirmenlerde daha yüksek iç sıcaklıklar nedeniyle hava hızı, kapalı devre değirmenlerdekinden biraz daha yüksek olmalıdır. Bazı tesislerde, yapısal olarak genellikle yetersiz hava akış yollarına sahip olan 1990’lardan önce tasarlanmış bilyalı değirmenler kullanılmaktadır. Besleme girişinde havalandırma delikleri açarak, besleme vidasını değiştirerek, besleme oluğunu kademeli hale getirerek, ara diyaframın ve boşaltma ızgarasının merkez deliklerini genişleterek ve boşaltma ucundaki hava kilidini güçlendirerek iyileştirmeler yapılabilir. Bu önlemler sadece malzeme tıkanıklığını gidermekle kalmaz, aynı zamanda havalandırma alanını da artırır.
Ara diyaframların ve boşaltma ızgaralarının önceki tasarımları, yalnızca bölmeleri işlevlerine göre ayırmak, büyük ve küçük öğütme malzemelerini birbirinden ayırmak ve malzemelerin dışarı çıkmasını önlemek amacıyla kullanılıyordu. Ancak günümüzde bu elemanlardan malzeme akış hızını kontrol etmeleri, baş ve kuyruk bölmeleri arasındaki öğütme kapasitesini dengelemeleri, malzeme-bilye oranını artırmaları ve ters sınıflandırmayı önlemeleri beklenmektedir; böylece öğütme ortamlarının kinetik enerjisinin etkin kullanımı artırılır ve verim yükseltilir. Eski tip bilyalı değirmenler için, malzeme özelliklerine göre eleme işlevine sahip diyafram plakaları ve boşaltma ızgaraları seçilebilir. A eleme diyaframı Bu, içinden geçen malzemeyi iri ve ince fraksiyonlara ayıran yeni bir tiptir. Ana işlevi, ince öğütme bölmesine giren malzemeyi elemek ve iri parçacıkların girmesini önlemektir; böylece ince öğütme bölmesinde yüksek özgül yüzey alanına ve yüksek öğütme verimliliğine sahip mikro boyutlu öğütme ortamlarının kullanılması için gerekli koşulları sağlar. Başka bir deyişle, yeni diyafram sadece malzeme akışını kontrol etmek ve bölmeler arasında öğütme kapasitesini dengelemekle kalmaz, aynı zamanda iri ve ince parçacıkların sınıflandırılmasını ve malzemenin zorla yukarı kaldırılmasını da sağlar; böylece daha ince malzemenin daha erken ince öğütme bölmesine girerek daha fazla öğütülmesine olanak tanır.
Değirmenin öğütme potansiyelinden tam olarak yararlanmak için, değirmenin içine aktivasyon cihazları monte edilebilir. Bu cihazlar, mikro öğütme malzemeleri için üç boyutlu hareket koşulları yaratır, öğütme kapasitesini artırır ve öğütme malzemelerinin kinetik enerjisini daha verimli kullanır; böylece öğütme verimliliğini büyük ölçüde artırır. Bir aktivasyon cihazının ana yapısı, değirmen eksenine belirli bir açıyla değirmen astarlarına monte edilmiş trapez şekilli elemanlardan oluşur. Yükseklikleri kabuk çapının 20%–30%'si, kalınlıkları yaklaşık 40 mm ve genişlikleri astarın genişliğine eşittir. Ürün gereksinimlerine bağlı olarak, değirmen ekseni boyunca 2–5 set monte edilir; her iki astara bir set uzunlamasına yerleştirilir. Aktivasyon cihazı sayesinde öğütme ortamı, sadece astarlar boyunca dairesel bir yörüngede hareket etmekle kalmaz, aynı zamanda eksenel olarak da hareket eder. Aynı zamanda, astarların uzağında bulunan öğütme ortamlarının, astarların bunları etkili bir şekilde tahrik edememesi nedeniyle hareketlerinin azaldığı durgun bölge, aktivasyon cihazının etkisiyle ortadan kaldırılır.
Koruyucu işlevlerinin yanı sıra, astarlar esas olarak öğütme ortamının dinamik dağılımını ve hareket yörüngesini ayarlamak için kullanılır. Şekilleri, değirmen hızına ve malzeme özelliklerine uygun olmalıdır. Çeşitli yeni tip astarların kullanılması, öğütme ortamının hareketinin ayarlanmasını ve malzemelere uyumunu büyük ölçüde iyileştirmiştir. Seçimi hiperboloid astarlar Son bölmede – hem eksenel hem de çevresel yönde eğimli kavisli yüzeylere sahip olan – yapı, çelik bilyelerin enine sınıflandırılmasını kolaylaştırmakla kalmaz, aynı zamanda çelik silindirlerin ve bilyelerin öğütme verimliliğini de artırır.
Sınıflandırma çarkları, değirmen içindeki öğütme malzemesinin sınıflandırılmasını sağlayarak, büyük bilyelerin büyük parçacıkları, küçük bilyelerin ise küçük parçacıkları öğütmesi gibi ideal bir durumun elde edilmesini sağlar.
Bir bilyalı değirmenin çalışma koşullarını optimize etmek, değirmen içindeki malzeme için kırma kapasitesi ile öğütme kapasitesi arasında bir denge sağlamak anlamına gelir. Bunun anahtarı, dolum oranı ve öğütme malzemesinin tanecik dağılımında yatmaktadır. Geleneksel bilyalı değirmen proses parametreleri, o dönemin mekanik ve elektriksel koşulları ile öğütme teorilerine dayanılarak belirlenirdi. Günümüzde, faz değiştiricilerin, değişken frekanslı sürücülerin ve kaymalı yatakların yerine geçen büyük makaralı yatakların kullanımıyla üretim uygulamaları geleneksel normları çoktan aşmıştır: dolum oranı 29%–31%'den 36%'ye–40%’ye yükselmiştir, değirmen hızı 5%–10% artırılmıştır (bazıları kritik hıza bile yaklaşmaktadır) ve öğütme ortamı yükü de buna paralel olarak artmıştır – bu da yüksek kalite, enerji tasarrufu ve yüksek verim ile sonuçlanmıştır.
Hızın makul ölçüde artırılması, özellikle küçük çaplı değirmenler için etkilidir; zira bu tür değirmenlerde çapın küçük olması nedeniyle çelik bilyelerin çarpma kuvveti daha zayıftır; hızın artırılması ise öğütme kapasitesini artırır.
① Hızın artırılması, değirmen içindeki her bir öğütme malzemesi başına darbe sayısının artması anlamına gelir.
② Ayrıca, öğütme malzemeleri arasında ve öğütme malzemeleri ile astarlar arasında sürtünme ve aşınmayı artırır.
Çimento değirmenlerinde, öğütme malzemeleri arasında ve öğütme malzemeleri ile astarlar arasında meydana gelen yoğun darbe ve sürtünme, önemli miktarda ısı üretir ve çimento sıcaklığını yükseltir. Bu durum, alçıtaşının kolayca susuzlaşmasına yol açarak çimentonun erken sertleşmesine neden olur; bu da depolama ve paketleme süreçlerini olumsuz etkiler, kağıt torbaları kırılgan hale getirir, kırılma oranlarını artırır ve çalışma ortamını kötüleştirir. Yüksek çimento sıcaklığı ayrıca elektrostatik çekim nedeniyle çimentonun topaklanmasına yol açma eğilimindedir; bu da top kaplaması ve silindir kaplamasına neden olarak öğütme verimliliğini ve değirmen verimini düşürür.
Çimento değirmenine atomize su püskürtmek, iç sıcaklığı önemli ölçüde düşürebilir ve etkili bir soğutma yöntemidir. Atomize su, enjeksiyon anında hızla buharlaşır; bu süreç, çimentonun hidrasyonuna yol açmaz veya çimento mukavemetini azaltmaz. Değirmen içindeki ısıyı emdikten sonra, su buharı havalandırma sistemi tarafından dışarı taşınır. Özellikle değirmen yüksek sıcaklıkta olduğunda, son bölmenin yüksek sıcaklık bölgesine atomize su püskürtülmesi anında etki gösterir; bu sayede boşaltılan çimentonun sıcaklığının 95°C'nin altında tutulması sağlanır ve değirmen verimi önemli ölçüde artar.
Öğütme işlemi sırasında, değirmenin dönüşü ve öğütme malzemelerinin hareketi nedeniyle, malzemenin büyük bir kısmı – özellikle cüruf tozu değirmenlerinde – askıda kalır. Öğütme ortamının bu süspansiyon halindeki parçacıklara ulaşması zordur ve iç havalandırmanın etkisiyle bu parçacıklar değirmenden kolayca dışarı taşınır; bu da aşırı hızlı malzeme akışına ve yetersiz öğütmeye neden olarak ürünün gerekli özgül yüzey alanına ulaşamamasına yol açar. Bu noktada, değirmene atomize su püskürtülmesi, askıda kalan malzemenin bir kısmının çökmesine neden olabilir; bu da öğütme verimliliğini etkili bir şekilde artırır, aşırı hızlı malzeme akışını önler, yeterli öğütme sağlar ve özgül yüzey alanını ve değirmen verimini önemli ölçüde artırır. Cüruf tozu değirmenleri için, bir iç su püskürtme sisteminin kullanılması genellikle verimi –50 oranında artırır. Püskürtme hacmi ve değirmen havalandırması ayarlanarak, boşaltılan cüruf tozunun özgül yüzey alanı kolayca kontrol edilebilir ve 650 m²/kg veya daha fazla bir değere ulaşabilir.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian