
Trituradora giratoria
Tipos de trituradoras giratorias Las trituradoras giratorias se utilizan en la industria desde…

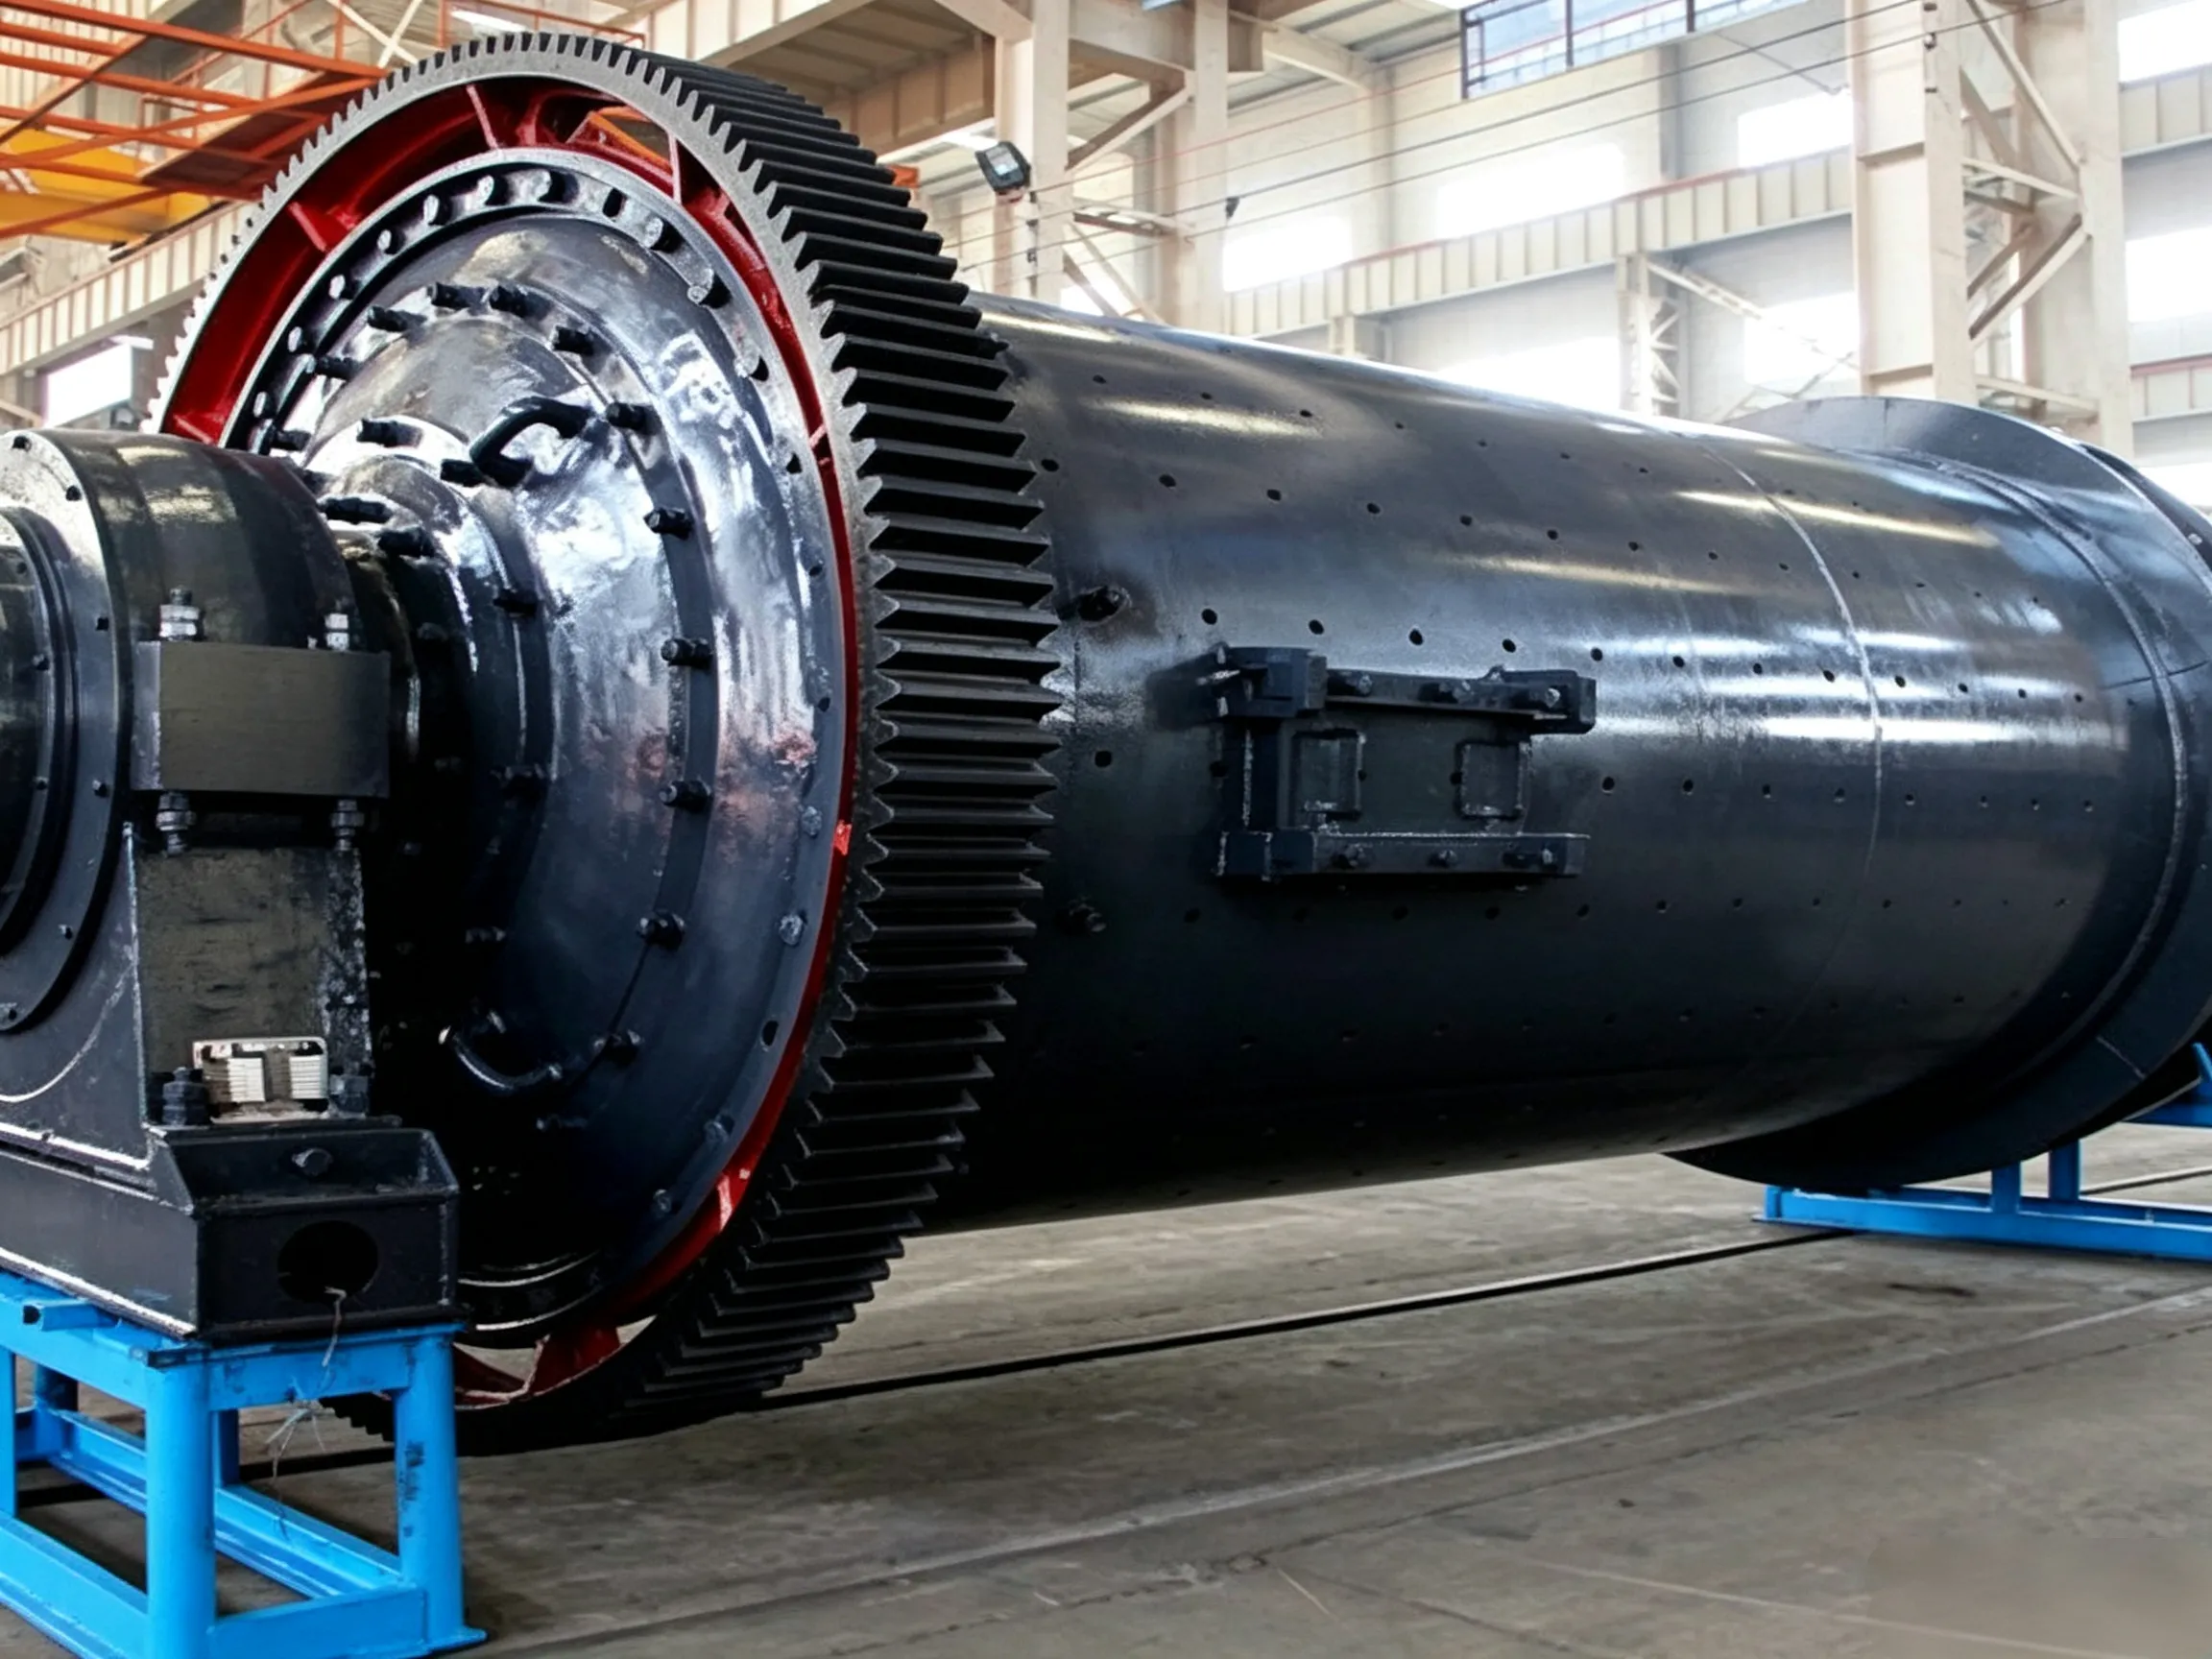
La ventilación interna influye de manera significativa tanto en el rendimiento como en la calidad. Una buena ventilación no solo expulsa a tiempo el polvo fino del molino para evitar una molienda excesiva, sino que también elimina el calor generado durante la molienda, reduce la temperatura interna, disminuye la deshidratación del yeso y evita la formación de capas en las bolas y la obstrucción de la rejilla en el último compartimento. Por lo general, la velocidad del aire en los molinos de circuito cerrado es de 0,8-1,0 m/s, mientras que en los molinos de circuito abierto, debido a las temperaturas internas más elevadas, la velocidad del aire debería ser algo superior a la de los molinos de circuito cerrado. Algunas plantas utilizan molinos de bolas diseñados antes de la década de 1990, que a menudo presentan, desde el punto de vista estructural, unas vías de circulación de aire deficientes. Se pueden introducir mejoras abriendo orificios de ventilación en la entrada de alimentación, modificando el tornillo de alimentación, haciendo que la tolva de alimentación sea escalonada, ampliando los orificios centrales del diafragma intermedio y de la rejilla de descarga, y reforzando la esclusa de aire en el extremo de descarga. Estas medidas no solo resuelven el atasco de material, sino que también aumentan la superficie de ventilación.
Los primeros diseños de diafragmas intermedios y rejillas de descarga servían únicamente para dividir los compartimentos según su función, separar los medios de molienda grandes de los pequeños y evitar que estos se descargaran. Hoy en día, sin embargo, se espera que controlen el caudal de material, equilibren la capacidad de molienda entre los compartimentos de cabecera y de cola, aumenten la relación material-bolas y eviten la clasificación inversa, mejorando así la utilización efectiva de la energía cinética de los medios de molienda y aumentando la producción. En el caso de los molinos de bolas más antiguos, se pueden seleccionar placas de diafragma con función de cribado y rejillas de descarga en función de las características del material. A diafragma de cribado Es un nuevo tipo de tamiz que clasifica el material que pasa a través de él en fracciones gruesas y finas. Su función principal es cribar el material que entra en el compartimento de molienda fina e impedir que las partículas gruesas accedan a él, creando así las condiciones necesarias para utilizar medios de molienda de tamaño micrométrico con una alta superficie específica y una elevada eficiencia de molienda en el compartimento de molienda fina. En otras palabras, el nuevo diafragma no solo controla el flujo de material y equilibra la capacidad de molienda entre los compartimentos, sino que también clasifica las partículas gruesas y finas y eleva el material de forma forzada, lo que permite que el material más fino entre antes en el compartimento de molienda fina para seguir siendo molido.
Para aprovechar al máximo el potencial de molienda del molino, se pueden instalar dispositivos de activación en su interior. Estos crean condiciones de movimiento tridimensional para los microelementos de molienda, mejoran la capacidad de molienda y aprovechan mejor la energía cinética de los elementos de molienda, lo que mejora considerablemente la eficiencia de la molienda. La estructura principal de un dispositivo de activación está formada por elementos trapezoidales montados sobre los revestimientos del molino formando un ángulo determinado con respecto al eje del mismo. Su altura es de 20%–30% del diámetro de la carcasa, su espesor es de unos 40 mm y su anchura es igual a la del revestimiento. En función de los requisitos del producto, se instalan entre 2 y 5 conjuntos a lo largo del eje del molino, con un conjunto instalado longitudinalmente por cada dos revestimientos. Gracias al dispositivo de activación, los medios de molienda no solo se desplazan en una trayectoria circular a lo largo de los revestimientos, sino que también se mueven axialmente. Al mismo tiempo, la zona de estancamiento —en la que los medios más alejados de los revestimientos tienen un movimiento reducido porque estos no pueden impulsarlos eficazmente— se elimina gracias a la acción del dispositivo de activación.
Además de su función protectora, los revestimientos se utilizan principalmente para ajustar la distribución dinámica y la trayectoria de movimiento de los medios de molienda. Su forma debe adaptarse a la velocidad del molino y a las características del material. El uso de diversos tipos de revestimientos de nueva generación ha mejorado considerablemente el ajuste del movimiento de los medios y la adaptabilidad a los materiales. La selección de revestimientos hiperboloides En el último compartimento —con superficies curvas inclinadas tanto en el sentido axial como en el circunferencial— no solo se potencia la clasificación transversal de las bolas de acero, sino que también se mejora la eficiencia de molienda de los cilindros y las bolas de acero.
Los revestimientos clasificadores permiten clasificar los medios de molienda del interior del molino, logrando así la situación ideal en la que las bolas grandes trituran las partículas grandes y las bolas pequeñas trituran las partículas pequeñas.
Optimizar las condiciones de funcionamiento de un molino de bolas significa lograr un equilibrio entre la capacidad de trituración y la capacidad de molienda del material que se encuentra en el interior del molino. La clave reside en el índice de llenado y la granulometría de los medios de molienda. Los parámetros tradicionales del proceso de los molinos de bolas se determinaban en función de las condiciones mecánicas y eléctricas y de las teorías de molienda de la época. Hoy en día, con el uso de modificadores de fase, variadores de frecuencia y rodamientos de rodillos de gran tamaño que sustituyen a los cojinetes lisos, la práctica productiva ha superado con creces las normas tradicionales: la tasa de llenado ha aumentado de 29%–31% a 36%–40%, la velocidad del molino se ha incrementado entre 5% y 10% (algunos incluso se acercan a la velocidad crítica) y la carga de los medios de molienda ha aumentado en consecuencia, lo que se traduce en una alta calidad, ahorro energético y un elevado rendimiento.
Aumentar moderadamente la velocidad resulta especialmente eficaz en los molinos de menor diámetro, ya que en estos la fuerza de impacto de las bolas de acero es menor debido a su menor diámetro; al aumentar la velocidad, se mejora la capacidad de trituración.
① Aumentar la velocidad supone aumentar el número de impactos por medio de molienda dentro del molino.
② Además, intensifica la fricción y el desgaste entre los medios de molienda, así como entre estos y los revestimientos.
En los molinos de cemento, la gran cantidad de impactos y fricción entre los medios de molienda, así como entre estos y los revestimientos, genera un calor considerable que eleva la temperatura del cemento. Esto puede provocar fácilmente la deshidratación del yeso, lo que da lugar a un fraguado prematuro del cemento, afecta al almacenamiento y al envasado, hace que las bolsas de papel se vuelvan quebradizas, aumenta las tasas de rotura y empeora las condiciones de trabajo. Además, una temperatura elevada del cemento tiende a provocar la aglomeración del mismo debido a la atracción electrostática, lo que da lugar a la formación de capas en las bolas y en los cilindros, reduciendo así la eficiencia de molienda y el rendimiento del molino.
La pulverización de agua atomizada en el molino de cemento puede reducir significativamente la temperatura interna y constituye un método eficaz de refrigeración. El agua atomizada se evapora rápidamente al ser inyectada, sin provocar la hidratación del cemento ni reducir su resistencia. Tras absorber el calor del interior del molino, el vapor de agua es expulsado por el sistema de ventilación. Especialmente cuando el molino se encuentra a alta temperatura, la pulverización de agua atomizada en la zona de alta temperatura del último compartimento produce un efecto inmediato, lo que garantiza que la temperatura del cemento a la salida se mantenga por debajo de los 95 °C y aumenta significativamente el rendimiento del molino.
Durante la molienda, debido a la rotación del molino y al movimiento de los medios de molienda, gran parte del material permanece en estado de suspensión, especialmente en los molinos de polvo de escoria. Las partículas en suspensión son difíciles de alcanzar para los medios de molienda y, bajo la influencia de la ventilación interna, salen fácilmente del molino, lo que provoca un flujo de material excesivamente rápido y una molienda insuficiente, de modo que el producto no alcanza la superficie específica requerida. En este punto, la pulverización de agua atomizada en el molino puede hacer que parte del material en suspensión se asiente, lo que mejora eficazmente la eficiencia de la molienda, evita un flujo de material excesivamente rápido, permite una molienda suficiente y aumenta significativamente la superficie específica y el rendimiento del molino. En el caso de los molinos de polvo de escoria, la adopción de un sistema interno de pulverización de agua suele aumentar el rendimiento entre un 10% y un 50%. Ajustando el volumen de pulverización y la ventilación del molino, se puede controlar fácilmente el área superficial específica del polvo de escoria descargado, alcanzando hasta 650 m²/kg o más.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian