
Máquina de trituração e modelagem da série SZF
máquina de britagem e modelagem O britador de impacto e máquina de modelagem da série SZF é composto por alimentação, …


No passado, as modificações para aumentar a resistência e o reforço do polipropileno (PP) costumavam envolver a mistura com elastômeros do tipo borracha, o reforço com fibras ou a incorporação de cargas. Nos últimos anos, pesquisas fundamentais e aplicadas sobre o preenchimento de diversos polímeros com enchimentos inorgânicos em nanoescala têm sido realizadas em todo o mundo, incluindo estudos sobre o PP preenchido com partículas em nanoescala, como montmorilonita, SiO₂ e TiO₂. No entanto, como as nanopartículas inorgânicas e o polipropileno diferem significativamente em polaridade e as nanopartículas apresentam alta energia superficial, sua compatibilidade é baixa, e as nanopartículas tendem a aglomerar-se intensamente, dificultando a obtenção de compósitos com excelente desempenho. Ren Xiancheng et al. adotaram um pré-tratamento superficial adequado das nanopartículas e prepararam compósitos de PP/nano-CaCO₃ de alto desempenho por meio da mistura em estado fundido.
14.4.1 Principais matérias-primas
14.4.2 Rota da tecnologia de processo
Método de uma única etapa: O CaCO₃ com tratamento superficial prévio é misturado diretamente com o PP e o compatibilizador B em uma extrusora de duplo parafuso.
Método em duas etapas: Primeiramente, o CaCO₃ com tratamento de superfície é misturado com o compatibilizador B e uma pequena quantidade de copolímero de PP em uma extrusora de duplo parafuso para formar um masterbatch de alta concentração; em seguida, o masterbatch é misturado com PP.
14.4.3 Resultados e análise
(1) Tratamento de superfície do nano-CaCO₃
De acordo com a teoria do reforço por partículas inorgânicas rígidas, uma condição necessária para o reforço por essas partículas é uma boa ligação interfacial entre as partículas dispersas e a matriz de resina. O enchimento de CaCO₃ possui uma superfície altamente polar, enquanto o PP é um polímero apolar; portanto, sua compatibilidade é baixa. Por outro lado, como o CaCO₃ em nanoescala possui alta energia superficial, ele tende a se aglomerar espontaneamente, sendo ainda mais difícil dispersá-lo uniformemente em uma massa fundida de polímero apolar. Portanto, para o sistema nano-CaCO₃/PP, o tratamento superficial adequado do CaCO₃ é essencial para se obter um efeito de endurecimento.
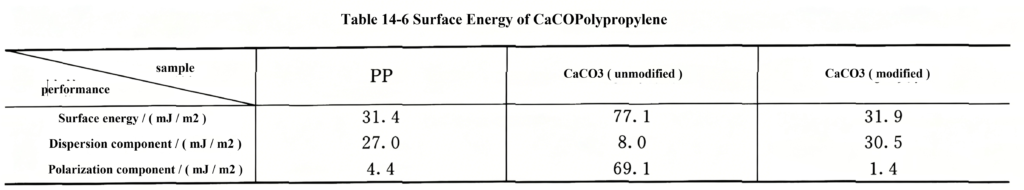
A Tabela 14-6 apresenta os dados de energia superficial do CaCO₃ e do PP. Pode-se observar na Tabela 14-6 que, após o tratamento com o agente de tratamento de superfície A, a energia superficial das partículas de CaCO₃ diminui, principalmente devido a uma redução significativa na componente polar. Após o tratamento, a energia superficial das partículas de CaCO₃ se aproxima da da matriz de PP, o que é benéfico para a dispersão das partículas de CaCO₃ no PP.
(2) Propriedades mecânicas dos compósitos de PP/nano-CaCO₃
A Figura 14-11 mostra a relação entre a resistência ao escoamento à tração dos compósitos e a concentração de nanopartículas. As três curvas correspondem a três materiais com matriz de polipropileno com diferentes níveis de tenacidade. Pode-se observar na figura que, à medida que o teor de nanopartículas aumenta, a resistência ao escoamento à tração do sistema inicialmente aumenta, atinge um máximo e, em seguida, diminui. Isso se deve principalmente ao fato de que o agente de tratamento de superfície A utilizado no experimento possui longas cadeias alquílicas que revestem a superfície do CaCO₃, formando uma camada interfacial flexível. Quando uma pequena quantidade de CaCO₃ é adicionada, ela desempenha principalmente um papel de reforço. À medida que o teor de CaCO₃ aumenta, a fração volumétrica da camada interfacial flexível dentro do compósito aumenta. Sob tensão externa, essa camada interfacial flexível entra em escoamento antes da matriz, levando a uma redução na resistência à tração do material.
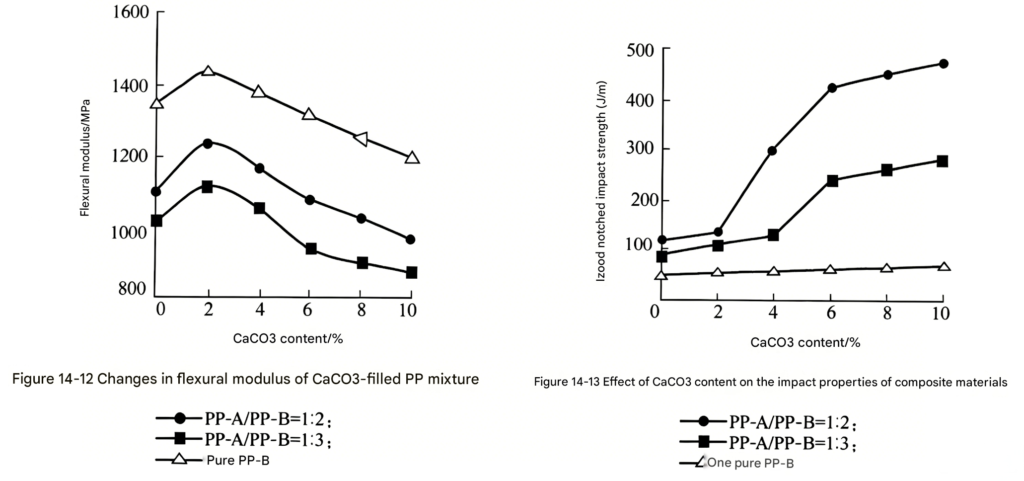
A Figura 14-12 mostra a relação entre o módulo de flexão dos compósitos e a concentração de nanopartículas. Como pode ser observado na figura, assim como nas propriedades de tração, o módulo de flexão do sistema aumenta com o aumento do teor de nanopartículas, atinge um valor máximo e, em seguida, diminui. Esse valor máximo também ocorre em torno de uma carga de 2%. Essa tendência é novamente atribuída ao aumento da fração volumétrica da camada interfacial flexível, o que faz com que o material entre em escoamento sob tensões aplicadas mais baixas.

Figura 14-11 Efeito do enchimento com CaCO₃ na resistência à tração
—◆— PP-A/PP-B = 1:3
—△— PP-B puro
Figura 14-13 mostra o efeito da dosagem de nano-CaCO₃ na resistência ao impacto dos compósitos. Pode-se observar na figura que, com o aumento do teor de nanopartículas, a resistência ao impacto com entalhe dos três sistemas aumenta em graus variados. Entre eles, o PP-B puro, que apresenta a menor tenacidade da matriz, mostra a menor melhoria, enquanto os outros dois sistemas, com melhor tenacidade da matriz, exibem uma transição distinta de frágil para dúctil. Isso indica que o efeito de tenacização do nano-CaCO₃ moído por moinho Raymond no polipropileno é semelhante à observada com partículas inorgânicas rígidas em polímeros. Como as nanopartículas são muito menores, o teor crítico necessário para desencadear a transição de frágil para dúctil é menor. Uma comparação das três curvas na figura revela que, quanto maior a tenacidade da matriz, menor é o teor crítico da fase dispersa necessário para a transição de frágil para dúctil e, portanto, maior é a eficiência do reforço de tenacidade.
(3) Comparação dos processos de mistura
Normalmente, ao incorporar polímeros com enchimentos inorgânicos da ordem de micrômetros, desde que as próprias partículas inorgânicas tenham sido submetidas a tratamento de superfície, o processo de mistura e dispersão pode, em geral, ser concluído em uma única passagem por uma extrusora de duplo parafuso.
No caso das nanopartículas, porém, devido à sua alta energia superficial e ao teor relativamente baixo no compósito, é difícil alcançar a dispersão ideal com uma extrusão de passagem única. Adotamos um método de mistura em duas etapas, no qual primeiro se prepara um masterbatch e, em seguida, ele é misturado com a matriz, e comparamos sua estrutura e propriedades com as do método de etapa única. A Figura 14-14 mostra imagens de TEM dos compósitos preparados pelos dois processos de mistura diferentes, e a Tabela 14-7 lista as propriedades mecânicas correspondentes. O teor de nano-CaCO₃ foi de 5% em massa em todos os casos. Pode-se observar na Figura 14-14 que, no material preparado pelo método de etapa única, as nanopartículas estão dispersas de forma bastante irregular, com muitas partículas aglomeradas. Em contrapartida, no compósito preparado pelo método de duas etapas, as partículas estão essencialmente monodispersas e parecem, em geral, uniformes.

Figura 14-14 Imagens de TEM de compósitos de PP/CaCO₃
Tabela 14-7 Comparação das propriedades de compósitos preparados por diferentes processos
| Propriedade mecânica | Método de etapa única | Método em duas etapas |
|---|---|---|
| Resistência ao escoamento por tração / MPa | 27.4 | 27.8 |
| Alongamento na ruptura / % | 320 | 450 |
| Módulo de flexão / MPa | 1060 | 1120 |
| Resistência ao impacto Izod / (J/m) | 130 | 348 |
Conforme pode ser observado na comparação de desempenho da Tabela 14-7, as propriedades do material preparado pelo método de uma etapa são essencialmente as mesmas que as da matriz pura, enquanto o material preparado pelo método de duas etapas apresenta propriedades significativamente melhores do que as da matriz. Ao mesmo tempo, também constatamos nos experimentos que a variabilidade dos dados nos testes de propriedades mecânicas para o método de uma etapa é muito maior do que para o método de duas etapas. Esse fenômeno pode ser explicado da seguinte forma: as amostras de teste preparadas pelo método de uma etapa contêm muitas partículas aglomeradas, que não contribuem para a melhoria das propriedades mecânicas, e muitas regiões contêm poucas partículas. Portanto, a maioria das amostras apresenta valores medidos próximos aos do polímero puro, e apenas algumas áreas possuem um número suficiente de partículas bem dispersas, resultando em valores de resistência ao impacto acima da média.
(4) Observação das superfícies de fratura por impacto do sistema composto
A Figura 14-15 mostra imagens de SEM das superfícies de fratura por impacto dos compósitos de PP/CaCO₃. No caso da fratura dúctil, a dissipação da energia de impacto consiste principalmente na energia de deformação por escoamento da matriz e na formação de fissuras superficiais. No caso da fratura frágil, a principal via de dissipação de energia é a cavitação seguida de fissuração superficial induzida nas interfaces das partículas. Na superfície de fratura do sistema PP/CaCO₃ mostrado na Figura 14-15(a), observa-se um deslizamento em camadas distinto da matriz na direção do impacto, juntamente com deformação fibrosa, indicando que a matriz sofreu deformação de escoamento. Em contraste, o sistema de PP puro mostrado na Figura 14-15(b) não apresenta praticamente nenhuma deformação plástica na superfície de fratura. Isso indica que a adição de nano-CaCO₃ induz prontamente a deformação de escoamento da matriz, aumentando assim a dissipação da energia de impacto.
(5) Análise da curva de fusão por DSC
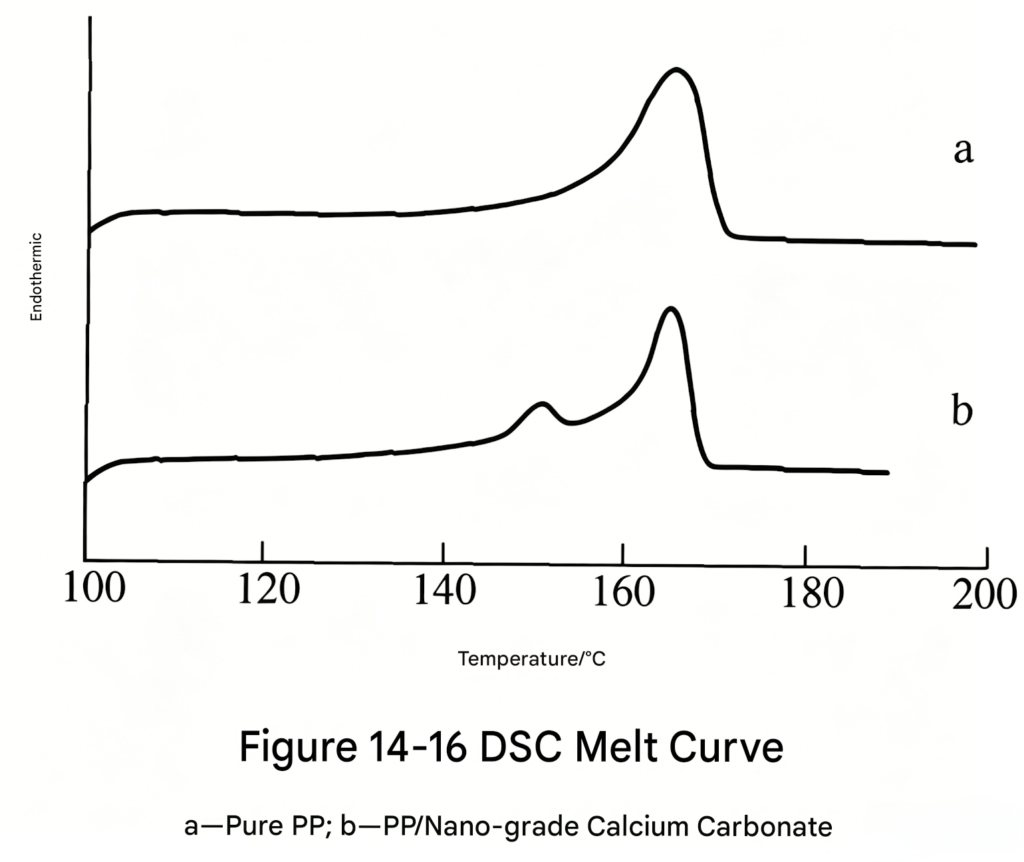
A Figura 14-16 mostra as curvas de fusão por DSC do PP puro e do sistema de PP com nano-CaCO₃ como enchimento. As amostras foram preparadas por cristalização isotérmica a 130 °C. A partir das curvas, o PP puro exibe um pico de fusão típico do cristal α a 165 °C, enquanto o sistema com nano-CaCO₃ exibe não apenas o pico de fusão típico do cristal α a 165 °C, mas também um pequeno pico a 150,6 °C, correspondente à forma cristalina β. O pico de fusão do cristal β é muito menor do que o pico de fusão do cristal α, indicando que a adição de nano-CaCO₃ faz com que o polipropileno desenvolva tanto cristais α quanto uma pequena quantidade de cristais β nessas condições.

Figura 14-15 Imagens de SEM de amostras para ensaio de impacto
A literatura também relata que o óxido de ítrio ultrafino (Y₂O₃), com tamanho de partícula de 20 nm, pode alterar a forma cristalina do polipropileno e aumentar o teor do cristal β, com o pico de fusão do cristal β atingindo cerca de 3/4 do pico do cristal α. Com base nisso, inferimos que as nanopartículas têm um efeito indutor significativo no processo de cristalização do cristal β do polipropileno; quanto mais finas as partículas, maior é sua eficiência de nucleação. De modo geral, um aumento no teor do cristal β no polipropileno pode melhorar significativamente sua resistência ao impacto; portanto, a modificação do polipropileno para aumentar sua tenacidade por meio de nanopartículas reveste-se de grande importância.
A partir da discussão acima, podem-se tirar as seguintes conclusões:
① Após a modificação da superfície com um modificador adequado, o nano-CaCO₃ apresenta maior compatibilidade com o polipropileno e menor energia interfacial. Nanocompósitos de PP/CaCO₃ bem dispersos podem ser preparados por meio de um processo de mistura por fusão em duas etapas, enquanto o método de uma única etapa não consegue alcançar a dispersão ideal.
② O Nano‑CaCO₃ pode aumentar tanto o limite de escoamento à tração quanto o módulo de flexão do polipropileno, mas essas propriedades atingem um valor máximo e, em seguida, diminuem com o aumento da carga de enchimento. Ocorre uma transição de frágil para dúctil em teores inferiores a 10%, com a tenacidade ao impacto aumentando de 3 a 4 vezes.
③ A análise da curva de fusão por DSC dos compósitos de PP/nano-CaCO₃ indica que o CaCO₃ exerce um efeito indutor notável sobre a cristalização do cristal β do polipropileno, aumentando o teor de cristal β e, consequentemente, melhorando a tenacidade da matriz de PP. Ao mesmo tempo, sob carga de impacto, as nanopartículas induzem a deformação por escoamento da matriz, alterando o mecanismo de fratura de um modo de cavitação e fissuração com baixa dissipação de energia para um modo de escoamento por cisalhamento com alta dissipação de energia, conseguindo assim o endurecimento do polipropileno.
O “Aote Calcium” — um agente reforçante plástico ultrafino produzido pela Hunan Jinxin Chemical Industry Co., Ltd. — é utilizado com resina de PP em grânulos, em uma proporção típica de 10 a 25 partes. As condições específicas estão indicadas na Tabela 14-5.
No que diz respeito à aplicação do carbonato de cálcio nano em plásticos como o PVC, o PE e o PP, pesquisadores tanto no país quanto no exterior estão realizando estudos ativamente, e novos avanços continuam surgindo. Como a pesquisa nacional começou relativamente tarde, o número de produtos industrializados e comercializados ainda é limitado, e persiste uma certa lacuna em comparação com os países desenvolvidos. No entanto, o desenvolvimento vigoroso de PVC, PE, PP e outras ligas plásticas de alto impacto é uma direção para o desenvolvimento da indústria de plásticos da China, e o nanocarbonato de cálcio desempenhará um papel ainda maior nessa área.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian