
Trituradora de pedras móvel sobre esteiras
Estação móvel de britagem com mandíbulas – Série Padrão – Modelo – Equipamentos integrados – Equipamentos integrados – Capacidade de processamento (t/h) – Dimensões de transporte (mm)…

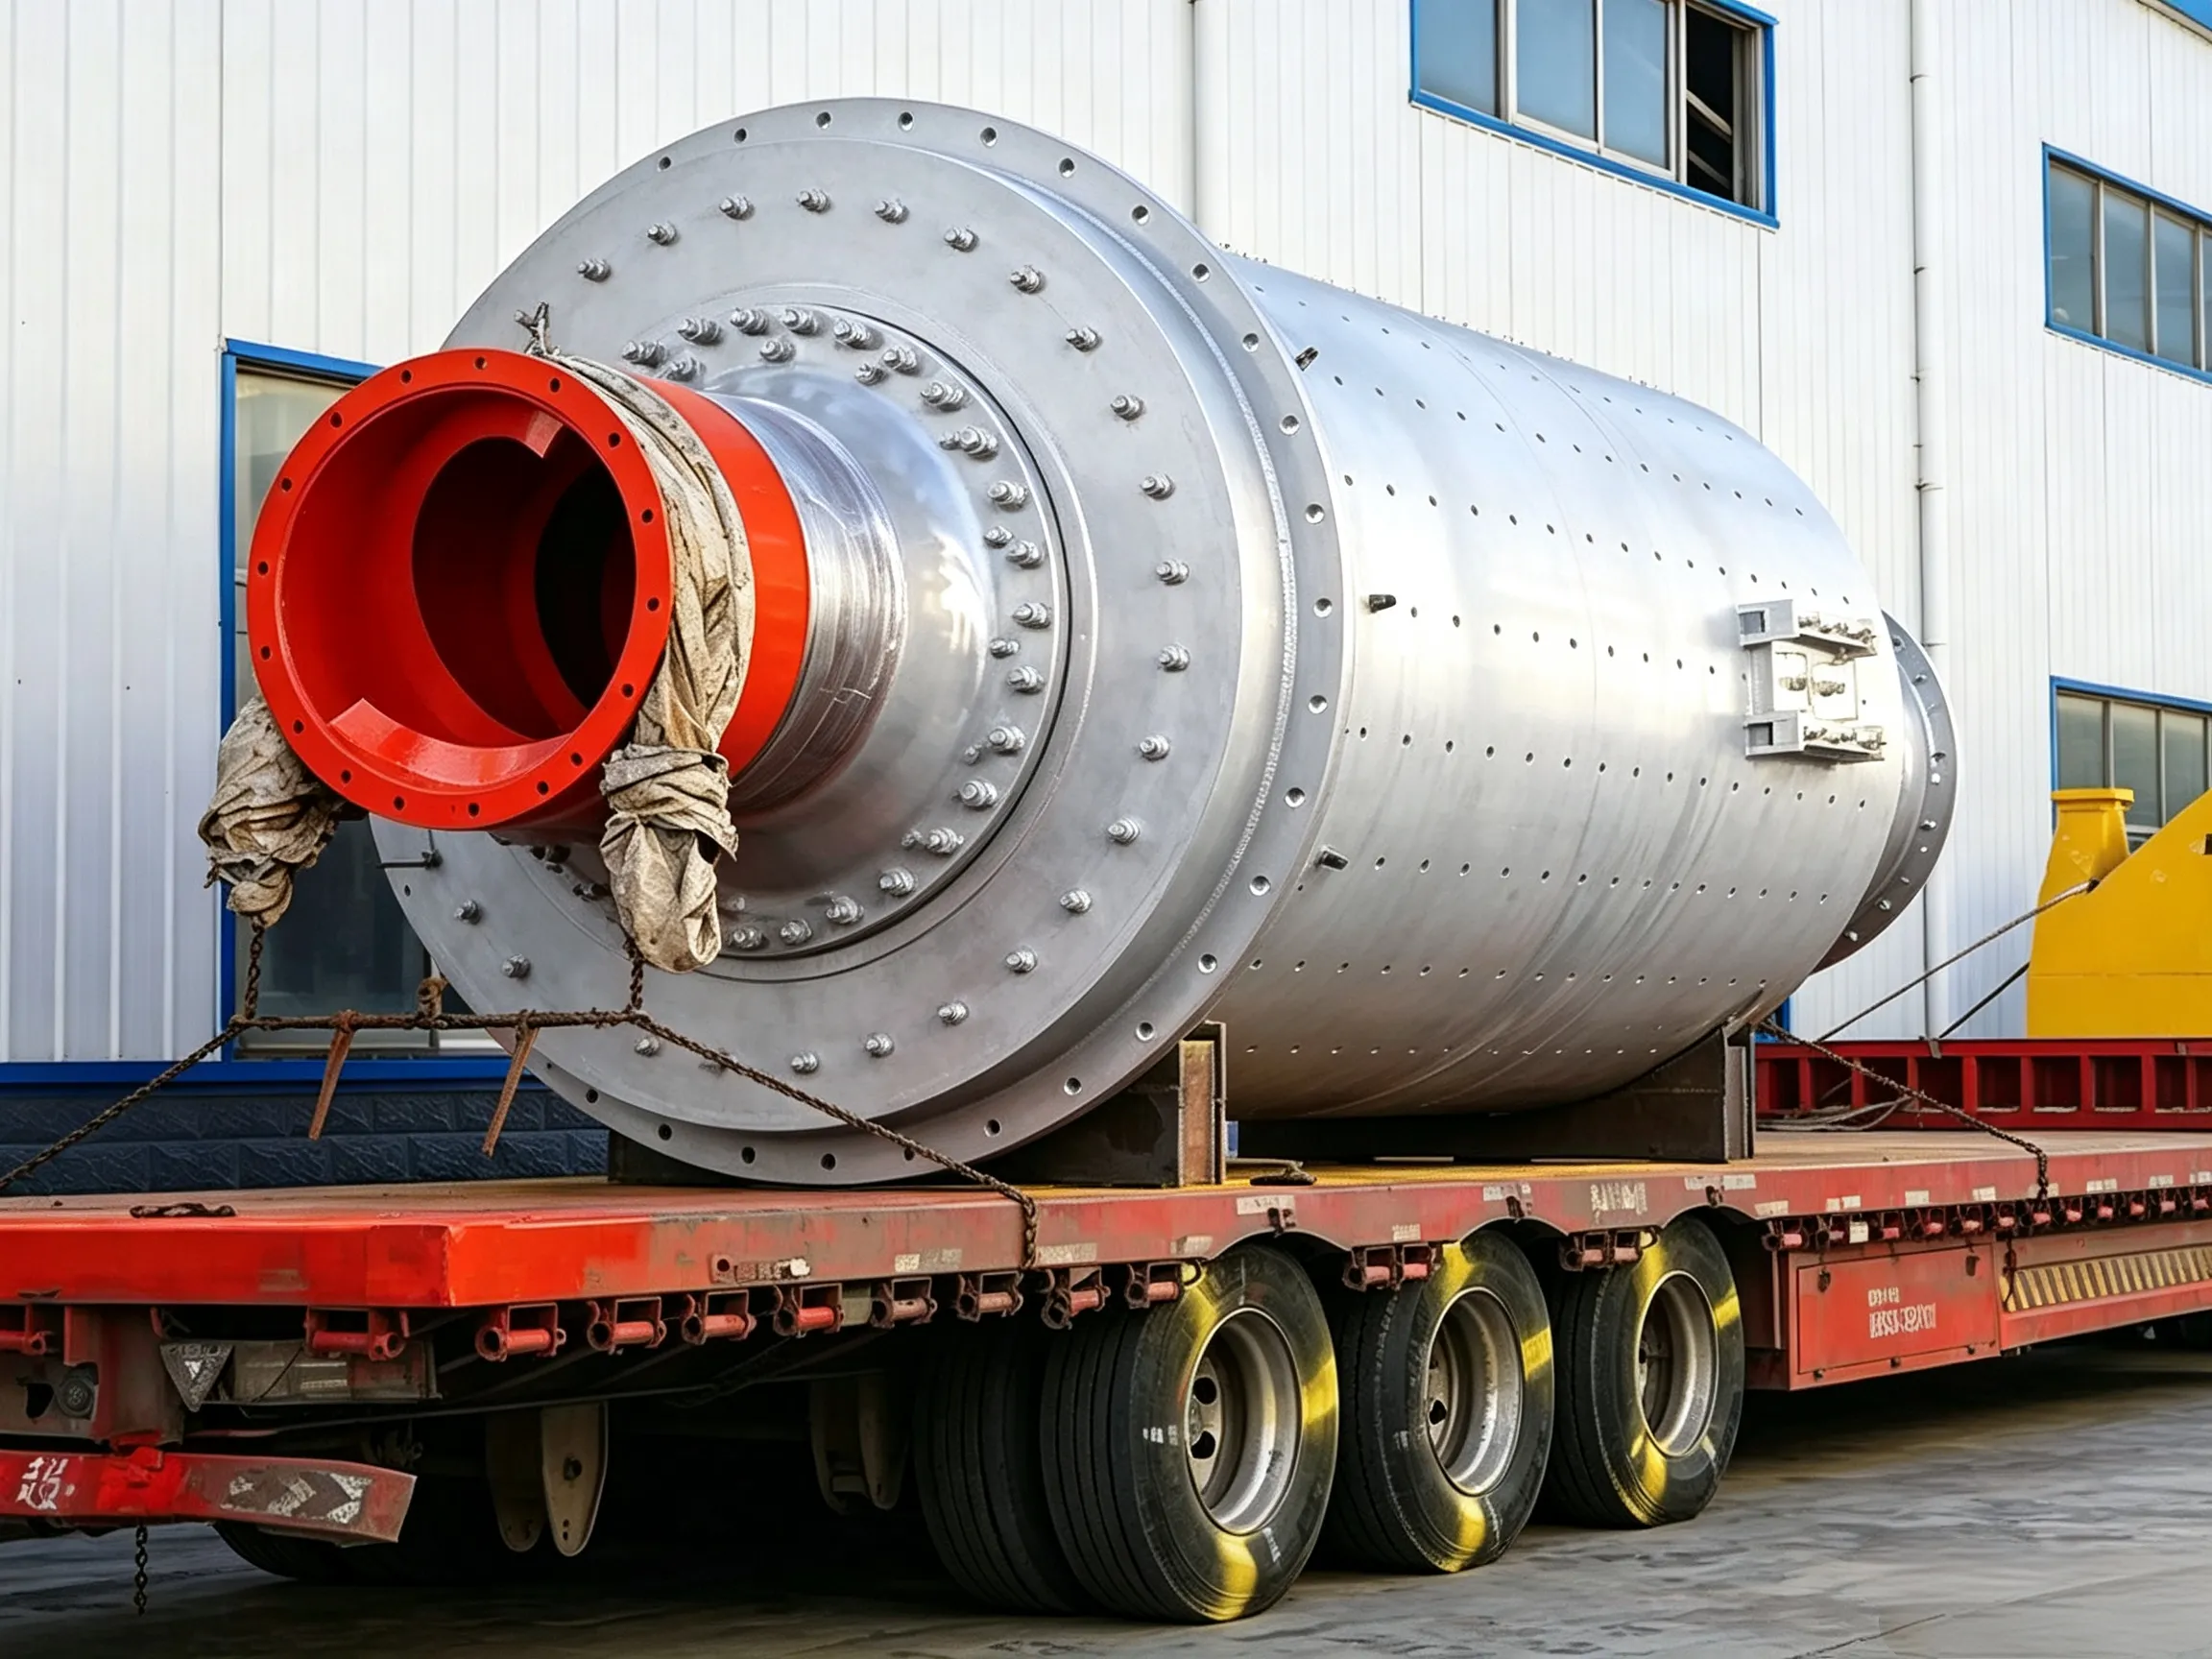
① Ovalidade excessiva ou erro de cilindricidade excessivo do munhão do eixo oco, com marcas profundas côncavas e convexas na superfície e até mesmo rachaduras ou furos.
② Fissuração axial do eixo oco, com fissuras que se estendem ao longo da direção axial, do centro em direção às duas extremidades. Em casos graves, as fissuras penetram na parede do eixo. Normalmente, as fissuras não são perpendiculares ao centro, mas apresentam um ângulo irregular.
③ Desgaste acentuado do furo interno do eixo oco, com aumento do diâmetro interno. Em alguns casos, o desgaste máximo ultrapassa 50%.
(2) Análise das causas
Após um longo período de operação, o eixo oco sofre naturalmente desgaste devido à fadiga do material. No entanto, uma manutenção inadequada ocasional também pode agravar o desgaste. Por exemplo, se uma pequena quantidade de material entrar no espaço entre o furo interno do eixo oco na extremidade de alimentação e o cilindro espiral, isso pode causar desgaste severo do furo interno. Se esse desgaste atingir um determinado nível e não for detectado e reparado a tempo, podem surgir rachaduras, furos e outros defeitos, afetando a operação contínua do moinho. Nesse caso, é necessário realizar o reparo.
(3) Métodos de tratamento
① Reparo de áreas desgastadas na superfície do munhão do eixo oco
a. Remova o eixo oco ou o cabeçote do moinho e coloque-o em um torno vertical de grandes dimensões para reparo por torneamento. Se o munhão do eixo oco apresentar rachaduras, determine primeiro os pontos exatos de início e fim de todas as rachaduras (utilizando instrumentos de detecção de falhas e inspeção visual, incluindo rachaduras ocultas). Repare-as por meio de soldagem de reforço e, em seguida, execute o torneamento. Os requisitos específicos de precisão devem ser determinados de acordo com os desenhos originais. Após o torneamento, o munhão deve ser retificado após a instalação do cabeçote da fresadora.
b. Após o reparo por soldagem, realize a usinagem utilizando um suporte temporário adicional e um porta-ferramentas montados no local, ou utilize o suporte original do munhão para a usinagem. Primeiro, selecione uma área relativamente boa (superfície C) do munhão como superfície de apoio e torne a superfície D. Em seguida, utilize a superfície D usinada como superfície de apoio para tornear a superfície C, conforme mostrado na Figura 2.34.

Figura 2.35 Diagrama esquemático do reparo da superfície do munhão por usinagem, utilizando o suporte original do munhão
Os requisitos para o porta-ferramentas e a posição do casquilo são os seguintes: a linha central B do porta-ferramentas deve ser paralela à linha central A do casquilo; o avanço longitudinal e o avanço transversal do porta-ferramentas devem ser perpendiculares entre si. O casquilo permanece apoiado nos mancais principais originais, e o movimento axial do casquilo deve ser restringido antes da usinagem.
Durante o processo de reparo, caso não seja possível lubrificar o rolamento normalmente, devem ser tomadas medidas temporárias de lubrificação. Após o torneamento, o munhão deve ser retificado após a instalação do cabeçote da fresadora. Se o munhão do eixo oco apresentar rachaduras, todas elas deverão ser identificadas, reparadas inicialmente por meio de soldagem de reforço e, em seguida, deve-se realizar o torneamento até que os requisitos de reparo sejam atendidos.
② Métodos e procedimentos de reparo para rachaduras axiais no eixo oco
a. Gire a fresadora de modo que a rachadura permaneça no ponto morto superior. A fresadora não deve ser girada durante todo o processo de reparo.
b. Faça um chanfro com uma chama de oxiacetileno. O chanfro deverá ter formato de arco escalonado. O comprimento do chanfro deverá ser 60 mm maior do que a fissura visível, com 30 mm em cada extremidade.
c. Após a conclusão do corte em bisel, remova a escória e solde imediatamente. A temperatura do eixo oco deve ser mantida em cerca de 200 °C. Utilize soldagem manual a arco CC. Para a camada inferior, utilize eletrodos de φ3,2 mm com corrente de 140 A; em seguida, utilize eletrodos de φ4 mm com corrente de 160 A até o fechamento da solda. A solda deve ficar 2 mm acima do metal base. Durante a soldagem, solde primeiro ambos os lados e martele enquanto solda para aliviar parte da tensão (quando o material do eixo oco for aço de carbono médio ZG45, os eletrodos de aço estrutural 507 proporcionam bons resultados).
d. Após a conclusão da solda externa, faça um pequeno chanfro na solda interna com profundidade de 5 mm e, em seguida, solde novamente, de modo que a solda fique 3 mm acima do metal base.
e. Após a conclusão de todas as soldagens, coloque carvão vegetal em uma caixa de ferro especialmente fabricada e realize o tratamento térmico na área soldada. O tratamento térmico deve ser realizado simultaneamente nas paredes interna e externa. Uma das extremidades da caixa de ferro é feita de chapa perfurada para permitir a entrada de ar para a combustão do carvão vegetal. Após a conclusão do tratamento térmico, cubra com 4 a 5 camadas de sacos de estopa e mantenha por 5 horas para preservação do calor.
f. Lixe a parte da solda no diâmetro externo do eixo oco que se projeta acima do metal de base e, em seguida, esmerilhe com uma pedra de óleo ou esmeril manual. Inspecione utilizando um gabarito torneado e, por fim, meça a área soldada em vários pontos ao longo da direção circunferencial com um paquímetro até que os requisitos técnicos sejam atendidos.
③ O desgaste acentuado do furo interno do eixo oco pode ser reparado pelo método de bucha embutida (Figura 2.36). O procedimento é o seguinte:
a. Enrole uma chapa de aço com 14 mm de espessura até formar um cilindro. O diâmetro do cilindro depende do grau de desgaste e do diâmetro do eixo oco.
b. Corte o cilindro de aço em três partes e encaixe-as por pressão e solde-as firmemente no furo interno do eixo oco.
c. Preencha o espaço entre a chapa de aço e a parede do casco com corda de amianto ou retalhos de tecido.
d. Solde a extremidade traseira do cilindro em espiral ao eixo oco utilizando uma placa defletora, o que pode impedir um maior desgaste do furo interno do eixo oco.
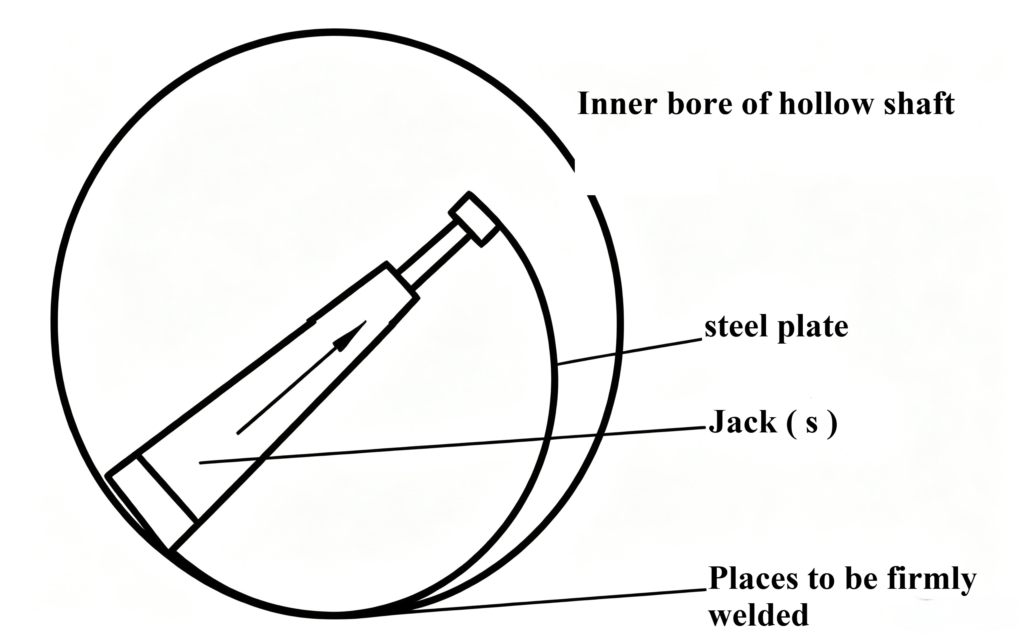
Figura 2.36 Diagrama esquemático da instalação de bucha embutida em eixo oco
④ Requisitos de qualidade da manutenção
a. O material do eixo oco deve estar em conformidade com as seguintes disposições:
b. A rugosidade da superfície e a qualidade da detecção de falhas não devem ser inferiores aos requisitos especificados na Tabela 2.10.
Tabela 2.10 Rugosidade superficial e qualidade da detecção de falhas em rolamentos para eixos ocos
| nome da peça | Rugosidade R. (μm) | Qualidade na detecção de falhas | |
| Área do filete da raiz do eixo oco | parte externa | 1.6 | A. A detecção de falhas por ultrassom deverá ser realizada no interior das peças fundidas de aço e deverá ser qualificada de acordo com o Nível I especificado na norma GB/T 7233.B. O interior do cordão de solda deverá estar em conformidade com as “Condições Técnicas Gerais para Peças Soldadas de Aço de Máquinas para Materiais de Construção” (JC/T 532 — As disposições do Apêndice A de (2007) ou as disposições do Nível II da norma “Ensaio Radiográfico de Juntas de Topo Soldadas por Fusão em Materiais Metálicos” (GB/T 3323—2005).C. A superfície deve atender aos requisitos do Nível 2 especificados em “Ensaio por Penetração de Peças Fundidas de Aço” (GB/T 9443-2007) ou “Ensaio por Partículas Magnéticas de Peças Fundidas de Aço” (GB/T 9444-2007) |
| lado medial | 6.3 | ||
| Mancal do eixo oco, área de transição do ressalto do eixo | 1.6 | ||
c. Tolerância do eixo oco:
A tolerância para o diâmetro do eixo é da Classe h3, de acordo com a norma GB 1802;
A tolerância de diâmetro do círculo de localização da flange é da Classe f9, de acordo com a norma GB 1802;
A tolerância de coaxialidade entre o círculo de localização do flange e o círculo do munhão é de Grau 7, de acordo com a norma “Tolerâncias geométricas – Tolerâncias geométricas para características sem indicações individuais de tolerância” (GB/T 1184-1996);
A tolerância de perpendicularidade da tampa da extremidade da flange em relação ao eixo do munhão é de Grau 7, de acordo com a norma “Tolerâncias geométricas – Tolerâncias geométricas para características sem indicações individuais de tolerância” (GB/T 1184—1996);
A tolerância posicional dos furos dos parafusos da flange é de φ1 mm.
d. Quando a área da lasca exceder 6% da área da superfície onde o defeito está localizado e a trincas estiver em uma posição importante, não é permitido o reparo por soldagem; quando a área da lasca não exceder 6% da área onde o defeito está localizado e a largura da lasca não exceder 10% da largura da superfície onde o defeito está localizado, o reparo por soldagem é permitido para defeitos em eixos ocos.
e. Após a conclusão, o número de orifícios de ventilação em uma área de 3 mm × 3 mm na superfície do munhão do eixo oco não deve exceder 5, e o espaçamento entre os orifícios de ventilação não deve ser inferior a 150 mm. Todos os orifícios de ventilação devem ser aparados de forma lisa e sem marcas nas bordas, e a rugosidade R da superfície aparada não deve exceder 1,6 μm.
f. Após a montagem do eixo oco no cilindro, a tolerância relativa de excentricidade radial dos munhões do eixo oco em ambas as extremidades é de 0,2 mm.
g. A tolerância de excentricidade radial da engrenagem grande em relação ao munhão do eixo oco não deve exceder 0,25/1000 do diâmetro primitivo, e a excentricidade da face final não deve exceder 0,35/1000 do diâmetro primitivo.
h. A tolerância de excentricidade radial da superfície cilíndrica da peça de vedação por atrito, destinada à alimentação e descarga de material, em relação ao munhão do eixo oco, é de 0,5 mm.
i. Para o contato de encaixe entre o munhão do eixo oco e a pastilha esférica, consulte a Tabela 2.11.
Tabela 2.11: Espaço livre de montagem (mm)
| Diâmetro do eixo oco | 800 | 900 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 | 2240 |
| Distância lateral | 0,12~0,19 | 0,14~0,21 | 0,16~0,23( | 0,21~0,28 | 0,24~0,32 | 0,25~0,35 ( | 0,29~0,41 | 0,34~0,46 | 0,39~0,54 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian