
Mini triturador de pedras móvel
Introdução: O mini britador de mandíbulas móvel é um equipamento de britagem altamente compacto, montado sobre esteiras…

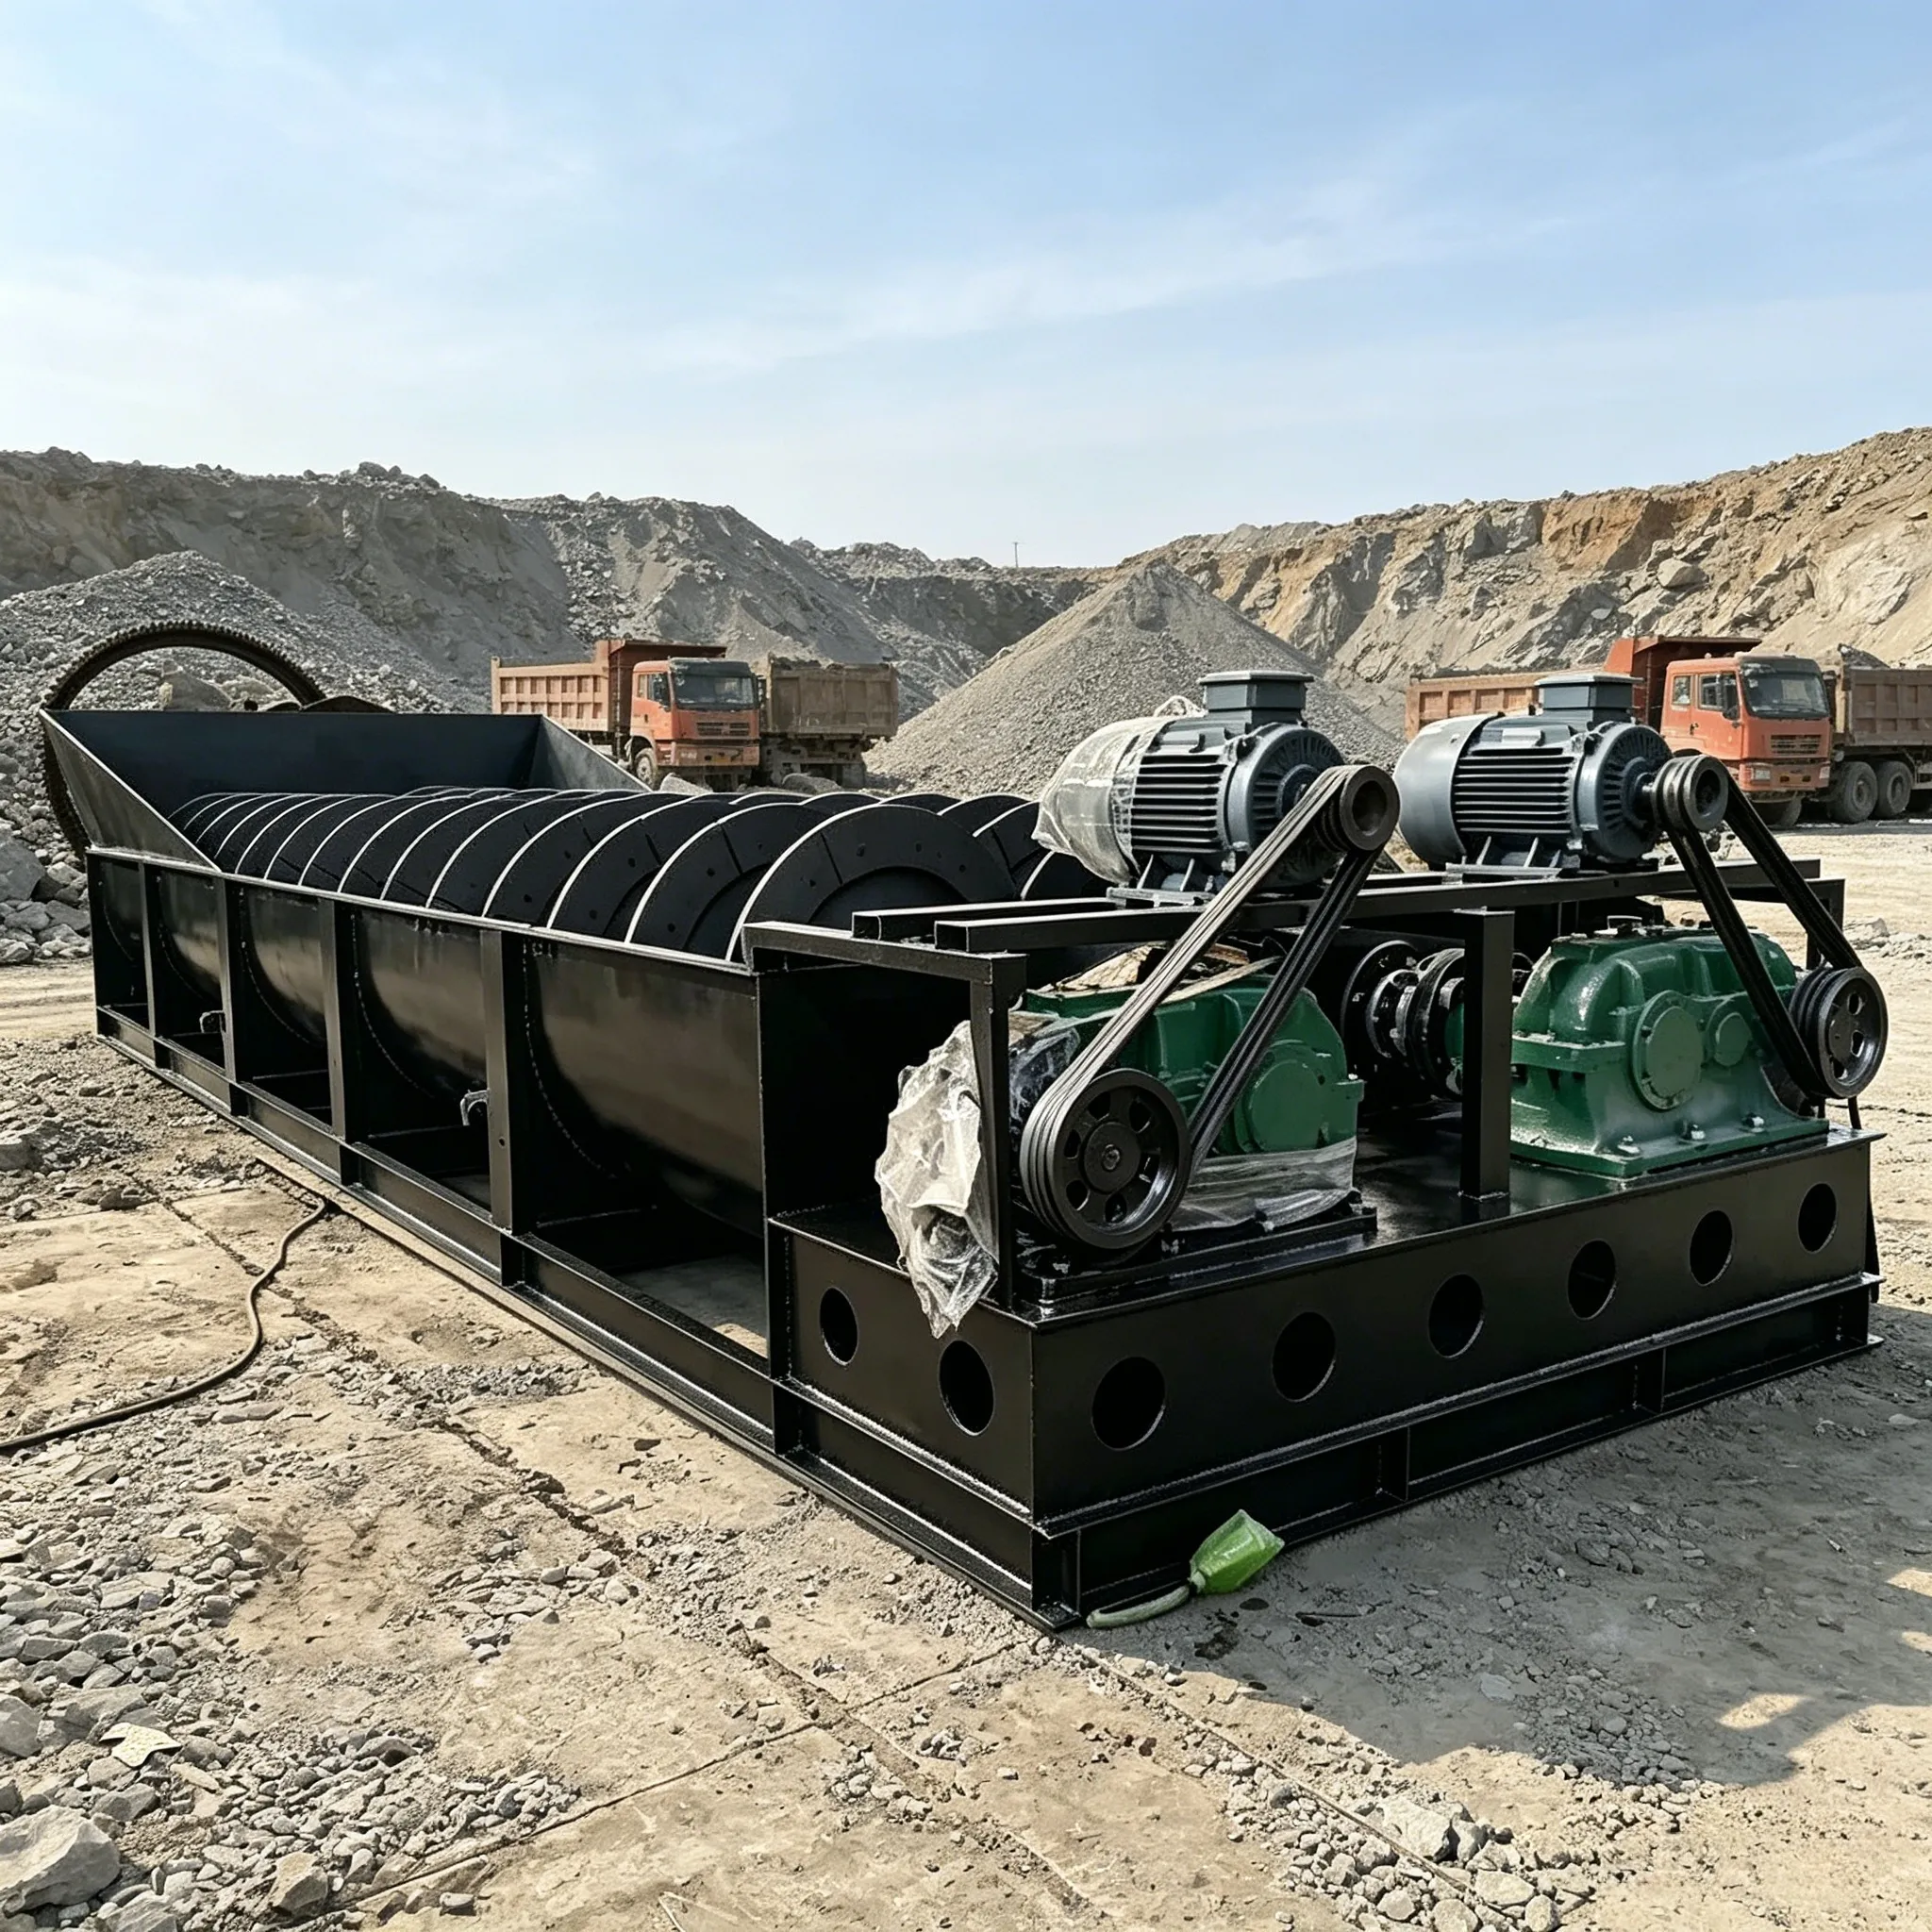
Conteúdo de manutenção
Com base no escopo e na carga de trabalho, a manutenção pode ser classificada em reparos de menor magnitude, reparos de magnitude média e reparos de grande magnitude.
(1) Pequeno reparo. Os principais conteúdos do trabalho incluem:
(2) Reparo de média gravidade. Os principais conteúdos do trabalho incluem:
(3) Reparo de grande porte. Os principais conteúdos do trabalho incluem:
11.1.7.2 Métodos de reparo
Os detalhes são os seguintes:
(1) Reparo de um eixo quebrado. Um eixo espiral é geralmente utilizado por três anos ou mais. Sob os efeitos combinados de fadiga, torção, vibração, corrosão e tensões de soldagem, o eixo está sujeito a fraturas. Para o reparo de um eixo principal quebrado, o método é determinado de acordo com a condição da fratura. Por exemplo, se o eixo principal estiver completamente quebrado e as extremidades da fratura estiverem separadas e deformadas, o método de reparo preferencial é utilizar um tubo de núcleo interno combinado com uma placa de remendo em arco externo. As etapas específicas são as seguintes:
(2) Reparo de um eixo parcialmente rachado (não totalmente quebrado). Se o eixo principal não estiver totalmente quebrado e for detectado a tempo, apresentando apenas uma rachadura que não circunde completamente a circunferência, é possível utilizar um método de reparo rápido para minimizar o tempo de inatividade e as perdas de produção. As etapas específicas são as seguintes:
O método de reparo acima pode ser realizado diretamente no local. O tempo de reparo depende do tamanho do classificador espiral, levando geralmente de 4 a 12 horas. É prático e rápido, economizando mais da metade do tempo em comparação com o primeiro método. A desvantagem é uma vida útil mais curta após o reparo, normalmente de 9 a 15 meses. A unidade do usuário pode decidir qual método de reparo utilizar ou optar pela substituição completa, com base nos cronogramas de produção e no grau de fratura do eixo.
(3) Reparo do rolamento inferior. O mancal inferior de um classificador geralmente apresenta dois tipos estruturais: um é um suporte com mancal de rolamento e o outro é um suporte com mancal de borracha. A principal causa de danos ao suporte com rolamento é o vazamento da vedação, que permite a entrada da pasta de minério, danificando o rolamento. O vazamento da vedação se deve principalmente ao afrouxamento da vedação, ao desgaste da gaxeta e à injeção inadequada de graxa de alta pressão. Durante o reparo, substitua o rolamento, comprima repetidamente e com firmeza a gaxeta de amianto impregnada de óleo e preencha todas as cavidades dentro do suporte com graxa. Durante a operação, a graxa deve ser injetada com frequência para manter uma certa pressão positiva dentro do suporte, impedindo a intrusão da pasta de minério. Isso exige um alto senso de responsabilidade da equipe de operação e manutenção. Em condições normais, a vida útil do conjunto do suporte inferior pode chegar a um ano, mas, devido a problemas de qualidade da montagem ou lubrificação inadequada, a vida útil às vezes é inferior a um mês. Portanto, muitas instalações de usuários aprimoraram a vedação do suporte. Uma melhoria bem-sucedida consiste em substituir a gaxeta de amianto impregnada com óleo por anéis de vedação em forma de V feitos de borracha ou poliuretano. Vários anéis de vedação empilhados substituem a gaxeta de amianto. Devido à boa elasticidade e resistência ao desgaste da borracha e do poliuretano, o desempenho da vedação é significativamente melhorado em comparação com a gaxeta de amianto, estabilizando e prolongando a vida útil do suporte do rolamento.
Muitos fatores afetam a vida útil dos suportes de rolamentos, tornando difícil prever o ciclo de vida útil. Geralmente, eles são desmontados e inspecionados durante a manutenção programada mensal. Se a entrada de lama tiver causado danos aos rolamentos, estes são substituídos, e o custo do reparo é alto. Algumas instalações de usuários converteram os suportes com rolamentos em suportes de borracha ou poliuretano, adicionando uma bucha de aço ao eixo de apoio inferior. A vida útil do suporte pode chegar a 3 a 6 meses, e a bucha de aço pode durar de 8 a 12 meses. O ciclo de vida útil é mais fácil de controlar. Uma vez compreendido o padrão do ciclo de vida, a manutenção programada pode ser gerenciada de forma eficaz, com a substituição regular do suporte e da bucha de aço. Isso exige menos responsabilidade do pessoal de operação e manutenção, e o custo de reparo é menor.
Outro método mais simples de reparo e modificação consiste em desmontar o conjunto de suporte do rolamento, mantendo inalterados o flange de conexão ao eixo oco e o eixo curto. Remova o rolamento, a luva de vedação, a gaxeta e os anéis de vedação dianteiro e traseiro dentro do suporte, mantendo apenas a carcaça do suporte. Usando material de correia transportadora usada, enrole um rolo de borracha com largura igual à largura axial da carcaça, diâmetro externo ligeiramente menor que o diâmetro interno da carcaça e diâmetro interno ligeiramente maior que o diâmetro externo do eixo curto. Insira esse rolo na carcaça e sobre o eixo curto, criando assim um rolamento inferior simples de correia de borracha. Ao enrolar a correia, observe que a direção do enrolamento deve ser oposta à direção de rotação do eixo curto, de modo que, quando o eixo espiral girar, a correia seja pressionada firmemente contra a superfície interna da carcaça do suporte. O rolo de correia pode durar mais de 3 meses. Esse método é simples e viável, não requer peças usinadas adicionais, tem baixo investimento (utiliza correia transportadora descartada), é de baixo custo, estável, confiável e pode ser utilizado a longo prazo.
(4) Reparo da peça da transmissão. A parte de transmissão de um classificador de espiral simples geralmente é composta por um motor elétrico, um par de polias, um redutor e um par de engrenagens cilíndricas. A parte de transmissão de um classificador de espiral dupla geralmente é composta por um motor elétrico, um acoplamento, um redutor, um par de engrenagens cilíndricas e dois pares de engrenagens cônicas. As principais falhas operacionais da parte de transmissão incluem o seguinte: em primeiro lugar, folga excessiva ou quebra das buchas dos pinos do acoplamento devido ao desgaste, causando operação instável do redutor, o que afeta o engate normal das engrenagens cilíndricas e, por sua vez, a estabilidade do par de engrenagens cônicas. O desgaste das buchas dos pinos deve ser inspecionado regularmente, e seu ciclo de substituição deve ser determinado para que a troca seja feita em tempo hábil, evitando impacto no bom funcionamento de todo o sistema de transmissão. Em segundo lugar, o desgaste severo das engrenagens cilíndricas ou cônicas, causando vibração e afetando a estabilidade de todo o mecanismo de transmissão. As engrenagens devem ser substituídas imediatamente, de acordo com os padrões de substituição por desgaste. Em terceiro lugar, o desgaste severo da luva do eixo principal faz com que o eixo principal afunde, e a folga de engrenagem do par de engrenagens cilíndricas ou cônicas deixa de atender aos requisitos das especificações, resultando em uma transmissão instável. Nesse caso, a luva do eixo principal deve ser reparada ou substituída imediatamente, e as folgas de engrenagem de todas as engrenagens devem ser ajustadas para atender aos requisitos especificados.
(5) Reparo do corpo do tanque metálico. O corpo do tanque metálico inclui o tanque de água, a calha de retorno de areia e a calha de transbordamento. Durante a operação de longo prazo, o corpo do tanque está sujeito a desgaste, deformação e vazamentos locais. Entre essas peças, os revestimentos internos e as grades de transbordamento são os que se desgastam com mais facilidade. Durante a manutenção, além de substituir ou soldar as peças severamente desgastadas mencionadas acima, deve-se também prestar atenção à verificação da treliça inferior e da fundação do corpo do tanque quanto a deformações, rachaduras ou outros fenômenos. A deformação da treliça deve ser corrigida imediatamente, e as rachaduras na fundação devem ser reparadas sem demora. O tanque de água é um componente importante do classificador espiral. Durante a manutenção em várias etapas, as condições de desgaste e deformação devem ser verificadas e corrigidas imediatamente. A calha de retorno de areia e a calha de transbordamento são geralmente feitas de chapas de aço de 10 a 12 mm. Devido ao fluxo de lama e à corrosão, elas se desgastam rapidamente, durando normalmente apenas 4 a 6 meses. Para prolongar sua vida útil, devem ser instalados revestimentos resistentes ao desgaste (feitos de pedra moldada ou correia transportadora de borracha reciclada) no fundo e nas paredes laterais das calhas.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian