
Sarsma Masası
Sallama Masası – Yüksek Hassasiyetli Yerçekimi Konsantratörü Ürün Genel Bakışı Sallama masası (aynı zamanda…

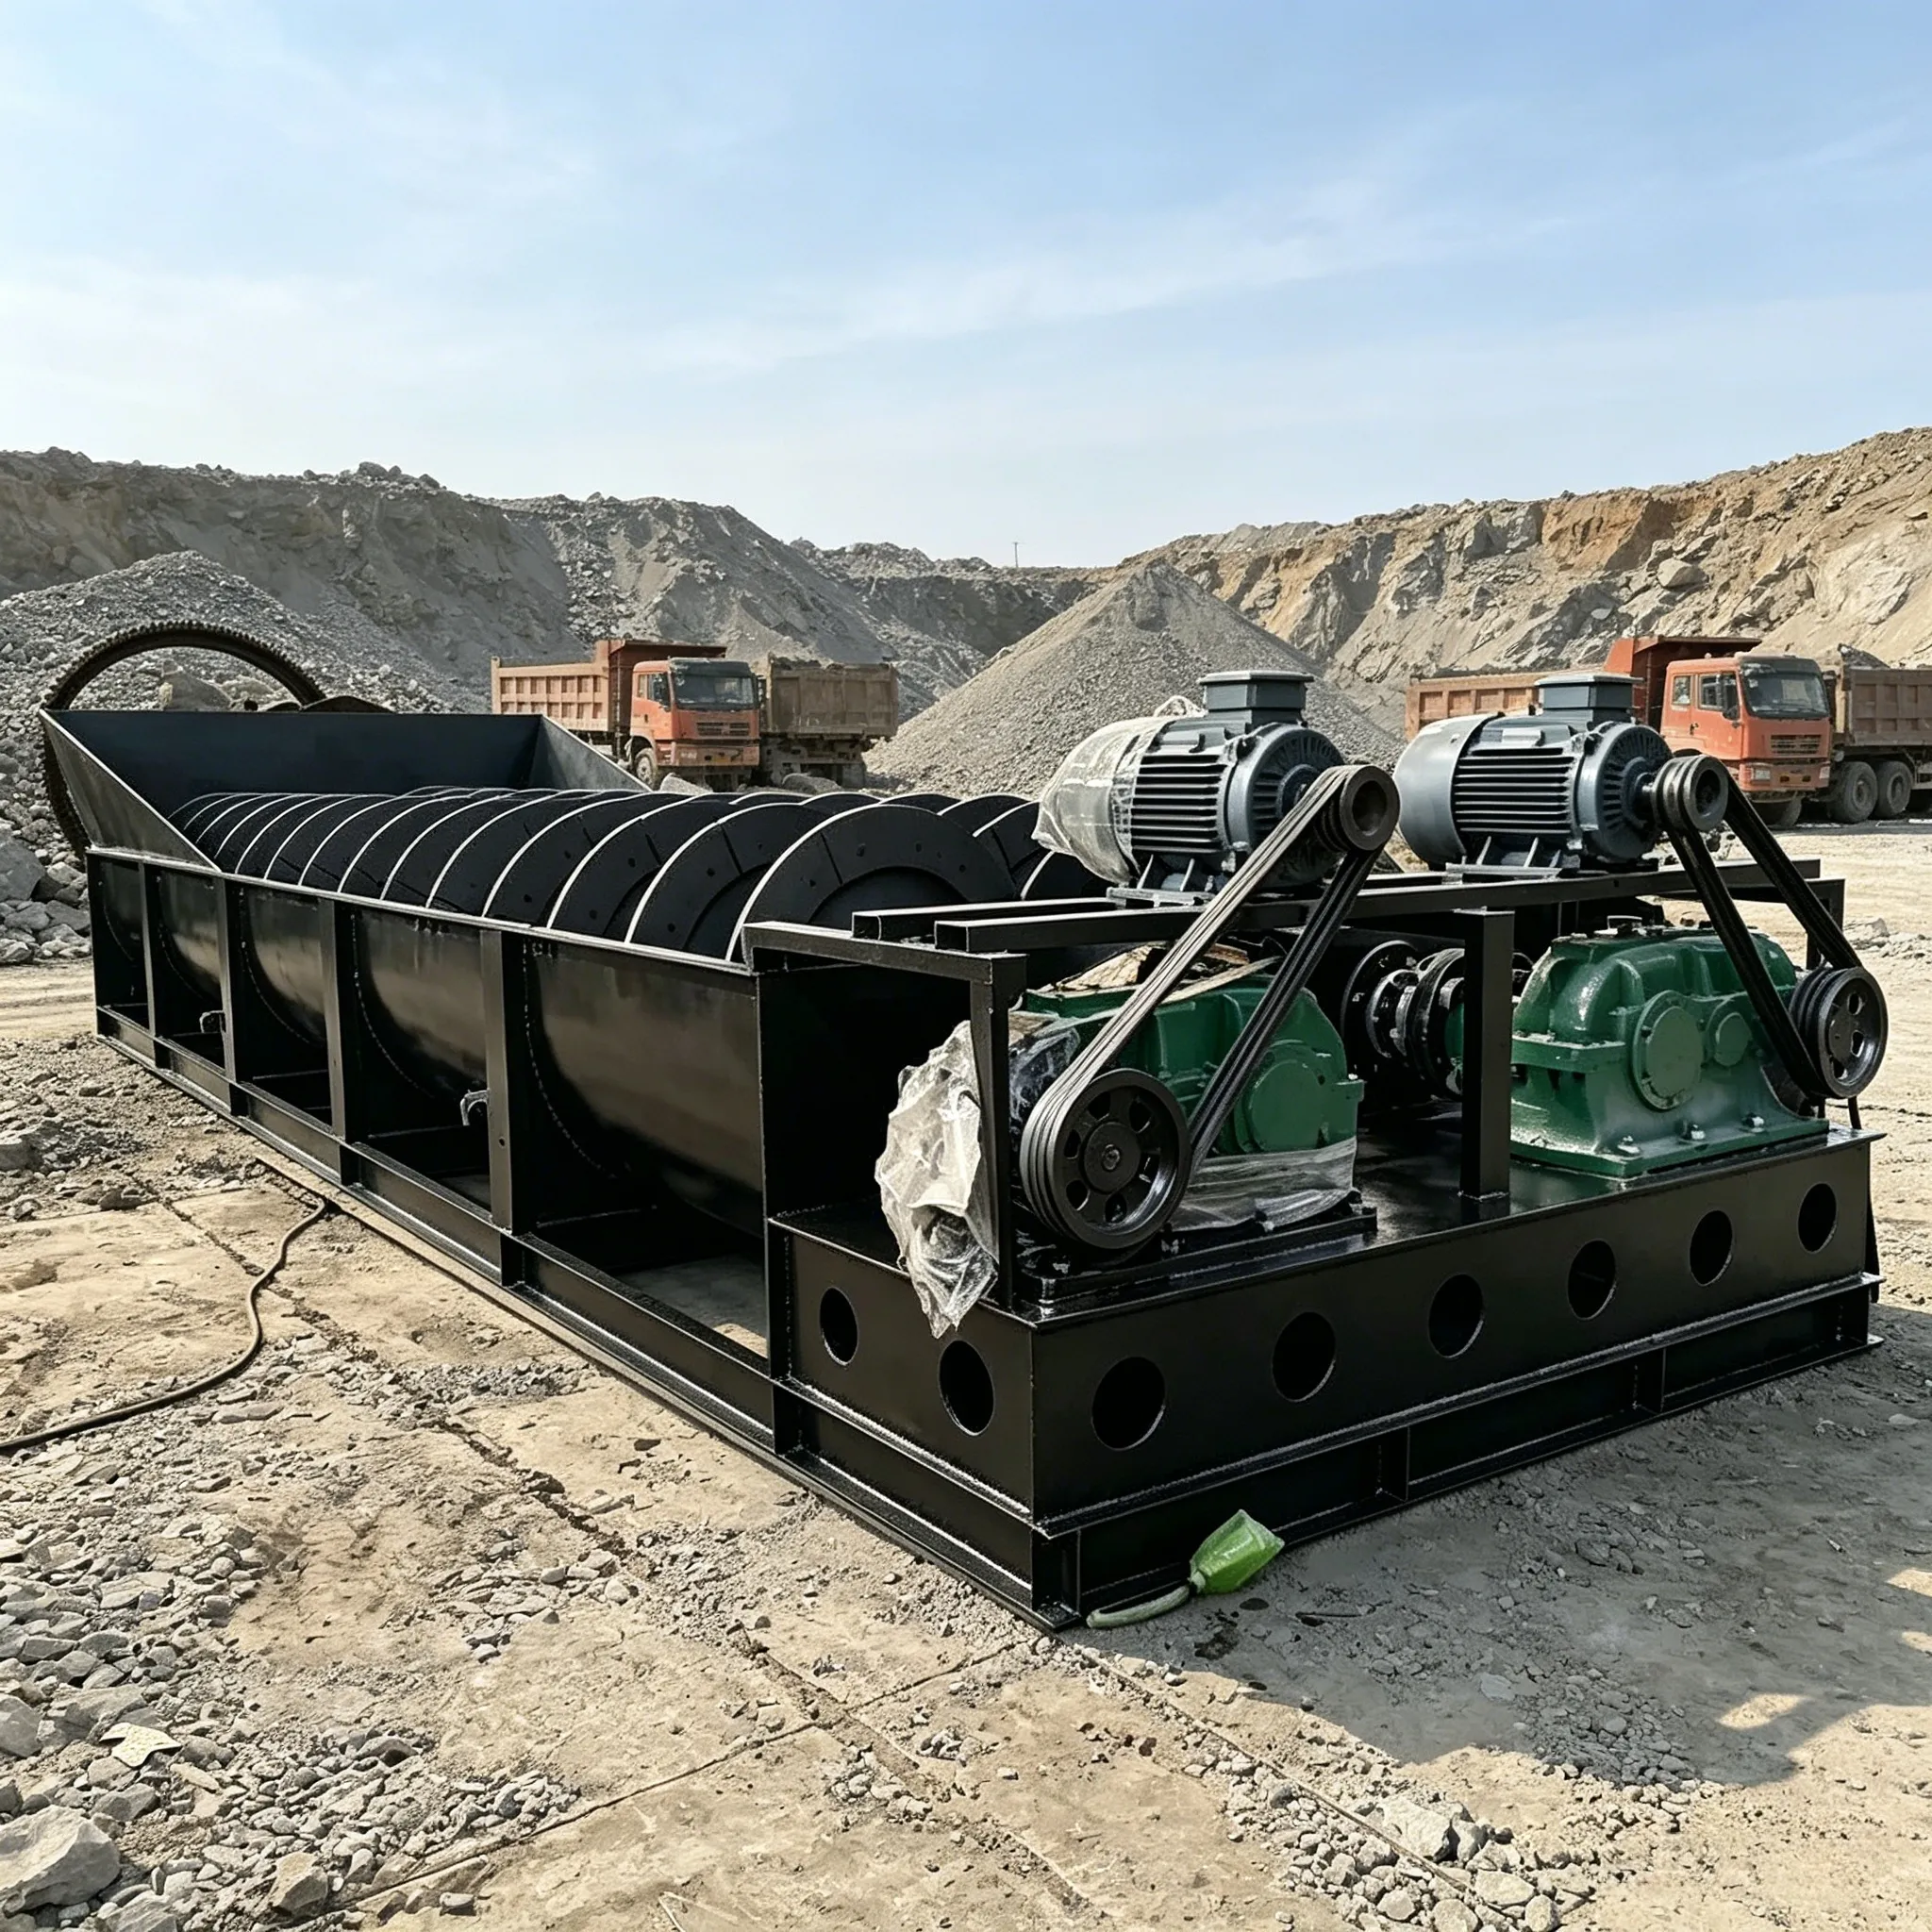
Bakım İçeriği
Kapsamı ve iş yüküne göre bakım, küçük onarım, orta ölçekli onarım ve büyük onarım olarak sınıflandırılabilir.
(1) Küçük onarım. Başlıca iş kapsamı şunları içermektedir:
(2) Orta Düzeyde Onarım. Başlıca iş kapsamı şunları içermektedir:
(3) Büyük Onarım. Başlıca iş kapsamı şunları içermektedir:
11.1.7.2 Onarım Yöntemleri
Ayrıntılar şu şekildedir:
(1) Kırık bir şaftın onarımı. Spiral şaft genellikle üç yıl veya daha uzun süre kullanılır. Yorulma, burulma, titreşim, korozyon ve kaynak gerilmelerinin birleşik etkileri altında şaft kırılmaya meyillidir. Kırılmış bir ana şaftın onarımı için yöntem, kırığın durumuna göre belirlenir. Örneğin, ana şaft tamamen kırılmışsa ve kırık uçları birbirinden ayrılmış ve deforme olmuşsa, tercih edilen onarım yöntemi, bir iç çekirdek borusu ile bir dış yay yama levhasının birleştirilmesidir. Spesifik adımlar şunlardır:
(2) Kısmen Çatlamış (Tamamen Kırılmamış) Bir Şaftın Onarımı. Ana mil tamamen kırılmamışsa ve zamanında fark edilirse; yani çevresi boyunca tam olarak dolaşmayan sadece bir çatlak varsa, arıza süresini ve üretim kayıplarını en aza indirmek için hızlı bir onarım yöntemi uygulanabilir. Bunun için atılması gereken adımlar şunlardır:
Yukarıdaki onarım yöntemi doğrudan sahada uygulanabilir. Onarım süresi spiral sınıflandırıcının boyutuna bağlıdır ve genellikle 4–12 saat sürer. Bu yöntem pratik ve hızlıdır; ilk yönteme kıyasla sürenin yarısından fazlasını tasarruf sağlar. Dezavantajı ise onarım sonrası hizmet ömrünün daha kısa olmasıdır; bu süre tipik olarak 9–15 aydır. Kullanıcı tesisi, üretim programlarına ve şaft kırığının derecesine göre hangi onarım yöntemini kullanacağına karar verebilir veya tamamen değiştirmeyi tercih edebilir.
(3) Alt Yatağın Onarımı. Bir sınıflandırıcının alt yatağı genellikle iki farklı yapısal tipte bulunur: bunlardan biri makaralı yatak desteği, diğeri ise kauçuk yatak desteğidir. Rulmanlı yatak desteğinin hasar görmesinin ana nedeni, cevher çamurunun içeri girmesine izin veren conta sızıntısıdır; bu da rulmanlı yatağa zarar verir. Conta sızıntısı, esas olarak salmastra aşınması ve yüksek basınçlı gresin zamanında enjekte edilmemesinden kaynaklanır. Onarım sırasında rulman değiştirilmeli, yağ emdirilmiş asbest salmastrası tekrar tekrar ve sıkıca sıkıştırılmalı ve destek içindeki tüm boşluklar gresle doldurulmalıdır. Çalışma sırasında, destek içinde belirli bir pozitif basıncı korumak ve çamurun girmesini önlemek için sık sık gres enjekte edilmelidir. Bu, işletme ve bakım personelinden yüksek bir sorumluluk bilinci gerektirir. Normal koşullar altında, alt destek grubunun hizmet ömrü bir yıla ulaşabilir; ancak montaj kalitesi sorunları veya zamanında gresleme yapılmaması nedeniyle hizmet ömrü bazen bir aydan az olmaktadır. Bu nedenle, birçok kullanıcı tesisi destek contasını iyileştirmiştir. Başarılı bir iyileştirme yöntemi, yağ emdirilmiş asbest salmastrasını kauçuk veya poliüretandan yapılmış V şekilli sızdırmazlık halkalarıyla değiştirmektir. Üst üste istiflenmiş birden fazla sızdırmazlık halkası, asbest salmastrasının yerini alır. Kauçuk ve poliüretanın iyi esnekliği ve aşınma direnci sayesinde, sızdırmazlık performansı asbest salmastrasına kıyasla önemli ölçüde iyileştirilir; bu da rulman desteğinin hizmet ömrünü istikrarlı hale getirir ve uzatır.
Rulmanlı yatak desteklerinin hizmet ömrünü etkileyen birçok faktör vardır ve bu da hizmet döngüsünü tahmin etmeyi zorlaştırır. Genellikle, aylık planlı bakım sırasında sökülüp incelenirler. Çamur girişi nedeniyle yataklarda hasar meydana gelmişse, bunlar değiştirilir ve onarım maliyeti yüksektir. Bazı kullanıcı tesisleri, rulmanlı destekleri kauçuk veya poliüretan desteklere dönüştürmüş ve alt destek miline çelik bir burç eklemiştir. Desteğin hizmet ömrü 3–6 aya ulaşabilir ve çelik burç 8–12 ay dayanabilir. Hizmet döngüsünü kontrol etmek daha kolaydır. Ömür döngüsü modeli anlaşıldıktan sonra, destek ve çelik burcun düzenli olarak değiştirilmesi yoluyla planlı bakım etkin bir şekilde yönetilebilir. Bu, işletme ve bakım personelinden daha az sorumluluk gerektirir ve onarım maliyeti daha düşüktür.
Bir başka, daha basit onarım ve modifikasyon yöntemi ise, içi boş şafta ve saplama şafta bağlanan flanşı olduğu gibi bırakarak rulman destek grubunu sökmektir. Destek içindeki rulmanı, sızdırmazlık manşonunu, salmastrayı ve ön/arka salmastra rakorlarını çıkarın; sadece destek gövdesini bırakın. Eski konveyör bandı malzemesini kullanarak, muhafazanın eksenel genişliğine eşit genişlikte, dış çapı muhafazanın iç çapından biraz daha küçük ve iç çapı sap şaftının dış çapından biraz daha büyük bir lastik bant rulosu sarın. Bu ruloyu muhafazaya ve sap şaftına yerleştirin, böylece basit bir lastik bantlı alt yatak oluşturun. Kayışı sararken, sarma yönünün kütük milin dönme yönünün tersi olması gerektiğine dikkat edin; böylece spiral mil döndüğünde kayış, destek muhafazasının iç yüzeyine sıkıca bastırılır. Kayış rulosu 3 aydan fazla dayanabilir. Bu yöntem basit ve uygulanabilirdir; ek işlenmiş parçalar gerektirmez, düşük yatırım gerektirir (atık konveyör kayışı kullanılır), düşük maliyetlidir, istikrarlı ve güvenilirdir ve uzun vadede kullanılabilir.
(4) Şanzıman Parçasının Onarımı. Tek sarmal sınıflandırıcının tahrik kısmı genellikle bir elektrik motoru, bir çift kayış kasnağı, bir redüktör ve bir silindirik dişli çiftinden oluşur. Çift sarmal sınıflandırıcının tahrik kısmı ise genellikle bir elektrik motoru, bir kaplin, bir redüktör, bir çift silindirik dişli ve iki çift konik dişliden oluşur. Tahrik sistemindeki başlıca arızalar şunlardır: İlk olarak, aşınma nedeniyle kaplin pimi burçlarında aşırı boşluk oluşması veya kırılma meydana gelmesi, redüktörün dengesiz çalışmasına neden olur; bu da silindirik dişlilerin normal şekilde birbirine geçmesini ve dolayısıyla konik dişli çiftinin stabilitesini olumsuz etkiler. Pim burçlarının aşınması düzenli olarak kontrol edilmeli ve tüm aktarma sisteminin sorunsuz çalışmasını etkilememek amacıyla zamanında değiştirilebilmesi için değiştirme döngüsü belirlenmelidir. İkincisi, silindirik veya konik dişlilerin aşırı aşınması titreşime neden olur ve tüm şanzıman mekanizmasının kararlılığını etkiler. Dişliler, dişli aşınma değiştirme standartlarına göre derhal değiştirilmelidir. Üçüncüsü, ana mil kovanının aşırı aşınması ana milin çökmesine neden olur ve silindirik veya konik dişli çiftinin dişli boşluğu artık teknik şartname gerekliliklerini karşılamaz, bu da aktarımın dengesizleşmesine yol açar. Bu durumda, ana mil kovanı derhal onarılmalı veya değiştirilmeli ve tüm dişlilerin dişli boşlukları belirtilen gereklilikleri karşılayacak şekilde ayarlanmalıdır.
(5) Metal Tank Gövdesinin Onarımı. Metal tank gövdesi, su tankını, kum geri dönüş oluğunu ve taşma oluğunu içerir. Uzun süreli çalışma sırasında tank gövdesi aşınmaya, deformasyona ve yerel sızıntılara maruz kalabilir. Bunlar arasında, astarlar ve taşma ızgaraları kolayca aşınan parçalardır. Bakım sırasında, yukarıda bahsedilen aşırı aşınmış parçaların değiştirilmesi veya kaynaklanmasının yanı sıra, tank gövdesinin alt kafesi ve temeli üzerinde deformasyon, çatlak veya diğer sorunlar olup olmadığına da dikkat edilmelidir. Kafes deformasyonları derhal güçlendirilmeli ve temel çatlakları derhal giderilmelidir. Su tankı, spiral sınıflandırıcının ana bileşenlerinden biridir. Çeşitli aşamalarda yapılan bakım sırasında, aşınma ve deformasyon durumları kontrol edilmeli ve derhal giderilmelidir. Kum geri dönüş oluğu ve taşma oluğu genellikle 10–12 mm kalınlığında çelik levhalardan yapılmıştır. Çamur akışı ve korozyon nedeniyle bu parçalar hızla aşınır ve genellikle sadece 4–6 ay dayanır. Hizmet ömürlerini uzatmak için, olukların tabanına ve yan duvarlarına aşınmaya dayanıklı astarlar (dökme taştan veya atık kauçuk konveyör bandından yapılmış) takılmalıdır.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian