
Molino de barras
Construcción de un molino de barras Los molinos de barras en húmedo se pueden clasificar en…

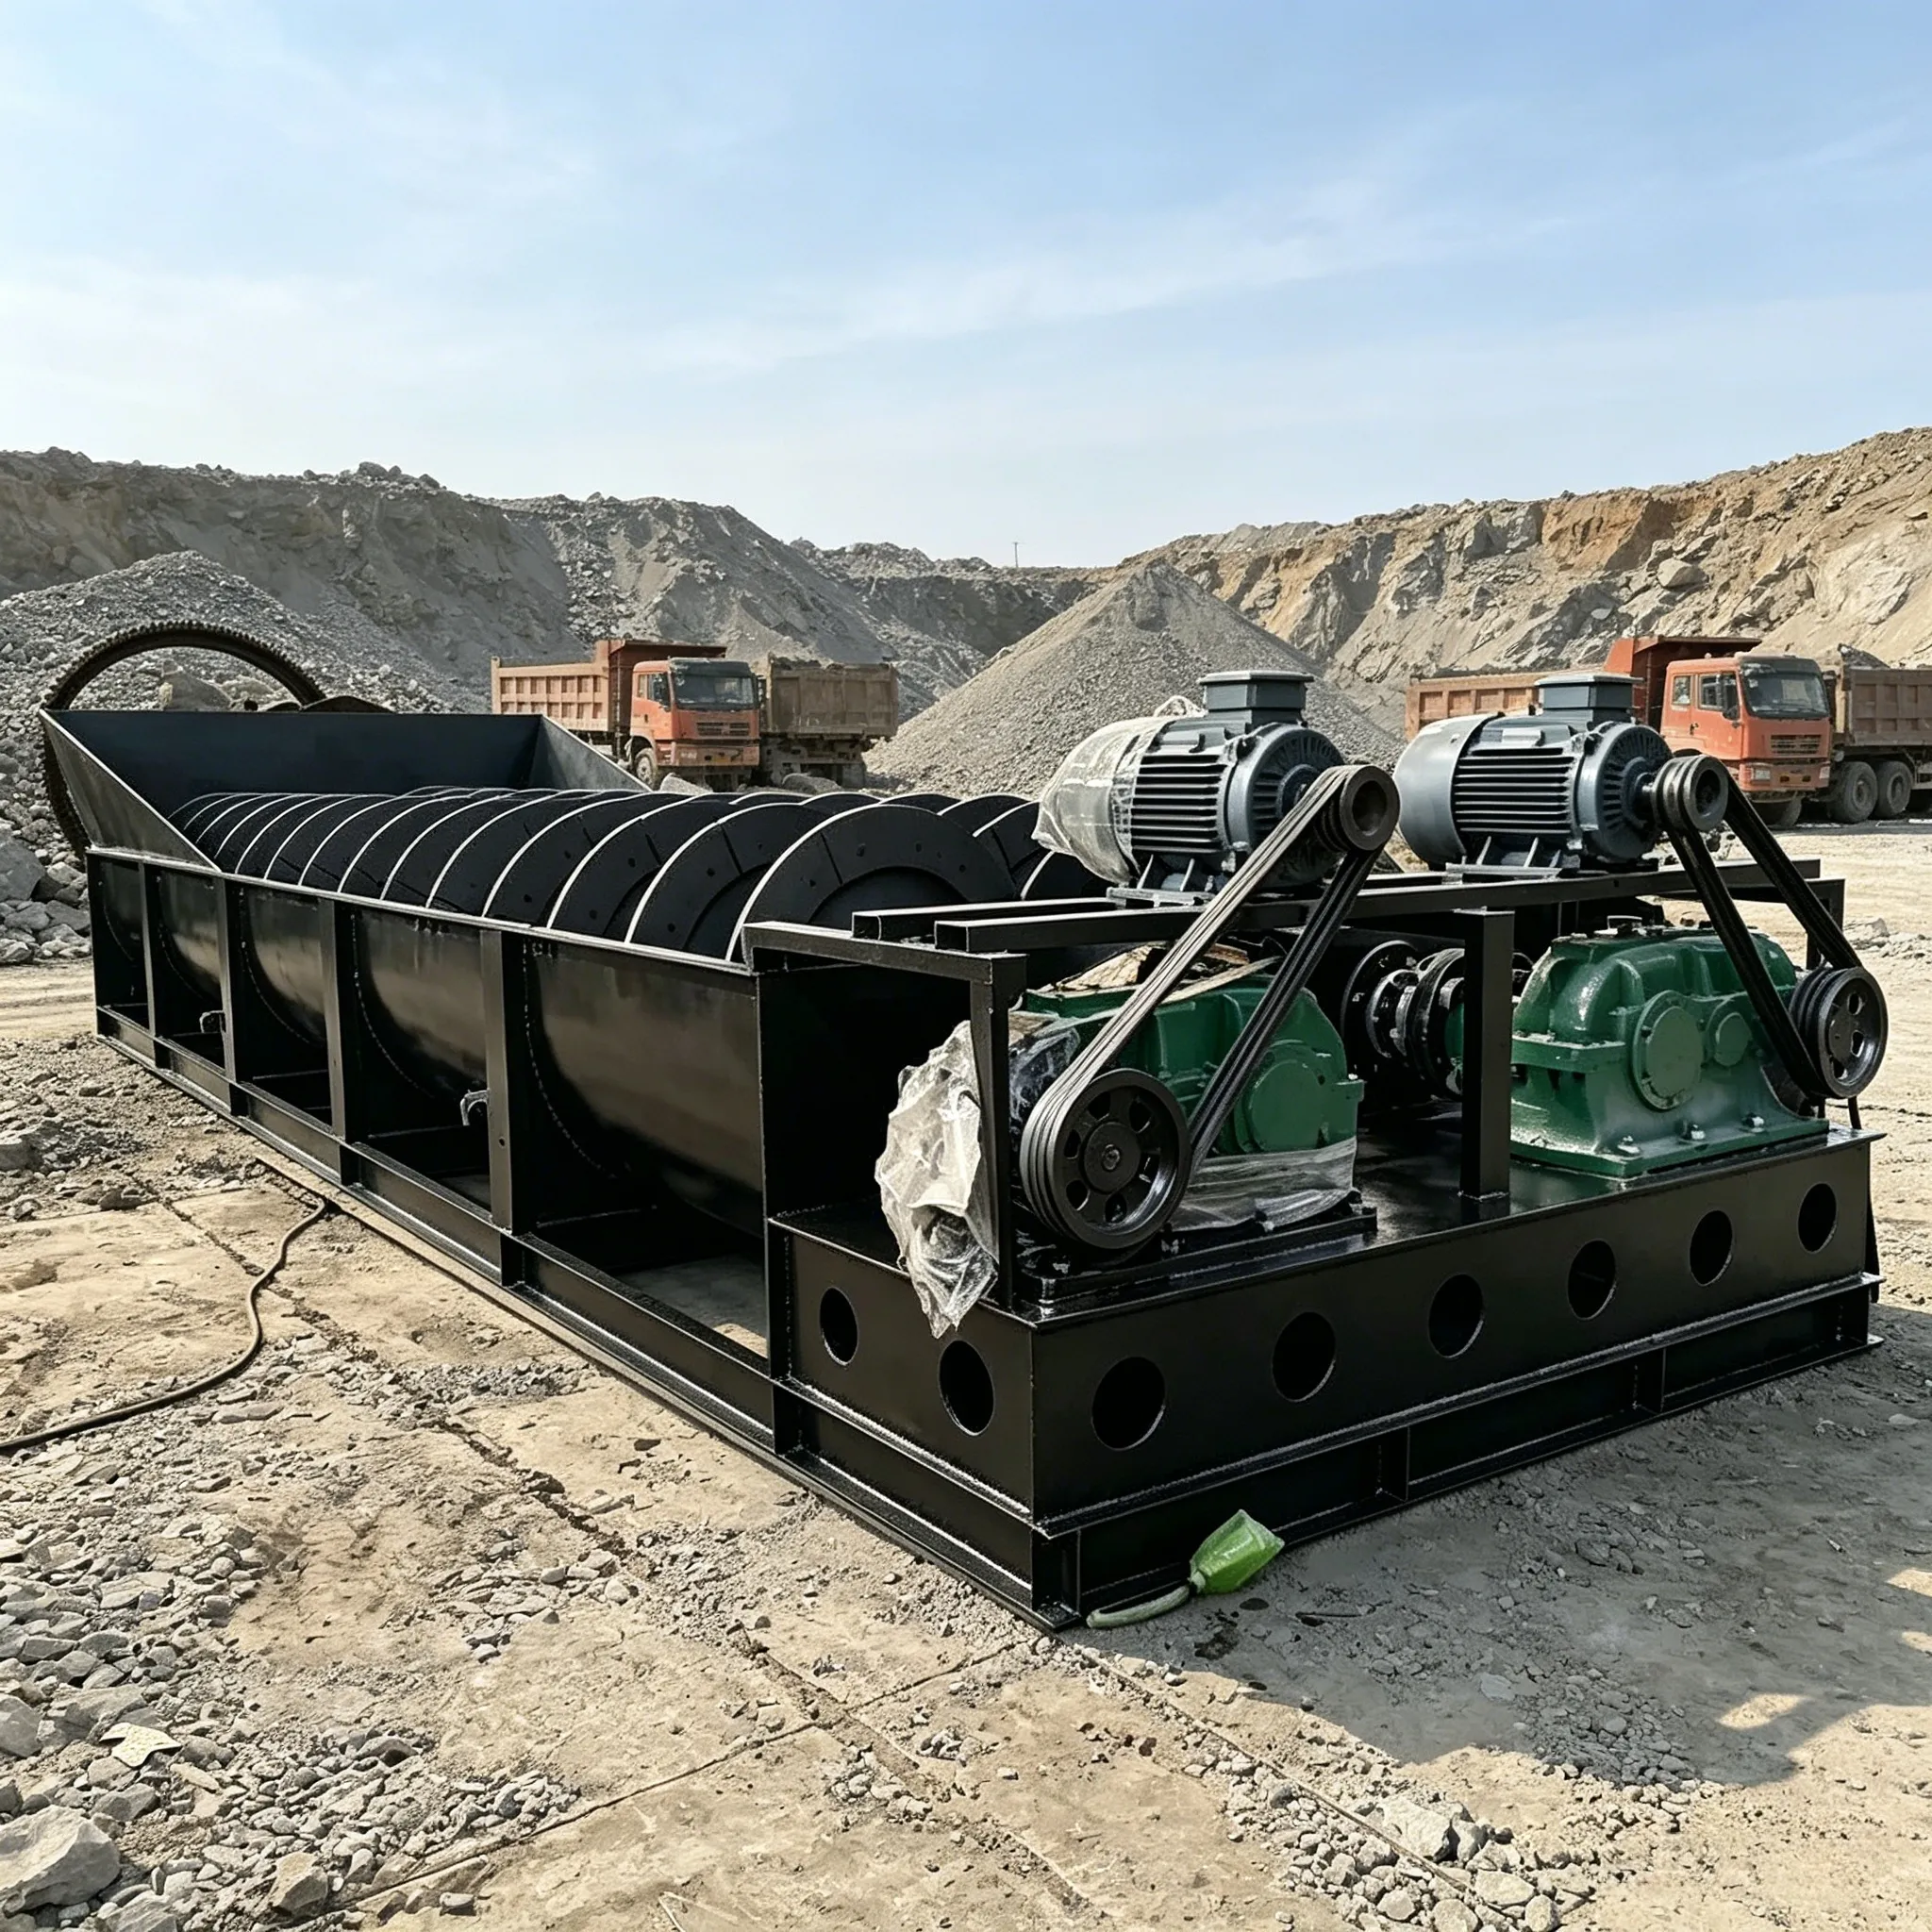
Contenido de mantenimiento
En función de su alcance y volumen de trabajo, el mantenimiento puede clasificarse en reparaciones menores, reparaciones medias y reparaciones mayores.
(1) Reparación menor. Los principales contenidos del trabajo son los siguientes:
(2) Reparación de nivel medio. Los principales contenidos del trabajo son los siguientes:
(3) Reparación importante. Los principales contenidos del trabajo son los siguientes:
11.1.7.2 Métodos de reparación
Los detalles son los siguientes:
(1) Reparación de un eje roto. Un eje helicoidal suele utilizarse durante tres años o más. Bajo los efectos combinados de la fatiga, la torsión, la vibración, la corrosión y las tensiones de soldadura, el eje es propenso a fracturarse. Para reparar un eje principal roto, el método se determina en función del estado de la fractura. Por ejemplo, si el eje principal está completamente roto y los extremos de la fractura están separados y deformados, el método de reparación preferido consiste en utilizar un tubo central interno combinado con una placa de refuerzo exterior en forma de arco. Los pasos específicos son los siguientes:
(2) Reparación de un eje con una grieta parcial (que no esté completamente roto). Si el eje principal no se ha roto por completo y se detecta a tiempo —es decir, si solo presenta una grieta que no recorre toda la circunferencia—, se puede aplicar un método de reparación rápida para minimizar el tiempo de inactividad y las pérdidas de producción. Los pasos concretos son los siguientes:
El método de reparación anterior puede llevarse a cabo directamente in situ. El tiempo de reparación depende del tamaño del clasificador en espiral y suele requerir entre 4 y 12 horas. Es cómodo y rápido, ya que permite ahorrar más de la mitad del tiempo en comparación con el primer método. La desventaja es que la vida útil tras la reparación es más corta, normalmente de 9 a 15 meses. La empresa usuaria puede decidir qué método de reparación utilizar u optar por la sustitución completa en función de los calendarios de producción y del grado de fractura del eje.
(3) Reparación del cojinete inferior. El cojinete inferior de un clasificador suele presentarse en dos tipos estructurales: uno es un soporte con cojinete de rodillos y el otro es un soporte con cojinete de goma. La causa principal de los daños en el soporte de rodamiento es la fuga en la junta, que permite la entrada de la suspensión de mineral y daña el rodamiento. La fuga en la junta se debe principalmente al aflojamiento de la empaquetadura, al desgaste de la misma y a la inyección tardía de grasa a alta presión. Durante la reparación, sustituya el rodamiento, comprima repetidamente y con firmeza la empaquetadura de amianto impregnada de aceite y rellene todas las cavidades del interior del soporte con grasa. Durante el funcionamiento, se debe inyectar grasa con frecuencia para mantener una cierta presión positiva en el interior del soporte, evitando así la intrusión de la suspensión. Esto requiere un alto sentido de la responsabilidad por parte del personal de operación y mantenimiento. En condiciones normales, la vida útil del conjunto del soporte inferior puede alcanzar un año, pero debido a problemas de calidad en el montaje o a un engrase inadecuado, la vida útil es a veces inferior a un mes. Por ello, muchas instalaciones de los usuarios han mejorado el sellado del soporte. Una mejora eficaz consiste en sustituir la empaquetadura de amianto impregnada en aceite por anillos de sellado en forma de V fabricados en caucho o poliuretano. Varios anillos de sellado apilados sustituyen a la empaquetadura de amianto. Gracias a la buena elasticidad y resistencia al desgaste del caucho y el poliuretano, el rendimiento del sellado mejora significativamente en comparación con la empaquetadura de amianto, lo que estabiliza y prolonga la vida útil del soporte del rodamiento.
Son muchos los factores que influyen en la vida útil de los soportes de rodamientos, lo que dificulta la predicción de su ciclo de vida. Por lo general, se desmontan e inspeccionan durante el mantenimiento programado mensual. Si la entrada de lodos ha provocado daños en los rodamientos, estos se sustituyen, y el coste de la reparación es elevado. Algunas instalaciones han sustituido los soportes de rodamientos por soportes de caucho o poliuretano, añadiendo un casquillo de acero al muñón inferior del soporte. La vida útil del soporte puede alcanzar los 3-6 meses, y el casquillo de acero puede durar entre 8 y 12 meses. El ciclo de vida útil es más fácil de controlar. Una vez comprendido el patrón de vida útil, el mantenimiento programado puede gestionarse de forma eficaz, con la sustitución periódica del soporte y del casquillo de acero. Esto exige menos responsabilidad por parte del personal de operación y mantenimiento, y el coste de reparación es menor.
Otro método más sencillo de reparación y modificación consiste en desmontar el conjunto de soporte del rodamiento, dejando intactas la brida que se une al eje hueco y el muñón. Retire el rodamiento, el manguito de sellado, la junta y los casquillos de sellado delantero y trasero del interior del soporte, conservando únicamente la carcasa del soporte. Utilizando material de una cinta transportadora usada, enrolle un rollo de cinta de goma con una anchura igual a la anchura axial de la carcasa, un diámetro exterior ligeramente inferior al diámetro interior de la carcasa y un diámetro interior ligeramente superior al diámetro exterior del semieje. Inserte este rollo en la carcasa y sobre el semieje, creando así un sencillo cojinete inferior de cinta de goma. Al enrollar la cinta, hay que tener en cuenta que la dirección de enrollado debe ser opuesta a la dirección de rotación del muñón, de modo que, cuando el eje en espiral gire, la cinta quede firmemente presionada contra la superficie interior de la carcasa del soporte. El rollo de cinta puede durar más de tres meses. Este método es sencillo y viable, no requiere piezas mecanizadas adicionales, supone una inversión reducida (al utilizar cinta transportadora de desecho), es económico, estable, fiable y puede utilizarse a largo plazo.
(4) Reparación de la transmisión. La parte de transmisión de un clasificador de espiral simple suele constar de un motor eléctrico, un par de poleas, un reductor y un par de engranajes cilíndricos. La parte de transmisión de un clasificador de doble espiral suele constar de un motor eléctrico, un acoplamiento, un reductor, un par de engranajes cilíndricos y dos pares de engranajes cónicos. Entre los principales fallos de funcionamiento del sistema de transmisión se incluyen los siguientes: en primer lugar, un holgura excesiva o la rotura de los casquillos de los pasadores del acoplamiento debido al desgaste, lo que provoca un funcionamiento inestable del reductor, lo que afecta al engranaje normal de los engranajes cilíndricos y, a su vez, a la estabilidad del par de engranajes cónicos. El desgaste de los casquillos de los pasadores debe inspeccionarse periódicamente, y debe determinarse su ciclo de sustitución para que pueda realizarse a tiempo, evitando así que afecte al buen funcionamiento de todo el sistema de transmisión. En segundo lugar, el desgaste grave de los engranajes cilíndricos o cónicos provoca vibraciones y afecta a la estabilidad de todo el mecanismo de transmisión. Los engranajes deben sustituirse sin demora de acuerdo con las normas de sustitución por desgaste de los mismos. En tercer lugar, el desgaste severo del manguito del eje principal provoca que este se hunda, y la holgura de engranaje del par de engranajes cilíndricos o cónicos deja de cumplir los requisitos de las especificaciones, lo que da lugar a una transmisión inestable. En este caso, el manguito del eje principal debe repararse o sustituirse sin demora, y deben ajustarse las holguras de engranaje de todos los engranajes para que cumplan los requisitos especificados.
(5) Reparación del cuerpo metálico del depósito. El cuerpo metálico del depósito incluye el depósito de agua, la rampa de retorno de arena y la rampa de rebose. Durante un funcionamiento prolongado, el cuerpo del depósito es propenso al desgaste, la deformación y las fugas localizadas. Entre estas piezas, los revestimientos y las rejillas de rebose son las que se desgastan con mayor facilidad. Durante el mantenimiento, además de sustituir o soldar las piezas muy desgastadas mencionadas anteriormente, también se debe prestar atención a la comprobación de la estructura inferior y los cimientos del cuerpo del depósito para detectar deformaciones, grietas u otros fenómenos. Las deformaciones de la estructura deben reforzarse sin demora, y las grietas en los cimientos deben repararse de inmediato. El depósito de agua es un componente fundamental del clasificador en espiral. Durante el mantenimiento en las distintas fases, deben comprobarse las condiciones de desgaste y deformación y subsanarse sin demora. La rampa de retorno de arena y la rampa de rebose suelen estar fabricadas con chapas de acero de 10-12 mm. Debido al flujo de lodos y a la corrosión, se desgastan rápidamente, y su vida útil suele ser de solo 4 a 6 meses. Para prolongar su vida útil, deben instalarse revestimientos resistentes al desgaste (fabricados con piedra moldeada o cinta transportadora de caucho de desecho) en el fondo y las paredes laterales de las rampas.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian