
Сгуститель с наклонными пластинами коробчатого типа
Традиционный сгуститель с наклонными пластинами Сгуститель с наклонными пластинами (сепаратор) серии КМИЗ(Y) - это новый...

В настоящее время большинство изделий из газобетона относятся к категориям гидратированных строительных материалов и цементных строительных материалов, причем принцип их затвердевания по сути аналогичен принципу затвердевания кирпичей из хвостов. Газобетон — это лёгкий микропористый силикатный искусственный камень, изготавливаемый из кремнеземных и известковых материалов в качестве основного сырья с добавлением вспенивателя и других добавок, с последующим смешиванием с водой, формованием, предварительной обработкой, резкой и отверждением в автоклаве. Это новый тип легкого стенового материала, сочетающий в себе теплоизоляцию, огнестойкость, звукоизоляцию и удобство в строительстве. Песок, используемый для производства газобетона, как правило, должен иметь массовую долю SiO₂ более 70% и массовую долю кварца более 40%.
Железные хвосты могут использоваться для производства газобетона. Основными сырьевыми материалами являются железные хвосты, шлак, закаленный водой, и цемент, а также пенообразователь (алюминиевая пудра), стабилизатор пены и регуляторы. Требования к железным хвостам при производстве газобетона следующие: SiO₂ > 65%, свободный SiO₂ > 40%, Na₂O < 1,5%–2%, K₂O < 3%–3,5%, Fe₂O₃ < 18%, потеря при прокаливании < 5%, содержание глины < 10%. Часть SiO₂ в железных хвостах присутствует в виде кварца, известного как свободный SiO₂, который вступает в реакцию с доступным оксидом кальция в условиях автоклавного отверждения. Другая часть SiO₂ содержится в полевых шпатах или других минеральных компонентах; этот связанный SiO₂ не может эффективно участвовать в реакции с доступным оксидом кальция. Поэтому требование к содержанию SiO₂ в железных хвостах в основном относится к кварцевой фракции. Хотя содержание кварца нельзя измерить напрямую, поскольку оно находится в определённой зависимости от общего содержания SiO₂, можно оценить приблизительное содержание кварца в железных хвостах. Например, если содержание SiO₂ в железных хвостах составляет 75%, то примерно 40% приходится на чистый кварц.
Использование железных отходов для производства газобетона, а также газобетонных блоков, перекрытий, кровельных панелей, стеновых панелей, теплоизоляционных блоков и других материалов успешно применяется в промышленности. Завод по производству шлаковых кирпичей «Аган» использует хвосты обогатительной фабрики «Дагу-Шань» в смеси с цементом, известью и другими сырьевыми материалами для производства газобетона. Продукт отличается лёгкостью и обладает хорошими теплоизоляционными свойствами. Годовая мощность завода составляет 100 000 м³ газобетона, при этом потребляется около 30 000 тонн отходов в год. Пропорции сырья следующие: хвосты 66%, негашеная известь 25%, цемент 8%, гипс 1%, алюминиевая пудра 0,08%–0,12%. Технологический процесс показан на рисунке 5-10.
13 августа 2013 года был запущен новый проект промышленной трансформации на железорудном руднике «Минли» в уезде Дайсянь провинции Шаньси — пробное производство стандартных кирпичей и газобетонных блоков из песка хвостовых отвалов — с объемом инвестиций в 180 миллионов юаней. Предприятие способно перерабатывать 1,2 млн м³ песка из хвостов горно-обогатительной фабрики в год, создать 150–200 рабочих мест, а также производить 120 млн стандартных кирпичей из песка хвостовых отвалов и 300 000 м³ газобетонных блоков из песка хвостовых отвалов в год, при этом стоимость выпускаемой продукции превысит 100 млн юаней, а налоговые поступления — 30 млн юаней.
Ван Янь и др. провели экспериментальные исследования по получению газобетона с использованием хвостов с железорудного рудника Чэнчао, принадлежащего Уханьской металлургической корпорации. Анализ состава хвостов показал, что содержание SiO₂ составляло около 50%, присутствующего главным образом в виде полевого шпата, при этом содержание кварца было менее 10%, а содержание гипсоподобных минералов составляло около 10%. Поскольку хвосты имели низкое содержание SiO₂ и кварца, но высокое содержание гипса, было решено добавить цемент (обычный портландцемент марки 425#) для увеличения содержания кремниевого материала, а в качестве известкового материала использовать известь (содержание CaO 85%). Ввиду высокого содержания гипса в хвостах при изготовлении газобетона не потребовалось добавление дополнительного гипса. Сырьем для производства газобетона из железных хвостов являются железные хвосты, известь, цемент и алюминиевая пудра. Технологическая схема подготовки представлена на рисунке 5-11. Экспериментальная проверка показала, что оптимальные пропорции сырья следующие: добавленный кремнеземный материал 11%–20%, соотношение известкового материала к кремнеземному — 3:7, дозировка алюминиевой пудры — 0,08%. При таких пропорциях можно получить газобетон марки 600 со средней прочностью на сжатие около 3,5 МПа и минимальной прочностью 2,8 МПа, что соответствует требованиям национального стандарта.
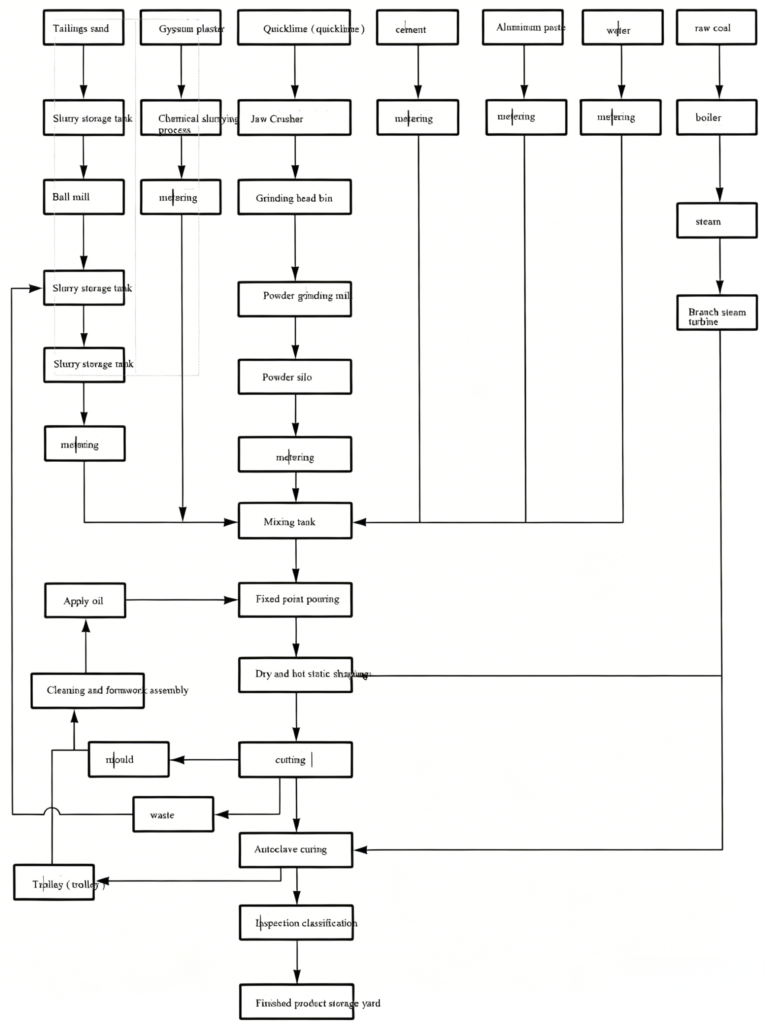
Рисунок 5-10. Технологическая схема производства газобетонных блоков
Хан Чэнь и др. из Уханьского университета науки и технологий провели экспериментальные исследования по получению газобетона с использованием железных отходов из Цзиньшандяня (Хуанши, провинция Хубэй) в качестве основного сырья. Поскольку содержание SiO₂ в используемом железном хвосте было низким (35,43%), в качестве высококремниевого материала был добавлен кварцевый порошок с содержанием SiO₂ 98%. Другие виды сырья включали известь (имеющуюся в продаже негашеную известь, измельченную до степени, при которой остаток на сите с ячейками 200 меш (0,074 мм) составляет менее 15%), цемент (промышленно доступный цемент марки 32,5), вспениватель (алюминиевая пудра аналитической чистоты) и регуляторы (гипс, гидроксид натрия).
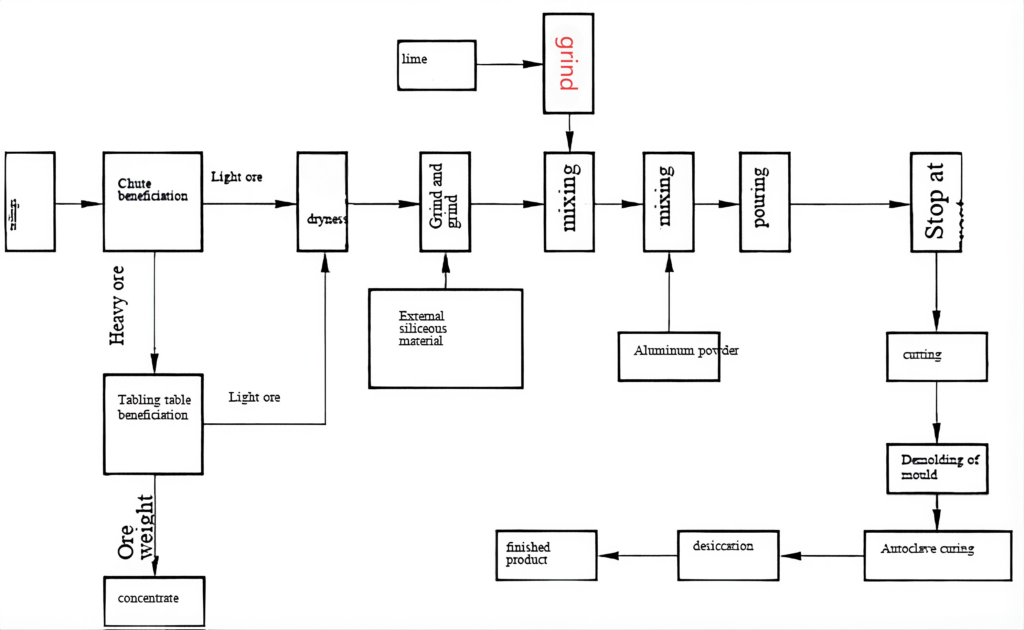
Рисунок 5-11. Технологическая схема производства газобетона из хвостов железорудного рудника Чэнчао
Процесс изготовления газобетона выглядит следующим образом: Железные отвалы, негашеная известь, цемент, гипс и другое сырье взвешиваются в определённых пропорциях и равномерно перемешиваются. Добавляются вода и добавки, после чего смесь перемешивается в течение 5 минут. Алюминиевый порошок растворяют в небольшом количестве воды, а затем добавляют в смесь. После равномерного перемешивания суспензию заливают в тройные формы размером 10 см × 10 см × 10 см, которые затем помещают в сушильную печь и подвергают предварительному отверждению при температуре 70 °C в течение 2 часов. После предварительного отверждения блоки разрезают, извлекают из форм и отправляют в автоклав для автоклавного отверждения под давлением насыщенного пара 1,2 МПа в течение 6 часов. После автоклавирования готовые изделия помещают в сушильный шкаф и сушат при температуре 105 °C до постоянного веса, после чего проводят испытания эксплуатационных характеристик и микроскопический анализ. Конкретная технологическая схема представлена на рисунке 5-12.
Результаты показывают, что при соотношении масс хвостов : кварцевая пудра : известь : цемент : гипс = 50 : 20 : 18 : 10 : 2, при содержании алюминиевой пудры 0,1% и гидроксида натрия 0,4%, а также после измельчения хвостов до степени измельчения 95,35% с прохождением через сито с ячейками 0,074 мм, полученный газобетон имеет плотность 637 кг/м³ и прочность на сжатие 4,31 МПа. Эти значения соответствуют требованиям к изделиям из газобетона классов A3,5 и B07, указанным в национальном стандарте Блоки из автоклавного газобетона (GB11968—2006). Анализы методами рентгеновской дифракции (XRD) и сканирующей электронной микроскопии (SEM) показывают, что продукт содержит значительные количества тоберморита и геля C-S-H. Продукты гидратации переплетаются друг с другом, образуя компактную структуру, которая играет важную роль в повышении прочности продукта.
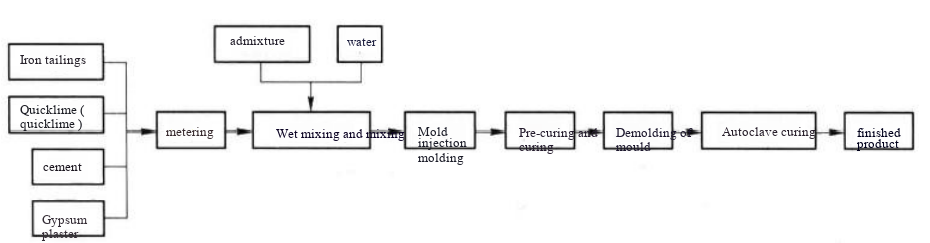
Рисунок 5-12. Технологическая схема производства газобетонных блоков из железных хвостов Цзиньшандянь
Провинциальный институт строительных материалов провинции Гуандун изучил возможность использования хвостов местного пиритового обогатительного комбината для производства блоков из автоклавного газобетона. Учёные определили оптимальные пропорции смеси и оптимальный режим автоклавирования для производства блоков из автоклавного газобетона на основе хвостов. Изготовленные изделия из автоклавного газобетона на основе хвостов имели среднюю плотность 716 кг/м³ и среднюю прочность на сжатие 5,20 МПа, что соответствует требованиям к блокам из автоклавного газобетона марок A5.0 и B07, указанным в стандарте. Блоки из автоклавного газобетона (GB/T 11968—2006).
Ся Жунхуа и др. из Циндаоского технологического университета использовали природные градированные золотые хвосты с золотодобывающего рудника в провинции Шаньдун для производства газобетона. Были определены следующие оптимальные пропорции смеси: хвосты 63%, известь 25%, цемент 10%, гипс 2%, при оптимальной дозировке добавок 40 г/м³ и оптимальном соотношении «вода к твердому веществу» 0,58. Оптимальная степень измельчения хвостов составила 1,75% остатка на сите с ячейками 0,074 мм. Оптимальный режим автоклавирования был следующим: время нагрева — 3 ч, время выдержки при постоянной температуре — 8 ч, максимальная температура в автоклаве — 205 °C, время охлаждения — 2,5 ч. Полученный газобетон из хвостов имел среднюю плотность 697,8 кг/м³ и среднюю прочность на сжатие после извлечения из формы 6,32 МПа, что соответствует требованиям к газобетонным изделиям класса A5.0, B07.
Золотодобывающий рудник «Шаньдун Цзяоцзя» инвестировал более 17 миллионов юаней в строительство линии по производству газобетона с годовой производительностью 300 000 м³. На этой линии используются передовые отечественные станки для резки газобетонных блоков и современные автоклавы, а также система дозирования с компьютерным управлением. В производстве используется передовая технология изготовления газобетонных блоков по цементно-известково-песчаной технологии, в качестве основного сырья выступают песок из хвостовых отвалов, цемент, известь, фосфогипс и алюминиевая пудра. Эти компоненты автоматически дозируются, смешиваются, заливаются, формуются, разрезаются и отвердевают при высокой температуре и высоком давлении. Производимые газобетонные блоки отличаются лёгкостью, теплоизоляционными, звукоизоляционными, водонепроницаемыми и огнестойкими свойствами, не содержат радиоактивных веществ и удобны в строительстве, что делает их предпочтительным строительным материалом для гражданских и общественных зданий.
Проект “Комплексное использование керамических и золотых хвостов для производства газобетонных блоков”, реализованный совместно Фуцзяньским педагогическим университетом, Провинциальной базой развития технологий модифицированных пластиков провинции Фуцзянь и компанией «Фуцзянь Ваньци» по производству неметаллических материалов, успешно прошел экспертизу, организованную Департаментом строительства провинции Фуцзянь. Данный проект предусматривает комплексное использование трёх основных видов продукции компании «Ваньци»: при производстве легких газобетонных блоков в качестве сырья используются промышленные отходы, такие как золотосодержащие хвосты, керамические отходы (шлак) и низкосортный известняк, что позволяет создать инновационный парк циркулярной экономики для горнодобывающей промышленности. Планируемый общий объем проекта составляет годовой объем производства газобетонных блоков в 500 000 м³, который будет реализован в три этапа. Первая производственная линия с годовой мощностью 100 000 м³ газобетонных блоков была введена в эксплуатацию в начале 2007 года; общий объем инвестиций составил 11,8279 млн юаней, из которых инвестиции в строительство составили 9,8837 млн юаней. Исходя из цены реализации 200 юаней/м³, среднегодовая стоимость продукции может достигать 20 млн юаней, при этом среднегодовая совокупная прибыль составит 3,2595 млн юаней, налоговые отчисления — 1,0756 млн юаней, а чистая прибыль — 2,1839 млн юаней, что свидетельствует о хороших экономических перспективах.
После тщательного изучения и оценки компания «Шаньдун Цзиньчжоу Майнинг Групп» (Shandong Jinzhou Mining Group Co., Ltd.) инвестировала более 30 миллионов юаней в комплексный проект по утилизации хвостов. Данный проект включает в себя линию по кучевому выщелачиванию хвостов, линию по производству газобетонных блоков объемом 150 000 м³ и линию по производству автоклавного кирпича объемом 60 млн штук. Сначала с помощью технологии кучного выщелачивания из хвостов извлекаются золото и серебро, а затем извлеченные хвосты используются для производства газобетонных блоков и автоклавного кирпича, что позволяет ежегодно утилизировать 150 000 тонн хвостов и увеличить годовую прибыль на 13 миллионов юаней. Массовое соотношение основных сырьевых материалов для производства газобетонных блоков составляет m(хвосты) : m(цемент) : m(негашеная известь) : m(гипс) : m(алюминиевая пудра) = 68 : 8 : 22 : 2 : 0,07, при соотношении «вода к твердому веществу» равном 0,6. Для отверждения продукции в качестве рабочей среды используется насыщенный пар при высокой температуре и высоком давлении. Режим автоклавирования следующий: вакуум: от 0 до -0,06 МПа в течение 0,5 ч; нагрев и повышение давления: от -0,06 до 1,3 МПа в течение 1,5 ч; поддержание постоянной температуры и давления: 1,3 МПа в течение 8,0 ч; охлаждение и сброс давления: от 1,3 до 0 МПа в течение 1,5 ч. Эксплуатационные характеристики изготовленных газобетонных блоков соответствуют требованиям к качеству, указанным в Блоки из автоклавного газобетона (GB 11968—2006). В 2008 году проект компании “Шандун Цзиньчжоу Майнинг Групп Ко., Лтд.” по производству газобетонных блоков и автоклавного кирпича из золотодобывающих отходов был удостоен звания «Десятка лучших демонстрационных проектов в области циркулярной экономики в провинции Шандун».”
Компания «Циндао Шуанда Нью Билдинг Материалс» (Qingdao Shuangda New Building Materials Co., Ltd.) в провинции Шаньдун внедрила современное оборудование и технологии для реализации проекта по утилизации золотых хвостов, общий объем инвестиций в который превысил 16 миллионов юаней. На первом этапе в основном производятся блоки из газобетона; этап уже перешёл в стадию пробного производства с годовым объёмом выпуска 500 000 м³ блоков из газобетона (что эквивалентно 17,36 млн стандартных кирпичей) и способностью перерабатывать 220 000 тонн золотых хвостов. Вторая фаза проекта предназначена для производства панельных изделий.
Линия по производству газобетонных блоков годовой мощностью 100 000 м³, построенная и финансируемая компанией «Laizhou Development and Construction General Company» в провинции Шаньдун, была введена в пробную эксплуатацию в июне 2004 года и успешно начала производство газобетона с использованием песка из золотодобывающих отвалов. Произведенные блоки были использованы в строительных проектах, реализуемых компанией.
Некоторые свинцово-цинковые хвосты могут использоваться в качестве кремнеземного материала с высоким содержанием кремния, заменяя летучую золу и песок при производстве газобетона. Ли Фансянь и др. провели исследование по использованию свинцово-цинковых хвостов с высоким содержанием кремнезема (предоставленных компанией «Zhejiang Suichang Gold Mine Co., Ltd.») для замены речного песка при изготовлении газобетона. Исследование показало, что оптимальная схема производства газобетона с использованием свинцово-цинковых хвостов (массовая доля SiO₂ >62%) предполагает температуру литья 40–45 °C при следующих массовых соотношениях: цемент : смешанная известь : свинцово-цинковые хвосты : алюминиевый порошок : добавка : кальцинированная сода = 1,0 : 1,5 : 3,06 : 0,005 : 0,005 : 0,0047 или 1,0 : 1,0 : 2,0 : 0,0036 : 0,0036 : 0,0034, а также содержание бентонита 2%. Прочность на сжатие и морозостойкость полученного газобетона соответствуют требованиям к продукции класса B06, а показатели теплопроводности и усадки при высыхании соответствуют национальным стандартам. Чжао Цзюньпин и др. использовали промышленные десульфурированные высококремнеземные свинцово-цинковые хвосты для производства газобетона; прочность, морозостойкость и стабильность этого газобетона соответствовали национальным стандартам, и он не содержал природных радионуклидов.
После почти года научно-исследовательских и опытно-конструкторских работ компания по переработке хвостов Восточно-китайского бюро геологоразведки цветных металлов провинции Фуцзянь в марте 2013 года успешно использовала свинцово-цинковые хвосты в качестве сырья для производства трёх видов автоклавных изделий: цементной черепицы, автоклавного силикатного кирпича и газобетона. Технические показатели продукции соответствовали национальным стандартам, и была подана заявка на получение одного патента.
Цянь Цзявэй и др. провели экспериментальные исследования по производству газобетона с использованием медно-хвостовых отходов с низким содержанием кремния. Использовались медные хвосты с медного рудника Шоуванфэнь в городе Чэнде провинции Хэбэй. Исходные хвосты были измельчены до степени измельчения 98,9% с прохождением через сито с ячейками 0,074 мм. Поскольку медные хвосты содержали около 44% SiO₂ (массовая доля, то же самое далее) с очень небольшим количеством SiO₂ в виде кварца, что не соответствовало общим требованиям к содержанию SiO₂ в сырье для газобетона (песок, используемый для газобетона, обычно должен содержать SiO₂ >70% и кварц >40%), в качестве части кремнеземного материала был выбран кварцевый песок с содержанием SiO₂ свыше 80%. В качестве известковых материалов использовались известь и цемент (цемент P·O 42,5); в качестве вспенивателя — гидрофильный алюминиевый порошок, а в качестве регулятора — природный гипс. Технологическая схема получения газобетона из медных хвостов представлена на рисунке 5-13. Условия процесса: перемешивание с горячей водой температурой 55 °C (температура заливки суспензии около 44 °C) и отверждение при постоянной температуре 45 °C.
В ходе экспериментальных исследований были определены оптимальные пропорции смеси для приготовления газобетона: медные хвосты 32%, кремнеземный песок 34%, известь 20%, цемент 8%, природный гипс 6%, алюминиевая пудра 0,057%, а соотношение «вода/твердые компоненты» — 0,53. Результаты испытаний показали, что образцы газобетона (100 мм × 100 мм × 100 мм), изготовленные в соответствии с указанными выше оптимальными пропорциями смеси, имели среднюю плотность 619,1 кг/м³ и среднюю прочность на сжатие 4,5 МПа, что соответствует требованиям к газобетонным изделиям марок A3,5 и B06, указанным в Блоки из автоклавного газобетона (GB 11968—2006).





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian