
Döner Fırın
Ürün Genel Bakışı: Endüstriyel Kalsinasyon için Temel Ekipman Döner fırın, bir…

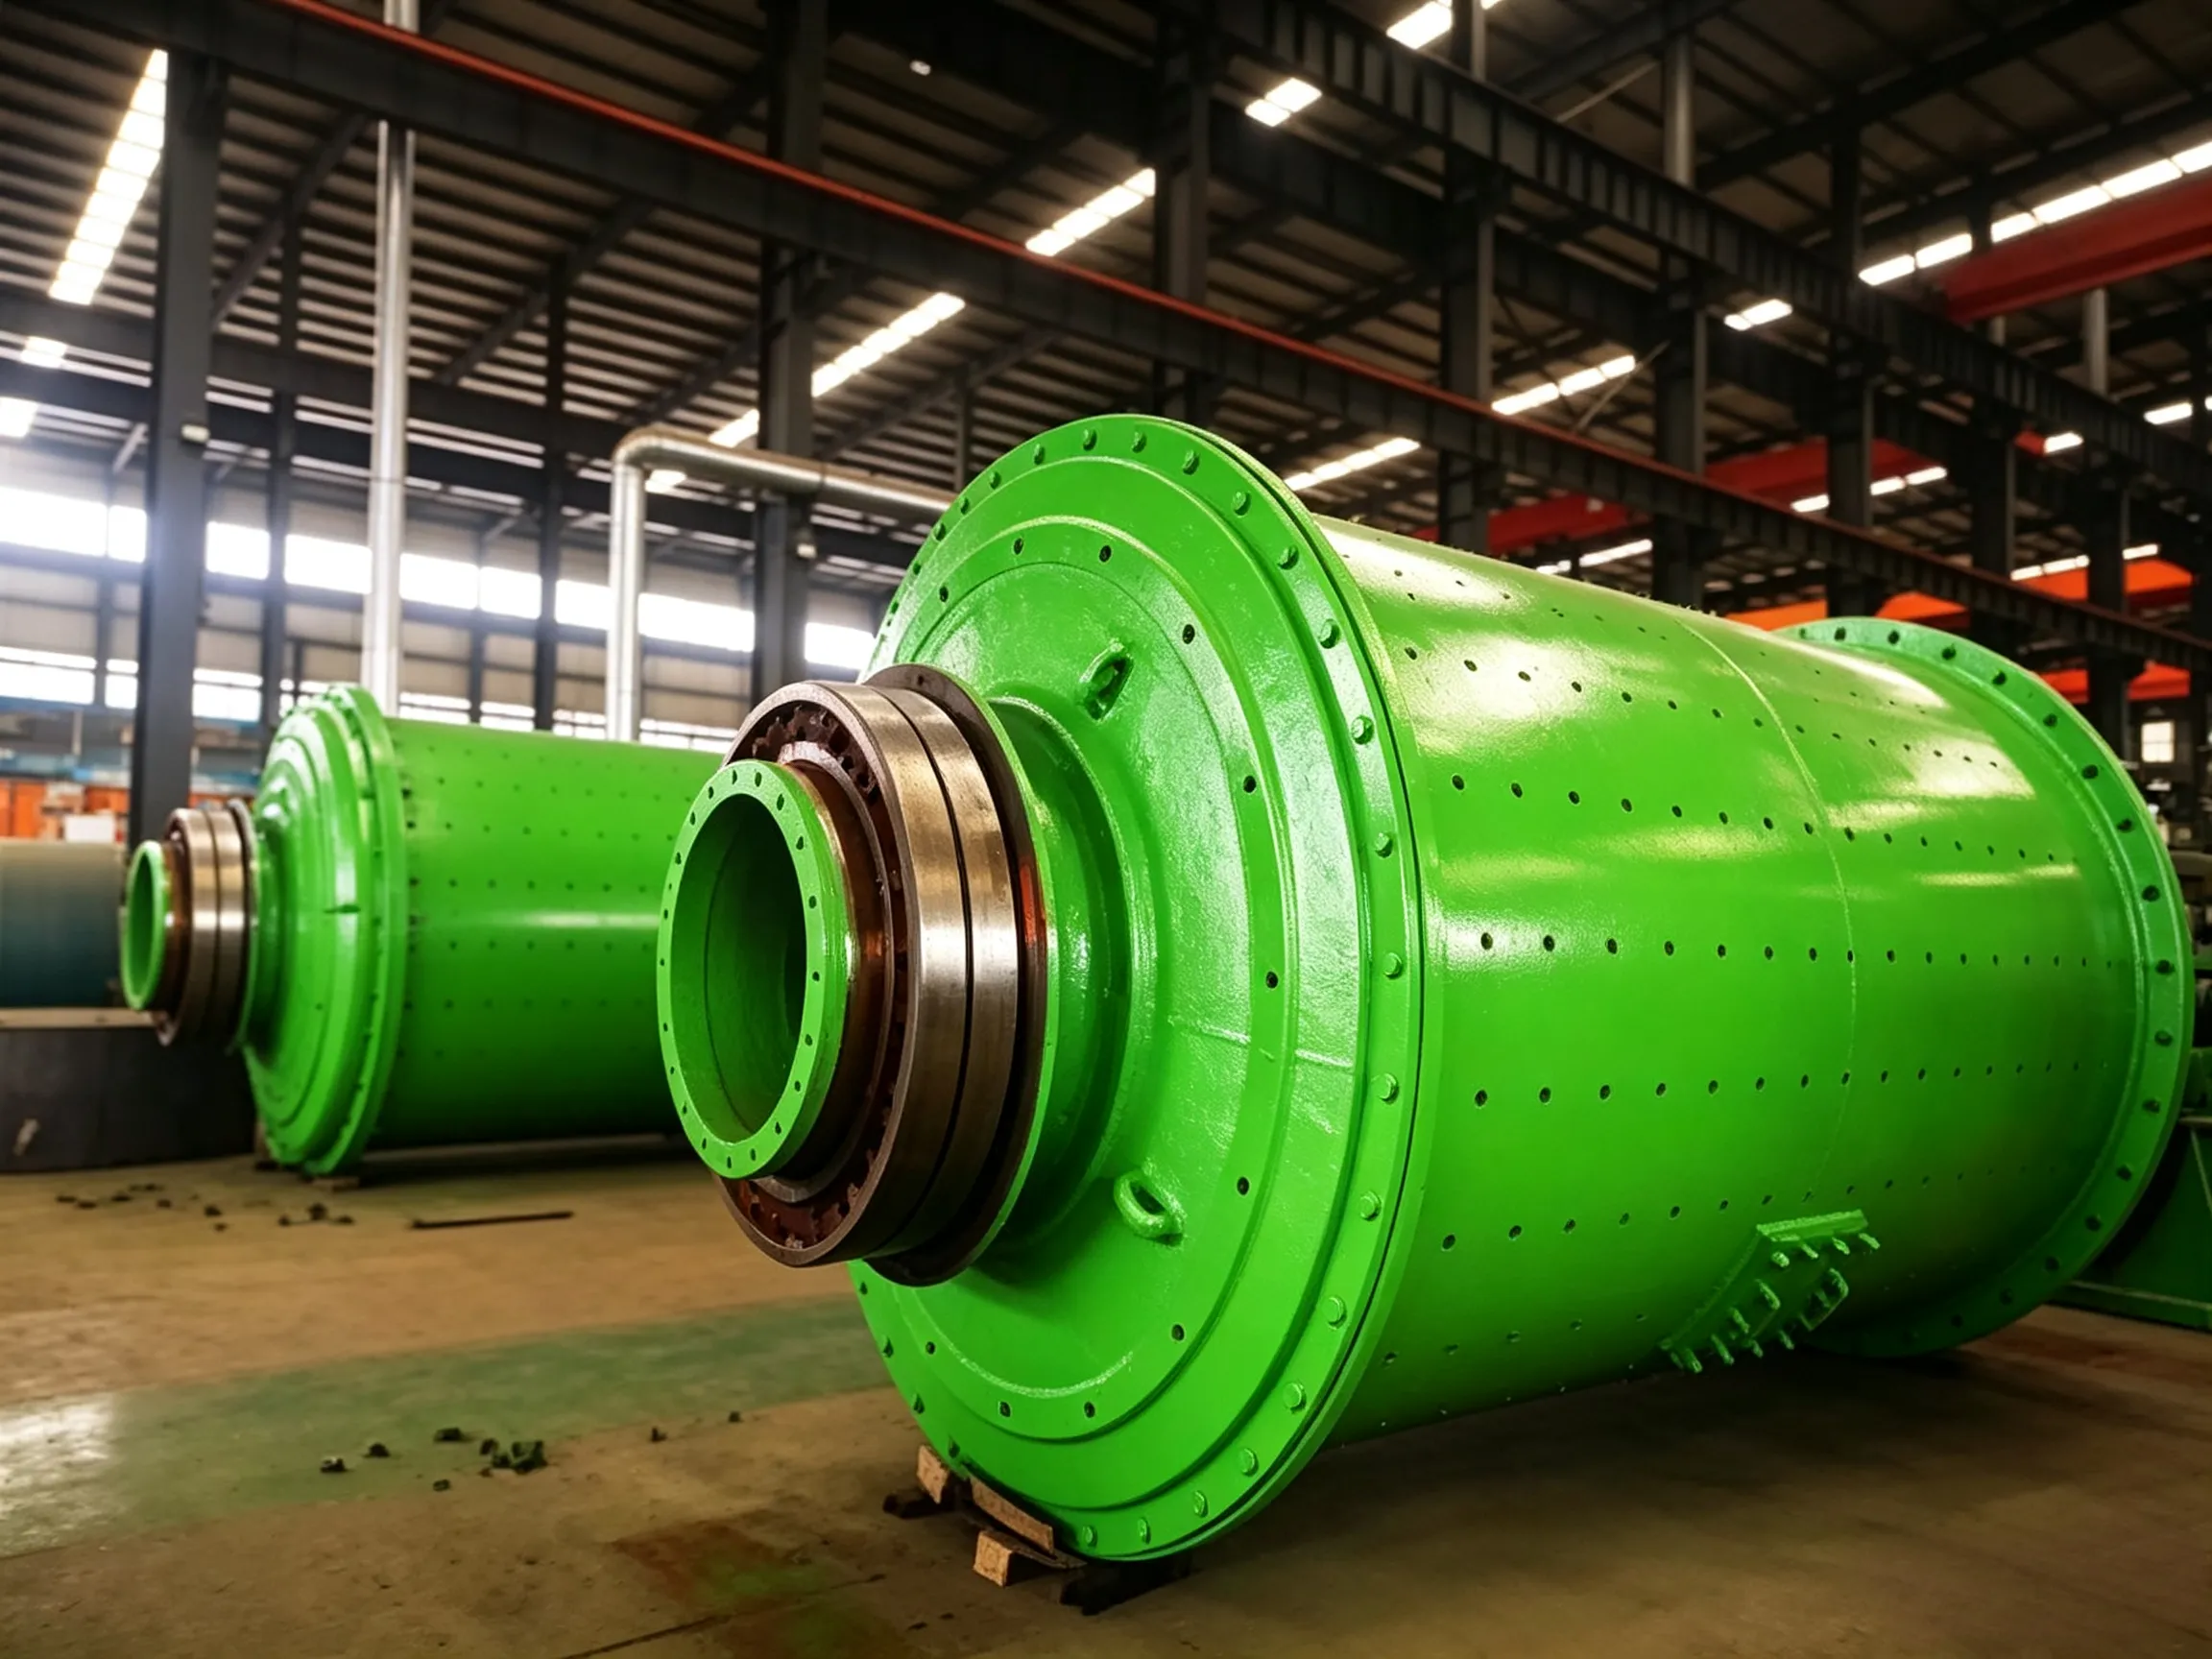
① Besleme ucu gövde kapaklarında çatlaklar ve kırıklar Genellikle, değirmen kafası uç kapağı ile içi boş şaftı birbirine bağlayan fileto geçiş bölgesinde – yani içi boş şaft ile flanş plakası arasındaki dairesel yay şeklindeki geçiş bölgesinde – ortaya çıkar. Çatlak veya kırık bölgelerde genellikle kabarcıklar, kum delikleri, boşluklar ve kum kalıntıları gibi döküm kusurları görülür ve dökme demir taneleri genellikle iridir. Çatlaklar, besleme ucu kapağı ile takviye plakasının dış çevresi arasındaki kaynak dikişinde de meydana gelebilir. Bu tür durumlarda, kaynak yüzeyi ve kenarları genellikle çok pürüzlüdür, uç kapağı ile birleşme alanı düzensizdir, alt kesme ciddi boyuttadır ve çatlağın derinliği ile genişliği 1 mm'yi aşar. Bazen uç kapağı tamamen ikiye ayrılır; değirmenin içinden bakıldığında çatlaktan ışık sızdığı görülür ve çalışma sırasında değirmen başlığında ciddi toz sızıntısı meydana gelir.
② Boşaltma ucu kabuk kapakçığının kırılması Genellikle uç kapağı ile gövdenin birleşim yerinde meydana gelir ve gövde duvarını boydan boya geçen, toz sızıntısına neden olan kesintisiz bir çevresel çatlak şeklinde görülür. Çatlak genellikle yağ lekeleriyle örtülü olduğundan, içi boş mil gövdeden ayrılana kadar kolayca tespit edilemez; bu da ciddi sonuçlara yol açar.
③ Kabuk kırığı genellikle şaft kapağı ve astar cıvata deliklerinin çevresinde meydana gelir bilyalı değirmen kabuk ve ardından çevresel olarak uzanır.
Değirmen gövdesi uç kapağı ve gövdesinde çatlama veya kırılma meydana gelmesinin başlıca nedenleri şunlardır:
① Üretim, nakliye ve montaj sırasında istemeden oluşan oluk izleri – bunlar çatlaklara ve kırılmalara yol açar.
Bu tür oluk izleri genellikle gövde veya uç kapak malzemesi üzerinde istemeden oluşur – örneğin, makas, merkez zımbası veya diğer aletler kullanılarak gövde yüzeyine delme, damgalama veya çizme işlemleri sonucunda. Başka bir örnek ise, gövdeye kaynaklanmış yardımcı kaldırma veya taşıma tertibatlarının alevle kesilmesi, ancak kalan yüzeyin düzgün bir şekilde zımparalanmaması ve kusurların giderilmemesidir. Kaynak alt kesmesi veya eksik penetrasyon da, değirmen yük altına alındıktan sonra çatlak başlangıç noktaları haline gelebilir. Üretim sırasında, gövde yapısının büyük olması nedeniyle çoğu imalatçı genel ısıl işlem uygulayamaz; bu nedenle kaynaklarda kalıntı kaynak gerilmeleri kalır ve potansiyel çatlak tehlikeleri oluşturur. Kaynak oluğu düzgün bir şekilde temizlenmezse veya elektrotlar kuru değilse, gövdenin iç yüzeyinde kabarcıklar, kum delikleri veya mikro çatlaklar gibi kusurlar oluşabilir. Değişken gerilme ve malzeme ile demir cürufunun aşındırıcı etkisi altında bu kusurlar çatlaklara dönüşür ve bu çatlaklar giderek yayılır ve derinleşir.
② Yanlış bakım kırılmaya yol açar.
a. Uç kapağını sabitleyen cıvatalar ve somunlar birbirine “yapışır”. Astarlar değiştirilirken somunlar alevle kesilir ve bu sırada uç kapağına istemeden zarar verilir. Cıvata deliklerinde oluşan oluklar zamanla çatlaklara dönüşür.
b. Kaynak, çatlakların acil onarımı için sıklıkla kullanılır. Kaynak tekniği uygun değilse veya dolgu metali yanlış seçilirse, onarılan bölge yeniden çatlamaya yatkın hale gelir. Örneğin, delikleri dairesel gömme tapalarla yamalarken, oluk tamamen doldurulmazsa kaynak uzunluğu boyunca içbükey bir oluk kalır ve bu da çatlamaya neden olabilir.
③ Yanlış malzeme seçimi kırılmaya yol açar.
a. Değirmen gövdesi ve uç kapağı, tekrarlanan alternatif (yorulma) gerilmelerine maruz kalır; bu nedenle düşük karbonlu, nispeten yumuşak çelik levhalar kullanılmalıdır. Seçilen malzeme teknik gereksinimleri karşılamıyorsa, yetersiz eğilme mukavemetine sahipse veya levha içinde halihazırda mikro çatlaklar bulunuyorsa, alternatif gerilme altında çeşitli yönlerde uzanan yüzey çatlakları oluşacak ve sonunda yorulma kırılmasına neden olacaktır.
b. Bazı eski değirmenlerde, kabukta görülen ciddi yerel aşınma, kabuğun mukavemetini azaltır ve bu da çatlamaya yol açabilir.
④ Değirmenin aşırı yüklenmesi kırılmaya yol açar.
Deneyimler, öğütme ortamı yükünün uygun şekilde artırılmasının değirmen verimini artırabileceğini göstermektedir. Ancak, yük, gövde plakasındaki gerilimin tasarım şartnamesini aşacak şekilde artırılırsa veya başka nedenlerle aşırı yükleme meydana gelirse, bu durum hem gövdenin hem de uç kapağının çatlamasına veya kırılmasına neden olabilir. Buna ek olarak, çalışma sırasında yüksek iç sıcaklık ve değirmenin içi ile dışı arasındaki büyük sıcaklık farkı, çatlak yayılmasını hızlandıran termal gerilimler oluşturur.
⑤ Yetersiz kabuk kalınlığı ve uç kapağı kalınlığı kırılmaya yol açar.
a. Kabuk kalınlığının nispeten yüksek bir güvenlik faktörü olmasına rağmen, menhol alevle kesilmiştir ve genel tavlama yoluyla gerilim giderimi yapılamamaktadır. Kalıntı gerilme, çalışma sırasındaki eğilme gerilimi ile birleşerek çatlamayı tetikleyen karmaşık bir gerilme durumu yaratır. Ayrıca, kabukta çok sayıda cıvata deliği açılmıştır ve bu da kabuk kalınlığının etkin güvenlik marjını önemli ölçüde azaltmaktadır.
b. Uç kapağı genellikle geniş bir düz yüzeye sahiptir ancak duvar kalınlığı nispeten incedir. Döküm sırasında, düzensiz soğuma büzülmesi iç gerilimlere yol açar. Ayrıca, uç kapağı içi boş şaftla neredeyse dik bir açıyla kesiştiği için, döküm sırasında türbülans meydana gelebilir ve bu da kalite kontrolünü zorlaştırır. Çalışma sırasında bu köşe bölgesi, “değişken gerilme” ve “gerilme yoğunlaşması”na karşı en hassas alandır; bu nedenle bu bölgede kırılma olasılığı oldukça yüksektir. Ayrıca, uygun olmayan kaynak tasarımı, hatalı takviye plakası tasarımı, düşük kaynak kalitesi ve diğer yapısal kusurlar da uç kapağının kırılmasının önemli nedenleridir.
① Gerekli tüm onarım aletlerini ve ekipmanlarını hazırlayın. Değirmenden öğütme malzemesini boşaltın ve gövde ile uç kapağı yük altındayken kaynak işlemi yapılmaması için gövdeyi kaldırın/destekleyin.
② Çatlağı (veya kırık kısımları) ve çevresindeki yüzeyi tüm kirlerden temizleyin. Uç kapağının düzlüğünü ölçmek için çekme teli yöntemi veya bir cetvel kullanın ve aynı zamanda çatlağın yerinden kayıp kaymadığını (hizalama hatası) kontrol edin. Ölçüm noktalarını işaretleyin ve kaynak sonrası ölçümlerle karşılaştırmak üzere verileri kaydedin.
③ Örneğin boya penetran yöntemi kullanılarak yüzey çatlak muayenesi yapın. Çatlak sadece bir taraftan görülebiliyorsa, çatlak derinliğini belirlemek için ultrasonik kusur tespiti yöntemini kullanın.
④ Çatlak veya kırık parçadaki hasarın derecesine göre belirli bir onarım planı seçin – kalıcı bir onarım (yani yüksek kaliteli bir onarım) mı, acil geçici bir onarım mı yapılacağına yoksa parçanın yenisiyle değiştirilip değiştirilmeyeceğine karar verin. Kırılan parçanın değiştirilmeyeceği durumlarda, aşağıdaki e ile i arasındaki adımlara devam edin.
⑤ Çatlağın her iki ucunda (yan dallar dahil) genellikle 5–6 mm çapında delik açın (durdurma delikleri).
⑥ Kaynak oluğu hazırlayın. Genellikle V oluğu kullanılır. Şekil 2.32'de gösterildiği gibi (orijinal şekle bakınız) kesit alanını hesaplayın. Oluk, çizim gerekliliklerine göre çatlak konumunda ve karşı taraftaki simetrik konumda işlenmeli veya (hava arkıyla) oyulmalıdır.
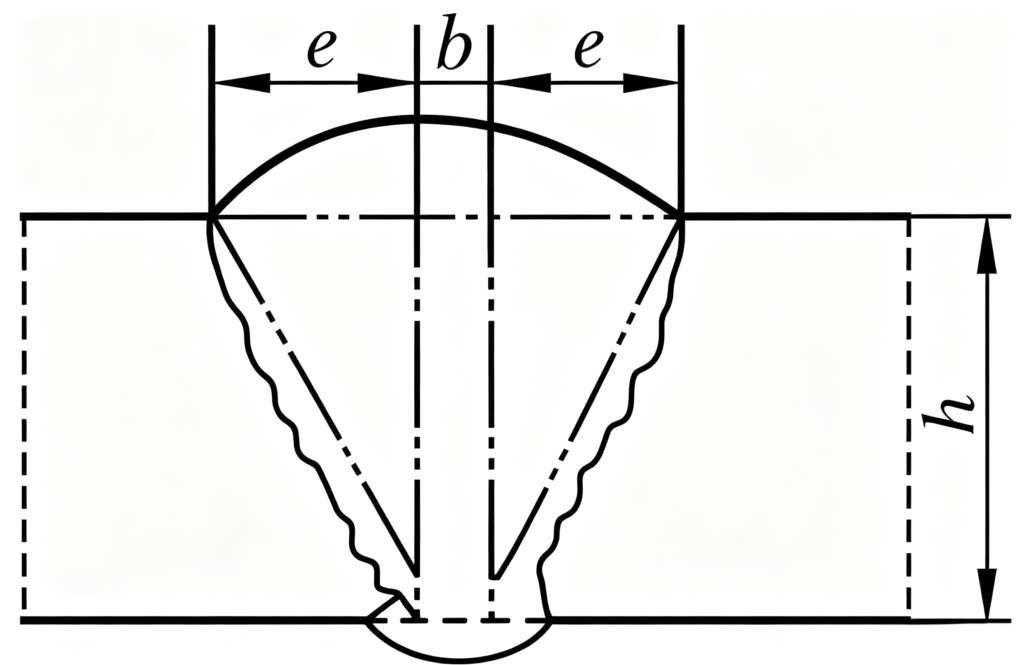
Şekil 2.32 – V-oluğunun kesit alanının hesaplama şeması
Yüksek kaliteli (kalıcı) bir onarım yöntemi için, oluk kesit alanı A, Formül (1) kullanılarak hesaplanabilir:
A ≥ (b + e)h (1)
Acil durum (geçici) onarım planı için, oluk kesit alanı A, Formül (2) kullanılarak hesaplanabilir:
A ≥ 2eh (2)
g. Yiv bölgesindeki pas, talaş, yağ, gres, nem vb. tüm yabancı maddeleri temizleyin.
h. Ana metali önceden ısıtın; koşullar ön ısıtmaya elverişli değilse, ortam sıcaklığının en az 20 °C'ye ulaştığından emin olun.
i. Uygun kaynak dolgu metalini seçin ve gerekli miktarı hesaplayın. Elektrotları belirtilen sıcaklıkta kurutun. Gerekli dolgu metali miktarı Q Formül (3) kullanılarak hesaplanabilir:
Q = γ · A · L (3)
Nerede:
Kaynak sırasında deformasyonu önlemek için, çatlak uzunluğu boyunca yaklaşık 500 mm'lik aralıklarla çatlağın üzerine bükülmeyi önleyici plakalar kaynaklanabilir.
② Çatlamış değirmen gövdesinin onarım yöntemi
a. Çatlağın bulunduğu yerdeki çelik levhayı temizleyin. Çatlağın her iki ucunu belirleyin ve çatlağın daha fazla yayılmasını önlemek için her iki uca da bir durdurma deliği (genellikle 5–6 mm çapında) açın.
b. Çatlaklı levhanın hem iç hem de dış yüzeylerinde 50°–60° açılı üçgen oluklar (eğimler) açmak için hava-ark oyma veya alev kesme yöntemini kullanın. Kabuk deformasyonunu en aza indirmek için, çift taraflı olukların kökleri birbirinden yaklaşık 2 mm uzaklıkta tutulmalıdır – kalınlığı tamamen kesmeyin.
c. Yiv şekillendirildikten sonra, bir açılı taşlama makinesi veya taşlama diski kullanarak yivi mümkün olduğunca pürüzsüz hale getirin; yiv yüzeyinin düzgün ve herhangi bir yabancı maddeden tamamen arındırılmış olmasına ve metalik bir parlaklık sergilemesine dikkat edin. Oluk düzeltildikten sonra, başka kusur olup olmadığını kontrol etmek ve çatlak uçlarının ortadan kaldırıldığını doğrulamak için penetran muayenesi yapın. Kabuk mukavemetinin aşırı derecede azalmasını önlemek için, oluk açma işlemi atlamalı kaynak sırası kullanılarak bölümler halinde gerçekleştirilmelidir. Her oluk bölümü 400–500 mm uzunluğunda olmalı, çatlağın ortasından kesilmeli ve kalan çatlak uzunluğu 500 mm’den az olana kadar bu işlem tekrarlanmalıdır; bu noktada, tüm çatlak durdurma deliklerine kadar tek geçişte kaynaklanabilir.
d. Kaynak işlemi, oluk hazırlığının ardından gerçekleştirilmelidir. Çatlak çok uzunsa, bölümlü atlamalı kaynak yöntemi kullanılmalıdır. Her kaynak bölümü 400–500 mm uzunluğunda olmalıdır. Kaynak, yukarı doğru (ilerleyici) kaynak tekniği kullanılarak değirmenin bir tarafında yaklaşık 45° yukarı eğimle konumlandırılmalıdır. 41 numaralı elektrotlar (kullanımdan önce 250 °C'de kurutulmuş) veya J427 elektrotları (kullanımdan önce 1 saat boyunca 350 °C'de kurutulmuş, ardından 150 °C'de muhafaza edilmiş) kullanılmalıdır. Fırından çıkarıldıktan sonra, derhal kabuğun iç duvarındaki V oluğunun içine iki kat kaynak yapın, ardından kabuğun dış duvarındaki V oluğunu tamamen doldurun.
e. İç duvara halihazırda kaynaklanmış iki tabakayı kazıyın ve oluğu tamamen yeniden kaynaklayın. Kaynak dikişini düzleştirmek için açılı taşlama makinesi veya taşlama diski kullanın, ardından penetran muayenesi gerçekleştirin. Herhangi bir kusur bulunursa, kusurlu kısmı kaldırın ve yeniden kaynak yapın. Herhangi bir kusur kalmadığından emin olduktan sonra, bir hava çekiç (yuvarlak uçlu uçlu) kullanarak kaynak dikişini iki kez dövün; bu işlem hem cürufu giderir hem de kalıntı gerilimi azaltır.
f. Oluk düz bir şekilde doldurulduktan sonra, son bir penetran muayenesi gerçekleştirin. Herhangi bir kusur bulunmazsa, yüksek gerilim, düşük akım ve düşük ilerleme hızı kullanarak son kaplama katını uygulayın. Kaplama tabakası, alttan kesme kusurları içermeyen pürüzsüz bir yüzeye sahip olmalıdır. Ark başlangıç/bitiş noktalarındaki tüm çukurlar onarım kaynağı ile doldurulmalı ve düzleştirilmelidir; tüm çıkıntılı kısımlar kaynak yüzeyi ile aynı hizada olacak şekilde taşlanmalı ve keskin taşlama izleri kalmamalıdır.
Uzun yıllar süren hizmet süresince kabukta oluşan çatlaklar için, onarım işlemi orijinal kabuğun (orijinal kabuk levhasının kalınlığına bağlı olarak) 16–20 mm kalınlığında bir çelik levha tabakasıyla sarılmasını içermelidir. Bu sargı levhasının değirmen ekseni yönündeki birleşim yeri tek taraflı kaynaklanmalıdır. Sargı levhası, levhanın her iki uç kenarı boyunca 2–3 sıra halinde dizilmiş perçinler kullanılarak gövdeye tutturulmalıdır. Elektrikle kaynak yapmak yasaktır Bu bağlantı parçası için, çünkü üst üste bindirme bağlantıları çatlamaya meyillidir.
③ Değirmen gövdesi uç kapağı ile gövde arasındaki birleşim yerindeki çatlakların onarım yöntemi (acil onarım)
a. Yukarıda açıklanan şekilde tüm hazırlık çalışmalarını tamamlayın.
b. Kabuğun iç kısmında 10 mm'den az açıklığa sahip çatlaklar için, oksijen-yakıt kesimi yöntemiyle bir oluk açın, cürufu temizleyin ve pürüzsüz hale getirin.
c. Kabuğun iç kısmında 10 mm'den daha geniş bir boşluk içeren çatlaklar için, uygun dolgu malzemesi olarak 8 mm çapında takviye çubukları kullanın; oluk açmayın.
d. Kabuk ile uç kapağı arasındaki çatlağı yeniden kaynaklayın. Önce çatlağın geniş kısımlarını, ardından dar kısımlarını kaynaklayın. Kaynak dikişinin gövdenin iç yüzeyinden dışarı çıkmadığından emin olun. Dışarı çıkıyorsa, tahliye kaldırma çubuklarının montajını engellememesi için taşınabilir taşlama makinesi veya açılı taşlama makinesi kullanarak düz bir şekilde düzeltin.
e. Kabuğun iç tarafına bir dizi iç takviye çubuğu ve dış tarafına da bunlarla eşleşen çiftler halinde düzenlenmiş karşılık gelen sayıda dış takviye çubuğu kaynaklayın. Her bir tarafta 10 ila 20 adet olmalıdır (değirmen boyutuna bağlı olarak; takviye düzeni Şekil 2.33’te gösterilmiştir). Kabuğun dış tarafında mevcut takviye çubukları varsa, Şekil 2.33'te gösterildiği gibi yeni takviye çubukları kaynaklanmadan önce bunlar kaldırılmalıdır; yeni çubukların orijinal konumlarına kaynaklanması tercih edilir.
f. Hem iç hem de dış kaynakların kalitesini kontrol edin ve pürüzsüz hale gelene kadar zımparalayın.
④ Değirmen gövdesi uç kapağındaki çatlakların onarım yöntemi
Bu onarımın en önemli noktası, kaynak işleminden sonra uç kapağındaki deformasyonu kontrol altına almaktır.
a. Yukarıda açıklanan şekilde tüm hazırlık çalışmalarını tamamlayın.
b. Değirmenin uç kapağını sökün ve onarım yerine taşıyın. Uygun kaynak dolgu malzemesini (elektrotları) seçin ve gerekli miktarı hesaplayın. Koşullar elveriyorsa, uç kapağını 150–200 °C sıcaklığa kadar ön ısıtın.
c. Çatlak düzenini belirleyin, çatlağın her bir dalının uçlarına durdurma delikleri açın, kaynak oluğunu taşlayın ve parlak ve temiz hale getirin.
d. Uç kapağındaki kırığın boyutuna göre kaynakçı sayısını belirleyin. Kaynak metalini, baştan sona düz (aşağı el) kaynak pozisyonunu koruyarak, bölümler halinde geriye doğru adımlama tekniğini kullanarak planlanan sırayla uygulayın. Oluk hazırlığından kaynak işleminin tamamlanmasına kadar uç kapağının çalışma sıcaklığını yaklaşık 200 °C'de tutun.
e. Dallanmış çatlakları olan bir uç kapağı için özel kaynak sırası şu şekildedir: Öncelikle, dış taraftan kenara doğru uzanan ana çatlağı kaynaklayın. Ardından uç kapağını 180° çevirin ve iç taraftan kenara doğru uzanan ana çatlağı kaynaklayın (tam uzunlukta kaynak), ancak oluk yüksekliğinin sadece bir kısmını doldurun. Ardından, dallanmış çatlak kısmını içten kaynaklayın ve aynı anda içteki ana çatlağın kaynak işleminin kalan kısmını da tamamlayın. Son olarak, uç kapağını tekrar 180° çevirin ve kalan dallanmış çatlak kısımlarını dıştan tamamen kaynaklayın.
f. Çatlak kaynağı tamamlandıktan hemen sonra, uç kapağının tamamını örtün, yeniden ısıtın ve gerilim giderme amacıyla 24 saatten fazla bir süre boyunca bu sıcaklıkta tutun; ardından örtünün altında doğal olarak soğumasını bekleyin.
g. Kaynak öncesinde ve sonrasında, bir çekme teli yöntemi veya bir cetvel kullanarak uç kapağının düzlüğünü ölçün, çatlaktaki herhangi bir hizasızlığı kontrol edin, referans noktalarını işaretleyin ve kaynak öncesi ile kaynak sonrası durumları karşılaştırmak üzere verileri kaydedin.
h. Kaynak takviyesini zımparaladıktan sonra, uç kapağında ultrasonik muayene yapılmalıdır; diğer kusurları tespit etmek ve çatlakların giderildiğini doğrulamak için boya penetran muayenesi de kullanılabilir. Gerekirse, yeniden işleme uygulanmalıdır.
⑤ Onarımla ilgili kalite gereklilikleri
Boru fabrikası gövdesi ve uç kapağı üzerindeki kaynak bağlantılarının yüzey kalitesi, aşağıdaki şartları karşılamalıdır: 1. sınıf Çin standardında belirtildiği üzere JC/T 532–2007, “İnşaat malzemeleri makinelerinde kullanılan çelik kaynaklı parçalar için genel teknik şartlar”.
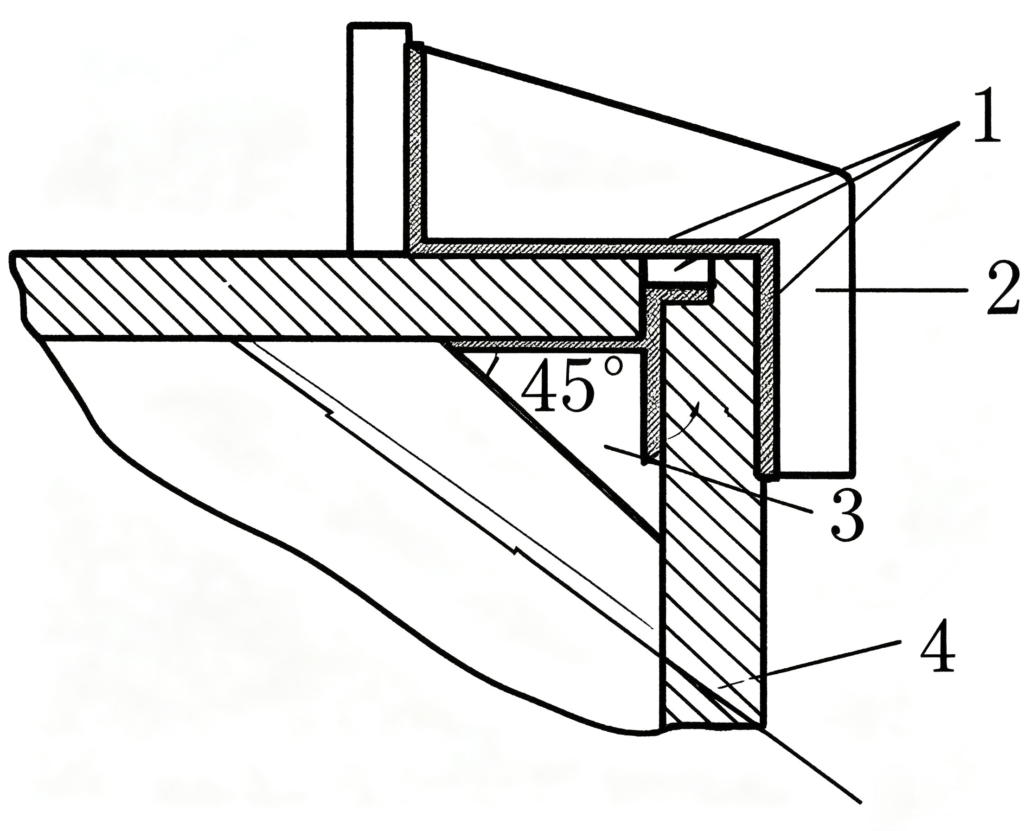
Şekil 2.33 – Kabuk ve uç kapağı için takviye yönteminin şematik diyagramı (kesit)
(Malzeme: A3 ve 814 çelik levhalar)
Açıklama:
1 – Kaynak bağlantısı / Kaynak bölgesi
2 – Dış takviye çubuğu plakası (dış sertleştirici)
3 – İç takviye çubuğu plakası (iç sertleştirici)
4 – Arka kapak
5 – Kabuk plakası





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian