
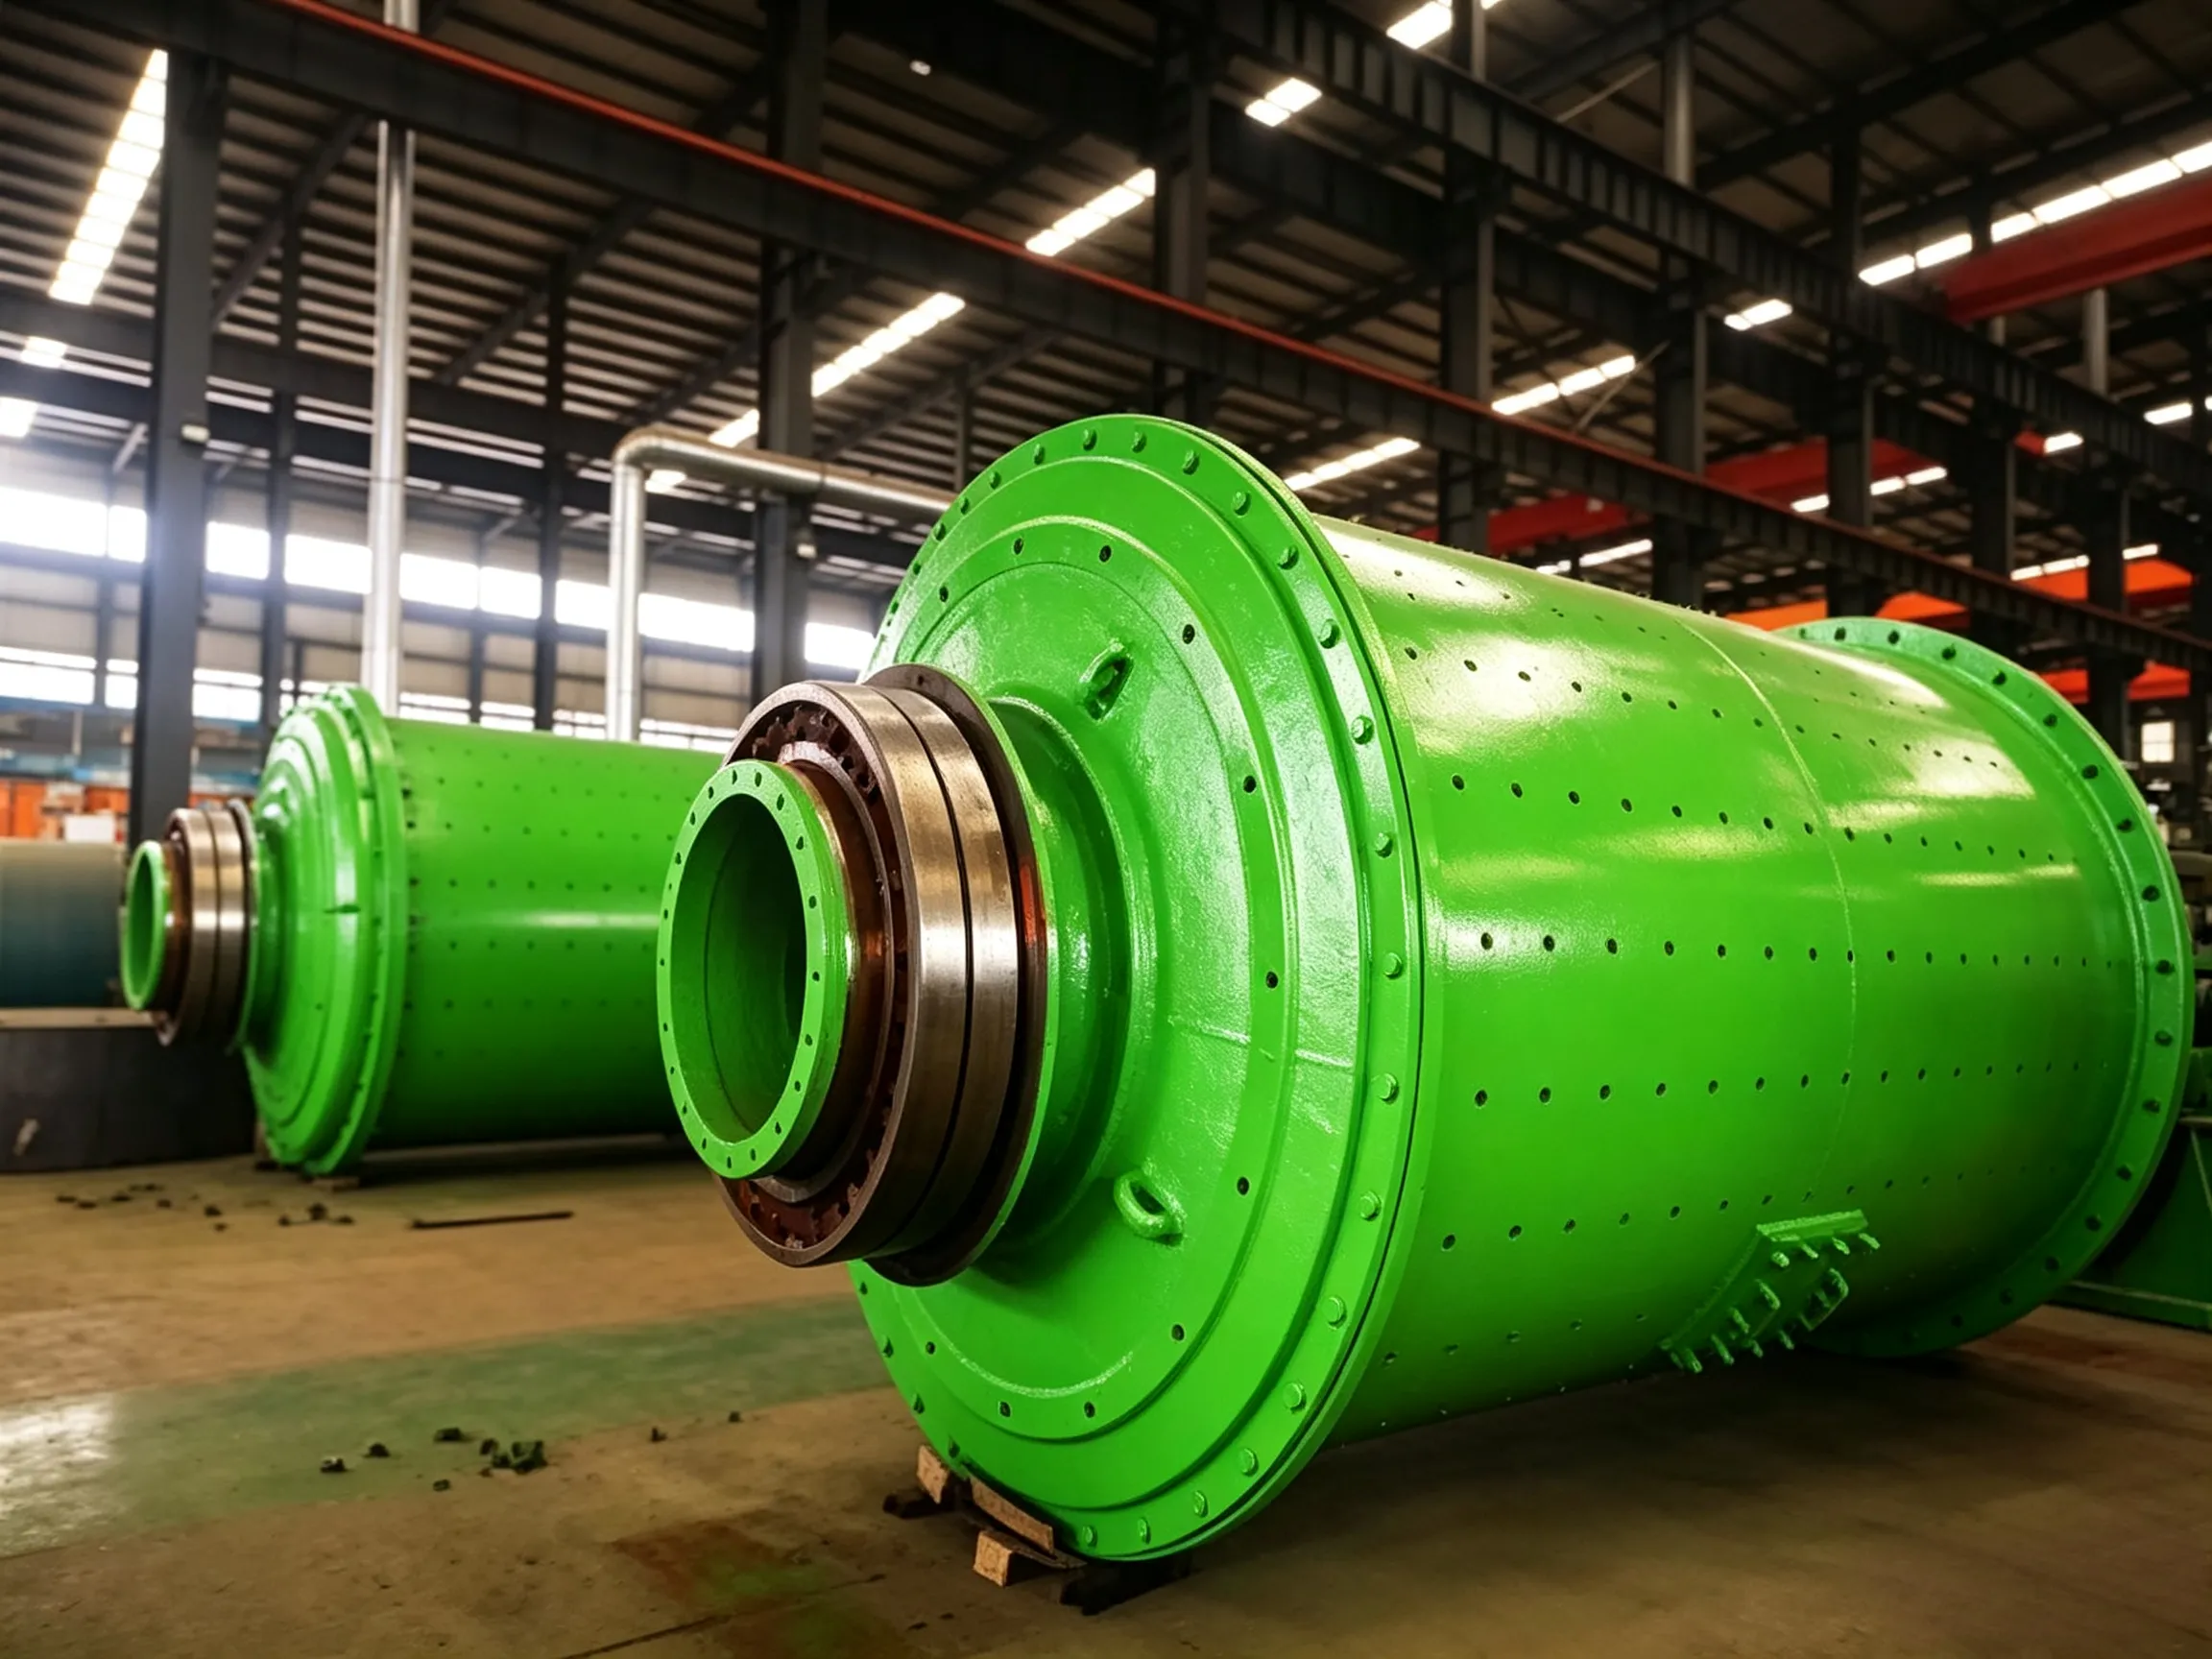
مطحنة كروية ذات تصريف شبكي
بناء مطحنة كروية ذات تصريف شبكي الفرق بين الشبكة…

① الشقوق والكسور في الغطاء الطرفي للغلاف عند طرف التغذية تحدث عادةً في منطقة الانتقال المحدبة التي تربط الغطاء الطرفي لرأس المطحنة بالعمود المجوف — أي القوس الدائري الانتقالي بين العمود المجوف ولوحة الحافة. وعادةً ما توجد عيوب الصب مثل الثقوب الهوائية، وثقوب الرمل، والتجاويف، وشوائب الرمل في مواقع التشقق أو الكسر، وعادةً ما تكون حبيبات الحديد الزهر خشنة. يمكن أن يحدث التصدع أيضًا عند خط اللحام بين غطاء طرف التغذية والمحيط الخارجي للوحة التعزيز. في مثل هذه الحالات، غالبًا ما يكون سطح اللحام وحوافه خشنين جدًّا، وتكون منطقة الوصلة مع غطاء الطرف غير مستوية، ويكون التقطيع السفلي شديدًا، ويتجاوز عمق وعرض الشق 1 مم. في بعض الأحيان، يتشقق غطاء الطرف بالكامل؛ وعند النظر من داخل المطحنة، يمكن رؤية الضوء من خلال الشق، ويحدث تسرب خطير للغبار عند رأس المطحنة أثناء التشغيل.
② كسر غطاء طرف الغلاف على جانب التفريغ يحدث هذا عادةً عند نقطة التقاء الغطاء النهائي مع الغلاف، ويظهر على شكل شق محيطي متواصل يمتد عبر جدار الغلاف، مما يتسبب في تسرب الغبار. ونظرًا لأن الشق غالبًا ما يكون مغطى ببقع زيتية، فإنه لا يمكن اكتشافه بسهولة إلا بعد انفصال العمود المجوف عن الغلاف — وهي نتيجة خطيرة.
③ كسر في الصدفة يحدث ذلك عادةً حول فتحة الصرف وفتحات مسامير البطانة الموجودة على مطحنة كروية القشرة، ثم يمتد في الاتجاه المحيطي.
تشمل الأسباب الرئيسية لتشقق أو كسر الغطاء الطرفي لغلاف المطحنة والغلاف نفسه ما يلي:
① الآثار التي تتركها الأخاديد عن غير قصد أثناء التصنيع والنقل والتركيب – وهذا يؤدي إلى حدوث تشققات وكسور.
غالبًا ما تنشأ علامات الأخاديد هذه عن غير قصد على مادة الغلاف أو الغطاء الطرفي — على سبيل المثال، عن طريق التثقيب أو الختم أو الحفر باستخدام أدوات مثل المقصات أو المثاقب المركزية أو أدوات أخرى على سطح الغلاف. ومن الأمثلة الأخرى على ذلك، عندما يتم قطع أدوات الرفع أو النقل المساعدة الملحومة بالغلاف باستخدام اللهب، ولكن لا يتم صقل السطح المتبقي بشكل ناعم ولا يتم التخلص من العيوب. كما يمكن أن يصبح التقطيع الناتج عن اللحام أو الاختراق غير الكامل مواقع لبدء تشكل الشقوق بعد تعريض المطحنة للحمل. أثناء التصنيع، ونظرًا لضخامة هيكل الغلاف، لا يستطيع معظم المصنعين إجراء معالجة حرارية شاملة، وبالتالي تبقى إجهادات اللحام المتبقية في اللحامات وتشكل مخاطر محتملة لحدوث تشققات. وإذا لم يتم تنظيف أخدود اللحام بشكل صحيح أو لم تكن الأقطاب الكهربائية جافة، فقد تتشكل عيوب مثل الثقوب الهوائية أو الثقوب الرملية أو الشقوق الدقيقة على السطح الداخلي للغلاف. وتحت تأثير الإجهاد المتناوب والتآكل الناتج عن المادة وخبث الحديد، تتطور هذه العيوب إلى شقوق، والتي تنتشر وتتعمق تدريجيًا.
② الصيانة غير السليمة يؤدي إلى حدوث كسر.
أ. تتصاق البراغي والصواميل التي تثبت الغطاء الطرفي ببعضها البعض. وعند استبدال البطانات، يتم قطع الصواميل باستخدام اللهب، مما يؤدي عن غير قصد إلى إتلاف الغطاء الطرفي. وتتطور الأخاديد التي تنشأ عند فتحات البراغي تدريجيًا لتصبح شقوقًا.
ب. غالبًا ما يُستخدم اللحام كإصلاح طارئ للشقوق. وإذا كانت تقنية اللحام غير ملائمة أو تم اختيار معدن الحشو بشكل غير صحيح، فإن المنطقة التي تم إصلاحها تكون عرضة لحدوث تشققات جديدة. على سبيل المثال، عند سد الثقوب باستخدام سدادات دائرية مدمجة، إذا لم يتم ملء الأخدود بالكامل، يبقى أخدود مقعر على طول اللحام بأكمله، مما قد يؤدي إلى حدوث تشققات.
③ اختيار المواد غير المناسب يؤدي إلى حدوث كسر.
أ. يتعرض هيكل المطحنة والغطاء النهائي لضغوط متناوبة متكررة (إجهاد)، لذا يجب استخدام ألواح فولاذية منخفضة الكربون وناعمة نسبيًا. إذا كانت المادة المختارة لا تفي بالمتطلبات الفنية، أو كانت قوة الانحناء فيها غير كافية، أو كانت تحتوي بالفعل على شقوق دقيقة داخل اللوح، فسوف تظهر شقوق سطحية تمتد في اتجاهات متعددة تحت تأثير الضغط المتناوب، مما يؤدي في النهاية إلى حدوث كسر إجهادي.
ب. بالنسبة لبعض المطاحن القديمة، يؤدي التآكل الموضعي الشديد في الغلاف إلى انخفاض متانته، مما قد يؤدي أيضًا إلى حدوث تشققات.
④ الحمل الزائد على الطاحونة يؤدي إلى حدوث كسر.
تُظهر التجربة أن زيادة كمية وسائط الطحن بشكل مناسب يمكن أن تحسّن إنتاجية المطحنة. ومع ذلك، إذا زادت الكمية بحيث يتجاوز إجهاد صفيحة الغلاف المواصفات التصميمية، أو في حالة حدوث تحميل زائد لأسباب أخرى، فقد يتسبب ذلك في حدوث تشققات أو كسور في كل من الغلاف والغطاء الطرفي. بالإضافة إلى ذلك، أثناء التشغيل، تؤدي درجة الحرارة الداخلية المرتفعة والفرق الكبير في درجة الحرارة بين داخل المطحنة وخارجها إلى توليد إجهادات حرارية، مما يسرع من انتشار التشققات.
⑤ عدم كفاية سماكة الغلاف وسماكة الغطاء الطرفي يؤدي إلى حدوث كسر.
أ. على الرغم من أن سماكة الغلاف تتمتع بعامل أمان كبير نسبيًا، إلا أن فتحة الصيانة يتم قطعها باللهب ولا يمكن تخفيف الإجهاد فيها عن طريق التلدين الشامل. ويؤدي الإجهاد المتبقي، مقترناً بالإجهاد الانحنائي أثناء التشغيل، إلى حالة إجهاد معقدة تسهم في حدوث التشققات. علاوة على ذلك، يتم حفر العديد من فتحات البراغي في الغلاف، مما يقلل بشكل كبير من هامش الأمان الفعلي لسمك الغلاف.
ب. يتميز الغطاء الطرفي عمومًا بسطح مسطح واسع، لكن سماكة جدرانه رقيقة نسبيًّا. وأثناء عملية الصب، يؤدي الانكماش الناتج عن التبريد غير المتساوي إلى توليد ضغوط داخلية. بالإضافة إلى ذلك، ونظرًا لأن الغطاء الطرفي يتقاطع مع العمود المجوف بزاوية قريبة من الزاوية القائمة، فقد تحدث اضطرابات أثناء الصب، مما يجعل مراقبة الجودة أمرًا صعبًا. وأثناء التشغيل، تُعد منطقة الانحناء هذه هي المنطقة الأكثر حساسية لـ“الإجهاد المتناوب” و“تركيز الإجهاد”، لذا فإن احتمال حدوث كسر فيها مرتفع للغاية. علاوة على ذلك، يُعد التصميم غير السليم لللحام، والتصميم غير المناسب للوحة التعزيز، وسوء جودة اللحام، وغيرها من العيوب الهيكلية، أسبابًا مهمة أخرى لكسر الغطاء الطرفي.
① قم بإعداد جميع أدوات ومعدات الإصلاح اللازمة. أفرغ وسائط الطحن من المطحنة وارفع/ادعم الهيكل بحيث لا يتم إجراء اللحام أثناء تعرض الهيكل والغطاء الطرفي للحمل.
② قم بتنظيف الشق (أو الأجزاء المكسورة) والسطح المحيط به من جميع الأوساخ. استخدم طريقة سلك الشد أو المسطرة لقياس استواء الغطاء النهائي، وتحقق في الوقت نفسه مما إذا كان الشق قد تحرك من مكانه (اختلال المحاذاة). ضع علامات على نقاط القياس وسجل البيانات لمقارنتها مع قياسات ما بعد اللحام.
③ قم بإجراء فحص للشقوق السطحية، على سبيل المثال باستخدام طريقة الصبغة المخترقة. إذا كان الشق مرئيًا من جانب واحد فقط، فاستخدم الكشف بالموجات فوق الصوتية لتحديد عمق الشق.
④ بناءً على مدى الضرر الذي لحق بالجزء المتصدع أو المكسور، اختر خطة إصلاح محددة — حدد ما إذا كان سيتم إجراء إصلاح دائم (أي إصلاح عالي الجودة)، أو إصلاح مؤقت طارئ، أو استبدال الجزء بآخر جديد. إذا لم يكن من المقرر استبدال الجزء المكسور، فتابع الخطوات من (هـ) إلى (ط) أدناه.
⑤ قم بحفر ثقوب نافذة (ثقوب توقف) عند طرفي الشق (بما في ذلك أي فروع)، ويبلغ قطرها عادةً 5–6 ملم.
⑥ قم بإعداد أخدود اللحام. ويُستخدم عادةً أخدود على شكل حرف V. احسب مساحة المقطع العرضي لها كما هو موضح في الشكل 2.32 (راجع الشكل الأصلي). يجب تشكيل الأخدود أو حفره (بقوس هوائي) في موقع الشق وفي الموضع المتماثل على الجانب المقابل، وفقًا لمتطلبات الرسم.
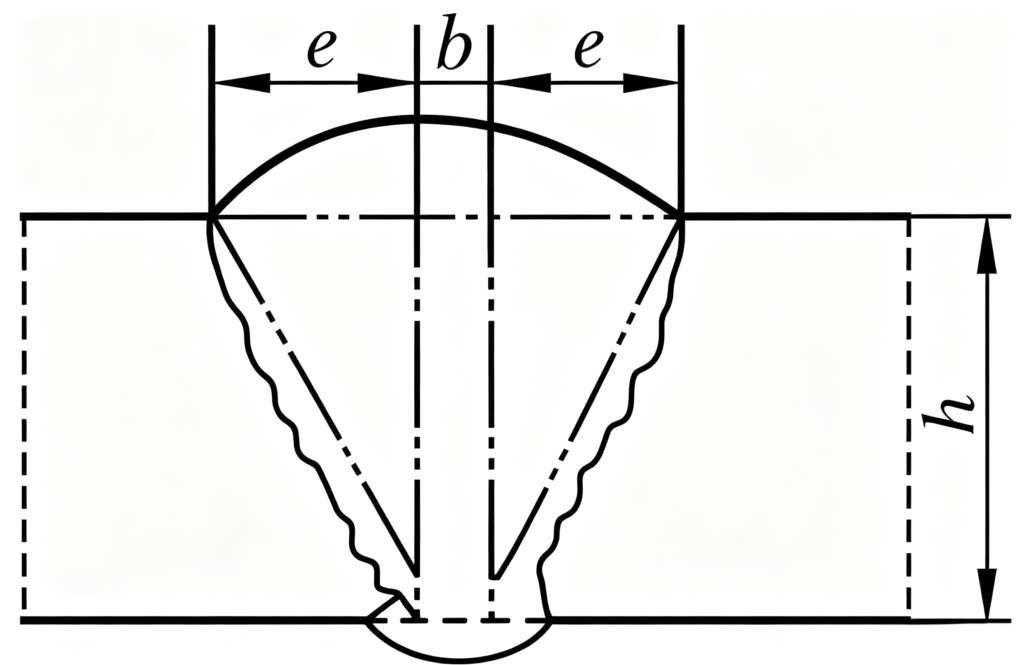
الشكل 2.32 – مخطط حسابي لمساحة المقطع العرضي لأخدود على شكل حرف V
للحصول على مخطط إصلاح (دائم) عالي الجودة، يمكن حساب مساحة المقطع العرضي A للأخدود باستخدام الصيغة (1):
A ≥ (b + e)h (1)
بالنسبة لخطة الإصلاح الطارئة (المؤقتة)، يمكن حساب مساحة المقطع العرضي A للأخدود باستخدام المعادلة (2):
A ≥ 2eh (2)
ز. قم بإزالة جميع المواد الغريبة من منطقة الأخدود، مثل الصدأ، والرقائق، والزيت، والشحوم، والرطوبة، وما إلى ذلك.
ح. قم بتسخين المعدن الأساسي مسبقًا؛ وإذا لم تسمح الظروف بالتسخين المسبق، فتأكد من أن درجة الحرارة المحيطة تصل إلى 20 درجة مئوية على الأقل.
1. اختر معدن الحشو المناسب للحام واحسب الكمية المطلوبة. جفف الأقطاب الكهربائية عند درجة الحرارة المحددة. الكمية المطلوبة من معدن الحشو Q يمكن حسابها باستخدام الصيغة (3):
Q = γ · A · L (3)
المكان:
لمنع حدوث تشوهات أثناء اللحام، يمكن لحام ألواح مانعة للتشوه عبر الشق على مسافات تبلغ حوالي 500 ملم على طول الشق.
② طريقة إصلاح غلاف المطحنة المتصدع
أ. قم بتنظيف الصفيحة الفولاذية في موضع الشق. حدد طرفي الشق وقم بحفر ثقب وقف (يبلغ قطره عادةً 5–6 مم) في كل طرف لمنع استمرار انتشار الشق.
ب. استخدم تقنية الحفر بقوس الهواء أو القطع باللهب لقطع أخاديد مثلثة (شطوفات) بزاوية تتراوح بين 50° و60° على كل من السطحين الداخلي والخارجي للوحة المتصدعة. لتقليل تشوه الغلاف إلى أدنى حد، يجب الحفاظ على مسافة تبلغ حوالي 2 مم بين جذور الأخاديد على الجانبين – ولا تقم بقطع اللوح بالكامل عبر سماكته.
ج. بعد تشكيل الأخدود، استخدم مطحنة زاوية أو قرص طحن لتنعيمه قدر الإمكان، مع التأكد من أن سطح الأخدود مستوٍ وخالٍ تمامًا من أي مواد غريبة، وأنه يظهر بريقًا معدنيًّا. بعد تلميع الأخدود، قم بإجراء فحص بالتسلل للتحقق من وجود أي عيوب أخرى وللتأكد من إزالة نهايات الشقوق. لتجنب التقليل المفرط من قوة الغلاف، يجب إجراء عملية حفر الأخدود على أجزاء باستخدام تسلسل اللحام المتقطع. يجب أن يتراوح طول كل جزء من الأخدود بين 400 و500 مم، وأن يتم قطعه عند مركز الشق، وتكرار العملية حتى يصبح طول الشق المتبقي أقل من 500 مم، وعند هذه النقطة يمكن لحام الشق بالكامل في مسار واحد حتى فتحات التوقف.
د. يجب أن يتم اللحام بعد إعداد الأخدود. إذا كان الشق طويلاً جدًّا، فيجب استخدام طريقة اللحام المتقطع على مراحل. ويجب أن يتراوح طول كل مرحلة من مراحل اللحام بين 400 و500 ملم. يجب وضع اللحام بزاوية ميل صاعدة تبلغ حوالي 45° على أحد جانبي المطحنة، باستخدام تقنية اللحام الصاعد (التدريجي). استخدم أقطاب اللحام رقم 41 (المجففة عند 250 درجة مئوية قبل الاستخدام) أو أقطاب اللحام J427 (المجففة عند 350 درجة مئوية لمدة ساعة واحدة قبل الاستخدام، ثم تُحفظ عند 150 درجة مئوية). بعد إخراجها من الفرن، قم على الفور بلحام طبقتين داخل الأخدود على شكل حرف V الموجود على الجدار الداخلي للغلاف، ثم قم بملء الأخدود على شكل حرف V الموجود على الجدار الخارجي للغلاف بالكامل.
هـ. قم بإزالة الطبقتين اللتين تم لحامهما بالفعل على الجدار الداخلي، ثم أعد لحام الأخدود بالكامل. استخدم مطحنة زاوية أو قرص طحن لتسوية حافة اللحام وتسطيحها، ثم قم بإجراء فحص بالتغلغل. في حالة اكتشاف أي عيوب، قم بإزالة الجزء المعيب وأعد اللحام. بعد التأكد من عدم وجود أي عيوب متبقية، استخدم مطرقة هوائية (مزودة برأس مستدير) لتقوية حافة اللحام مرتين — حيث يؤدي ذلك إلى إزالة الخبث وتخفيف الإجهاد المتبقي.
(و). بعد ملء الأخدود بشكل مستوٍ، قم بإجراء فحص نهائي باستخدام مادة الاختراق. إذا لم يتم العثور على أي عيوب، فقم بتنفيذ طبقة التغطية النهائية باستخدام جهد كهربائي عالٍ وتيار منخفض وسرعة تحرك بطيئة. يجب أن يكون سطح طبقة التغطية أملسًا وخاليًا من عيوب التقطيع السفلي. يجب ملء أي تجاويف عند نقاط بدء/توقف القوس وتسويتها عن طريق اللحام الإصلاحي؛ كما يجب صقل أي أجزاء بارزة بحيث تصبح مستوية مع سطح اللحام، دون ترك أي علامات صقل حادة.
بالنسبة للشقوق التي ظهرت في الغلاف بعد سنوات عديدة من الخدمة، يجب أن يشمل الإصلاح لف الغلاف الأصلي بطبقة من الصفيح الفولاذي بسمك يتراوح بين 16 و20 ملم (حسب سمك صفيح الغلاف الأصلي). ويجب أن يكون وصلة هذه الصفيحة الملفوفة على طول محور المطحنة ملحومة من جانب واحد. كما يجب تثبيت الصفيحة الملفوفة بالغلاف باستخدام مسامير برشام مرتبة في 2–3 صفوف على طول حافتي طرفي الصفيحة. يُحظر اللحام الكهربائي بالنسبة لهذا المرفق، لأن الوصلات المتداخلة معرضة للتشقق.
③ طريقة إصلاح التشققات الموجودة عند الوصلة بين الغطاء الطرفي لغلاف المطحنة والغلاف نفسه (إصلاح طارئ)
أ. قم بإتمام جميع الأعمال التحضيرية على النحو المبين أعلاه.
ب. بالنسبة للشقوق الموجودة داخل الغلاف والتي يقل عرضها عن 10 ملم، استخدم القطع بالأكسجين والوقود لتشكيل أخدود، ثم قم بإزالة الخبث وصقل السطح حتى يصبح أملسًا.
ج. بالنسبة للشقوق الموجودة داخل الغلاف والتي يزيد عرضها عن 10 ملم، استخدم قضبان التسليح بقطر 8 ملم كمواد حشو مناسبة؛ ولا تقم بحفر أخدود.
د. أعد لحام الشق الموجود بين الغلاف والغطاء الطرفي. قم بلحام الأجزاء الأوسع من الشق أولاً، ثم الأجزاء الأضيق. تأكد من أن حافة اللحام لا تبرز فوق السطح الداخلي للغلاف. إذا برزت، فاستخدم مطحنة محمولة أو مطحنة زاوية لتسويتها وتسطيحها، حتى لا تعيق تركيب قضبان رافع التفريغ.
هـ. يجب لحام عدد من الأضلاع التعزيزية الداخلية على الجانب الداخلي للغلاف، وعدد مماثل من الأضلاع التعزيزية الخارجية على الجانب الخارجي، مرتبة في أزواج متطابقة. ويجب أن يتراوح العدد بين 10 و20 قطعة لكل جانب (حسب حجم المطحنة؛ ويظهر ترتيب التعزيز في الشكل 2.33). في حالة وجود أضلاع تقوية موجودة مسبقًا على السطح الخارجي للغلاف، يجب إزالتها قبل لحام أضلاع التقوية الجديدة كما هو موضح في الشكل 2.33؛ ويفضل لحام الأضلاع الجديدة في المواضع الأصلية.
(و). افحص جودة اللحامات الداخلية والخارجية على حد سواء، ثم قم بصقلها حتى تصبح ناعمة.
④ طريقة إصلاح التشققات في الغطاء الطرفي لغلاف المطحنة
يكمن الهدف الرئيسي من هذا الإصلاح في الحد من تشوه الغطاء النهائي بعد اللحام.
أ. قم بإتمام جميع الأعمال التحضيرية على النحو المبين أعلاه.
ب. قم بإزالة الغطاء الطرفي من المطحنة ونقله إلى موقع الإصلاح. اختر معدن الحشو المناسب لللحام (الأقطاب الكهربائية) واحسب الكمية المطلوبة. إذا سمحت الظروف، قم بتسخين الغطاء الطرفي مسبقًا إلى درجة حرارة تتراوح بين 150 و200 درجة مئوية.
ج. تحديد نمط الشق، وحفر ثقوب توقف عند طرفي كل فرع من فروع الشق، وصقل أخدود اللحام، وجعله لامعًا ونظيفًا.
د. حدد عدد عمال اللحام وفقًا لمدى كسر الغطاء الطرفي. قم بترسيب معدن اللحام بتسلسل مخطط له باستخدام تقنية اللحام بالتراجع خطوة بخطوة على أجزاء، مع الحفاظ على وضع اللحام الأفقي (اليد السفلية) طوال العملية. من مرحلة تحضير الأخدود وحتى الانتهاء من اللحام، حافظ على درجة حرارة تشغيل الغطاء الطرفي عند حوالي 200 درجة مئوية.
هـ. بالنسبة للغطاء الطرفي الذي يحتوي على شقوق متفرعة، يكون تسلسل اللحام المحدد كما يلي: أولاً، قم بلحام الشق الرئيسي الذي يمتد إلى الحافة من الخارج. ثم قم بقلب الغطاء الطرفي 180 درجة وقم بلحام الشق الرئيسي الذي يمتد إلى الحافة من الداخل (لحام بطول كامل)، مع ملء جزء فقط من ارتفاع الأخدود. بعد ذلك، قم بلحام الجزء المتفرع من الشق من الداخل، مع إكمال الجزء المتبقي من لحام الشق الرئيسي الداخلي في الوقت نفسه. وأخيرًا، قم بقلب الغطاء الطرفي 180 درجة مرة أخرى وقم بلحام الأجزاء المتبقية من الشق المتفرع بالكامل من الخارج.
(و). فور الانتهاء من لحام الشقوق، قم بتغطية الغطاء الطرفي بالكامل، وأعد تسخينه، واحتفظ به عند درجة الحرارة المطلوبة لمدة تزيد عن 24 ساعة لتخفيف التوتر، ثم اتركه يبرد بشكل طبيعي تحت الغطاء.
ز. قبل اللحام وبعده، استخدم طريقة سلك الشد أو مسطرة لقياس استواء الغطاء الطرفي، وتحقق من عدم وجود أي انحراف في مسار الشق، وقم بوضع علامات على النقاط المرجعية، وسجل البيانات لمقارنة الحالة قبل اللحام بالحالة بعده.
ح. بعد إزالة تعزيز اللحام بالطحن، يجب إجراء فحص بالموجات فوق الصوتية للغطاء الطرفي؛ كما يمكن استخدام فحص التسلل بالصبغة للكشف عن أي عيوب أخرى وللتأكد من إزالة الشقوق. وينبغي إجراء إعادة التصنيع إذا لزم الأمر.
⑤ متطلبات الجودة الخاصة بالإصلاح
يجب أن تستوفي جودة سطح الوصلات الملحومة في غلاف مصنع الأنابيب والغطاء الطرفي متطلبات الصف الأول كما هو محدد في المعيار الصيني JC/T 532–2007, “الشروط الفنية العامة للأجزاء الفولاذية الملحومة في آلات مواد البناء”.
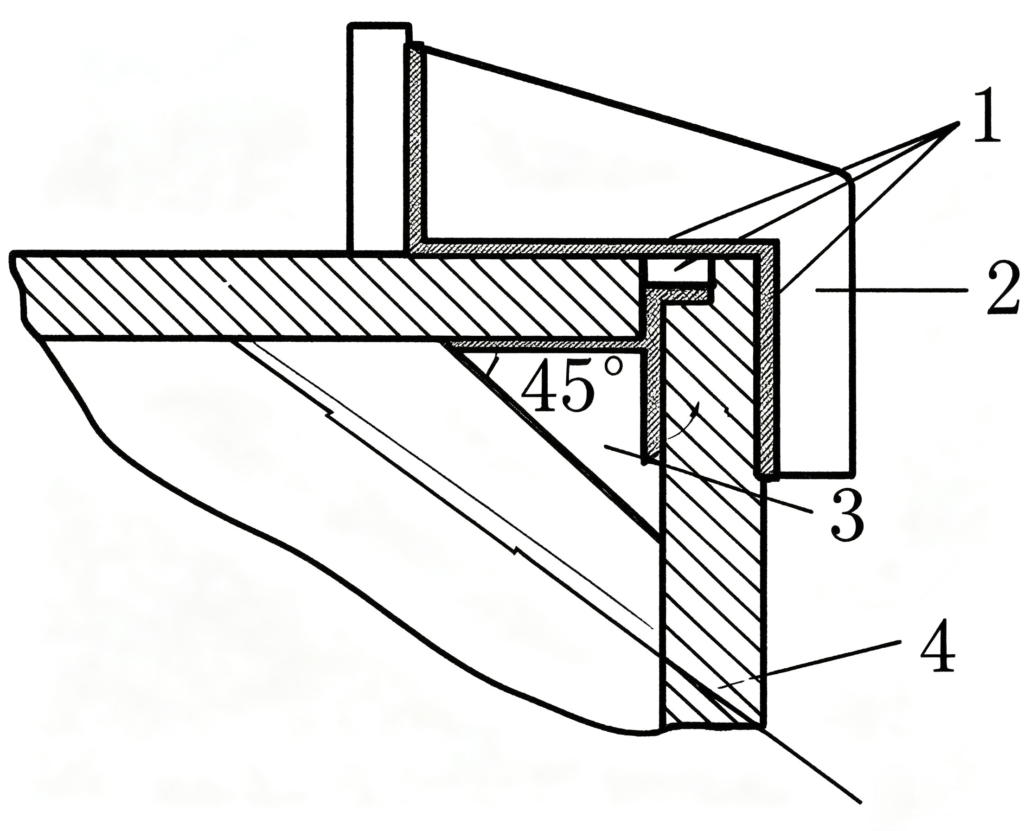
الشكل 2.33 – رسم تخطيطي لطريقة تقوية الغلاف والغطاء الطرفي (مقطع عرضي)
(المواد: ألواح فولاذية من نوع A3 و814)
الشرح:
1 – الوصلة الملحومة / منطقة اللحام
2 – صفيحة الأضلاع الخارجية المقوية (مقوِّي خارجي)
3 – صفيحة الأضلاع الداخلية المقوية (مقوي داخلي)
4 – الغطاء الخلفي
5 – لوحة الغلاف




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian