
Mashine ya kuelea ya aina ya fimbo ya XJB
Mashine ya kuelea ya aina ya fimbo ya XJB Mashine ya kuelea ya aina ya fimbo ya XJB ni sawa na…

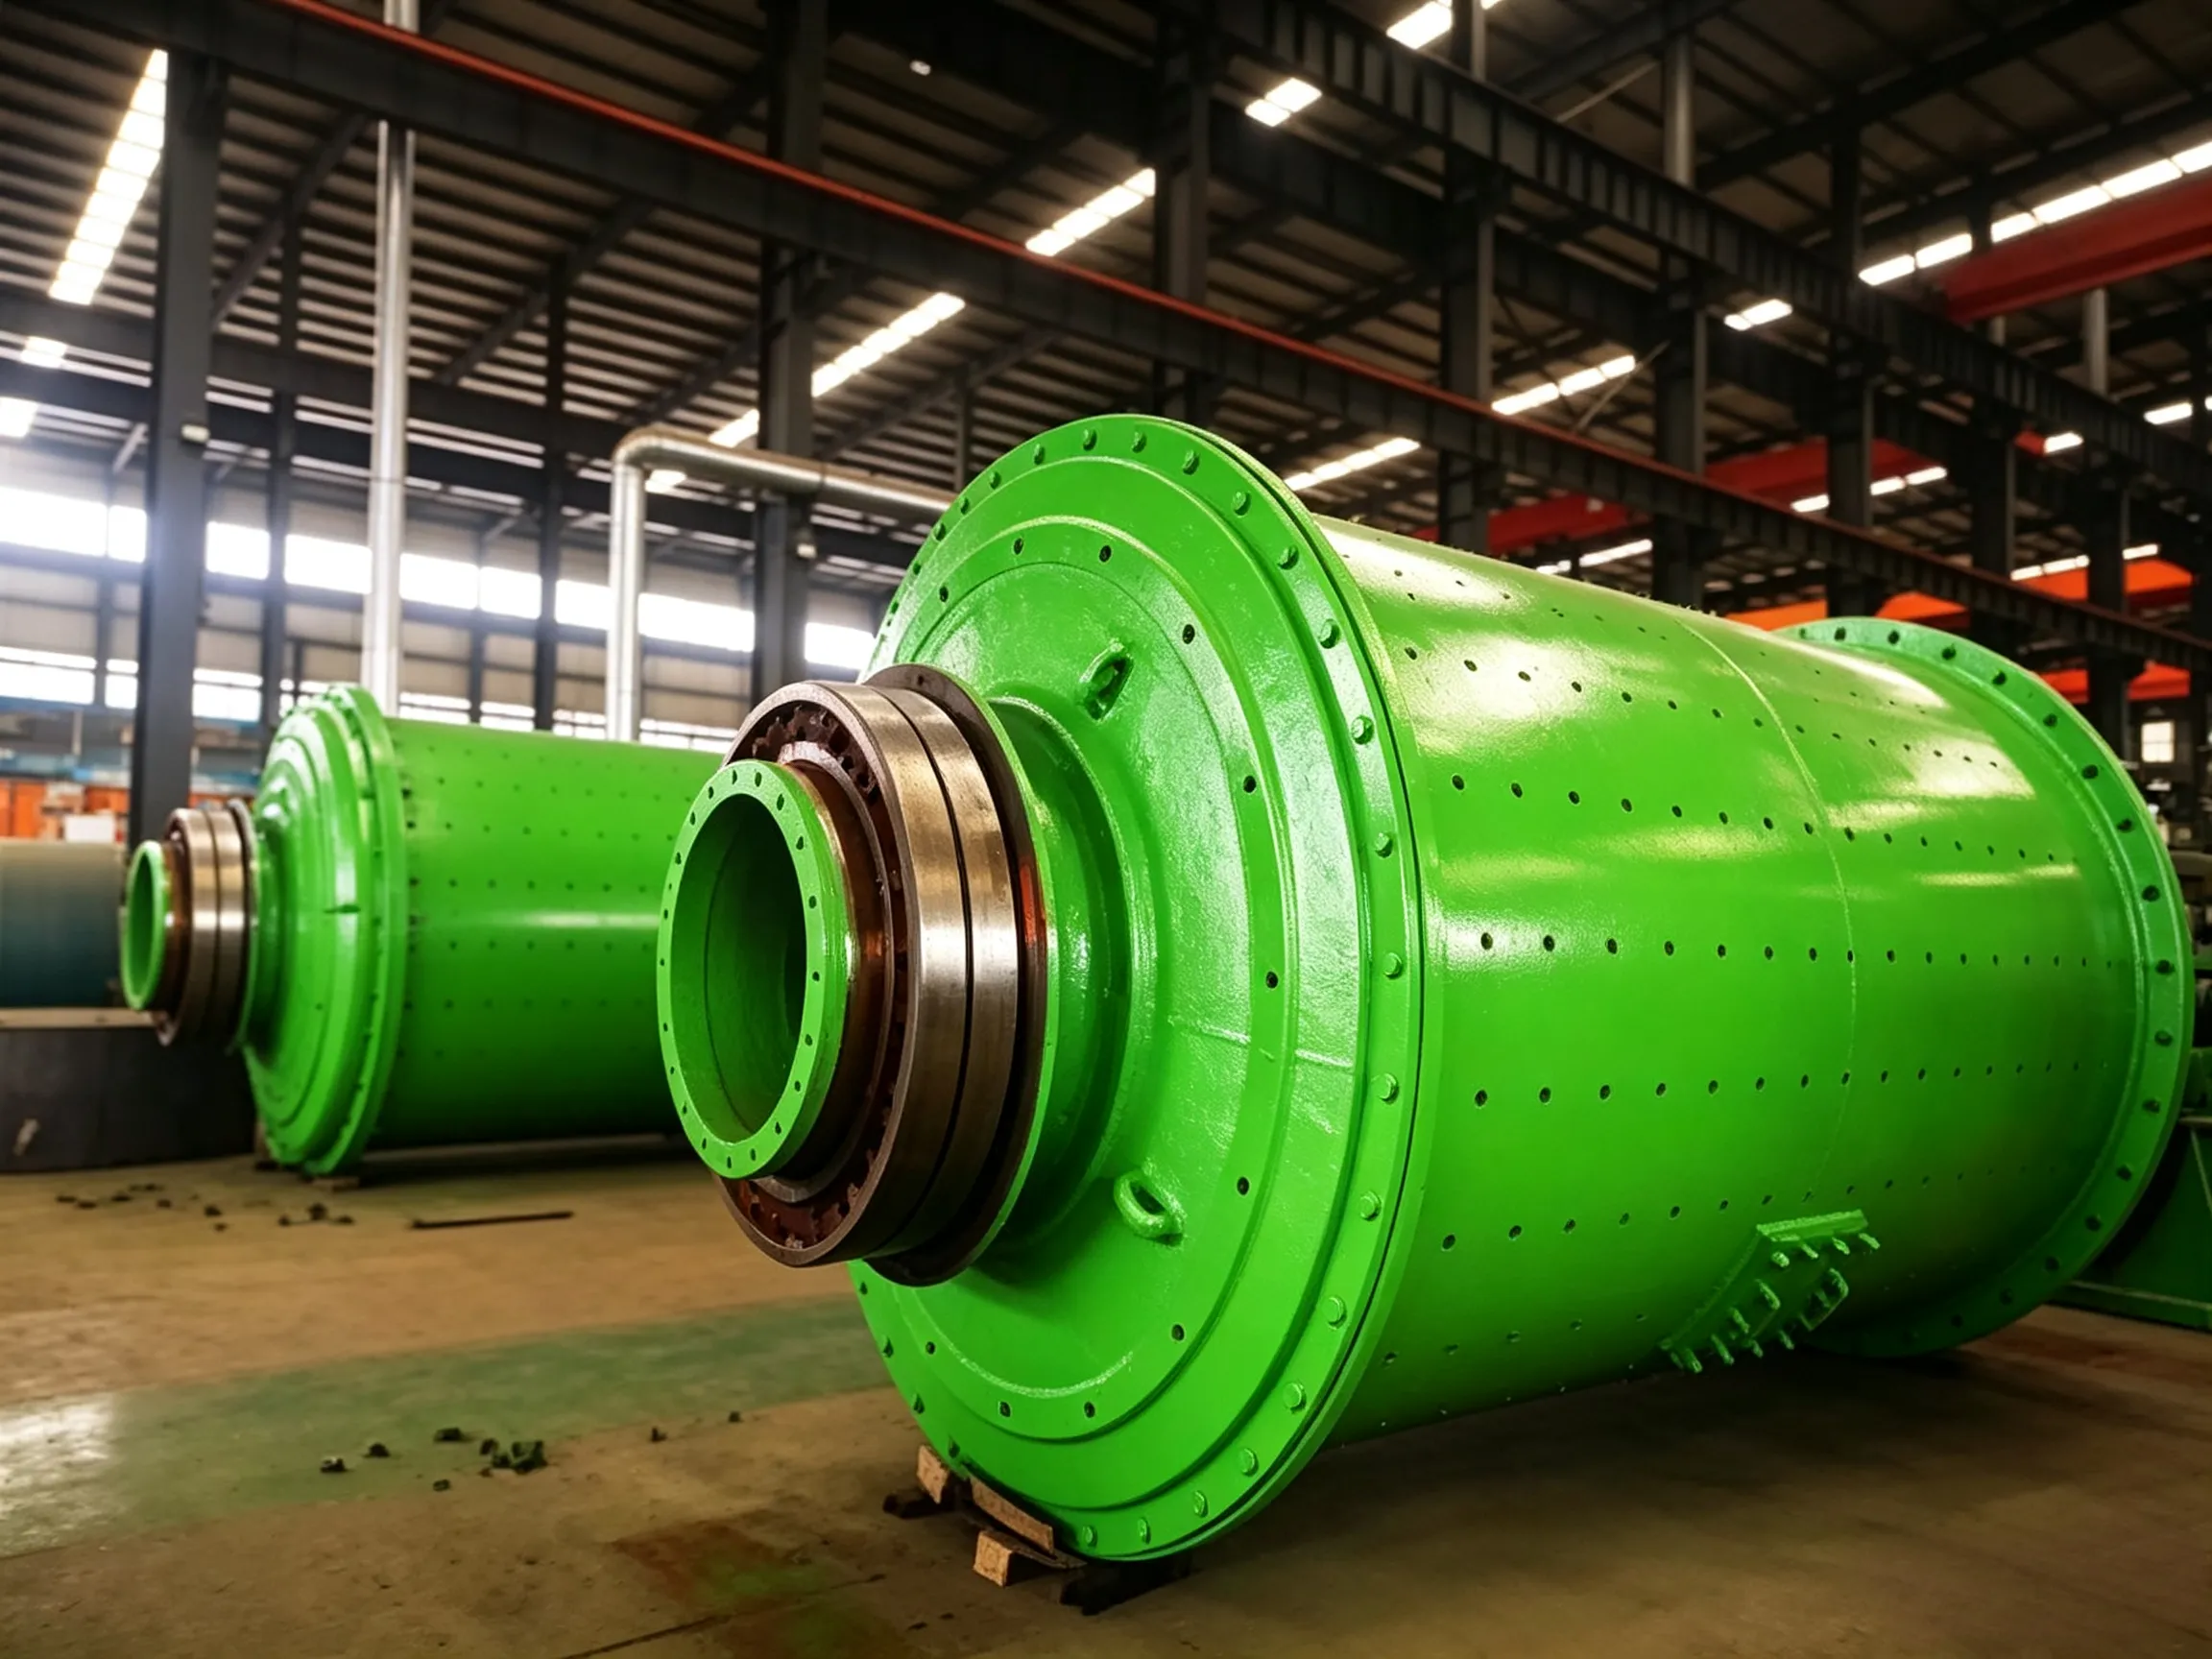
① Nyufa na mipasuko kwenye kifuniko cha mwisho cha ganda upande wa mlisho hufanyika kwa kawaida katika eneo la mpito la fillet linalounganisha kifuniko cha mwisho wa kichwa cha mashine na shafu tupu – yaani, mpito wa duara kati ya shafu tupu na sahani ya flange. Kasoro za uundaji kama vile mashimo ya hewa, mashimo ya mchanga, mapengo, na chembechembe za mchanga hupatikana mara nyingi katika maeneo yaliyotoboka au kuvunjika, na chembe za chuma cha kutupwa kwa kawaida huwa nene. Mipasuko pia inaweza kutokea kwenye kiungo cha kulehemu kati ya kifuniko cha mwisho wa upakiaji na mduara wa nje wa bati la kuimarisha. Katika hali kama hizo, uso wa kulehemu na kingo zake mara nyingi huwa na manyoya sana, eneo la kiungo na kifuniko cha mwisho huwa halina usawa, upunguzaji wa chini huwa mkubwa, na kina na upana wa mpasuko vyote viwili huwa zaidi ya 1 mm. Wakati mwingine kifuniko cha mwisho huchanika kabisa; unapotazama kutoka ndani ya kusaga, mwanga unaonekana kupitia mpasuko, na kuvuja kwa vumbi kwa kiwango kikubwa hutokea kwenye kichwa cha kusaga wakati wa uendeshaji.
② Kuvunjika kwa kifuniko cha mwisho wa mwili wa mtoko Hutokea kawaida kwenye muunganiko kati ya kifuniko cha mwisho na ganda, ikionekana kama mpasuko mfululizo wa mduara unaopita kupitia ukuta wa ganda, na kusababisha kuvuja kwa vumbi. Kwa sababu mpasuko mara nyingi hufunikwa na madoa ya mafuta, hauonekani kwa urahisi hadi shafu tupu itengane na ganda – matokeo makubwa.
③ Upasukaji wa ganda Kwa kawaida hutokea karibu na tundu la mlango wa shimo na mashimo ya boliti za laina kwenye kandali ya mpira ganda, na kisha hupanuka kuzunguka.
Sababu kuu za kupasuka au kuvunjika kwa kifuniko cha mwisho cha ganda la kusaga na ganda lenyewe ni zifuatazo:
① Alama za mifereji zilizobaki bila kukusudia wakati wa utengenezaji, usafirishaji, na ufungaji – hizi husababisha nyufa na mipasuko.
Alama kama hizo za mifereji mara nyingi hutengenezwa bila kukusudiwa kwenye ganda au kifuniko cha mwisho – kwa mfano, kwa kuchoma, kupiga chapa, au kuchora kwa kutumia zana kama vile makasi, vichomo vya katikati, au zana nyingine kwenye uso wa ganda. Mfano mwingine ni pale vifaa vya ziada vya kuinua au kusafirisha vilivyowekwa kwenye ganda vinapokatwa kwa moto, lakini uso uliobaki haujapigwa kwa kusaga ili kuwa laini na kasoro hazijaondolewa. Upungufu wa kuchimba chini au upenyezaji usio kamili wa kulehemu pia unaweza kuwa maeneo ya kuanzishia nyufa baada ya mashine kuwekwa chini ya mzigo. Wakati wa utengenezaji, kwa sababu muundo wa ganda ni mkubwa, watengenezaji wengi hawawezi kufanya matibabu ya joto kwa jumla, hivyo mvutano wa mabaki wa uunganishaji unabaki kwenye viunganishi na kuleta hatari zinazoweza kusababisha nyufa. Ikiwa mfereji wa kiunganishi haujasafishwa ipasavyo au elektrodi haziko kavu, dosari kama vile mashimo ya hewa, mashimo ya mchanga, au nyufa ndogo ndogo kwenye uso wa ndani wa ganda zinaweza kutokea. Chini ya msongo wa mbadala na msuguano unaotokana na nyenzo na uchafu wa chuma, kasoro hizi hujigeuza kuwa nyufa, ambazo huenea na kuzidi kuwa nene polepole.
② Matengenezo yasiyofaa husababisha kuvunjika.
a. Bolti na nati zinazoshikilia kifuniko cha mwisho zinashikamana. Wakati wa kubadilisha laina, nati huchomwa kwa moto, na bila kukusudia kuharibu kifuniko cha mwisho. Mifereji iliyoundwa kwenye mashimo ya bolti polepole inageuka kuwa nyufa.
b. Kulehemu mara nyingi hutumika kama ukarabati wa dharura kwa nyufa. Ikiwa mbinu ya kulehemu haitoshi au chuma cha kujaza hakichaguliwi ipasavyo, eneo lililokarabatiwa huwa rahisi kupasuka tena. Kwa mfano, unapofunika mashimo kwa plagi za duara zilizowekwa ndani, ikiwa mfereji haujazwa kabisa, mfereji uliochongoka unabaki kando ya urefu wote wa weldi, jambo linaloweza kusababisha kuvunjika.
③ Uteuzi usiofaa wa nyenzo husababisha kuvunjika.
a. Ganda la kusaga na kifuniko cha mwisho vinakabiliwa na mizigo inayobadilika mara kwa mara (uchovu), hivyo ni vyema kutumia mabati ya chuma yenye kaboni kidogo na laini kiasi. Ikiwa nyenzo iliyochaguliwa haikidhi mahitaji ya kiufundi, haina nguvu ya kutosha ya kupinda, au tayari ina mikoromeo midogo ndani ya bati, mikoromeo ya uso inayotembea katika mwelekeo mbalimbali itatokea chini ya mzigo unaobadilika, na hatimaye kusababisha kuvunjika kwa uchovu.
b. Kwa baadhi ya milo ya zamani, uchakavu mkali wa eneo kwenye ganda hupunguza uimara wake, jambo ambalo pia linaweza kusababisha mpasuko.
④ Upakiaji kupita kiasi wa kinu husababisha kuvunjika.
Uzoefu unaonyesha kuwa kuongeza kwa kiasi kinachofaa kiasi cha vifaa vya kusaga kunaweza kuboresha uzalishaji wa kusaga. Hata hivyo, ikiwa kiasi hicho kitaongezwa hadi msongo kwenye sahani ya ganda uzidi vigezo vilivyowekwa katika usanifu, au ikiwa mzigo kupita kiasi utatokea kwa sababu nyingine, inaweza kusababisha kupasuka au kuvunjika kwa ganda na kifuniko cha mwisho. Zaidi ya hayo, wakati wa uendeshaji joto la ndani lililo juu na tofauti kubwa ya joto kati ya ndani na nje ya kusaga husababisha mivutano ya joto, ambayo huharakisha kuenea kwa nyufa.
⑤ Unene usio wa kutosha wa ganda na unene usio wa kutosha wa kifuniko cha mwisho kusababisha kuvunjika.
a. Ingawa unene wa ganda una kiwango kikubwa cha usalama, tundu la kuingilia limekatwa kwa moto na haliwezi kupunguziwa mvutano kwa kupasha joto kwa jumla. Mkazo uliobaki, pamoja na mkazo wa kupinda wakati wa uendeshaji, huleta hali tata ya mkazo inayochochea kuvunjika. Zaidi ya hayo, mashimo mengi ya bolti yamechimbwa kwenye gamba, jambo ambalo linapunguza kwa kiasi kikubwa kiwango halisi cha usalama cha unene wa gamba.
b. Kifuniko cha mwisho kwa kawaida kina uso mkubwa ulio tambarare lakini ukuta wake ni mwembamba kiasi. Wakati wa uundaji kwa kuyeyusha, upungufu wa baridi usio sawa husababisha mivutano ya ndani. Zaidi ya hayo, kwa sababu kifuniko cha mwisho hukutana na shafu tupu kwa karibu pembe ya nyuzi tano, msukosuko unaweza kutokea wakati wa kumimina, na kufanya udhibiti wa ubora kuwa mgumu. Wakati wa uendeshaji, eneo hili la filleti ndilo nyeti zaidi kwa “msongo wa mbadala” na “mkusanyiko wa msongo”, hivyo uwezekano wa kuvunjika hapa ni mkubwa sana. Zaidi ya hayo, muundo usiofaa wa weldi, muundo usiofaa wa sahani ya kuimarisha, ubora duni wa weldi, na mapungufu mengine ya kimuundo pia ni sababu muhimu za kuvunjika kwa kifuniko cha mwisho.
① Andaa zana na vifaa vyote vinavyohitajika kwa ukarabati. Ondoa vifaa vya kusaga kutoka kwenye kusaga na kuinua au kuunga mkono ganda ili uunganishaji usifanyike wakati ganda na kifuniko cha mwisho vikiwa chini ya mzigo.
② Safisha mpasuko (au sehemu zilizovunjika) na uso unaozunguka kutoka kwa uchafu wote. Tumia njia ya waya wa kuvuta au kipimo tambarare kupima usawa wa kifuniko cha mwisho, na wakati huo huo angalia kama mpasuko umesogezwa (kutokuwiana). Weka alama kwenye pointi za upimaji na rekodi data kwa ajili ya kulinganisha na vipimo baada ya kusoldera.
③ Fanya ukaguzi wa nyufa za uso, kwa mfano kwa kutumia mbinu ya rangi inayopenya. Ikiwa nyufa inaonekana upande mmoja tu, tumia utambuzi wa kasoro kwa mawimbi ya sauti (ultrasonic) ili kubaini kina cha nyufa.
④ Kulingana na kiwango cha uharibifu kwenye sehemu iliyopasuka au kuvunjika, chagua mpango maalum wa ukarabati – amua kama utafanya ukarabati wa kudumu (yaani, ukarabati wa ubora wa juu), ukarabati wa muda wa dharura, au kubadilisha sehemu hiyo na mpya. Ikiwa sehemu iliyovunjika haitabadilishwa, endelea na hatua e hadi i hapa chini.
⑤ Chimba mashimo ya kupitisha (mashimo ya kusimamisha) kwenye pande zote mbili za mpasuko (ikiwa ni pamoja na matawi yoyote), kwa kawaida yenye kipenyo cha 5–6 mm.
⑥ Andaa mfereji wa kulehemu. Kwa kawaida hutumika mfereji wa V. Hesabu eneo lake la msalaba kama inavyoonyeshwa kwenye Mchoro 2.32 (rejelea mchoro halisi). Mfereji lazima uchongwe au uchongwe kwa arc ya hewa mahali pa mpasuko na katika nafasi sawia upande mwingine, kulingana na mahitaji ya mchoro.
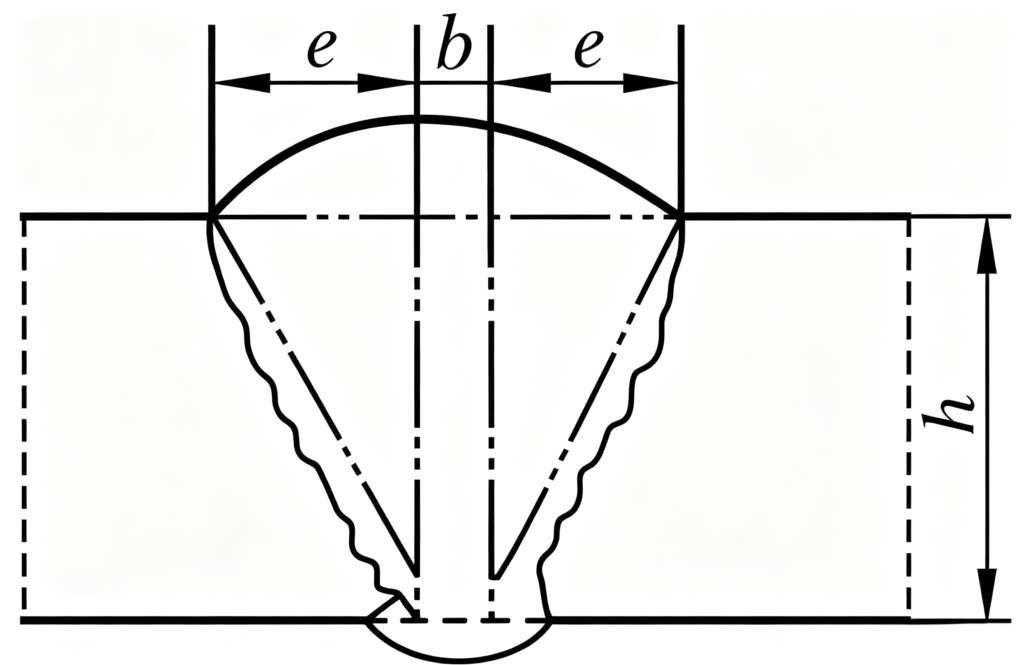
Mchoro 2.32 – Mchoro wa hesabu wa eneo la msalaba la mfereji wa V
Kwa mpango wa ukarabati wa ubora wa juu (wa kudumu), eneo la msalaba wa mfereji A linaweza kuhesabiwa kwa kutumia Fomula (1):
A ≥ (b + e)h (1)
Kwa mpango wa ukarabati wa dharura (wa muda), eneo la msalaba wa mfereji A linaweza kuhesabiwa kwa kutumia Fomula (2):
A ≥ 2eh (2)
g. Ondoa vitu vyote vya kigeni katika eneo la mfereji, kama vile kutu, vipande vidogo, mafuta, grisi, unyevu, n.k.
h. Pasha joto chuma cha msingi; ikiwa hali haziruhusu kupasha joto awali, hakikisha kwamba joto la mazingira linafikia angalau 20 °C.
i. Chagua chuma cha kujaza cha kulehemu kinachofaa na kihesabu kiasi kinachohitajika. Kausha elektrodi kwenye joto lililoainishwa. Kiasi kinachohitajika cha chuma cha kujaza. Q inaweza kukokotolewa kwa kutumia Fomula (3):
Q = γ · A · L (3)
Wapi:
Ili kuzuia kupindika wakati wa kusoldera, sahani za kuzuia kupindika zinaweza kusolderwa kuvuka mpasuko kwa vipindi vya takriban 500 mm kando ya urefu wa mpasuko.
② Njia ya ukarabati kwa ganda la kinu lililotoboka
a. Safisha sahani ya chuma mahali panapopatikana nyufa. Tambua miisho yote miwili ya nyufa na chonga shimo la kuzuia (kawaida kipenyo cha mm 5–6) kila mwisho ili kuzuia kuenea zaidi.
b. Tumia kuchonga kwa arc ya hewa au kukata kwa moto kuchonga mifereji ya pembetatu (bevels) kwa pembe ya 50°–60° kwenye nyuso za ndani na nje za sahani iliyovunjika. Ili kupunguza upotoshaji wa ganda, mizizi ya mifereji ya pande mbili inapaswa kuwa na umbali wa takriban 2 mm – usikate kabisa kupitia unene.
c. Baada ya mfereji kuumbwa, tumia mashine ya kusaga ya pembe au gurudumu la kusaga kuusaga ili kuufanya laini kadri iwezekanavyo, ukihakikisha kuwa uso wa mfereji ni sawa na hauna kabisa vitu vya kigeni, na una mng'ao wa kimetali. Baada ya mfereji kuandaliwa, fanya ukaguzi wa penetrant ili kuangalia kasoro nyingine na kuthibitisha kuwa ncha za mpasuko zimeondolewa. Ili kuepuka kupunguza nguvu ya gamba kupita kiasi, uundaji wa mfereji unapaswa kufanywa kwa sehemu kwa kutumia mfuatano wa weldi za kuruka. Kila sehemu ya mfereji inapaswa kuwa na urefu wa mm 400–500, ikikatwa katikati ya mpasuko, na irudiwe hadi urefu uliosalia wa mpasuko uwe chini ya mm 500, wakati huo mpasuko mzima unaweza kusokotwa kwa mzunguko mmoja hadi kwenye mashimo ya kuzuia.
d. Uchomeaji unapaswa kufuata maandalizi ya mfereji. Ikiwa mpasuko ni mrefu sana, tumia mbinu ya uchomeaji wa kuruka kwa sehemu. Kila sehemu ya uchomeaji inapaswa kuwa na urefu wa mm 400–500. Ushonaji unapaswa kuwekwa kwa mwinuko wa takriban 45° upande mmoja wa mashine, kwa kutumia mbinu ya kushona kwa mwinuko (inayoendelea). Tumia elektrodi namba 41 (zilizokaushwa kwa joto la 250 °C kabla ya matumizi) au elektrodi za J427 (zilizokaushwa kwa joto la 350 °C kwa saa 1 kabla ya matumizi, kisha zikawekwa kwenye joto la 150 °C kwa ajili ya kuzihifadhi). Baada ya kuiondoa kwenye tanuri, chomeka mara moja tabaka mbili ndani ya mfereji wa V kwenye ukuta wa ndani wa ganda, kisha jaza kabisa mfereji wa V kwenye ukuta wa nje wa ganda.
e. Ondoa tabaka mbili zilizoshonwa tayari kwenye ukuta wa ndani, kisha shona tena mfereji kikamilifu. Tumia grinder ya pembe au gurudumu la kusaga kusawazisha chembe ya kulehemu iwe tambarare, kisha fanya ukaguzi wa penetrant. Ikiwa kasoro zozote zitatokea, toa sehemu yenye kasoro na uwezeshe upya. Baada ya kuthibitisha hakuna kasoro zilizobaki, tumia nyundo ya hewa (yenye kichwa cha mviringo) kupiga chembe ya weld mara mbili—hii huondoa mabaki ya slag na kupunguza mvutano uliobaki.
f. Baada ya mfereji kujazwa sawasawa, fanya ukaguzi wa mwisho wa penetrant. Ikiwa hakuna kasoro zilizopatikana, paka safu ya mwisho ya kufunika kwa kutumia voltage ya juu, sasa ya chini, na kasi ya kusogea polepole. Tabaka la kufunika lazima liwe na uso laini, lisilo na kasoro za kuchongwa chini. Mabonde yoyote katika sehemu za kuanzia na kuacha mviringo wa umeme yanapaswa kujazwa na kusawazishwa kwa kulehemu kwa matengenezo; sehemu zozote zilizoinuka zinapaswa kusagwa hadi ziwe sawa na uso wa kulehemu, bila kuacha alama kali za kusaga.
Kwa nyufa kwenye ganda zilizojitokeza baada ya miaka mingi ya utumizi, ukarabati unapaswa kujumuisha kuzunguka ganda la awali kwa tabaka la chuma lenye unene wa milimita 16–20 (kulingana na unene wa chuma cha ganda la awali). Kiunganishi cha sahani hii ya kufunga kando ya mwelekeo wa mhimili kinapaswa kusuduliwa upande mmoja tu. Sahani ya kufunga inapaswa kufungwa kwenye ganda kwa kutumia riveti zilizopangwa katika safu 2–3 kando ya kingo zote mbili za mwisho za sahani. Uchomeleaji wa umeme umepigwa marufuku kwa kiambatisho hiki, kwa sababu viungio vya miguu huwa rahisi kupasuka.
③ Njia ya ukarabati wa nyufa kwenye kiunganishi kati ya kifuniko cha mwisho cha gamba la kusaga na gamba (ukarabati wa dharura)
a. Kamilisha kazi zote za maandalizi kama ilivyoelezwa hapo juu.
b. Kwa nyufa ndani ya ganda zenye pengo la chini ya mm 10, tumia kukata kwa oksijeni na mafuta kuunda mfereji, ondoa mabaki ya chuma, kisha kusaga hadi kuwa laini.
c. Kwa nyufa ndani ya gamba zenye pengo zaidi ya 10 mm, tumia chuma cha kuimarisha chenye kipenyo cha 8 mm kama nyenzo ya kujaza; usichomeke mfereji.
d. Lehemu tena mpasuko kati ya ganda na kifuniko cha mwisho. Chomeka sehemu pana za mpasuko kwanza, kisha sehemu nyembamba. Hakikisha kwamba chembe ya chomeko haitokei juu ya uso wa ndani wa ganda. Ikiwa itaonekana, tumia grinder ndogo ya mkononi au grinder ya pembe kusaga hadi iwe tambarare, ili ufungaji wa mabari ya kuinua ya utoaji usizuiwe.
e. Chomeka idadi ya mbavu za kuimarisha za ndani upande wa ndani wa ganda, na idadi sawa ya mbavu za kuimarisha za nje upande wa nje, zikiwa zimepangwa kwa jozi zinazolingana. Idadi inapaswa kuwa vipande 10 hadi 20 kila upande (kulingana na ukubwa wa mashine; mpangilio wa kuimarisha unaonyeshwa katika Mchoro 2.33). Ikiwa kuna mbavu za kuimarisha zilizopo upande wa nje wa gamba, zinapaswa kuondolewa kabla ya kusoldera mbavu mpya za kuimarisha kama inavyoonyeshwa kwenye Mchoro 2.33; ni bora kusoldera mbavu mpya katika nafasi za awali.
f. Kagua ubora wa weldi za ndani na za nje, kisha zipige kwa kusaga hadi ziwe laini.
④ Njia ya ukarabati wa mpasuko wa kifuniko cha mwisho cha gamba la kusaga
Jambo kuu la ukarabati huu ni kudhibiti kupindika kwa kifuniko cha mwisho baada ya kusoldera.
a. Kamilisha kazi zote za maandalizi kama ilivyoelezwa hapo juu.
b. Ondoa kifuniko cha mwisho kutoka kwenye mlinzi na usafirishie hadi eneo la ukarabati. Chagua chuma cha kujaza cha kulehemu kinachofaa (elektrodi) na kihesabu kiasi kinachohitajika. Ikiwa hali inaruhusu, pasha joto kifuniko cha mwisho hadi joto la 150–200 °C.
c. Tambua muundo wa nyufa, chimba mashimo ya kusimamisha mwishoni mwa kila tawi la nyufa, kusaga mfereji wa kulehemu, na kuufanya uwe angavu na safi.
d. Bainisha idadi ya waweldaji kulingana na ukubwa wa ufa wa kifuniko cha mwisho. Weka chuma cha weldi kwa mpangilio uliopangwa kwa kutumia mbinu ya weldi ya hatua za kurudi nyuma katika sehemu, ukidumisha msimamo wa weldi ulio gorofa (upande wa chini) wakati wote. Kuanzia maandalizi ya mfereji hadi kukamilika kwa weldi, weka joto la kazi la kifuniko cha mwisho takriban 200 °C.
e. Kwa kifuniko cha mwisho chenye nyufa zinazotawanyika, mpangilio maalum wa kusudua ni kama ifuatavyo: Kwanza, sudia nyufa kuu inayofikia ukingo kutoka nje. Kisha geuza kifuniko cha mwisho kwa nyuzi 180 na sudia nyufa kuu inayofikia ukingo kutoka ndani (kusudua kwa urefu wote), lakini jaza tu sehemu ya urefu wa mfereji. Kisha, shona sehemu ya mpasuko tawi kutoka ndani, huku ukikamilisha kwa wakati mmoja sehemu iliyobaki ya uunganishaji wa mpasuko mkuu wa ndani. Mwisho, geuza kifuniko cha mwisho kwa nyuzi 180 tena na shona kabisa sehemu zilizobaki za mpasuko tawi kutoka nje.
f. Mara tu baada ya kukamilika kwa uunganishaji wa nyufa, funika kifuniko chote cha mwisho, pasha joto tena, na uishikilie kwenye joto kwa zaidi ya masaa 24 ili kupunguza mvutano, kisha iache ipoe kiasili chini ya kifuniko.
g. Kabla na baada ya kusokota, tumia mbinu ya waya wa kuvuta au upeo ulionyooka kupima usawa wa kifuniko cha mwisho, angalia ikiwa mpasuko umepinda, weka alama za marejeleo, na rekodi data kwa ajili ya kulinganisha hali kabla na baada ya kusokota.
h. Baada ya kusaga kuondoa nyongeza ya kuimarisha weldi, fanya ukaguzi wa ultrasoniki kwenye kifuniko cha mwisho; ukaguzi wa rangi inayopenya pia unaweza kutumika kuangalia kasoro nyingine yoyote na kuthibitisha kuwa nyufa zimeondolewa. Ikiwa ni lazima, kazi ya marekebisho inapaswa kufanywa.
⑤ Mahitaji ya ubora kwa ukarabati
Ubora wa uso wa viunganisho vilivyoyeyushwa kwenye ganda la mashine ya mabomba na kifuniko cha mwisho lazima ukidhi mahitaji ya Daraja la kwanza kama ilivyoainishwa katika kiwango cha Kichina JC/T 532–2007, “Vigezo vya jumla vya kiufundi kwa sehemu za chuma zilizounganishwa kwa kulehemu katika mashine za vifaa vya ujenzi”.
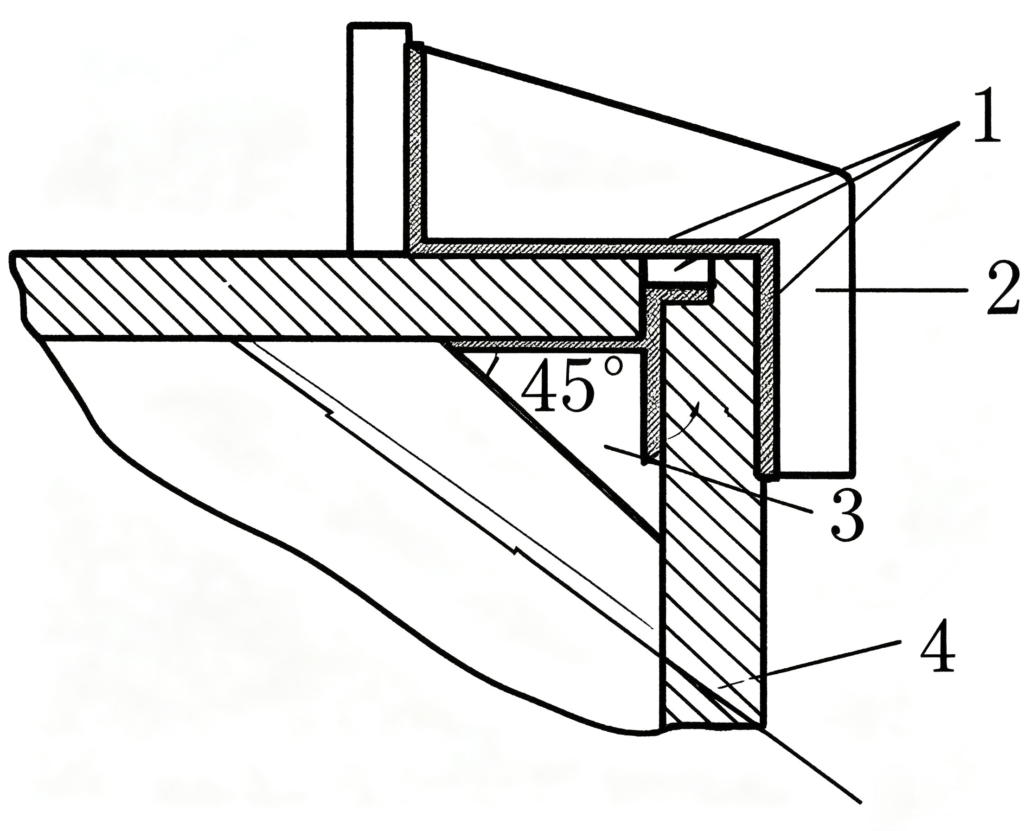
Mchoro 2.33 – Mchoro wa kielelezo wa mbinu ya kuimarisha gamba na kifuniko cha mwisho (muqafa)
(Nyenzo: Bati za chuma za A3 na 814)
Maelezo ya picha:
1 – Kiunganishi kilichoyeyushwa / Eneo la kuyeyusha
2 – Bamba la mbavu ya kuimarisha ya nje (kigumu cha nje)
3 – Bamba la mbavu za kuimarisha za ndani (kigumu cha ndani)
4 – Jalada la mwisho
5 – Bamba la maganda





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian