
XJ Flotasyon Makinesi
XJ Flotasyon Makinesi (A Tipi veya XJK olarak da bilinir) Bu makine…

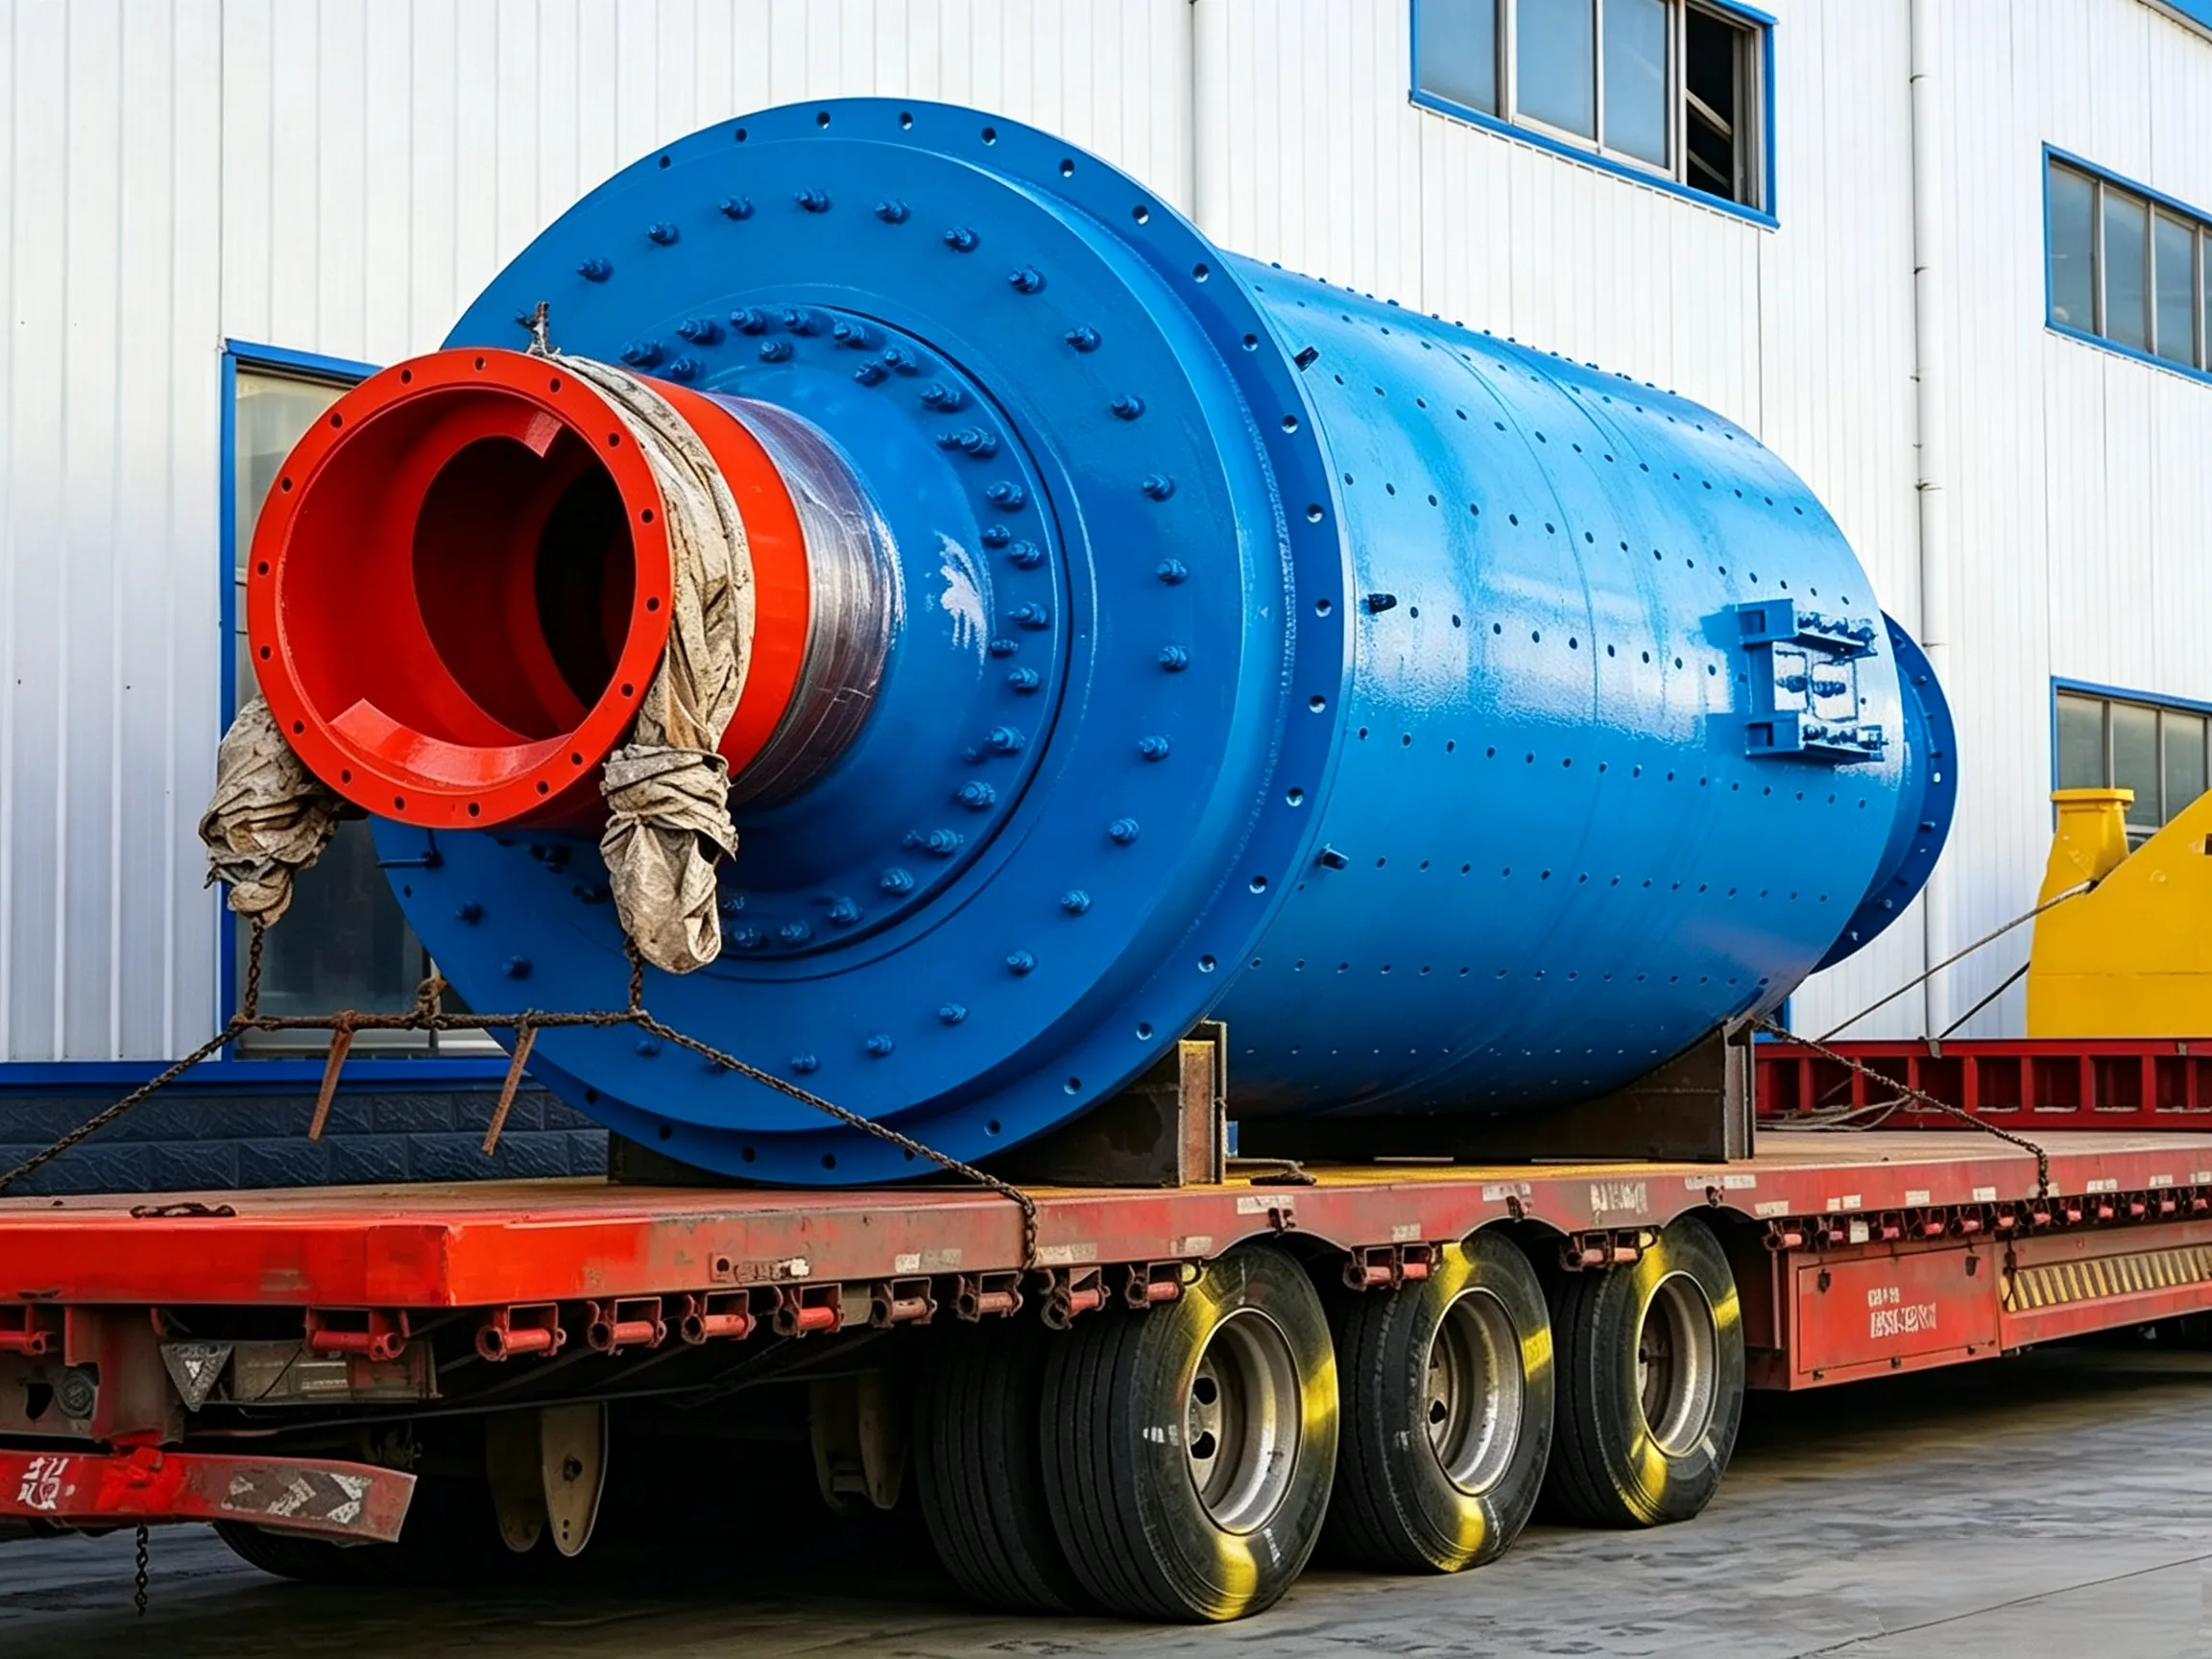
Değirmenin içi boş şaftı ile gövdesi arasındaki bağlantı cıvatalarının normal çalışma sırasında sık sık kırıldığı gözlemlenmektedir. Kırılmaların bazıları cıvata başının kökünde, bazıları somunun yakınında, diğerleri ise şaft ile dişli kısmın birleşim yerinde meydana gelir. Kırılma yüzeyleri nispeten düzdür. Kırılan bir cıvata her değiştirildiğinde yeniden sıkılır, ancak kısa bir süre sonra tekrar kırılır.
Değirmenlerde cıvata kırılmasına neden olan birçok faktör vardır; bunlar aşağıda özetlenmiştir:
① Cıvata malzemesi tasarım gerekliliklerini karşılamamaktadır ve cıvatanın yapısal tasarımı uygun değildir
a. Cıvata malzemesi sorunları, yeni devreye alınan tesislerde bağlantı cıvatalarının kırılma arızalarının başlıca nedenlerinden biridir. Yanlış malzeme seçimi, cıvata gövdesi için uygun olmayan ısıl işlem süreçleri, dikkatsiz su verme işlemleri ve yanlış temperleme süresi kontrolü, cıvata başının kökünde kolayca mikro çatlaklara yol açabilir. Mikro çatlaklar, cıvata başının dövülmesi sırasında son dövme sıcaklığının çok düşük olması durumunda da ortaya çıkabilir.
b. Cıvata başlığının yapısal tasarımında, cıvata başlığının tabanında işlenmiş bir yuvarlatma bulunur. Bu yuvarlatma, tornalama işlemleri sırasında sıklıkla göz ardı edilir. Bu yuvarlaştırma ile eşleşen gövde flanşındaki vida deliğinin karşılık gelen konumu, gerekli pah ile tasarlanmamıştır. Sonuç olarak, montaj sırasında cıvata başı düzleminin gövde düzlemine sıkıca oturması zorlaşır. Yerel gerilme yoğunlaşması ortadan kaldırılamaz ve bu da cıvatanın kırılmasına yol açar.
② Montaj kalitesinin düşük olması
a. Flanş düzleminin dikliği toleransı ciddi şekilde aşmaktadır ya da gövde doğru imalat prosedürüne uygun olarak üretilmemiştir; bu da büyük bir montaj boşluğuna yol açmaktadır. Bu durum, cıvatalı bağlantının rijitliğini azaltarak cıvatalarda yorulma çatlaklarına neden olur ve nihayetinde kırılmaya yol açar.
b. Cıvataların sıkılması genellikle işçinin tecrübesine dayalı olarak gerçekleştirildiğinden, tüm cıvatalar arasında gerilimin eşit dağılımını sağlamak zordur; bu durum, değirmen çalışması sırasında cıvata kırılmasına da yol açabilir.
③ Somun sıkma kuvvetinin azalması ve somunun kendinden kilitlenme özelliğinin kaybolması
a. Dişler arasındaki boşluğun fazla olması veya diş aralığının çok geniş olması, zayıf kendinden kilitlenme performansına yol açar.
b. Diş yüzey pürüzlülüğünün yetersiz olması, yük altında diş yan yüzeyleri arasında sıkışmaya yol açar; bu da adım çapı geçme boşluğunu artırır ve somunun gevşemesine neden olur.
c. Değirmen gövdesi uç kapağının iç yüzeyi işlenmemiş bir yüzeydir. Değirmen çalışırken, yük altında, cıvata başı ile gövde uç kapağı arasındaki temas düzlemindeki yüksek noktalar düzleştirilir (veya aşağı doğru bastırılır). Sonuç olarak, sıkılmış bazı somunlar nispeten gevşer ve bu da tüm cıvatalar arasında dengesiz bir gerilim dağılımına neden olur. Değirmenin her devriyle birlikte, bir veya birkaç cıvata darbeye maruz kalır. Cıvata başının altındaki uç kapağı çelik levhası darbe nedeniyle çukurlaşır ve cıvata başı deforme olur. Cıvata ne kadar gevşekse, darbe kuvveti o kadar büyük olur ve çukurlaşma ile deformasyon da o kadar artar.
d. İçi boş şaft ile gövde uç kapağı arasındaki bağlantı cıvataları sağ dişlidir ve değirmenin dönüşü somunların gevşemesine neden olur.
e. Değirmenin deneme çalışması sırasında cıvataların gevşemesi genellikle göz ardı edilir ve sıkma önlemleri alınmaz. Resmi üretime geçildikten sonra gevşeme giderek daha ciddi hale gelir ve flanş boşluğu kademeli olarak artar. İki flanş düzlemi arasına ince bir malzeme tabakası sıkışır; bu da bağlantı çiftinin rijitliğini azaltır ve cıvata gerilme genliğini artırır. Ayrıca, flanş çıkıntısının engelleyici etkisi nedeniyle bu malzeme tabakasının çıkarılması zordur; bu da cıvatanın yorulma kırılmasını hızlandırır.
f. Çalışma sırasında, öğütme malzemesi ve hammaddenin gövdeye çarpması, değirmenin dönen parçalarında titreşime neden olur ve bu da somunların gevşemesine yol açar. Sıkma kuvvetinin azalması sonucu ortaya çıkan somun gevşemesinin derecesi eşit değildir. Sonuç olarak, gevşememiş cıvatalar artan yüklere maruz kalır ve zamanında tespit edilmezlerse kırılırlar.
④ Sıkıştırılmış cıvatalar ile oyulmuş delikler arasında aşırı derecede gevşeklik içi boş şaft ile gövde uç kapağı arasında göreceli radyal kaymaya neden olur. Bu durumda cıvatalar (özellikle bazı somunların gevşek olması durumunda durum daha da kötüleşir), sadece eksenel çekme darbe kuvvetlerine değil, aynı zamanda radyal kesme darbe kuvvetlerine de maruz kalır. Bu elverişsiz yükleme koşulları, cıvataların cıvata başı ile gövdesi arasındaki birleşme noktasında, gövdede veya dişin küçük çapında kırılmasına neden olur.
⑤ Kabuk uç kapağı malzemesinin yetersiz sertliği, ya da kabuk uç kapağının iç yüzeyi ile büyük içi boş mil flanşının dış yüzeyi arasındaki paralellik bozukluğu, ayrıca cıvatanın kırılmasına da yol açabilir.
⑥ Değirmenin yüksek çalışma sıcaklığı kabuk flanşını birleştiren cıvataların mekanik özelliklerini düşürür. Bazı durumlarda, diş profilinde deformasyona bile yol açarak bağlantı mukavemetini azaltır ve kırılmaya neden olur.
⑦ Yanlış bakım yöntemleri ayrıca cıvata kırılmasına da neden olabilir. Örneğin, düzenli bir denetim sistemi yoksa veya bu sistem sadece kağıt üzerinde mevcutsa, gevşemiş cıvatalar zamanında tespit edilip yeniden sıkılaştırılamaz. Başka bir durumda ise, kırılan cıvatalar derhal değiştirilmez ve değirmen eksik cıvatalarla çalıştırılır; bu da komşu cıvataların da kırılmasına neden olur. Ayrıca, yedek cıvatalar orijinal tasarım cıvatalarından farklı bir malzemeden yapılmışsa, cıvatalara dengesiz gerilim uygulanır ve bu da daha zayıf olanların kırılmasına yol açar.
Bir arıza meydana geldikten sonra, özellikle cıvataların sık sık kırılması durumunda, sorunun nedenini tespit etmek ve buna uygun önlemleri almak gerekir.
① Cıvataların kalitesini artırın.
a. Bağlantı cıvataları tercihen 45 numaralı orta karbonlu çelikten veya 40Cr sertleştirilmiş ve temperlenmiş çelikten yapılmalıdır. Cıvatalar için A3 çeliği, düşük karbonlu çelik veya diğer daha düşük mukavemetli malzemeler kullanılmamalıdır.
b. Cıvata ve somunların işlenmesinde, diş yüzey pürüzlülüğü en az Ra 1,6 değerine ulaşmalıdır. Uygun ince aralıklı dişler seçilmeli ve diş sapmalarına dikkat edilmelidir. Cıvatalar ve somunlar, adım çapı ile büyük/küçük çap arasındaki boşluk sıfıra yakın olacak şekilde eşleştirilmelidir; bu sayede somun ile cıvata arasındaki oturma iyileştirilir, gerilme yoğunlaşması azaltılır ve dişlerin birbirine geçmesi ile bağlantı mukavemeti sağlanır.
c. Kendi imalatı cıvata ve somunlar özel bir tesiste ısıl işleme tabi tutulamıyorsa, su verme ve temperleme işlemleri için laboratuvardaki yüksek sıcaklıklı elektrikli fırın kullanılabilir. İş parçasını fırında 850 °C'ye ısıtın, 40 dakika bu sıcaklıkta tutun, yağda su verme işlemi uygulayın, ardından 500 °C'de 2 saat bekletin ve hava soğutması için fırından çıkarın. Çalışma basıncını dağıtmak için iş parçasının altına bir çelik levha yerleştirin.
② Düzenli ve düzensiz denetimlerden oluşan bir sistem oluşturun sorunları tespit etmek ve derhal çözmek.
a. Kırık cıvataları zamanında değiştirin (eğer kırık cıvata sayısı azsa, örneğin 1–2 adet, kesinti süresini azaltmak için değiştirme işlemi planlı bakım sırasında gerçekleştirilebilir).
b. Gevşek cıvataları derhal sıkın.
c. Yerel ovalleşme, çapaklar veya çıkıntılı kenarlar gibi şekil bozukluğu bulunan cıvata delikleri için, montajdan sonra kalıntı boşluk oluşmasını önlemek amacıyla onarım sırasında bunları dikkatlice törpüleyerek pürüzsüz hale getirin.
d. İçi boş şaftın gövde flanşına monte edilmesinden sonra tırnak kısmında bir boşluk oluşursa, tırnak kısmına yaklaşık 10 mm kalınlığında ve 80–100 mm genişliğinde ek bir dairesel çelik levha kaynaklanabilir. İç çap, tırnak boyutuna uyacak şekilde işlenmeli ve levha, çevresi boyunca 3–4 parçaya bölünmelidir. Levhaya 20 mm çapında birkaç delik açın ve mukavemeti artırmak ve tırnağın kırılmasını önlemek için saplama kaynağı yöntemini kullanarak levhayı gövde flanşına kaynaklayın.
e. Çift somunlu kilitleme tasarımı tercih edilirse, aynı malzeme ve boyuttaki standart somunlar kullanılabilir. Farklı kalınlıktaki iki somun kullanılması gerekiyorsa, önce ince somun takılmalı, ardından kalın somun takılmalıdır.
f. Flanş yüzeyleri aşırı derecede pürüzlü veya çapaklıysa, bunları zımparalamak için açılı taşlama makinesi veya manuel zımpara makinesi kullanın ve son olarak, yüzeyleri düz hale getirmek için zımpara bloklarıyla elle son işlem uygulayın.
③ Değirmenin içi boş milinin iki ucundaki cıvatalarda sırasıyla sol ve sağ dişli cıvatalar kullanılmalıdır, sol ve sağ tahrikli araçlara uygun olarak. Sol ve sağ dişli cıvataların konfigürasyonu şu şekilde belirlenebilir: Değirmenin bir ucuna geçin ve içi boş milin ekseni boyunca bakarak dönme yönünü belirleyin. Saat yönünün tersine dönüyorsa, içi boş milin bu ucunda sağ dişli cıvatalar, diğer ucunda ise sol dişli cıvatalar kullanılmalıdır. Saat yönünde dönüyorsa, bu uçta sol dişli cıvatalar, diğer uçta ise sağ dişli cıvatalar kullanılmalıdır.
④ Değirmen çalışırken, içi boş şaft ve gövde uç kapağı üzerindeki somunların gevşek olup olmadığını düzenli olarak kontrol edin. Deneme çalışması süresince her 1–2 saatte bir kontrol edin. Somunları başlangıç torkuyla yeniden sıkın. Gevşeme tespit edilirse, derhal sıkın ve kilit telini değiştirin. Üç ardışık kontrolde gevşeme görülmezse (yani, yeniden sıkma işlemi başlangıçtaki gibi kalırsa), her 24 saatte bir kontrol edin. Üst üste üç vardiya boyunca (yani 24 saat) gevşeme görülmezse, 24 saatte bir kontrol edin. Üst üste üç iş günü boyunca (yani 72 saat) gevşeme görülmezse, haftada bir kez kontrol edin. Bundan sonra normal rutine dönün ve haftada bir kez kontrol edin.
⑤ Kırılmış cıvatalarda, değiştirme işleminden sonra yeni kırılmaların (yani, sık sık cıvata kırılmalarının tekrarlanmasının) önlenmesi amacıyla, o uçtaki tüm bağlantı cıvatalarının tamamen değiştirilmesi tavsiye edilir. Arıza giderme prosedürü şu şekildedir:
a. Onarım alet ve ekipmanlarının hazırlanması, personelin görevlendirilmesi ve yeterli miktarda içi boş şaft bağlantı cıvataları ile kaba işlenmiş geçme cıvatalarının (uyum açma işleminden sonra son tornalama yapılacak olanlar) stoklanması dahil olmak üzere, gerekli tüm hazırlıkları yapın.
b. Kırık cıvatanın bulunduğu bölmede, öğütme malzemesini çıkarın; değirmen boşaltma ızgara plakasını, kaldırma plakasını veya değirmen kafası astarını sökün. Ana yatak kapağı cıvatalarını gevşetin ve krikolar kullanarak değirmen gövdesini tamamen kaldırın.
c. İçi boş şaftın bağlantı cıvatalarını gevşetin, içi boş şaftı çıkarın ve yere koyun.
d. İçi boş mil ile uç kapağı arasındaki temas yüzeylerini, aralarında bulunan her türlü malzeme tabakasını ve diğer kalıntıları temizleyerek, tamamen tozsuz hale getirin ve “iyi bir oturuş ve kesinlikle hiç boşluk kalmayacak” şekilde ayarlayın.”
e. Cıvataları hizalayıp takın ve simetrik bir şekilde sıkın. Takılan sekiz cıvatayı uygun şekilde oyduktan sonra, bunları sağlam bir şekilde sabitleyin. Ardından değirmen boşaltma ızgara plakasını, kaldırma plakasını veya değirmen kafası astarını yeniden monte edin, öğütme malzemesini ekleyin ve çalışmaya hazırlayın.
f. Bakımdan sonra 24 saatlik deneme çalışmasının ardından, bağlantı cıvatalarını yeniden sıkın.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian