
Центробежный концентратор
Центробежный концентратор — высокоэффективный гравитационный концентратор мелких частиц. Обзор продукта. Центробежный концентратор…

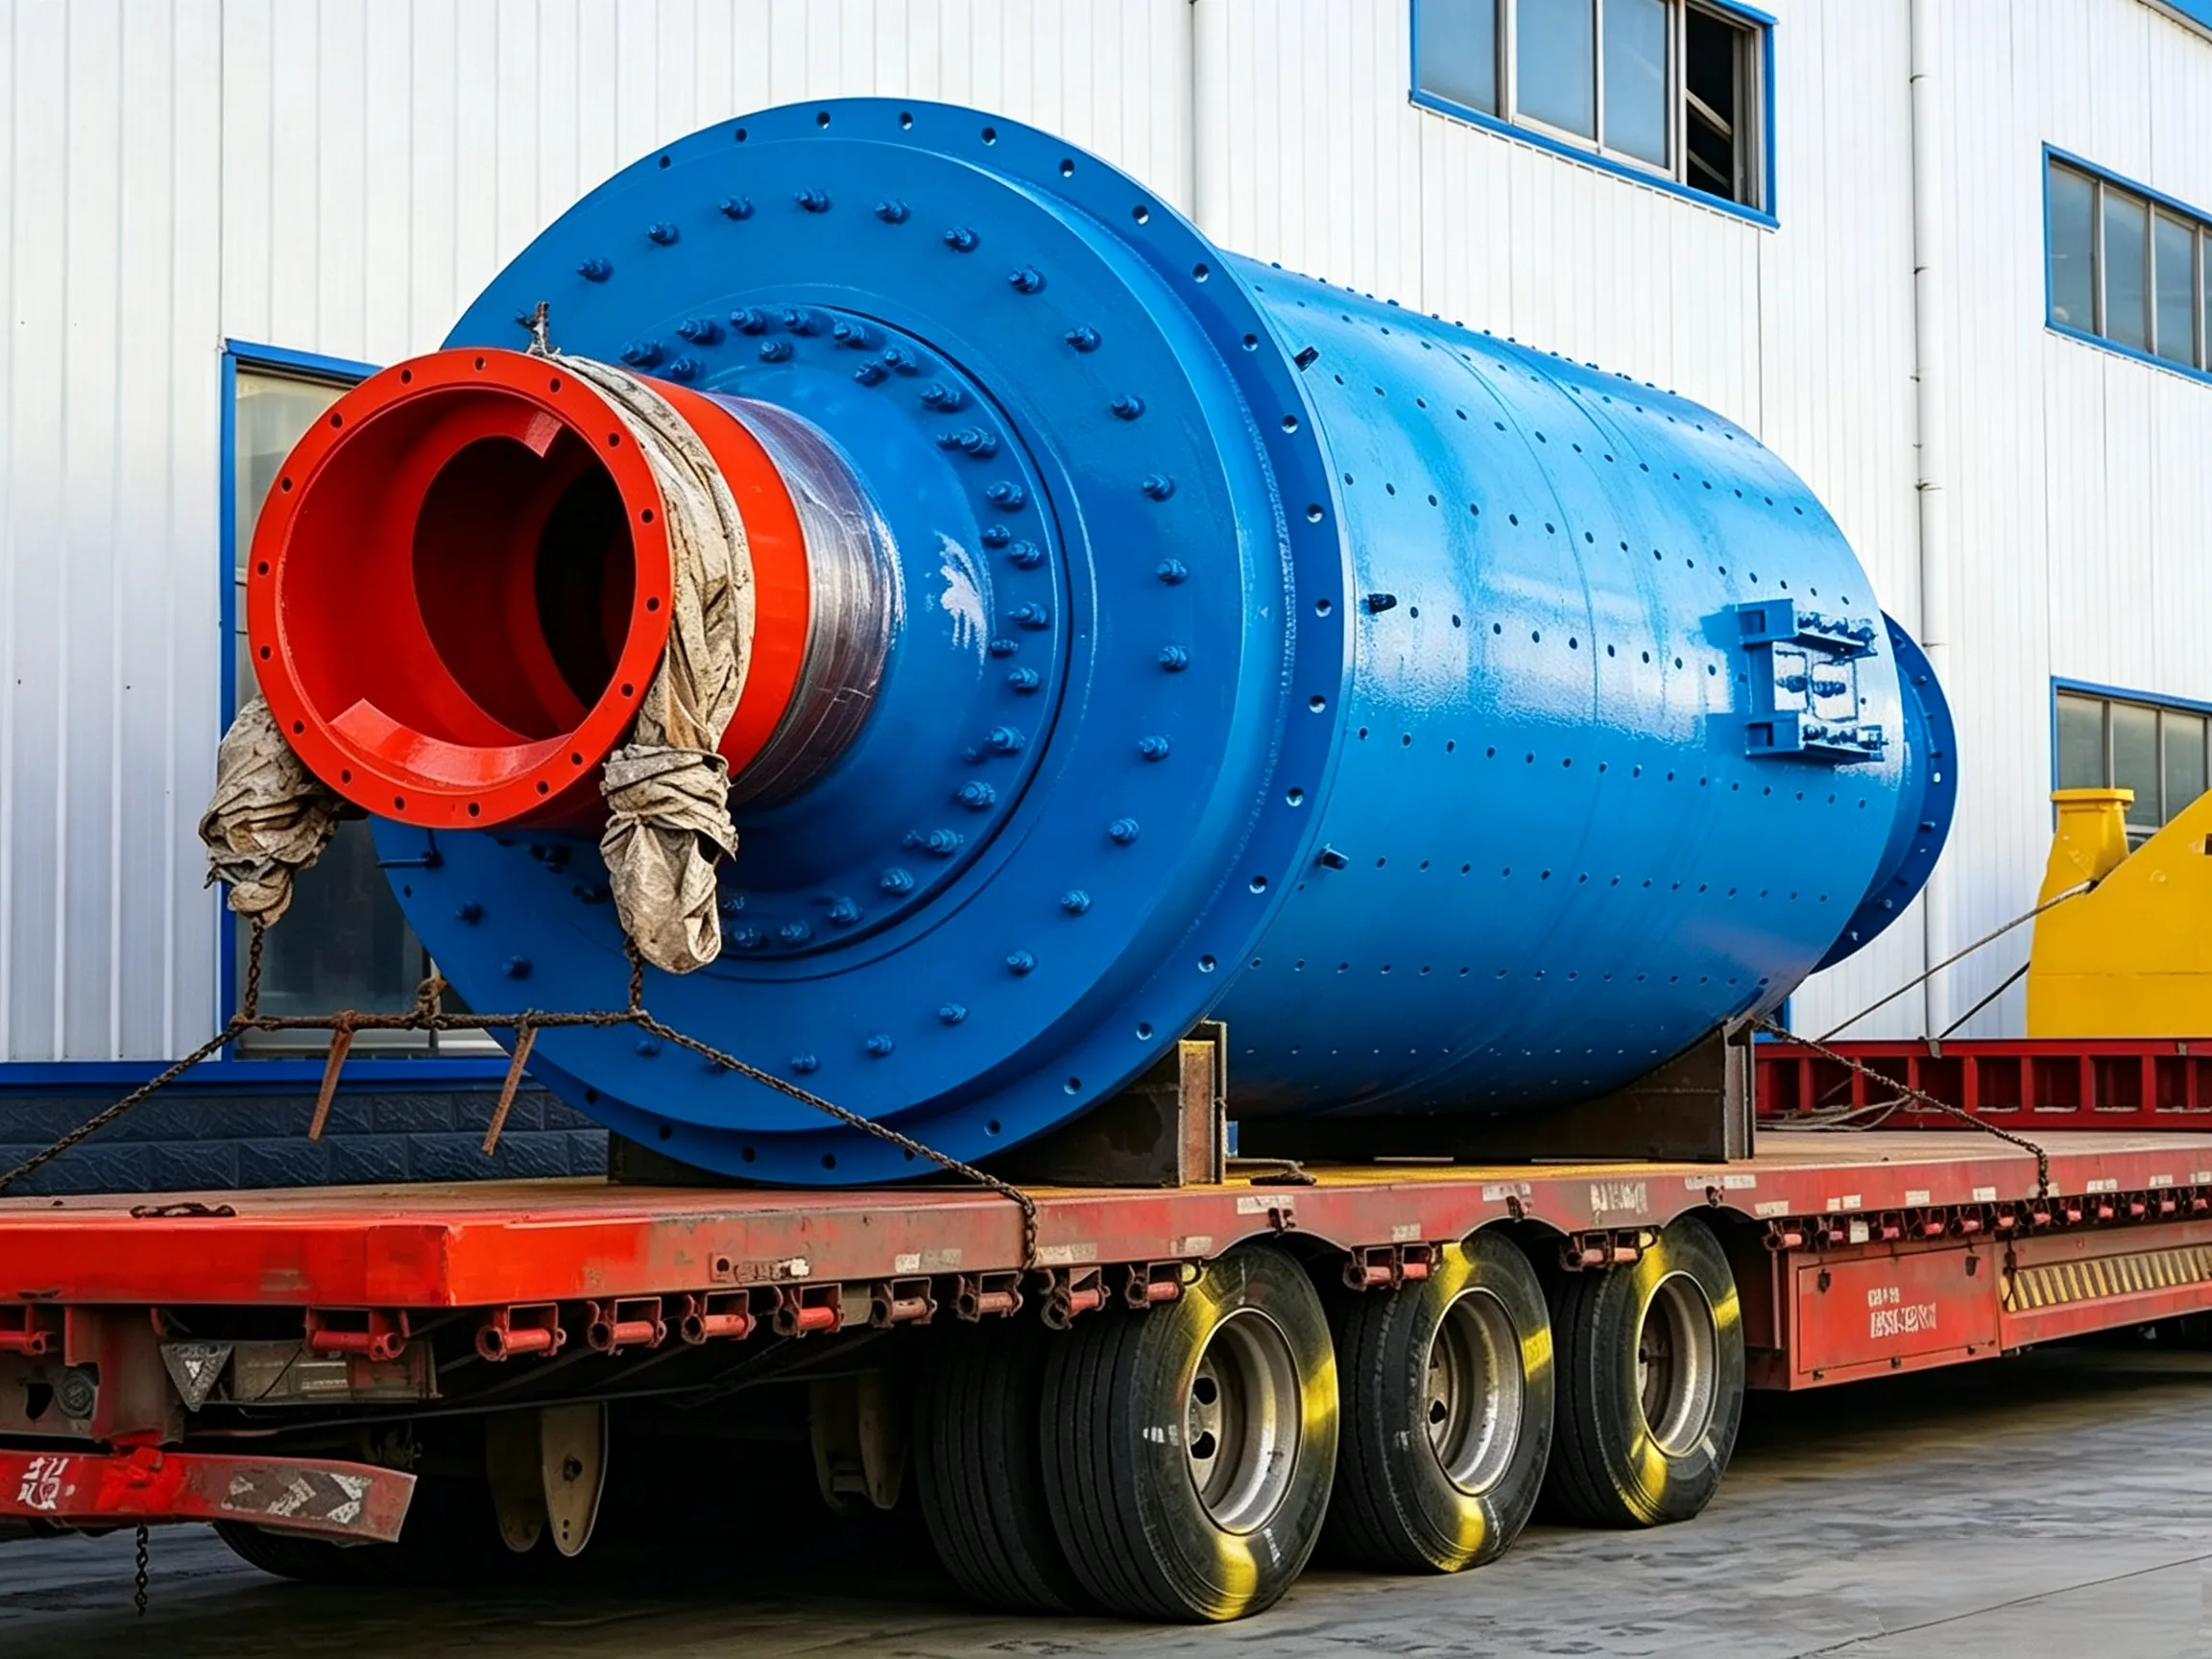
Часто наблюдается, что соединительные болты между полым валом мельницы и корпусом часто ломаются в ходе нормальной эксплуатации. Некоторые изломы происходят у основания головки болта, некоторые — вблизи гайки, а другие — на стыке хвостовика и резьбы. Поверхности излома относительно ровные. Каждый раз, когда сломанный болт заменяют, его затягивают заново, но вскоре он снова ломается.
Существует множество факторов, приводящих к поломке болтов на прокатных станах, которые можно обобщить следующим образом:
① Материал болтов не соответствует проектным требованиям, а конструкция болтов выполнена ненадлежащим образом
а. Проблемы, связанные с материалом болтов, являются одной из основных причин разрушения соединительных болтов на вновь введенных в эксплуатацию станах. Неправильный выбор материала, неподходящие процессы термообработки стержня болта, неаккуратные операции закалки и неправильный контроль времени отпуски могут легко привести к появлению микротрещин у основания головки болта. Микротрещины также могут возникать, если температура ковки головки болта при окончательной ковке слишком низкая.
б. В конструкции головки болта в ее основании предусмотрен обработанный скруг. Этот скруг часто упускается из виду при токарной обработке. Соответствующее положение отверстия для болта в фланце корпуса, соприкасающееся с этим скруглением, не имеет необходимой фаски. В результате при сборке плоскость головки болта с трудом плотно прилегает к плоскости корпуса. Не удается устранить локальную концентрацию напряжений, что приводит к разрушению болта.
② Низкое качество сборки
а. Перпендикулярность плоскости фланца значительно выходит за пределы допуска, либо корпус изготовлен с нарушением технологического процесса, что приводит к образованию значительного монтажного зазора. Это снижает жесткость болтового соединения, вызывает появление усталостных трещин в болтах и в конечном итоге приводит к их разрушению.
б. Поскольку затяжка болтов, как правило, осуществляется исходя из опыта рабочего, обеспечить равномерное распределение напряжений по всем болтам затруднительно, что также может привести к поломке болтов во время работы стана.
③ Снижение усилия затяжки гайки и утрата самоблокирующей способности гайки
а. Чрезмерный зазор в резьбовом соединении или слишком большой шаг резьбы приводят к снижению самофиксирующей способности.
б. Недостаточная шероховатость поверхности резьбы приводит к выдавливанию материала между боковыми гранями резьбы под нагрузкой, что увеличивает зазор по шаговому диаметру и вызывает самоотвинчивание гайки.
c. Внутренняя поверхность торцевой крышки корпуса мельницы является необработанной. Во время работы мельницы под нагрузкой выступы на плоскости соприкосновения между головкой болта и торцевой крышкой корпуса прижимаются до плоского состояния (или вдавливаются). В результате некоторые затянутые гайки относительно ослабляются, что приводит к неравномерному распределению напряжений между всеми болтами. При каждом обороте мельницы один или несколько болтов подвергаются удару. Стальная пластина торцевой крышки под головкой болта вдавливается под воздействием удара, а головка болта деформируется. Чем ослабленнее болт, тем больше сила удара и тем больше становятся вмятина и деформация.
г. Соединительные болты между полым валом и торцевой крышкой корпуса имеют правую резьбу, и вращение мельницы приводит к ослаблению гаек.
e. В ходе пробной эксплуатации мельницы ослабление болтов, как правило, остается незамеченным, и меры по их затяжке не принимаются. После перехода на серийное производство ослабление становится всё более выраженным, а зазор между фланцами постепенно увеличивается. Между двумя плоскостями фланцев застревает тонкий слой материала, что снижает жесткость соединительной пары и увеличивает амплитуду напряжений в болтах. Кроме того, из-за блокирующего эффекта фланцевого патрубка этот слой материала трудно удалить, что ускоряет усталостное разрушение болтов.
f. В процессе работы удары измельчающих тел и материала о корпус вызывают вибрацию вращающихся частей мельницы, что приводит к ослаблению гаек. Степень ослабления гаек, вызванная снижением зажимного усилия, неравномерна. В результате болты, которые не ослабли, подвергаются повышенным нагрузкам, и, если это не будет своевременно обнаружено, они сломаются.
④ Слишком большой зазор между установленными болтами и рассверленными отверстиями приводит к относительному радиальному скольжению между полым валом и торцевой крышкой корпуса. В этом случае болты (особенно если некоторые гайки ослаблены, что усугубляет ситуацию) подвергаются не только осевым растягивающим ударным нагрузкам, но и радиальным сдвиговым ударным нагрузкам. Неблагоприятные условия нагружения приводят к разрушению болтов в месте соединения головки и стержня, на самом стержне или в области малого диаметра резьбы.
⑤ Недостаточная жесткость материала торцевой крышки корпуса, или непараллельность между внутренней поверхностью торцевой крышки корпуса и внешней поверхностью фланца большого полого вала, также может привести к поломке болта.
⑥ Высокая рабочая температура мельницы снижает механические характеристики соединительных болтов фланца корпуса. В некоторых случаях это даже приводит к деформации профиля резьбы, что снижает прочность соединения и вызывает его разрушение.
⑦ Неправильные методы технического обслуживания также может привести к поломке болтов. Например, если отсутствует система регулярных проверок или она существует лишь номинально, ослабленные болты не могут быть своевременно обнаружены и затянуты. В другом случае сломанные болты не заменяются своевременно, и станок запускается с отсутствующими болтами, что приводит к поломке соседних болтов. Кроме того, если запасные болты изготовлены из материала, отличного от материала болтов, предусмотренных первоначальной конструкцией, на болты будет действовать неравномерная нагрузка, что приведет к поломке более слабых из них.
После возникновения неисправности, особенно в случаях, когда болты ломаются часто, необходимо выявить причину и принять соответствующие меры.
① Повысить качество самих болтов.
а. Соединительные болты предпочтительно должны изготавливаться из среднеуглеродистой стали № 45 или закаленной и отпущенной стали 40Cr. Сталь A3, низкоуглеродистая сталь или другие материалы с более низкой прочностью не должны использоваться для изготовления болтов.
б. При механической обработке болтов и гаек шероховатость поверхности резьбы должна составлять не менее Ra 1,6. Необходимо выбирать резьбу с подходящим мелким шагом и уделять внимание биению резьбы. Подбирайте болты и гайки таким образом, чтобы зазор между шаговым диаметром и большим/малым диаметром был близок к нулю, что улучшит посадку гайки на болте, снизит концентрацию напряжений и обеспечит надежное зацепление резьбы и прочность соединения.
c. Если самодельные болты и гайки невозможно подвергнуть термообработке на специализированном оборудовании, для закалки и отпуски можно использовать лабораторную высокотемпературную электрическую печь. Нагрейте заготовку в печи до 850 °C, выдержите в течение 40 минут, закалите в масле, затем выдержите при температуре 500 °C в течение 2 часов и извлеките для охлаждения на воздухе. Для распределения рабочего давления подложите под заготовку стальную пластину.
② Создать систему регулярных и выборочных проверок для оперативного выявления и устранения проблем.
а. Своевременно заменяйте сломанные болты (если их количество невелико, например, сломано 1–2 болта, замену можно провести в ходе планового технического обслуживания, чтобы сократить время простоя).
б. Незамедлительно затяните ослабленные болты.
c. В случае деформации отверстий под болты, например при наличии локальной овальности, заусенцев или приподнятых краев, во время ремонта аккуратно зачистите их напильником до гладкости, чтобы предотвратить появление остаточного зазора после сборки.
г. Если после сборки полого вала с фланцем корпуса на втулке появится зазор, к втулке можно приварить дополнительную кольцевую стальную пластину толщиной примерно 10 мм и шириной 80–100 мм. Внутренний диаметр следует обработать в соответствии с размером патрубка, а пластину разделить по окружности на 3–4 сегмента. Просверлите в пластине несколько отверстий диаметром 20 мм и приварите её к фланцу корпуса методом приварки шпилек для повышения прочности и предотвращения разрушения патрубка.
e. Если применяется конструкция с двойной гайкой, можно использовать обычные гайки из того же материала и того же размера. Если необходимо использовать две гайки разной толщины, сначала следует установить тонкую гайку, а затем — толстую.
f. Если поверхности фланцев сильно шероховаты или имеют заусенцы, отшлифуйте их с помощью угловой шлифовальной машины или ручной шлифовальной машины, а затем доведите до гладкости вручную с помощью абразивных блоков.
③ На болтах на обоих концах полого вала мельницы должны быть использованы соответственно левая и правая резьба, подходящие как для левостороннего, так и для правостороннего привода. Конфигурацию болтов с левой и правой резьбой можно определить следующим образом: встаньте на одном конце мельницы и посмотрите вдоль оси полого вала, чтобы определить направление его вращения. Если он вращается против часовой стрелки, на этом конце полого вала следует использовать болты с правой резьбой, а на другом конце — болты с левой резьбой. Если он вращается по часовой стрелке, на этом конце следует использовать болты с левой резьбой, а на другом конце — болты с правой резьбой.
④ Во время работы мельницы регулярно проверяйте, не ослаблены ли гайки на полом валу и торцевой крышке корпуса. В течение пробного периода эксплуатации проводите проверку каждые 1–2 часа. Затягивайте гайки с исходным моментом затяжки. При обнаружении ослабления немедленно затяните гайки и замените стопорную проволоку. Если в течение трёх последовательных проверок ослабления не наблюдается (т. е. затяжка удерживается на исходном уровне), проводите проверку каждые 24 часа. Если ослабление не наблюдается в течение трех смен подряд (т. е. 24 часов), проверку следует проводить один раз в 24 часа. Если ослабление не наблюдается в течение трех рабочих дней подряд (т. е. 72 часов), проверку следует проводить один раз в неделю. После этого вернитесь к обычному режиму и проводите проверку один раз в неделю.
⑤ В случае сломанных болтов, чтобы предотвратить появление новых трещин (т. е. повторное частое сломание болтов) после их замены, рекомендуется полностью заменить все соединительные болты на этом конце. Порядок устранения неисправности следующий:
а. Провести все необходимые подготовительные работы, включая подготовку ремонтных инструментов и оборудования, организацию работы персонала, а также обеспечение достаточного запаса соединительных болтов с полым валом и болтов с черновой обработкой (которые подлежат чистовой токарной обработке после резьбонарезки по размеру).
б. В отсеке, где находится сломанный болт, удалите измельчающие тела, демонтируйте решетку выпускного отверстия мельницы, подъемную пластину или футеровку головки мельницы. Ослабьте болты крышки главного подшипника и с помощью домкратов поднимите корпус мельницы, чтобы освободить доступ.
c. Ослабьте соединительные болты полого вала, снимите полый вал и положите его на землю.
г. Очистите контактные поверхности между полым валом и торцевой крышкой, удалив прослойку материала и другие загрязнения, до полного избавления от пыли, обеспечив “плотное прилегание и полное отсутствие зазора”.”
e. Выровняйте и установите болты, затягивая их симметрично. После дорастания восьми установленных болтов надежно закрепите их. Затем соберите решетку выпускного отверстия мельницы, подъемную пластину или футеровку головки мельницы, засыпьте измельчающие тела и подготовьте оборудование к работе.
f. По истечении 24 часов пробной работы после технического обслуживания затяните соединительные болты.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian