
Periferik Tahrikli Yoğunlaştırıcı
Periferik Tahrikli Yoğunlaştırıcı Şu anda, Çin’de üretilen periferik tahrikli yoğunlaştırıcılar genellikle…

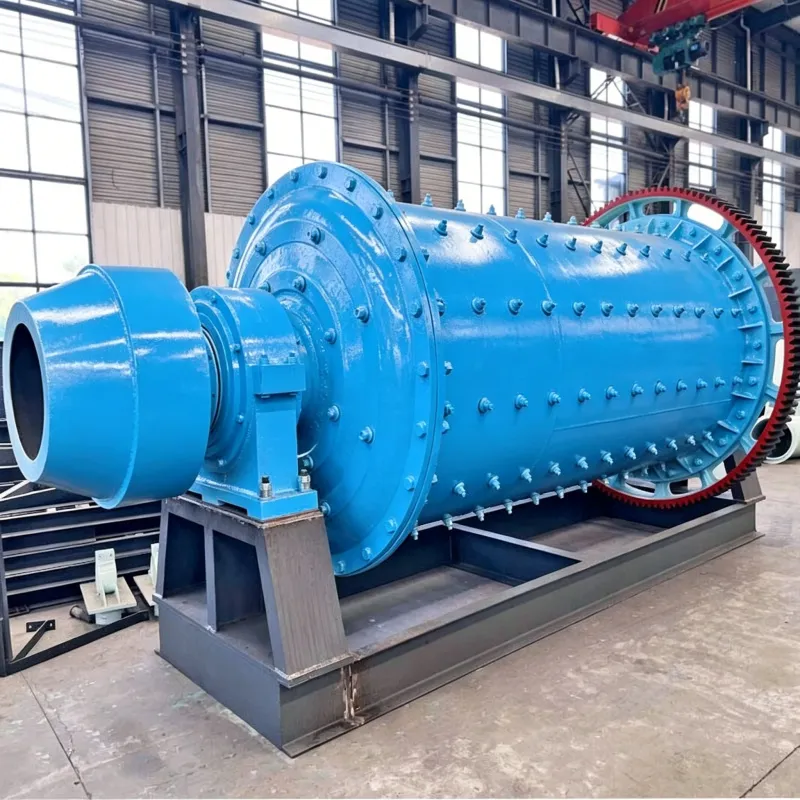
Öğütme değirmenlerinde görülen “şişme” olgusu, “kuru şişme” ve “ıslak şişme” olmak üzere iki türe ayrılabilir. Cevherin özellikleri (sertlik) ve bilye yenileme sisteminin yanı sıra, şişmenin ana nedeni yanlış işletimdir.
(1) Aşırı besleme hızı. Kullanılan öğütme yönteminden bağımsız olarak, istikrarlı bir öğütme işlemi elde etmek için malzeme dengesi ilkesine uyulmalıdır: öğütme değirmeninin toplam besleme hızı (Qbesleme, orijinal besleme hızı Q dahil olmak üzereorijinal ve geri besleme hızı Qgeri dön) deşarj hızına (Qboşaltma), yani Qbesleme = Qorijinal + Sgeri dön = Qboşaltma. Etkin hacmi V olan herhangi bir öğütme değirmeni için, izin verilen maksimum toplam besleme hızı (yani, maksimum üretim kapasitesi) sabittir, yani,
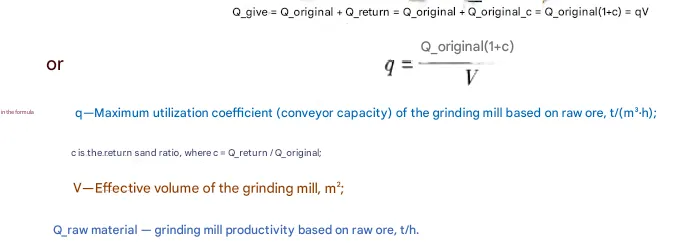
Qorijinal—ham cevher bazında öğütme tesisi verimliliği, t/h.
Başka bir deyişle, belirli koşullar altında, öğütme değirmeninin işleme kapasitesi (Vq), yani Qboşaltma, bir sabittir. Dolayısıyla, öğütme değirmeninin “şişkinlik” olmadan istikrarlı üretimini sürdürmesi için gerekli koşul, Q’nunorijinal(1+c) ≤ Qboşaltma. Bu denge durumunun bozulması, öğütme değirmeninin arızalanmasına — ”şişmeye” — neden olur.”
(2) Besleme parçacık boyutunda artış. Kararlı çalışan bir öğütme değirmenine beslenen malzemenin parçacık boyutu dağılımı değiştiğinde ve iri parçacık içeriği arttığında, besleme hızının zamanında ayarlanmaması değirmenin kararlılığını bozar ve “şişmeye” neden olur. Kaba parçacıklar, belirtilen inceliğe öğütüldükten sonra değirmende daha uzun süre kaldığından, besleme hızı derhal azaltılmazsa, “şişme” meydana gelene kadar kaba parçacıklar değirmende birikir.
(3) Aşırı geri dönüş kumu. Kapalı devre öğütme sırasında, standartlara uymayan iri parçacıklar sınıflandırıcıdan sürekli olarak ayrılır ve daha fazla öğütme için öğütme değirmenine geri döner (geri dönen iri parçacıklara “geri dönüş kumu” denir). Geri dönüş kumunun miktarını belirli bir aralıkta artırmak, öğütme değirmeninin kapasitesini artırabilir; ancak ancak geri dönüş kumunun miktarı çok fazla olduğunda, yanlış işletim Q_discharge = Q_original(1+c) dengesini bozabilir; bu da Q_discharge < Q_original(1+c) sonucuna yol açarak “taşma”ya neden olur.
(4) Su takviyesindeki değişiklikler. Öğütme-sınıflandırma döngüsünde, su takviyesi “ön su” (değirmen deşarj yıkama suyu) ve “arka su” (geri dönen kum yıkama suyu ve değirmen besleme suyu) olmak üzere ikiye ayrılır. “Ön su”daki değişiklikler, sınıflandırma taşma suyunun inceliğinde ve geri dönen kum miktarında değişikliklere yol açarak değirmenin toplam besleme hızını etkiler. “Arka su” ise öğütme konsantrasyonunu doğrudan etkiler. Bu nedenle, belirli nedenlerle (düşük su basıncı, tıkanmış su boruları vb.) takviye edilen su miktarı azalırsa, öğütme konsantrasyonu çok yüksek olur ve boşaltılamaz, bu da değirmenin “taşmasına” neden olur. Kısacası, öğütme operatörleri, değirmenin düzgün ve istikrarlı bir şekilde çalışmasını sağlamak için özenli olmalı, sık sık gözlem yapmalı ve zamanında ayarlamalar yapmalıdır.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian