
Çimento Dikey Silindirli Değirmen
Çimento Dikey Silindirli Değirmenine Giriş GKLM çimento dikey silindirli değirmeni…

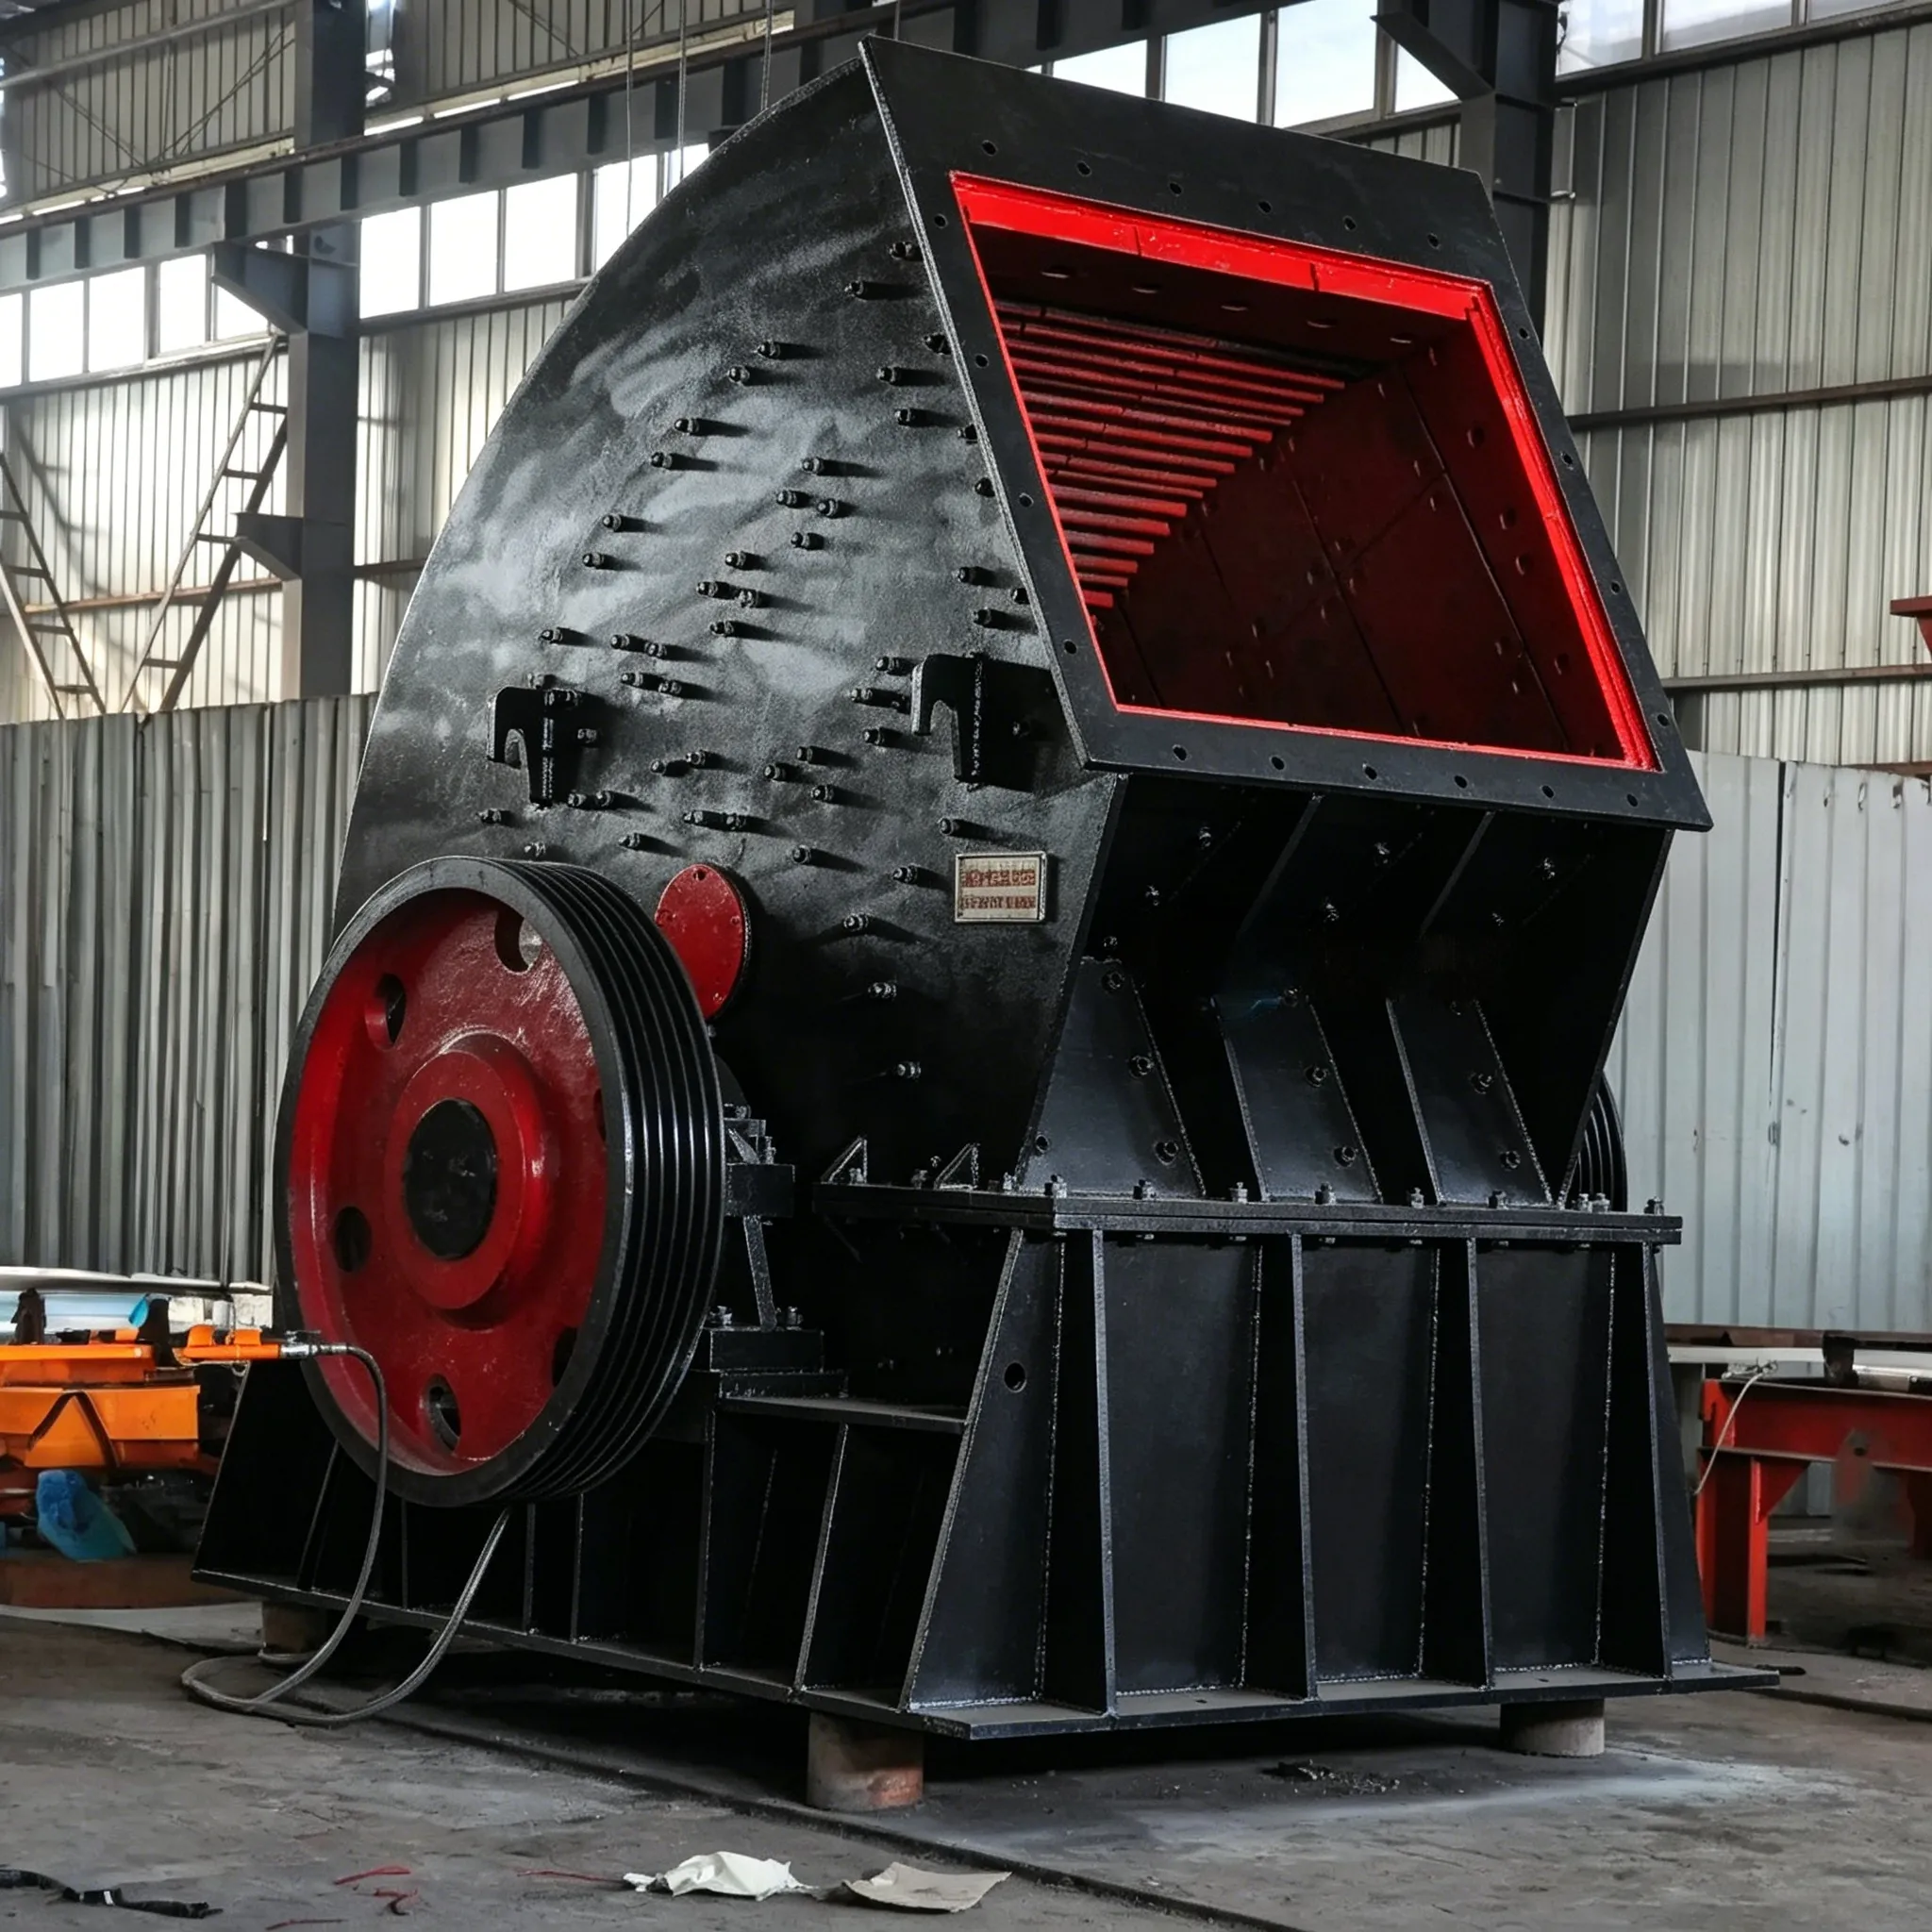
Şu çekiçli kırıcı Yüksek hızda çalışan ve malzemeleri darbe yoluyla parçalayan bir makinedir. Normal çalışmasını sağlamak için, rotorun montaj veya onarımdan sonra statik denge testine tabi tutulması gerekir. Rotor dönme hareketini durdurduğunda, herhangi bir konumda bir çevrenin 1/10’undan fazla geri dönmemelidir. Rotor üzerindeki tüm parçalar (çekiçler hariç), hassas bir şekilde işlenmeli ve genellikle ikinci ve üçüncü sınıf hassasiyete göre imal edilip monte edilmelidir. Rotorun ağırlık merkezi, geometrik merkez hattından (veya dönme ekseninden) saparsa, statik dengesizlik meydana gelir. Rotorun dönme ekseni, ana atalet ekseniyle çakışmazsa dinamik dengesizlik oluşur. Her iki dengesizlik türü de çalışma sırasında şiddetli titreşime neden olur; bu da parçaların hizmet ömrünü kısaltır ve binada titreşime yol açar.
Çekiç, çekiçli kırıcının bir aşınma parçasıdır. Ana kalite göstergesi aşınma direncidir. Çekiçlerin aşınma direncinin artırılması, onarım nedeniyle oluşan duruş sürelerini azaltabilir, çalışma oranını artırabilir ve onarım maliyetlerini düşürebilir. Günümüzde çekiçler çoğunlukla 12%–14% manganez içeren yüksek manganezli çelikten ve krom içeren aşınmaya dayanıklı alaşımlı çelikten imal edilmektedir. Sert malzemeleri kırarken, çekiç yüzeyine 3–4 mm kalınlığında bir sementli karbür tabakası veya ince bir manganez çelik sac tabakası da kaynaklanabilir. Şekil 5-7a’da gösterilen çekiç şekli, ağırlık merkezi askı merkezinden uzak olduğu için iyi bir kırma etkisi sağladığı ve bir tarafı aşındıktan sonra diğer tarafının kullanılabildiği için şu anda yaygın olarak kullanılmaktadır. Kaba kırma için çekiçler ağır ve sayıca az olmalıdır. Orta ve ince kırma işlemleri için çekiçler daha hafif ve sayıca daha fazla olmalıdır. Çekiçler imal edilirken, tüm çekiçlerin ağırlıklarının eşit olması ve sapmanın ±0,5 kg'dan az olması sağlanmalıdır. Montaj sırasında, her bir çekiç sırası çifti arasındaki toplam ağırlık farkı ±0,05 kg sınırları içinde tutulmalıdır. Bu, rotorun dengelenmesini kolaylaştırır ve kurulum ile devreye alma süresini kısaltır.
Çekiçler nispeten çabuk aşınır ve üretim maliyetleri yüksektir. Bu nedenle, aşınmış çekiçler, orijinal şekillerine kavuşturulmak üzere dökme demir kaynak çubuklarıyla takviye edilmelidir; böylece yüksek kaliteli çelikten tasarruf sağlanır. Çekiçlerin değiştirilmesi sırasında, bunların göreceli konumlarına göre çiftler halinde değiştirilmesi gerektiği unutulmamalıdır; aksi takdirde rotorda dengesizlik oluşur ve bu da titreşime ve rulmanların erken arızalanmasına neden olur.
Izgara eleklerinin iç yüzeyi ile çekiçlerin üst kısmı arasındaki boşluk, ürün boyutunu belirli ölçüde etkiler. Kırıcı çalışırken bu boşluk genellikle 10–20 mm olarak tutulur. Çekiçler ve ızgara elekleri aşındıkça, ürün boyutunun homojenliğini sağlamak amacıyla bu boşluk ayar mekanizması kullanılarak ayarlanabilir.
Normal çalışma koşullarında, rotor mili yataklarının sıcaklık artışı 60°C’nin altında olmalı ve maksimum sıcaklık 70°C’yi aşmamalıdır. Sıcaklık 70°C’yi aşarsa, inceleme ve düzeltme amacıyla makineyi derhal durdurun. Motor tarafındaki yatağın dış halkası dikey ve yatay yönlerde sıkıca sabitlenmelidir; diğer uçtaki yatağın dış halkasının her iki yanında ise 2–5 mm'lik bir yan boşluk bırakılmalıdır. Rulman dış halkası ile rulman kapağı arasında belirli bir boşluk bırakılmalıdır. Yağlama kullanılıyorsa (rulman yuvasına yağ doldurulmuşsa), her 8 saatlik çalışma sonrasında rulmanlara yağ ekleyin. Yağı her üç ayda bir değiştirin. Yağ değişiminden sonra rulmanları temiz kerosenle temizleyin ve rulman yuvasındaki yağ seviyesi en alttaki bilyenin ortasında tutulmalıdır. Gresle yağlama kullanılıyorsa, her vardiya başına 2–3 kez gres kabı kapağını sıkarak belirli miktarda gres ekleyin ve rulmanları altı ayda bir temizleyin.
Çekiçli kırıcılarda kullanılan rulmanların iç boşluğunun, normal rulmanlara göre daha geniş olması gerektiği unutulmamalıdır; aksi takdirde rulmanlar çalışma sonrasında ısınacaktır. Örneğin, 2G3640 makaralı rulmanların kullanıldığı φ1600 mm × 1600 mm'lik bir çekiçli kırıcıda normal boşluk (temel grup) 0,065–0,135 mm'dir. Çalışma sonrasında rulmanlar ısınmıştır. Bunlar, 0,125–0,198 mm boşluğa sahip, daha geniş boşluklu (yardımcı grup 2) makaralı rulmanlarla değiştirildikten sonra rulmanlar normal şekilde çalışmıştır.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian