
Kisagaji cha mzunguko
Aina za visagaji vya mzunguko. Visagaji vya mzunguko vimekuwa vikitumika katika viwanda tangu…

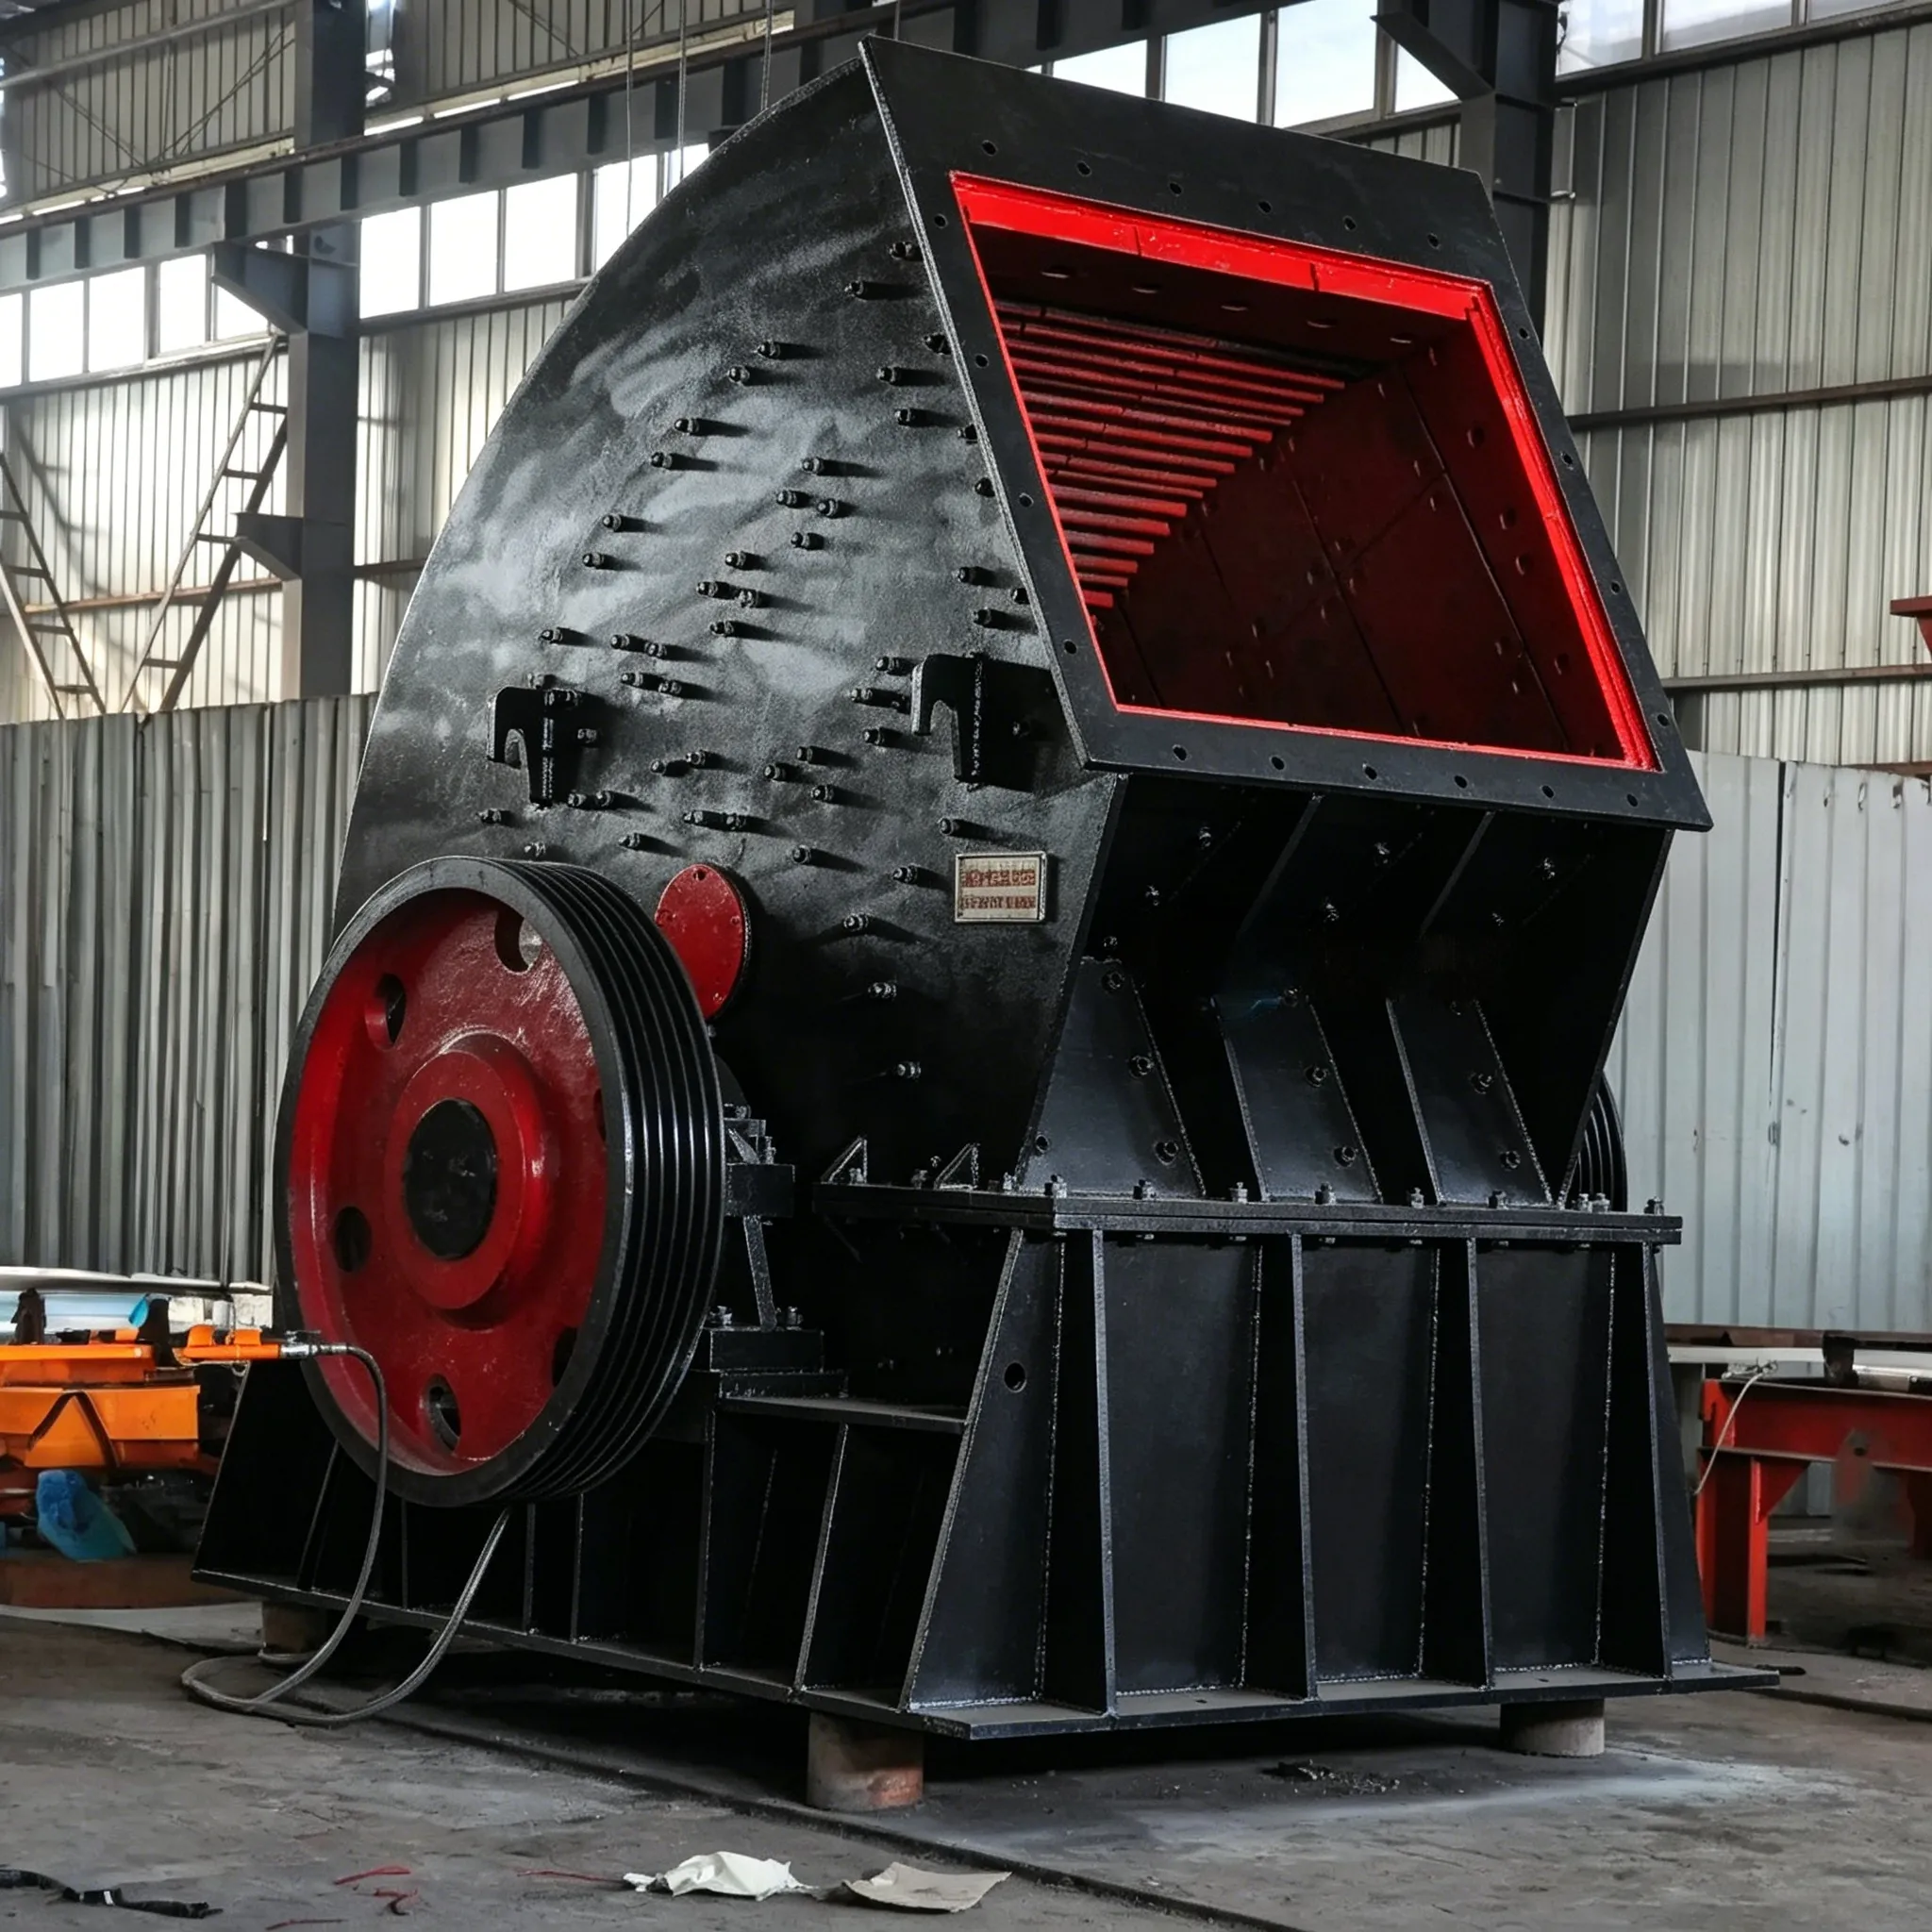
Lile kandaji ni mashine inayofanya kazi kwa kasi kubwa na kusaga vifaa kwa mgongano. Ili kuhakikisha uendeshaji wake wa kawaida, rotor lazima ifanyiwe jaribio la usawa wa kimya baada ya uunganishaji au ukarabati. Wakati rotor inaposimama baada ya kuzunguka, haipaswi kugeuka tena zaidi ya 1/10 ya mduara katika nafasi yoyote. Sehemu zote kwenye rotor (isipokuwa nyundo) zinapaswa kuchongwa kwa usahihi na kwa ujumla kutengenezwa na kuunganishwa kwa usahihi wa daraja la pili na la tatu. Ikiwa kitovu cha uzito cha rotor kitapishana na mstari wake wa kijiometri wa katikati (au mhimili wa mzunguko), kutokea ukosefu wa usawa wa kimakanika. Aina zote mbili za ukosefu wa usawa husababisha mtetemo mkali wakati wa uendeshaji, hivyo kupunguza muda wa matumizi ya sehemu na kusababisha mtetemo wa jengo. Ikiwa mhimili wa mzunguko wa rotor hautalingana na mhimili wake mkuu wa inerti, kutokea ukosefu wa usawa wa kimitambo. Aina zote mbili za ukosefu wa usawa husababisha mtetemo mkali wakati wa uendeshaji, na hivyo kufupisha muda wa matumizi ya sehemu na kusababisha mtetemo wa jengo.
Nyundo ni sehemu inayochakaa ya mashine ya kusaga mawe yenye nyundo. Kiashiria kikuu cha ubora wake ni upinzani dhidi ya uchakavu. Kuongeza upinzani wa kuvaa kwa nyundo kunaweza kupunguza muda wa kusimama kwa matengenezo, kuongeza kiwango cha uendeshaji, na kupunguza gharama za matengenezo. Kwa sasa, nyundo nyingi zimetengenezwa kwa chuma cha manganisi ya juu chenye manganisi 12%–14% na chuma cha aloi kinachostahimili kuvaa chenye chromium. Wakati wa kusaga vifaa vigumu, tabaka la karbidi iliyosimbwa lenye unene wa 3–4 mm au tabaka nyembamba la chapa ya chuma cha manganisi pia linaweza kusuduliwa kwenye uso wa nyundo. Umbo la nyundo linaloonyeshwa katika Mchoro 5-7a linatumika sana kwa sasa, kwa sababu kitovu chake cha mvuto kiko mbali na kitovu cha kuning'inia, jambo linalotoa matokeo mazuri ya kusaga, na baada ya upande mmoja kuchakaa, upande mwingine unaweza kutumika. Kwa kusaga kwa ukubwa mkubwa, nyundo zinapaswa kuwa nzito na chache kwa idadi. Kwa kusaga wa kati na laini, nyundo zinapaswa kuwa nyepesi na nyingi zaidi. Wakati wa kutengeneza nyundo, juhudi zinapaswa kufanywa kuhakikisha kuwa nyundo zote zina uzito sawa, na tofauti isizidi ±0.5 kg. Wakati wa ufungaji, tofauti ya jumla ya uzito kati ya kila jozi ya safu za nyundo inapaswa kuwa ndani ya ±0.05 kg. Hii hurahisisha usawazishaji wa rotor na hupunguza muda wa ufungaji na uanzishaji.
Nyundo huchakaa haraka, na gharama ya kuzitengeneza ni kubwa. Kwa hiyo, nyundo zilizochakaa zinapaswa kuimarishwa kwa kutumia fimbo za kulehemu za chuma cha kutupwa ili kurejesha umbo lao la awali, hivyo kuokoa chuma cha hali ya juu. Inapaswa kuzingatiwa kwamba wakati wa kubadilisha nyundo, lazima zibadilishwe kwa jozi kulingana na nafasi zao za uhusiano; vinginevyo, kutakuwa na ukosefu wa usawa wa rotor, kusababisha mtetemo na kushindwa mapema kwa mabearingi.
Umbali kati ya uso wa ndani wa skrini ya grati na juu ya nyundo una athari fulani kwa ukubwa wa bidhaa. Wakati mashine ya kusaga inafanya kazi, umbali huu kwa kawaida hudumishwa kuwa 10–20 mm. Kadri nyundo na skrini ya grati zinavyochakaa, umbali huu unaweza kurekebishwa kwa kutumia mfumo wa marekebisho ili kudhibiti usawa wa ukubwa wa bidhaa.
Chini ya hali za kawaida za uendeshaji, ongezeko la joto la mabearingi ya shafti ya rotor linapaswa kuwa chini ya 60°C, na joto la juu halipaswi kuzidi 70°C. Ikiwa joto litazidi 70°C, simamisha mashine mara moja kwa ukaguzi na marekebisho. Pete ya nje ya beari upande wa motor inapaswa kufungwa kwa nguvu katika mwelekeo wima na mlalo, wakati nafasi ya pembeni ya 2–5 mm inapaswa kuachwa kila upande wa pete ya nje ya beari upande mwingine. Pasi fulani inapaswa kudumishwa kati ya pete ya nje ya beari na kofia ya beari. Ikiwa mafuta ya kulainisha yanatumika (mafuta yamejazwa kwenye makazi ya beari), ongeza mafuta ya kulainisha kwenye beari kila baada ya saa 8 za uendeshaji. Badilisha mafuta ya kulainisha kila baada ya miezi mitatu. Baada ya kubadilisha mafuta, safisha biring kwa kutumia petroli safi, na kiwango cha mafuta kwenye kasha la biring kiendane na katikati ya shanga ya chini kabisa. Ikiwa unatumia grisi, funga vizuri mfuniko wa kikombe cha grisi mara 2–3 kwa kila zamu ili kuongeza grisi kiasi fulani, na safisha biring kila baada ya miezi sita.
Inapaswa kuzingatiwa kwamba nafasi ya ndani ya mabearingi ya kuteleza yanayotumika katika visagaji vya nyundo inapaswa kuwa kubwa kuliko ile ya mabearingi ya kawaida ya kuteleza; vinginevyo, mabearingi yatapata joto baada ya uendeshaji. Kwa mfano, katika mashine ya kusaga kwa nyundo ya kipenyo cha φ1600 mm × 1600 mm inayotumia mabearingi ya roller ya 2G3640, nafasi ya kawaida (kundi la msingi) ni 0.065–0.135 mm. Baada ya uendeshaji, mabearingi yalipata joto. Baada ya kuzibadilisha na bearingi za roller zenye clearance kubwa zaidi (kundi la ziada 2), zenye clearance ya 0.125–0.198 mm, bearingi ziliendeshwa kwa kawaida.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian