
Spiral Ayırıcı
Spiral Sınıflandırıcının Çalışma Prensibi Öğütme değirmeninden boşaltılan hamur…

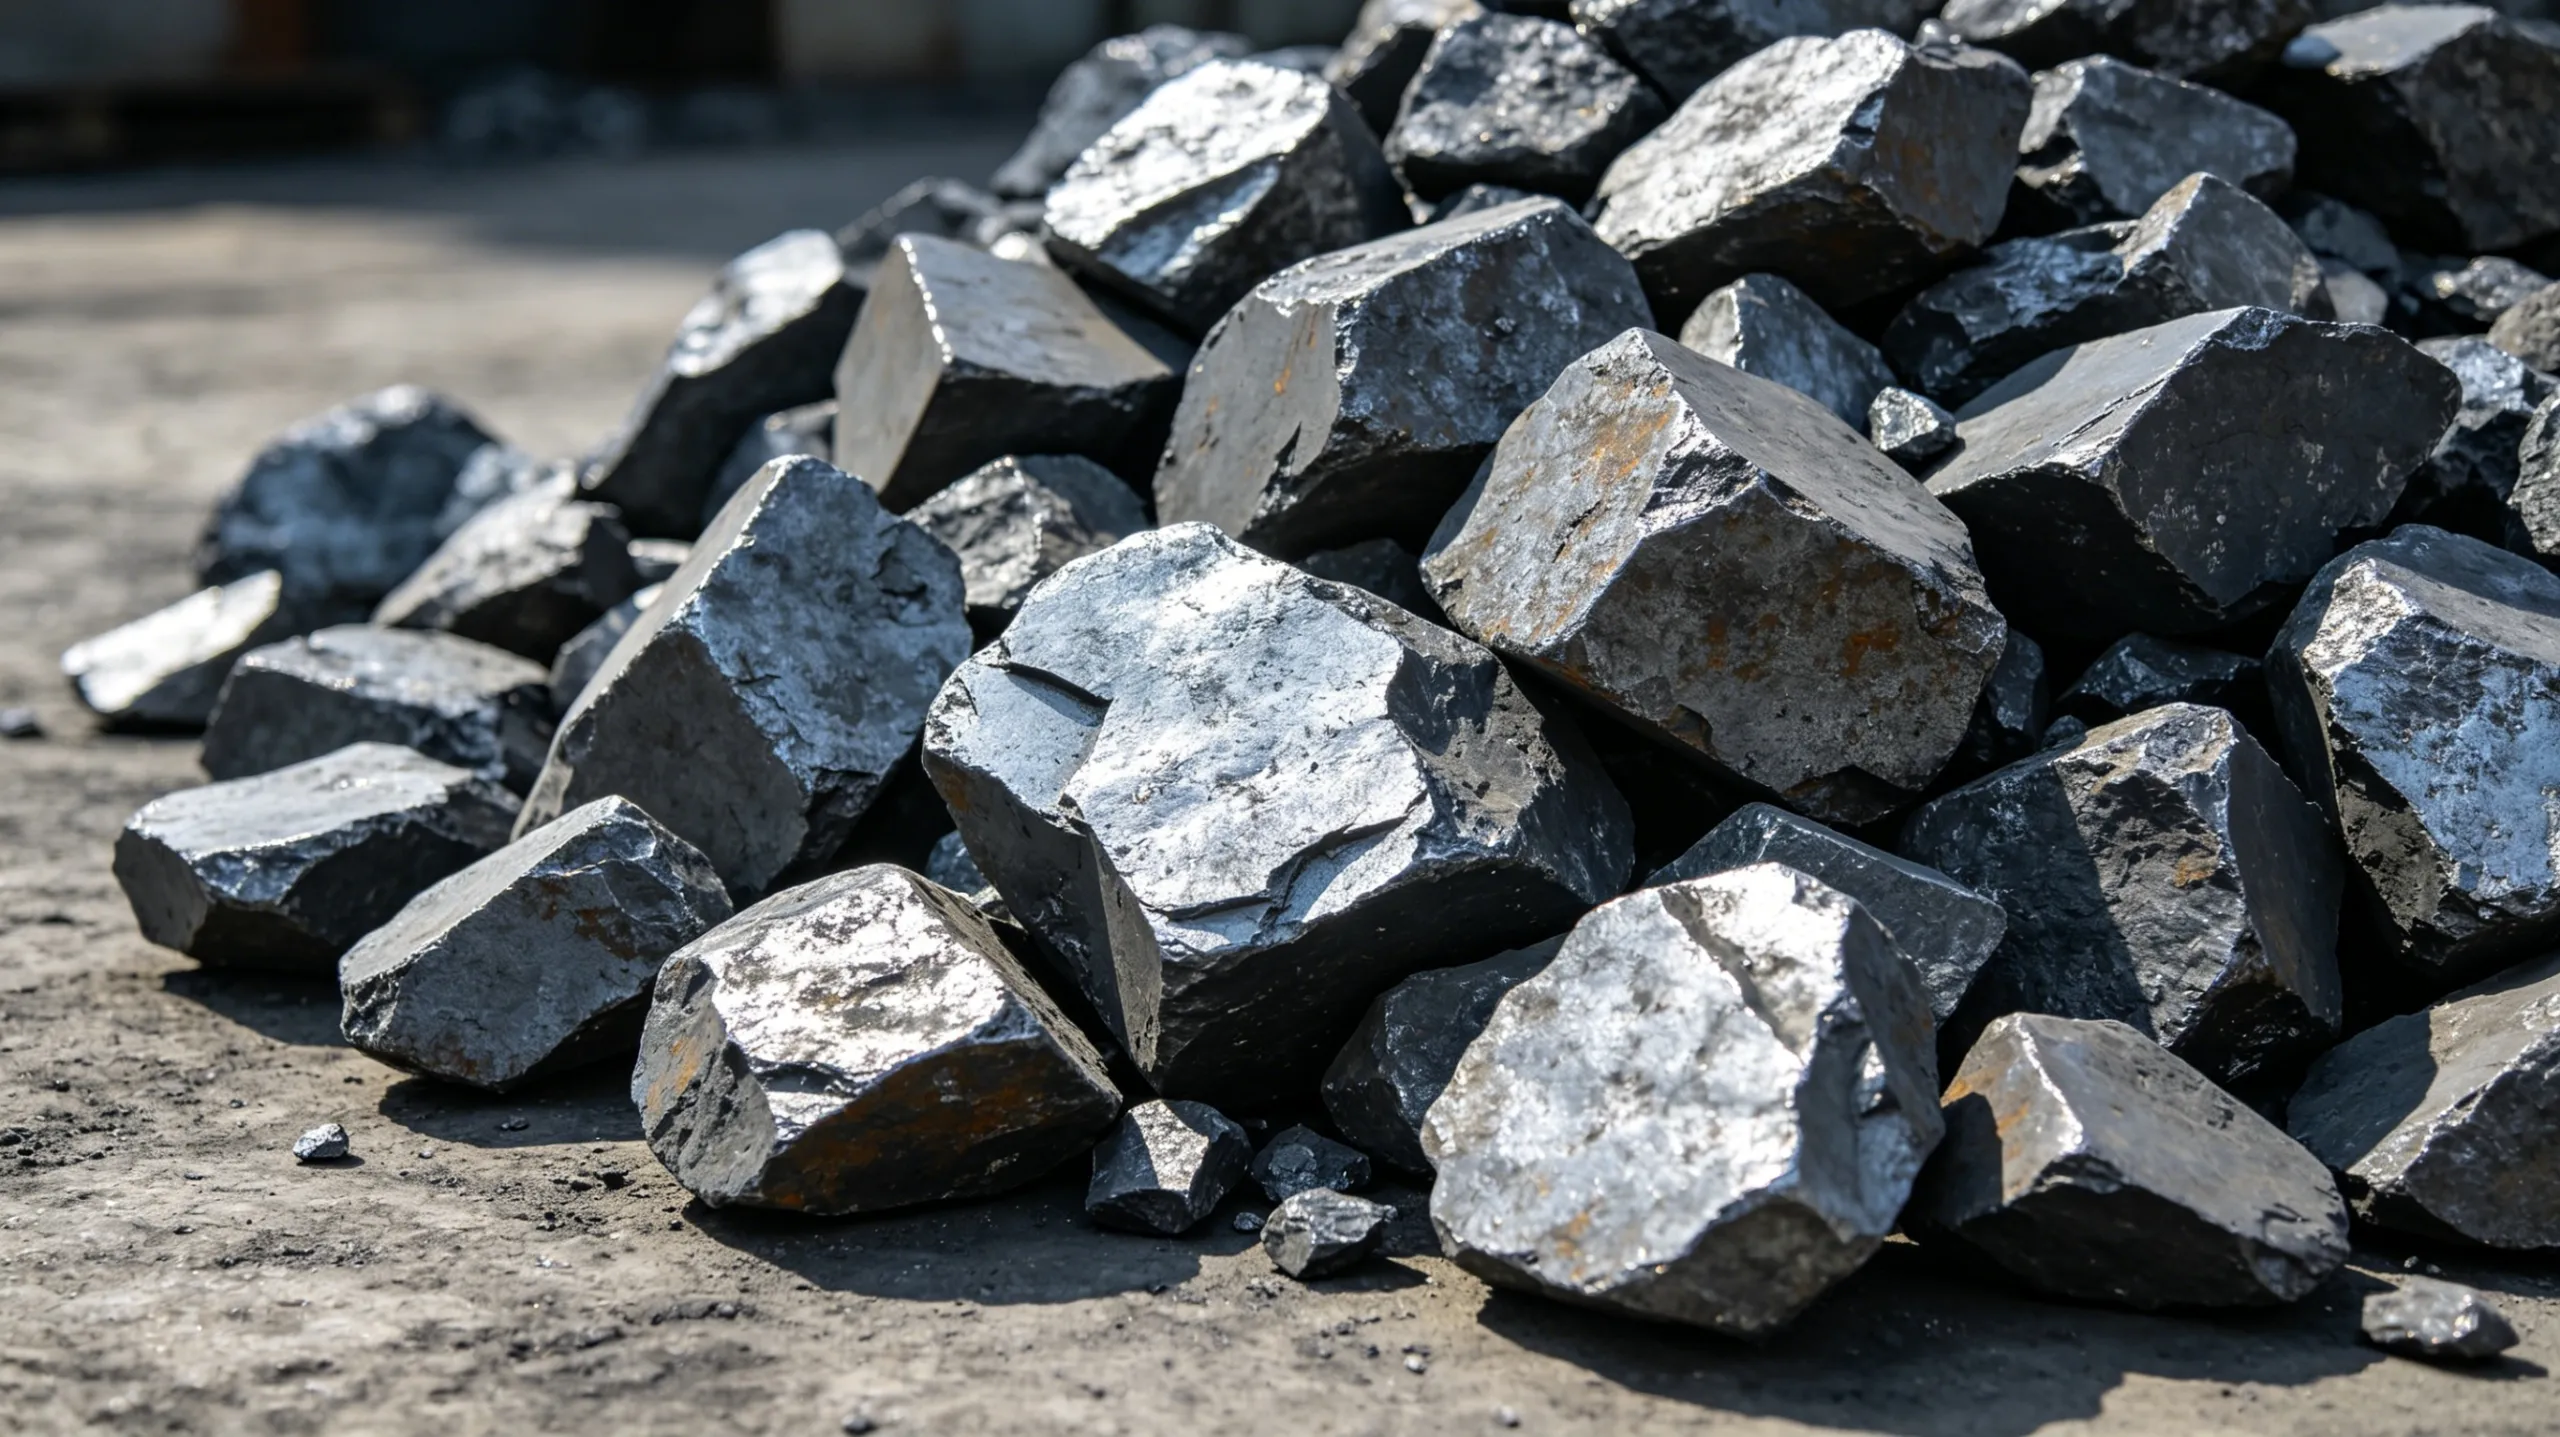
1.1 Coğrafi Konum
Dagushan Cevher İşleme Tesisi, Liaoning Eyaleti’nin Anshan Şehri’nin 9 km güneydoğusunda, Qianshan Dağı’nın eteklerinde yer almaktadır. Tesis, şehir merkezi ve Ansteel fabrikasına demiryolu ve karayolu ile bağlanmaktadır. Tesis, ağırlıklı olarak demir konsantresi ve Ansteel için önemli bir hammadde kaynağıdır.
1.2 Gelişim Tarihi
Dagushan Cevher İşleme Tesisi, başlangıçta Dagushan Demir Madeni’nin cevher işleme atölyesiydi. İnşaatı 1954 yılında başladı ve tesis Ekim 1955’te faaliyete geçti. 1978 yılında, ince eleme ve yeniden öğütme işlemleri modernize edildi. 11 Aralık 1983 tarihinde, Dagushan Demir Madeni bir tesis ve bir maden olarak ikiye ayrılmış ve Dagushan Cevher İşleme Tesisi resmi olarak bağımsız faaliyetlerine başlamıştır. Halen tesis, bir şube tesisi, kırma atölyesi, manyetik ayırma atölyesi, üç aşamalı ayırma atölyesi, filtrasyon atölyesi, atık atölyesi, enerji atölyesi ve bakım koordinasyon merkezi olmak üzere sekiz atölye düzeyinde birimden ve ayrıca Üretim Teknolojisi Departmanı, Ekipman Departmanı ve Kapsamlı Yönetim Departmanı gibi birimlerden oluşmaktadır. Tesis, 133.200 m²'lik bina alanı ile toplam 3.425.600 m²'lik bir alanı kaplamaktadır. Ekipmanların toplam ağırlığı 21.900 tondur; buna 11 kırıcı, 33 bilyalı değirmen ve 14 filtre dahildir.
1.3 Su Kaynağı: Cevher işleme tesisinin ana su pompa istasyonuna, Ansteel’in 15 Nolu ve 5 Nolu Su Temin Tesisleri’ndeki pompa istasyonlarından sırasıyla 250 m³/h ve 450 m³/h debilerle tatlı su ve sirkülasyon suyu sağlanmaktadır. Atık su deşarjı sıfır seviyesine indirilmiştir.
1.4 Güç Kaynağı: Güç kaynağı sistemi, Ansteel tarafından iki adet 4,44 kV yüksek gerilim iletim hattı vasıtasıyla tesisin 8 numaralı ana düşürme trafo merkezine sağlanmakta ve daha sonra cevher işleme tesisindeki her bir atölyenin trafo merkezlerine dağıtılmaktadır.
Şu anda, cevher işleme tesisi tarafından işlenen cevher, Dagushan Madeni ve Qianyanshan Madeni tarafından tedarik edilmekte olup, bunların miktarı sırasıyla 67% ve 33%’dir. Şube tesisi tarafından işlenen cevher ise Dagushan Madeni ve Qianyanshan Madeni’ne ait işletmeler de dahil olmak üzere bağlı işletmeler tarafından tedarik edilmektedir.
1978 yılında, manyetik ayırma Atölye, ince eleme ve yeniden öğütme sürecini benimsedi ve yıllık ham cevher işleme kapasitesini 4 milyon tonun üzerine çıkardı. 1988 yılında, 7-10 numaralı sistemlerdeki bilyalı değirmenler 62700 mm × 3600 mm boyutlarına getirildi. Üçüncül ayırma atölyesi, 1975 yılının başlarında flotasyon işlemini ortadan kaldırarak yerine manyetik ayırma işlemini getirmiş ve 1979 yılında ince eleme ve yeniden öğütme sürecini eklemiştir. 1981 yılında, ikincil ince kırma atölyesindeki üç adet Ø1650 mm kısa başlı konik kırıcı, bir adet 62100 mm ve iki adet 92200 mm kısa başlı konik kırıcı ile değiştirildi ve bir eleme ünitesi eklenerek kapalı devre kırma sistemi oluşturuldu. 1989 yılında, Ø2100 mm'lik kısa başlı konik kırıcı, 62200 mm'lik bir kısa başlı konik kırıcı ile değiştirildi. 2001 yılında gerçekleştirilen “66” numaralı üçüncül cevher zenginleştirme sistemi teknik iyileştirme çalışmasında, eleme makinesi orijinal 1500 mm × 3000 mm kendinden merkezlemeli titreşimli eleme makinesinden 2YA1530 dairesel titreşimli eleme makinesine yükseltildi. Bu sayede, üçüncül cevher zenginleştirme atölyesine beslenen ham cevherin tanecik boyutu 85% -12 mm'den 90% -12 mm'nin üzerine çıkarıldı; böylece üçüncül cevher zenginleştirme atölyesinin yıllık ham cevher işleme kapasitesi 2 milyon tonun üzerine çıkarıldı. 1987“den 1990”a kadar, “beşin yıkımı ve dördünün inşası” adlı bir teknolojik iyileştirme projesi hayata geçirildi; bu sayede yıllık ham cevher işleme kapasitesi 1987'deki 5,4 milyon tondan 1990'da 6 milyon tona yükseldi; demir konsantresi üretimi ise 1987’deki 1,9 milyon tondan 1990’da 2,26 milyon tona yükseldi. 1995 ve 1997 yıllarında, sırasıyla 7-10 ve 2-6 numaralı manyetik ayırma sistemlerinin bilyalı değirmenlerinde otomatik kontrol sistemi devreye sokuldu ve saatlik işleme kapasitesi 49,5 tona çıkarıldı. 2002 yılında, üç ayırma sürecinin tamamında bilyalı değirmenlerin otomatik kontrolü devreye sokuldu. 1996 yılında, atıkların yeniden işlenmesi için yeni bir tesis inşa edildi ve bu tesis, yıllık 20.000 ton, 63,3% tenöründe demir konsantresi üretti. 2000 yılında, atıkların yeniden işlenmesi süreci daha da geliştirildi ve nihai atık kalitesini 9%'nin altına düşürmek amacıyla yeni bir yüksek verimli geri kazanım makinesi devreye alındı.
Kaliteyi ve verimliliği artırmak amacıyla, 1985 yılında üç aşamalı zenginleştirme süreci kısmen değiştirildi ve demir konsantresi tenörü 62,5%“den 63%”ye yükseltildi. 1987 yılında, hidrosiklonların yerini alacak yeni tip, yüksek verimli, yüksek frekanslı titreşimli ince elek bağımsız olarak geliştirildi; bu sayede sınıflandırma verimliliği ve manyetik olarak ayrılmış demir konsantresinin kalitesi artırıldı. Bu teknolojiye 1988 yılında ulusal patent verildi. 2000 yılından itibaren Dagushan zenginleştirme tesisi, teknolojik dönüşümünü hızlandırdı; her ay bir proje hayata geçirerek yıllık bazda önemli ilerlemeler kaydetti ve bir “büyük modernizasyon modeli” oluşturdu. 2000 yılında, üç aşamalı zenginleştirme süreci için “65” yükseltme projesi hayata geçirildi ve demir konsantresi kalitesi 64%’den 65%’ye yükseltildi. 2001 yılında, “66” modernizasyonu hayata geçirildi; iki aşamalı sürekli öğütme-tek manyetik ayırma-ince eleme ve yeniden öğütme süreci benimsenerek demir konsantresi kalitesi 65%’den 66%’ye yükseltildi ve bu, Dagushan zenginleştirme tesisi ile madencilik şirketine önemli ekonomik faydalar sağladı.
Dokuzuncu Beş Yıllık Plan’dan bu yana, reform ve dışa açılma sürecinin derinleşmesi ve piyasa ekonomisinin gelişmesiyle birlikte, modern ve yeni bir Anshan Madencilik Grubu oluşturmak amacıyla, şirket, demir cevheri madenini genişletme ve cevher zenginleştirme tesisini geliştirme iş stratejisini belirlemiş ve yüksek kaliteli bir hammadde tabanı oluşturmak ve dünya standartlarında bir madencilik şirketi kurmak üzere üçüncü kalkınma hedefini belirlemiştir. Cevher işleme tesisinin dönüşümünü ve yeni madenlerin inşasını hızlandırmak, Anshan Madencilik’in Çin’de yıllık 10 milyon ton cevher işleyen ilk madencilik şirketi olmasını sağlayacaktır. Bu hedefe ulaşmak için şirket, mevcut üretim süreçlerinde kapsamlı bir revizyon gerçekleştirmiştir. 2004 yılında, cevher işleme tesisinde demir cevheri çıkarma ve silikon indirgeme süreçlerinde iyileştirmeler yapılmış; kırma ve manyetik ayırma süreçlerinde de önemli değişiklikler gerçekleştirilmiştir. Bu sayede, ham cevher işleme kapasitesi 9 milyon ton kırma, 7 milyon ton manyetik ayırma ve 2 milyon ton üç aşamalı zenginleştirme seviyesine ulaşmıştır. Orijinal birincil kırıcıyı muhafaza etmenin yanı sıra, kırma atölyesi yeni inşa edilmiş bir ikincil ve ince kırma tesisi, bir eleme tesisi, 14 konveyör bant koridoru ve 10 aktarma istasyonunu içermektedir. Tesis, İsveç’ten ithal edilen altı adet H8800 kırıcı, on bir adet 2YA2460 dairesel titreşimli elek ve bunlara ait konveyör bantları, kaldırma ekipmanları vb. ile donatılacaktır. Bu proje, mevcut kırma sürecini üç aşamalı kırma, üç aşamalı eleme ve bir kapalı devre işleminden (toplam altı adım) ikincil kırma öncesinde ön eleme içeren üç aşamalı bir kapalı devre işlemine dönüştürecektir. Mevcut kırma kapasitesi, yıllık 6,6 milyon metrik tondan yıllık 9 milyon metrik tona çıkacaktır. Besleme tanecik boyutu 1000–0 mm olacak ve ürün tanecik boyutu -12 mm (70%) seviyesinden -12 mm (95%) seviyesine yükselecektir.
Manyetik ayırma atölyesi, birincil aşamadaki mevcut 10 adet Ø2700 mm × 2100 mm ve 4 adet φ2700 mm × 3600 mm ızgara tipi bilyalı değirmenlerini, 6 adet 63600 mm × 6000 mm taşma tipi bilyalı değirmenlerle yeniledi. İkincil aşamadaki 10 adet Ø2700 mm × 2100 mm ve 4 adet 92700 mm × 3600 mm taşma tipi bilyalı değirmenler, 4 adet 63600 mm × 6000 mm taşma tipi bilyalı değirmenlere yükseltildi. Sınıflandırma ekipmanı, φ500 mm × 8 dinamik basınçlı beslemeli hidrosiklon ünitelerine tek tip olarak yükseltildi. Uygulanan proses, aşamalı öğütme-tek manyetik ayırma-ince eleme ve yeniden öğütme şeklindeydi. Proje için planlanan toplam yatırım tutarı 196 milyon yuan idi. İnşaat 3 Ocak 2004 tarihinde başlamış, yeni 6 numaralı ikincil ayırma sistemi 31 Ağustos’ta resmi olarak devreye girmiş ve projenin tamamı 20 Aralık’ta tamamlanmıştır. Projenin fiili toplam yatırımı 170,2601 milyon yuan olmuştur.
Bu proje, üretim miktarını düşürmeden, hatta artırarak, hem modernizasyon hem de üretimi aynı anda gerçekleştirme gibi olağanüstü bir başarıya imza attı. Devreye alınmasının ardından, manyetik ayırma atölyesinin demir konsantresi üretimi yıllık 1,8 milyon tondan 2,53 milyon tona yükseldi ve konsantre kalitesi 66,6%'den 67,2%'ye çıktı. Bu teknolojik modernizasyon, maden ürün kalitesinde iyileştirmeler sağladı ve ekipmanların büyük ölçekli, otomatik kullanımını mümkün kıldı; böylece bu büyük ölçekli işleme tesisi, dünyanın en üst düzey konsantratörleri arasına girdi.
Ekim 2006’da, yeni bir atık işleme ünitesi ve yeni bir atık pompa istasyonu devreye alındı. Atık işleme ünitesinde yeni tip bir geri kazanım makinesi kullanıldı ve bu sayede geri kazanım verimliliği artırıldı. İki atık pompa istasyonu tek bir istasyon olarak birleştirildi.
Aralık 2006'dan Mart 2007'ye kadar, yedi adet yeni 60 m²'lik seramik filtrenin kurulması; üçüncü aşama ayırma ünitesindeki sekiz adet 25 m²'lik dahili vakum filtresinin kaldırılması ve dört adet 72 m²'lik disk vakum filtresinin kurulmasıyla filtreleme sistemi modernize edildi.
Şu anda demir konsantresi, Ansteel’in Demir Üretim Tesisi’ne ve Ansteel Madencilik Şirketi’nin Peletleme Tesisi’ne tedarik edilmektedir. Her bir zenginleştirme aşamasından çıkan atıklar, yüksek verimli yoğunlaştırıcılarda yoğunlaştırılmaktadır. Taşma suyu, yeni inşa edilen bir su arıtma sistemi ile arıtılmakta ve devridaim suyu olarak yeniden kullanılmaktadır. Alt akış, yeniden seçme sistemi ile geri kazanılmakta ve ardından atık pompalama istasyonuna pompalanarak atık barajına taşınmaktadır. Atıklar, çok borulu bir sistem aracılığıyla boşaltılmakta ve kaya ile barajlanmaktadır. Şu anda, boşaltım noktası dış genişleme barajıdır. Zenginleştirme tesisinde zenginleştirme işleminden sonra, konsantre seri olarak ön filtreleme ve yoğunlaştırma işlemine pompalanır. Atıklar, ayrı bir 653 m³'lük yoğunlaştırıcıda yoğunlaştırılır ve taşan kısım sirkülasyon suyu olarak yeniden kullanılır. Atıklar daha sonra bir alt akış pompası ile doğrudan atık barajına pompalanır.
3.1 Cevher Türleri ve Dağılımı Dagushan demir cevheri madeni, Bindong madencilik bölgesi ve Binxi madencilik bölgesi olmak üzere iki ana bölüme ayrılmaktadır. Doğal cevher türleri arasında manyetit kuvarsit, amfibol (klorit) manyetit kuvarsit, psödomorfik hematit kuvarsit ve psödomorfik hematit manyetit kuvarsit bulunur. Bindong madencilik alanı, manyetit kuvarsit ve amfibol (klorit) manyetit kuvarsitten oluşan oksitlenmemiş cevher içerirken; Binxi madencilik alanı ise çoğunlukla manyetit kuvarsit olmak üzere kısmen oksitlenmiş ve yarı oksitlenmiş cevher içerir. Dagushan cevher zenginleştirme tesisinin üretim uygulamalarında, demir silikat içeriği üretim üzerinde önemli bir etkiye sahiptir ve Dagushan demir cevherinin kalitesini değerlendirmek için önemli göstergelerden biridir. Bu nedenle, Dagushan demir cevherini sınıflandırırken, Dagushan cevher zenginleştirme tesisi, demir silikat içeriği ≥3% olan cevheri amfibol tipi demir cevheri, demir silikat içeriği <3% olan cevheri ise kuvars tipi demir cevheri olarak tanımlamaktadır. Amfibol tipi demir cevheri temel olarak iki türü içerir: biri klorit-amfibol manyetit kuvarsit; diğeri ise klorit-amfibol manyetit kuvarsittir. Kuvars tipi demir cevheri başlıca dört türü içerir: klorit içeren manyetit kuvarsit, manyetit kuvarsit, psödomorfik hematit kuvarsit ve yarı psödomorfik hematit kuvarsit. Dagushan demir madeninin iki önemli özelliği dikkat çekmektedir: ilk olarak, Binxi madencilik bölgesindeki demir silikat içeriği nispeten düşüktür ve demir cevheri çoğunlukla kuvars tipindedir; ikincisi, madencilik derinliğinin artmasıyla birlikte oksitlenmiş cevherdeki azalma belirgindir, ancak yarı oksitlenmiş cevherdeki artış daha belirgindir ve oksitlenmiş cevherdeki azalma, yarı oksitlenmiş cevherdeki artışla temelde telafi edilebilir.
3.2 Cevherin Kimyasal Bileşimi ve Faz Analizi
3.2.1 Cevherin Kimyasal Bileşimi
Çeşitli mineral türlerinin içeriğine göre, kapsamlı kimyasal analiz amacıyla hem Bindong hem de Binxi maden sahalarından yedi adet temsili cevher numunesi ve bir adet kapsamlı cevher numunesi alınmıştır. Sonuçlar sırasıyla Tablo 1 ve Tablo 2’de gösterilmiştir.
Tablo 1. Bindong’dan elde edilen çeşitli cevherlerin kapsamlı kimyasal analiz sonuçları. (%)
| örnek | TFe | SiO₂ | TiO₂ | Al₂O₃ | Fe₂O₃ | FeO | MgO | CaO | K₂O | Na₂O | MnO | P₂O₅ | Yanma | S |
| 1 | 29.69 | 50.56 | 0.01 | 0.99 | 21.51 | 18.86 | 3.28 | 0.91 | 0.010 | 0.470 | 0.17 | 0.108 | 1.57 | 0.139 |
| 2 | 32.06 | 47.12 | 0.02 | 1.08 | 26.77 | 17.18 | 2.28 | 1.24 | 0.057 | 0.037 | 0.16 | 0.059 | 2.29 | 0.100 |
| 3 | 33.94 | 43.46 | 0.01 | 1.01 | 29.32 | 17.30 | 2.76 | 1.24 | 0.010 | 0.040 | 0.14 | 0.104 | 1.80 | 0.195 |
| 4 | 41.28 | 34.92 | 0.02 | 0.45 | 37.82 | 19.10 | 1.33 | 1.74 | 0.012 | 0.047 | 0.13 | 0.079 | 1.78 | 0.140 |
| 5 | 34.37 | 43.80 | 0.02 | 2.08 | 30.50 | 16.79 | 0.97 | 2.40 | 0.010 | 0.032 | 0.12 | 0.100 | 1.75 | 0.128 |
| 6 | 35.55 | 41.92 | 0.02 | 0.61 | 28.96 | 19.70 | 2.40 | 0.91 | 0.010 | 0.060 | 0.22 | 0.092 | 2.94 | 0.145 |
| 7 | 31.21 | 37.19 | 0.01 | 2.02 | 25.38 | 17.33 | 4.90 | 4.88 | 0.025 | 0.038 | 0.23 | 1.74 | 5.43 | – |
| ortalama | 34.48 | 43.63 | 0.02 | 1.04 | 29.14 | 18.39 | 2.17 | 1.41 | 0.018 | 0.114 | 0.16 | 0.88 | 2.02 | 0.141 |
Tablo 2. Binxi’den elde edilen çeşitli cevherlerin kapsamlı kimyasal analiz sonuçları. (%)
| Örnek | TFe | SiO₂ | TiO₂ | Al₂O₃ | FeO₃ | FeO | MgO | CaO | K₂O | Na₂O | MnO | P₂O₅ | yanma | S |
| 1 | 33.40 | 42.06 | 0.100 | 1.08 | 26.85 | 18.83 | 2.94 | 1.49 | 0.035 | 0.048 | 0.250 | 0.089 | 3.78 | 0.334 |
| 2 | 29.15 | 51.04 | 0.017 | 0.42 | 28.84 | 11.55 | 0.75 | 2.92 | 0.034 | 0.260 | 0.146 | 0.095 | 2.82 | 0.456 |
| 3 | 33.45 | 45.52 | 0.014 | 0.55 | 32.39 | 13.90 | 1.40 | 2.62 | 0.034 | 0.100 | 0.146 | 0.085 | 3.22 | 0.084 |
| 4 | 33.64 | 44.58 | 0.010 | 0.99 | 26.73 | 19.25 | 3.21 | 1.14 | 0 | 0.025 | 0.170 | 0.244 | 1.82 | – |
| 5 | 31.18 | 49.42 | 0.012 | 0.42 | 33.03 | 10.40 | 0.70 | 2.58 | 0 | 0.260 | 0.115 | 0.091 | 2.38 | 0.150 |
| 6 | 25.40 | 56.30 | 0.019 | 0.48 | 25.60 | 9.65 | 0.80 | 2.38 | 0 | 0.060 | 0.113 | 0.086 | 2.59 | 0.689 |
| 7 | 29.90 | 50.08 | 0.016 | 0.45 | 29.47 | 11.95 | 0.70 | 2.78 | 0 | 0.060 | 0.136 | 0.090 | 3.24 | 0.350 |
| ortalama | 30.81 | 48.43 | 0.027 | 0.63 | 28.98 | 13.65 | 1.50 | 2.27 | 0.015 | 0.116 | 0.153 | 0.111 | 2.83 | 0.344 |
Tablo 1 ve 2’de gösterildiği gibi, tüm cevherler yüksek silikonlu, düşük demirli ve düşük kükürtlü fosfatlı demir cevherleridir. Bununla birlikte, Binxi maden bölgesindeki ortalama kükürt içeriğinin 0,344% olduğu ve demir cevheri için izin verilen 0,5% değerine yakın olduğu, bazı bölgelerde ise 0,689%'ye kadar çıktığı dikkat çekicidir. Öte yandan, Bindong madenindeki FeO içeriği 16,79% ile 19,70% arasında değişmekte olup, ortalama 18,39%'dir; bu değer yüksek ve nispeten sabittir, bu da Bindong madeninin birincil bir cevher olduğunu göstermektedir. Buna karşılık, Binxi madenindeki FeO içeriği 9,65% ile 19,25% arasında değişmekte olup, ortalama 13,65%'dir; bu değer düşük ve önemli ölçüde dalgalanmaktadır, bu da Binxi madeninin oksidasyona uğradığını göstermektedir.
3.2.2 Cevherin Faz Analizi
Bindong ve Binxi maden sahalarındaki demir minerallerinin oluşum durumuna dayanarak, Bindong maden sahasından alınan 6 temsili cevher numunesi ve bir bileşik cevher numunesi ile Binxi maden sahasından alınan 9 temsili cevher numunesi ve bir bileşik cevher numunesi üzerinde faz analizi gerçekleştirilmiştir. Sonuçlar sırasıyla Tablo 3 ve Tablo 4’te gösterilmiştir.
Tablo 3. Bindong’dan (%) alınan çeşitli cevherlerin faz analizi sonuçları
| örnek | TFe | Fe₃O₄ | FeSiO₃ | FeCO₃ | Sahte ve yarı sahte hematit | Hematit ve limonit | Manyetik demir doluluk oranı |
| 1 | 31.97 | 24.60 | 6.20 | 0.60 | 0.50 | 0.07 | 76.95 |
| 2 | 35.32 | 30.00 | 3.40 | 1.80 | – | 0.12 | 84.94 |
| 3 | 36.30 | 31.20 | 3.80 | 0.80 | 0.40 | 0.10 | 85.95 |
| 4 | 36.86 | 32.40 | 2.80 | 0.45 | 0.30 | 0.91 | 87.98 |
| 5 | 37.41 | 30.60 | 2.70 | 3.70 | 0.20 | 0.21 | 81.80 |
| 6 | 30.16 | 24.90 | 2.40 | 2.00 | 0.60 | 0.26 | 82.56 |
| Ortalama | 35.15 | 29.76 | 3.22 | 1.56 | 0.33 | 0.28 | 84.67 |
Tablo 4. Binxi’den elde edilen çeşitli cevherlerin faz analizi sonuçları. (%)
| Örnek | TFe | Fe₃O₄ | FeSiO₃ | FeCO₃ | Sahte ve yarı sahte hematit | Hematit ve limonit | Manyetik demir doluluk oranı |
| 1 | 32.54 | 25.23 | 6.03 | 0.64 | 0.60 | 0.04 | 77.54 |
| 2 | 28.76 | 23.70 | 1.00 | 1.80 | 1.10 | 1.16 | 82.41 |
| 3 | 33.09 | 28.50 | 1.10 | 1.30 | 1.25 | 0.94 | 86.13 |
| 4 | 34.90 | 28.50 | 3.60 | 2.60 | 0.20 | – | 81.66 |
| 5 | 30.29 | 25.50 | 1.10 | 1.75 | 1.10 | 1.04 | 84.19 |
| 6 | 30.71 | 20.70 | 0.70 | 1.70 | 4.30 | 3.31 | 67.40 |
| 7 | 31.13 | 21.60 | 0.80 | 1.40 | 2.70 | 4.63 | 69.39 |
| 8 | 24.99 | 19.20 | 0.80 | 2.50 | 2.10 | 0.39 | 76.83 |
| 9 | 29.60 | 23.40 | 0.90 | 1.80 | 1.20 | 2.30 | 79.05 |
| Ortalama | 30.16 | 24.04 | 1.25 | 1.72 | 1.62 | 1.53 | 79.71 |
Tablo 3 ve 4’te gösterildiği gibi, içeriği manyetik demir Bindong madeninde manyetik demir içeriği 76,95% ile 87,98% arasında değişmekte olup, ortalama değeri 84,67%’dir; Binxi madeninde ise, içerik 67,40% ile 86,13% arasında değişmekte olup, ortalama 79,71%'dir. Açıkça görülüyor ki, Bindong madenindeki manyetik demir içeriği, Binxi madenindekinden yaklaşık 5% daha yüksektir. Bindong madenindeki FeSiO₃ içeriği 2,40% ile 6,20% arasında değişmekte olup, ortalaması 3,22%'dir; Binxi madeninde ise FeSiO₃ içeriği 0,70% ile 6,03% arasında değişmekte olup, ortalaması 1,25%'dir. Açıkça görülüyor ki, Bindong madenindeki FeSiO₃ içeriği, Binxi madenindekinden önemli ölçüde daha yüksektir. Bindong madenindeki psödomorflar, yarı psödomorflar ve hematitteki demir içeriği 0,12% ile 1,21% arasında değişmekte olup, ortalaması 0,61%'dir; Binxi madenindeki psödomorflar, yarı psödomorflar ve hematitlerdeki demir içeriği 0,20% ile 7,61% arasında değişmekte olup, ortalama değeri 3,15%'dir. Bu durum, Binxi madeninde oksidasyon sürecinin gerçekleştiğini göstermektedir.
3.3 Cevherdeki Başlıca Minerallerin Mineral Bileşimi ve Bulunma Durumu Dagushan demir cevherindeki başlıca faydalı demir minerali manyetittir; bunu psödomorfik hematit izler; boşta maden ise esas olarak kuvars olup, bunu aktinolit, amfibol, magnezyum-demir amfibol, hornblend, klorit, klorofilit, piroklor, kalsit, demir içeren kalsit ve siderit izlemektedir.
Dagushan’daki manyetitdemir cevheri Çoğunlukla anhedral ila subhedral yapıdadır; bazı euhedral manyetit ise esas olarak inklüzyonlar halinde görülür. Manyetit, genellikle az miktarda düzensiz gang mineralleriyle serpiştirilmiş, aglomere şeritli formdaki demir şeritlerinin ana bileşenini oluşturur. Manyetitin çoğu yüksek saflıktadır ve az miktarda safsızlık içerir; safsızlık içeren manyetit ise esas olarak bazı silikat mineralleri içerir. Genel olarak, manyetitin tane boyutu, birbirine çok benzeyen manyetit grupları arasında bile büyük farklılıklar gösterir. Psödohematit, esas olarak Binxi maden bölgesinde görülür; çoğunlukla manyetit ile birleşik veya karışık bir halde bulunur ve manyititin dış kenarında ya da iç kristal yüzleri boyunca bir ikame olarak ortaya çıkar. Binxi maden bölgesinde psödohematitin dağılımı da dengesizdir; Binxi maden bölgesinin doğu kesiminde oksidasyon neredeyse hiç görülmez; psödohematit içeriği genellikle Binxi maden bölgesinin orta kesiminde daha yüksektir ve bazı bölgelerde demir mineralleri arasında psödohematit baskındır; Binxi maden sahasının batı kesiminde psödohematit içeriği daha düşüktür, ancak dağılımı daha yaygındır. Dagushan demir cevherindeki kuvars çoğunlukla anhedral olup, genellikle orta ila ince tanelidir. Kuvars tanelerinin boyutları değişkendir. Daha iri kuvars taneleri, yeniden kristalleşme sonucu oluşmuş daha saf bir yüzeye sahiptir; daha ince kuvars taneleri ise daha düşük yüzey saflığına sahiptir ve sıklıkla demir minerali kapanımları ile gaz-sıvı kapanımları içerir.
3.4 Cevher Yapısı ve Dokusu
3.4.1 Cevher Yapısı
Cevher yapısı esas olarak taneli metamorfik olup, buna ikame dokusu, inklüzyonlu metamorfik doku ve ezilme dokusu eşlik etmektedir. Granüler metamorfik doku, Dagushan demir madeninin tüm alanlarında yaygın olarak bulunur ve iri taneli metamorfik doku, ince taneli metamorfik doku ve eşitsiz taneli metamorfik doku olarak ayrılabilir. Kaba taneli metamorfik dokuda, demir mineral şeritlerindeki manyetit çoğunlukla sıkıca birbirine kenetlenen subhedral veya anhedral tanelerden oluşarak aglomeratlar oluşturur; ince taneli metamorfik dokuda manyetit, çoğunlukla kuvars ile sıkıca birbirine kenetlenen subhedral tanelerden oluşarak granitik bir metamorfik doku oluşturur; eşitsiz taneli metamorfik dokuda ise manyetit, çoğunlukla aynı şerit içinde iri ve ince tanelerin dengesiz dağılımını sergiler. Metasomatik yapılar çoğunlukla psödomorfik hematit tarafından manyetitin eksik metasomatizmasını sergiler; bazıları ise genel metasomatizma nedeniyle metasomatik psödomorfik yapılar oluşturur. Metamorfik yapılardaki demir mineralleri çok ince tanelidir, çoğunlukla heteromorfik kuvars içinde kaplıdır ve kısmen klorit ve amfibol mineralleri içinde kaplıdır. Eğilme yapıları, esas olarak demir cevherinin tektonik gerilim sonucu breş haline getirildiğinde veya milonitleşme meydana geldiğinde oluşur; bu durum, demir minerallerinin ince toz haline gelmesine neden olur. Bu yapılarda demir mineralleri genellikle karbonat mineralleri tarafından birleştirilir.
3.4.2 Cevher Yapısı
Cevher yapısı esas olarak şeritli ve kriptoşeritli olup, buna sürtünme, breşleşmiş ve masif yapılar eşlik etmektedir. Genel olarak, şeritli ve kriptoşeritli yapılar derinlik arttıkça azalma eğilimindeyken, sürtünme ve breşleşmiş yapılar ise artış eğilimindedir. Bu eğilim, Bindong maden bölgesine kıyasla Binxi maden bölgesinde daha belirgindir. Dagushan demir yatağındaki bantlı ve kriptobantlı demir cevherinde, demir minerallerinin ve gang minerallerinin ortalama genişlikleri benzerdir. Tipik bantlı demir cevheri bantlarında, demir cevheri içeriği –'a kadar çıkmaktadır; demir mineralleri ya agregalar halinde interkalasyonlu, kısmen interkalasyonlu ya da kuvarsla birlikte tek taneler halinde bulunur. Boşta kalmış maden şeritleri esas olarak kuvarsdan oluşurken, amfibol tipi cevherler daha fazla amfibol ve klorit içerir; karbonat cevherlerinde ise karbonat mineralleri dağınık veya damar benzeri dağılımlar sergiler. Buruşuk ve breşleşmiş cevherler, maden sahasındaki fay hatlarının yakınında yaygın olarak bulunur. Buruşuk cevherler, demir minerali ve gang minerali şeritlerinin düzenli kıvrımlarıyla karakterize edilir; breşleşmiş cevherler ise cevher parçalanmasının belirtilerini gösterir. Masif cevherlerde, demir ve gang mineral taneleri nispeten incedir; demir minerali aglomeratları daha azdır ancak yüksek derecede euhedralite gösterir.
3.5 Cevher tane boyutu dağılımı Demir minerallerinin tane boyutu dağılımının belirlenmesi amacıyla Bindong maden bölgesinden dört, Binxi maden bölgesinden ise üç temsili cevher numunesi alınmıştır. Sonuçlar Tablo 5’te gösterilmiştir.
Tablo 5”te gösterildiği üzere, Binxi maden sahasındaki demir minerallerinin ortalama tane boyutu 38,54 μm olup, batıdaki 2 numaralı numunede 36,59 μm, doğudaki örnek 3’te 41,04 μm ve güneydeki örnek 1*’de 52,93 μm’dir. Açıkça görülüyor ki, Binxi maden sahasının doğu kesimindeki demir mineralleri batı kesimdekilerden daha iridir ve güneyden kuzeye doğru tane boyutunun azaldığı bir eğilim göstermektedir. Bindong maden sahasındaki demir minerallerinin ortalama tane boyutu 40,06 μm’dir ve farklı bölgeler arasındaki ortalama tane boyutu farkı, Binxi maden sahasındaki kadar belirgin değildir. Binxi maden sahasındaki atak taşının ortalama tane boyutu 56,24 μm iken, Bindong maden sahasındaki ortalama tane boyutu 51,68 μm'dir. Bu durum, Binxi maden sahasındaki demir minerallerinin tane boyutunun Bindong maden sahasındakinden daha ince olduğunu, ancak Binxi maden sahasındaki gangın tane boyutunun Bindong maden sahasındakinden daha kaba olduğunu göstermektedir.
Tablo 5. Dagushan demir cevherinin tane boyutu dağılımı. (%)
| örnek | ürün | 2000~ 1168 | 1168–833 | 833~ 589 | 589~ 417 | 417~ 295 | 295~ 208 | 208~ 147 | 147~ 104 | 107~ 74 | 74~ 43 | 43~ 35 | 35~ 15 | 15~ 10 | 10~ 0 | Ortalama /μm | |
| Binxi Madencilik Bölgesi | 1 | demir mineralleri | 0 | 0 | 0 | 0 | 0.42 | 0.89 | 2.72 | 4.89 | 14.07 | 27.06 | 10.91 | 30.92 | 7.74 | 0.37 | 34.61 |
| damar taşları | 1.41 | 2.23 | 2.22 | 5.16 | 6.50 | 15.09 | 13.77 | 10.57 | 15.04 | 11.32 | 5.08 | 6.59 | 4.74 | 0.27 | 86.47 | ||
| 2 | demir mineralleri | 0 | 0 | 0.24 | 0.34 | 1.57 | 3.15 | 5.72 | 9.32 | 11.46 | 20.78 | 10.23 | 28.95 | 7.85 | 0.39 | 36.59 | |
| damar taşları | 1.77 | 2.68 | 5.56 | 9.22 | 8.55 | 7.36 | 7.93 | 7.74 | 8.29 | 11.99 | 5.91 | 17.29 | 4.97 | 0.24 | 56.24 | ||
| 3 | demir mineralleri | 0.25 | 0.47 | 0.78 | 0.78 | 1.89 | 3.80 | 6.36 | 13.90 | 13.86 | 17.45 | 9.49 | 23.75 | 6.85 | 0.35 | 41.04 | |
| damar taşları | 1.18 | 2.08 | 3.18 | 5.46 | 6.09 | 9.80 | 9.14 | 9.42 | 8.77 | 13.29 | 6.68 | 19.67 | 4.86 | 0.26 | 51.68 | ||
| ortalama | demir mineralleri | 0.18 | 0.34 | 0.55 | 0.56 | 1.16 | 3.75 | 6.16 | 10.85 | 12.87 | 18.41 | 10.20 | 26.64 | 7.52 | 0.36 | 38.54 | |
| damar taşları | 1.51 | 2.40 | 5.07 | 5.88 | 7.41 | 8.97 | 8.42 | 8.82 | 8.40 | 12.79 | 6.36 | 18.66 | 5.06 | 0.25 | 53.52 | ||
| Bindong Madencilik Bölgesi | 1 | demir mineralleri | 0.08 | 0.82 | 1.30 | 2.70 | 4.49 | 6.75 | 9.61 | 11.77 | 13.94 | 18.11 | 6.90 | 16.35 | 3.89 | 3.36 | 40.22 |
| damar taşları | 1.21 | 1.53 | 2.86 | 5.55 | 7.44 | 9.75 | 11.78 | 12.65 | 13.79 | 15.20 | 5.26 | 10.46 | 1.64 | 0.94 | 67.82 | ||
| 2 | demir mineralleri | 0.16 | 0.20 | 0.28 | 1.45 | 3.56 | 5.46 | 10.16 | 12.31 | 15.39 | 19.83 | 7.61 | 16.56 | 3.66 | 3.46 | 39.64 | |
| damar taşları | 0.92 | 1.26 | 2.43 | 4.87 | 6.97 | 10.71 | 12.66 | 13.05 | 13.92 | 15.26 | 5.35 | 10.06 | 1.56 | 1.06 | 67.70 | ||
| 3 | demir mineralleri | 0.01 | 0.24 | 0.70 | 1.24 | 4.91 | 8.71 | 12.14 | 12.87 | 15.02 | 17.64 | 6.43 | 13.59 | 3.07 | 3.51 | 39.60 | |
| damar taşları | 0.32 | 1.01 | 3.58 | 4.15 | 6.02 | 9.25 | 11.11 | 11.84 | 14.15 | 15.98 | 5.90 | 13.10 | 2.31 | 1.34 | 56.86 | ||
| 4 | demir mineralleri | 0.01 | 0.01 | 0.01 | 0.01 | 1.94 | 5.75 | 7.25 | 10.18 | 15.65 | 20.83 | 8.56 | 20.75 | 4.76 | 4.37 | 38.12 | |
| damar taşları | 0.01 | 0.01 | 0.30 | 1.46 | 5.45 | 11.02 | 13.15 | 14.96 | 15.58 | 16.22 | 6.43 | 12.39 | 1.68 | 1.42 | 52.56 | ||
| ortalama | demir mineralleri | 0.01 | 0.64 | 0.54 | 1.94 | 4.07 | 6.05 | 10.04 | 12.02 | 14.74 | 19.21 | 7.14 | 16.41 | 3.72 | 3.38 | 40.06 | |
| damar taşları | 1.19 | 1.14 | 2.67 | 5.17 | 7.38 | 9.97 | 12.11 | 12.84 | 13.83 | 15.23 | 5.31 | 10.25 | 1.60 | 1.04 | 67.74 | ||
Maden İşleme Akışı Dagushan Maden İşleme Tesisi, bir kırma atölyesi ve üç zenginleştirme atölyesine sahiptir. 1 ve 2 numaralı atölyeler (manyetik ayırma atölyeleri olarak adlandırılır), aşamalı öğütme, ince eleme ve yeniden öğütme ile tek aşamalı manyetik ayırma sürecini benimsemektedir; 3 numaralı atölye ise sürekli öğütme, ince eleme ve yeniden öğütme ile tek aşamalı manyetik ayırma sürecini benimsemektedir.
4.1 Kırma Atölyesi
Bu tesis, üç aşamalı bir kapalı devre kırma sürecini benimsemektedir. Ara kırıcıdan önce bir ön eleme işlemi gerçekleştirilir. Ara ve ince kırıcılardan çıkan malzeme birleştirilerek eleme ünitesine beslenir (bu eleme işlemi aynı zamanda ön denetim elemesi olarak da adlandırılır ve hem ön eleme hem de denetim elemesi işlevlerini yerine getirir). 93%'nin üzerinde kalan -12 mm'lik küçük boyutlu ürün, manyetik ayırıcıya ve üç aşamalı öğütme değirmenine taşınır. Büyük boyutlu ürün ise daha fazla kırılmak üzere ince kırıcıya geri gönderilir. Proses akışı Şekil 1'de gösterilmiştir.
Kırma atölyesindeki başlıca ekipmanlar şunlardır: bir adet B1200 döner kırıcı; iki adet H8800MC orta kırıcı; dört adet H8800EFX ince kırıcı; iki adet 2600 mm × 4200 mm sabit çubuklu elek; on bir adet 2YA2460 dairesel titreşimli elek (2400 mm × 6000 mm); 24 adet ana konveyör bandı; 15.000 t depolama kapasitesine sahip iki adet yeni inşa edilmiş toz cevher silosu (manyetik ayırma işleminin 18 saatlik tam yük çalışması için); açık ocak cevher depolama silolarının maksimum depolama kapasitesi 70.000 ila 100.000 t; ve batı maden dairesel silosunun tasarım depolama kapasitesi 12.000 t'dir. Kırma ve eleme ekipmanlarının modelleri ve verimlilik göstergeleri Tablo 6'da gösterilmiştir.
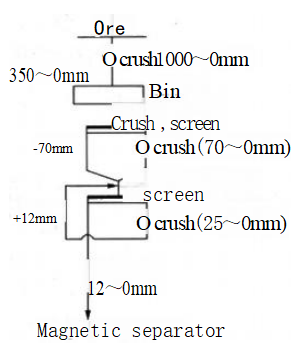
Şekil 1: Dagushan Cevher İşleme Tesisi’ndeki kırma işlemi
Tablo 6: Kırma ve Eleme Ekipmanları
| Süreç | atölye çalışması | model | adet | kapasite/(t/h) | çalışma hızı /% |
| kaba kırıcı | Kırma atölyesi | B1200 mm döner kırıcı | 1 | 1186 | 24.27 |
| Maden işleme tesisi | PF900 mm × 1200 mm çeneli kırıcı | 1 | 256 | 46.32 | |
| orta boy kırıcı | Kırma atölyesi | H8800MC konik kırıcı | 2 | 1494 | 34.49 |
| Maden işleme tesisi | S240B konik kırıcı | 1 | 257 | 46.19 | |
| ince kırıcı | Kırma atölyesi | H8800 konik kırıcı | 4 | 495 | 53.04 |
| Maden işleme tesisi | S155D konik kırıcı | 2 | 129 | 46.29 | |
| Tarama | Kırma atölyesi | 2YA2460 titreşimli elek | 11 | örgü göz boyutu 30 mm × 30 mm, 14 mm × 20 mm | |
| Maden işleme tesisi | 2YA1848 titreşimli elek | 4 | örgü göz boyutu 30 mm × 35 mm, 14 mm × 20 mm | ||
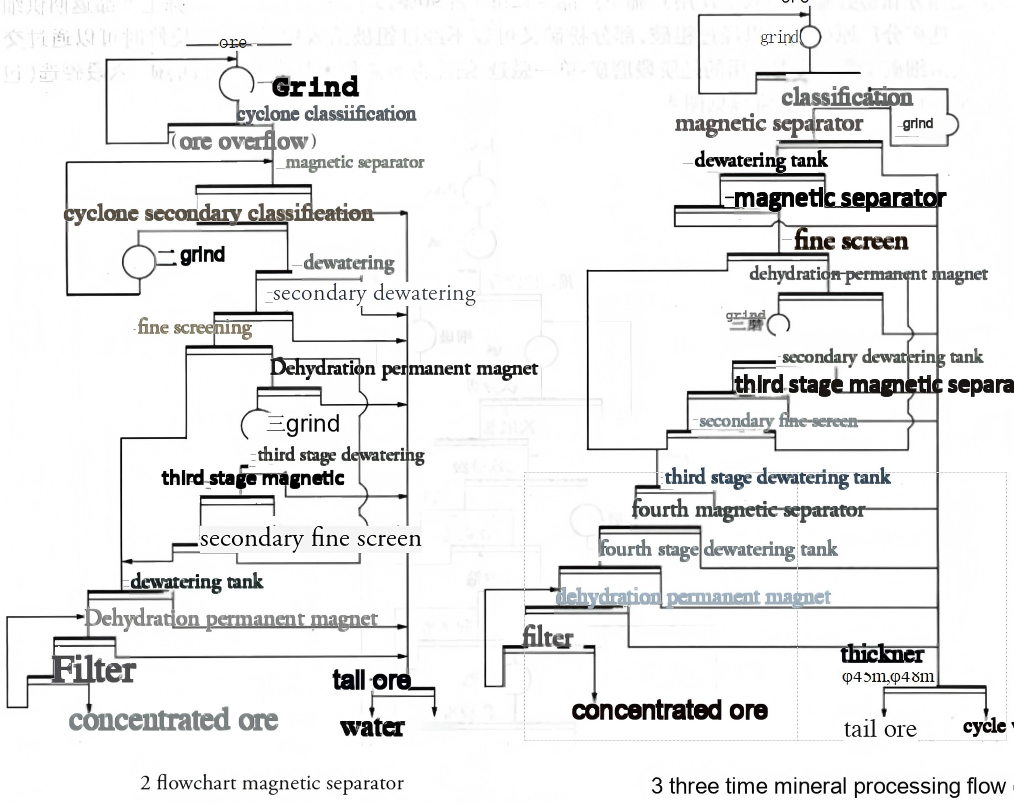
4.2 Manyetik Ayırma Çalıştayı Bu işlem, aşamalı öğütme-tek aşamalı manyetik ayırma-ince eleme ve yeniden öğütme akışını kullanmaktadır. Bu akış şunları içermektedir: üç aşamalı öğütme, altı aşamalı manyetik ayırma (üç aşamalı susuzlaştırma dahil) ve iki aşamalı ince eleme. Ayrıntılar için bkz. Şekil 2.
Ana ekipman: 10 adet taşma değirmeni (93600 mm × 6000 mm; birinci aşamada 6 adet, ikinci aşamada 4 adet); 5 adet taşma değirmeni (92700 mm × 3600 mm; üçüncü aşamada 3 adet); 10 hidrosiklon grubu (birinci aşamada 6 adet, ikinci aşamada 4 adet); 24 manyetik ayırıcı (61200 mm × 3200 mm, tek aşamalı); 26 manyetik ayırıcı (BXø1050 mm × 2400 mm, çift ve üç aşamalı); 7 manyetik ayırıcı (ø1050 mm × 3000 mm, susuzlaştırma); 34 susuzlaştırma oluğu (birinci aşamada 16, ikinci aşamada 10 ve üçüncü aşamada 8 adet); 40 adet MVS elektromanyetik titreşimli elek (birinci aşamada 20 ve ikinci aşamada 20 adet); Atık işleme ekipmanı: 92700 mm × 3600 mm boyutunda bir taşma değirmeni; sekiz adet JLCW150-90-14 diskli geri kazanım makinesi; beş adet Ø3000 mm susuzlaştırma tankı (ikisi birincil susuzlaştırma, üçü ikincil susuzlaştırma için); üç adet BXØ1050 mm × 2400 mm manyetik ayırıcı (biri birincil manyetik ayırma için); dört adet MVS elektromanyetik titreşimli elek; iki adet Ø1050 mm × 3000 mm manyetik ayırıcı (susuzlaştırma ve manyetik ayırma için). Atık çamuru yoğunlaştırma ekipmanı: altı adet 653 m yoğunlaştırıcı (biri atık çamuru yeniden konsantrasyonu için). Ekipman modelleri ve verimlilik göstergeleri Tablo 7 ve 8’de gösterilmiştir.
4.3 Üç aşamalı zenginleştirme atölyesi: Sürekli öğütme-tek aşamalı manyetik ayırma-ince eleme ve yeniden öğütme sürecini benimser. Bu süreç şunları içerir: üç aşamalı öğütme, sekiz aşamalı manyetik ayırma (dört aşamalı susuzlaştırma dahil) ve iki aşamalı ince eleme. Zenginleştirme süreç akışı Şekil 3’te gösterilmiştir.
Ana ekipman: 4 adet 93200 mm × 3100 mm ızgaralı değirmen (tek kademeli); 4 adet φ3200 mm × 3100 mm taşma tipi değirmen (çift kademeli); 2 adet Ø2700 mm × 3600 mm taşma değirmeni (üç aşamalı); 4 adet 02000 mm çift sarmal sınıflandırıcı (birincil sınıflandırma); 4 adet Ø500 mm × 5 hidrosiklon grubu (ikincil sınıflandırma); 8 adet 61200 mm × 3200 mm manyetik ayırıcı (tek manyetik ayırıcı); 14 adet BXs1050 mm × 2400 mm manyetik ayırıcı (6 adet iki manyetik ayırıcı, 3 adet üç manyetik ayırıcı ve 5 adet dört manyetik ayırıcı); 3 adet φ1050 mm × 2400 mm manyetik ayırıcı (susuzlaştırma amaçlı manyetik ayırma); 17 adet 93000 mm susuzlaştırma tankı (6 adet tekli susuzlaştırma tankı). İkincil susuzlaştırma için 3 ünite, üçüncül susuzlaştırma için 3 ünite ve dördüncül susuzlaştırma için 5 ünite; 20 adet MVS elektromanyetik titreşimli elek (birincil aşama için 10 adet ve ikincil aşama için 10 adet). Ekipman modelleri ve verimlilik göstergeleri Tablo 7 ve 8’de gösterilmiştir.
4.4 Filtreleme Çalıştayı
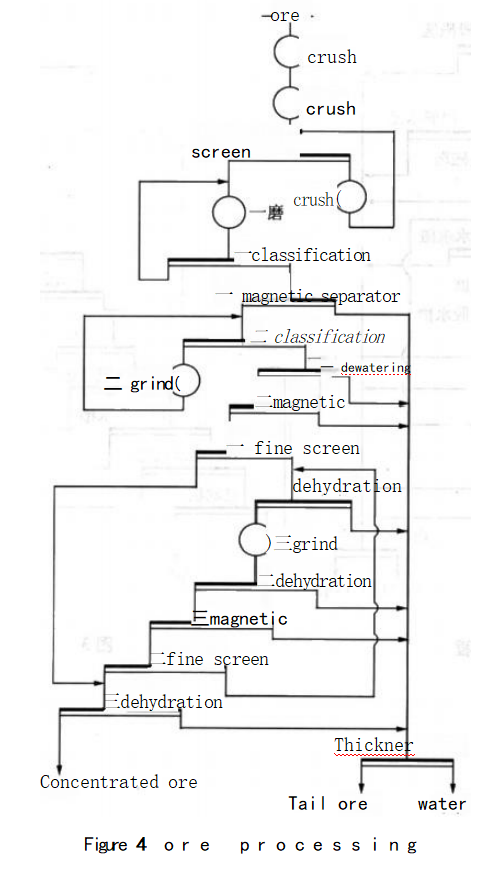
Susuzlaştırma ve filtreleme süreci Şekil 2, 3 ve 4’te gösterilmiştir.
Ana Ekipman: 7 adet ZPG-72 disk filtresi (3 adet manyetik ayırıcı ve 4 adet üçüncül ayırıcı); 7 adet P60/15C seramik filtre;
11 adet BXs1200 mm × 3000 mm susuzlaştırmalı manyetik ayırıcı (7 manyetik ayırıcı ve 4 üçüncül ayırıcı). Ekipman modelleri ve verimlilik göstergeleri Tablo 7 ve 8’de gösterilmiştir.
Tablo 7: Öğütme, Sınıflandırma ve Filtreleme Ekipmanları
| İşleme | atölye çalışması | model | adet | kapasite /(t/h) | çalışma oranı/% | taşma boyutu (-0,074 mm) içerik/% |
| Birincil öğütme ve sınıflandırma | manyetik ayırıcı | g3600 mm × 6000 mm taşma tipli bilyalı değirmen | 6 | 124.04 | 98.2 | 65.06 |
| Üç konulu atölye çalışması | 93200 mm × 3100 mm Izgara tipi bilyalı değirmen | 4 | 74.71 | 98.27 | – | |
| Maden işleme tesisi | 92700 mm × 3600 mm taşma tipli bilyalı değirmen | 3 | 43.99 | 90.77 | – | |
| İkincil öğütme ve sınıflandırma | manyetik ayırıcı atölyesi | 93600 mm × 6000 mm taşma tipi bilyalı değirmen | 4 | – | 92.05 | |
| Üç konulu atölye çalışması | 63200 mm × 3100 mm taşma tipli bilyalı değirmen | 4 | – | 一 | 86.86 | |
| Maden işleme tesisi | 2700 mm × 3600 mm taşma tipli bilyalı değirmen | 3 | – | – | ||
| Üç aşamalı öğütme ve sınıflandırma | manyetik ayırıcı atölyesi | 2700 mm × 3600 mm taşma tipli bilyalı değirmen | 5 | – | – | 二 |
| Üç konulu atölye çalışması | 62700 mm × 3600 mm taşma tipli bilyalı değirmen | 2 | – | 一 | – | |
| Maden işleme tesisi | 61800 mm × 4000 mm taşma tipli bilyalı değirmen | 1 | – | – | 二 | |
| manyetik ayırıcı atölyesi | 72 m² Dış Filtre Vakum Filtresi | 3 | – | – | 一 | |
| Filtre | Üç konulu atölye çalışması | 72 m² Dış Filtre Vakum Filtresi | 4 | 56.81 | 52.41 | 51.74 |
| Maden işleme tesisi | – | – | – | – | – |
Tablo 8: Yeniden Öğütme Ekipmanının Seçimi
| Süreç | Manyetik Ayırma Çalıştayı | Üç konulu atölye çalışması | Maden işleme tesisi | ||||
| model | Birim sayısı | model | Birim sayısı | model | Birim sayısı | ||
| Seçme sürecinden önce | Tek kullanımlık manyetik ayırıcı | XCTB1232 Tamburlu Manyetik Ayırıcı | yirmi dört | XCTB1232 Tamburlu Manyetik Ayırıcı | 8 | BX-1024 | 6 |
| Tek kullanımlık su giderme tankı | 63000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 16 | 63000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 6 | 63000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 4 | |
| İkincil manyetik ayırıcı | BX1024 Yarı ters akışlı tamburlu manyetik ayırıcı | 16 | BX1024 Yarı Ters Akım Manyetik Ayırıcı | 6 | BX1024 | 4 | |
| ince elekte tekrar öğütün | Susuzlaştırma manyetik ayırıcısı | CTB1030 Yarı Ters Akışlı Tamburlu Manyetik Ayırıcı | 7 | CTB1024 Yarı Ters Akışlı Manyetik Ayırıcı | 3 | CTB1024 | 2 |
| Bir elek | MVS elektromanyetik titreşimli yüksek frekanslı titreşimli elek | 20 | MVS elektromanyetik titreşimli yüksek frekanslı titreşimli elek | 10 | – | – | |
| İkinci tarama | MVS elektromanyetik titreşimli yüksek frekanslı titreşimli elek | 20 | MVS elektromanyetik titreşimli yüksek frekanslı titreşimli elek | 10 | – | ||
| İkincil dehidrasyon tankı | 93000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 10 | 93000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 3 | iki | – | |
| Üç aşamalı manyetik ayırıcı | BX1024 Yarı ters akışlı tamburlu manyetik ayırıcı | 10 | BX1024 Yarı ters akışlı tamburlu manyetik ayırıcı | 4 | – | ||
| Üç aşamalı susuzlaştırma tankı | 63000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 8 | 63000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 3 | 63000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 2 | |
| Dört aşamalı manyetik ayırıcı | bir | – | BX1024 Yarı ters akışlı tamburlu manyetik ayırıcı | 5 | bir | – | |
| Dört aşamalı susuzlaştırma tankı | – | iki | 63000 mm kalıcı mıknatıslı harici manyetik susuzlaştırma tankı | 5 | – | ||
| Ön filtreleme manyetik ayırıcı | BX1230 Yarı Ters Akışlı Manyetik Ayırıcı | 7 | BX1230 Yarı Ters Akışlı Manyetik Ayırıcı | 4 | – | bir | |
4.5 Maden İşleme Tesisi Kırma işlemi, üç aşamalı bir kapalı devre kırma sürecini benimsemektedir. Orta ve ince kırıcılardan çıkan malzeme birleştirilerek eleme ünitesine beslenir (ön eleme olarak da bilinir; ön eleme ve kontrol olmak üzere çift amaca hizmet eder). 90%'nin üzerindeki küçük boyutlu ürün (-12 mm), öğütme haznesine taşınırken, büyük boyutlu ürün ise ince kırıcıya geri gönderilir. Maden işleme tesisindeki ham cevher kaba kırma işleminden geçirilebilir; bazı ince cevherler ise kaba kırma yapılmaksızın doğrudan ara kırıcıya beslenebilir (ara kırıcının bakımı sırasında, çapraz oluk vasıtasıyla doğrudan ince kırıcıya beslenebilir). Zenginleştirme işlemi, aşamalı öğütme-tek aşamalı manyetik ayırma-ince eleme ve yeniden öğütme sürecini kullanır. Bu süreç şunları içerir: üç aşamalı öğütme, altı aşamalı manyetik ayırma (üç aşamalı susuzlaştırma dahil) ve iki aşamalı ince eleme. Proses akışı Şekil 4’te gösterilmiştir.
Dagushan cevher işleme tesisinin zenginleştirme bölümü, yıllık 1,3 milyon ton ham cevheri işlemek üzere tasarlanmıştır. Tesis, esas olarak kırma, zenginleştirme ve atık işleme sistemlerinden oluşmaktadır. Temmuz 2006’da resmi olarak tamamlanarak faaliyete geçirilmiştir. Kırma sistemi, üç aşamalı bir kapalı devre prosesi kullanmaktadır; besleme tanecik boyutu 750-0 mm, ürün tanecik boyutu ise 15-0 mm'dir. Zenginleştirme sistemi, aşamalı öğütme-tek manyetik ayırma-ince eleme ve yeniden öğütme sürecini kullanır; nihai konsantre tenörü 67,20%'dir. Konsantre, iki aşamalı pompalarla Dagushan cevher işleme tesisinin filtrasyon atölyesine taşınarak susuzlaştırma ve filtrasyon işlemlerinden geçirilir ve nihai konsantre haline gelir. Her zenginleştirme aşamasından çıkan atıklar bir yoğunlaştırıcı ile yoğunlaştırılır; taşan kısım sirkülasyon suyu olarak yeniden kullanılırken, alt akış bir birincil pompa vasıtasıyla Dagushan cevher zenginleştirme tesisinin atık havuzuna taşınır.
Ana ekipman: PE900 mm × 1200 mm sarkaçlı çeneli kırıcı (bir adet); GZT1560 çubuklu titreşimli besleyici (bir adet); XJG-110 kauçuk yaylı titreşimli besleyici (bir adet); S240B standart konik kırıcı (bir adet); S155D kısa başlı konik kırıcı (bir adet); 1800 mm × 4800 mm 2YA dairesel titreşimli elek (4 adet); O2700 mm × 3600 mm taşma değirmeni (6 adet, 3'ü birincil ve 3'ü ikincil için); ZM2400 mm × 3600 mm taşma değirmeni (1 adet, üçüncül aşama için); GZM1830 × 4000 taşma değirmeni (1 adet, üçüncül aşama için); 9350 mm × 6 hidrosiklon grubu (3 grup, birincil sınıflandırma için); 9350 mm × 5 üç hidrosiklon grubu (ikincil sınıflandırma); on iki adet BXg1050 mm × 2400 mm manyetik ayırıcı (altı adet tek kademeli, dört adet çift kademeli ve iki adet üç kademeli); iki adet CTB-1024 manyetik ayırıcı (susuzlaştırmalı manyetik ayırma); sekiz adet 93000 mm susuzlaştırma oluğu (dört adet tek kademeli, iki adet çift kademeli ve iki adet üç kademeli); on adet MVS elektromanyetik titreşimli elek (dört adet tek kademeli ve altı adet çift kademeli); bir adet 953 m kalınlaştırıcı. Ekipman modelleri ve verimlilik göstergeleri Tablo 6, 7 ve 8'de gösterilmiştir.
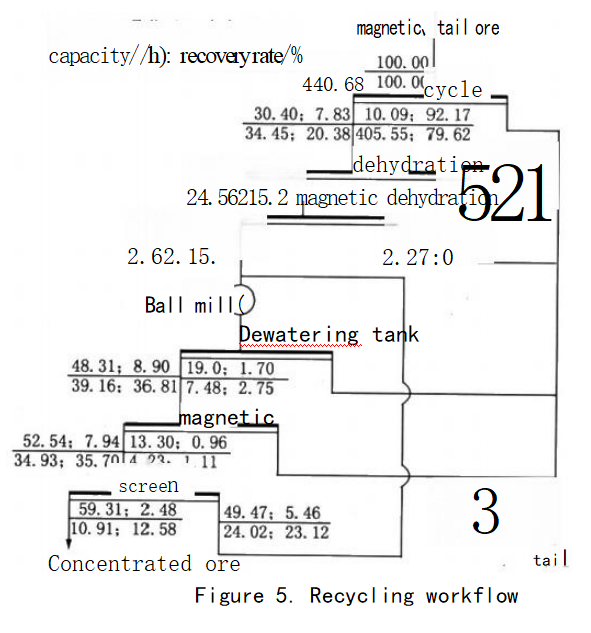
4.6 Atık Madeni Çalıştayı: Dagushan cevher zenginleştirme tesisi Tek bir manyetik ayırma işlemi kullanarak yılda yaklaşık 9 milyon ton ham cevher işliyor. Yılda yaklaşık 2,5 milyon ton, 11,7% tenörlü atık cevheri boşaltıyor. Bu atık cevherler, bir miktar serbest demir mineralleri ve iç içe geçmiş mineraller içeriyor. Atık cevherlerin yeniden işlenmesi, atık cevher atölyesinde gerçekleştiriliyor.
Dagushan zenginleştirme tesisinde iki adet çevrimiçi atık geri kazanım noktası bulunmaktadır: biri Daxuan Kapsamlı Sanayi Şirketi’nin zenginleştirme atölyesinde, diğeri ise Daxuan Sanayi Şirketi’nin üçüncü zenginleştirme atölyesinin atık geri kazanım noktasında yer almaktadır. Geri kazanım süreci Şekil 5’te gösterilmiştir.
Ana ekipmanlar: 61600 mm × 8 mm diskli geri kazanım makinesi; 6750 mm × 1800 mm sabit mıknatıslı susuzlaştırma makinesi; 61500 mm × 3000 mm bilyalı değirmen; iki adet 2,0 m susuzlaştırma tankı; bir adet 6750 mm × 1800 mm düşük alan şiddetli titreşimli manyetik ayırıcı; bir adet 0,15 mm yüksek frekanslı titreşimli ince elek; bir adet 3,0 m susuzlaştırma tankı; ve bir adet 8 m² filtre.
4.7 Başlıca Teknik ve Ekonomik Göstergeler
Tablo 9, 2000 ile 2007 yılları arasında manyetik ayırma atölyesi, üçüncü ayırma atölyesi ve maden işleme şubesinin başlıca teknik ve ekonomik göstergelerini göstermektedir.
| atölye çalışması | yıl | cevher tenörü % | konsantre cevher/% | tail /% | oran /(t/t) | kapasite /[(adet · saat)] | bilyalı değirmen çalışma kapasitesi/% | kapasite/100.000 t | konsantre cevher/100.000 ton | kapasite /(t/g) | boyut (-12 mm)/% | goodsize/% |
| manyetik ayırıcı | 2000 | 31.96 | 66.21 | 9.46 | 2.52 | 36.59 | 85.26 | 383.67 | 159.88 | 4380 | 90.97 | 94.77 |
| 2001 | 31.88 | 66.21 | 8.84 | 2.49 | 35.45 | 87.92 | 382.28 | 171.07 | 4687 | 90.81 | 95.20 | |
| 2002 | 31.76 | 66.47 | 8.82 | 2.51 | 34.32 | 90.99 | 382.96 | 170.06 | 4659 | 91.32 | 96.27 | |
| 2003 | 31.76 | 66.63 | 8.70 | 2.51 | 35.98 | 93.32 | 411.78 | 183.66 | 5032 | 90.79 | 93.73 | |
| 2004 | 31.49 | 66.63 | 8.73 | 2.54 | 42.12 | 93.98 | 435.94 | 192.82 | 5268 | 93.98 | 98.16 | |
| 2005 | 30.60 | 67.15 | 8.80 | 2.68 | 102.77 | 96.45 | 607.08 | 253.81 | 6954 | 89.74 | – | |
| 2006 | 30.13 | 67.26 | 8.74 | 2.74 | 121.62 | 97.61 | 623.95 | 253.53 | 6946 | 93.60 | 99.60 | |
| 2007 (1–6) | 30.70 | 67.29 | 8.74 | 2.67 | 124.04 | 98.20 | 317.48 | 131.49 | 7265 | 93.47 | 100 | |
| üç ayırıcı | 2000 | 31.85 | 64.42 | 9.38 | 2.45 | 62.51 | 87.57 | 192.35 | 89.82 | 2461 | 90.78 | 92.67 |
| 2001 | 31.70 | 65.43 | 8.77 | 2.47 | 59.34 | 90.89 | 188.99 | 91.89 | 2518 | 90.70 | 92.43 | |
| 2002 | 31.81 | 66.47 | 8.73 | 2.50 | 61.00 | 93.03 | 198.82 | 95.99 | 2630 | 91.76 | 99.17 | |
| 2003 | 32.12 | 66.67 | 8.72 | 2.48 | 64.86 | 94.20 | 214.10 | 104.24 | 2856 | 91.27 | 98.31 | |
| 2004 | 31.86 | 66.63 | 8.76 | 2.51 | 68.30 | 95.88 | 230.11 | 110.50 | 3019 | 95.29 | 98.59 | |
| 2005 | 30.71 | 66.73 | 8.80 | 2.64 | 67.88 | 97.11 | 231.00 | 105.17 | 2881 | 89.71 | – | |
| 2006 | 30.17 | 67.21 | 8.73 | 2.73 | 72.60 | 97.65 | 248.41 | 101.92 | 2792 | 93.46 | 98.93 | |
| 2007(1~6) | 30.73 | 67.29 | 8.74 | 2.67 | 74.71 | 98.27 | 127.57 | 51.74 | 2858 | 93.36 | 100 | |
| işleme tesisi hattı | 2006 | 24.56 | 67.26 | 9.37 | 3.81 | 42.34 | 89.90 | 50.43 | 13.60 | 739 | – | |
| 2007 (1–6) | 26.84 | 67.29 | 9.34 | 3.32 | 43.99 | 90.77 | 52.04 | 17.24 | 953 | – | – |




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian