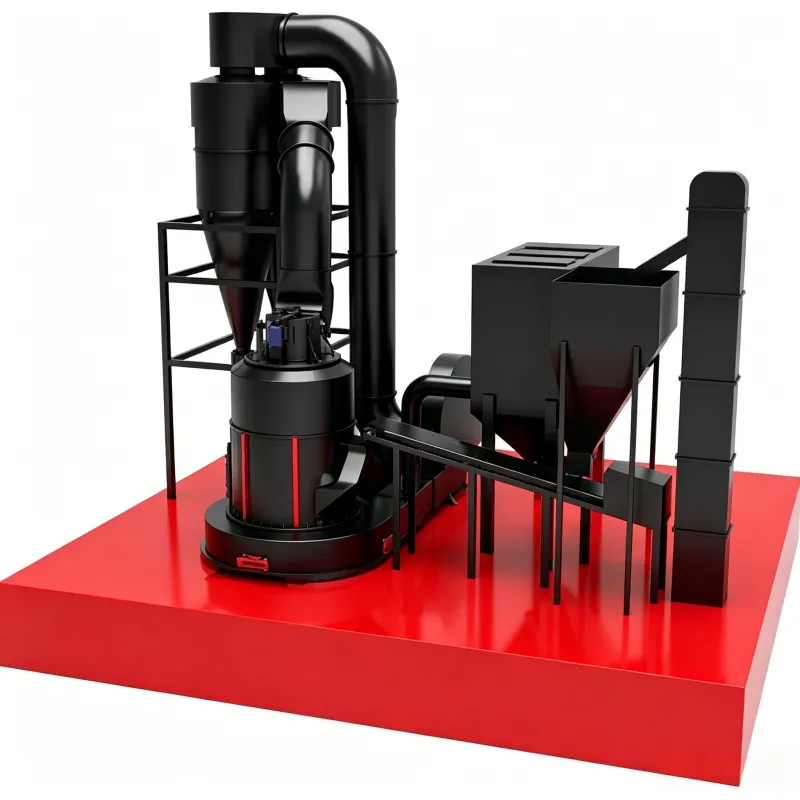
Küçük Raymond Değirmeni
Küçük Raymond Değirmenine Giriş KX küçük Raymond değirmeni bir…

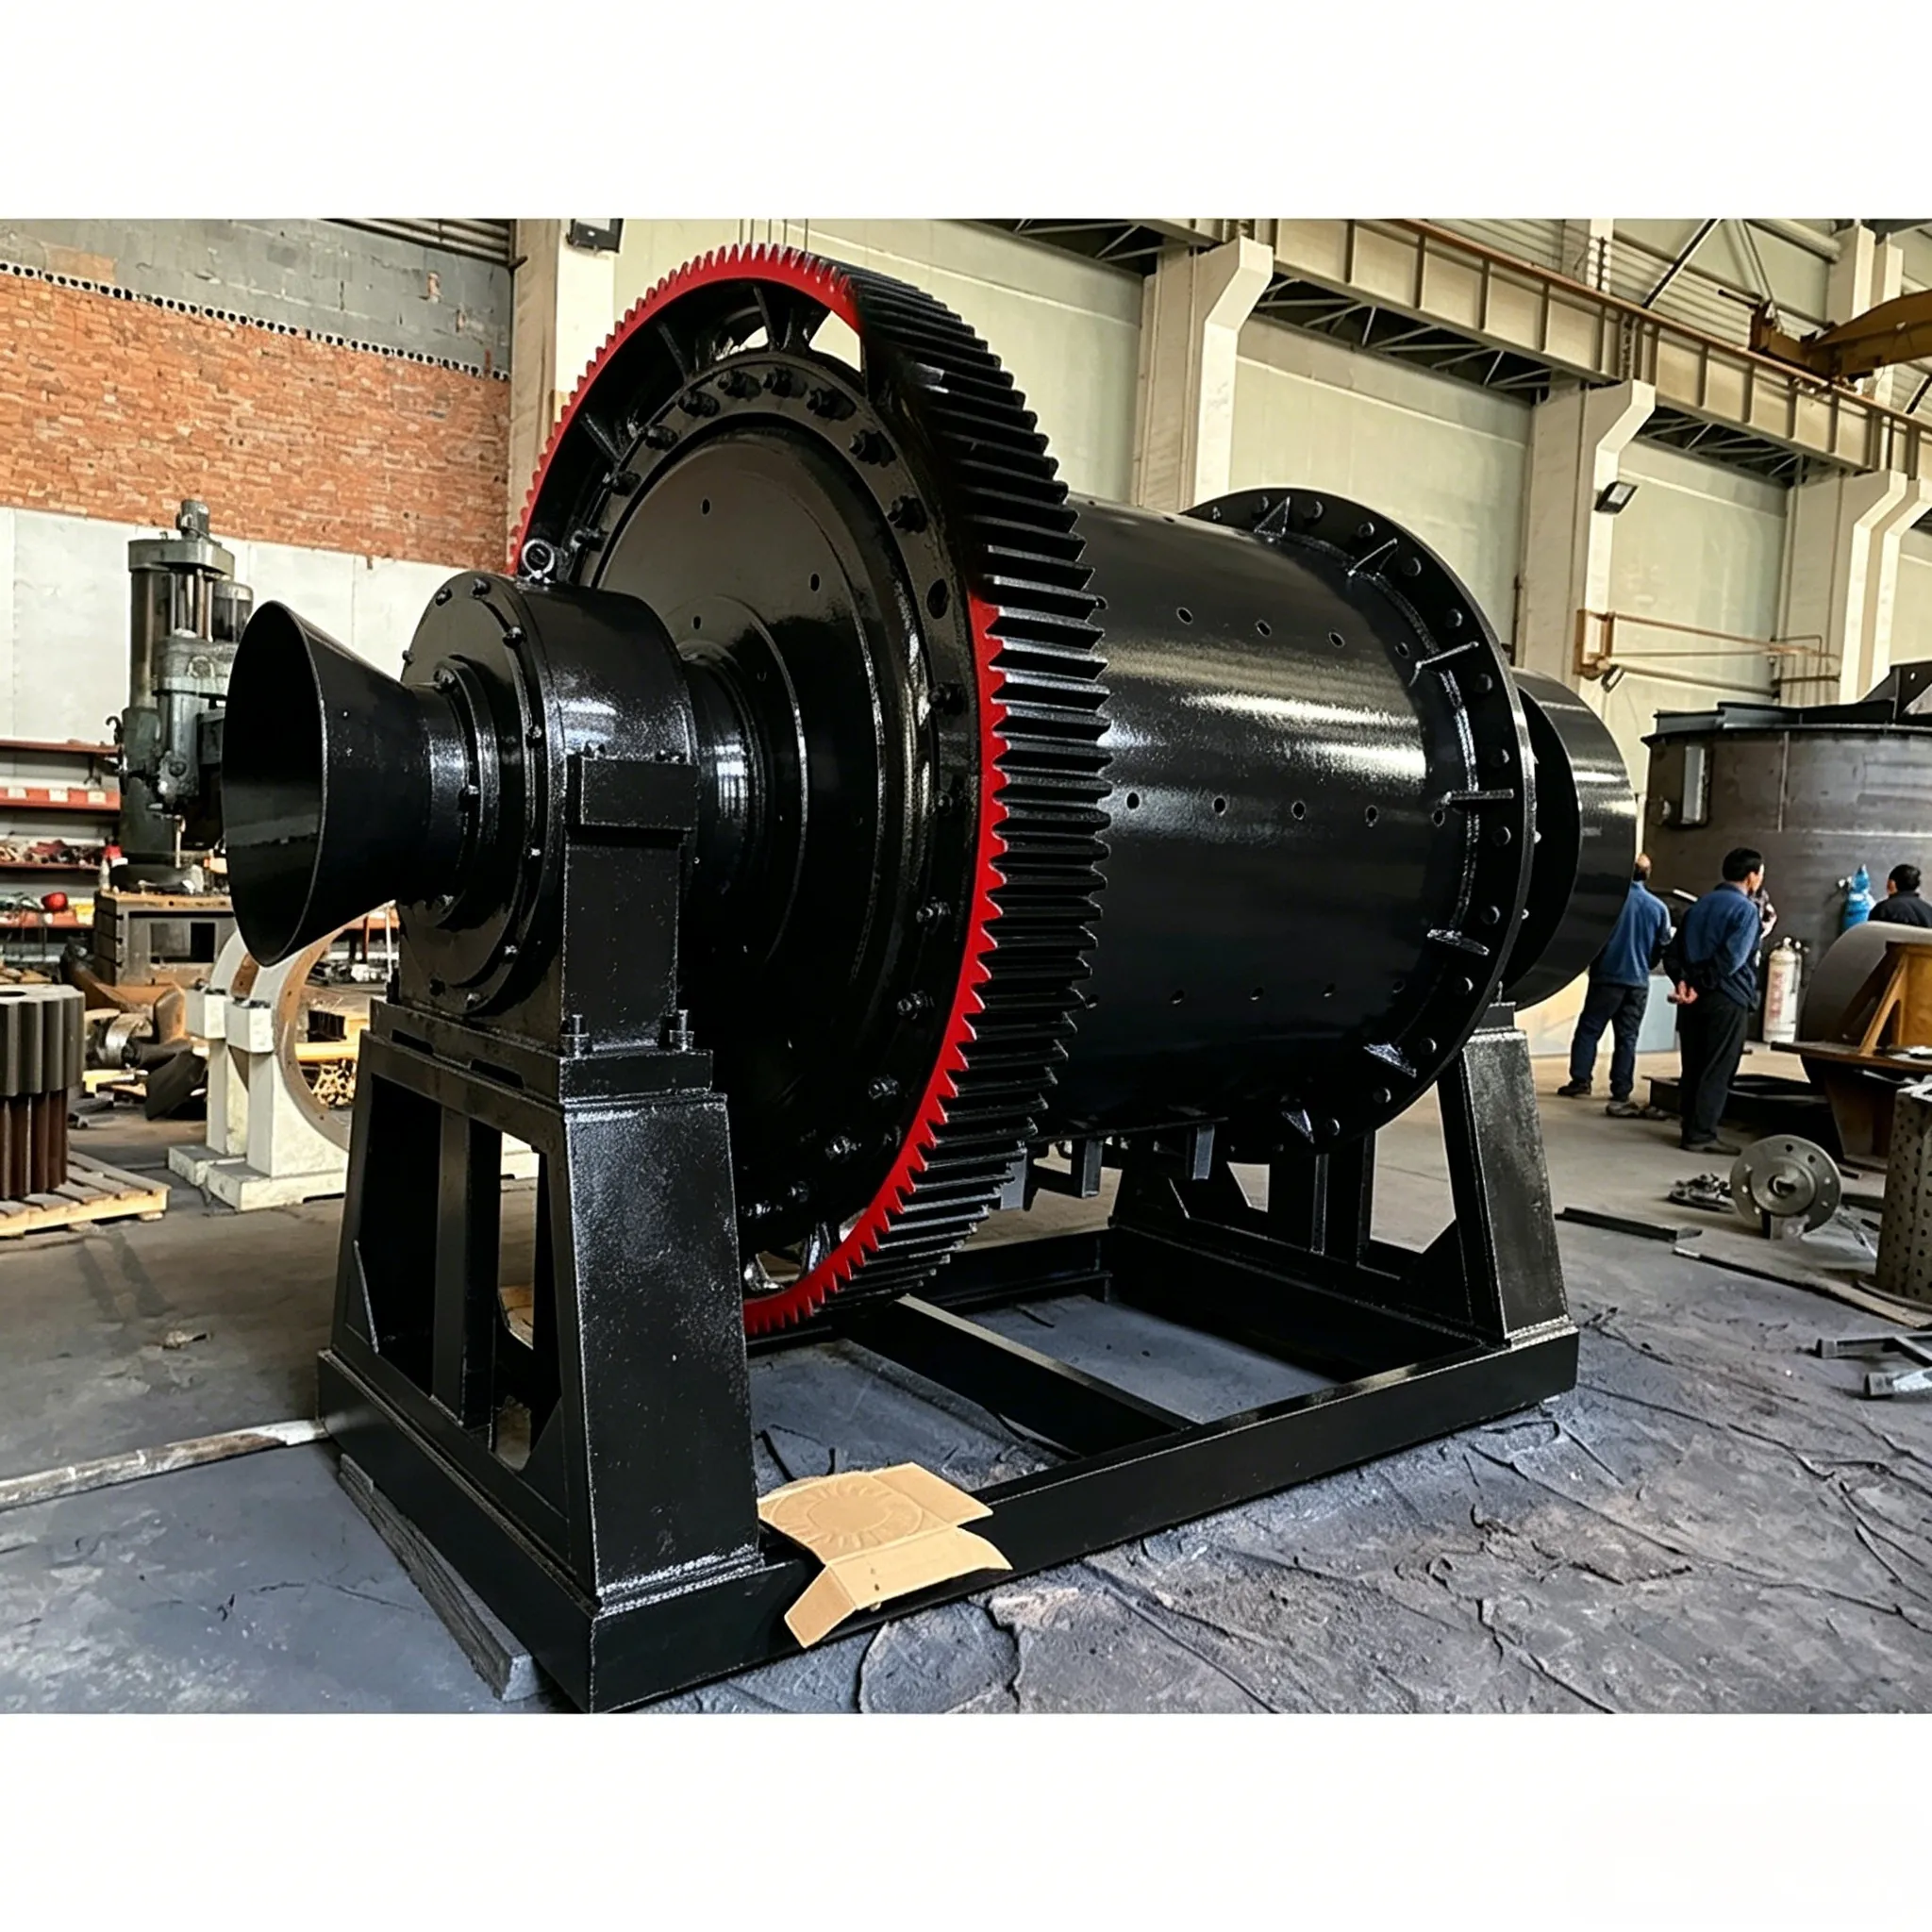
Öğütme işlemleri, besleme, su ilavesi, öğütme, sınıflandırma ve öğütme ortamı ilavesi gibi çeşitli unsurları içerir; bunlar bir araya gelerek malzeme öğütme sistemi mühendisliği olarak bilinen bütünsel bir sistem oluşturur. Öğütme-sınıflandırma süreci statik değil, dinamik bir denge sürecidir. Dinamik denge tamamen göreceli bir kavramdır; nispeten dengeli duruma statik veya kararlı durum denirken, nispeten dengesiz duruma dinamik denir.
Öğütme ve sınıflandırma işlemi sırasında, ham cevherin özellikleri temelde değişmeden kaldığında ve besleme hızı, su ilavesi, öğütme, sınıflandırıcı geri dönüş kumu ve taşma gibi faktörlerin tümü belirlenen koşullara göre dengeyi koruyabildiğinde, ideal öğütme performansı elde edilebilir. Herhangi bir faktörde önemli bir bozulma meydana gelirse, denge bozulacaktır. Yeni bir dengeyi yeniden sağlamak için zamanında ayarlamalar yapılmazsa, öğütme performansı düşer ve bu durum maden işleme performansını da etkiler. Bu nedenle, öğütme-sınıflandırma sürecinin işletilmesi ve yönetimi, esas olarak manuel olarak veya otomatik cihazlar yardımıyla çeşitli yöntem ve araçları kullanarak besleme hızı, hamur yoğunluğu, incelik, su ilave oranı ve geri dönüş kum miktarı gibi kilit proses göstergelerini derhal tespit etmek, bunları verilen koşullarla karşılaştırmak, değişikliklerin nedenlerini analiz etmek ve bozulma faktörlerini ortadan kaldırmak için çeşitli önlemler almaktır. Böylelikle tüm öğütme sürecinin dinamik dengesi korunur ve her bir yönün proses göstergelerinin verilen koşulları karşılaması sağlanarak optimum öğütme performansı elde edilir.
Öğütme ve sınıflandırma ekipmanlarının sağlamlığı ve düzgün çalışması, normal öğütme işleminin temel ön koşullarıdır. Doğru işletim ve uygun bakım, öğütme sürecinin istikrarlı bir şekilde ve uzun süre devam edebilmesini garanti eder. Bu nedenle, öğütme-sınıflandırma sürecinin sıkı bir şekilde kontrol edilmesi ile öğütme ve sınıflandırma ekipmanlarının uygun bakım ve yönetiminin sağlanması eşit derecede önemlidir.
Öğütme değirmeni (sınıflandırma ekipmanı dahil), bir konsantratör tesisindeki büyük ekipmanlardan biridir. Tesisin devreye alınması veya kapatılması sırasında işletim prosedürlerine harfiyen uyulmalıdır; aksi takdirde, yanlış kullanım nedeniyle ciddi ekipman kazaları meydana gelebilir.
Açık devre öğütmede bir öğütme ünitesi genellikle öğütme değirmeni, yağlama ekipmanı ve besleyiciden oluşur; kapalı devre öğütmede ise sınıflandırma ekipmanı da buna dahildir. Bir öğütme ünitesinin devreye alınması ve devreden çıkarılması genellikle aşağıdaki iki ilkeye göre gerçekleştirilir:
(1) Yalnızca tüm ekipmanlar çalıştırıldıktan ve istikrarlı ve normal bir şekilde çalışır duruma geldikten sonra besleme yapılabilir;
(2) Çalıştırma sırasında ekipmanlar, cevher akışının tersi yönde, aşağıdan yukarıya doğru tek tek çalıştırılmalıdır; yani şu sırayla: yağlama yağı pompası → sınıflandırıcı → öğütme değirmeni → besleyici. Birden fazla ekipmanın aynı anda çalıştırılması kesinlikle yasaktır. Kapatma işlemi ise bunun tersidir: ekipmanlar, cevher akış yönünde, yukarıdan aşağıya doğru, yani besleyici → öğütme değirmeni → sınıflandırıcı → yağ pompası sırasıyla durdurulmalıdır. Normal kapatma sırasında, ekipman içindeki malzeme mümkün olduğunca boşaltılmalı ve ekipman yüksüz koşullarda durdurulmalıdır. İki aşamalı kapalı devre öğütmede, bazı öğütme-sınıflandırma akış şemaları, cevherin ikinci aşamaya ulaşmadan önce ilk öğütme aşamasının belirli bir süre çalışmasını gerektirir. Bu durumda, ikinci aşama değirmeni ancak ikinci aşama sınıflandırıcıda geri dönüş kumu olduğunda çalıştırılabilir; aksi takdirde, ikinci aşama değirmeni belirli bir süre boşta çalışır, bu da öğütme ortamlarını ve astarları tüketir ve sıklıkla gövdeden çamur sızıntısına neden olur.
Çalıştırma komutunu aldıktan sonra, öğütme ünitesini çalıştırmadan önce, öğütme operatörü dikkatli bir şekilde kontrol ve hazırlık çalışmalarını gerçekleştirmelidir; bu çalışmalar temel olarak aşağıdakileri içerir:
(1) Öğütme değirmenini ve ilgili ekipmanlarını (sınıflandırıcı, besleyici, elektrik motoru vb.) levye, demir çubuk, alet veya diğer nesneler gibi herhangi bir engel olup olmadığına ilişkin kapsamlı bir şekilde kontrol edin; böylece bu nesnelerin ekipmanın çalışmasını engellemesini veya çalıştırma sırasında dışarı fırlamasını önleyerek yaralanmalara veya ekipman hasarına yol açılmasını önleyin. Bazen bu nesneler, çalıştırılmakta olan ekipmana doğrudan zarar verebilir.
(2) Gevşemeyi veya bağlantı sorunlarını önlemek için dişliler, kaplinler, redüktörler, ankraj cıvataları ve kasnaklar gibi bağlantı elemanlarının sıkılık durumunu kontrol edin. Elastik kaplinlerde ise pistonların veya lastik halkaların aşınma durumuna dikkat edin.
(3) Şanzıman dişlilerinin diş yüzeylerinin yağlanma durumunu ve kum girişi veya yabancı cisim olup olmadığını kontrol edin.
(4) Dahili sirkülasyonlu yağlama noktaları için, yağ miktarının yeterli olup olmadığını ve yağ kalitesinin iyi olup olmadığını kontrol edin. Katı yağlayıcıların kullanıldığı yerlerde, katı yağlayıcının tüketimini ve yağlanan parçalarla temas durumunu kontrol edin; ayrıca kum veya su girip girmediğini de kontrol edin.
(5) Manuel düşük gerilimli çalıştırma özelliğine sahip ekipmanlarda, yağa daldırılmış reostanın el çarkının sıfır konumunda olup olmadığını ve kısa devre bıçak anahtarının açık konumda olup olmadığını kontrol edin. Senkron motorlarda, DC çalıştırma kolunu çalışma konumuna itin ve kayma halkaları ile rotor arasındaki temasın iyi olup olmadığını kontrol edin.
(6) Yağ kesintisi koruması için cıva anahtarları ve yağ basıncı röleleri, kilitleme cihazları ve sesli uyarı sinyalleri gibi çeşitli koruma cihazlarının eksiksiz ve güvenilir olup olmadığını kontrol edin.
(7) Ampermetreler, voltmetreler, yağ basıncı göstergeleri, termometreler, zamanlayıcılar ve uyarı ışıkları gibi çeşitli aletlerin eksiksiz olup olmadığını ve normal şekilde çalışıp çalışmadığını kontrol edin. Elektrik kulakları, gama dansitometreleri ve elektromanyetik akış ölçerler gibi otomatik izleme cihazlarına sahip ekipmanlarda, bu cihazların duyarlı ve güvenilir olup olmadığını kontrol edin.
(8) Elektronik bant kantar gibi öğütme değirmeni besleme ölçüm cihazının güvenilir ve normal çalışıp çalışmadığını kontrol edin. Sıfır noktasını ve sensör temasını kontrol etmek için boş bantlı konveyör, besleme yapılmadan çalıştırılabilir. Boş bant çalışırken sayaç çalışıyorsa, bant boşken sayaç çalışmayana kadar ayarlamalar yapılmalı veya ilgili bileşenler/elemanlar kontrol edilmelidir.
(9) Yukarıdaki kontrol ve ayar işlemlerini tamamladıktan sonra, yağ pompasını çalıştırmaya hazırlanın. Yağ pompasını çalıştırmadan önce, tanktaki yağ seviyesini ve yağ kalitesini kontrol ederek yeterli miktarda ve temiz yağlama yağı bulunduğundan emin olun. Ardından soğutucunun soğutma suyu vanasını açın ve soğutma suyunun sorunsuz bir şekilde aktığını kontrol edin. Sıcaklığın yüksek olduğu yaz aylarında, yağ pompasını çalıştırmadan önce soğutma suyu açılmalıdır. Sıcaklığın düşük olduğu kış aylarında, önce yağ pompası çalıştırılarak sirkülasyon sağlanabilir ve yağ sıcaklığı belirli bir değere yükseldikten sonra soğutma suyu açılabilir; aksi takdirde, yağın akışkanlığı çok düşük olur ve yağlama etkisi olumsuz etkilenir. Elektrikli ısıtıcı kullanılıyorsa, yağ sıcaklığının eşit bir şekilde yükselmesini sağlamak için yağ pompası çalıştırılarak sirkülasyon sağlanmalıdır. Yağ pompası çalıştırıldıktan sonra, pompanın çalışmasını ve tüm yağ besleme ve yağlama sistemini dikkatlice kontrol edin: yağ basıncının normal olup olmadığını, yağ besleme ve dönüş hatlarının tıkanık olup olmadığını, herhangi bir sızıntı veya dökülme olup olmadığını ve içi boş mil muylusu üzerindeki yağ dağılımının eşit olup olmadığını kontrol edin.
(10) Yağ pompası normal şekilde çalışmaya başladıktan sonra öğütme değirmenini çalıştırın. Öğütme değirmeni nispeten uzun bir süre (genellikle 4 saatten fazla) durdurulmuşsa, değirmeni 2–3 devir boyunca boşta çalıştırın. Bu işlem esas olarak değirmenin güvenlik koruyucuları veya besleme olukları gibi diğer nesnelerle çarpışıp çarpışmadığını, öğütme ortamının topaklanıp topaklanmadığını ve dönüşün serbest olup olmadığını kontrol etmek içindir. İşlem sırasında ortamın yuvarlanma sesi duyulmuyorsa, bu topaklanma olduğunu gösterir. Bu durumda, öğütme malzemeleri hareket edene kadar değirmeni birkaç kez daha boşta çevirin. Boşta çevirme işlemi öğütme malzemelerini hareket ettiremezse, boşta çevirme sırasında besleme ucundan veya boşaltma ucundan yüksek basınçlı su püskürtün. Aşındırıcılar hala hareket ettirilemiyorsa, müdahale için menhol kapağı açılmalıdır; aksi takdirde değirmen ciddi şekilde eksantrik hale gelir ve zorla çalıştırma, motora, elektrikli ekipmana veya değirmenin kendisine zarar verebilir. Değirmen 4 saatten az bir süre durdurulmuşsa, genellikle baring işlemi yapılmadan doğrudan çalıştırılabilir.
(11) Sınıflandırıcıyı kontrol edin. Sınıflandırıcı bir elek ise, elek ağının ve tahrik kayışının sağlam olup olmadığını ve elek yüzeyinde cevher kalıntısı olup olmadığını kontrol edin; çok miktarda cevher varsa, bu cevherin temizlenmesi gerekir. Sarmal bir sınıflandırıcı ise, sarmalın alt ucu kaldırılmış konumda olmalıdır; değilse, kaldırma mekanizmasını çalıştırarak sarmalı yukarı kaldırın.
Denetim ve hazırlık çalışmalarını tamamladıktan ve herhangi bir sorun olmadığını doğruladıktan sonra, belirtilen şekilde (örneğin, zili çalarak) çalıştırma sinyalini verin. Çoğu ekipmanın anahtar dolabının içinde gizli bir anahtar bulunur; çalıştırmadan önce bu gizli anahtarı “kapalı” konuma getirin. Ardından sınıflandırıcıyı çalıştırın, daha sonra öğütme değirmenini çalıştırın. Öğütme değirmeni 2–3 dakika çalıştıktan sonra, bantlı konveyörü ve besleyiciyi çalıştırın. Beslemeden hemen sonra, öğütme değirmeni ek suyunu (genellikle “arka su” olarak adlandırılır) ve boşaltma ek suyunu (genellikle “ön su” olarak adlandırılır) açın. Alternatif olarak, ön ve arka ek su, öğütme değirmeni çalıştırılmadan önce de açılabilir. Ardından sınıflandırıcıyı (spiral sınıflandırıcıyı kastediyoruz) yavaşça normal konumuna indirin. Böylece tüm başlatma prosedürü tamamlanmış olur.
Çalıştırma işlemi tamamlandıktan ve ekipman normal çalışma moduna geçtikten sonra, tüm ekipmanı kapsamlı bir şekilde inceleyin. Çalışma gerekliliklerini karşılamayan herhangi bir ekipman tespit edilirse, derhal gerekli önlemleri alın; gerekirse çalışmayı durdurun. Aynı zamanda, uygun üretim kapasitesi, yoğunluk ve inceliği sağlamak için besleme hızını ve ön/arka ek suyu belirtilen şekilde kontrol edin ve ayarlayın.
Ekipmanın devreye alınması sırasında aşağıdaki önlemler alınmalıdır:
(1) Manuel düşük gerilimle çalıştırılan bir öğütme değirmeni için, çalıştırma düğmesine basıldıktan sonra, yağa daldırılmış reostanın el çarkı yavaşça çalışma konumuna çevrilmelidir; aksi takdirde, değirmenin ani hızlanması devre kesilmesine veya başka kazalara neden olabilir.
(2) Düşük gerilimle çalıştırma amacıyla frekansa duyarlı bir reostat ile çalıştırılan bir öğütme değirmeni için, çalıştırma süreci belirtilen çalıştırma süresini aşmamalıdır. Çalıştırma süresi genellikle 15–20 saniyedir. Çalıştırma düğmesine basıldıktan sonra değirmen dönmeye başlar ancak belirtilen süre içinde nominal hıza ulaşmazsa, çalıştırma işlemi derhal durdurulmalıdır; aksi takdirde frekansa duyarlı reostat yanar. Çalıştırma işlemi durdurulduktan sonra, mekanik ve elektrik sistemlerini inceleyerek çalıştırma hatasının nedenini belirleyin. İlk ve ikinci çalıştırma denemeleri arasındaki süre 15 dakikadan fazla olmalıdır. Frekansa duyarlı reostatın sıcaklığı nispeten yüksekse, zorla soğutma için bir fan kullanılabilir.
(3) Öğütme değirmeni arka arkaya en fazla iki kez çalıştırılmalıdır. Üçüncü bir çalıştırma, ancak elektrikçiler ve tesisatçılar ortak bir inceleme yaptıktan sonra gerçekleştirilebilir.
(4) Hangi ekipman çalıştırılıyor olursa olsun, operatör çalıştırma sırasında gözünü çalıştırılan ekipmandan ayırmamalıdır; böylece herhangi bir anormallik meydana geldiğinde, çalıştırma işlemi derhal durdurulabilir veya acil durum önlemleri alınabilir.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian