Küçük Raymond Değirmeni
Küçük Raymond Değirmenine Giriş KX küçük Raymond değirmeni bir…

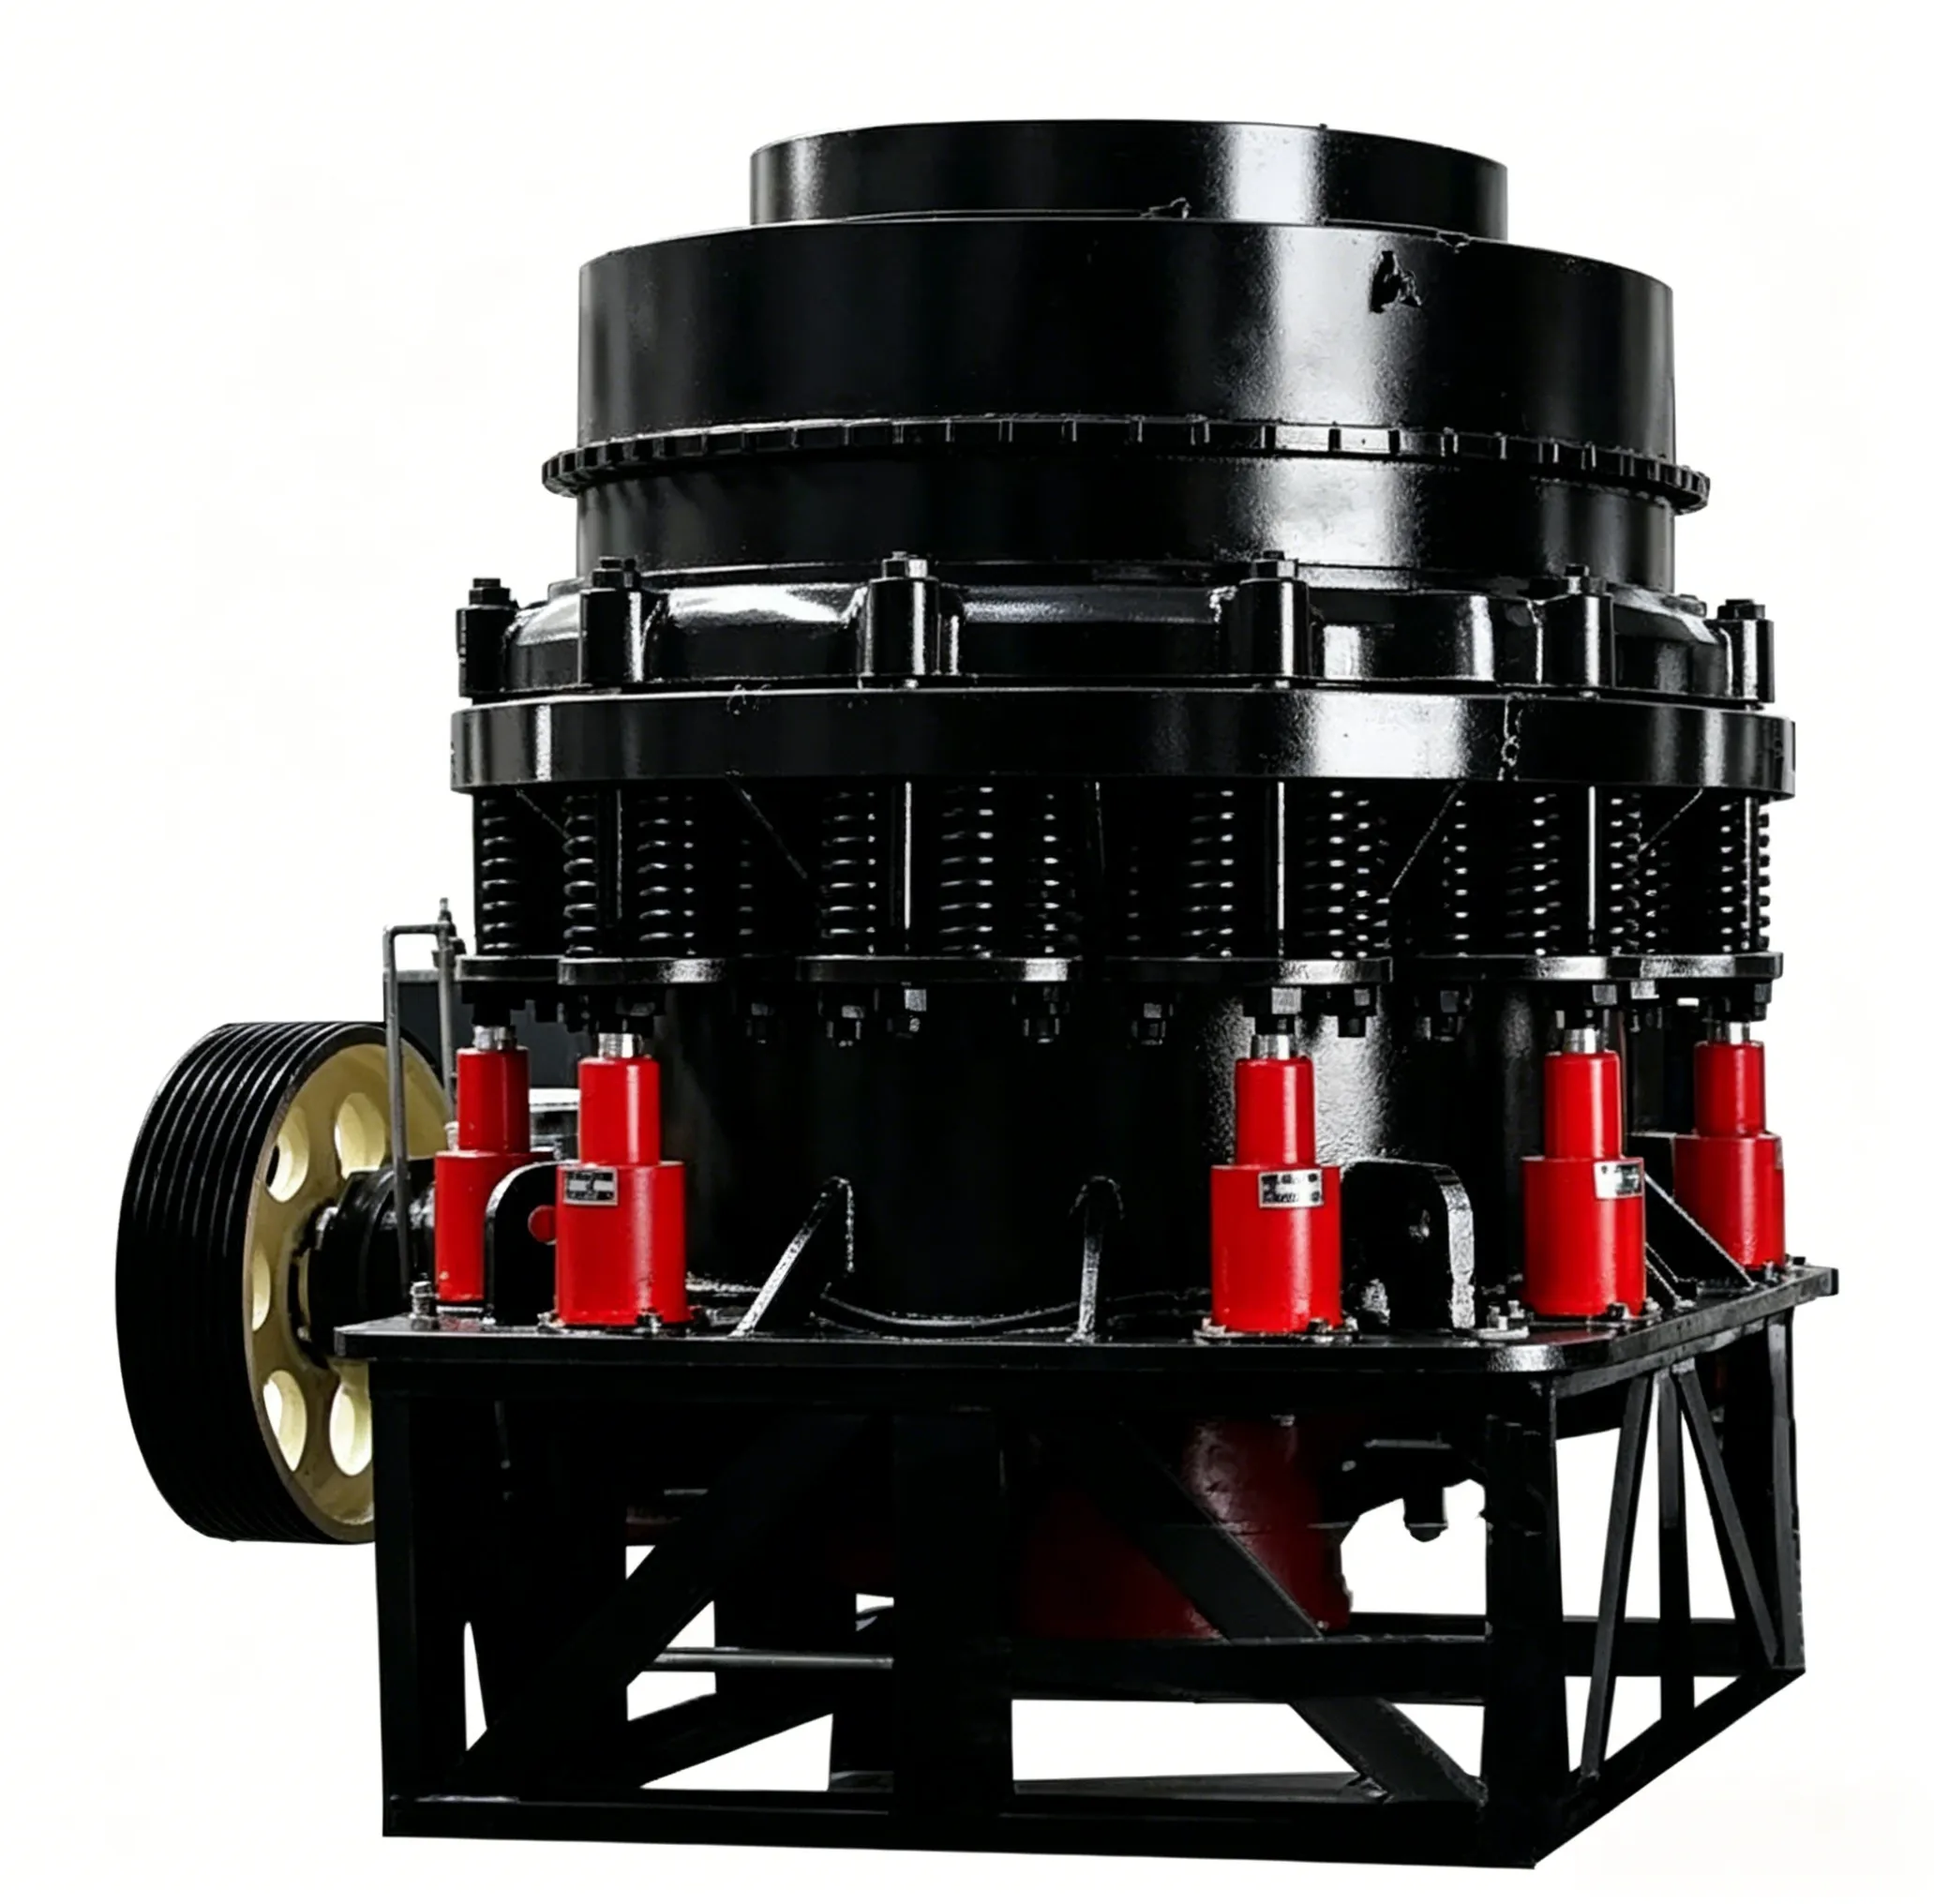
Bu bölümde yalnızca yaylı konik kırıcıların sahada kurulum süreci anlatılmaktadır. Diğer konik kırıcı türleri için benzer parçalar referans olarak kullanılabilir.
4.7.1.1 Temel
Konik kırıcı, Şekil 4-13’te gösterildiği gibi sağlam bir betonarme temele 1 monte edilmelidir. Temelin derinliği ve boyutları, yerel jeolojik koşullara göre belirlenmelidir. Beton temelin yüksekliği, 50–120 mm kalınlığında bir ikincil harç tabakasının 2 yerleştirilmesine imkân vermelidir.
Kırılmış cevherin birikmesini önlemek için, temelin altında taşıma ekipmanının kurulması için yeterli alan ayrılmalıdır. Temelin alt kısmındaki yan duvarlar, düşen cevherin temele zarar vermesini önlemek amacıyla koruyucu çelik levhalarla kaplanmalıdır (bkz. Şekil 4-13).
Temelin dökülmesinden önce, yükseklik çizimler ve fiili boyutlar (ilgili parçaların ölçülen montaj boyutları) ile karşılaştırılarak kontrol edilmeli ve ankraj cıvata deliklerinin birbirine göre konumları titizlikle doğrulanmalıdır. Herhangi bir hata olmadığı teyit edildikten sonra temelin dökümüne başlanabilir.
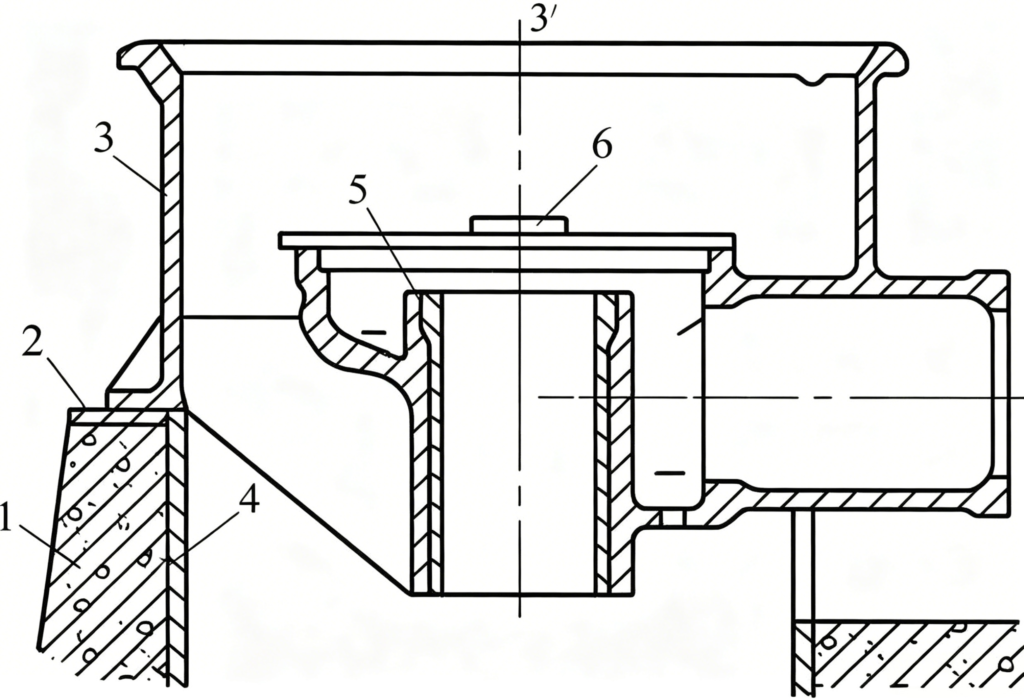
Şekil 4-13 Çerçevenin montajı
1—Temel; 2—İkincil harç tabakası; 3—Çerçeve; 4—Koruyucu plaka; 5—Çerçeve burcu; 6—Su terazisi
Çerçevenin montajı
Çerçevenin montajı Şekil 4-13’te gösterilmiştir. Çerçeve, kırıcının ana gövdesidir ve tüm ekipmanın temelini oluşturur. Bu nedenle, sağlam bir şekilde monte edilmeli ve doğru bir şekilde konumlandırılmalıdır. Çerçeve, altındaki şim plakaları üzerine monte edilir; bu da ayar ve hizalamayı kolaylaştırır. Özellikle, uzun yıllar hizmet verdikten sonra çerçevenin onarılması veya değiştirilmesi gerektiğinde, şim plakalarının kullanılması sökme, montaj ve ayarlamayı çok daha kolay hale getirir. Şim plakalarının yerleştirildiği temel yüzeyi ve şim plakalarının kendi yüzeyleri, şim plakalarının yükü eşit ve istikrarlı bir şekilde taşıyabilmesi için düz bir şekilde kazınmalıdır. Şim plakaları eğrilmemeli veya gevşek olmamalıdır. Her çerçeve, 8 ila 12 set şim plakası ile desteklenmelidir. Her sette istiflenen plaka sayısı en aza indirilmelidir; ideal olarak set başına beş plakadan fazla olmamalı ve toplam kalınlık 50–120 mm arasında olmalıdır. Şim plakası setleri, ankraj cıvatalarına yakın konumlandırılmalıdır. Montaj uzunlukları, çerçeve taban plakasının dış kenarından 10–50 mm öteye uzanmalıdır. Taban plakasının altına yerleştirilme derinliği, ankraj cıvatalarının merkez hattını aşmalı ve genişlik, uzunluğun yaklaşık 2/3'ü kadar olabilir. Çelik levhalardan işlenmiş eğimli şim plakaları (ayarlama takozları) için eğim 1:10 ila 1:20 arasında olmalıdır. Montajdan sonra, çerçevenin montaj doğruluğunu etkileyebilecek hareketleri önlemek için şim plaka setleri birbirine kaynaklanmalıdır.
Çerçevenin düzlüğü ve diklik ayarı, şim plakaları kullanılarak titizlikle yapılmalıdır. Düzlük ayarı, küresel yatak yuvasının işlenmiş dairesel yüzeyi (bkz. Şekil 4-13) referans alınarak ve bir su terazisi ile ölçüm yapılarak gerçekleştirilmelidir 6. Düzlük sapması, 1000 mm başına 0,1 mm'yi aşmamalıdır. Dikeylik ayarı, çerçeve burcunun 5 merkezini referans alarak ve şakül gibi yöntemler kullanılarak kontrol edilmelidir. Dikeylik, çizimlerde belirtilen doğruluk gerekliliklerini karşılamalıdır. Sapma izin verilen aralığı aşarsa, montaja devam etmeden önce düzeltme yapılmalıdır. Aksi takdirde, burçta yerel aşınma meydana gelir ve bu da ana milin ve su sızdırmazlık toz önleme cihazının normal çalışmasını etkiler.
Çerçeve ayarlandıktan ve cıvatalar sıkıldıktan sonra, ikincil enjeksiyon işlemi hemen gerçekleştirilmemelidir. Yeniden ayar gerektirecek sorunları önlemek amacıyla, enjeksiyon işlemi ancak tüm ekipman kurulduktan sonra yapılmalıdır. İkincil enjeksiyon sırasında doldurulacak ankraj cıvata deliklerinde, sadece üstteki 200–400 mm'lik kısım enjeksiyonla doldurulmalıdır; cıvata deliklerinin alt kısmı ise yağa batırılmış pamuk ipliği, kuru kum veya benzeri bir malzeme ile tıkanmalıdır.
4.7.1.3 Tahrik mili grubunun montajı
Tahrik mili grubu, yüksek montaj hassasiyeti gerektiren bir bileşendir. Bu nedenle, üretici tarafından sağlanan alt montaj grubu titizlikle denetlenmelidir. Hasar, pas, dönme kısıtlılığı veya başka kusurlar tespit edilirse ya da montaj grubu uzun süre depoda tutulmuşsa, sökülmeli, temizlenmeli, düzeltilmeli ve ardından yeniden monte edilmelidir.
Montaj grubunu çerçeveye yerleştirmeden önce, dişli çarkların birbirine geçme performansının ayarlanabilmesi için çerçeve 4 ile mil desteği 2 arasındaki birleşme flanşına bir conta 3 önceden yerleştirilmelidir. Takma işleminden sonra, dişlilerle ilgili boyutları önceden kontrol etmek için bir şablon 5 kullanılmalıdır. K, L, H, M vb. boyutlar Şekil 4-14'te gösterilmiştir. Tahrik milinin yatay sapması, uzunluğun her metresi başına 0,15 mm'yi geçmemelidir. Eksenel boşluk 0,4–0,8 mm olmalıdır. Mil ile yatağı arasındaki boşluk 2,5D/1000 ile 3D/1000 arasında olmalıdır (burada D, mil çapıdır).
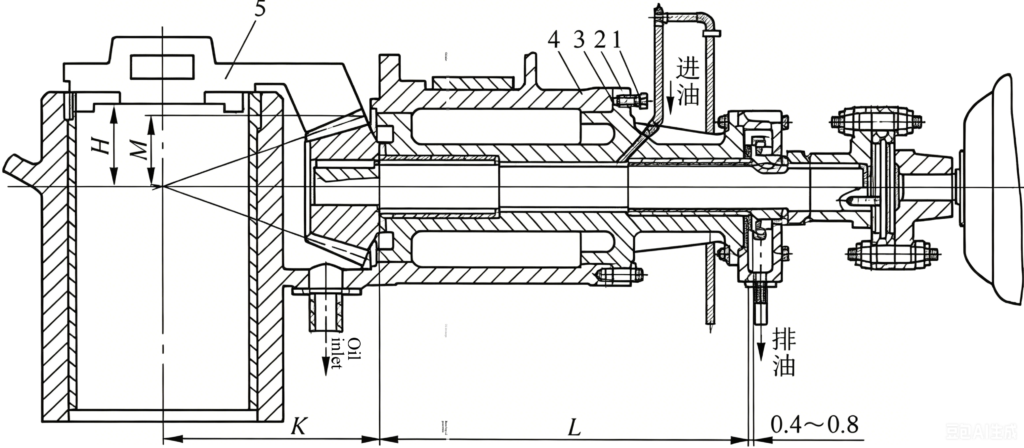
Şekil 4-14 Tahrik mili grubunun montajı
1—Kaldırma vidası; 2—Mil desteği; 3—Conta; 4—Çerçeve; 5—Şablon
Eksantrik burcunun takılması
Eksantrik burcu takmadan önce, ayar rondelasını 7 alt kapağa 6 yerleştirin (bkz. Şekil 4-15). Ardından, ayar rondelası 7 üzerine itme yatağını (aşağıdan yukarıya doğru: bakır, çelik, bakır) vida çubuğu 1'i kullanarak monte edin. Montaj sırasında, en alttaki rondelanın 5 çıkıntısının alt kapağın 6 oluğuna oturmasına dikkat edin.
Öncelikle, baskı yatağının en üstteki rondelası 4, vida çubuğu 5 kullanılarak eksantrik burca 2 sabitlenmelidir. Ardından, dişli 1 üzerindeki özel kaldırma kancasını kullanarak dişliyi burca yerleştirin (Şekil 4-16).
Eksantrik burç 3 ile çerçeve düz burcu 4 arasındaki α boşluğu ile ana mil 1 ve burcu 2 arasındaki üst ve alt b ve c boşlukları (Şekil 4-17), son derece önemlidir. Aşırı boşluklar hatalı çalışmaya neden olurken, yetersiz boşluklar ise şaftın aşırı ısınmasına ve hatta sıkışmasına yol açar. Eksantrik burç ile düz burç arasındaki boşluk, yukarıdan aşağıya doğru eşit olmalıdır. Ana mil ile burcu arasındaki boşluğa gelince, ana mil ekseni sabit bir nokta etrafında döndüğünden, ana mil ile burç arasında eşit temas sağlamak için boşluk üst uçta daha küçük, alt uçta ise daha büyük olmalıdır. Bu boşluk farkı, grafiksel veya hesaplama yöntemleriyle belirlenebilir. Boşluk değerleri deneysel verilerdir ve Tablo 4-10'da listelenmiştir.
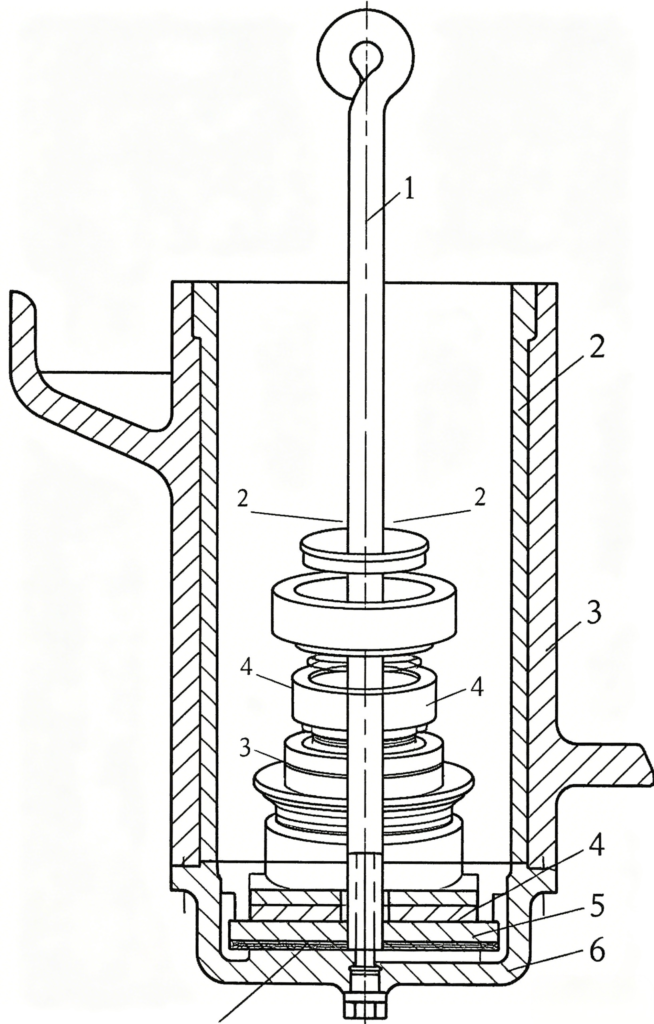
Şekil 4-15: Baskı rondelasının takılması
1—Vida çubuğu; 2—Çerçeve burcu; 3—Çerçeve; 4—Ara rondela;
5—Pasta; 6—Alt kapak; 7—Ayarlama pastası
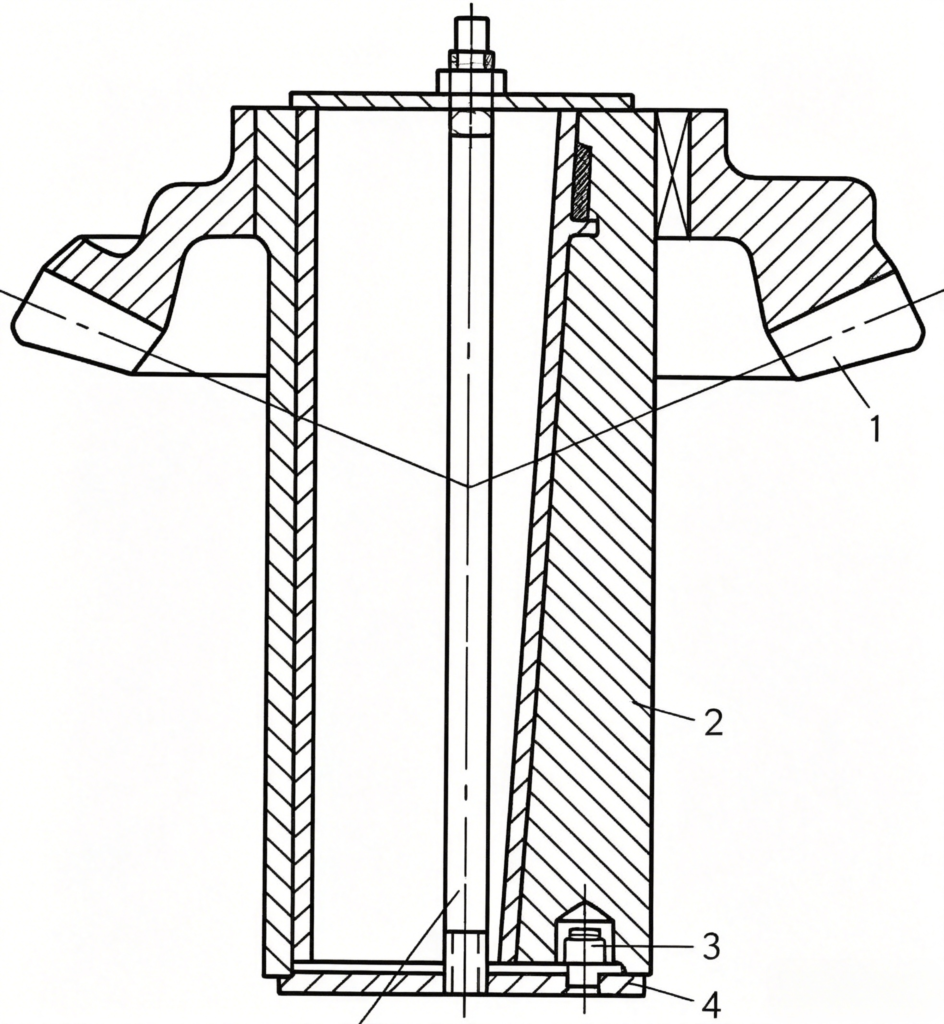
Şekil 4-16 Eksantrik burcun montajı
1—Dişli; 2—Eksantrik burç; 3—Silindirik pim; 4—Yıkayıcı; 5—Vida çubuğu
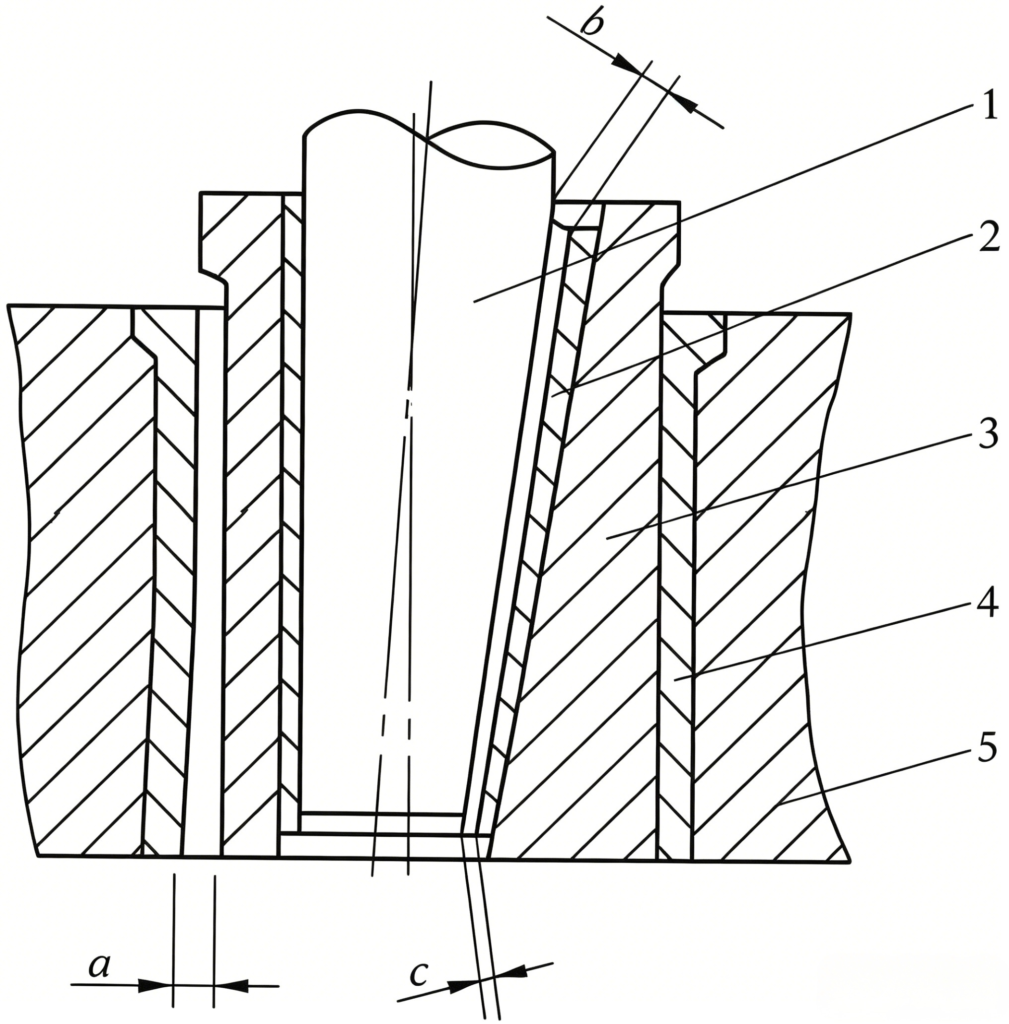
Şekil 4-17: Konik burç ile kırma konisinin ana mili arasındaki boşluklar ve eksantrik burç ile çerçeve burcu arasındaki boşluklar
1—Ana mil; 2—Konik burç; 3—Eksantrik burç;
4—Şasi burcu; 5—Şasi
Tablo 4-10: Konik burç ile kırma konisinin ana mili arasındaki ve eksantrik burç ile çerçeve burcu arasındaki boşluklar (mm)
| Ekipman Teknik Özellikleri | Eksantrik burcu ile şasi burcu arasındaki boşluk | Konik burç ile kırma konisinin ana mili arasındaki boşluk | |
|---|---|---|---|
| Üst b | Alt c | ||
| 600 | 2.0–2.5 | 2.2–2.7 | 6–7 |
| 900 | 2.2–2.7 | 2.3–2.8 | 7–8 |
| 1200 | 2.5–3.0 | 2.4–3.0 | 8–9 |
| 1750 | 3.0–3.6 | 2.9–3.6 | 9–10 |
| 2200 | 4.0–4.6 | 3.8–4.6 | 10–11 |
Eksantrik burç, konik dişli ve diğer bileşenler çerçeveye sorunsuz bir şekilde monte edildikten sonra, dişli geçme boşluğu, baskı yöntemi kullanılarak veya milin döndürülmesi yoluyla ölçülmelidir. Eksantrik burç ile çerçeve burcu arasındaki boşluk oldukça büyük olduğundan ve eksantrik burç her zaman düz burca karşı döndüğünden, boşluklar daha geniş tarafta seçilmelidir. Sonuç olarak, büyük konik dişlinin merkezi, eksantrik burç ile çerçeve burcu arasındaki boşluğun yarısına eşit yarıçaplı dairesel bir yörüngede hareket eder. Dişli mesnet yan boşluğu çok küçükse, dişlilere ve tahrik miline ek yükler binecektir. Konik dişlilerin birbirine geçmesi, tasarım belgelerinde belirtilen gerekliliklere uygun olmalıdır. Bu tür spesifikasyonların bulunmaması durumunda, diş yüksekliği ve diş uzunluğu boyunca temas alanı 40%'den az olmamalı ve iki dişlinin uç yüzleri aynı hizada olmalıdır.
Kase yatağının ve hareketli koninin montajı
Çanak rulman, çalışma sırasında hareketli koniyi doğrudan destekler. Bu nedenle, sağlam bir şekilde monte edilmeli ve küresel temas yüzeyleri birbirine doğru şekilde uydurulmalıdır.
Kurulumdan önce montaj kontrol edilmelidir. Küresel yatak gövdesi 4 ve çanak yatak çerçevesi 5 gevşek olmamalıdır. Tüm su kanalları tıkanmamış olmalı ve toz sızdırmazlık halkası 6 ile yağ saptırma halkası 3 gibi bileşenlerde hasar bulunmamalıdır. Kase yatak çerçevesi 5 ile çerçeve 7 arasındaki geçme sıkı olmalıdır (bkz. Şekil 4-18). Montajdan sonra, yatay temas yüzeyinin sıkılığı, eşit temasın sağlandığından emin olmak için bir kalınlık ölçer ile kontrol edilmelidir.
Kase yatağı takıldıktan sonra, hazırlanan hareketli koni takılabilir. Hareketli koniyi konik burca yerleştirirken, mil başındaki özel kaldırma halkasını kullanın. Küresel halka, yağ saptırma halkası ve diğer parçaların hasar görmesini önlemek için ana mil, konik dişlinin karşı ağırlık bloğundaki konik burcun A noktası boyunca yavaşça ve dikkatlice yönlendirilerek yerleştirilmelidir.
Başlık (gövde) 2’nin küresel yüzeyi ile çanak şeklindeki yatak gövdesi 3 arasındaki temas yüzeyi, gövdenin dış halkasında bulunmalıdır. Halka şeklindeki temas genişliği (0,3–0,5)R olmalıdır (bkz. Şekil 4-19). Temas noktalarının sayısı, 25 mm × 25 mm'lik alan başına en az bir nokta olmalıdır. Temas etmeyen alandaki kama şeklindeki boşluk c, 0,5–1 mm olmalıdır.
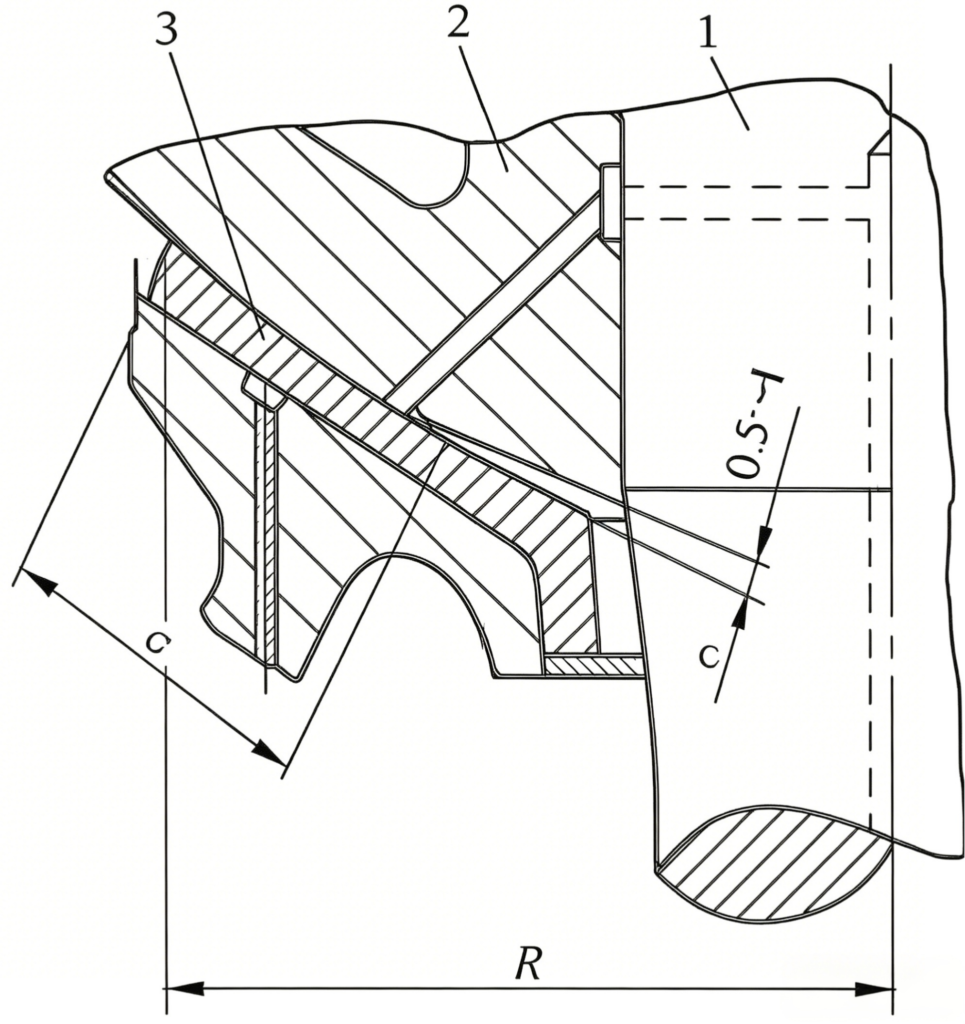
Şekil 4-19: Kase şeklindeki yatak gövdesi ile kafanın küresel yüzeyi arasındaki temas
1—Ana mil; 2—Başlık (gövde); 3—Çanak şeklindeki yatak yuvası
Hareketli koniyi monte etmeden önce, ana mil 1 ve başlık (gövde) 2 içindeki yağ geçiş delikleri dikkatlice incelenmeli ve temizlenmelidir. Montaj, deliklerin temiz ve tıkanmamış olduğundan emin olduktan sonra yapılmalıdır. Montajın ardından, gömleklerin sabitlenme durumu kontrol edilmeli ve üst sıkıştırma somunu sıkılmalıdır.
Ayarlama tertibatının ve kilitleme yayının montajı
Kurulumun bu kısmı, ancak dönen parçalar testi geçtikten sonra gerçekleştirilmelidir. Bu bölümde esas olarak hidrolik itme silindirleri ve kilitleme silindirleri ile donatılmış ayar tertibatının montajı anlatılmaktadır. Mekanik ayar ve durdurma tertibatı nispeten basittir; bu konuda benzer bölümlere başvurulabilir. Ayar tertibatı ve kilitleme yayının montajı Şekil 4-20’de gösterilmiştir.
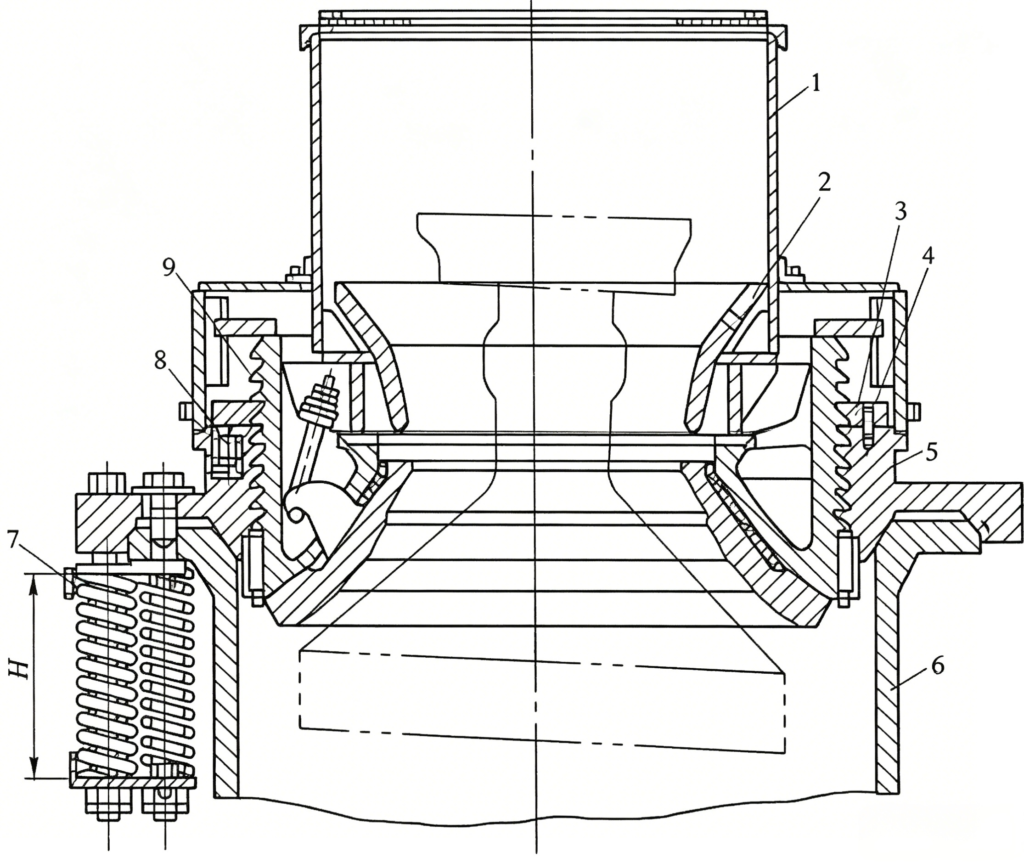
Şekil 4-20 Ayar tertibatının ve kilitleme yayının montajı
1—Hazne tertibatı; 2—Hazne; 3—Sıkma somunu; 4—Pim; 5—Destek manşonu;
6—Çerçeve; 7—Yay; 8—Kilit silindiri; 9—Ayarlama halkası
Montajdan önce, ayar halkası 9 ve destek manşonu 5 üzerindeki destek dişleri dikkatlice düzeltilmeli, çapaklar ve çentikler giderilmeli ve ayarın sorunsuz bir şekilde yapılabilmesi için kalın ve ince yağ karışımı sürülmelidir.
Öncelikle, kilit silindirini 8 destek manşonuna 5 takın. Ardından destek manşonunu çerçeveye 6 takın ve konik yüzeylerin eşit şekilde temas ettiğini kontrol edin. Ayarlama halkası 9, destek manşonuna 5 vidalandıktan sonra, kilit somununu 3 ayarlama halkasına vidalayın, destek manşonundaki 5 dört pim deliğiyle hizalayın ve konumlandırma için pimleri 4 yerine yerleştirin.
Yay tertibatı 7’yi monte ederken, yayların sıkıştırılmış yüksekliğini tasarım gerekliliklerine göre ayarlayın. Cevher yumuşaksa, yay sıkıştırması buna uygun olarak azaltılabilir, ancak artırılmamalıdır. Her bir yay grubunun yüksekliği, her yay konumunda kırma kuvvetinin aynı olmasını sağlamak için eşit olmalıdır.
Ayarlama halkası monte edilirken, boşaltma açıklığı da ayarlanmalıdır. Boşaltma açıklığı minimum boyutuna ayarlandığında, kırma astarı ile hazne astarı arasındaki boşaltma açıklığı boyutları tüm çevrede eşit olmalıdır. İzin verilen sapma, Tablo 4-11’deki hükümlere uygun olmalıdır.
Tablo 4-11 Tahliye açıklığı boyutunda izin verilen sapma (mm)
| Teknik Özellikler | standart | kısa baş tipi | ||
| çıktı boyutu | fark | çıktı boyutu | fark | |
| 600 | 12-25 | 4 | 3-15 | 2 |
| 900 | 15-50 | 5 | 3-15 | 3 |
| 1200 | 20~50 | 6 | 3~15 | 3 |
| 1750 | 25~60 | 8 | 5-15 | 4 |
| 2200 | 30-60 | 10 | 5~15 | 4 |
Su sızdırmazlık elemanı ve yağlama cihazının montajı
Su sızdırmazlığı toz önleme sistemi, koni kırıcılarda tozun makine gövdesine girmesini önlemek için etkili bir önlemdir. İki tür su besleme sistemi bulunmaktadır: bunlardan biri, konsantratörün pompa istasyonundan gelen açık devre suyu kullanır; diğeri ise kendi kendine dolaşımlı bir su besleme istasyonudur. İkincisi, önceden monte edilmiş su pompası sistemini (bkz. Şekil 4-21) çanak yatak çerçevesinin girişine bağlar. Su borusu, cevher tarafından çarpılmaması veya aşınmaması için uygun bir şekilde konumlandırılmalıdır. Tahliye borusu üzerinde, tahliyenin kolayca gözlemlenebilmesi için konik uçlu bir su bağlantı borusu 4 takılmalıdır. Giriş boru hattında bir ayar vanası 2 ve kırıcı durduğunda depolama tankındaki suyu tamamen boşaltabilen bir kesme vanası 3 bulunmalıdır.
Yağlama istasyonu, tozun az olduğu ve bakımın kolay yapılabileceği bir yere kurulmalıdır. Yağlama istasyonunun kurulumu, kırıcının deneme çalıştırmasından önce tamamlanmalıdır; zira o sırada yağlama sistemi test edilmelidir. Yağlama sisteminde herhangi bir arıza meydana gelirse, sistem önceden sökülüp onarılabilir.
Yağlama sistemi, ana makine ile elektriksel olarak kilitlenmelidir. Yani, ana makineyi çalıştırmadan önce yağ pompasının çalıştırılması gerekir; aksi takdirde ana makine çalıştırılamaz. Bu, ana makinenin çalışmaya başlamadan önce yeterli yağlamayı almasını sağlar. Yağ pompası durduğunda, yağ basıncı 0,05 MPa'nın altına düştüğünde veya yağ sıcaklığı 60°C'yi aştığında, bir sinyal gönderilmeli ve bileşenlerin hasar görmesini önlemek için ana makine durdurulmalıdır.
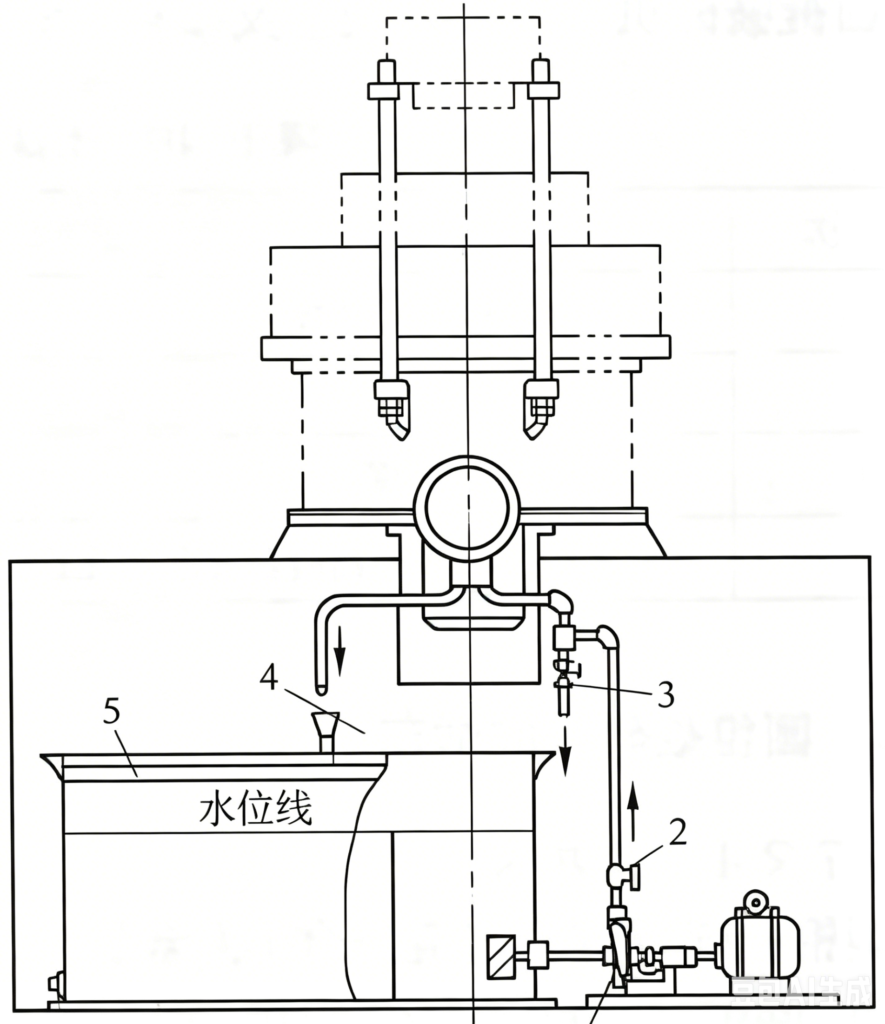
Şekil 4-21 Toz geçirmez su besleme sistemi
1—Su pompası; 2—Düzenleme vanası; 3—Kesme vanası; 4—Konik uçlu su bağlantı borusu; 5—Depolama tankı
Yukarıdaki bileşenlerin montajı tamamlandıktan sonra, montaj kalitesini kontrol etmek amacıyla dönen parçalar üzerinde yüksüz bir test yapılmalıdır. Herhangi bir uygunsuzluk tespit edilirse, bu durumlar ayar halkası, besleme kutusu ve diğer bileşenlerin monte edilmesinden önce kolayca düzeltilebilir.
Besleme kısmının montajı
Besleme bölümünün kurulumundaki en önemli husus, cevherin dağıtım plakası aracılığıyla kırma haznesi çevresine eşit bir şekilde dağıtılmasını sağlamaktır. Bu, ince ve homojen bir ürün boyutu, yüksek üretim kapasitesi, yayların sorunsuz çalışması ve düşük güç tüketimi sağlar. Aksi takdirde, kırıcı aşırı yüklenecek, astarlar yerel (tek taraflı) aşınmaya maruz kalacak ve bu da kaba ve düzensiz bir ürün ile kapasite düşüşüne yol açacaktır. Bu nedenle, besleme oluğunun yüksekliği ve eğim açısı ile boşaltma açıklığından dağıtım plakasına olan H yüksekliği doğru bir şekilde seçilmelidir. Cevherin besleme kutusuna girdikten sonra dağıtım plakasına dikey olarak düştüğünden ve ardından dağıtım plakasının sallanma ve kendi kendine dönme hareketi sayesinde cevherin kırma odasına eşit bir şekilde dağıldığından emin olun (Şekil 4-22b). Cevher, doğrudan kırma odasına yönlendirilmemelidir (bkz. Şekil 4-22a).
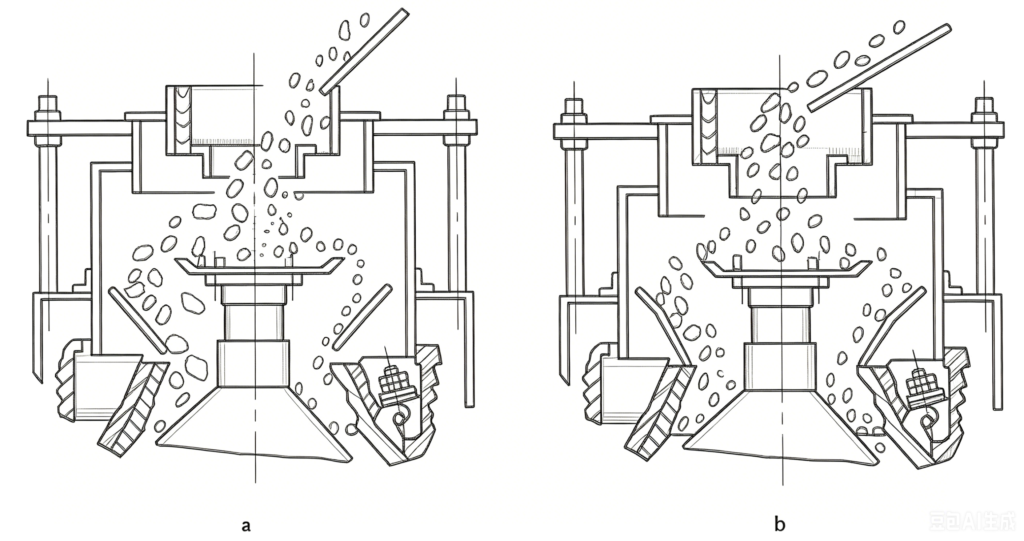
Şekil 4-22 Besleme parçasının montajı
a—Yanlış konum; b—Doğru konum
Konik Kırıcı için İzin Verilen Kurulum Sapmaları
Konik kırıcılar için izin verilen kurulum sapmaları ve kontrol yöntemleri, Tablo 4-12’deki hükümlere uygun olmalıdır.
Tablo 4-12: Konik kırıcılarda izin verilen kurulum sapmaları
| Ürün No. | Ürün | İzin Verilen Sapma | Birim | Denetim Yöntemi |
|---|---|---|---|---|
| 1 | Boyuna ve enine merkez çizgileri | 3.0 | mm | Cetvelle ölçüm |
| 2 | Yükseklik | ±5,0 | mm | Cetvelle ölçüm |
| 3 | Düzlük | 0.1/1000 | — | Cetvel ve su terazisiyle kontrol edin |
| 4 | Bağlantı eksenel uyumu | GB 50231 standardına uygun olmalıdır | — | Kalınlık ölçer ve kadranlı gösterge ile kontrol edin |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian