
Raymond Değirmeni Öğütme Halkası
Raymond Değirmeni Öğütme Halkası – Kapsamlı Ürün Ayrıntıları Sayfası 1. Ürüne Genel Bakış…

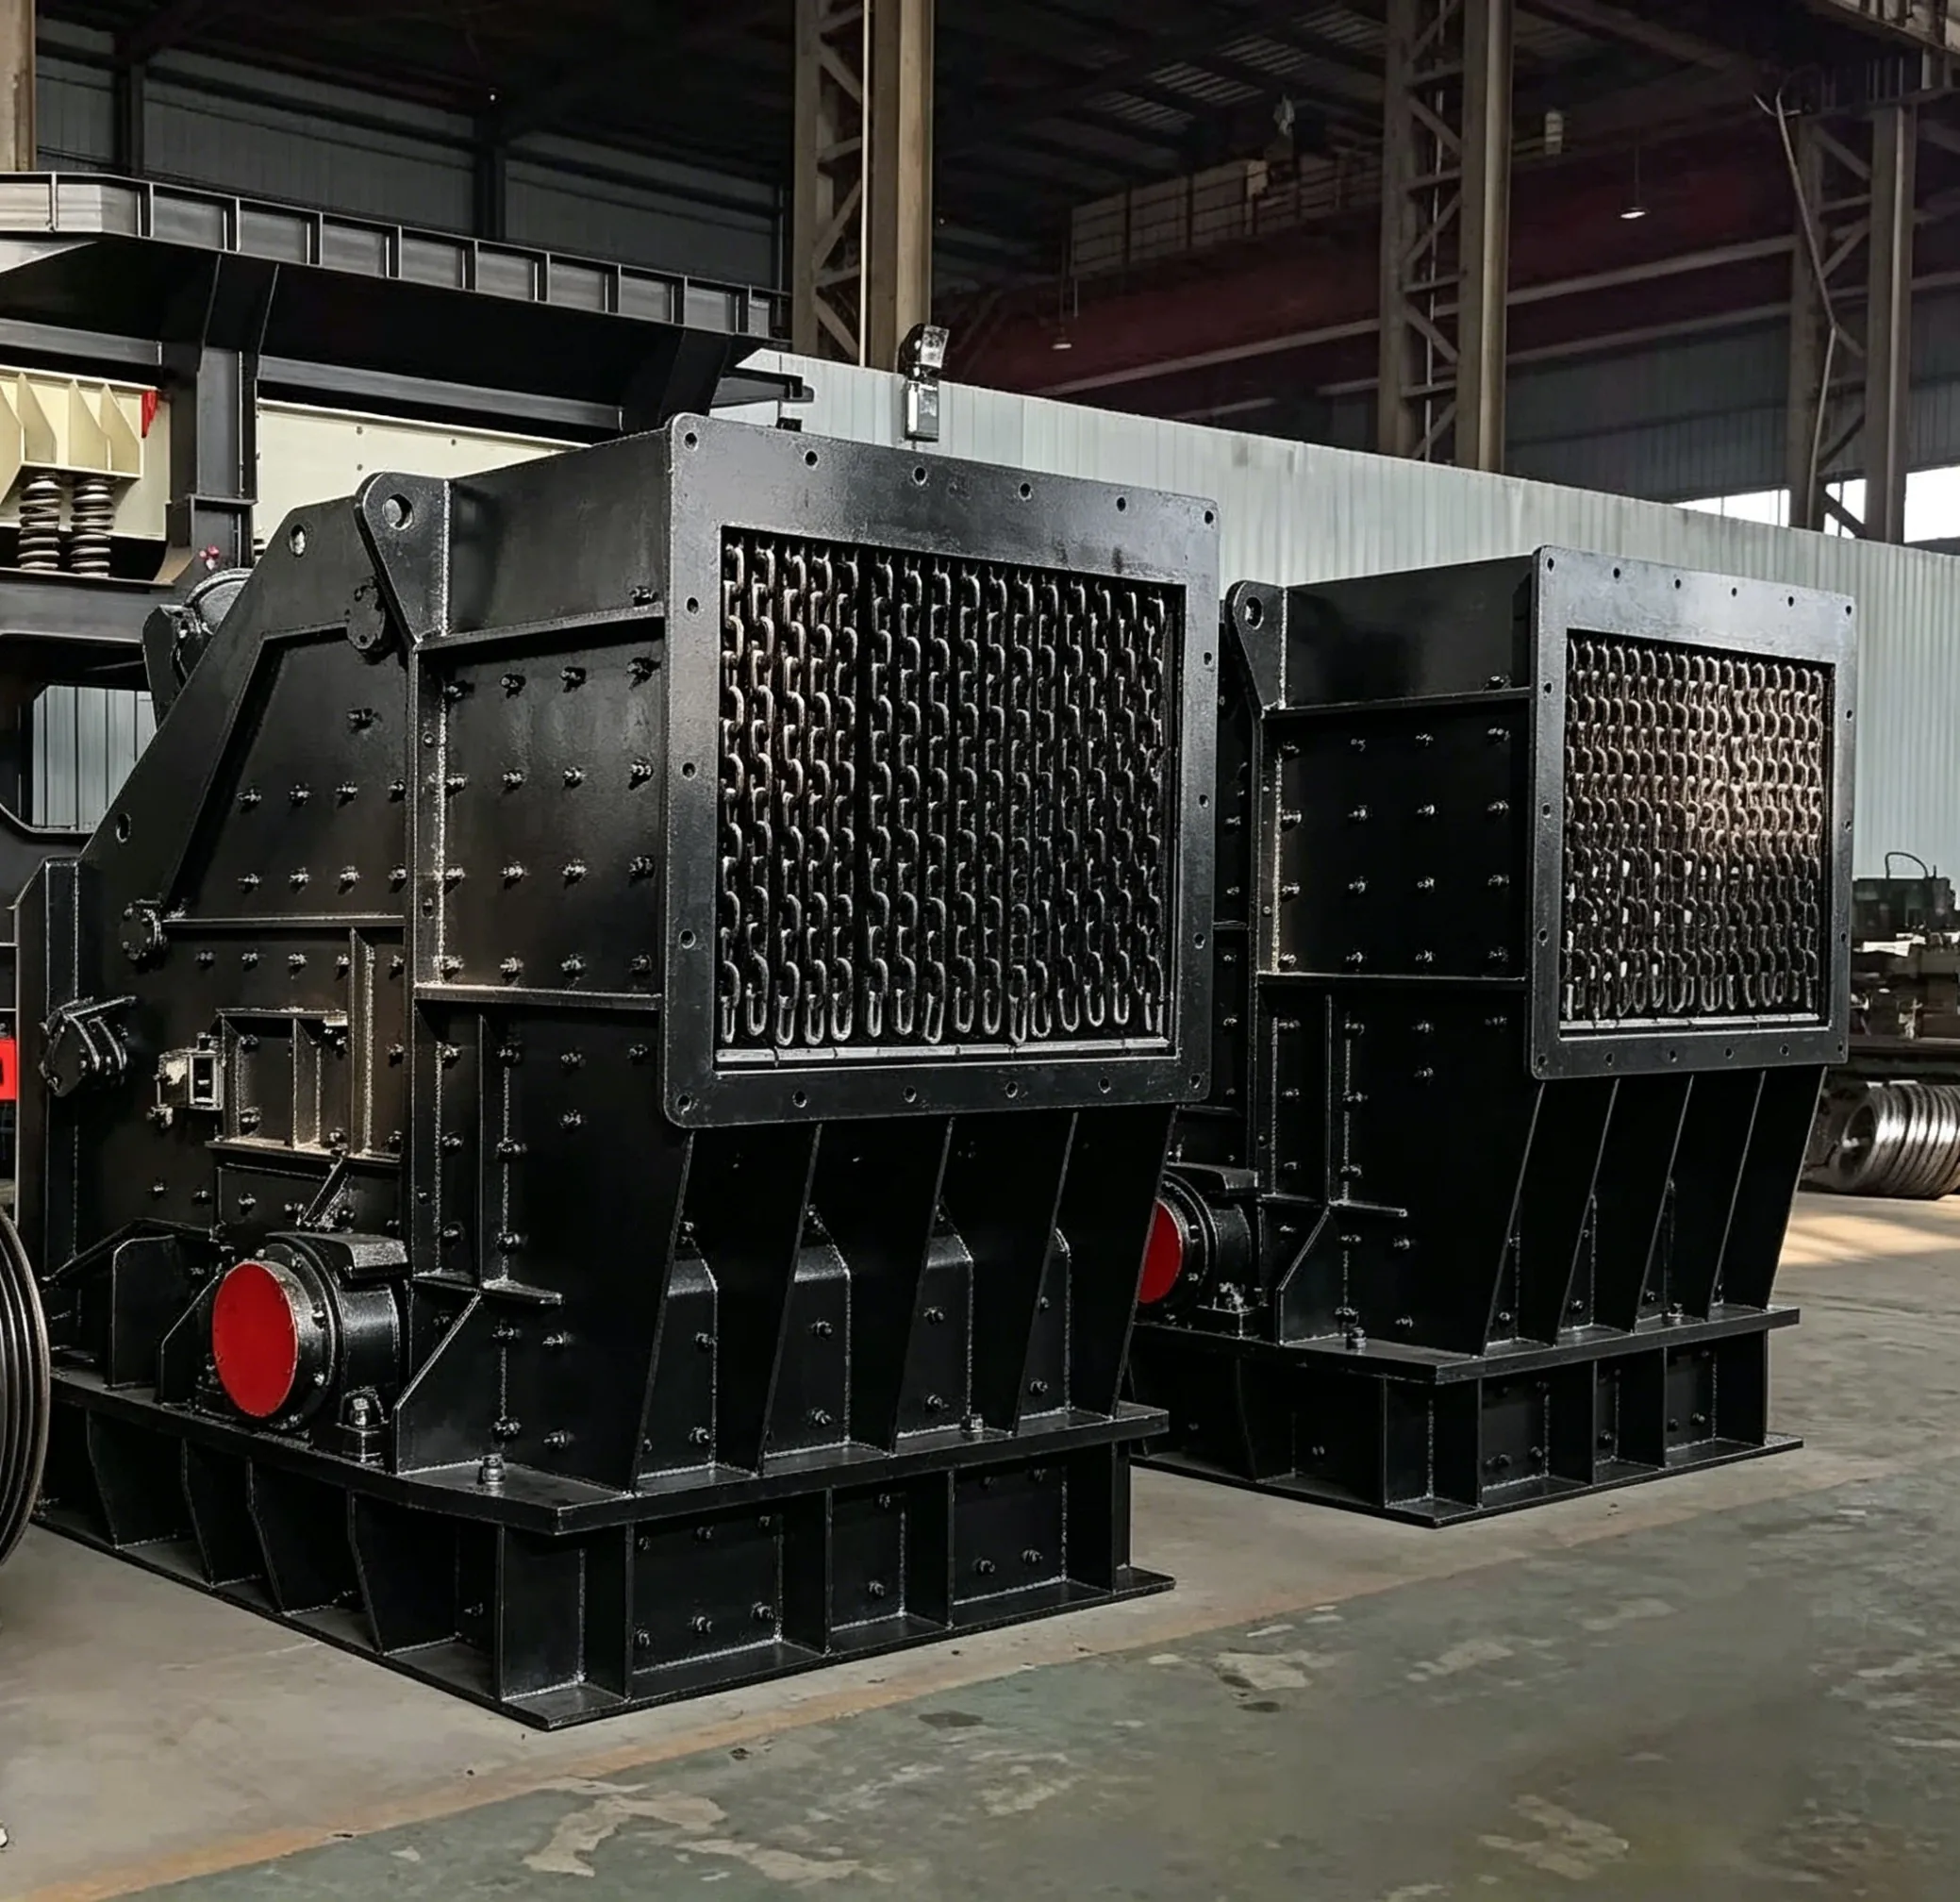
Bir darbe kırıcı Rotorla birlikte yüksek hızda dönerek malzemeye çarparak onu kırarlar ve darbe ile aşınmaya maruz kalırlar. Bu nedenle kolayca aşınırlar. Darbe çubuklarının hizmet ömrünü etkileyen faktörler arasında şunlar yer alır: darbe çubuklarının malzemesi, üretim kalitesi, kırılan malzemenin özellikleri, rotorun çevresel hızı, darbe çubuklarının yapısı ve üretim kapasitesi.
Şu anda Çin’de darbe çubuklarının üretiminde ağırlıklı olarak yüksek manganezli çelik ve krom alaşımlı çelik gibi aşınmaya dayanıklı malzemeler kullanılmaktadır. Üreticiler arasındaki ısıl işlem süreçlerindeki farklılıklar nedeniyle, bu malzemelerin mekanik özellikleri büyük ölçüde değişkenlik göstermekte ve bu da darbe çubuklarının hizmet ömürlerinde önemli farklılıklara yol açmaktadır. Çin’de darbe çubuğu malzemelerinin seçimi konusunda birçok test gerçekleştirilmiştir. Düşük alaşımlı beyaz dökme demirin darbe çubuklarına katılmasıyla, bu çubukların hizmet ömrünün (yüksek manganezli çelikten döküm darbe çubuklarına kıyasla) iki katından fazla uzadığı tespit edilmiştir. Bu düşük alaşımlı beyaz dökme demir, yüksek sertliğe, iyi aşınma direncine, basit üretime ve düşük maliyete sahiptir; bu özellikleri sayesinde daha geniş bir uygulama alanı için uygundur.
Bazı tesisler ve madenler, karbon çelik darbe çubuklarını kalınlaştırmak ya da yüksek manganezli çelik darbe çubukları üzerine yüksek manganezli çelik elektrot eklemek için “Shanghan 64” veya “Shanghan 64A” kaynak çubuklarını kullanmaktadır. Her iki durumda da hizmet ömrü, döküm yüksek manganezli çelik darbe çubuklarına göre daha uzundur. Bu iki yöntem ayrıca basit, uygulaması kolay ve maliyeti düşüktür.
Bazı tesislerde ve madenlerde, kömürü kırmak için φ1000 mm × 700 mm boyutlarında tek rotorlu bir darbeli kırıcı kullanılmaktadır; bu kırıcıda beyaz dökümden yapılmış darbe çubukları bulunmakta olup, bunlar nispeten uzun bir hizmet ömrü sağlamaktadır.
Darbe çubuğu malzemesinin yanı sıra, bazı kırıcılarda darbe çubuğunun ömrünü aşağıdaki faktörler de etkiler: Darbeli kırıcının yüksek rotor doğrusal hızı nedeniyle, rotora 3–6 adet darbe çubuğu takılır; bu sayı 8–10 adede kadar çıkabilir. Arka arkaya geçen iki darbe çubuğu arasındaki zaman aralığı sadece birkaç ondalık saniyedir. Böylesine kısa bir sürede, sadece az miktarda malzeme bütün parçalar halinde darbe bölgesine girebilirken, malzemenin çoğu, özellikle de büyük parçalar, darbe bölgesine sadece bir ucundan girer. Bu nedenle, darbe çubuğu malzeme bloğunun ağırlık merkezine çarpmaz; yani bloğun tamamına dik olarak değil, daha çok eğik bir açıyla çarpar. Bu durum sadece kırma verimliliğini düşürmekle kalmaz, aynı zamanda malzeme ile darbe çubuğu arasında kayma sürtünmesine de neden olarak darbe çubuğunun çok hızlı aşınmasına yol açar. Ayrıca, ince parçacıklar darbe plakalarına yapıştığında, darbe çubukları ile ince parçacıklar arasındaki sürtünme daha da şiddetli hale gelir ve bu da darbe çubuğunun aşınmasını hızlandırır.
Üfleme çubuklarının aşınmasını azaltmak için, rotordaki üfleme çubuklarının sayısı çok fazla olmamalı, rotor çapı çok küçük olmamalı, üfleme çubuklarının yüksekliği uygun şekilde artırılmalı ve beslemedeki ince parçacıklar, toprak ve nem mümkün olduğunca elenmelidir.
Darbe çubuğunun yapısı ve sabitleme yöntemi de hizmet ömrünü etkiler. Şu anda, Çin'de üretilen darbeli kırıcılarda, Şekil 6-5a ve 6-5b'de gösterildiği gibi, darbe çubukları çoğunlukla havşa başlı vidalar kullanılarak sabitlenmektedir. Bu sabitleme yöntemi basit bir yapıya sahiptir ve sökülmesi ve takılması kolaydır; değiştirme işlemi için rotorun makine gövdesinden çıkarılması gerekmez. Şekil 6-5a’da gösterilen sabitleme vidası tasarımında, vidalar çalışma sırasında kesme kuvvetine maruz kalır; bu da vidaların kırılmaya yatkın olmasına ve darbe çubuğunun yerinden çıkmasına neden olur. Şekil 6-5b’de gösterilen yapı bu eksikliği gidererek darbe çubuğunu daha güvenli bir şekilde sabitler, ancak darbe çubuğunun arka kısmında bir oluk açılmasını gerektirir.
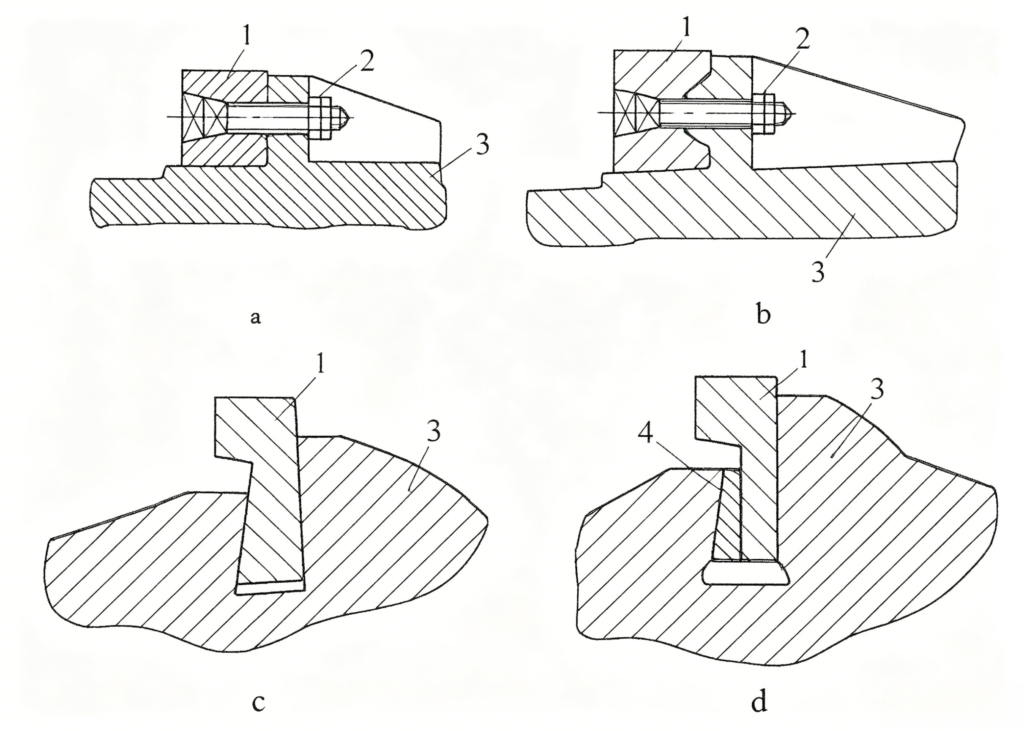
Şekil 6-5: Üfleme çubuklarının yapısı ve sabitlenmesi (a–d)
1—Üfleme çubuğu; 2—Gömme başlı vida; 3—Rotor; 4—Kama bloğu
Bazı kırıcılarda, darbe çubukları rotordaki oluklara yanlamasına yerleştirilir. Oluğun her iki tarafı da 1:5 eğime sahiptir ve darbe çubukları, çalışma sırasında oluşan merkezkaç kuvveti ile sıkılaştırılır (Şekil 6-5c). Bu yapıdaki darbe çubuklarının uçlarının da hareket etmesini önlemek için sıkıştırma plakalarıyla bastırılması gerekir. Bu sabitleme yöntemi çok güvenilir değildir, çalışma sırasında güvenli değildir (darbe çubuğu dışarı fırlayabilir) ve mümkünse kullanılmamalıdır.
Başka bir yöntemde ise darbe çubuklarını sabitlemek için kama demirleri kullanılır (Şekil 6-5d). Darbe çubuğu rotor oluğuna yerleştirilir ve her iki tarafında eğimli yüzeyleri bulunan kama demirleri, darbe çubuğunu sıkıştırmak amacıyla rotorun yanından çakılır. Ön sıkma işleminden sonra, çalışma sırasında merkezkaç kuvvetinin etkisiyle darbe çubuğu, kama demiri ve rotor giderek daha sıkı bir şekilde birbirine kenetlenir ve sabitleme güvenilir hale gelir. Ancak, sökme ve takma işlemleri zor olduğundan, bu yöntem günümüzde nadiren kullanılmaktadır.
Üretim sırasında, darbe çubuklarının ağırlık doğruluğu kesinlikle sağlanmalıdır. Ağırlık farkı ±0,5 kg’ı aşmamalıdır. Darbe çubukları rotora monte edildikten sonra statik denge testi yapılmalıdır. Rotor dönmeyi durdurduğunda, herhangi bir konumda bir çevrenin 1/10’undan fazla geri dönmemelidir.
Darbe plakası, yüksek darbe yüklerine maruz kalan ve darbe çubuklarından sonra en çok aşınmaya maruz kalan ikinci parçadır. Genellikle yüksek manganezli dökme çelikten imal edilir. Orta karbonlu çelik çubuklar da kullanılır; kömür kırma işlemlerinde sıradan çelik plakalar birbirine kaynaklanabilir. φ500 mm × 400 mm boyutlarındaki bir darbeli kırıcı üzerinde yapılan bir araştırmaya göre, yüksek manganezli dökme çelikten imal edilen darbe plakalarının hizmet ömrü nispeten kısadır. Darbe plakaları için aşınmaya dayanıklı malzemeler üzerine araştırma yapılması gerekmektedir.
Bazı yurtdışı fabrikalar, darbe plakasını sarmak için aşınmaya dayanıklı plastik kullanmakta ya da metal yüzeyin yerine darbe plakasının oluklarına kırma taşlar gömmektedir; her iki yöntem de darbe plakalarının hizmet ömrünü uzatmıştır. Çin'deki bir kimya tesisi, darbe plakalarının aşınma şekline dayanarak, farklı bölgelerdeki aşınma derecesine göre kısmi bölge kurulumunu ve değiştirmeyi benimsemiş ve böylece hizmet ömrünü iki katından fazla uzatmıştır.
Darbe plakası malzemesinin aşınma direncini artırmanın yanı sıra, darbe plakasının şekli de dikkate alınmalıdır. Hem φ500 mm × 400 mm hem de φ1000 mm × 700 mm boyutlarındaki darbeli kırıcılarda çokgen (kesikli çizgi) darbe plakaları kullanılmaktadır. Yapısı basit ve üretimi kolay olsa da, bu şekil malzemenin en etkili şekilde darbe kırılmasını sağlamaz ve genellikle kırma haznesinin boyutunu küçültür; ayrıca darbe plakasının köşeleri de çabuk aşınır. Malzeme darbe plakasına dik olarak çarpmadığından, genellikle kesme kuvvetleri oluşur ve bu da darbe plakasının aşınmasını hızlandırır. Dahası, ince parçacıklar veya ıslak malzeme köşelere yapışmaya meyillidir; bu da kırma haznesinin hacmini daha da azaltır ve kırma verimliliğini olumsuz etkiler.
φ1250 mm × 1000 mm çekiçli kırıcı ve kömür kırma amaçlı PFD serisi çekiçli kırıcılar, şekil olarak yaklaşık olarak involüt olan darbe plakaları kullanır (bkz. Şekil 6-4). Bu şekil, darbe çubuğu tarafından vurulduktan sonra herhangi bir yönden gelen malzemenin darbe plakasının herhangi bir noktasına dik bir açıyla çarpmasını sağlar; yani malzeme her zaman darbe plakasının yüzeyine dik olarak çarpar ve böylece kesme kuvvetleri ortadan kaldırılır. Bu, darbe plakasının aşınmasını azaltır, toz birikimini önler, kırma odasında yeterli boşluk sağlar ve kırma verimliliğini artırır. Ancak, involüt şekilli darbe plakasının imalatı daha karmaşıktır. Bu nedenle, φ1250 mm × 1250 mm çift rotorlu darbe kırıcısında, birinci darbe plakası iki dairesel yay (R = 1300 mm ve R = 2680 mm) ile yaklaşık olarak oluşturulur, ikinci darbe plakası ise bir dairesel yay (R = 1300 mm) ve bir düz çizgi parçasıyla yaklaştırılmıştır.
Darbe kırıcının montajı, çalıştırılması ve bakımı sırasında rotorun statik dengesine özel dikkat gösterilmelidir. Darbe çubuklarını ters çevirirken veya değiştirirken, şiddetli titreşime ve rulmanların aşırı ısınmasına neden olabilecek statik dengesizliği önlemek için rotordaki tüm darbe çubukları aynı anda değiştirilmelidir. Darbe çubuklarını ters çevirirken veya yenileriyle değiştirirken, bunları tartın ve tüm rotorun statik dengesini korumak için eşit ağırlıkta veya çok küçük ağırlık farkına (±0,5 kg) sahip darbe çubuklarını çevrenin etrafına simetrik olarak monte edin. Herhangi bir dengesizlik kalırsa, rotora geçici olarak dengeleme ağırlıkları eklenerek düzeltilebilir.
Makine çalışırken, rotor ana yataklarının sıcaklık artışını izleyin. Normal koşullar altında bu artış 60°C’yi geçmemeli ve maksimum sıcaklık 75°C’yi aşmamalıdır. Sıcaklık artışı bu sınırı aşarsa, inceleme amacıyla makineyi derhal durdurun ve etkili önlemler alın. Rotorun her iki ucundaki makaralı yataklar, her vardiyada düzenli olarak (2–3 kez) az miktarda yağlayıcı ilave edilerek gres veya molibden disülfür gres ile yağlanabilir.
Darbe kırıcı, çalışma sırasında önemli miktarda toz üretir. Kırıcının tüm parçalarının uygun şekilde sızdırmaz hale getirilmesinin yanı sıra, atölyeye havalandırma ve toz toplama ekipmanları kurulmalıdır.
Çift rotorlu bir darbeli kırıcıda, iki rotorun tahrik parçaları ayrı ayrı çalıştırılmalıdır. Tüm kırma tesisatının çalıştırma sırası şu şekilde olmalıdır: toz toplayıcı → konveyör → kırıcı → besleyici; durdurma sırası ise bunun tersi olmalıdır.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian