
Machine de flottation SF
Machines de flottation SF et BF, et l'unité combinée SF + JJF. Au départ,…

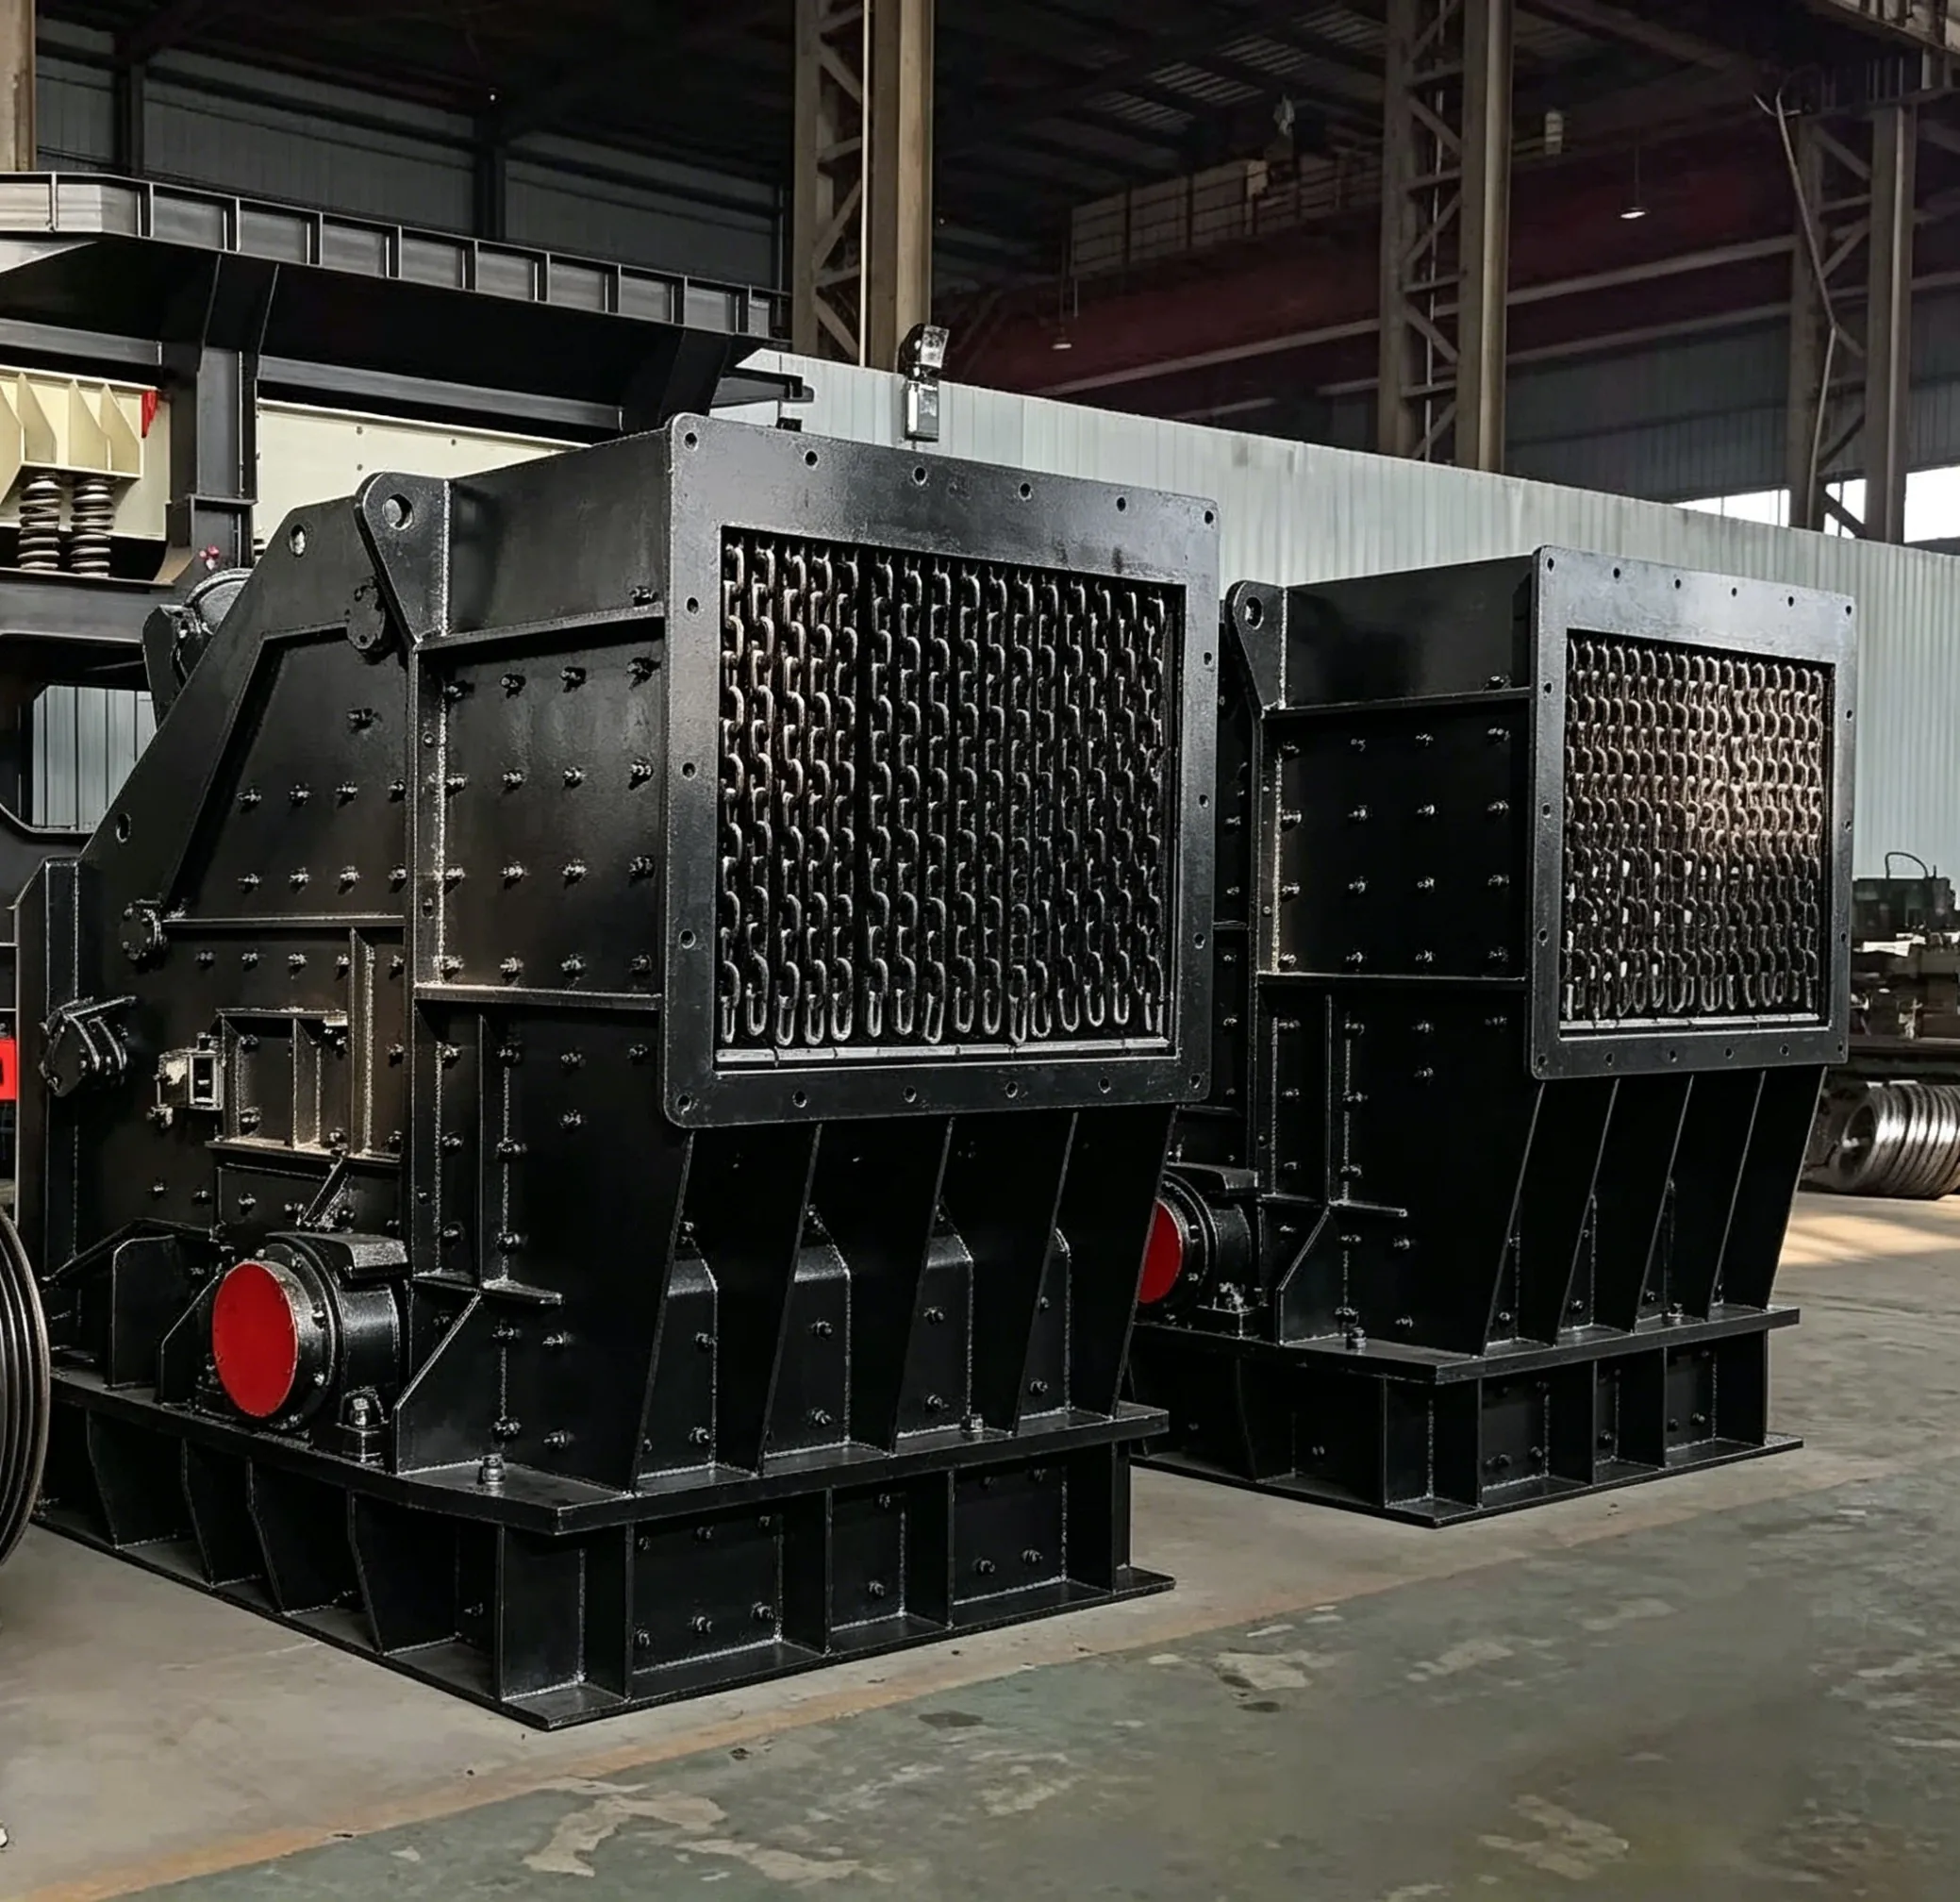
Les barres de frappe d'un concasseur à percussion elles tournent à grande vitesse avec le rotor, frappant et broyant le matériau, et sont soumises à des chocs et à l'abrasion. Elles s'usent donc facilement. Les facteurs qui influent sur la durée de vie des barres de frappe sont notamment : le matériau dont elles sont constituées, la qualité de fabrication, les propriétés du matériau broyé, la vitesse périphérique du rotor, la structure des barres de frappe et le débit.
À l'heure actuelle, les matériaux résistants à l'usure, tels que l'acier à haute teneur en manganèse et l'acier allié au chrome, sont principalement utilisés en Chine pour la fabrication des barres de frappe. En raison des différences entre les procédés de traitement thermique des différents fabricants, leurs propriétés mécaniques varient considérablement, ce qui entraîne des écarts importants dans la durée de vie des barres de frappe. De nombreux essais ont été menés en Chine concernant le choix des matériaux pour les barres de frappe. Il a été constaté que l'incorporation de fonte blanche faiblement alliée dans les barres de frappe permettait de multiplier par plus de deux leur durée de vie (par rapport aux barres de frappe en acier à haute teneur en manganèse moulées). Cette fonte blanche faiblement alliée présente une dureté élevée, une bonne résistance à l'usure, une fabrication simple et un faible coût, ce qui la rend adaptée à des applications plus larges.
Certaines usines et mines utilisent des baguettes de soudure “ Shanghan 64 ” ou “ Shanghan 64A ” pour réaliser le rechargement de barres de frappe en acier au carbone, ou pour recharger des barres de frappe en acier à haute teneur en manganèse avec une électrode en acier à haute teneur en manganèse. Dans les deux cas, la durée de vie est plus longue que celle des barres de frappe en acier à haute teneur en manganèse moulées. Ces deux méthodes sont également simples, faciles à mettre en œuvre et peu coûteuses.
Dans certaines usines et mines, on utilise un concasseur à percussion à rotor unique de φ1 000 mm × 700 mm pour broyer le charbon ; ses barres de frappe, en fonte blanche, offrent également une durée de vie relativement longue.
Outre le matériau des barres de frappe, les facteurs suivants influent également sur la durée de vie de ces dernières dans certains concasseurs : en raison de la vitesse linéaire élevée du rotor du concasseur à percussion, celui-ci est équipé de 3 à 6 barres de frappe, voire jusqu’à 8 à 10 pièces. L'intervalle de temps entre le passage de deux barres de frappe consécutives n'est que de quelques dixièmes de seconde. En si peu de temps, seule une petite quantité de matériau peut pénétrer dans la zone d'impact sous forme de morceaux entiers, tandis que la majeure partie du matériau, en particulier les gros morceaux, n'entre dans la zone d'impact que par une seule extrémité. Par conséquent, la barre de frappe ne touche pas le centre de gravité du bloc de matériau — c’est-à-dire qu’elle ne frappe pas le bloc dans son ensemble de plein fouet, mais plutôt de manière oblique. Cela réduit non seulement l’efficacité du concassage, mais provoque également un frottement de glissement entre le matériau et la barre de frappe, entraînant une usure très rapide de cette dernière. De plus, lorsque des fines adhèrent aux plaques d’impact, le frottement entre les barres de frappe et les fines s’intensifie encore davantage, accélérant ainsi l’usure des barres de frappe.
Pour réduire l'usure des barres de battage, il convient de ne pas en installer un nombre trop important sur le rotor, de veiller à ce que le diamètre de ce dernier ne soit pas trop petit, d'augmenter de manière appropriée la hauteur des barres de battage et d'éliminer autant que possible les fines, la terre et l'humidité présentes dans la matière à traiter.
La structure de la barre de frappe et son mode de fixation ont également une incidence sur sa durée de vie. Actuellement, dans les concasseurs à percussion fabriqués en Chine, les barres de frappe sont principalement fixées à l’aide de vis à tête fraisée, comme le montrent les figures 6-5a et 6-5b. Cette méthode de fixation présente une structure simple et facilite le démontage et le remontage ; le remplacement ne nécessite pas de retirer le rotor du corps de la machine. Dans la conception des vis de fixation illustrée à la figure 6-5a, les vis sont soumises à une force de cisaillement pendant le fonctionnement, ce qui les rend sujettes à la rupture et entraîne le détachement de la barre de frappe. La structure illustrée à la figure 6-5b pallie cet inconvénient en fixant la barre de frappe de manière plus sûre, mais nécessite l'usinage d'une rainure arrière sur la barre de frappe.
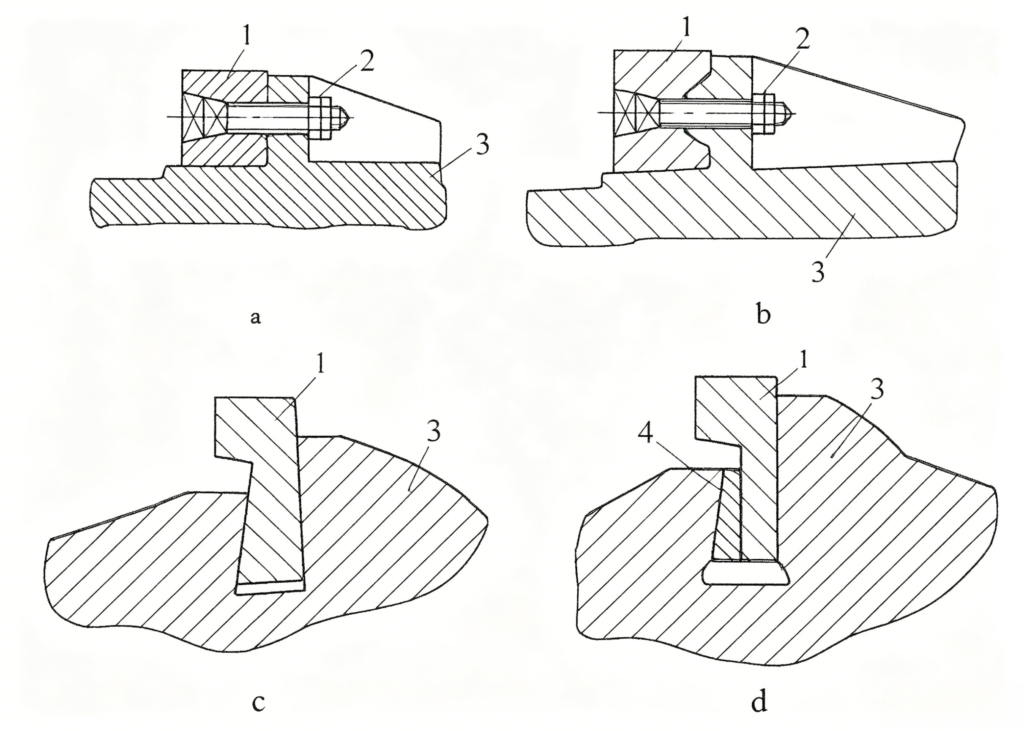
Figure 6-5 Structure et fixation des barres de soufflage (a–d)
1 — Barre de soufflage ; 2 — Vis à tête fraisée ; 3 — Rotor ; 4 — Bloc de calage
Dans certains concasseurs, les barres de frappe sont insérées latéralement dans les rainures du rotor. Les deux flancs de la rainure présentent une pente de 1:5, et les barres de frappe sont maintenues en place par la force centrifuge générée pendant le fonctionnement (figure 6-5c). Les extrémités des barres de frappe de cette conception doivent également être maintenues à l'aide de plaques de serrage afin d'empêcher tout mouvement. Cette méthode de fixation n'est pas très fiable, présente un risque pendant le fonctionnement (la barre de frappe peut être projetée) et il vaut mieux l'éviter.
Une autre méthode consiste à utiliser des cales pour fixer les barres de frappe (figure 6-5d). La barre de frappe est placée dans la rainure du rotor, puis des cales présentant des pentes des deux côtés sont enfoncées depuis le côté du rotor afin de serrer la barre de frappe. Après un pré-serrage, sous l'effet de la force centrifuge pendant le fonctionnement, la barre de frappe, la cale et le rotor se resserrent de plus en plus, ce qui rend la fixation fiable. Cependant, le démontage et le remontage étant difficiles, cette méthode est aujourd'hui rarement utilisée.
Au cours de la fabrication, la précision du poids des barres de frappe doit être rigoureusement garantie. La différence de poids ne doit pas dépasser ±0,5 kg. Une fois les barres de frappe montées sur le rotor, un essai d'équilibrage statique doit être effectué. Lorsque le rotor cesse de tourner, il ne doit pas effectuer de retour en arrière supérieur à 1/10e de circonférence, quelle que soit sa position.
La plaque d'impact est la deuxième pièce la plus exposée à l'usure après les barres de frappe ; elle est soumise à des charges d'impact élevées. Elle est généralement fabriquée en acier moulé à haute teneur en manganèse. On utilise également des barres en acier à teneur moyenne en carbone ; lors du concassage du charbon, des plaques en acier ordinaire peuvent être soudées entre elles. D’après une étude portant sur un concasseur à percussion de φ500 mm × 400 mm, la durée de vie des plaques d’impact en acier moulé à haute teneur en manganèse est relativement faible. Des recherches sur les matériaux résistants à l’usure destinés aux plaques d’impact sont nécessaires.
Certaines usines étrangères utilisent du plastique résistant à l'usure pour recouvrir la plaque d'impact, ou incrustent des pierres concassées dans les rainures de celle-ci afin de remplacer la surface métallique ; ces deux techniques ont permis d'améliorer la durée de vie des plaques d'impact. En se basant sur le profil d'usure des plaques d'impact, une usine chimique chinoise a adopté une stratégie d'installation et de remplacement par zones, en fonction du degré d'usure observé dans différentes zones, ce qui a permis de multiplier par plus de deux la durée de vie de ces plaques.
Outre l'amélioration de la résistance à l'usure du matériau de la plaque d'impact, la forme de cette dernière mérite également une attention particulière. Les concasseurs à percussion de dimensions φ500 mm × 400 mm et φ1000 mm × 700 mm utilisent tous deux des plaques d'impact polygonales (en pointillés). Bien que simple dans sa structure et facile à fabriquer, cette forme ne garantit pas un concassage par impact optimal du matériau et réduit souvent le volume de la chambre de concassage ; les angles de la plaque d’impact s’usent également rapidement. Comme le matériau ne frappe pas la plaque d’impact perpendiculairement, des forces de cisaillement sont souvent générées, ce qui accélère l’usure de la plaque d’impact. De plus, les fines ou les matériaux humides ont tendance à adhérer aux angles, ce qui réduit encore davantage le volume de la chambre de concassage et affecte l’efficacité du concassage.
Le concasseur à percussion de φ1 250 mm × 1 000 mm et le concasseur à percussion de la série PFD destinés au concassage du charbon utilisent des plaques d’impact de forme approximativement involutive (voir figure 6-4). Cette forme garantit que les matériaux arrivant de n’importe quelle direction, après avoir été projetés par la barre de frappe, heurtent n’importe quel point de la plaque d’impact à angle droit ; en d’autres termes, les matériaux heurtent toujours la surface de la plaque d’impact perpendiculairement, ce qui élimine les forces de cisaillement. Cela réduit l’usure des plaques d’impact, empêche l’accumulation de poussière, maintient un espace suffisant dans la chambre de concassage et améliore l’efficacité du concassage. Cependant, la plaque d’impact de forme involutive est plus complexe à fabriquer. Par conséquent, dans le concasseur à impact à double rotor de φ1 250 mm × 1 250 mm, la première plaque d’impact est approximée par deux arcs de cercle (R = 1 300 mm et R = 2 680 mm), et la deuxième plaque d’impact par un arc de cercle (R = 1 300 mm) et un segment de droite.
Lors du montage, de l'exploitation et de la maintenance du concasseur à percussion, une attention particulière doit être accordée à l'équilibre statique du rotor. Lors de l'inversion ou du remplacement des barres de frappe, toutes les barres de frappe du rotor doivent être changées simultanément afin d'éviter tout déséquilibre statique susceptible de provoquer de fortes vibrations et une surchauffe des roulements. Lors de l'inversion ou du remplacement des barres de frappe, pesez-les et installez des barres de poids égal ou présentant une très faible différence de poids (±0,5 kg) de manière symétrique sur la circonférence afin de maintenir l'équilibre statique de l'ensemble du rotor. Si un déséquilibre persiste, il peut être corrigé en ajoutant temporairement des contrepoids au rotor.
Pendant le fonctionnement de la machine, surveillez l'élévation de température des paliers principaux du rotor. Dans des conditions normales, celle-ci ne doit pas dépasser 60 °C, et la température maximale ne doit pas dépasser 75 °C. Si l'élévation de température dépasse cette limite, arrêtez immédiatement la machine pour procéder à une inspection et prenez les mesures qui s'imposent. Les roulements aux deux extrémités du rotor peuvent être lubrifiés avec de la graisse ou de la graisse au bisulfure de molybdène ; ajoutez régulièrement une petite quantité de lubrifiant à chaque poste de travail (2 à 3 fois).
Le concasseur à percussion génère une quantité considérable de poussière lors de son fonctionnement. Outre une étanchéité adéquate de toutes les parties du concasseur, il convient d'installer dans l'atelier des équipements de ventilation et de dépoussiérage.
Dans le cas d'un concasseur à impact à double rotor, les éléments d'entraînement des deux rotors doivent être mis en marche séparément. L'ordre de mise en marche de l'ensemble de l'installation de concassage doit être le suivant : dépoussiéreur → convoyeur → concasseur → alimentateur ; l'ordre d'arrêt doit être inverse.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian