Bir [...], uç astarları (boşaltma ucu astarları dahil) boru haddehanesi ve sabitleme cıvataları, yüksek sıcaklık, darbe, aşınma ve değişken gerilmelerin söz konusu olduğu zorlu bir ortama sürekli maruz kalmaktadır. Yaygın arıza türleri arasında astar aşınması ve incelmesi, çatlama, deformasyon, cıvata kırılması, gevşeme ve toz sızıntısı yer almaktadır. Hizmet ömürlerini uzatmak için malzeme seçimi, tasarım, montaj uygulamaları, işletme kontrolü, izleme ve zamanında değiştirmeyi kapsayan kapsamlı bir yaklaşım gereklidir. Alınması gereken özel önlemler şunlardır:
I. Astar Malzemesi ve Yapısının Optimize Edilmesi
- Çalışma koşullarına göre malzemeleri seçin
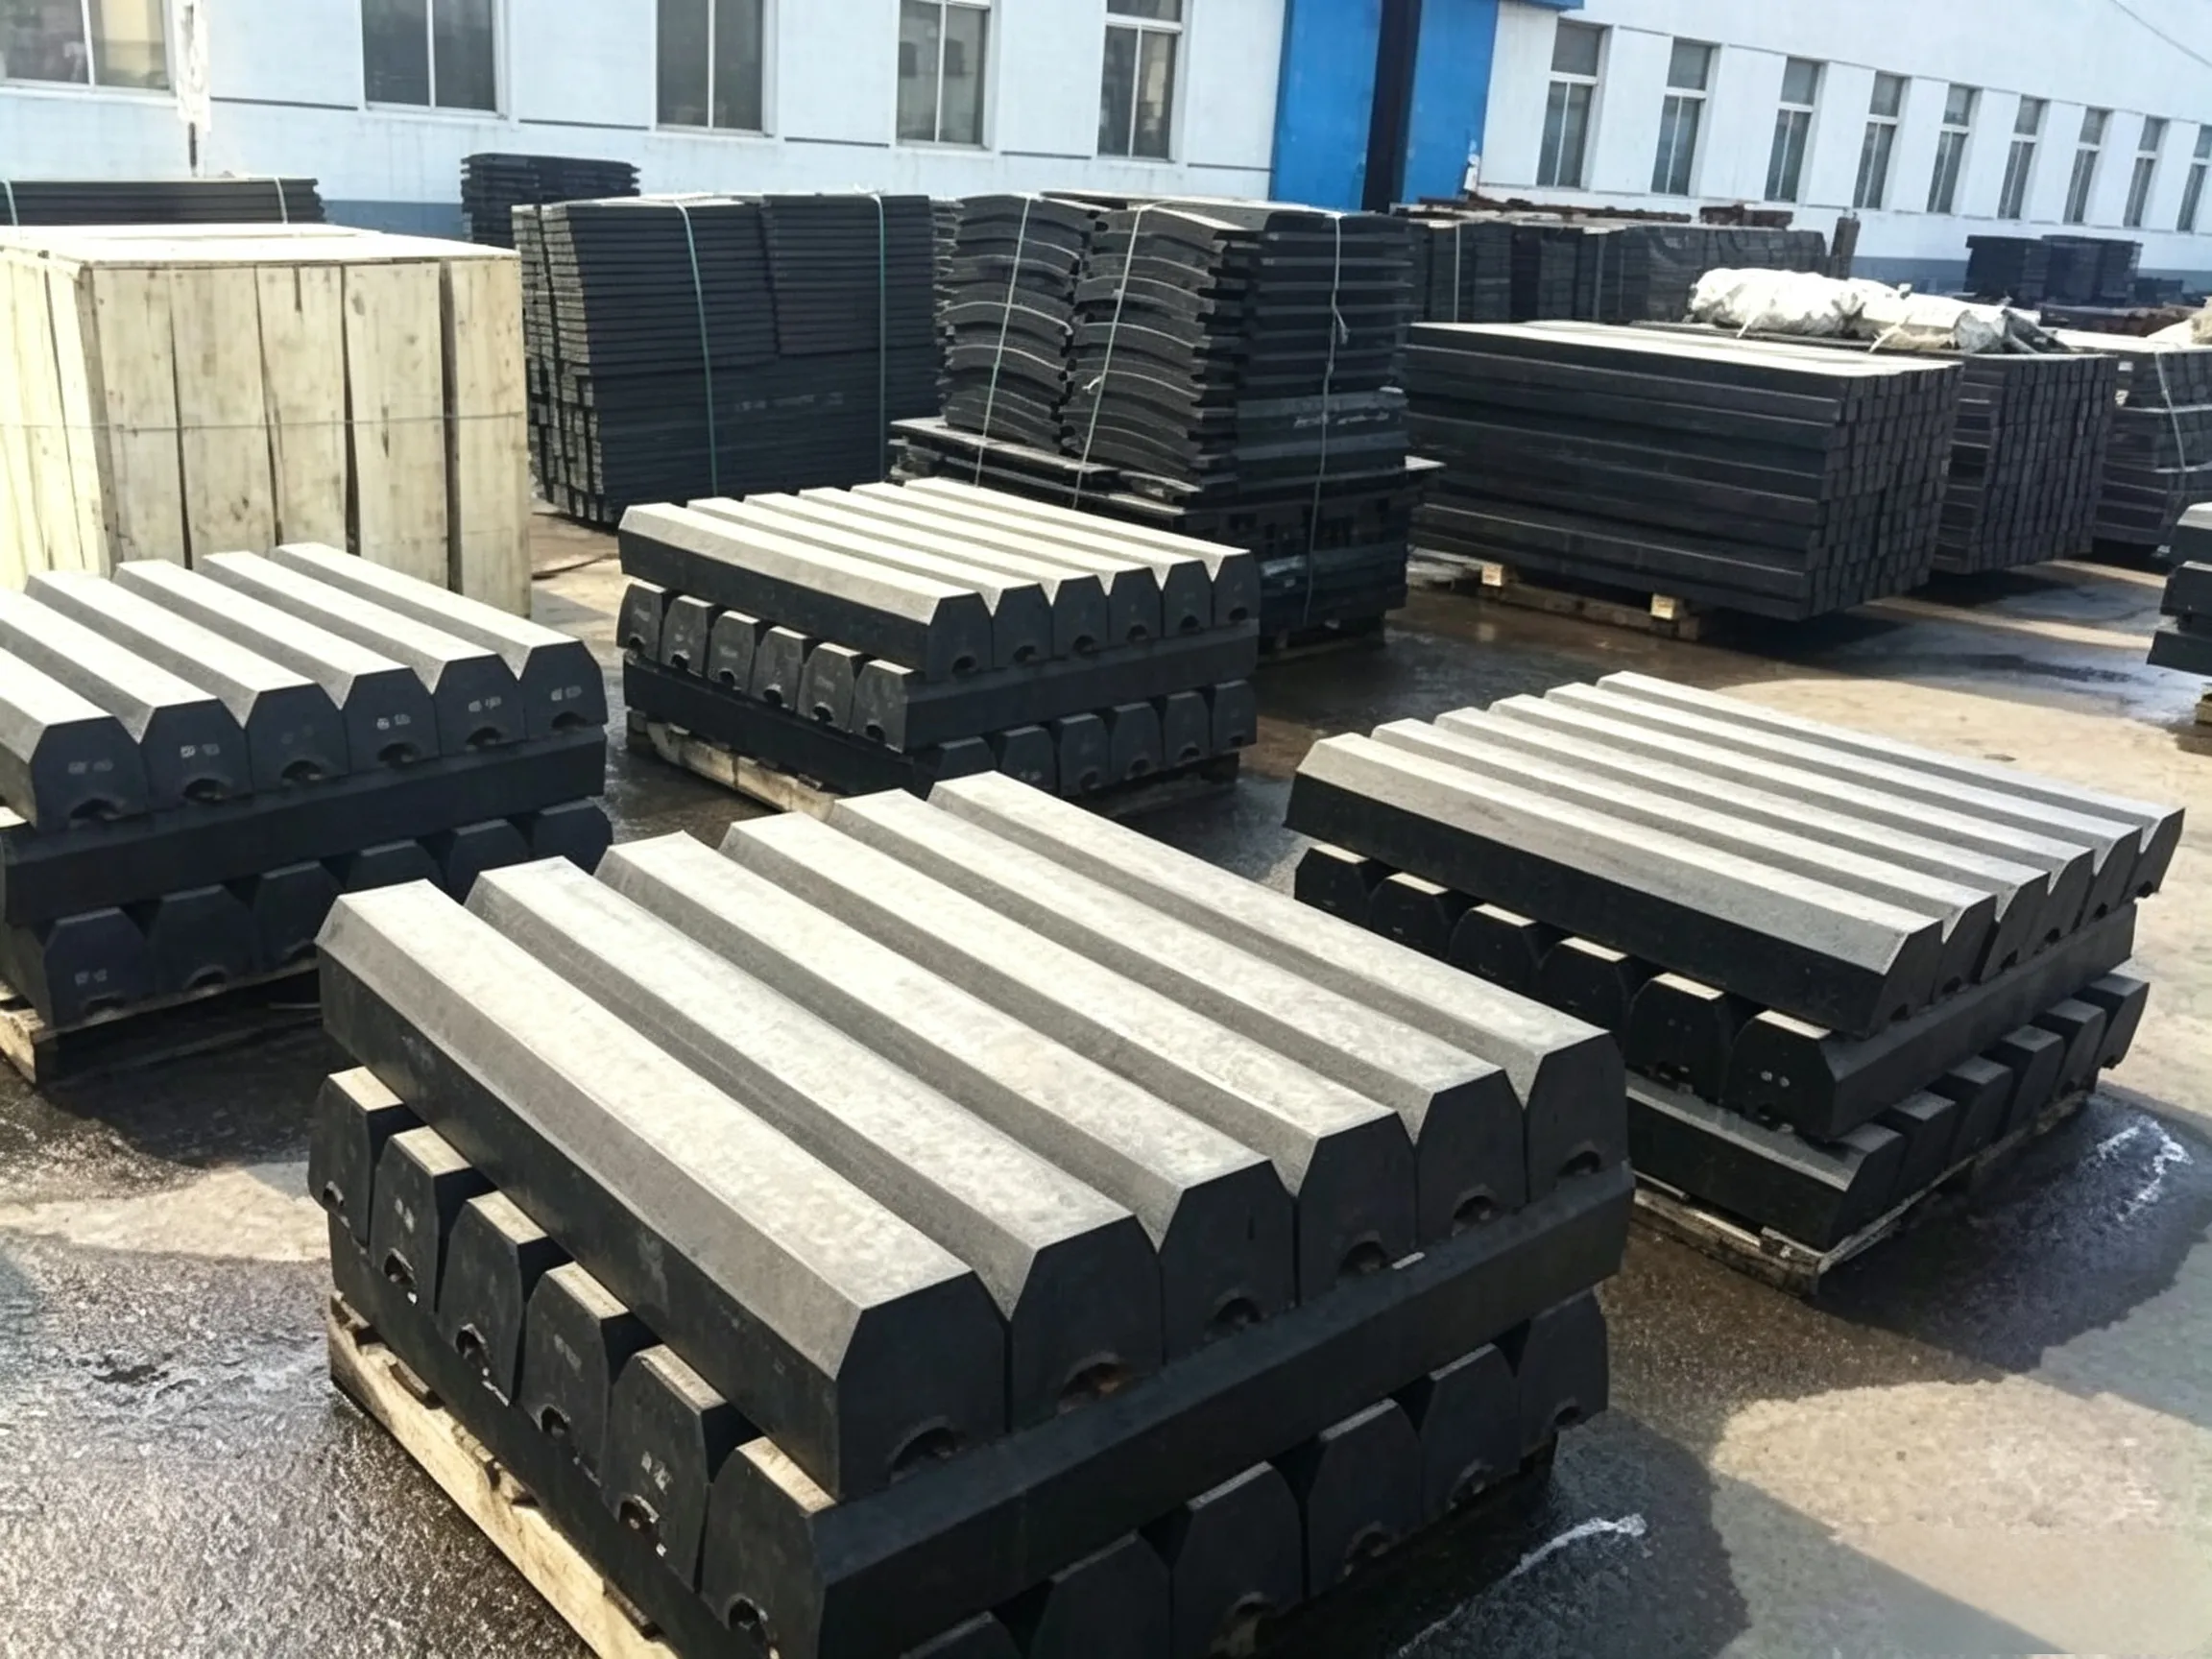
- Çıkış ucu astarları, darbeye daha az maruz kalmakla birlikte, şiddetli yüksek sıcaklıkta aşındırıcı etki altında kalır. Bunlar en iyi şu malzemeden imal edilir: yüksek kromlu dökme demir (Cr ≥ 15%) veya orta alaşımlı aşınmaya dayanıklı çelik, bunlar sıradan yüksek manganezli çeliklere kıyasla çok daha iyi aşınma direnci sunar.
- Eğer değirmenin iç sıcaklığı sürekli olarak 200 °C’yi aşarsa, şunu kullanın: ısıya dayanıklı aşınma çeliği (örneğin, Ni ve Mo ilaveleriyle) yüksek sıcaklıkta tavlama nedeniyle meydana gelen yumuşamayı önlemek için.
- Astar geometrisini optimize et
- Kaldırma yüksekliğini azaltmak ve cıvatalara binen darbe yüklerini en aza indirmek için, uç bölmede düz astarlar veya küçük dalgalı astarlar tercih edilmelidir.
- Boşaltma ızgarasına bitişik son halka için, bir L şeklinde tasarım (daha önce bahsedilen Şekil 2.20’de gösterildiği gibi) bu yöntem benimsenebilir; bu sayede öğütme malzemelerinin dışarı çıkması önlenir ve cıvata deliklerinin gerilimin daha düşük olduğu bölgelere yerleştirilmesi sağlanır.
- Kaplama kalınlığını (izin verilen sınırlar dahilinde) artırın ve şunu ekleyin sertleştirici çubuklar sertliği artırmak ve eğilme deformasyonunu azaltmak amacıyla.
II. Cıvata Bağlantısı Tasarımının İyileştirilmesi
- Yüksek mukavemetli, ısıya dayanıklı cıvatalar kullanın
- Cıvata malzemeleri şunlar olmalıdır: 40Cr, 42CrMo veya 35CrMoA, su ile söndürülmüş ve temperlenmiş, çekme mukavemeti ≥ 900 MPa ve yeterli ısı direncine sahip (çalışma sıcaklığı ≤ 400 °C).
- Konular şu şekilde olmalıdır: yuvarlanmış gerilim yoğunlaşmalarını önlemek için kesmek yerine.
- Gevşemeyi önleyici tedbirler
- Kullanım çift somun veya yaylı pullar, şununla birleştirildiğinde vida sabitleyici yapıştırıcı (anaerobik) işlem, dişlere uygulanır.
- Yükle küresel pullar veya konik pullar hizalama hatasını telafi etmek ve eşit bir ön yük sağlamak için somun ile astar arasında.
- Kaynak dönmeyi önleyici çıkıntılar (freze makinesinin içinde) cıvata başı üzerine, freze makinesinin dönüşünden kaynaklanan gevşemeyi önlemek amacıyla.
- Sızdırmazlık ve ısı yalıtımı
- Uygunluk ısıya dayanıklı kauçuk O-halkaları veya asbest contalar Toz sızıntısını önlemek ve cıvataya doğrudan ısı aktarımını azaltmak amacıyla cıvata deliği ile cıvata arasında.
- Başvur yüksek sıcaklıkta kullanıma uygun yapışma önleyici bileşik ileride sökme işlemini kolaylaştırmak ve korozyon kaynaklı sıkışmayı önlemek amacıyla açıkta kalan dişlere.
III. Montaj ve Sıkma Prosedürlerinin Standartlaştırılması
- Ön yükü ayarla
- Şunu kullanın: tork anahtarı Belirtilen tasarım değerine kadar kademeli ve eşit bir şekilde sıkın; aşırı sıkmaktan (bu, cıvatanın kırılmasına neden olabilir) veya yetersiz sıkmaktan (bu, gevşeklik nedeniyle darbe kırılmasına yol açar) kaçının.
- İlk sıkma işleminden sonra, frezeyi birkaç saat yük altında çalıştırın, ardından bir sıcak yeniden sıkma (çünkü termal genleşme ön gerilimi azaltabilir).
- Kaynak hasarını önleyin
- Daha önce bölme diyaframları için belirtildiği gibi, Uç astarları ile boşaltma ızgarası arasındaki kaynak işleminden kaçınılmalıdır termal bozulmayı ve gerilim yoğunlaşmasını önlemek için; yalnızca cıvatalama yöntemine başvurun.
- Cıvata deliklerinin kenarlarını yivlemek
- Cıvata başı ile astardaki havşa deliğinin birbirine tam olarak oturduğundan emin olun; yerel aşırı gerilmeye neden olabilecek çapakları veya hizasızlıkları giderin.
IV. Zorlu Koşulları Hafifletmek İçin İşletmeyi Optimize Etmek
- Malzeme seviyesini uygun düzeyde tutun
- Uygun bir cüruf tabakası seviyesini koruyun (örneğin, daha önce ele alındığı gibi minimum açıklık mesafesini artırarak), böylece bir malzeme tabakası öğütme araçlarının astarlara yaptığı darbeyi yumuşatarak doğrudan aşınmayı azaltır.
- Değirmen havalandırmasını dengeleyin
- Aşırı iç sıcaklıkların oluşmasını önlemek için havalandırmayı ayarlayın (tercihen < 150 °C), çünkü yüksek sıcaklıklar cıvataların termal yorgunluğunu ve oksidasyon korozyonunu hızlandırır.
- Yem nemi yüksekse, kurutma işlemini yoğunlaştırarak hamur kaplanmasını azaltın; zira bu durum, yerel aşırı ısınmaya ve aşındırıcı ortamların oluşmasına neden olabilir.
- Öğütme malzemelerinin sınıflandırılmasını rasyonelleştirmek
- Arka bölmelerde daha küçük çaplı öğütme malzemeleri (örn. Φ15–Φ25 mm) kullanarak, uç astarları üzerindeki darbe kuvvetini azaltırken öğütme verimliliğini artırın.
V. Günlük İzleme ve Bakım Çalışmalarının Güçlendirilmesi
- Sıkma torkunu düzenli olarak kontrol edin
- Her 500–1.000 çalışma saatinde bir, değirmeni durdurun ve uç astar cıvatalarının sıkılığını kontrol edin; gevşek olanları yeniden sıkın.
- Sızdırmazlık contalarının aşınma durumunu kontrol edin ve hava sızıntısı görülenleri değiştirin.
- Astar kalınlığını ölçün
- Uç astarlarının kalan kalınlığını ultrasonik kalınlık ölçer ile düzenli aralıklarla ölçün. Aşınma şu değeri aştığında 50%–60% orijinal kalınlığının bir kısmı aşındığında, astarların tamamen aşınmasını ve değirmen gövdesine zarar vermesini önlemek için değiştirme planı yapın.
- Cıvatalarda çatlak olup olmadığını kontrol edin
- Astarın değiştirilmesi sırasında aşağıdakileri gerçekleştirin: manyetik parçacık veya boya penetranı muayenesi Tüm cıvatalarda; çatlak tespit edilenleri derhal değiştirin — bunları tekrar kullanmayın.
- Aşınma verilerini kaydet
- Her bir uç astarı ve cıvata için bir kullanım günlüğü tutun ve bunların hizmet ömürlerini kaydedin; böylece istatistiksel verilere dayalı olarak değiştirme aralıklarını ve malzeme seçimlerini en uygun hale getirebilirsiniz.
VI. Acil Durumları Hızla Ele Alın
Bir cıvata kırılırsa ancak genel hizmet ömrünü uzatmak istiyorsanız, (daha önce açıklandığı gibi) “çıkarma yöntemi”ni kullanarak, uzun süreli duruşlara ve değirmene girmeye gerek kalmadan cıvatayı hızlı bir şekilde değiştirin; böylece üretim kayıplarını en aza indirin ve sonraki büyük bakım çalışmaları için zaman kazanın.
VII. Genel Yenileme veya Yedek Setler için Plan
- Uç kaplamaları aşırı derecede aşınmış ancak hâlâ onarılabilirse, şunu göz önünde bulundurun: katmanlı kaynak yüzey profilini yeniden oluşturmak için aşınmaya dayanıklı sert kaplama uygulanarak (ısı girişi kontrol altında tutulurken).
- Bir uç astarları ve cıvatalardan oluşan eksiksiz yedek set büyük revizyonlar sırasında parçaların tamamen değiştirilmesi amacıyla; uyumsuzluğa yol açabilecek parça parça değiştirme işlemlerinden kaçınmak için.







 English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian