بطانات الأطراف (بما في ذلك بطانات طرف التفريغ) في مصنع الأنابيب كما أن مسامير التثبيت الخاصة بها تتعرض باستمرار لبيئة قاسية تتضمن درجات حرارة عالية، والصدمات، والتآكل، والضغوط المتناوبة. وتشمل أنماط الأعطال الشائعة تآكل البطانة وتقلص سماكتها، والتشقق، والتشوه، وكسر المسامير، وارتخاءها، وتسرب الغبار. ويتطلب إطالة عمرها التشغيلي اتباع نهج شامل يغطي اختيار المواد، والتصميم، وممارسات التركيب، والتحكم التشغيلي، والمراقبة، والاستبدال في الوقت المناسب. وفيما يلي التدابير المحددة:
أولاً: تحسين مواد البطانة وهيكلها
- اختر المواد وفقًا لظروف العمل
- تتعرض البطانات الموجودة في طرف التفريغ لقدر أقل من الصدمات، لكنها تتعرض لتآكل كاشط شديد بسبب درجات الحرارة المرتفعة. ومن الأفضل أن تُصنع من الحديد الزهر عالي الكروم (Cr ≥ 15%) أو فولاذ متوسط السبائك ومقاوم للتآكل, ، والتي تتمتع بمقاومة للتآكل أفضل بكثير من الفولاذ العادي عالي المحتوى من المنغنيز.
- إذا تجاوزت درجة الحرارة الداخلية للطاحونة 200 درجة مئوية بشكل مستمر، فاستخدم فولاذ مقاوم للحرارة والتآكل (على سبيل المثال، بإضافة النيكل والموليبدينوم) لمنع التليين الناتج عن التلدين عند درجات الحرارة العالية.
- تحسين هندسة البطانة
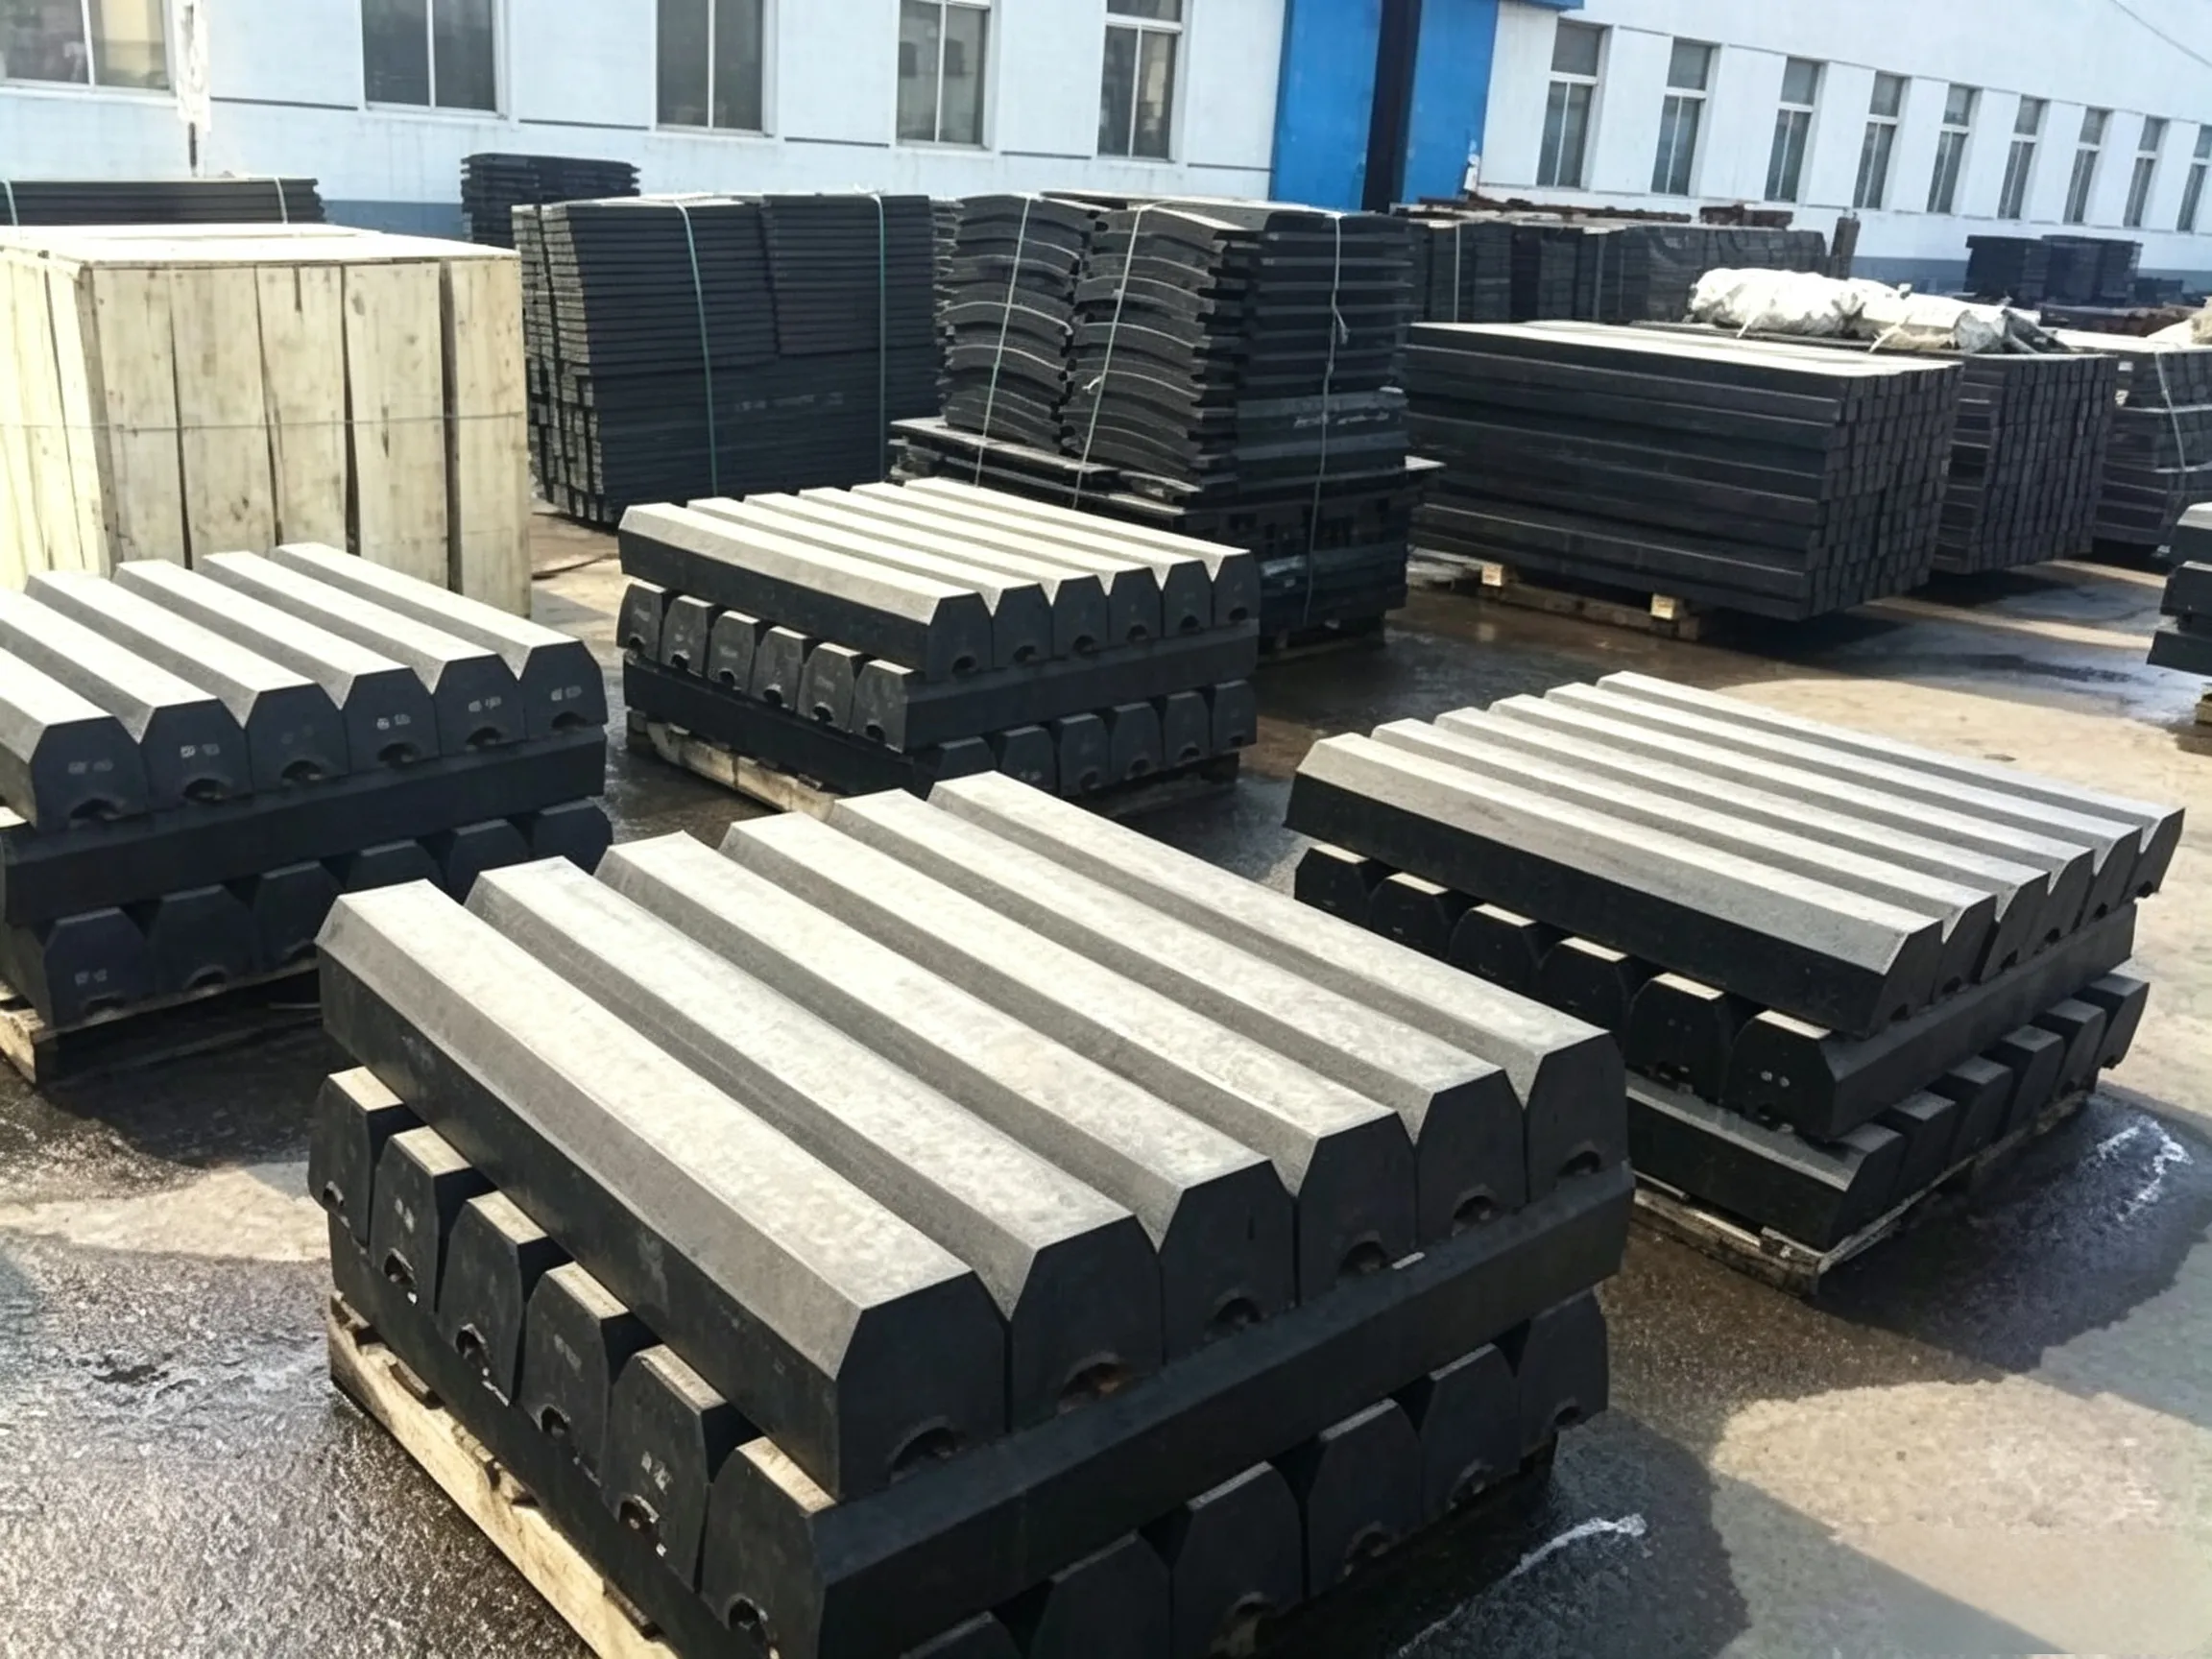
- يُفضل استخدام الألواح المسطحة أو الألواح ذات الموجات الصغيرة في المقصورة الطرفية لتقليل ارتفاع الرفع وتقليل أحمال الصدمات على البراغي إلى أدنى حد.
- بالنسبة للحلقة الأخيرة المجاورة لشبكة التصريف، فإن تصميم على شكل حرف L (كما هو موضح في الشكل 2.20 المذكور سابقًا) يمكن اعتماد هذا التصميم، الذي يمنع تسرب وسائط الطحن ويسمح بوضع فتحات البراغي في المناطق الأقل تعرضًا للإجهاد.
- زيادة سماكة البطانة (في حدود المسموح به) وإضافة أضلاع تقوية لتحسين الصلابة وتقليل تشوه الانحناء.
ثانياً: تحسين تصميم الوصلات البراغيّة
- استخدم براغي عالية القوة ومقاومة للحرارة
- يجب أن تكون مواد البراغي 40Cr، أو 42CrMo، أو 35CrMoA, ، مُبردة ومُصلبة، مع مقاومة شد تبلغ 900 ميجا باسكال أو أكثر ومقاومة كافية للحرارة (درجة حرارة التشغيل ≤ 400 درجة مئوية).
- يجب أن تكون الخيوط ملفوفة بدلاً من إجراء قطع لتجنب تركزات الإجهاد.
- تدابير منع الانفكاك
- الاستخدام صواميل مزدوجة أو الرخص الربيعية, ، إلى جانب لاصق تثبيت الخيوط (لاهوائي) يُطبق على الخيوط.
- تثبيت الرؤوس الكروية أو غسالات مدببة بين الصامولة والبطانة لتعويض عدم محاذاة الأجزاء وضمان توزيع الحمل المسبق بشكل متساوٍ.
- لحام أذرع مانعة للدوران على رأس المسمار (داخل المطحنة) لمنع انخراجه بسبب دوران المطحنة.
- السد والعزل الحراري
- مناسب حلقات مطاطية على شكل حرف O مقاومة للحرارة أو حشيات الأسبستوس بين فتحة المسمار والمسمار نفسه لمنع تسرب الغبار وتقليل انتقال الحرارة المباشر إلى المسمار.
- تقدم بطلب مركب مقاوم للتصاق عند درجات الحرارة العالية على الخيوط المكشوفة لتسهيل عملية التفكيك في المستقبل ومنع التصاق الخيوط بسبب التآكل.
ثالثاً: توحيد إجراءات التركيب والربط
- التحكم في الشد المسبق
- استخدم مفتاح عزم الدوران يجب إحكام ربطها تدريجيًا وبشكل متساوٍ حتى الوصول إلى القيمة التصميمية المحددة — تجنب الإفراط في إحكام الربط (الذي قد يؤدي إلى كسر البرغي) أو عدم إحكام الربط الكافي (الذي يؤدي إلى كسر ناتج عن الصدمات بسبب الارتخاء).
- بعد الشد الأولي، قم بتشغيل المطحنة لبضع ساعات تحت الحمل، ثم قم بإجراء إعادة الشد بالحرارة (نظرًا لأن التمدد الحراري قد يؤدي إلى انخفاض الحمل المسبق).
- تجنب الأضرار الناتجة عن اللحام
- كما ذُكر سابقًا فيما يتعلق بأغشية التقسيم،, يجب تجنب اللحام بين البطانات الطرفية وشبكة التفريغ لمنع التشوه الحراري وتركيز الإجهاد؛ يجب الاعتماد حصريًّا على التثبيت بالبراغي.
- شطف حواف فتحات البراغي
- تأكد من أن رأس المسمار والتجويف في البطانة يتطابقان تمامًا، مع إزالة أي نتوءات أو اختلالات في المحاذاة قد تتسبب في إجهاد مفرط في مناطق محددة.
الرابع: تحسين التشغيل للتخفيف من حدة الظروف القاسية
- الحفاظ على المستوى المناسب للمواد
- حافظ على مستوى مناسب لطبقة الخبث (على سبيل المثال، عن طريق زيادة مسافة الفتحة الدنيا كما تمت مناقشته سابقًا) بحيث تعمل طبقة من المادة على تخفيف تأثير وسائط الطحن على البطانات، مما يقلل من التآكل المباشر.
- تحقيق الاستقرار في تهوية المصنع
- اضبط التهوية لتجنب ارتفاع درجات الحرارة الداخلية بشكل مفرط (ويُفضل أن تكون أقل من 150 درجة مئوية)، لأن درجات الحرارة المرتفعة تسرع من الإجهاد الحراري والتآكل التأكسدي للمسامير.
- إذا كانت نسبة الرطوبة في العلف مرتفعة، فيجب زيادة عملية التجفيف للحد من تكوّن طبقة اللزوجة، التي قد تؤدي إلى ارتفاع محلي في درجة الحرارة وظهور بيئات تآكلية.
- ترشيد تصنيف وسائط الطحن
- استخدم مواد ذات قطر أصغر (على سبيل المثال، Φ15–Φ25 مم) في الحجرات الخلفية لتقليل قوة الصدم على البطانات الطرفية مع تحسين كفاءة الطحن.
خامساً: تعزيز الرصد والصيانة اليومية
- تحقق بانتظام من عزم الشد
- كل 500–1,000 ساعة تشغيل، قم بإيقاف الطاحونة وفحص إحكام ربط مسامير البطانة الطرفية؛ وأعد ربط أي مسامير غير محكمة.
- تحقق من حالة حشيات الإحكام للتأكد من عدم تلفها، واستبدل أي منها تظهر عليه علامات تسرب الغبار.
- قياس سماكة البطانة
- قم بقياس السماكة المتبقية لبطانات الأطراف بشكل دوري باستخدام مقياس سماكة بالموجات فوق الصوتية. وعندما يتجاوز التآكل 50%–60% من السماكة الأصلية، يجب التخطيط لاستبدالها لمنع تآكل البطانات وتلف غلاف المطحنة.
- افحص البراغي للتأكد من عدم وجود تشققات فيها
- أثناء استبدال البطانة، قم بما يلي: الفحص بالجسيمات المغناطيسية أو الفحص باستخدام الصبغة المخترقة على جميع البراغي؛ استبدل أي براغي تظهر عليها شقوق على الفور — ولا تعيد استخدامها.
- تسجيل بيانات التآكل
- احتفظ بسجل استخدام لكل بطانة طرفية ومسمار، مع تسجيل مدة خدمتهما، وذلك بهدف تحسين فترات الاستبدال واختيار المواد بناءً على البيانات الإحصائية.
سادساً: التعامل مع حالات الطوارئ بسرعة
في حالة كسر أحد البراغي، ولكنك ترغب في إطالة دورة الخدمة الإجمالية، استخدم “طريقة الاستخراج” (كما هو موضح سابقًا) لاستبدال البرغي بسرعة دون توقف طويل عن العمل ودون الحاجة إلى الدخول إلى المطحنة — مما يقلل من خسائر الإنتاج ويكسبك الوقت اللازم لإجراء الصيانة الرئيسية اللاحقة.
السابع: خطة التجديد الشامل أو المجموعات الاحتياطية
- إذا كانت بطانات الخطوط الطرفية متآكلة بشدة ولكن لا يزال من الممكن إصلاحها، ففكر في اللحام بالتراكم مع طلاء صلب مقاوم للتآكل لاستعادة شكل السطح (مع التحكم في مدخلات الحرارة).
- احتفظ بـ مجموعة كاملة من قطع الغيار تتألف من البطانات الطرفية والمسامير لإجراء استبدال كامل أثناء عمليات الصيانة الشاملة، وتجنب عمليات الاستبدال الجزئية التي قد تؤدي إلى عدم التوافق.





 English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian