
مطحنة كروية جافة
1. نظرة عامة على المنتج: يُعد مطحنة الكرات الجافة عنصرًا أساسيًّا في…

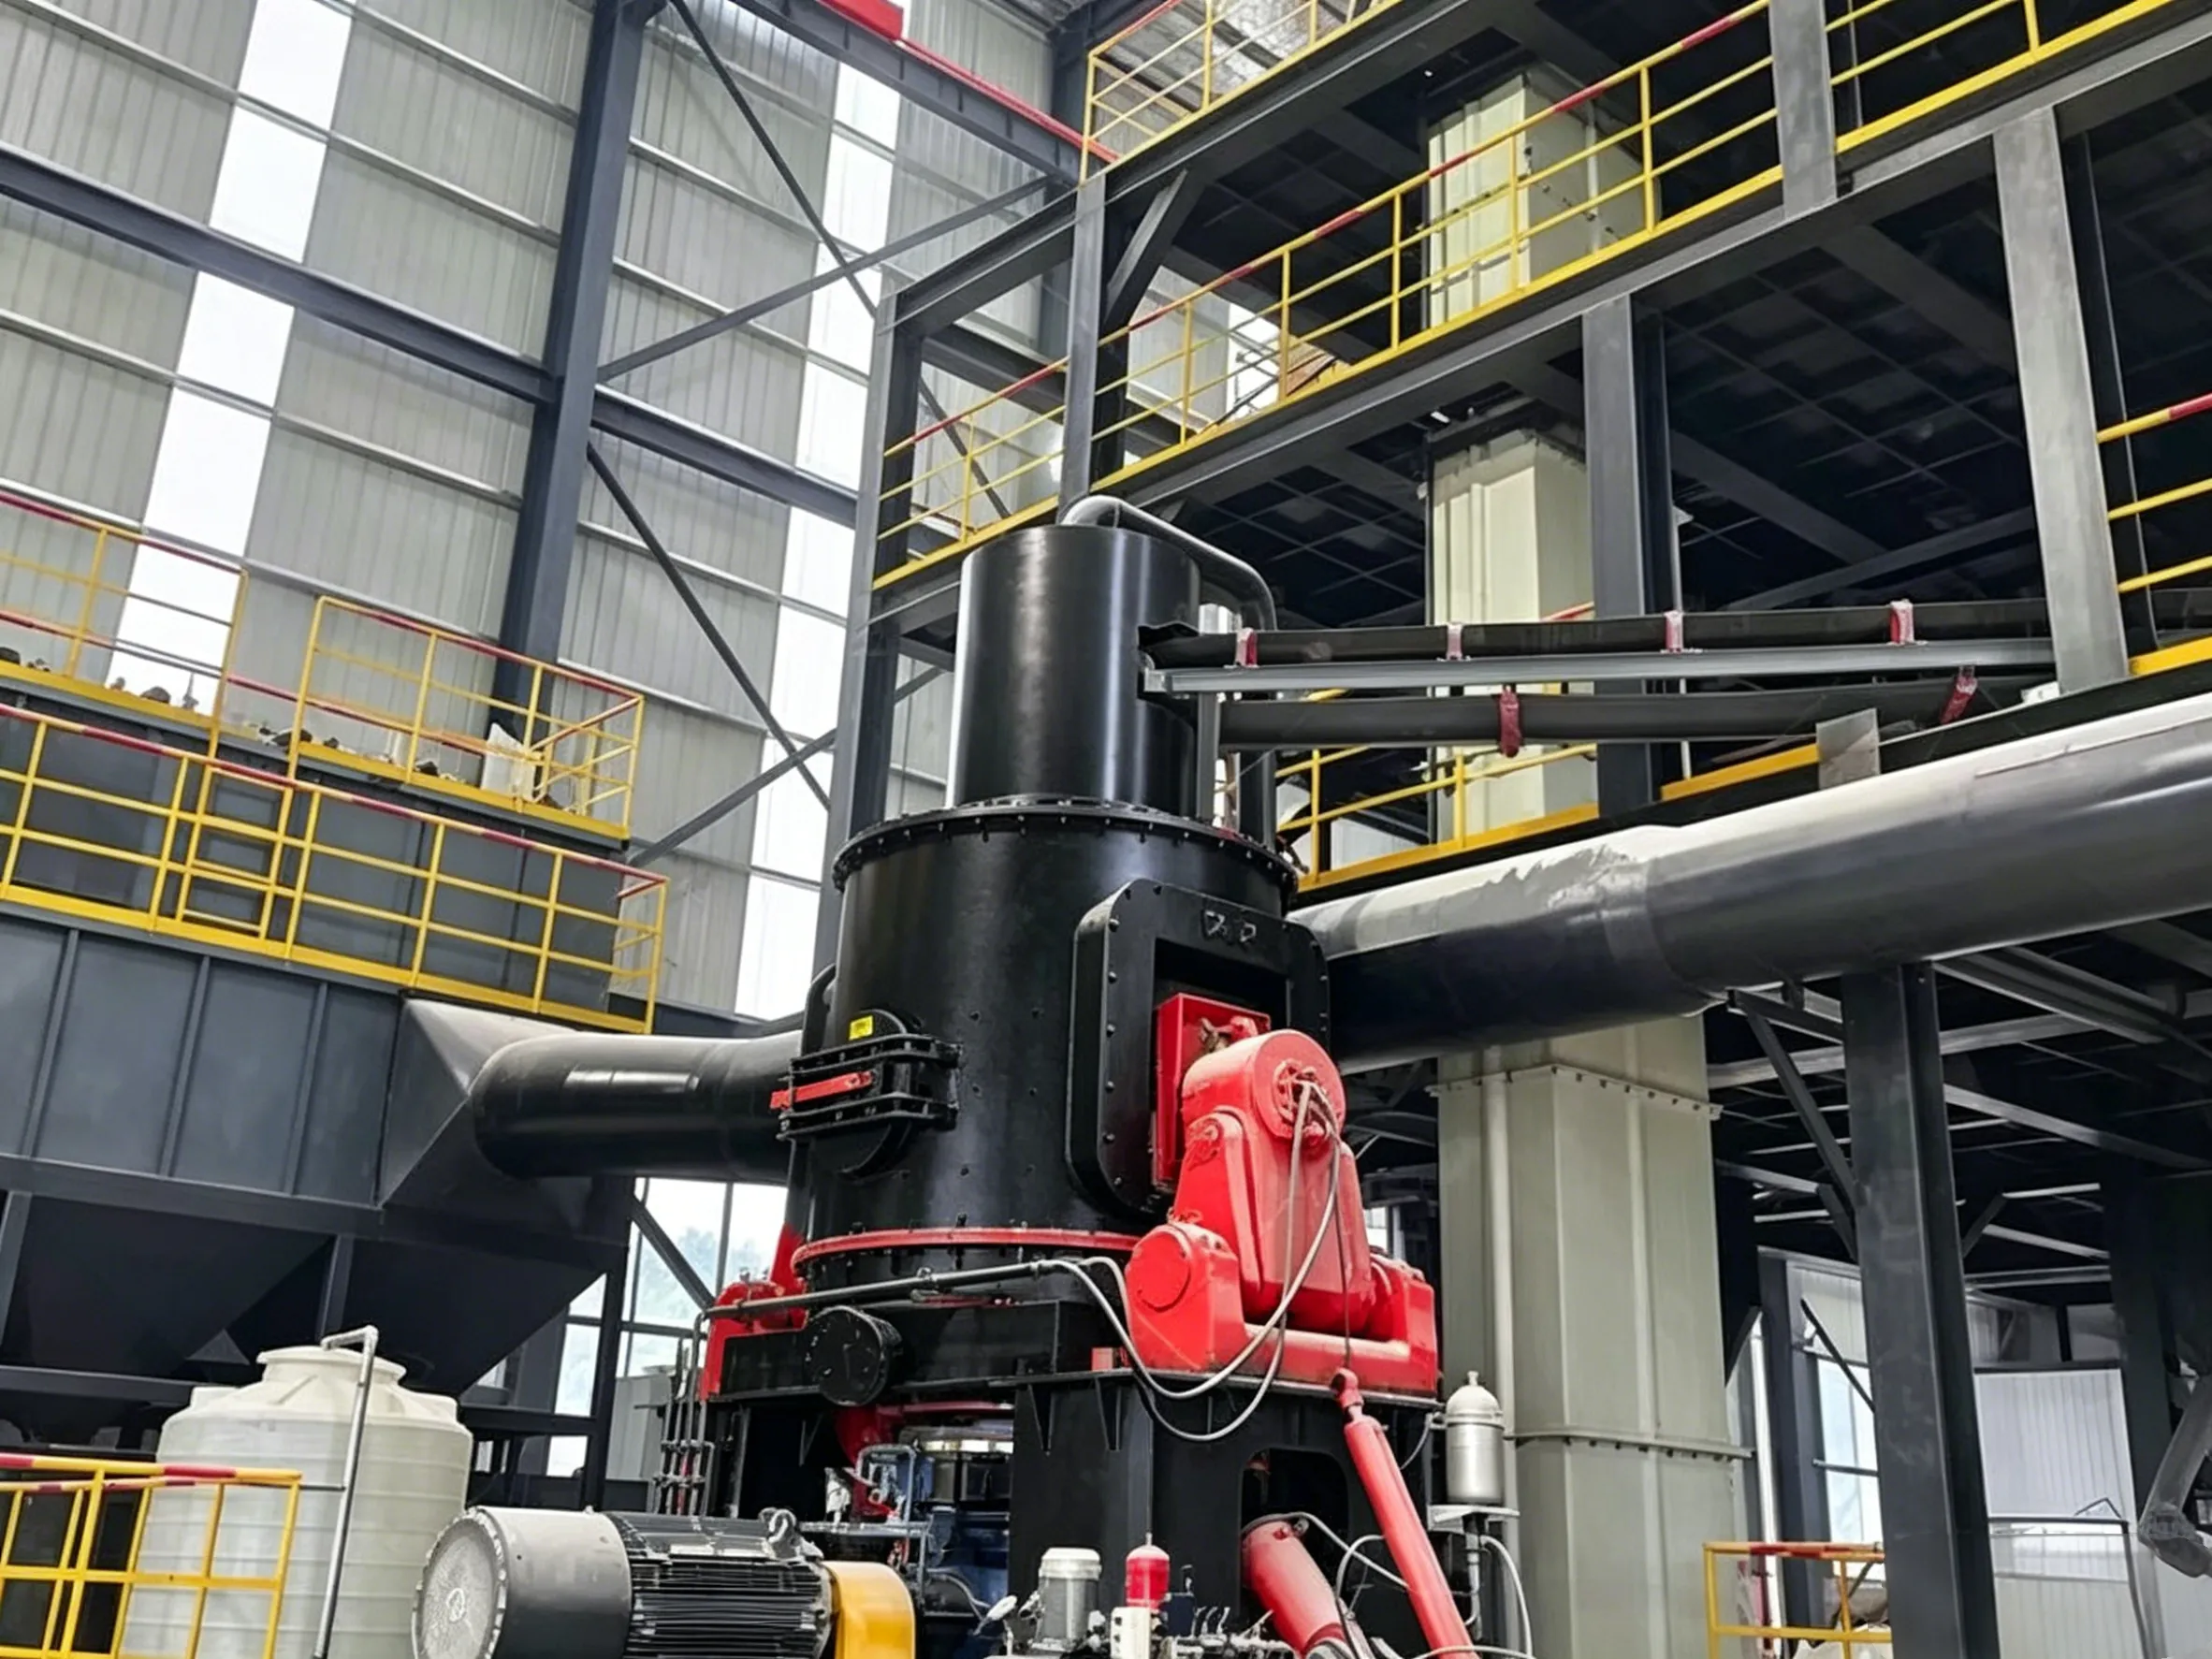
مطاحن ريموند تُستخدم على نطاق واسع في صناعات التعدين ومواد البناء والكيماويات وغيرها من الصناعات من أجل الطحن عالي الكفاءة. ويقوم مبدأ عملها على أن بكرات الطحن، تحت تأثير القوة الطردية المركزية، تضغط بشكل متكرر على حلقة الطحن، مما يولد قوة ضغط هائلة على المادة لتحقيق التفتيت. وفي هذه العملية، فإن أسطوانات الطحن وحلقة الطحن وهي الأجزاء الأساسية المعرضة للتآكل التي تشارك بشكل مباشر في عملية طحن المواد. فهي تتحمل الصدمات الشديدة والضغط والاحتكاك على المدى الطويل، مما يجعلها الأكثر عرضة للتآكل.
لا يؤثر تآكل البكرات والحلقة بشكل مباشر على كفاءة الطحن وجودة المنتج فحسب، بل يمكن أن يتسبب أيضًا، في الحالات الشديدة، في زيادة الاهتزازات وارتفاع مستوى الضوضاء وزيادة استهلاك الطاقة، بل وحتى تعطل المعدات. ولذلك،, تحديد الوقت المناسب لاستبدال أسطوانات الطحن وحلقة الطحن يُعد هذا أحد الجوانب الحاسمة في صيانة مطاحن ريموند. يلخص هذا المقال بشكل منهجي دورات الاستبدال ومعايير التقييم والعوامل المؤثرة، مما يوفر مرجعًا عمليًّا لمشغلي المعدات وفنيي الصيانة.
لا يوجد معيار ثابت عالمي لدورة استبدال أسطوانات الطحن وحلقات الطحن. وتختلف القيم الموصى بها باختلاف الشركات المصنعة وظروف التشغيل. واستنادًا إلى تجميع لمعلومات من مصادر متنوعة، يُشار عادةً إلى الدورات المرجعية التالية:
تشير بعض الشركات المصنعة والمصادر إلى أنه ينبغي النظر في استبدال مجموعة الأسطوانات بعد حوالي 500 ساعة التشغيل. وتُعد هذه الدورة القصيرة نسبيًّا مناسبة للظروف التي يتفاقم فيها التآكل بسرعة. وفي الوقت نفسه، عند استبدال البكرات، يجب تنظيف المحامل الدوارة الموجودة داخل أكمام البكرات وفحص الأجزاء الأخرى المعرضة للتآكل.
توصي معظم الشركات المصنعة لمطاحن «رايموند» بدورة استبدال تتراوح بين من 1,000 إلى 2,000 ساعة. هذا هو النطاق المرجعي المعتاد في ظل ظروف التشغيل العامة. بالإضافة إلى ذلك، تنصح بعض الشركات المصنعة باستبدال قطع الغيار المعرضة للتآكل كل 1,500–2,000 ساعة.
تشير بعض البيانات إلى أنه في ظل ظروف التشغيل المواتية وعند معالجة مواد ذات درجة تآكل منخفضة، يمكن أن يصل العمر التشغيلي لأسطوانات الطحن وحلقة الطحن إلى من 2,000 إلى 3,000 ساعة.
بالإضافة إلى عمليات الاستبدال الروتينية، ينبغي أن تخضع المعدات لفحص شامل وإصلاح جذري كل 3,000–5,000 ساعة التشغيل. ويشمل ذلك تفكيك البكرات والحلقة والمحامل والمكونات الرئيسية الأخرى من أجل التنظيف والفحص والاستبدال حسب الحاجة.
يجب التأكيد على أن جميع الدورات المذكورة أعلاه هي للإشارة فقط. يجب تحديد الوقت الفعلي للاستبدال بناءً على ظروف التشغيل المحددة، وخصائص المواد، ونتائج فحص التآكل. ولا ينبغي تطبيق هذه المعايير بشكل آلي.
لا يكفي الاعتماد على ساعات التشغيل وحدها. والنهج الأكثر علمية هو الجمع بين معايير تقييم متعددة لتقييم حالة التآكل الفعلية للبكرات والحلقة تقييماً شاملاً. وفيما يلي الطرق الشائعة الاستخدام:
قم بإجراء فحوصات بصرية منتظمة للبكرات والحلقة لمراقبة تآكل السطح. إذا وجود أخاديد أو شقوق أو تفتت أو تشوهات واضحة عند اكتشاف ذلك، يكون التآكل قد بلغ درجة شديدة بالفعل، وينبغي التفكير في استبدالها. بالإضافة إلى ذلك، عندما يقل سمك جدار الأسطوانة عن 10 ملم، يجب التخلص منها.
استخدام الفرجار أو الميكرومتر أو أي أدوات قياس احترافية أخرى لقياس السماكة المتبقية القياس باستخدام الأسطوانات والحلقة هو الطريقة الأكثر بديهية ودقة. وبشكل عام، عندما ينخفض السُمك إلى 50%–70% من السماكة الأصلية, ، ينبغي التفكير في استبداله. تقترح بعض الشركات المصنعة استبداله عندما يتجاوز التآكل 10%. ونظرًا لاختلاف القيم الحدية بين الشركات المصنعة المختلفة، يجب على المشغلين دائمًا الرجوع إلى المتطلبات المحددة الواردة في دليل المعدات.
إذا كان إنتاج المصنع انخفضت بشكل ملحوظ في حين بقيت سرعة التغذية وتدفق الهواء والمعلمات الأخرى دون تغيير، فمن المرجح أن يكون التآكل الشديد الذي لحق بالبكرات والحلقة قد أدى إلى انخفاض كفاءة الطحن. وبالمثل، إذا كانت المادة المطحونة الدقة إذا لم يستوفِ الجهاز المواصفات حتى بعد تعديل معلمات جهاز الفرز، فقد يكون السبب هو تآكل الأسطوانات والحلقة.
إذا ارتفع استهلاك الطاقة لكل وحدة إنتاج بشكل ملحوظ في حين بقيت شروط الإنتاج الأخرى دون تغيير، فقد يعود ذلك إلى انخفاض كفاءة الطحن الناجم عن تآكل الأسطوانات والحلقة.
قد يكون الشكل غير المنتظم للجسيمات، أو التفاوت في درجة النعومة، أو الارتفاع الكبير في درجة حرارة المادة أثناء الطحن، كلها علامات على تآكل شديد في الأسطوانة والحلقة.
تقييم العمر التشغيلي المتبقي بناءً على الوقت التشغيلي التراكمي وإجمالي المواد المعالجة, ، إلى جانب سجلات استخدام المعدات وصيانتها. وإذا زادت وتيرة الصيانة بشكل ملحوظ أو إذا تراجعت فعالية الإصلاحات في كل مرة، فهذا يشير أيضًا إلى وجود تآكل شديد.
إن فهم العوامل التي تؤثر على العمر التشغيلي يساعد المشغلين على تحسين معلمات العملية وإطالة عمر الأجزاء. وتشمل العوامل الرئيسية ما يلي:
صلابة المادة هي العامل الأكثر أهمية مما يؤثر على معدل تآكل الأسطوانات والحلقة. وتؤدي المواد الأكثر صلابة (مثل الكوارتز والجرانيت) إلى تآكل أسرع، مما يقصر دورة الاستبدال. وتُعد مطاحن ريموند مناسبة عمومًا لمعالجة المواد التي تقل صلابة موس فيها عن 7.
وإلى جانب الصلابة، تؤثر نسبة الرطوبة والكثافة الظاهرية وحجم جسيمات المواد المُغذية وخصائص أخرى أيضًا على التآكل. فقد تؤدي نسبة الرطوبة المرتفعة بشكل مفرط إلى التصاق المواد داخل حجرة الطحن، مما يؤدي إلى تسريع التآكل؛ كما أن جسيمات المواد المُغذية ذات الحجم الزائد تزيد من قوى الصدم على البكرات والحلقة.
تختلف مقاومة التآكل بشكل كبير من مادة إلى أخرى. على سبيل المثال، يمكن أن تتمتع البكرات والحلقات المصنوعة من الفولاذ المصبوب عالي البورون والمقاوم للتآكل بعمر تشغيلي 120%–160% أطول مقارنةً بالفولاذ التقليدي عالي المحتوى من المنغنيز. بالنسبة للمواد ذات درجات الصلابة المختلفة، يجب اختيار المواد المناسبة – بكرات من سبائك عالية الكروم للمواد ذات الصلابة المتوسطة إلى المنخفضة (مثل الحجر الجيري)، وبكرات من كربيد التنجستن أو مركب السيراميك للمواد عالية الصلابة (مثل الكوارتز).
تؤثر المعلمات مثل ضغط الأسطوانة (ضغط الزنبرك) والفجوة بين الأسطوانة والحلقة تأثيرًا مباشرًا على كفاءة الطحن ومعدل التآكل. فالفجوة المفرطة أو غير الكافية على حد سواء تؤدي إلى تسريع التآكل.
يُعد نقص التشحيم أحد الأسباب الرئيسية لتلف محامل الأسطوانات والتآكل غير الطبيعي للأسطوانات. ويُعد التشحيم المنتظم واستبدال زيت التشحيم المتدهور في الوقت المناسب أمرين ضروريين لإطالة العمر التشغيلي للأسطوانات والحلقة.
لإطالة العمر التشغيلي لأسطوانات الطحن والحلقة وضمان استبدالها في الوقت المناسب، يُوصى باتباع إجراءات الصيانة التالية:
عند استبدال البكرات والحلقة،, اتبع تعليمات دليل المعدات بدقة لضمان التركيب الصحيح، وتجنب أي ارتخاء أو انحشار. وفي الوقت نفسه، قم بتنظيف المحامل الموجودة داخل أكمام البكرات وفحص حالة الأجزاء الأخرى ذات الصلة.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian