
Çimento Dikey Silindirli Değirmen
Çimento Dikey Silindirli Değirmenine Giriş GKLM çimento dikey silindirli değirmeni…

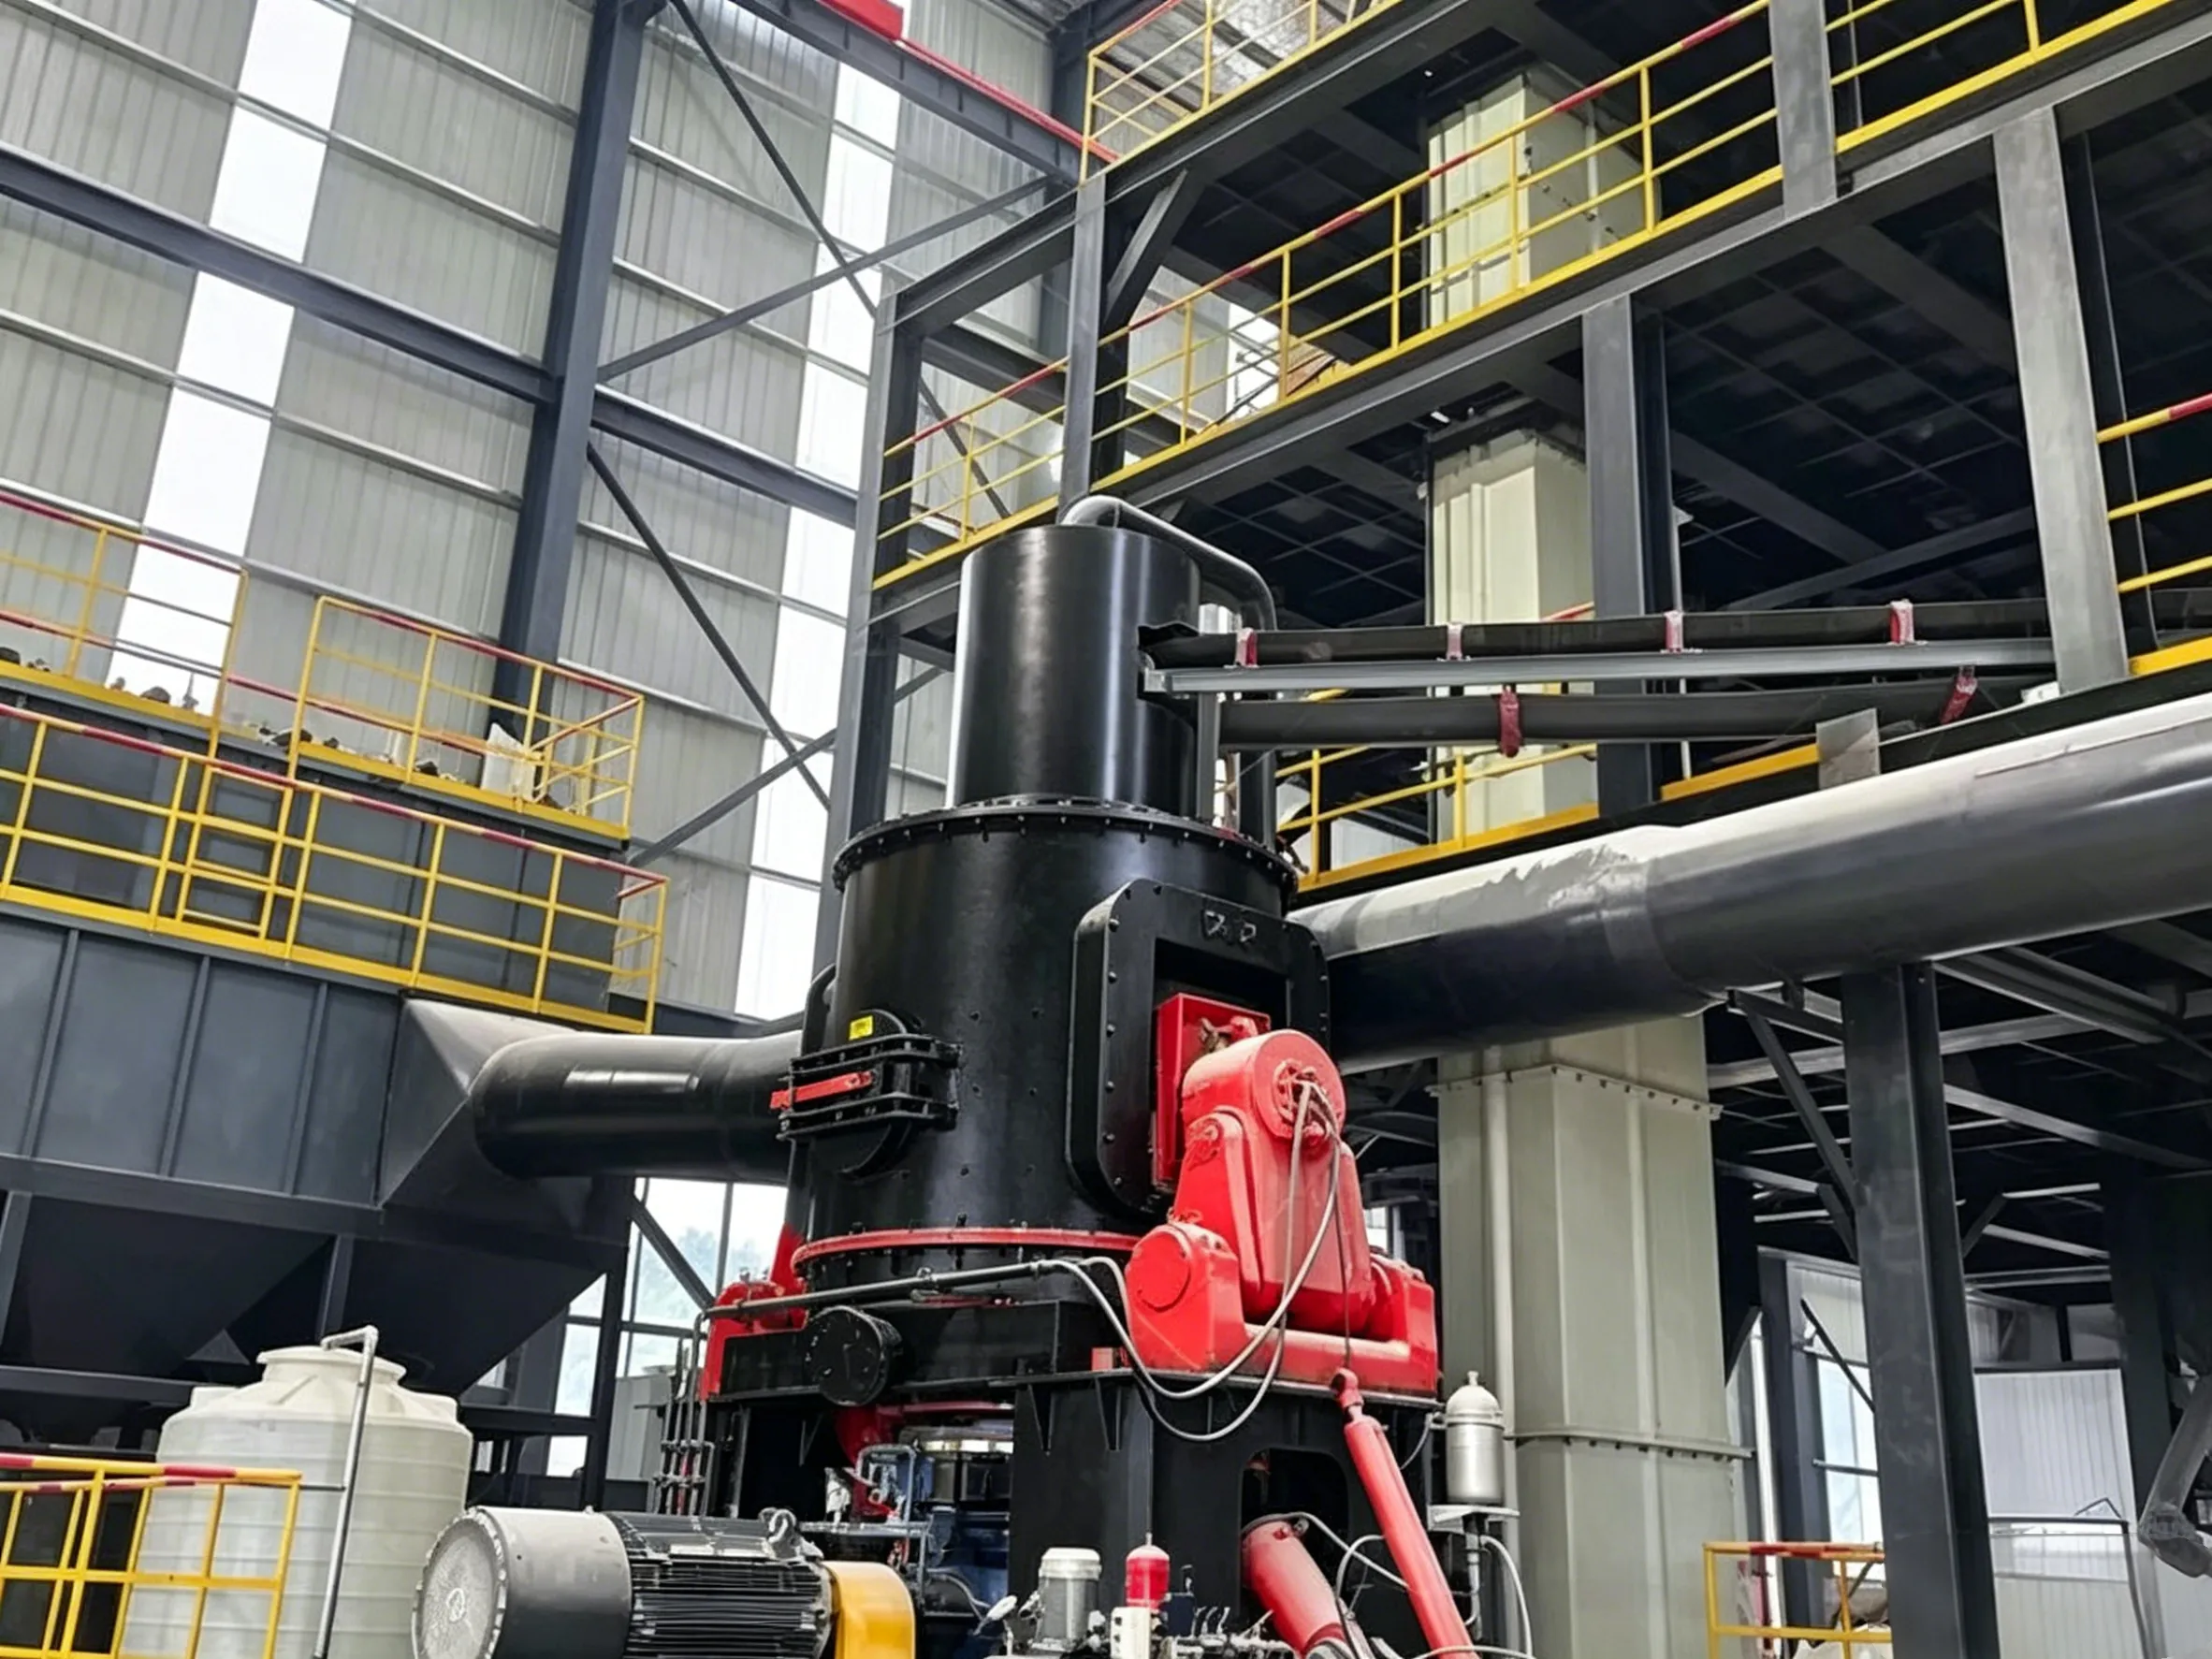
Raymond değirmenleri Madencilik, inşaat malzemeleri, kimya ve diğer endüstrilerde yüksek verimli öğütme amacıyla yaygın olarak kullanılmaktadır. Çalışma prensibi şöyledir: Öğütme silindirleri, merkezkaç kuvveti altında öğütme halkasına tekrar tekrar baskı uygulayarak malzeme üzerinde muazzam bir sıkıştırma kuvveti oluşturur ve böylece parçalama işlemi gerçekleştirilir. Bu süreçte, öğütme silindirleri ve öğütme halkası malzemenin öğütülme sürecine doğrudan katılan temel aşınma parçalarıdır. Uzun süreli yoğun darbe, sıkıştırma ve sürtünmeye maruz kalırlar; bu nedenle aşınmaya en yatkın parçalardır.
Silindirler ve halkadaki aşınma, sadece öğütme verimliliğini ve ürün kalitesini doğrudan etkilemekle kalmaz, aynı zamanda ciddi durumlarda titreşimin artmasına, gürültünün yükselmesine, enerji tüketiminin artmasına ve hatta ekipman arızalarına da yol açabilir. Bu nedenle, öğütme silindirlerinin ve öğütme halkasının değiştirilmesi için doğru zamanın belirlenmesi Raymond değirmenlerinin bakımında hayati öneme sahip bir unsurdur. Bu makale, değiştirme döngülerini, değerlendirme kriterlerini ve etkileyen faktörleri sistematik bir şekilde özetleyerek, ekipman operatörleri ve bakım personeli için pratik bir referans sunmaktadır.
Öğütme silindirleri ve öğütme halkalarının değiştirme döngüsü için evrensel olarak belirlenmiş bir standart bulunmamaktadır. Farklı üreticiler ve çalışma koşulları, farklı önerilen değerlere yol açmaktadır. Çeşitli kaynakların bir araya getirilmesi sonucunda, genellikle aşağıdaki referans döngülerden söz edilmektedir:
Bazı üreticiler ve kaynaklar, silindir grubunun yaklaşık 500 saat çalışma süresi. Bu nispeten kısa döngü, aşınmanın hızla ilerlediği koşullar için uygundur. Aynı zamanda, silindirlerin değiştirilmesi sırasında, silindir manşonlarının içindeki yuvarlanma yatakları temizlenmeli ve diğer aşınan parçalar kontrol edilmelidir.
Çoğu Raymond değirmeni üreticisi, şu aralıkta bir değiştirme döngüsü önermektedir: 1.000 ila 2.000 saat. Bu, genel çalışma koşulları için yaygın olarak kabul edilen bir referans aralığıdır. Ayrıca, bazı üreticiler aşınan parçaların her 1.500–2.000 saat.
Bazı veriler, elverişli çalışma koşullarında ve aşındırıcılığı düşük malzemelerin işlendiği durumlarda, öğütme silindirlerinin ve öğütme halkasının hizmet ömrünün şu seviyeye ulaşabileceğini göstermektedir: 2.000 ila 3.000 saat.
Rutin değiştirme işlemleri dışında, ekipman her 3.000–5.000 saat çalışma süreci. Bu, temizlik, inceleme ve gerektiğinde değiştirme amacıyla silindirlerin, halkanın, rulmanların ve diğer önemli bileşenlerin sökülmesini içerir.
Yukarıda belirtilen tüm döngülerin yalnızca referans amaçlı olduğu vurgulanmalıdır. Gerçek değiştirme zamanı, spesifik çalışma koşulları, malzeme özellikleri ve aşınma kontrol sonuçlarına göre belirlenmelidir. Bunları mekanik olarak uygulamayınız.
Sadece çalışma saatlerine güvenmek yeterli değildir. Daha bilimsel bir yaklaşım ise şudur: birden fazla değerlendirme kriterini birleştirmek silindirlerin ve halkanın gerçek aşınma durumunu kapsamlı bir şekilde değerlendirmek amacıyla. Aşağıda yaygın olarak kullanılan yöntemler yer almaktadır:
Silindirler ve halkada yüzey aşınmasını tespit etmek için düzenli olarak gözle kontrol yapın. Eğer belirgin oluklar, çatlaklar, dökülmeler veya deformasyonlar bu tür hasarlar tespit edildiğinde, aşınma zaten ciddi boyutta demektir ve değiştirilmesi düşünülmelidir. Ayrıca, silindirin duvar kalınlığı 10 mm’den az olduğunda, silindir hurdaya ayrılmalıdır.
Şunları ölçmek için kumpas, mikrometre veya diğer profesyonel ölçüm aletlerini kullanarak kalan kalınlık silindirlerin ve halkanın kalınlığını ölçmek en sezgisel ve en doğru yöntemdir. Genel olarak, kalınlık Orijinal kalınlığın 50%–70%, değiştirilmesi düşünülmelidir. Bazı üreticiler, aşınma şu değeri aştığında değiştirilmesini önermektedir: 10%. Farklı üreticilerin farklı eşik değerleri olduğundan, operatörler her zaman ekipman kılavuzundaki özel gerekliliklere başvurmalıdır.
Eğer değirmen üretimi besleme hızı, hava akışı ve diğer parametreler değişmeden kalırken öğütme verimliliği önemli ölçüde düşerse, silindirler ve halkada meydana gelen ciddi aşınmanın öğütme verimliliğini düşürdüğü muhtemeldir. Benzer şekilde, öğütülmüş malzeme incelik Sınıflandırıcı parametreleri ayarlandıktan sonra bile teknik özelliklere uymuyorsa, bunun nedeni aşınmış silindirler ve halka olabilir.
Diğer üretim koşulları değişmeden kalırken birim çıktı başına enerji tüketimi belirgin bir şekilde artarsa, bunun nedeni silindirlerin ve halkanın aşınmasından kaynaklanan öğütme verimliliğindeki düşüş olabilir.
Düzensiz parçacık şekli, tutarsız incelik derecesi veya öğütme sırasında malzeme sıcaklığında gözle görülür bir artış, hepsi de silindir ve halkada ciddi aşınmanın belirtileri olabilir.
Kalan hizmet ömrünü aşağıdakilere göre değerlendirin: kümülatif çalışma süresi ve işlenen toplam malzeme miktarı, ekipman kullanım ve bakım kayıtlarıyla birlikte değerlendirildiğinde. Bakım sıklığı belirgin şekilde artarsa veya onarımların her seferinde daha az etkili olması da ciddi bir aşınmaya işaret eder.
Hizmet ömrünü etkileyen faktörleri anlamak, operatörlerin proses parametrelerini optimize etmelerine ve parça ömrünü uzatmalarına yardımcı olur. Başlıca faktörler şunlardır:
Malzeme sertliği, en önemli faktör silindirlerin ve halkanın aşınma hızını etkileyen faktörlerdir. Daha sert malzemeler (örneğin, kuvars, granit) daha hızlı aşınmaya neden olarak değiştirme süresini kısaltır. Raymond değirmenleri genellikle Mohs sertliği 7’nin altında olan malzemelerin işlenmesine uygundur.
Sertliğin yanı sıra, nem içeriği, yığın yoğunluğu, besleme parçacık boyutu ve diğer özellikler de aşınmayı etkiler. Aşırı yüksek nem, malzemenin öğütme haznesinin içine yapışmasına neden olarak aşınmayı hızlandırabilir; aşırı büyük besleme parçacıkları ise silindirler ve halka üzerindeki darbe kuvvetlerini artırır.
Farklı malzemelerin aşınma direnci arasında önemli ölçüde fark vardır. Örneğin, yüksek borlu aşınmaya dayanıklı dökme çelikten yapılmış makaralar ve halkaların hizmet ömrü 120%–160% daha uzun geleneksel yüksek manganezli çeliğe kıyasla. Farklı malzeme sertlikleri için uygun malzemeler seçilmelidir – orta-düşük sertlikteki malzemeler (örneğin kireçtaşı) için yüksek krom alaşımlı silindirler ve yüksek sertlikteki malzemeler (örneğin kuvars) için tungsten karbür veya seramik kompozit silindirler.
Silindir basıncı (yay basıncı) ve silindir ile halka arasındaki boşluk gibi parametreler, taşlama verimliliğini ve aşınma oranını doğrudan etkiler. Hem aşırı hem de yetersiz boşluk, aşınmayı hızlandırır.
Yetersiz yağlama, makaralı rulman hasarlarının ve makaraların anormal aşınmasının başlıca nedenlerinden biridir. Makaraların ve halkaların hizmet ömrünü uzatmak için düzenli yağlama ve bozulmuş yağın zamanında değiştirilmesi büyük önem taşır.
Öğütme silindirleri ile halkaların hizmet ömrünü uzatmak ve zamanında değiştirilmesini sağlamak amacıyla aşağıdaki bakım uygulamaları önerilmektedir:
Silindirleri ve halkayı değiştirirken, ekipman kılavuzuna harfiyen uyun Doğru montajı sağlamak, gevşemeyi veya sıkışmayı önlemek amacıyla. Aynı zamanda, makara kovanlarının içindeki yatakları temizleyin ve diğer ilgili parçaların durumunu kontrol edin.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian