
كسارة الصدمية
أنواع الكسارات الصدمية: الكسارة الصدمية هي جهاز يعمل بالصدم…


أولاً، قم بتحليل نطاقات قابلية تطبيق عمليات الطحن ذاتية التغذية بالكامل (AG) وشبه ذاتية التغذية (SAG)، باستخدام مؤشر عمل مطحنة الكرات الكلاسيكي لبوند كمؤشر مرجعي لإجراء تقييم أولي.
(1) عندما يكون مؤشر كفاءة عمل مطحنة الكرات من نوع “بوند” أقل من 5–8 كيلوواط/ساعة لكل طن، يكون الخام لينًا جدًّا بحيث لا يمكن استخدامه كوسيلة طحن فعالة. ومن حيث المبدأ، لا يُعد الطحن بنظام «AG» ولا بنظام «SAG» مناسبًا في هذه الحالة. وينبغي أن تكون عملية الطحن المناسبة هي دائرة الطحن بالقضبان أو الطحن الكروي التقليدي. ومع ذلك، تجدر الإشارة إلى أنه إذا تباينت مكونات الخام تباينًا كبيرًا في الصلابة — أي إذا كان جزء صغير من الخام شديد الصلابة ويمكن أن يعمل كوسيلة طحن — فينبغي اعتبار ذلك استثناءً. بالإضافة إلى ذلك، يمكن تشغيل مطاحن SAG في وضع «مطحنة كروية ROM (خام من المنجم)». في الممارسة العملية، لا يزال الطحن باستخدام مطاحن SAG مستخدمًا في كثير من الأحيان، ولكن في ظل ظروف تشغيل تختلف عن المعتاد، مثل فتحات شبكية أصغر وأقطار كروية أصغر.
(2) عندما يكون السند مطحنة كروية إذا تجاوز مؤشر العمل 20 كيلوواط/ساعة لكل طن، فهذا يعني أن الخام صلب للغاية. وتواجه دوائر AG/SAG مشاكل خطيرة مثل التراكم الحرج للجسيمات، وانخفاض معدلات الطحن، والحصول على منتجات ناعمة بشكل مفرط. وتُعد الدائرة الأكثر ملاءمة هي دوائر أسطوانات الطحن عالية الضغط (HPGR)، تليها دوائر التكسير والطحن الكروي التقليدية.
(3) النطاق المناسب لدوائر SAG هو: بوند مطحنة كروية مؤشر العمل من 8–10 كيلوواط/ساعة/طن إلى 20–22 كيلوواط/ساعة/طن.
(4) لا تُعد دوائر AG مناسبة عمومًا إلا للخامات ذات الصلابة المتوسطة، على سبيل المثال، تلك التي يتراوح مؤشر عملها في مطحنة الكرات وفقًا لمقياس بوند بين 12 و20 كيلوواط/ساعة لكل طن.
ما سبق هو المبادئ التي تُسترشد بها عملية اختيار العمليات أثناء تصميم مراكز التخصيب. غير أن قابلية تطبيق الطحن AG في الممارسة الصناعية أضيق نطاقًا إلى حد ما، في حين أن الطحن SAG يغطي تقريبًا جميع نطاقات صلابة الخام. وقد طُبقت دوائر الطحن AG و SAG على نطاق واسع من قيم مؤشر عمل مطحنة الكرات وفقًا لمقياس بوند، كما يتضح من الأمثلة التالية:
(1) منجم كانينغتون للفضة والرصاص والزنك: دائرة AG أحادية المرحلة، ومؤشر أداء مطحنة الكرات من طراز بوند يتراوح بين 17 و19 كيلوواط/ساعة لكل طن.
(2) «سينو آيرون» (منجم خام الحديد الصيني-الأسترالي): دائرة AG أحادية المرحلة، ومؤشر أداء مطحنة الكرات من طراز «بوند» يتراوح بين 14 و19 كيلوواط/ساعة لكل طن.
(3) منجم النحاس في بالابورا: دائرة AG أحادية المرحلة، ومؤشر كفاءة مطحنة الكرات من طراز بوند يتراوح بين 12 و14 كيلوواط/ساعة لكل طن.
(4) منجم المغنتيت التابع لشركة LKAB: دائرة طحن الحصى بنظام AG؛ تبلغ قيمة A×b للخام حوالي 100 (ناعم جدًّا)، في حين تبلغ قيمة A×b للكوارتزيت حوالي 37 (صلب نسبيًّا).
(5) منجم بورجيرا للذهب: الدائرة الكلاسيكية لـ SABC (تكسير الكرات بالصخور)، ومؤشر كفاءة طاحونة الكرات من طراز بوند يتراوح بين 18 و20 كيلوواط/ساعة لكل طن.
(6) مركز التخصيب «سيميلكو»: طحن SAG؛ ويبلغ مؤشر عمل مطحنة الكرات وفقًا لمقياس بوند للخام 22 كيلوواط/ساعة لكل طن، ويبلغ معامل A×b حوالي 22، مما يصنفه كخام شديد الصلابة.
(7) منجم بالابورا: طحن SAG؛ يبلغ مؤشر عمل مطحنة الكرات وفقًا لمقياس بوند 12.1 كيلوواط/ساعة لكل طن، ويبلغ معامل A×b حوالي 110، مما يجعل هذا الخام من الفئة المتوسطة الصلابة التي يسهل تكسيرها بالصدم.
(8) منجم كاديا هيل للذهب: دائرة معالجة كلاسيكية من نوع SABC، ولكن تمت إضافتها لتشمل عملية التكسير الأولي (الثانوي) ووحدة HPGR؛ ويبلغ مؤشر عمل مطحنة الكرات من نوع بوند للخام ما بين 19–23 كيلوواط ساعة/طن، ويبلغ معامل A×b حوالي 35، مما يصنفه كخام فائق الصلابة يصعب تكسيره بالصدم.
تقوم العديد من محطات التخصيب الجديدة بتجربة الطحن باستخدام طاحونة AG لأول مرة أثناء مرحلة التشغيل التجريبي؛ وفي حال فشل هذه التجربة، فإنها تتحول إلى استخدام طاحونة SAG. وهذا يثبت تمامًا أن طاحنتي AG وSAG قابلتان للتبادل إلى حد ما. لذلك، يجب ألا يُستخدم التحليل أعلاه، القائم على خصائص تكسير الخام، إلا كمرجع لاختيار الدائرة. وعند اختيار دائرة AG، يجب أيضًا مراعاة توفر مشغلي مطاحن AG ذوي الخبرة والموظفين التقنيين. وهناك عامل آخر يتمثل في حساسية العمليات اللاحقة لتقلبات حجم الجسيمات، وما إلى ذلك.
بالمقارنة مع دوائر AG، تتمثل مزايا دوائر SAG في ما يلي:
(1) قدرة أفضل على التكيف مع أنواع الخام المختلفة.
(2) تشغيل أكثر استقرارًا وسهولة.
(3) إنتاجية أعلى لنفس حجم الطاحونة.
(4) انخفاض طفيف في الاستثمارات الرأسمالية.
أما عيوبها فهي:
(1) استهلاك وسائط الطحن المعدنية.
(2) انخفاض العمر الافتراضي لبطانة الطاحونة.
(3) قد تكون تكاليف التشغيل أعلى قليلاً في بعض الأحيان.
(4) زيادة استهلاك المواد المعدنية (بما في ذلك الكرات والبطانات).
كما ذكرنا سابقًا، تتميز دوائر AG بحساسية خاصة تجاه العاملين التاليين:
(1) صلابة الخام.
(2) حجم العلف.
تؤثر التغيرات في هذين العاملين بشكل كبير على استقرار وسائط الطحن وتراكم الجسيمات الحرجة، مما يؤدي إلى عدم استقرار تشغيل مطحنة AG وتغيرات في كفاءة الطحن. ومن منظور الإنتاج، يتسبب ذلك في تقلبات في إنتاجية مطحنة AG وحجم المنتج، حيث تصل تقلبات الإنتاجية إلى ما بين 25% و50%. على سبيل المثال، في منجم Sino Iron، يمكن أن يتقلب إنتاج مطحنة AG من حوالي 1000 t/h إلى حوالي 1600 t/h، ويمكن أن يتراوح حجم الطحن الأولي P80 من 150 μm إلى حوالي 60 μm. بالنسبة لمحطات التعويم التقليدية، تؤثر التقلبات في الإنتاج وحجم الطحن تأثيرًا حاسمًا على أداء عملية التعويم.
بالنسبة لـ طحن AG, ، والنقاط الرئيسية هي:
(1) العلاقة بين العاملين المذكورين أعلاه وكفاءة الطحن ليست علاقة أحادية الاتجاه في أي من الاتجاهين. وفي حالة استخدام عملية المزج، لا يعني ذلك أن الخام الأكثر صلابة هو الأفضل، ولا أن الخام الأكثر ليونة هو الأفضل. وفي الوقت نفسه، لا يمكن قياس صلابة الخام بسرعة، لذا لا يمكن تقديرها إلا تجريبياً وتحسينها وفقاً لذلك. وتنطبق اعتبارات مماثلة على حجم التغذية: يجب ألا يكون خشناً جداً ولا ناعماً جداً. في الممارسة العملية، لا يوجد سوى نطاق تقريبي — على سبيل المثال، يبلغ حجم المواد الأولية الجديدة P80 عادةً حوالي 200 مم، ولكن في حالة معينة قد يتراوح من 150 مم إلى 250 مم، وقد يتغير اعتمادًا على حالة بطانات مطحنة AG وكسارة الحصى. لذلك، لا يمكن تحديد المعلمات المثلى إلا بشكل نوعي أو شبه كمي، وهذا يعتمد أيضًا على خبرة ومهارات موظفي الإنتاج والمهندسين.
(2) القيم المثلى للعاملين المذكورين أعلاه ليست مستقلة عن بعضها، بل تتفاعل مع بعضها البعض. بشكل عام، كلما كان الخام أكثر صلابة، كلما كان من الأفضل أن يكون حجم المادة المدخلة أصغر، لا سيما من خلال تقليل كمية الأجزاء ذات الحجم المتوسط (نطاق حجم الجسيمات الحرج). وعلى العكس من ذلك، إذا كان الخام لينًا وهشًا، يُفضل أن يكون حجم المادة المدخلة أكبر.
ولهذا السبب، تقوم بعض المناجم — بهدف التخلص من عدم استقرار دوائر AG أو تلبية متطلبات زيادة الإنتاج — بإضافة كرات فولاذية إلى مطاحن AG لتحسين كفاءة الطحن. ويؤدي ذلك إلى تقليل عدم الاستقرار التشغيلي الناجم عن الاعتماد حصريًّا على الخام كوسيلة طحن بشكل كبير، مما أدى إلى ظهور مفهوم وعملية الطحن باستخدام تقنية SAG.
على الرغم من أن طواحين SAG مشتقة من طواحين AG عن طريق إضافة كمية مناسبة من الكرات الفولاذية، فإن دوائر SAG تختلف عن دوائر AG في الجوانب التالية:
(1) تصميم الطاحونة. يتم تصميم مطاحن AG (الهيكل الميكانيكي، وحساب القوة، وتكوين الطاقة، وما إلى ذلك) استنادًا إلى خصائص الخام المراد طحنه حصريًّا (الصلابة، والكثافة، والحجم الأقصى للتغذية، والحمل، وما إلى ذلك). أما مطاحن SAG، فيجب أن تأخذ في الاعتبار، بالإضافة إلى خصائص الخام، القطر الأقصى للكرات والكمية القصوى للكرات المستخدمة. ولذلك، تُصمم مطاحن SAG بقوة ميكانيكية وقدرة كهربائية أعلى. ونتيجةً لذلك، تتمتع مطاحن SAG، بالنسبة للحجم الاسمي نفسه، بقوة ميكانيكية وقدرة دفع أكبر بكثير من مطاحن AG.
(2) تجهيز الخام. عندما تكون هناك حاجة إلى إنتاجية أعلى، تتطلب دوائر SAG عادةً عملية تفجير أكثر دقة وتكسير أولي/ثانوي أو تكسير مسبق أكثر دقة، في حين تتطلب دوائر AG عمومًا تغذية أولية أكثر خشونة.
(3) التشغيل. يقترب التشغيل اليومي لمطاحن SAG من تشغيل المطاحن الكروية، خاصةً عندما يتجاوز حجم الكرات المستخدمة 8%–10%. أما تشغيل مطاحن AG فهو أكثر تعقيدًا، وهو أحد الأسباب التي تجعل دوائر AG أقل شيوعًا. بعبارات بسيطة، يتمثل جوهر تشغيل مطاحن SAG في إزالة الجسيمات الحرجة من التغذية الجديدة والدائرة، بينما يكمن مفتاح تشغيل مطاحن AG في كيفية صيانة وسائط الطحن (ملاحظة: لا يقتصر الأمر على الوسائط الخشنة فحسب، بل يشمل أحيانًا الوسائط متوسطة الحجم، اعتمادًا على دائرة الطحن).
2.2 الاختيار بين دوائر AG و SAG
بناءً على التحليل الوارد أعلاه، عند اختيار دائرة AG، يجب مراعاة العوامل التالية:
(1) ما إذا كانت العمليات اللاحقة حساسة للغاية تجاه معدل الإنتاج وحجم الجسيمات. ولتقليل تأثير تقلبات معدل الإنتاج على العمليات اللاحقة، يمكن تركيب صهاريج تخزين كبيرة قبلها — على سبيل المثال، تحتوي دائرة التعويم للنحاس واليورانيوم في «أوليمبيك دام» على خزان تكييف ضخم للغاية بسعة تخزينية تكفي لعدة ساعات. بعض طرق الفصل غير حساسة لحجم المواد المُغذية، مثل الفصل المغناطيسي، والتركيز بالجاذبية، وبعض دوائر التعويم السائبة.
(2) تتميز قابلية طحن الخام بالاستقرار النسبي، أو يمكن تحقيق استقرارها عن طريق المزج.
(3) يمكن أن ينتج عن عمليات التعدين والسحق الأولي خام خشن (قد يبلغ P80 = 200–250 مم)، ويسمح نظام النقل (الحزام) بمروره. ونظرًا للقيود المفروضة على إعدادات الجانب المغلق للكسارة الأولية وضرورة التغذية المحدودة، قد لا تتمكن الكسارات الدوارة من إنتاج كمية كافية من المواد الخشنة بشكل فعال مع تجنب الجسيمات كبيرة الحجم في الوقت نفسه (>350–400 مم). وفي الوقت نفسه، سيؤدي الخام الأكثر خشونة إلى تسريع (بشكل كبير) تآكل أحزمة النقل والمزالق، مما يؤثر بالتالي على جاهزية المعدات.
(4) متطلبات الحبيبات الجديدة P80 من أجل طحن فعال في عملية AG. تشير الدراسات والتقارير إلى أن الحجم الأمثل للمواد الخام الجديدة P80 لخام أوليمبيك دام يتراوح بين 140 و160 ملم، في حين تُظهر الممارسات الإنتاجية في شركة سينو آيرون أنه عند حجم P80 يبلغ 180 ملم، لا يزال معدل الإنتاج دون المستوى الأمثل، ولا يزال هناك مجال لزيادة معدل الإنتاج من خلال زيادة حجم المواد الخام الجديدة بشكل أكبر.
(5) تتميز دوائر AG باستهلاكها العالي للطاقة، لذا يجب مراعاة سعة مصدر الطاقة المحلي.
(6) تتميز دوائر AG باستهلاك منخفض للكرات الفولاذية والبطانات، مما يجعلها خيارًا جيدًا في المناطق البعيدة عن أسواق الكرات الفولاذية والبطانات أو التي تعاني من صعوبات في النقل.
(7) نظرًا لأن تشغيل الدائرة AG يتطلب كفاءة وخبرة أكبر، ينبغي مراعاة كفاءة الموظفين في مجالي الإنتاج والشؤون الفنية عند اختيار دائرة AG.
(8) عندما يتم استخدام مطحنة الحصى في عملية الطحن الثانوي، يجب أن تنتج الدائرة الأولية لنظام AG كمية أكبر من الحصى.
2.3 المقارنة الاقتصادية
في صناعة التعدين، تُستخدم حالياً وسائط الطحن الفولاذية (أو المصنوعة من سبائك الفولاذ) على نطاق واسع. وباستثناء مطاحن AG، تستخدم جميع مطاحن الدوران الأخرى في تطبيقات الطحن الأولي وسائط طحن فولاذية. أما مطاحن AG فتستخدم الخام نفسه بدلاً من وسائط الطحن الفولاذية، مما لا يترتب عليه أي تكلفة إضافية. وبالمقارنة، تبلغ تكلفة وسائط الطحن الفولاذية في عملية الطحن النموذجية باستخدام مطاحن SAG حتى الحصول على حجم P80 = 105–150 ميكرومتر حوالي 1 دولار أسترالي/طن (بيانات تم الإبلاغ عنها في عام 2002). يحظى الطحن باستخدام مطاحن AG بشعبية كبيرة في عمليات معالجة خام الحديد في أمريكا الشمالية، كما أنه شائع في أوروبا وأفريقيا، ويُستخدم أحيانًا للذهب والنحاس وخامات المعادن غير الحديدية الأخرى. في العديد من عمليات AG هذه، يستخدم الطحن الثانوي طحن الحصى. كما تعتمد الجدوى الاقتصادية لطحن AG في صناعة التعدين على تكوين الدائرة، بما في ذلك حجم المطحنة، ونسبة العرض إلى الارتفاع، وحجم الخام، وتصميم الدائرة الخاصة بالغربلة، والتكسير، والتصنيف الدقيق.
بالمقارنة مع مطاحن SAG أو دوائر التكسير والطحن الكروي التقليدية المكونة من 2–3 مراحل، فإن دوائر مطاحن AG تمثل بلا شك تحديات تقنية أكبر سواء في التصميم أو التشغيل. وقد تم الإبلاغ عن العديد من حالات الفشل في مشاريع طواحين AG السابقة، مما حد من اعتماد دوائر AG كخيار التصميم النهائي. وقد حدثت هذه الظاهرة في السابق في معظم شركات التعدين الكبرى في أمريكا الشمالية ولا تزال تؤثر حتى يومنا هذا. تم بناء بعض مراكز التخصيب في أمريكا الشمالية باستخدام دوائر AG ثم تم تحويلها لاحقًا إلى دوائر SAG، مما أثار شكوكًا حول فعالية الطحن باستخدام طواحين AG. وتتمثل المخاوف الرئيسية في ما إذا كان طحن AG قادرًا على تحقيق الإنتاجية المصممة للمصنع، وما إذا كان من الممكن التحكم في حجم الجسيمات (وهو أمر مهم بشكل خاص لمحطات التعويم في المراحل اللاحقة)، بالإضافة إلى الصعوبات التشغيلية (مثل الحفاظ على حمل المطحنة وطاقتها، وكذلك حجم الحصى وكميته). عند استخدام مطاحن SAG أو الكروية، تعمل وسائط الطحن الفولاذية داخل المطحنة على استقرار عملية الطحن وتجاوز التقلبات الناتجة عن اختلافات الخام، مما يساعد المشغلين على تحقيق أهداف الإنتاج.
من الناحية الاقتصادية، تتمثل مزايا الطحن باستخدام تقنية AG في ما يلي:
(1) لا حاجة لشراء ونقل وسائط الطحن الفولاذية.
(2) يمكنها توفير وسائط طحن من الحصى للطحن الثانوي — على سبيل المثال، في شركتي «أيتيك بوليدن» و«إل كيه إيه بي» في السويد. وبشكل عام، تشكل تكاليف وسائط الطحن نسبة عالية من إجمالي تكاليف المعالجة، تصل إلى 25%.
(3) إطالة عمر بطانات المطاحن، مما يسهم أيضًا في تحسين التوافر العام للدائرة. ونظرًا لاستخدام الخام كوسيلة طحن، يمكن استخدام مواد بطانات أكثر صلابة. أما بالنسبة لمطاحن SAG أو المطاحن الكروية أو المطاحن القضيبية التي تستخدم وسائط فولاذية، فإن استخدام البطانات الصلبة محدود لأنها أكثر عرضة للتلف الناتج عن الصدمات الناتجة عن الكرات الفولاذية. وعادةً ما تتراوح مدة خدمة بطانات مطاحن AG بين 4 و6 أشهر أو حتى أكثر، في حين أن مدة خدمة بطانات مطاحن SAG لا تتجاوز عادةً حوالي 3 أشهر فقط.
(4) بالمقارنة مع دوائر SAG، تنتج دوائر AG منتجًا أكثر نعومة. بل إنه من الممكن تحقيق طحن أحادي المرحلة حتى الحجم النهائي المطلوب للفصل، أو تقليل السعة المطلوبة للطحن الثانوي بشكل كبير (تقليل حمل الطحن الثانوي)، والتحكم السريع في طاقة المطحنة. وعندما يتم التحكم في طاقة الطاحونة بواسطة وسائط الطحن الفولاذية، قد يستغرق خفض طاقة الطاحونة أيامًا أو حتى أسابيع بسبب العمر الطويل للوسائط الفولاذية. وهذا أمر مهم بشكل خاص للمناطق النائية ذات سعة إمداد الطاقة المحدودة.
(5) مقارنة بدوائر الطحن الكروي التقليدية، لا توجد مرحلة تكسير ثانوية أو ثالثة.
(6) لا تنتج عملية الطحن أي تلوث تقريبًا، وهو أمر بالغ الأهمية في بعض الأحيان بالنسبة لعملية تعويم الكبريتيدات. فقد ينتقل الحديد المؤكسد الناتج عن وسائط الطحن الفولاذية إلى أسطح المعادن. وتميل أكاسيد أو هيدروكسيدات الحديد التي تلوث أسطح المعادن إلى تقليل قابلية تعويم معادن الكبريتيدات وحركيات تعويمها، مما يؤدي إلى انخفاض معدل الاسترداد. وغالبًا ما تكون هناك حاجة إلى كواشف إضافية لتعويض هذا التأثير.
تشمل عيوب الطحن باستخدام تقنية AG ما يلي:
(1) بالنسبة لنفس معدل إنتاج الدائرة، تكون مطاحن AG أكبر حجمًا من مطاحن SAG. ولتحقيق معدل إنتاج يعادل مطحنة SAG مزودة بحمولة كروية تبلغ 15%، وقوة 20 ميجاوات، وقطر 40 قدمًا (12.19 م)، يجب أن يصل قطر مطحنة AG إلى 44 قدمًا (13.41 م)، مع طول أكبر ومستوى تعبئة أعلى [8]. ويرجع ذلك إلى أن وسائط طحن الخام أخف من وسائط الطحن الفولاذية (تتراوح الكثافة النوعية للخام عادةً بين 2.7 و3.5، بينما تتراوح الكثافة النوعية لوسائط الطحن الفولاذية بين 7.5 و7.8). وبالتالي، يلزم استخدام مطحنة أكبر حجمًا لتوليد نفس القوة، مما يؤدي إلى زيادة الاستثمار الرأسمالي. وقد أفادت التقارير أن الفرق في كثير من الحالات يتراوح بين 10% و15% [7].
(2) مراعاة خصائص كسر الخام تحت تأثير الصدم. ويشمل ذلك كلاً من حجم الجسيمات ومقاومة مكونات التغذية الجديدة للكسر الناتج عن الصدم. ويشكل هذا تحديات لكل من الإنتاج والتخطيط التعديني على المدى القصير والطويل، وقد يتسبب في سلسلة من المشاكل لأنظمة التكسير الأولي وأنظمة نقل الخام اللاحقة، مثل الأضرار الناتجة عن الصدمات التي تلحق بأحزمة النقل والمزالق بسبب الصخور الخشنة. وهذا يتطلب فهمًا أعمق للخصائص الجيولوجية والمعدنية للرواسب، والتحكم في أنواع/خصائص خامات التغذية المخلوطة أو المتوازنة طوال عمر المنجم.
(3) إمكانية تعديل محدودة لزيادة إنتاجية المطحنة. ويرجع ذلك إلى ضرورة الاحتفاظ بالصخور الكبيرة داخل المطحنة لتستخدم كوسائل طحن، مما يحد من حجم فتحات مرور الحصى ويقلل من قدرة إنتاجية المطحنة.
(4) في بعض التطبيقات الصناعية، أدى التصميم الذي يستخدم طواحين الحصى الثانوية بدلاً من طواحين الكرات إلى زيادة في التكلفة بدرجة ما.
(5) يلزم وجود نظام تكسير الحصى عالي السعة للتعامل مع التقلبات في حمل إعادة تدوير الحصى. وينجم ذلك عن التباينات في حجم التغذية الجديدة وقابلية الخردة للطحن. وإلا، يجب زيادة إعداد تصريف الكسارة لزيادة سعة الكسارة لمواجهة العائدات العالية من الحصى، لكن هذا يقلل من كفاءة تكسير الحصى، مما يؤدي بدوره إلى انخفاض إنتاجية مطحنة AG وزيادة إعادة تدوير الحصى بشكل أكبر. وقد لوحظت معدلات إعادة تدوير الحصى تتراوح بين 100% و150% (بالنسبة إلى التغذية الجديدة) أثناء الإنتاج.
(6) تتميز دوائر AG بضعف قدرتها على التحكم الآلي. ولا سيما في عالمنا المعاصر، يُعتبر التحكم الآلي وسيلة مهمة معترف بها على نطاق واسع لتخفيض تكاليف الإنتاج، وتحسين استقرار الإنتاج، والحفاظ على جودة المنتج. بعبارة أخرى، يتطلب تشغيل دوائر AG وجود مشغلي إنتاج ذوي خبرة وكفاءة، أو يعتمد عليهم بشكل أكبر، للحفاظ على معدل الإنتاج وطاقة المطحنة وتحسينهما. وعندما يكون التحسين المستمر لأداء الطحن (معدل الإنتاج، وحجم الجسيمات، واستهلاك الطاقة، وما إلى ذلك) مطلوبًا، يصبح من الضروري إجراء أبحاث حول مستويات التعبئة الرشيدة للمطحنة.
باختصار، على الرغم من أن الطحن باستخدام تقنية AG يلغي الحاجة إلى وسائط الطحن الفولاذية، وأن استخدام مطاحن AG في الطحن الأولي يمكن أن يقلل تكلفة تلك المرحلة بنسبة تتراوح بين 30% و40% [9]، إلا أن خصائص الخام يجب أن تكون مناسبة للطحن باستخدام تقنية AG. في الممارسة العملية، غالبًا ما تُزوَّد دوائر الطحن AG بعمليات تكسير الحصى، مما يحسّن كفاءة الطاقة في الدائرة. كما يُعد الحصى وسيلة طحن مثالية للطحن الثانوي، وهناك العديد من الحالات الصناعية الناجحة في هذا الصدد. ومع ذلك، وبسبب ضعف أداء التحكم في الإنتاج، أو انخفاض كفاءة الطاقة، أو متطلبات زيادة الإنتاجية، تم تحويل بعض دوائر الطحن AG إلى دوائر طحن SAG التي تستخدم وسائط طحن فولاذية.
تحليل دراسة حالة حول اختيار دائرة الطحن الصناعي
في الاجتماع السنوي للشركات الصغيرة والمتوسطة لعام 2001، نشر ليفاناهو وآخرون [7] ورقة بحثية بعنوان “الجانب الاقتصادي للطحن الذاتي”، والتي تضمنت مقارنات بين الاستثمارات الرأسمالية وتكاليف التشغيل لعدد من دوائر التكسير والطحن في المشاريع الصناعية. وفيما يلي الأمثلة التي أوردها المؤلفون:.
الحالة 1: مثال على إنتاج منجم بيهاسالمي. صُمم المنجم في الأصل عام 1962 باستخدام دائرة طاحونة قضبان – طاحونة كروية، لكن تم تحويله إلى دائرة AG في عام 1992. وكانت تكلفة تشغيل الدائرة AG أقل بمقدار US$1.95/t من تكلفة تشغيل الدائرة الأصلية المكونة من مطحنة قضبان ومطحنة كروية، بما في ذلك الفوائد الاقتصادية الناتجة عن زيادة إنتاجية مركز التخصيب.
الحالة الثانية: كما قدم المؤلفون المذكورون أعلاه تحليلاً اقتصادياً لمشروع آخر، وترد البيانات ذات الصلة في الجدول 2-1. وبالمقارنة مع الدائرة SAG، سجلت الدائرة AG زيادة في إجمالي الاستثمار الرأسمالي بلغت حوالي 1.5%، في حين انخفضت تكاليف التشغيل بمقدار 4.4%. وبلغت فترة استرداد التكلفة لدائرة AG حوالي 2.5 سنة فقط.
الجدول 2-1: مقارنة التكاليف بين عمليات الطحن شبه الذاتي، والطحن الذاتي الكامل، والطحن OG (7
| مشروع | وحدة | عملية الطحن شبه الذاتي | عملية طحن ذاتية بالكامل | عملية O G | |||||||
| آلة الطحن | طراز مطحنة الطحن الأولي | مم | 6097×3049 | 6710×2440 | 4878×6097 | ||||||
| قدم | 20×10 | 22×8 | 16×20 | ||||||||
| القدرة الأولية لمطحنة الطحن | كيلوواط | 1100 | 1100 | 1000 | |||||||
| نموذج المطحنة الثانوية | مم | 4268×7165 | 6097×8536 | 6097×7012 | |||||||
| قدم | 14×23.5 | 20×28 | 20×23 | ||||||||
| قدرة الطاحونة في المرحلة الثانية | كيلوواط | 1860 | 1860 | 2000 | |||||||
| مشروع | وحدة | عملية الطحن شبه الذاتي | عملية طحن ذاتية بالكامل | عملية OG | |||||||
| تكلفة آلة الطحن | مطحنة الطحن الأولي | دولار | 1263620 | 1621400 | 1262950 | ||||||
| مطحنة المرحلة الثانية | دولار | 1061280 | 3027730 | 2839460 | |||||||
| تكاليف أخرى | دولار | 2540066 | 2314802 | ||||||||
| الفرق | دولار | 4864296 | 4092312 | ||||||||
| إجمالي الاستثمار | دولار | 336000000 | 340900000 | 340100000 | |||||||
| الفرق الإجمالي في الاستثمار | % | 1.5 | 1.2 | ||||||||
| “الطحن شبه الذاتي” مقارنةً بـ ”التكلفة الإجمالية” "خفض تكلفة الإنتاج" "كميات قليلة" | وسائط الطحن | الدولار الأمريكي | 1.03 | ||||||||
| بطانة | 0.14 | ||||||||||
| نقل وسائط الطحن | 0.94 | ||||||||||
| تكلفة النقل | 0.027 | ||||||||||
| إجمالي الوفورات في التكاليف | 2.13 | ||||||||||
| %/ محطة معالجة الخام | 13 | ||||||||||
| تكلفة إنتاج المشروع | الدولار الأمريكي | 50.9 | 48.8 | 18.8 | |||||||
| الانحراف في تكلفة إنتاج المشروع | % | 4.4 | 4.4 | ||||||||
| بالمقارنة مع عملية الطحن شبه الذاتي (عمر المنجم 12 عامًا) | الفرق في الاستثمار | دولار | 4864296 | 4092312 | |||||||
| NPV @6% | دولار | 9754000 | 10482000 | ||||||||
| معدل العائد الداخلي (IRR) | % | 38 | 45 | ||||||||
| فترة السداد | سنة | 2.6 | 2.2 | ||||||||
في عام 2006، قدمت شركة Putland10 دراسة الجدوى الاقتصادية لعمليات التكسير والطحن الخاصة بثلاثة مشاريع، وذلك خلال مؤتمر الطحن شبه الذاتي الذي عُقد في ذلك العام. ويُوجَّز التحليل الاقتصادي لهذه العمليات على النحو التالي. وترد خصائص الخامات الخاصة بهذه المشاريع الثلاثة في الجدول 2-2.
الجدول 2-2 اختبار قابلية طحن الخام ومعايير التصميم
| المؤشر (المؤشرات) | مشروع | |||||
| A | B | C | ||||
| المعلمات الأساسية لتكسير الخام | القدرة السنوية على المعالجة | جبل | 3.65 | 12.00 | 7.00 | |
| مناجم المعادن | CWi | كيلوواط·ساعة/طن | 18.4 | 18.6 | واحد | |
| RWi | كيلوواط·ساعة/طن | 12.6 | 26.3 | 29.5 | ||
| BWi | كيلوواط·ساعة/طن | 15.5 | 23.3 | 24.9 | ||
| Ai | g | 0.46 | 0.44 | 0.07 | ||
| الكثافة النوعية للخام | 2.68 | 2.77 | 2.7 | |||
| متوسط حاصل ضرب a في b | 60 | 27 | 45 | |||
| تغييرات كبيرة | فكة | تغيير طفيف | ||||
| 35~108 | ||||||
| المؤشر (المؤشرات) | مشروع | ||||
| A | B | C | |||
| عوامل أخرى | حجم جسيمات المنتج P80 | ميكرومتر | 100 | 280 | 150 |
| الحياة في المنجم | سنة | 9 | +20 | واحد | |
| الجيولوجيا | الجرانيت المتحول + منطقة الأكسدة | البازلت المافيكي الأولي + الداكيت الفلسيكي | صخور شديدة المافية، تعرضت للتجوية جزئيًا | ||
| طريقة التعدين | في الهواء الطلق | في الهواء الطلق | في الهواء الطلق | ||
| العمليات اللاحقة | الترشيح بالطفو | الطفو | الطفو | ||
الحالة 3: يتناول المشروع «أ» خام الجرانيت المتحول، حيث يمثل الجزء العلوي من الرواسب منطقة أكسدة. ويتميز الخام الرئيسي بمقاومة متوسطة للصدمات، ومؤشر عمل طحن متوسط، ولكنه يتمتع بمقاومة عالية للتآكل. عند معالجة الخام من منطقة الأكسدة العلوية، على الرغم من أن مؤشر عمل مطحنة الكرات للخام يظل مستقرًا نسبيًا وأن سعة المعالجة أقل قليلاً، فإن حجم جسيمات الطحن يكون ناعمًا. يوضح الجدول 2-3 المعدات الرئيسية المختارة والتحليل المالي. تتم مقارنة التحليل المالي للعمليات المختلفة استنادًا إلى عملية الطحن شبه الذاتي (SABC).
الجدول 2-3 مقارنة اقتصادية بين هياكل العمليات المختلفة [10]
| المؤشر (المؤشرات) | وحدة | العملية (أو الإجراء) | |||||
| SABC | ABC | أسطوانة طحن عالية الضغط - طحن كروي | أسطوانة طحن عالية الضغط – مطحنة الحصى | ||||
| استهلاك الطاقة النوعي | كيلوواط·ساعة/طن | 18.4 | 19.2 | 12.7 | 14.7 | ||
| المواد الاستهلاكية الرئيسية | الدولار الأسترالي/طن | 1.77 | 1.12 | 1.47 | 0.84 | ||
| المعدات الرئيسية | الكسارة الأولية | كسارة دوارة 42/65 | |||||
| الكسر الثانوي | نوع | الكسارة المخروطية | الكسارة المخروطية | ||||
| الكمية | 1 | 1 | |||||
| الطاقة | كيلوواط | 375 | 375 | ||||
| الفحص في المرحلة الثانية | نوع | منخل الموز DD | منخل الموز DD | ||||
| الكمية | 2 | 2 | |||||
| الحجم (العرض × الطول) | m | 2.1×4.9 | 2.1×4.9 | ||||
| كسارة الصخور | نوع | الكسارة المخروطية | الكسارة المخروطية | ||||
| الكمية | 1 | 1 | |||||
| الطاقة | كيلوواط | 375 | 375 | ||||
| مطحنة الطحن الأولي | نوع | الطحن شبه الذاتي | طحن أوتوماتيكي بالكامل | أسطوانة طحن عالية الضغط | أسطوانة طحن عالية الضغط | ||
| الكمية | 1 | 1 | 1 | 1 | |||
| الحجم (العمق × الطول) | m | 8.53×4.35 | 9.75×4.95 | 1.85×1.3 | 1.85×1.3 | ||
| الطاقة | MW | 6.0 | 8.0 | 2.0 | 2.0 | ||
| المؤشر/المقياس | وحدة | العملية | |||||
| SABC | ABC | أسطوانة طحن عالية الضغط - طحن كروي | أسطوانة طحن عالية الضغط – مطحنة الحصى | ||||
| المعدات الرئيسية | غربال أسطواني طحن عالي الضغط | نوع | منخل الموز DD | منخل الموز DD | |||
| الكمية | 1 | 1 | |||||
| الحجم (العرض × الطول) | m | 3.0×7.3 | 3.0×7.3 | ||||
| الطحن الكروي/طحن الصخور الصلبة | الكمية | 1 | 1 | 1 | 1 | ||
| الحجم (العمق × الطول) | m | 5.5×9.5 | 5.2×9.3 | 5.5×9.5 | 7.92×11.25 | ||
| الطاقة | MW | 5.0 | 4.0 | 5.0 | 7.0 | ||
| الاقتصاد | الفرق في مبلغ الاستثمار | مليون دولار أسترالي | +1.7 | +5.6 | +15.5 | ||
| % | +2.3 | +7.5 | +20.7 | ||||
| الزيادة في تكلفة الإنتاج | الدولار الأسترالي/طن | -0.53 | -0.81 | -1.08 | |||
| % | -11 | -17 | -22 | ||||
| الفرق في معدل العائد الداخلي | % | 107 | 42 | 17 | |||
| فرق القيمة الحالية الصافية (10%) | مليون دولار أسترالي | +8.2 | +7.8 | +4.0 | |||
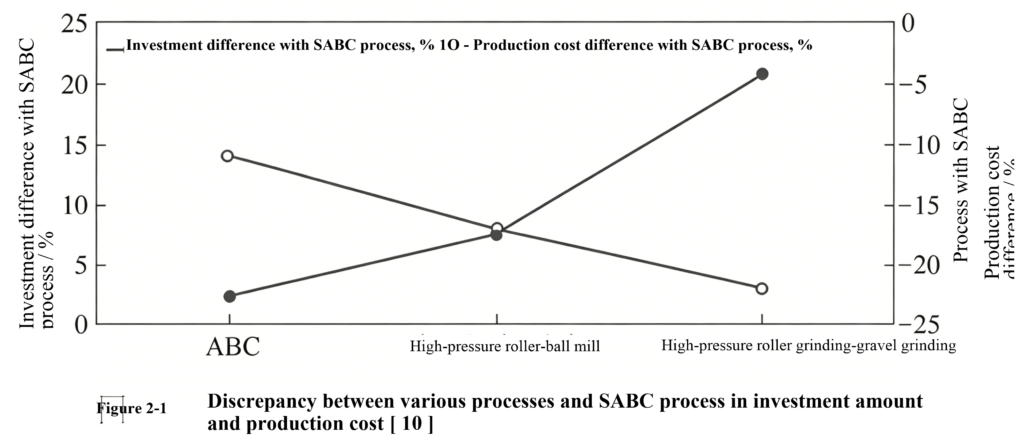
يوضح الشكل 2-1 الفروق في تكاليف الاستثمار والإنتاج بين العمليات المختلفة مقارنةً بعملية SABC. وتتميز عملية الطحن باستخدام أسطوانات الطحن عالية الضغط ومطحنة الحصى بأقل تكلفة تشغيل إنتاجية، تليها عملية الطحن باستخدام أسطوانات الطحن عالية الضغط ومطحنة الكرات، ثم عملية ABC، بهذا الترتيب. تتميز عملية SABC بأعلى تكلفة إنتاج، لكن مبلغ الاستثمار هو العكس تمامًا. عند إجراء تحليل شامل لتأثير تكاليف الاستثمار والإنتاج، تظهر عمليتا ABC وطحن الأسطوانة عالية الضغط - مطحنة الكرات أفضل العائد الاقتصادي للمشروع. تتميز عملية ABC بأعلى معدل عائد داخلي وأقصر فترة سداد. ومع ذلك، فإن الفرق مع عملية الأسطوانة الطاحنة عالية الضغط - المطحنة الكروية ليس كبيرًا. بالنسبة لعملية ABC، يجب مراعاة التقلبات في خصائص الخام، حيث إن هذه العملية صعبة نسبيًا من حيث التشغيل والتحسين.
تحليل دراسة حالة حول اختيار دائرة الطحن الصناعي (تتمة)
بالنسبة للمشروعين «ب» و«ج»، اعتبر المؤلفون أن مقاومة الخردة للكسر عند الصدم مرتفعة للغاية بحيث لا تسمح باستخدام طحن AG. ولذلك، اقتصرت خيارات الدوائر على طحن SAG أو طحن الكرات أو HPGR.
كان مركز التخصيب «بونغ» في ليبيريا يعالج في الأصل خام المغنتيت باستخدام مطاحن AG الرطبة والمصنفات الحلزونية. وفي وقت لاحق، وبسبب انخفاض حجم تحرير الخام، انخفض إنتاجية مطحنة AG بمقدار 10%–15%. ثم أُجريت تجارب صناعية على مطاحن SAG باستخدام كرات فولاذية قطرها 100 مم وذات صلابة روكويل تتراوح بين 43 و60، مع حمل كروي يبلغ 5%. وأظهرت النتائج الصناعية أنه بعد التحول إلى طاحونة SAG، زادت السعة الإنتاجية بمقدار 32.4% وانخفض استهلاك الطاقة بمقدار 27.5%. ومع ذلك، ونظرًا لأن منتج طاحونة SAG أصبح أكثر خشونة، انخفضت درجة تركيز الخام بمقدار 3.5%. كان السبب الرئيسي لانخفاض تكلفة التشغيل للوحدة في دائرة SAG هو أن إنتاجيتها الأعلى — التي تحققت بإضافة نسبة مناسبة من الكرات الفولاذية — أدت إلى انخفاض تكاليف التشغيل لكل طن من الخام.
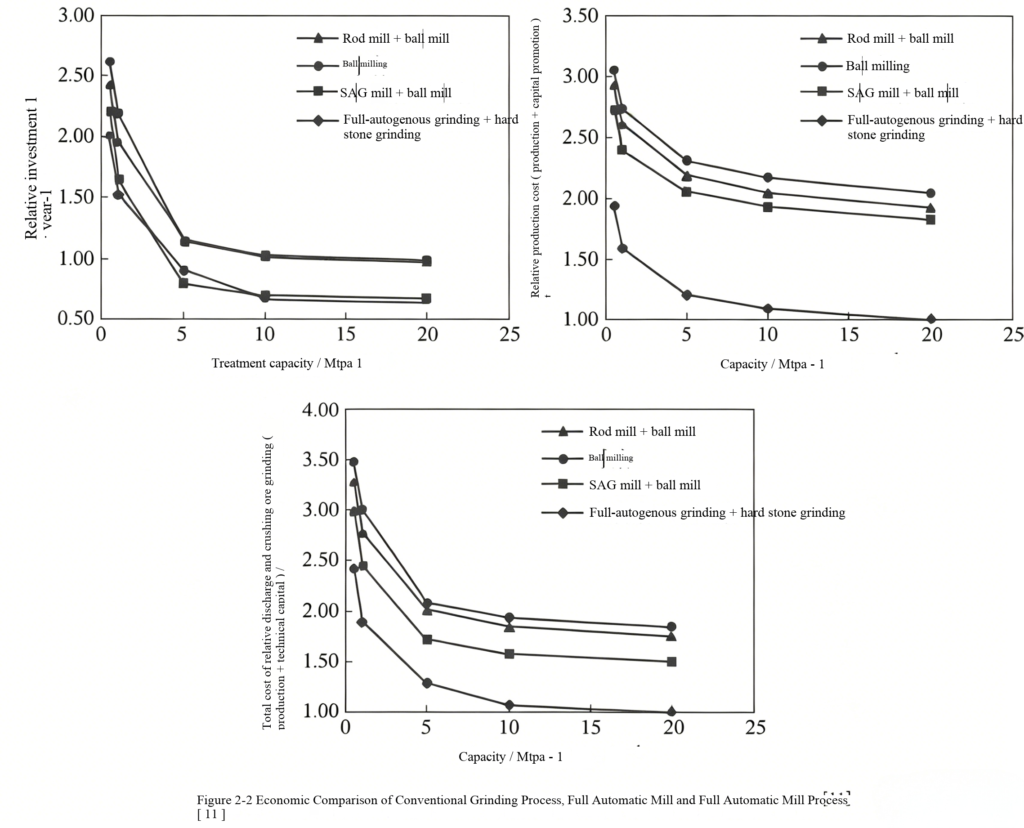
في عام 1989، قدم كويفيستوينن وزملاؤه مقارنة اقتصادية بين دوائر الطحن التقليدية ودوائر AG/SAG في مؤتمر SAG لعام 1989، وتظهر النتائج في الشكل 2-2. وخلص المؤلفون إلى أن:
(1) فيما يتعلق بالاستثمار الرأسمالي، فإن العامل الحاسم هو ما إذا كان التكسير الدقيق مدرجًا في الدائرة أم لا.
(2) تمثل تكاليف رأس المال ما بين 30% و50% من إجمالي تكاليف الإنتاج.
(3) تنخفض تكاليف الإنتاج للوحدة مع زيادة الطاقة الإنتاجية للمصنع، لكن هذا الانخفاض يصبح ضئيلًا جدًّا عندما تتجاوز الطاقة الإنتاجية السنوية 5–10 ملايين طن.
(4) تتسم عملية الطحن الكروي أحادي المرحلة بأعلى تكلفة تشغيل، في حين أن عملية الطحن باستخدام AG + الحصى تتميز بأقل تكلفة تشغيل.
(5) السبب وراء انخفاض تكلفة عملية الطحن باستخدام الحبيبات الصخرية (AG + pebble milling) هو وسائط الطحن.
ومع ذلك، تجدر الإشارة إلى أن هذه الحالة المقارنة تعود إلى ما يقرب من 30 عامًا، وقد تكون النسب النسبية للتكاليف المختلفة قد تغيرت منذ ذلك الحين.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian