
Trituradoras de mandíbulas
Tipos de trituradoras de mandíbulas Las trituradoras de mandíbulas se han utilizado en la producción industrial...


En primer lugar, se analizarán los rangos de aplicabilidad de los procesos de molienda totalmente autógenos (AG) y semi-autógenos (SAG), utilizando el índice de trabajo clásico de Bond para molinos de bolas como indicador de referencia para una evaluación preliminar.
(1) Cuando el índice de trabajo del molino de bolas Bond es inferior a 5-8 kWh/t, el mineral es demasiado blando para servir como medio de molienda eficaz. En principio, ni la molienda AG ni la SAG son adecuadas. El proceso de molienda adecuado debería ser un circuito de molienda con barras o la molienda con bolas convencional. Sin embargo, cabe señalar que, si los componentes del mineral presentan grandes variaciones de dureza —es decir, si una pequeña fracción del mineral es muy dura y puede actuar como medio de molienda—, esto debería considerarse una excepción. Además, los molinos SAG pueden funcionar en modo “molino de bolas ROM (run-of-mine)”. En la práctica, la molienda SAG sigue utilizándose con frecuencia, pero en condiciones de funcionamiento diferentes a las normales, como rejillas con aberturas más pequeñas y bolas de menor diámetro.
(2) Cuando el bono molino de bolas Si el índice de trabajo supera los 20 kWh/t, el mineral es demasiado duro. Los circuitos AG/SAG se enfrentan a graves problemas, como la acumulación crítica de partículas, bajas tasas de molienda y productos excesivamente finos. El circuito más adecuado es el de rodillos de molienda a alta presión (HPGR), seguido del de trituración convencional y molienda con molino de bolas.
(3) El rango adecuado para los circuitos SAG es: Bond molino de bolas índice de trabajo de 8-10 kWh/t a 20-22 kWh/t.
(4) Los circuitos AG suelen ser adecuados únicamente para minerales de dureza media, por ejemplo, con un índice de trabajo en molino de bolas de Bond de entre 12 y 20 kWh/t.
Los anteriores son los principios que rigen la selección de procesos durante el diseño de un concentrador. Sin embargo, en la práctica industrial, la aplicabilidad de la molienda AG es algo más limitada, mientras que la molienda SAG abarca casi todos los rangos de dureza del mineral. Los circuitos AG y SAG se han aplicado en una amplia gama de valores del índice de trabajo de molino de bolas de Bond, tal y como ilustran los siguientes ejemplos:
(1) Mina de plata, plomo y zinc de Cannington: circuito AG de una sola etapa, índice de trabajo del molino de bolas Bond de 17-19 kWh/t.
(2) Sino Iron (mina de mineral de hierro chino-australiana): circuito AG de una sola etapa, índice de trabajo del molino de bolas Bond de 14 a 19 kWh/t.
(3) Mina de cobre de Palabora: circuito AG de una sola etapa; índice de trabajo del molino de bolas Bond: 12-14 kWh/t.
(4) Mina de magnetita de LKAB: circuito de molienda de guijarros AG; el mineral tiene un valor A×b de alrededor de 100 (muy blando), mientras que su cuarcita tiene un valor A×b de alrededor de 37 (relativamente duro).
(5) Mina de oro de Porgera: circuito clásico SABC (SAG–bola–trituración), índice de trabajo del molino de bolas Bond de 18–20 kWh/t.
(6) Concentrador de Similco: molienda SAG; el mineral presenta un índice de trabajo del molino de bolas Bond de hasta 22 kWh/t y un valor A×b de alrededor de 22, lo que lo clasifica como un mineral extremadamente duro.
(7) Mina de Palabora: molienda SAG; el mineral tiene un índice de molienda en molino de bolas de Bond de 12,1 kWh/t y un valor A×b de alrededor de 110, lo que lo clasifica como un mineral de dureza media, fácil de triturar por impacto.
(8) Mina de oro de Cadia Hill: Circuito clásico de la SABC, pero la ampliación ha añadido una etapa de trituración previa (secundaria) y un HPGR; el mineral presenta un índice de trabajo en molino de bolas Bond de entre 19 y 23 kWh/t y un A×b de alrededor de 35, lo que lo clasifica como mineral ultraduro, difícil de triturar por impacto.
Muchas plantas nuevas prueban primero la molienda AG durante la puesta en marcha; si no da buenos resultados, pasan a la molienda SAG. Esto demuestra claramente que los procesos AG y SAG son intercambiables hasta cierto punto. Por lo tanto, el análisis anterior, basado en las propiedades de trituración del mineral, solo debe servir como referencia para la selección del circuito. A la hora de elegir un circuito AG, también hay que tener en cuenta la disponibilidad de operadores de molinos AG con experiencia y de personal técnico. Otro factor es la sensibilidad de las operaciones posteriores a las fluctuaciones en el tamaño de las partículas, etc.
En comparación con los circuitos AG, las ventajas de los circuitos SAG son:
(1) Mayor adaptabilidad al mineral.
(2) Funcionamiento más estable y sencillo.
(3) Mayor rendimiento con el mismo tamaño de molino.
(4) Una inversión de capital ligeramente inferior.
Las desventajas son:
(1) Consumo de medios de molienda metálicos.
(2) Menor vida útil del revestimiento del molino.
(3) A veces, unos costes de funcionamiento ligeramente superiores.
(4) Mayor consumo de materiales metálicos (incluidas las bolas y los revestimientos).
Como se ha mencionado anteriormente, los circuitos AG son especialmente sensibles a los dos factores siguientes:
(1) Dureza del mineral.
(2) Tamaño del material de alimentación.
Las variaciones en estos dos factores afectan en gran medida a la estabilidad de los medios de molienda y a la acumulación de partículas críticas, lo que provoca un funcionamiento inestable del molino AG y cambios en la eficiencia de la molienda. Desde el punto de vista de la producción, esto provoca fluctuaciones en el rendimiento del molino AG y en el tamaño del producto, con variaciones en el rendimiento de hasta 25%–50%. Por ejemplo, en la mina de Sino Iron, el rendimiento del molino AG puede oscilar entre unas 1000 t/h y unas 1600 t/h, y el tamaño de molienda primario P80 puede variar entre 150 μm y unos 60 μm. En las plantas de flotación convencionales, las fluctuaciones en el rendimiento y el tamaño de molienda tienen un impacto crítico en el rendimiento de la flotación.
Para Fresado AG, los puntos clave son:
(1) La relación entre los dos factores anteriores y la eficiencia de la molienda no es monótona en ninguna de las dos direcciones. Si se recurre a la mezcla, no es que el mineral más duro sea mejor, ni que el más blando lo sea. Al mismo tiempo, la dureza del mineral no se puede medir rápidamente, por lo que solo puede estimarse de forma empírica y optimizarse en consecuencia. Consideraciones similares se aplican al tamaño de la alimentación: no debe ser ni demasiado grueso ni demasiado fino. En la práctica, solo existe un rango aproximado: por ejemplo, el nuevo tamaño de alimentación P80 suele rondar los 200 mm, pero en un caso concreto puede oscilar entre 150 mm y 250 mm, y puede variar en función del estado de los revestimientos del molino AG y de la trituradora de guijarros. Por lo tanto, los parámetros óptimos solo pueden definirse de forma cualitativa o semicuantitativa, y esto también depende de la experiencia y las habilidades del personal de producción y de los ingenieros.
(2) Los valores óptimos de los dos factores anteriores no son independientes, sino que interactúan entre sí. En términos generales, cuanto más duro es el mineral, menor debe ser el tamaño de la materia prima, especialmente reduciendo la cantidad de fracciones de tamaño intermedio (el rango crítico de tamaño de las partículas). Por el contrario, si el mineral es blando y quebradizo, es preferible un tamaño de materia prima más grueso.
Por este motivo, algunas minas, con el fin de eliminar la inestabilidad de los circuitos AG o de satisfacer las exigencias de aumento de la producción, añaden bolas de acero a los molinos AG para mejorar la eficiencia de la molienda. Esto reduce en gran medida la inestabilidad operativa que supone depender exclusivamente del mineral como medio de molienda, lo que da lugar al concepto y al proceso de molienda SAG.
Aunque los molinos SAG se derivan de los molinos AG mediante la adición de una cantidad adecuada de bolas de acero, los circuitos SAG se diferencian de los circuitos AG en los siguientes aspectos:
(1) Diseño del molino. Los molinos AG se diseñan (estructura mecánica, cálculo de resistencia, configuración de potencia, etc.) basándose exclusivamente en las propiedades del mineral que se va a moler (dureza, densidad, tamaño máximo de alimentación, carga, etc.). Los molinos SAG, además de las propiedades del mineral, también deben tener en cuenta el diámetro máximo de las bolas y la carga máxima de bolas. Por lo tanto, los molinos SAG se diseñan con una resistencia mecánica y una potencia nominal superiores. En consecuencia, para un mismo tamaño nominal, los molinos SAG presentan una resistencia mecánica y una potencia de accionamiento mucho mayores que los molinos AG.
(2) Preparación del mineral. Cuando se requiere un mayor rendimiento, los circuitos SAG suelen necesitar una trituración por chorro de arena más fina y una trituración primaria/secundaria o pretrituración más fina, mientras que los circuitos AG suelen requerir una alimentación nueva más gruesa.
(3) Funcionamiento. El funcionamiento diario de los molinos SAG se asemeja más al de los molinos de bolas, especialmente cuando la carga de bolas supera los 8%–10%. El funcionamiento de los molinos AG es más complejo, lo que constituye una de las razones por las que los circuitos AG son menos habituales. En términos sencillos, la esencia del funcionamiento de los molinos SAG consiste en eliminar las partículas críticas de la nueva alimentación y del circuito, mientras que la clave del funcionamiento de los molinos AG radica en cómo mantener los medios de molienda (nota: no solo los medios gruesos, sino a veces también los de tamaño medio, dependiendo del circuito de molienda).
2.2 Elección entre los circuitos AG y SAG
A la luz del análisis anterior, a la hora de elegir un circuito AG, hay que tener en cuenta los siguientes factores:
(1) Si las operaciones posteriores son muy sensibles al caudal y al tamaño de las partículas. Para reducir el impacto de las fluctuaciones del caudal en las operaciones posteriores, se pueden instalar grandes depósitos de compensación antes de ellas; por ejemplo, el circuito de flotación de cobre y uranio de Olympic Dam cuenta con un depósito de acondicionamiento muy grande con una capacidad de compensación de varias horas. Algunos métodos de separación no se ven afectados por el tamaño del material de alimentación, como la separación magnética, la concentración por gravedad y algunos circuitos de flotación a granel.
(2) La molibilidad del mineral es relativamente estable, o puede estabilizarse mediante la mezcla.
(3) La extracción y la trituración primaria pueden generar mineral de grano grueso (potencialmente P80 = 200–250 mm) y el sistema de transporte (cinta transportadora) permite su paso. Debido a las limitaciones de los ajustes del lado cerrado de la trituradora primaria y a la necesidad de una alimentación por estrangulamiento, es posible que las trituradoras giratorias no produzcan de forma eficaz suficiente material grueso y, al mismo tiempo, eviten partículas de tamaño excesivo (>350–400 mm). Al mismo tiempo, el mineral de grano más grueso acelerará (en gran medida) el desgaste de las cintas transportadoras y las rampas, lo que afectará a la disponibilidad de los equipos.
(4) El requisito relativo al nuevo tamaño de alimentación P80 para una molienda AG eficaz. Los estudios e informes indican que, para el mineral de Olympic Dam, el tamaño óptimo de la materia prima nueva P80 es de 140-160 mm, mientras que la práctica de producción en Sino Iron muestra que, con un P80 de 180 mm, el rendimiento aún no es óptimo y sigue habiendo margen para aumentarlo incrementando aún más el tamaño de la materia prima nueva.
(5) Los circuitos AG consumen mucha energía, por lo que hay que tener en cuenta la capacidad de la red eléctrica local.
(6) Los circuitos AG presentan un bajo consumo de bolas de acero y revestimientos, lo que los convierte en una buena opción en zonas alejadas de los mercados de bolas de acero y revestimientos o en las que el transporte resulta complicado.
(7) Dado que el funcionamiento de un AG requiere mayor competencia y experiencia, a la hora de seleccionar un circuito AG se debe tener en cuenta la calidad del personal de producción y técnico.
(8) Cuando en la trituración secundaria se utiliza un molino de guijarros, el circuito primario de AG debe producir más guijarros.
2.3 Comparación económica
En la industria minera, los medios de molienda de acero (o acero aleado) se utilizan ampliamente en la actualidad. A excepción de los molinos AG, todos los demás molinos de tambor utilizados en aplicaciones de molienda primaria emplean medios de molienda de acero. Los molinos AG utilizan el propio mineral en lugar de medios de molienda de acero, lo que no supone ningún coste adicional. En comparación, la molienda típica en un molino SAG hasta alcanzar un tamaño de partícula P80 = 105–150 μm tiene un coste de medios de molienda de acero de aproximadamente 1 AUD/t (datos de 2002). La molienda AG goza de gran popularidad en las explotaciones de mineral de hierro de América del Norte, y también es habitual en Europa y África, donde a veces se utiliza para el oro, el cobre y otros minerales de metales no ferrosos. En muchas de estas operaciones AG, la molienda secundaria se realiza mediante molienda con guijarros. La rentabilidad de la molienda AG en la industria minera también depende de la configuración del circuito, incluyendo el tamaño del molino, la relación de aspecto, el tamaño del mineral y la disposición del circuito de cribado, trituración y clasificación fina.
En comparación con los molinos SAG o con los circuitos más convencionales de trituración y molienda con bolas de 2 a 3 etapas, los circuitos con molinos AG plantean, sin duda, mayores retos técnicos tanto en el diseño como en el funcionamiento. Se han registrado varios fallos en proyectos anteriores de molinos AG, lo que ha limitado la adopción de los circuitos AG como opción de diseño definitiva. Este fenómeno se produjo en su día en la mayoría de las principales empresas mineras norteamericanas y sigue teniendo repercusiones hasta la fecha. Algunas plantas de concentración norteamericanas se construyeron con circuitos AG y posteriormente se convirtieron a circuitos SAG, lo que suscitó dudas sobre la funcionalidad de la molienda AG. Las principales preocupaciones son si la molienda AG puede alcanzar el rendimiento previsto de la planta, si se puede controlar el tamaño de las partículas (algo especialmente importante para las plantas de flotación posteriores) y la dificultad operativa (por ejemplo, mantener la carga y la potencia del molino, así como el tamaño y la cantidad de los guijarros). Cuando se utilizan molinos SAG o de bolas, los medios de molienda de acero del interior del molino estabilizan la acción de molienda y contrarrestan las fluctuaciones causadas por las variaciones del mineral, lo que ayuda a los operadores a alcanzar los objetivos de producción.
Desde un punto de vista económico, las ventajas del fresado AG son:
(1) No es necesario comprar ni transportar medios de molienda de acero.
(2) Puede suministrar medios de molienda de guijarros para la molienda secundaria; por ejemplo, a Aitik Boliden y LKAB en Suecia. Por lo general, los costes de los medios de molienda representan una proporción elevada de los costes totales de procesamiento, de hasta 25%.
(3) Mayor vida útil de los revestimientos de los molinos, lo que también mejora la disponibilidad general del circuito. Dado que el mineral se utiliza como medio de molienda, se pueden emplear materiales de revestimiento más duros. En el caso de los molinos SAG, los molinos de bolas o los molinos de barras que utilizan medios de acero, el uso de revestimientos duros está limitado, ya que son más susceptibles de sufrir daños por impacto de las bolas de acero. La vida útil de los revestimientos de los molinos AG suele ser de entre 4 y 6 meses, o incluso más, mientras que la de los molinos SAG suele ser de solo unos 3 meses.
(4) En comparación con los circuitos SAG, los circuitos AG producen un producto más fino. Es incluso posible lograr una molienda en una sola etapa hasta el tamaño final requerido para la separación, o reducir significativamente la capacidad necesaria para la molienda secundaria (menor carga de molienda secundaria), y controlar rápidamente la potencia del molino. Cuando la potencia del molino se controla mediante medios de molienda de acero, reducirla puede llevar días o incluso semanas debido a la larga vida útil de dichos medios. Esto resulta especialmente importante en zonas remotas con una capacidad limitada de suministro eléctrico.
(5) A diferencia de los circuitos convencionales con molino de bolas, no hay ninguna etapa de trituración secundaria ni terciaria.
(6) El proceso de molienda prácticamente no produce contaminación, lo que a veces resulta extremadamente importante para la flotación de sulfuros. El hierro oxidado procedente de los medios de molienda de acero puede transferirse a las superficies de los minerales. Los óxidos o hidróxidos de hierro que contaminan las superficies de los minerales tienden a reducir la flotabilidad y la cinética de flotación de los minerales sulfurosos, lo que disminuye la recuperación. A menudo se necesitan reactivos adicionales para contrarrestar este efecto.
Entre las desventajas del fresado AG se incluyen:
(1) Para un mismo rendimiento del circuito, los molinos AG son más grandes que los molinos SAG. Para alcanzar un rendimiento equivalente al de un molino SAG con una carga de bolas de 15%, una potencia de 20 MW y un diámetro de 40 pies (12,19 m), un molino AG tendría que tener un diámetro de hasta 44 pies (13,41 m), además de una mayor longitud y un mayor grado de llenado [8]. Esto se debe a que los medios de molienda de mineral son más ligeros que los de acero (por lo general, la densidad del mineral es de 2,7–3,5, mientras que la de los medios de acero es de 7,5–7,8). Por lo tanto, se necesita un molino más grande para generar la misma potencia, lo que conlleva una mayor inversión de capital. Se ha informado de que, en muchos casos, la diferencia es de 10%–15% [7].
(2) Sensible a las características de fractura por impacto del mineral. Esto incluye tanto el tamaño de las partículas como la resistencia a la fractura por impacto de los componentes de la nueva carga. Esto plantea retos tanto para la producción y la planificación mineras a corto como a largo plazo, y puede causar una serie de problemas en la trituración primaria y en los sistemas posteriores de transporte del mineral, como daños por impacto en las cintas transportadoras y las rampas de descarga provocados por las rocas de grano grueso. Esto requiere un conocimiento más profundo de las propiedades geológicas y metalúrgicas del yacimiento, así como el control de la mezcla o el equilibrio de los tipos y propiedades del material de alimentación a lo largo de toda la vida útil de la mina.
(3) Capacidad de ajuste limitada para aumentar el rendimiento del molino. Esto se debe a que las rocas de gran tamaño deben retenerse en el molino como medios de molienda, lo que restringe el tamaño de las aberturas para los guijarros y limita la capacidad de rendimiento del molino.
(4) En algunas aplicaciones industriales, el diseño que utiliza molinos de guijarros secundarios en lugar de molinos de bolas ha supuesto un cierto aumento de los costes.
(5) Se requiere un sistema de trituración de guijarros de alta capacidad para gestionar las fluctuaciones en la carga de recirculación de guijarros. Esto se debe a las variaciones en el tamaño del material de alimentación nuevo y en la triturabilidad del mineral. De lo contrario, habría que aumentar el ajuste de descarga de la trituradora para aumentar su capacidad y poder gestionar los elevados retornos de guijarros, pero esto reduce la eficiencia de la trituración de los guijarros, lo que a su vez disminuye el rendimiento del molino AG y aumenta aún más la recirculación de guijarros. En producción se han observado tasas de recirculación de guijarros de entre 100% y 150% (en relación con la alimentación nueva).
(6) Los circuitos AG tienen una capacidad de control automático limitada. Especialmente en el mundo actual, el control automático está ampliamente reconocido como un medio importante para reducir los costes de producción, mejorar la estabilidad de la producción y mantener la calidad del producto. En otras palabras, el funcionamiento de los circuitos AG requiere o depende en mayor medida de operarios de producción experimentados y competentes para mantener y optimizar el rendimiento y la potencia del molino. Cuando se requiere una mejora continua del rendimiento de la molienda (rendimiento, tamaño de partícula, consumo energético, etc.), es necesario investigar cuáles son los niveles racionales de llenado del molino.
En resumen, aunque la molienda AG elimina el uso de medios de molienda de acero, y el uso de molinos AG en la molienda primaria puede reducir el coste de esa etapa entre un 30% y un 40% [9], las propiedades del mineral deben ser adecuadas para la molienda AG. En la práctica, los circuitos AG suelen estar equipados con trituración de guijarros, lo que mejora la eficiencia energética del circuito. Los guijarros también son medios de molienda ideales para la molienda secundaria, y existen muchos casos industriales de éxito. Sin embargo, debido a un rendimiento deficiente en el control de la producción, a una baja eficiencia energética o a los requisitos de aumento del rendimiento, algunos circuitos AG se han convertido en circuitos SAG con medios de molienda de acero.
Análisis de un caso práctico sobre la selección de circuitos de molienda industrial
En la Reunión Anual de la SME de 2001, Levanaho et al. [7] publicaron un artículo titulado “Economics of Autogenous Grinding” (Aspectos económicos de la molienda autógena), en el que se presentaban comparaciones entre la inversión de capital y los costes de explotación de varios circuitos de trituración y molienda en proyectos industriales. Los ejemplos de casos que exponen los autores son los siguientes.
Caso 1: Ejemplo de la producción de la mina de Pyhäsalmi. La mina se diseñó originalmente en 1962 con un circuito de molino de barras y molino de bolas, pero se reconvirtió a un circuito AG en 1992. El coste operativo del circuito AG era de $1,95 dólares estadounidenses por tonelada inferior al del circuito original de molino de barras y molino de bolas, incluyendo los beneficios económicos derivados del aumento del rendimiento de la planta de concentración.
Caso 2: Los autores mencionados también presentaron un análisis económico de otro proyecto, cuyos datos se recogen en la tabla 2-1. En comparación con el circuito SAG, el circuito AG supuso un aumento de la inversión de capital total de aproximadamente 1,5%, mientras que los costes de explotación se redujeron en 4,4%. El periodo de amortización del circuito AG fue de solo unos 2,5 años.
Tabla 2-1: Comparación de costes entre los procesos de molienda semiautógena, molienda totalmente autógena y molienda OG (7
| proyecto | unidad | Proceso de molienda semiautógena | Proceso de rectificado totalmente autógeno | Proceso O G | |||||||
| rectificadora | Modelo de molino de trituración inicial | mm | 6097×3049 | 6710×2440 | 4878×6097 | ||||||
| pies | 20×10 | 22×8 | 16×20 | ||||||||
| Potencia inicial del molino | kW | 1100 | 1100 | 1000 | |||||||
| Modelo de molino secundario | mm | 4268×7165 | 6097×8536 | 6097×7012 | |||||||
| pies | 14×23.5 | 20×28 | 20×23 | ||||||||
| Potencia del molino en la segunda etapa | kW | 1860 | 1860 | 2000 | |||||||
| proyecto | unidad | Proceso de molienda semiautógena | Proceso de rectificado totalmente autógeno | Proceso OG | |||||||
| coste de una rectificadora | Molino de trituración inicial | dólar | 1263620 | 1621400 | 1262950 | ||||||
| Molino de segunda etapa | dólar | 1061280 | 3027730 | 2839460 | |||||||
| Otros gastos | dólar | 2540066 | 2314802 | ||||||||
| diferencia | dólar | 4864296 | 4092312 | ||||||||
| inversión total | dólar | 336000000 | 340900000 | 340100000 | |||||||
| Variación total de la inversión | % | 1.5 | 1.2 | ||||||||
| “Molienda semiautógena” ”En comparación con la vida útil” «Reducción de los costes de producción» «Pequeñas cantidades» | medios de molienda | USD | 1.03 | ||||||||
| revestimiento | 0.14 | ||||||||||
| Transporte de medios de molienda | 0.94 | ||||||||||
| Gastos de transporte | 0.027 | ||||||||||
| Ahorro total de costes | 2.13 | ||||||||||
| %/ planta de tratamiento de minerales | 13 | ||||||||||
| Coste de producción del proyecto | USD | 50.9 | 48.8 | 18.8 | |||||||
| Variación en los costes de producción del proyecto | % | 4.4 | 4.4 | ||||||||
| En comparación con el proceso de molienda semiautógena (vida útil de la mina de 12 años) | Diferencia de inversión | dólar | 4864296 | 4092312 | |||||||
| NPV @6% | dólar | 9754000 | 10482000 | ||||||||
| TIR | % | 38 | 45 | ||||||||
| Plazo de amortización | año | 2.6 | 2.2 | ||||||||
En 2006, Putland10 presentó la selección económica de los procesos de trituración y molienda para tres proyectos en la conferencia sobre molienda semiautógena celebrada ese año. El análisis económico de los procesos se resume a continuación. Las propiedades del mineral de estos tres proyectos se muestran en la tabla 2-2.
Tabla 2-2 Pruebas de molturabilidad del mineral y criterios de diseño
| Indicador(es) | proyecto | |||||
| A | B | C | ||||
| Parámetros fundamentales de la trituración de mineral | Capacidad de procesamiento anual | Mt | 3.65 | 12.00 | 7.00 | |
| Propiedades de los minerales | CWi | kW·h/t | 18.4 | 18.6 | uno | |
| RWi | kW·h/t | 12.6 | 26.3 | 29.5 | ||
| BWi | kW·h/t | 15.5 | 23.3 | 24.9 | ||
| Ai | g | 0.46 | 0.44 | 0.07 | ||
| Densidad específica del mineral | 2.68 | 2.77 | 2.7 | |||
| La media de A multiplicado por b | 60 | 27 | 45 | |||
| grandes cambios | Cambio | Pocos cambios | ||||
| 35~108 | ||||||
| Indicador(es) | proyecto | ||||
| A | B | C | |||
| Otros factores | Tamaño de partícula del producto P80 | μm | 100 | 280 | 150 |
| La vida en la mina | año | 9 | +20 | uno | |
| geología | Granito metamórfico + Zona de oxidación | Basalto máfico primario + dacita félsica | Roca ultramáfica, parcialmente alterada | ||
| Método de extracción | al aire libre | al aire libre | al aire libre | ||
| Proceso posterior | Flotación-lixiviación | flotación | flotación | ||
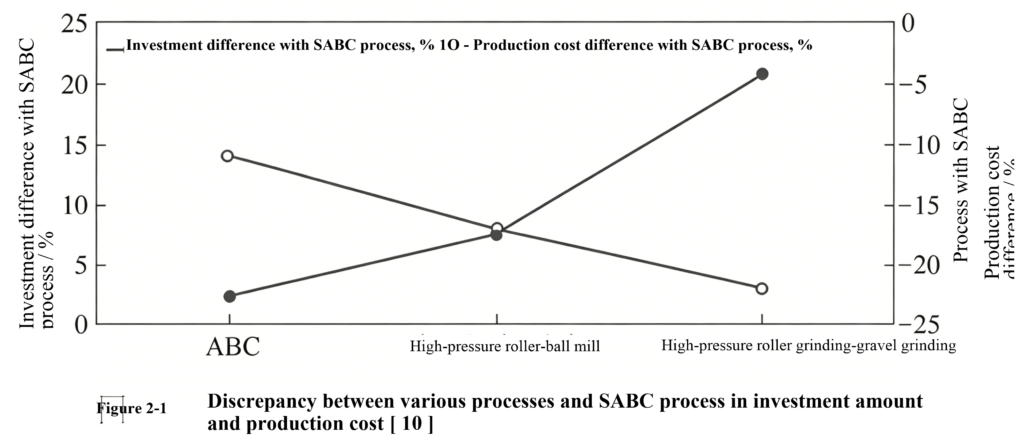
Caso 3: El proyecto A se centra en el mineral de granito metamórfico, cuya parte superior del yacimiento constituye una zona de oxidación. El mineral principal presenta una resistencia al impacto media, un índice de trabajo de molienda medio, pero una alta resistencia a la abrasión. Al procesar el mineral de la zona de oxidación superior, aunque el índice de trabajo del molino de bolas se mantiene relativamente estable y la capacidad de procesamiento es ligeramente inferior, el tamaño de las partículas tras la molienda es fino. En la tabla 2-3 se enumeran los principales equipos seleccionados y el análisis financiero. El análisis financiero de los distintos procesos se compara tomando como referencia el proceso de molienda semiautógena (SABC).
Tabla 2-3 Comparación económica de diferentes estructuras de proceso [10]
| Indicador(es) | unidad | Proceso (o procedimiento) | |||||
| SABC | ABC | Molienda con rodillos a alta presión - molienda con bolas | Rodillo de molienda de alta presión – molino de guijarros | ||||
| Consumo específico de energía | kW·h/t | 18.4 | 19.2 | 12.7 | 14.7 | ||
| Principales consumibles | Dólar australiano/t | 1.77 | 1.12 | 1.47 | 0.84 | ||
| Equipo principal | Trituradora primaria | Trituradora giratoria de 42/65 | |||||
| Trituradora secundaria | tipo | trituradora cónica | trituradora cónica | ||||
| cantidad | 1 | 1 | |||||
| potencia | kW | 375 | 375 | ||||
| Cribado de segunda fase | tipo | Tamiz para plátanos DD | Tamiz para plátanos DD | ||||
| cantidad | 2 | 2 | |||||
| Tamaño (ancho × largo) | m | 2.1×4.9 | 2.1×4.9 | ||||
| martillo rompedor | tipo | trituradora cónica | trituradora cónica | ||||
| cantidad | 1 | 1 | |||||
| potencia | kW | 375 | 375 | ||||
| Molino de trituración inicial | tipo | Molienda semiautógena | Esmerilado totalmente automático | Rodillo de molienda de alta presión | Rodillo de molienda de alta presión | ||
| cantidad | 1 | 1 | 1 | 1 | |||
| Tamaño D × L | m | 8.53×4.35 | 9.75×4.95 | 1.85×1.3 | 1.85×1.3 | ||
| potencia | MW | 6.0 | 8.0 | 2.0 | 2.0 | ||
| Indicador/Métrica | unidad | proceso | |||||
| SABC | ABC | Molienda con rodillos a alta presión - molienda con bolas | Rodillo de molienda de alta presión – molino de guijarros | ||||
| Equipo principal | Criba de rodillos de molienda a alta presión | tipo | Tamiz para plátanos DD | Tamiz para plátanos DD | |||
| cantidad | 1 | 1 | |||||
| Tamaño (ancho × largo) | m | 3.0×7.3 | 3.0×7.3 | ||||
| Molienda con bolas/molienda de roca dura | cantidad | 1 | 1 | 1 | 1 | ||
| Tamaño D × L | m | 5.5×9.5 | 5.2×9.3 | 5.5×9.5 | 7.92×11.25 | ||
| potencia | MW | 5.0 | 4.0 | 5.0 | 7.0 | ||
| Economía | Diferencia en el importe de la inversión | Un millón de dólares australianos | +1.7 | +5.6 | +15.5 | ||
| % | +2.3 | +7.5 | +20.7 | ||||
| Variación en los costes de producción | Dólar australiano/t | -0.53 | -0.81 | -1.08 | |||
| % | -11 | -17 | -22 | ||||
| Diferencia en la tasa interna de rentabilidad | % | 107 | 42 | 17 | |||
| Diferencia del valor actual neto (10%) | Un millón de dólares australianos | +8.2 | +7.8 | +4.0 | |||
La figura 2-1 ilustra las diferencias en los costes de inversión y producción entre los distintos procesos, en comparación con el proceso SABC. El proceso de molino de rodillos de alta presión y molino de grava presenta el menor coste operativo de producción, seguido por el proceso de molino de rodillos de alta presión y molino de bolas y, por último, el proceso ABC, en ese orden. El proceso SABC tiene el coste de producción más elevado, pero el importe de la inversión es justo lo contrario. Al analizar de forma global el impacto de los costes de inversión y de producción, los procesos ABC y de rodillos de molienda a alta presión con molino de bolas presentan la mejor rentabilidad del proyecto. El proceso ABC presenta la tasa interna de rentabilidad más alta y el plazo de amortización más corto. Sin embargo, la diferencia con respecto al proceso de rodillos de molienda a alta presión y molino de bolas no es significativa. En el caso del proceso ABC, deben tenerse en cuenta las fluctuaciones en las propiedades del mineral, ya que este proceso es relativamente difícil de operar y optimizar.
Análisis de un caso práctico sobre la selección de circuitos de molienda industrial (continuación)
En el caso de los proyectos B y C, los autores consideraron que la resistencia a la rotura por impacto del mineral era demasiado elevada para la molienda AG. Por lo tanto, las opciones de circuito se limitaron a la molienda SAG, la molienda con bolas o el HPGR.
El concentrador de Bong, en Liberia, procesaba inicialmente mineral de magnetita utilizando molinos AG en húmedo y clasificadores en espiral. Posteriormente, debido a que el tamaño de liberación del mineral era más fino, el rendimiento del molino AG se redujo entre 10% y 15%. A continuación, se llevaron a cabo ensayos industriales con molinos SAG utilizando bolas de acero de 100 mm con una dureza Rockwell de 43–60, con una carga de bolas de 5%. Los resultados industriales mostraron que, tras el cambio al SAG, el rendimiento aumentó en 32,4% y el consumo de energía disminuyó en 27,5%. Sin embargo, dado que el producto del SAG se volvió más grueso, la ley del concentrado descendió en 3,5%. La razón principal del menor coste operativo unitario del circuito SAG fue que su mayor rendimiento —logrado mediante la adición de una proporción adecuada de bolas de acero— se tradujo en menores costes operativos por tonelada de mineral.
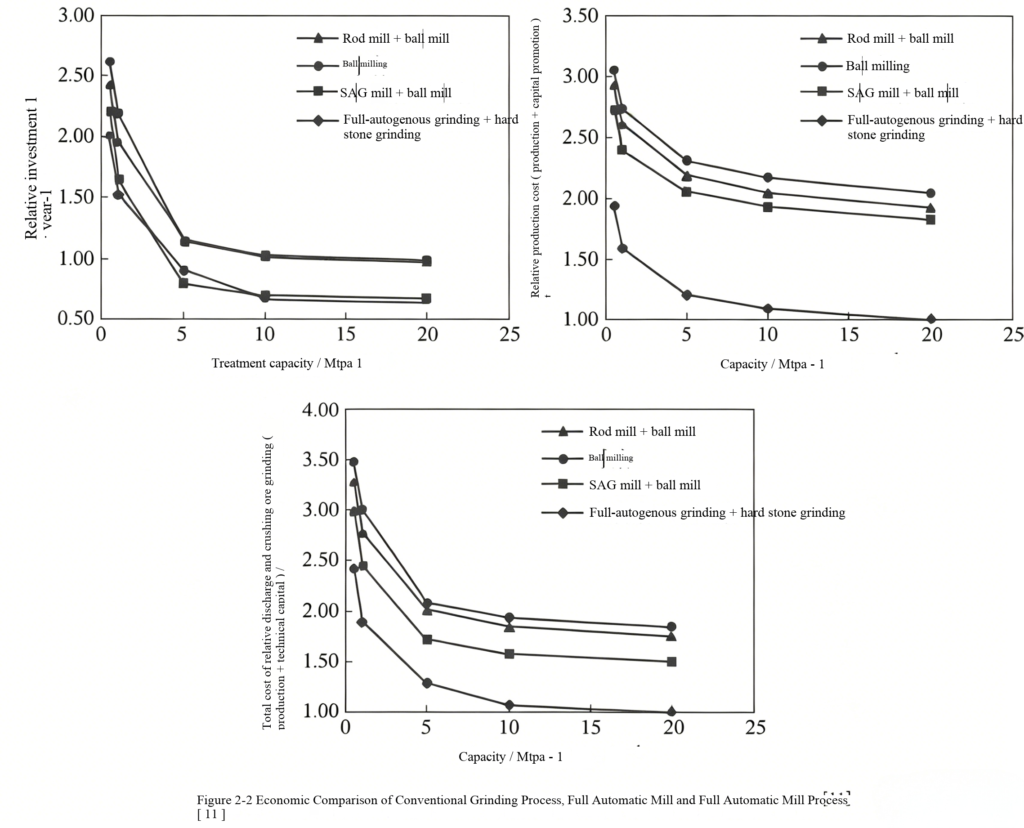
En 1989, Koivistoinen et al. presentaron una comparación económica entre los circuitos de molienda convencionales y los circuitos AG/SAG en la Conferencia SAG de 1989, cuyos resultados se muestran en la figura 2-2. Los autores llegaron a la conclusión de que:
(1) En cuanto a la inversión de capital, el factor decisivo es si la trituración fina está incluida en el circuito.
(2) Los costes de capital representan entre 30% y 50% del total de los costes de producción.
(3) Los costes unitarios de producción disminuyen a medida que aumenta la producción de la planta, pero la reducción es muy pequeña cuando la producción anual supera los 5-10 millones de toneladas.
(4) La molienda con bolas en una sola etapa es la que presenta el mayor coste operativo, mientras que la molienda con bolas y guijarros (AG) es la que presenta el menor.
(5) La razón por la que el coste de la molienda con AG + bolas es el más bajo radica en los medios de molienda.
No obstante, cabe señalar que este caso de comparación data de hace casi 30 años y que las proporciones relativas de los distintos costes pueden haber cambiado desde entonces.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian