
Épaississeur à plaques inclinées de type caisson
Épaississeur à plaques inclinées classique L'épaississeur (clarificateur) à plaques inclinées de la série KMIZ(Y) est un nouveau…


Dans un premier temps, analyser les plages d'applicabilité des procédés de broyage entièrement autogènes (AG) et semi-autogènes (SAG), en utilisant l'indice de travail de Bond pour les broyeurs à boulets comme indicateur de référence pour une évaluation préliminaire.
(1) Lorsque l’indice de travail du broyeur à boulets Bond est inférieur à 5–8 kWh/t, le minerai est trop tendre pour servir de corps de broyage efficace. En principe, ni le broyage AG ni le broyage SAG ne sont adaptés. Le procédé de broyage approprié devrait être un circuit de broyage à tiges ou un broyage à boulets classique. Il convient toutefois de noter que si les composants du minerai présentent de grandes variations de dureté — c’est-à-dire si une petite fraction du minerai est très dure et peut servir de milieu de broyage —, cela doit être considéré comme une exception. De plus, les broyeurs SAG peuvent fonctionner en mode “ broyeur à billes ROM (run-of-mine) ”. Dans la pratique, le broyage SAG est encore souvent utilisé, mais dans des conditions d’exploitation différentes de la norme, telles que des ouvertures de grille plus petites et des diamètres de billes plus faibles.
(2) Lorsque l'obligation broyeur à boulets Si l'indice de travail dépasse 20 kWh/t, le minerai est trop dur. Les circuits AG/SAG se heurtent alors à de sérieux problèmes, tels qu'une accumulation critique de particules, de faibles taux de broyage et des produits excessivement fins. Le circuit le plus adapté est celui des cylindres de broyage à haute pression (HPGR), suivi du circuit classique de concassage-broyage à billes.
(3) La plage appropriée pour les circuits SAG est la suivante : Bond broyeur à boulets faire passer l'indice de travail de 8–10 kWh/t à 20–22 kWh/t.
(4) Les circuits AG ne conviennent généralement qu’aux minerais de dureté moyenne, dont l’indice de travail au broyeur à boulets de Bond est compris entre 12 et 20 kWh/t, par exemple.
Ce qui précède expose les principes régissant le choix du procédé lors de la conception d'un concentrateur. Dans la pratique industrielle, cependant, le champ d'application du broyage AG est quelque peu plus restreint, tandis que le broyage SAG couvre pratiquement toutes les gammes de dureté des minerais. Les circuits AG et SAG ont été mis en œuvre pour une large gamme de valeurs de l'indice de travail Bond des broyeurs à boulets, comme l'illustrent les exemples suivants :
(1) Mine d'argent, de plomb et de zinc de Cannington : circuit AG à une seule étape, indice de travail du broyeur à boulets Bond compris entre 17 et 19 kWh/t.
(2) Sino Iron (mine de minerai de fer sino-australienne) : circuit AG à un étage, indice de travail du broyeur à boulets Bond compris entre 14 et 19 kWh/t.
(3) Mine de cuivre de Palabora : circuit AG à une seule étape, indice de performance du broyeur à boulets Bond compris entre 12 et 14 kWh/t.
(4) Mine de magnétite de LKAB : circuit de broyage à galets AG ; le minerai présente une valeur A×b d’environ 100 (très tendre), tandis que son quartzite affiche une valeur A×b d’environ 37 (relativement dur).
(5) Mine d'or de Porgera : circuit SABC (SAG – broyage à boulets) classique, indice de travail du broyeur à boulets Bond compris entre 18 et 20 kWh/t.
(6) Concentrateur Similco : broyage SAG ; le minerai présente un indice de broyage Bond atteignant 22 kWh/t et un rapport A×b d'environ 22, ce qui le classe parmi les minerais extrêmement durs.
(7) Mine de Palabora : broyage SAG ; le minerai présente un indice de broyage Bond de 12,1 kWh/t et un rapport A×b d'environ 110, ce qui le classe parmi les minerais de dureté moyenne, faciles à broyer par impact.
(8) Mine d’or de Cadia Hill : Circuit SABC classique, mais l’extension a ajouté un pré-concassage (secondaire) et un HPGR ; le minerai présente un indice de travail au broyeur à boulets de Bond atteignant 19 à 23 kWh/t et un A×b d’environ 35, ce qui le classe parmi les minerais ultra-durs, difficiles à broyer par impact.
De nombreux nouveaux exploitants de concentrateurs testent d’abord le broyage AG lors de la mise en service ; en cas d’échec, ils optent pour le SAG. Cela démontre clairement que les procédés AG et SAG sont, dans une certaine mesure, interchangeables. Par conséquent, l’analyse ci-dessus, fondée sur les propriétés de broyage du minerai, ne doit servir que de référence pour le choix du circuit. Lors du choix d’un circuit AG, il faut également tenir compte de la disponibilité d’opérateurs de broyeurs AG expérimentés et de personnel technique. Un autre facteur à prendre en considération est la sensibilité des opérations en aval aux fluctuations de la granulométrie, etc.
Par rapport aux circuits AG, les circuits SAG présentent les avantages suivants :
(1) Meilleure adaptabilité au minerai.
(2) Un fonctionnement plus stable et plus simple.
(3) Un débit plus élevé pour une même granulométrie.
(4) Des investissements en capital légèrement inférieurs.
Les inconvénients sont les suivants :
(1) Usure des corps de broyage métalliques.
(2) Durée de vie réduite des revêtements de broyeur.
(3) Des coûts d'exploitation parfois légèrement plus élevés.
(4) Une consommation plus élevée de matériaux métalliques (notamment les billes et les chemises).
Comme indiqué précédemment, les circuits AG sont particulièrement sensibles aux deux facteurs suivants :
(1) Dureté du minerai.
(2) Taille des granulés.
Les variations de ces deux facteurs influent considérablement sur la stabilité des corps de broyage et l’accumulation de particules critiques, ce qui entraîne un fonctionnement instable du broyeur AG et des variations du rendement de broyage. Du point de vue de la production, cela provoque des fluctuations du débit du broyeur AG et de la granulométrie du produit, les variations de débit pouvant atteindre 25%–50%. Par exemple, à la mine de Sino Iron, le débit du broyeur AG peut fluctuer d’environ 1 000 t/h à environ 1 600 t/h, et la granulométrie de broyage primaire P80 peut varier de 150 μm à environ 60 μm. Dans les installations de flottation conventionnelles, les fluctuations du débit et de la granulométrie ont un impact déterminant sur les performances de flottation.
Pour Fraisage AG, les points essentiels sont les suivants :
(1) La relation entre les deux facteurs susmentionnés et le rendement de broyage n’est pas monotone, dans aucun des deux sens. En cas de mélange, on ne peut pas affirmer que le minerai le plus dur soit préférable, ni que le minerai le plus tendre le soit. Par ailleurs, la dureté du minerai ne pouvant être mesurée rapidement, elle ne peut être qu’estimée de manière empirique et optimisée en conséquence. Des considérations similaires s’appliquent à la granulométrie d’alimentation : celle-ci ne doit être ni trop grossière ni trop fine. En pratique, il n’existe qu’une fourchette approximative : par exemple, la nouvelle granulométrie d’alimentation P80 est généralement d’environ 200 mm, mais dans un cas spécifique, elle peut varier de 150 mm à 250 mm, et peut évoluer en fonction de l’état des revêtements du broyeur AG et du concasseur à galets. Par conséquent, les paramètres optimaux ne peuvent être définis que de manière qualitative ou semi-quantitative, et cela dépend également de l’expérience et des compétences du personnel de production et des ingénieurs.
(2) Les valeurs optimales des deux facteurs susmentionnés ne sont pas indépendantes, mais interagissent entre elles. D’une manière générale, plus le minerai est dur, plus la taille des particules d’alimentation doit être petite, notamment en réduisant la quantité de fractions de taille intermédiaire (la plage de taille critique des particules). À l’inverse, si le minerai est tendre et cassant, une taille d’alimentation plus grossière est préférable.
C'est pourquoi certaines mines, afin d'éliminer l'instabilité des circuits AG ou de répondre aux exigences d'augmentation de la production, ajoutent des billes d'acier dans les broyeurs AG pour améliorer l'efficacité du broyage. Cela réduit considérablement l'instabilité opérationnelle liée au fait de ne compter que sur le minerai comme milieu de broyage, donnant ainsi naissance au concept et au procédé de broyage SAG.
Bien que les broyeurs SAG soient dérivés des broyeurs AG par l'ajout d'une quantité appropriée de billes d'acier, les circuits SAG diffèrent des circuits AG sur les points suivants :
(1) Conception du moulin. La conception des broyeurs AG (structure mécanique, calcul de résistance, configuration de puissance, etc.) repose exclusivement sur les propriétés du minerai à broyer (dureté, densité, taille maximale des morceaux d'alimentation, charge, etc.). Pour les broyeurs SAG, outre les propriétés du minerai, il faut également tenir compte du diamètre maximal des billes et de la charge maximale en billes. C’est pourquoi les broyeurs SAG sont conçus avec une résistance mécanique et une puissance nominale plus élevées. Par conséquent, à taille nominale égale, les broyeurs SAG présentent une résistance mécanique et une puissance d’entraînement bien supérieures à celles des broyeurs AG.
(2) Traitement du minerai. Lorsqu'un débit plus élevé est nécessaire, les circuits SAG nécessitent généralement un concassage primaire et secondaire plus fin, voire un pré-concassage, tandis que les circuits AG requièrent généralement une matière première plus grossière.
(3) Fonctionnement. Le fonctionnement quotidien des broyeurs SAG s'apparente davantage à celui des broyeurs à boulets, en particulier lorsque la charge en boulets dépasse 8%–10%. Le fonctionnement des broyeurs AG est plus complexe, ce qui explique en partie pourquoi les circuits AG sont moins courants. En termes simples, le principe fondamental du fonctionnement d’un broyeur SAG consiste à éliminer les particules critiques de la nouvelle charge et du circuit, tandis que la clé du fonctionnement d’un broyeur AG réside dans la manière de préserver les corps de broyage (remarque : il ne s’agit pas uniquement de corps de broyage grossiers, mais parfois aussi de corps de taille moyenne, selon le circuit de broyage).
2.2 Choix entre les circuits AG et SAG
Au vu de l'analyse ci-dessus, lors du choix d'un circuit AG, il convient de prendre en compte les facteurs suivants :
(1) La sensibilité des opérations en aval au débit et à la taille des particules. Pour réduire l’impact des fluctuations de débit sur les opérations en aval, il est possible d’installer en amont de celles-ci de grands réservoirs tampons ; par exemple, le circuit de flottation du cuivre et de l’uranium d’Olympic Dam dispose d’un très grand réservoir de conditionnement offrant une capacité tampon de plusieurs heures. Certaines méthodes de séparation sont insensibles à la taille du matériau d’alimentation, comme la séparation magnétique, la concentration par gravité et certains circuits de flottation en vrac.
(2) La broyabilité du minerai est relativement stable, ou peut être stabilisée par un mélange.
(3) L'exploitation minière et le concassage primaire peuvent produire du minerai grossier (potentiellement P80 = 200–250 mm) et le système de transport (convoyeur à bande) permet son passage. En raison des limites des réglages « côté fermé » du concasseur primaire et de la nécessité d’une alimentation par étranglement, les concasseurs giratoires peuvent ne pas parvenir à produire efficacement une quantité suffisante de matériau grossier tout en évitant simultanément les particules surdimensionnées (> 350–400 mm). Par ailleurs, un minerai plus grossier accélérera (considérablement) l’usure des bandes transporteuses et des goulottes, ce qui affectera la disponibilité des équipements.
(4) Exigence relative à la nouvelle granulométrie d’alimentation P80 pour un broyage AG efficace. Des études et des rapports indiquent que, pour le minerai d’Olympic Dam, la taille optimale du nouveau minerai d’alimentation P80 se situe entre 140 et 160 mm, tandis que la pratique de production chez Sino Iron montre qu’avec un P80 de 180 mm, le débit n’est toujours pas optimal et qu’il est encore possible d’augmenter ce dernier en augmentant davantage la taille du nouveau minerai d’alimentation.
(5) Les circuits AG consomment beaucoup d'énergie ; il faut donc tenir compte de la capacité de l'alimentation électrique locale.
(6) Les circuits AG se caractérisent par une faible consommation de billes d'acier et de chemises, ce qui en fait un choix judicieux dans les régions éloignées des marchés d'approvisionnement en billes d'acier et en chemises ou où les conditions de transport sont difficiles.
(7) Étant donné que l'exploitation d'un circuit AG exige davantage de compétences et d'expérience, il convient de tenir compte de la qualité du personnel de production et du personnel technique lors du choix d'un circuit AG.
(8) Lorsque le broyage secondaire s'effectue à l'aide d'un broyeur à galets, le circuit AG primaire doit produire davantage de galets.
2.3 Comparaison économique
Dans l'industrie minière, les corps de broyage en acier (ou en acier allié) sont aujourd'hui largement utilisés. À l'exception des broyeurs AG, tous les autres broyeurs à tambour utilisés pour le broyage primaire emploient des corps de broyage en acier. Les broyeurs AG utilisent le minerai lui-même à la place des corps de broyage en acier, ce qui n'entraîne aucun coût supplémentaire. En comparaison, le broyage SAG classique jusqu’à une granulométrie P80 de 105 à 150 μm entraîne un coût lié aux corps de broyage en acier d’environ 1 AUD/t (données de 2002). Le broyage AG est très répandu dans les exploitations de minerai de fer en Amérique du Nord, et est également courant en Europe et en Afrique, où il est parfois utilisé pour l’or, le cuivre et d’autres minerais de métaux non ferreux. Dans bon nombre de ces exploitations AG, le broyage secondaire s’effectue par broyage à galets. La rentabilité du broyage AG dans l’industrie minière dépend également de la configuration du circuit, notamment de la taille du broyeur, du rapport d’aspect, de la granulométrie du minerai et de l’agencement du circuit de criblage, de concassage et de classification fine.
Par rapport aux broyeurs SAG ou aux circuits de concassage et de broyage à billes en 2 ou 3 étapes, plus conventionnels, les circuits de broyage AG présentent sans aucun doute davantage de défis techniques, tant au niveau de la conception que de l’exploitation. Plusieurs échecs ont été signalés dans le cadre de projets antérieurs de broyeurs AG, ce qui a limité l’adoption des circuits AG comme choix de conception final. Ce phénomène s’est produit par le passé dans la plupart des grandes sociétés minières nord-américaines et continue d’avoir un impact à ce jour. Certains concentrateurs nord-américains ont été construits avec des circuits AG puis convertis ultérieurement en circuits SAG, ce qui a soulevé des doutes quant à la fonctionnalité du broyage AG. Les principales préoccupations portent sur la capacité du broyage AG à atteindre le débit prévu de l’installation, sur la possibilité de contrôler la granulométrie (particulièrement importante pour les installations de flottation en aval) et sur les difficultés d’exploitation (par exemple, le maintien de la charge et de la puissance du broyeur, ainsi que de la taille et de la quantité des billes de broyage). Lorsqu’on utilise des broyeurs SAG ou à boulets, les corps de broyage en acier à l’intérieur du broyeur stabilisent l’action de broyage et compensent les fluctuations causées par les variations du minerai, aidant ainsi les opérateurs à atteindre leurs objectifs de production.
D'un point de vue économique, les avantages du broyage AG sont les suivants :
(1) Il n'est pas nécessaire d'acheter ni de transporter des corps de broyage en acier.
(2) Peut fournir des corps de broyage en galets pour le broyage secondaire, par exemple chez Aitik Boliden et LKAB en Suède. En général, les coûts liés aux corps de broyage représentent une part importante des coûts totaux de traitement, pouvant atteindre 25%.
(3) Une durée de vie prolongée des revêtements de broyeur, ce qui améliore également la disponibilité globale du circuit. Le minerai servant de corps de broyage, il est possible d’utiliser des matériaux de revêtement plus durs. Pour les broyeurs SAG, les broyeurs à boulets ou les broyeurs à tiges utilisant des corps de broyage en acier, l’utilisation de revêtements durs est limitée car ceux-ci sont plus sensibles aux dommages par choc causés par les boulets d’acier. La durée de vie des revêtements des broyeurs AG est généralement de 4 à 6 mois, voire plus, tandis que celle des revêtements des broyeurs SAG n’est généralement que d’environ 3 mois.
(4) Par rapport aux circuits SAG, les circuits AG produisent un produit plus fin. Il est même possible de réaliser un broyage en une seule étape jusqu’à la granulométrie finale requise pour la séparation, ou de réduire considérablement la capacité nécessaire pour le broyage secondaire (charge de broyage secondaire réduite), et de contrôler rapidement la puissance du broyeur. Lorsque la puissance du broyeur est régulée par des corps de broyage en acier, la réduction de cette puissance peut prendre plusieurs jours, voire plusieurs semaines, en raison de la longue durée de vie de ces corps de broyage. Cela revêt une importance particulière pour les zones isolées disposant d’une capacité d’alimentation électrique limitée.
(5) Contrairement aux circuits classiques avec broyeur à boulets, il n'y a pas d'étape de concassage secondaire ou tertiaire.
(6) Le processus de broyage ne génère pratiquement aucune contamination, ce qui revêt parfois une importance capitale pour la flottation des sulfures. Le fer oxydé provenant des corps broyants en acier peut se déposer sur les surfaces minérales. Les oxydes ou hydroxydes de fer qui contaminent ces surfaces ont tendance à réduire la flottabilité et la cinétique de flottation des minéraux sulfurés, ce qui diminue le taux de récupération. Des réactifs supplémentaires sont souvent nécessaires pour compenser cet effet.
Parmi les inconvénients du fraisage AG, on peut citer :
(1) À débit équivalent, les broyeurs AG sont plus volumineux que les broyeurs SAG. Pour atteindre un débit équivalent à celui d’un broyeur SAG équipé d’une charge de billes de 15%, une puissance de 20 MW et un diamètre de 40 ft (12,19 m), un broyeur AG devrait avoir un diamètre de 44 ft (13,41 m), une longueur supérieure et un taux de remplissage plus élevé [8]. Cela s’explique par le fait que les corps de broyage en minerai sont plus légers que ceux en acier (la densité du minerai est généralement comprise entre 2,7 et 3,5, tandis que celle des corps de broyage en acier est comprise entre 7,5 et 7,8). Par conséquent, un broyeur plus grand est nécessaire pour générer la même puissance, ce qui entraîne un investissement en capital plus élevé. Il a été rapporté que, dans de nombreux cas, la différence se situe entre 101 TP3T et 151 TP3T [7].
(2) Sensibilité aux caractéristiques de rupture par impact du minerai. Cela inclut à la fois la granulométrie et la résistance à la rupture par impact des composants présents dans le nouveau flux d'alimentation. Cela pose des défis tant pour la production et la planification minières à court terme qu’à long terme, et peut entraîner une série de problèmes pour le concassage primaire et les systèmes de transport du minerai en aval, tels que des dommages par choc sur les bandes transporteuses et les goulottes causés par des roches grossières. Cela nécessite une compréhension plus approfondie des propriétés géologiques et métallurgiques du gisement, ainsi que la maîtrise du mélange ou de l’équilibre des types et des propriétés du minerai alimenté tout au long de la durée de vie de la mine.
(3) Possibilités d'ajustement limitées pour augmenter le débit du broyeur. En effet, les gros cailloux doivent être conservés dans le broyeur pour servir de corps broyants, ce qui restreint la taille des orifices de passage des cailloux et limite la capacité de débit du broyeur.
(4) Dans certaines applications industrielles, le recours à des broyeurs à galets secondaires à la place des broyeurs à boulets a entraîné une certaine augmentation des coûts.
(5) Un système de concassage de galets à haute capacité est nécessaire pour faire face aux fluctuations de la charge de recirculation des galets. Celles-ci sont dues aux variations de la taille des nouveaux matériaux alimentés et de la broyabilité du minerai. Sinon, il faut augmenter le réglage de décharge du concasseur pour accroître sa capacité et traiter les retours élevés de galets, mais cela réduit l’efficacité du concassage des galets, ce qui diminue à son tour le débit du broyeur AG et augmente encore davantage la recirculation des galets. Des taux de recirculation de galets compris entre 100% et 150% (par rapport à la charge d’alimentation neuve) ont été observés en production.
(6) Les circuits AG présentent une faible capacité de contrôle automatique. Or, dans le monde actuel, le contrôle automatique est largement reconnu comme un moyen essentiel de réduire les coûts de production, d’améliorer la stabilité de la production et de maintenir la qualité des produits. En d’autres termes, l’exploitation des circuits AG nécessite ou dépend davantage d’opérateurs de production expérimentés et compétents pour maintenir et optimiser le débit et la puissance du broyeur. Lorsqu’une amélioration continue des performances de broyage (débit, granulométrie, consommation d’énergie, etc.) est requise, il est nécessaire de mener des recherches sur les niveaux de remplissage rationnels du broyeur.
En résumé, bien que le broyage AG permette de se passer des corps broyants en acier et que l’utilisation de broyeurs AG en broyage primaire puisse réduire le coût de cette étape de 30% à 40% [9], les propriétés du minerai doivent être adaptées au broyage AG. Dans la pratique, les circuits AG sont souvent équipés d’un concassage à galets, ce qui améliore le rendement énergétique du circuit. Les galets constituent également des corps de broyage idéaux pour le broyage secondaire, et de nombreux cas industriels couronnés de succès existent. Cependant, en raison de mauvaises performances en matière de contrôle de la production, d’un faible rendement énergétique ou d’exigences d’augmentation du débit, certains circuits AG ont été convertis en circuits SAG utilisant des corps de broyage en acier.
Analyse d'une étude de cas sur le choix d'un circuit de broyage industriel
Lors de la réunion annuelle des PME de 2001, Levanaho et al. [7] ont publié un article intitulé “ Economics of Autogenous Grinding ”, qui présentait des comparaisons entre les investissements en capital et les coûts d'exploitation de plusieurs circuits de concassage et de broyage dans le cadre de projets industriels. Les exemples cités par les auteurs sont les suivants.
Cas n° 1 : exemple de production de la mine de Pyhäsalmi. La mine avait été initialement conçue en 1962 avec un circuit composé d’un broyeur à tiges et d’un broyeur à boulets, mais elle a été convertie en circuit AG en 1992. Le coût d'exploitation du circuit AG était inférieur de $1,95 US$/t à celui du circuit initial composé d'un broyeur à tiges et d'un broyeur à boulets, en tenant compte des avantages économiques liés à l'augmentation du débit du concentrateur.
Cas n° 2 : Les auteurs cités ci-dessus ont également présenté une analyse économique portant sur un autre projet, dont les données figurent dans le tableau 2-1. Par rapport au circuit SAG, le circuit AG a entraîné une augmentation de l'investissement initial d'environ 1,51 TP3T, tandis que les coûts d'exploitation ont été réduits de 4,41 TP3T. Le délai de récupération du circuit AG n’était que d’environ 2,5 ans.
Tableau 2-1 : Comparaison des coûts entre les procédés de broyage semi-autogène, de broyage entièrement autogène et de broyage OG (7
| projet | unité | Procédé de broyage semi-autogène | Procédé de broyage entièrement autogène | Procédé O G | |||||||
| rectifieuse | Modèle de broyeur initial | mm | 6097×3049 | 6710×2440 | 4878×6097 | ||||||
| ft | 20×10 | 22×8 | 16×20 | ||||||||
| Puissance initiale du broyeur | kW | 1100 | 1100 | 1000 | |||||||
| Modèle de broyeur secondaire | mm | 4268×7165 | 6097×8536 | 6097×7012 | |||||||
| ft | 14×23.5 | 20×28 | 20×23 | ||||||||
| Puissance du broyeur de deuxième étage | kW | 1860 | 1860 | 2000 | |||||||
| projet | unité | Procédé de broyage semi-autogène | Procédé de broyage entièrement autogène | Processus OG | |||||||
| coût d'une rectifieuse | Broyeur primaire | dollar | 1263620 | 1621400 | 1262950 | ||||||
| Broyeur de deuxième étage | dollar | 1061280 | 3027730 | 2839460 | |||||||
| Autres frais | dollar | 2540066 | 2314802 | ||||||||
| différence | dollar | 4864296 | 4092312 | ||||||||
| investissement total | dollar | 336000000 | 340900000 | 340100000 | |||||||
| Écart total sur les investissements | % | 1.5 | 1.2 | ||||||||
| “ Broyage semi-autogène ” ” Par rapport à la durée de vie ” « Réduction des coûts de production » « Faible volume » | médias de broyage | USD | 1.03 | ||||||||
| doublure | 0.14 | ||||||||||
| Transport des corps de broyage | 0.94 | ||||||||||
| Coût du transport | 0.027 | ||||||||||
| Économies totales réalisées | 2.13 | ||||||||||
| % / installation de traitement du minerai | 13 | ||||||||||
| Coût de production du projet | USD | 50.9 | 48.8 | 18.8 | |||||||
| Écart sur les coûts de production du projet | % | 4.4 | 4.4 | ||||||||
| Par rapport au procédé de broyage semi-autogène (durée de vie de la mine de 12 ans) | Différence d'investissement | dollar | 4864296 | 4092312 | |||||||
| NPV @6% | dollar | 9754000 | 10482000 | ||||||||
| TIR | % | 38 | 45 | ||||||||
| Durée de remboursement | année | 2.6 | 2.2 | ||||||||
En 2006, Putland10 a présenté une analyse économique des procédés de concassage et de broyage pour trois projets lors de la conférence sur le broyage semi-autogène qui s'est tenue cette année-là. L'analyse économique de ces procédés est résumée ci-dessous. Les caractéristiques du minerai de ces trois projets sont présentées dans le tableau 2-2.
Tableau 2-2 Essais de broyabilité des minerais et critères de conception
| Indicateur(s) | projet | |||||
| A | B | C | ||||
| Paramètres clés du concassage du minerai | Capacité de traitement annuelle | Mt | 3.65 | 12.00 | 7.00 | |
| Propriétés des minerais | CWi | kW·h/t | 18.4 | 18.6 | un | |
| RWi | kW·h/t | 12.6 | 26.3 | 29.5 | ||
| BWi | kW·h/t | 15.5 | 23.3 | 24.9 | ||
| Ai | g | 0.46 | 0.44 | 0.07 | ||
| Densité du minerai | 2.68 | 2.77 | 2.7 | |||
| La moyenne de A multipliée par b | 60 | 27 | 45 | |||
| grands changements | De la petite monnaie | Peu de changements | ||||
| 35~108 | ||||||
| Indicateur(s) | projet | ||||
| A | B | C | |||
| Autres facteurs | Granulométrie du produit P80 | μm | 100 | 280 | 150 |
| La vie dans les mines | année | 9 | +20 | un | |
| géologie | Granit métamorphique + zone d'oxydation | Basalte mafique primaire + dacite felsique | Roche ultramafique, partiellement altérée | ||
| Méthode d'extraction | en plein air | en plein air | en plein air | ||
| Processus en aval | Flottation-lixiviation | flottation | flottation | ||
Cas n° 3 : Le projet A porte sur un minerai de granit métamorphique, dont la partie supérieure du gisement correspond à une zone d’oxydation. Le minerai principal présente une résistance aux chocs moyenne, un indice de travail de broyage moyen, mais une résistance à l’abrasion élevée. Lors du traitement du minerai provenant de la zone d’oxydation supérieure, bien que l’indice de travail du broyeur à boulets reste relativement stable et que la capacité de traitement soit légèrement inférieure, la granulométrie obtenue est fine. Le tableau 2-3 présente la liste des principaux équipements sélectionnés ainsi que l’analyse financière. L’analyse financière des différents procédés est comparée par rapport au procédé de broyage semi-autogène (SABC).
Tableau 2-3 Comparaison économique de différentes structures de procédés [10]
| Indicateur(s) | unité | Processus (ou procédure) | |||||
| SABC | ABC | Broyage à rouleaux sous haute pression - broyage à billes | Rouleau de broyage à haute pression – broyeur à galets | ||||
| Consommation d'énergie spécifique | kW·h/t | 18.4 | 19.2 | 12.7 | 14.7 | ||
| Principaux consommables | dollar australien/t | 1.77 | 1.12 | 1.47 | 0.84 | ||
| Équipement principal | Concasseur primaire | Concasseur giratoire 42/65 | |||||
| Concasseur secondaire | gentil | concasseur à cône | concasseur à cône | ||||
| quantité | 1 | 1 | |||||
| puissance | kW | 375 | 375 | ||||
| Dépistage de deuxième niveau | gentil | Tamis à bananes DD | Tamis à bananes DD | ||||
| quantité | 2 | 2 | |||||
| Dimensions L × l | m | 2.1×4.9 | 2.1×4.9 | ||||
| marteau-piqueur | gentil | concasseur à cône | concasseur à cône | ||||
| quantité | 1 | 1 | |||||
| puissance | kW | 375 | 375 | ||||
| Broyeur primaire | gentil | Broyage semi-autogène | Meulage entièrement automatique | Rouleau de broyage à haute pression | Rouleau de broyage à haute pression | ||
| quantité | 1 | 1 | 1 | 1 | |||
| Dimensions L × l | m | 8.53×4.35 | 9.75×4.95 | 1.85×1.3 | 1.85×1.3 | ||
| puissance | MW | 6.0 | 8.0 | 2.0 | 2.0 | ||
| Indicateur/Mesure | unité | processus | |||||
| SABC | ABC | Broyage à rouleaux sous haute pression - broyage à billes | Rouleau de broyage à haute pression – broyeur à galets | ||||
| Équipement principal | Crible à rouleaux de broyage à haute pression | gentil | Tamis à bananes DD | Tamis à bananes DD | |||
| quantité | 1 | 1 | |||||
| Dimensions L × l | m | 3.0×7.3 | 3.0×7.3 | ||||
| Broyage à billes / broyage de roches dures | quantité | 1 | 1 | 1 | 1 | ||
| Dimensions L × l | m | 5.5×9.5 | 5.2×9.3 | 5.5×9.5 | 7.92×11.25 | ||
| puissance | MW | 5.0 | 4.0 | 5.0 | 7.0 | ||
| Économie | Différence entre les montants investis | Un million de dollars australiens | +1.7 | +5.6 | +15.5 | ||
| % | +2.3 | +7.5 | +20.7 | ||||
| Écart sur les coûts de production | dollar australien/t | -0.53 | -0.81 | -1.08 | |||
| % | -11 | -17 | -22 | ||||
| Différence de taux de rendement interne | % | 107 | 42 | 17 | |||
| Différence de valeur actuelle nette (10%) | Un million de dollars australiens | +8.2 | +7.8 | +4.0 | |||
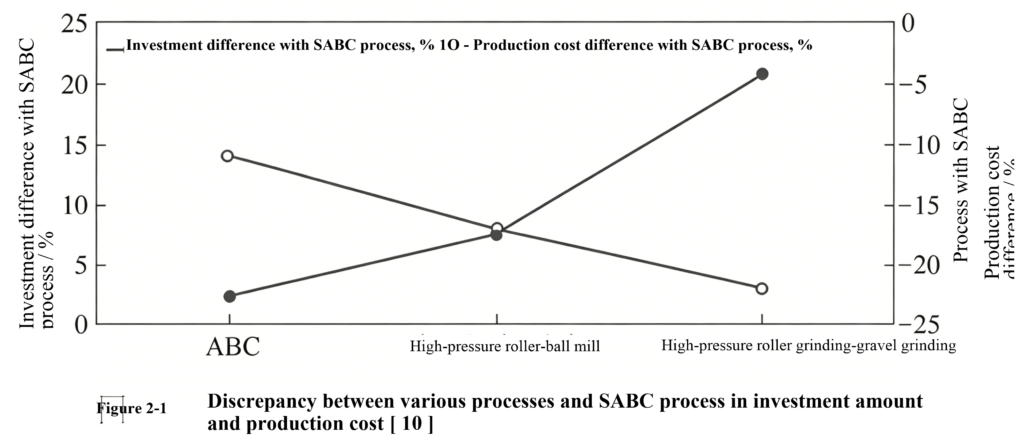
La figure 2-1 illustre les différences de coûts d'investissement et de production entre divers procédés par rapport au procédé SABC. Le procédé utilisant un broyeur à rouleaux haute pression et un broyeur à gravier présente le coût d'exploitation le plus bas, suivi par le procédé utilisant un broyeur à rouleaux haute pression et un broyeur à boulets, puis par le procédé ABC, dans cet ordre. Le procédé SABC présente le coût de production le plus élevé, mais le montant de l’investissement est exactement l’inverse. Lorsqu’on analyse de manière globale l’impact des coûts d’investissement et de production, les procédés ABC et à rouleaux de broyage haute pression-broyeur à boulets présentent la meilleure rentabilité du projet. Le procédé ABC présente le taux de rendement interne le plus élevé et la durée de récupération la plus courte. Cependant, la différence avec le procédé à rouleaux de broyage haute pression et broyeur à boulets n’est pas significative. Pour le procédé ABC, il convient de prendre en compte les fluctuations des propriétés du minerai, car ce procédé est relativement difficile à exploiter et à optimiser.
Analyse d'une étude de cas sur le choix d'un circuit de broyage industriel (suite)
Pour les projets B et C, les auteurs ont estimé que la résistance à la rupture par choc du minerai était trop élevée pour un broyage AG. Par conséquent, les options de circuit ont été limitées au broyage SAG, au broyage à boulets ou au broyage HPGR.
Le concentrateur de Bong, au Libéria, traitait à l’origine du minerai de magnétite à l’aide de broyeurs AG humides et de classificateurs en spirale. Par la suite, en raison d’une granulométrie de libération plus fine du minerai, le débit du broyeur AG a diminué de 10% à 15%. Des essais industriels avec des broyeurs SAG ont alors été menés en utilisant des billes d’acier de 100 mm présentant une dureté Rockwell comprise entre 43 et 60, avec une charge de billes de 5%. Les résultats industriels ont montré qu’après le passage au circuit SAG, le débit a augmenté de 32,4% et la consommation d’énergie a diminué de 27,5%. Cependant, le produit du circuit SAG étant devenu plus grossier, la teneur du concentré a baissé de 3,5%. La principale raison de la baisse du coût d’exploitation unitaire du circuit SAG réside dans le fait que son débit plus élevé — obtenu en ajoutant une proportion appropriée de billes d’acier — a entraîné une réduction des coûts d’exploitation par tonne de minerai.
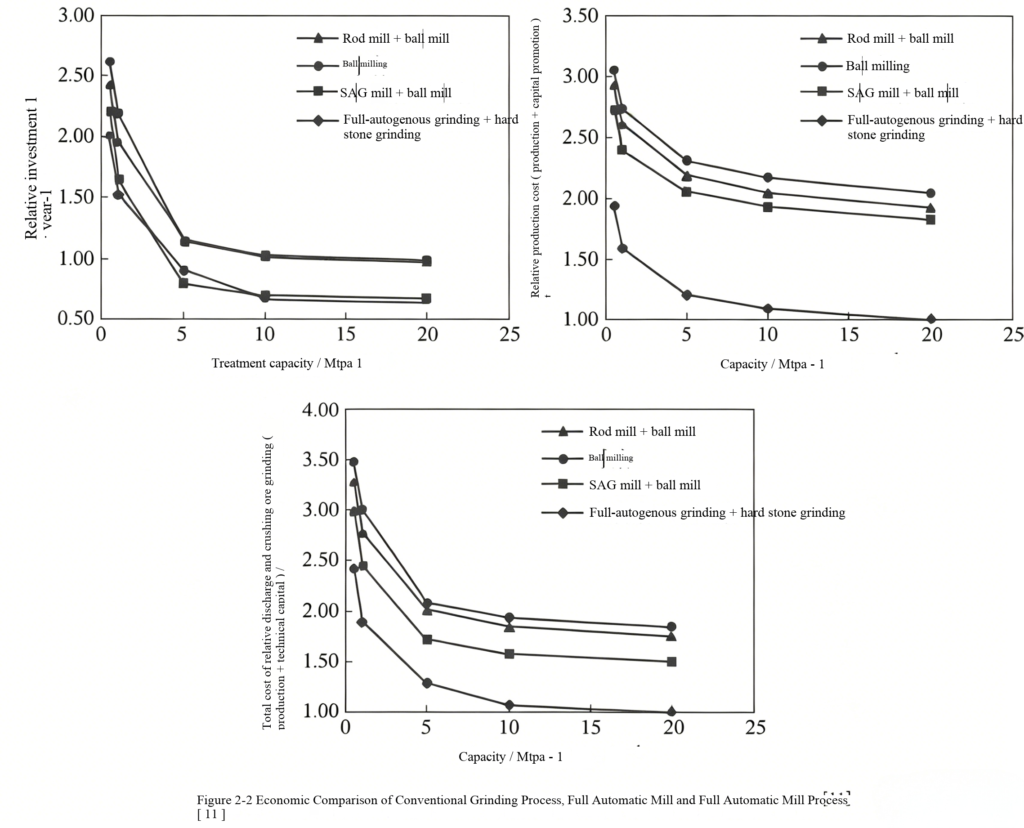
En 1989, Koivistoinen et al. ont présenté, lors de la conférence SAG de 1989, une comparaison économique entre les circuits de broyage conventionnels et les circuits AG/SAG, dont les résultats sont illustrés à la figure 2-2. Les auteurs ont conclu que :
(1) En matière d'investissement en capital, le facteur déterminant est de savoir si le concassage fin est inclus dans le circuit.
(2) Les coûts d'investissement représentent entre 30% et 50% du total des coûts de production.
(3) Les coûts de production unitaires diminuent à mesure que le débit de l'usine augmente, mais cette baisse devient très faible lorsque le débit annuel dépasse 5 à 10 millions de tonnes.
(4) Le broyage à billes en une seule étape présente le coût d'exploitation le plus élevé, tandis que le broyage AG + à galets présente le coût d'exploitation le plus faible.
(5) Le coût particulièrement bas du broyage AG + galets s'explique par les corps de broyage utilisés.
Il convient toutefois de noter que cette étude comparative remonte à près de 30 ans et que la répartition relative des différents coûts a pu évoluer depuis lors.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian