
مطحنة النفاثة
مطحنة النفاثة: هذه الآلة هي جهاز للطحن الجاف فائق الدقة والتصنيف…

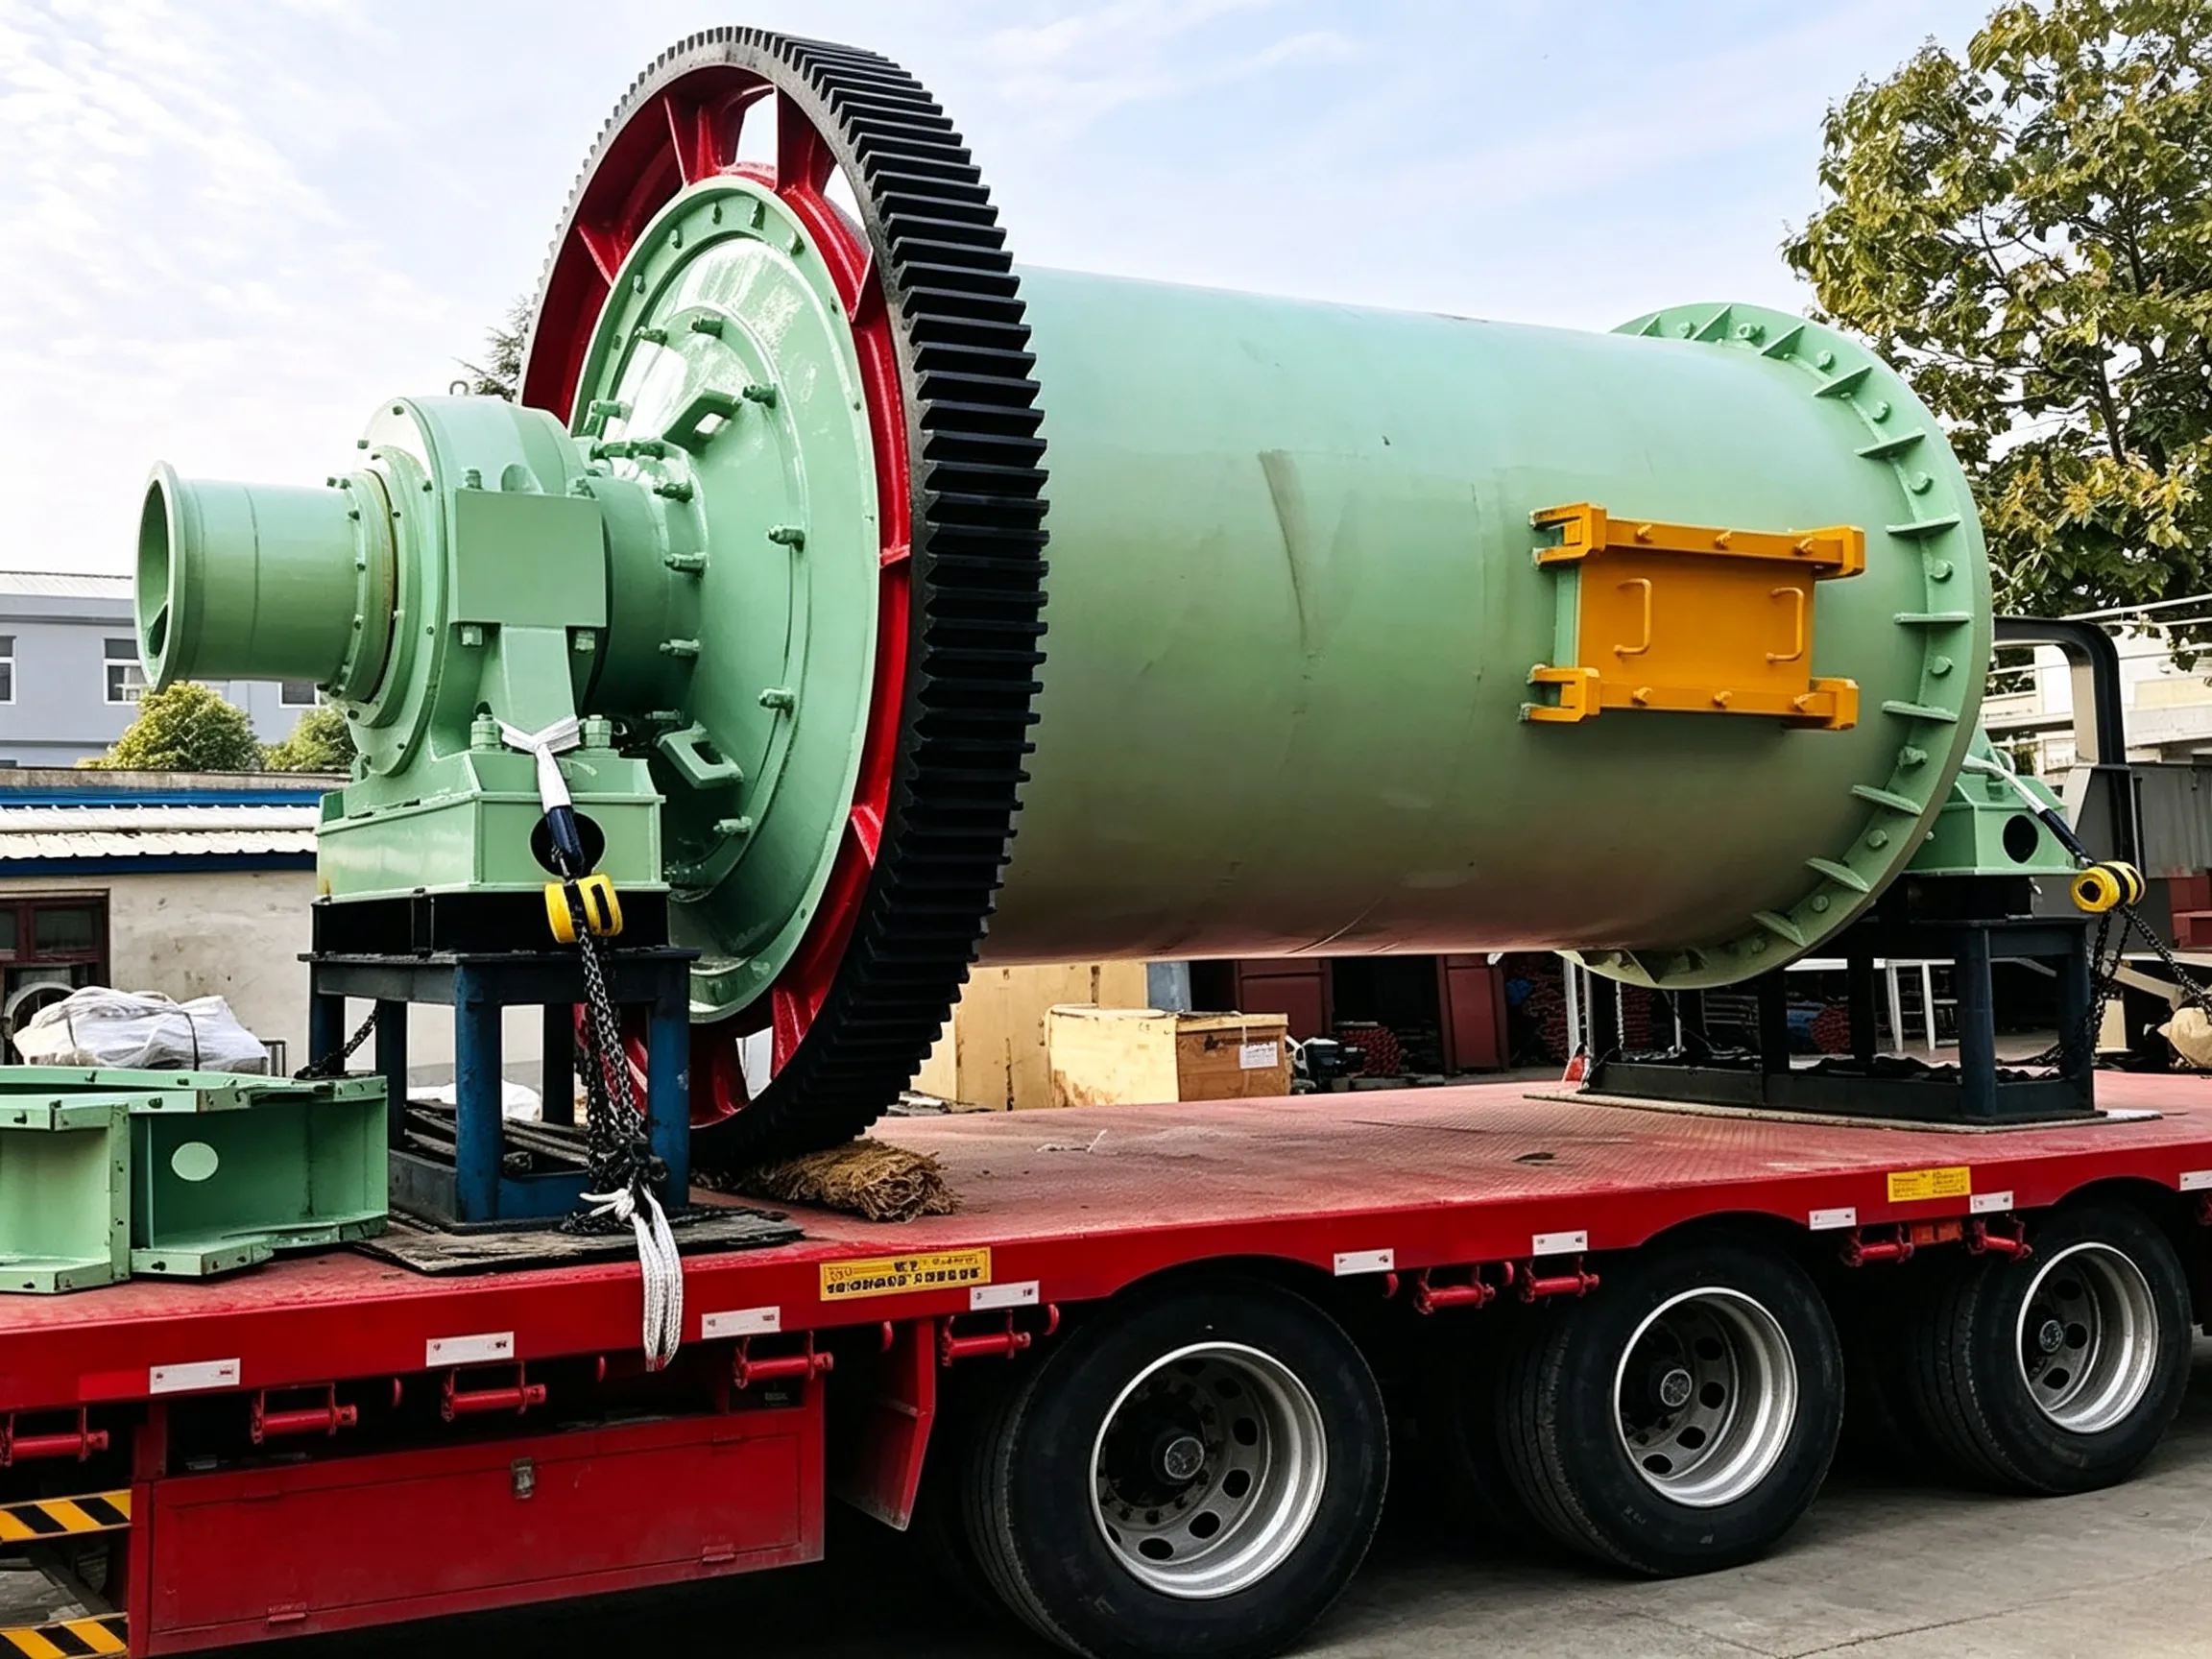
هناك طريقتان للتركيب: طريقة التثبيت بالبراغي وطريقة البناء بالطوب (التثبيت في الجدار).
تُستخدم طريقة التثبيت بالبراغي في جميع مقصورات مصانع الأنابيب. وينبغي مراعاة الاحتياطات التالية أثناء التركيب:
① البطانات الاتجاهية (مثل البطانات المتدرجة، والبطانات المصنفة، وما إلى ذلك) يجب تركيبها بحيث يتوافق اتجاهها مع اتجاه دوران المطحنة ومتطلبات تدفق المواد. على سبيل المثال، يجب أن يكون الطرف الرقيق للبطانة المتدرجة مواجهاً لاتجاه دوران المطحنة.
② يجب ترتيب الألواح بنمط متداخل لتجنب تكوّن فجوات محيطية. يجب إزالة الفجوة المحيطية بالكامل عند نقاط التوصيل بين البطانات والحاجز الوسيط أو حلقة تثبيت المواد باستخدام أسافين خشبية أو فولاذية. أما بالنسبة للمطاحن الرطبة، فيجب وضع طبقة من الألواح المطاطية أو الخشب الرقائقي أسفل البطانات. يجب ترك فجوة تتراوح بين 5 و10 مم بين البطانات المتجاورة. فإذا كانت الفجوة صغيرة جدًّا، فقد يؤدي التمدد الحراري وتشوه البطانات بسبب الصدمات والاحتكاك إلى كسر البراغي أو البطانات نفسها؛ أما إذا كانت الفجوة كبيرة جدًّا، فقد يتعرض الغلاف للتآكل.
③ يجب سد الفجوة بين البطانات والهيكل بملاط أسمنتي (نسبة الخلط 1:1، باستخدام أسمنت من الدرجة 42.5). عند شد مسامير البطانة، يجب إخراج فائض ملاط الأسمنت. بعد مرور 24 ساعة على التركيب، يجب شد المسامير مرة أخرى. وعند الشد، يجب تطبيق القوة بشكل متساوٍ، ويُحظر ضرب مقبض مفتاح الربط بمطرقة. يجب أن تمر البراغي بحرية عبر البطانات والغلاف. بعد الشد، يجب أن تكون رؤوس البراغي غائرة في الثقوب الغاطسة للبطانات وأن تُشد إلى أقصى حد. في حجرة القضبان في مطحنة الكرات والقضبان، يجب ألا تبرز رؤوس البراغي خارج سطح العمل للبطانات، حتى لا تؤثر على حركة القضبان.
④ بين السطح الخارجي لغلاف المطحنة والصواميل, ، يجب تركيب حشوات مانعة للتسرب وحشوات مطاطية مقاومة للحرارة (أو حشوات من الأسبستوس) لمنع تسرب المسحوق أو الملاط من خلال فتحات البراغي. كما يجب استخدام غسالات التثبيت أو الصواميل المزدوجة لمنع البراغي من الانفكاك.
⑤ بطانات مطاطية: تُخزَّن صفائح المطاط وتُنقل في شكل لفائف. ويجب فكها ووضعها بشكل مسطح قبل 3–4 أسابيع من الاستخدام للسماح لها بالتمدد بحرية. وأثناء التركيب، يجب توجيه الجانب الطويل للصفائح المطاطية محوريًّا (والجانب القصير محيطيًّا). بعد التركيب، يجب ألا تكون الوصلات المحيطية للألواح المطاطية المتجاورة متوازية (أي يجب أن تكون الوصلات متداخلة). يجب صقل أي نقاط بارزة في مناطق التلامس بين البطانات ورأس المطحنة أو الحاجز الوسيط حتى تصبح ناعمة. بعد شد البراغي، يجب منع أي حركة محورية. يجب شد البطانات بالعزم المحدد (لا يجب أن يكون العزم مرتفعًا جدًّا ولا منخفضًا جدًّا). تعتمد طريقة تركيب البطانات المطاطية بشكل أساسي على تثبيت البراغي. يتم اعتماد وصلة مرنة، ولا تُترك أي فجوات في التركيب؛ حيث يتم ضغط لوحين من البطانات لأسفل بواسطة شريط تثبيت مطاطي واحد. يتم تثبيت الشريط بواسطة مسمار يمر عبر الغلاف من خلال صفيحة ضغط على شكل حرف “T”، مزودة بحلقة تثبيت، ثم يتم ضغطه بإحكام باستخدام صمام على شكل فراشة وتثبيته بصمولة. يتم لحام لوحة الضغط على شكل حرف “T” وساق البرغي في قطعة واحدة. ونظرًا لأن لوحة الضغط مدمجة بعمق في شريط التثبيت، فإن اللوحة والبرغي لا يتعرضان للتآكل المباشر بفعل وسائط الطحن والمواد.
تُستخدم طريقة البناء بالطوب لتثبيت البطانات في الحجرتين الثالثة والرابعة من المطاحن الأنبوبية الطويلة، ويمكن استخدامها أيضًا لتثبيت البطانات في حجرة الطحن الدقيق للمطاحن الأنبوبية متوسطة الطول. وينبغي مراعاة الاحتياطات التالية:
① قبل التركيب، يجب فحص جودة كل بطانة على حدة. يجب أن تكون الأسطح القوسية الداخلية والخارجية للبطانات متحدة المركز؛ ويجب ألا تحتوي أسطح التلامس بين البطانات والغلاف على أي أجزاء بارزة؛ يجب ألا تزيد النتوءات الموجودة على الأوجه الجانبية المحيطية للبطانات عن 1.5 مم (وإذا تجاوزت هذا الحد، فيجب صقلها باستخدام قرص كاشط) بحيث تتلاءم البطانات بإحكام مع السطح الداخلي للغلاف ومع بعضها البعض محيطياً؛ يجب ألا تؤثر أي عيوب في صب البطانات على متانة البطانة؛ ويجب أن تتوافق مادة البطانة مع المتطلبات الفنية.
② قبل تركيب البطانات المبنية من الطوب, ، يجب تركيب الحاجز الوسيط ولوحة شبكة التفريغ أولاً؛ وإذا كان المطحنة مزودة بحلقة احتجاز المواد، فيجب تركيبها أولاً أيضًا؛ كما يجب تركيب بطانات فتحة الصيانة أولاً، وتوجيه فتحة الصيانة إلى أدنى موضع لها.
③ إجراءات التثبيت: أولاً، قم بفرد طبقة متجانسة من ملاط الأسمنت بنسبة 1:1 على الجدار الداخلي للهيكل. ثم، قم بتركيب البطانات بشكل محيطي بحيث تكون متلاصقة بإحكام مع بعضها البعض فوق ملاط الأسمنت. أثناء التركيب، اضرب برفق وبقوة بمطرقة يدوية حتى يتم إخراج ملاط الأسمنت الزائد من خلال الثقوب الموجودة في البطانات. بعد الانتهاء من تركيب النصف السفلي من محيط الحجرة بالكامل، استخدم دعامات لتثبيت البطانات (دعامة واحدة تدعم البطانتين عند طرفيها، مع وضع حشوة خشبية بين طرفي الدعامة والبطانات). بعد ذلك، قم بتدوير الهيكل ببطء بمقدار 45 درجة وأكمل تركيب البطانات في هذه المنطقة الزاوية. بعد ذلك، قم بتدوير الغلاف بزاوية 45° أخرى وقم بتركيب البطانات في تلك المنطقة. بعد الانتهاء من هذه المنطقة، قم بتركيب دعامة داعمة أخرى (عمودية على الدعامة السابقة). استمر بهذه الطريقة حتى يتم تركيب جميع البطانات في المطحنة. بعد الانتهاء، يجب ترك المطحنة لتجف لمدة يومين على الأقل قبل بدء التشغيل.
أثناء عملية التركيب بالبناء بالطوب، يجب التحقق من الجودة في جميع الأوقات لمنع انحناء البطانات أو فقدانها للتلامس مع الهيكل الخارجي. ويجب أن يتمتع الأسمنت المستخدم بخصائص القوة المبكرة، ويُنصح بإضافة كمية مناسبة من عامل القوة المبكرة. يجب ترتيب البطانات بنمط متداخل مع ترك فجوات تتراوح بين 5 و10 ملم بينها. يجب تثبيت كل بطانة بإحكام في مكانها (خاصة عند بداية ونهاية كل صف من البطانات وعند مفاصل القوسين نصف الدائريين)؛ وإذا لزم الأمر، يجب لحامها بإحكام باستخدام طريقة اللحام التراكمي.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian