
Molino de bolas en seco
1. Descripción general del producto: El molino de bolas en seco es un elemento clave de…

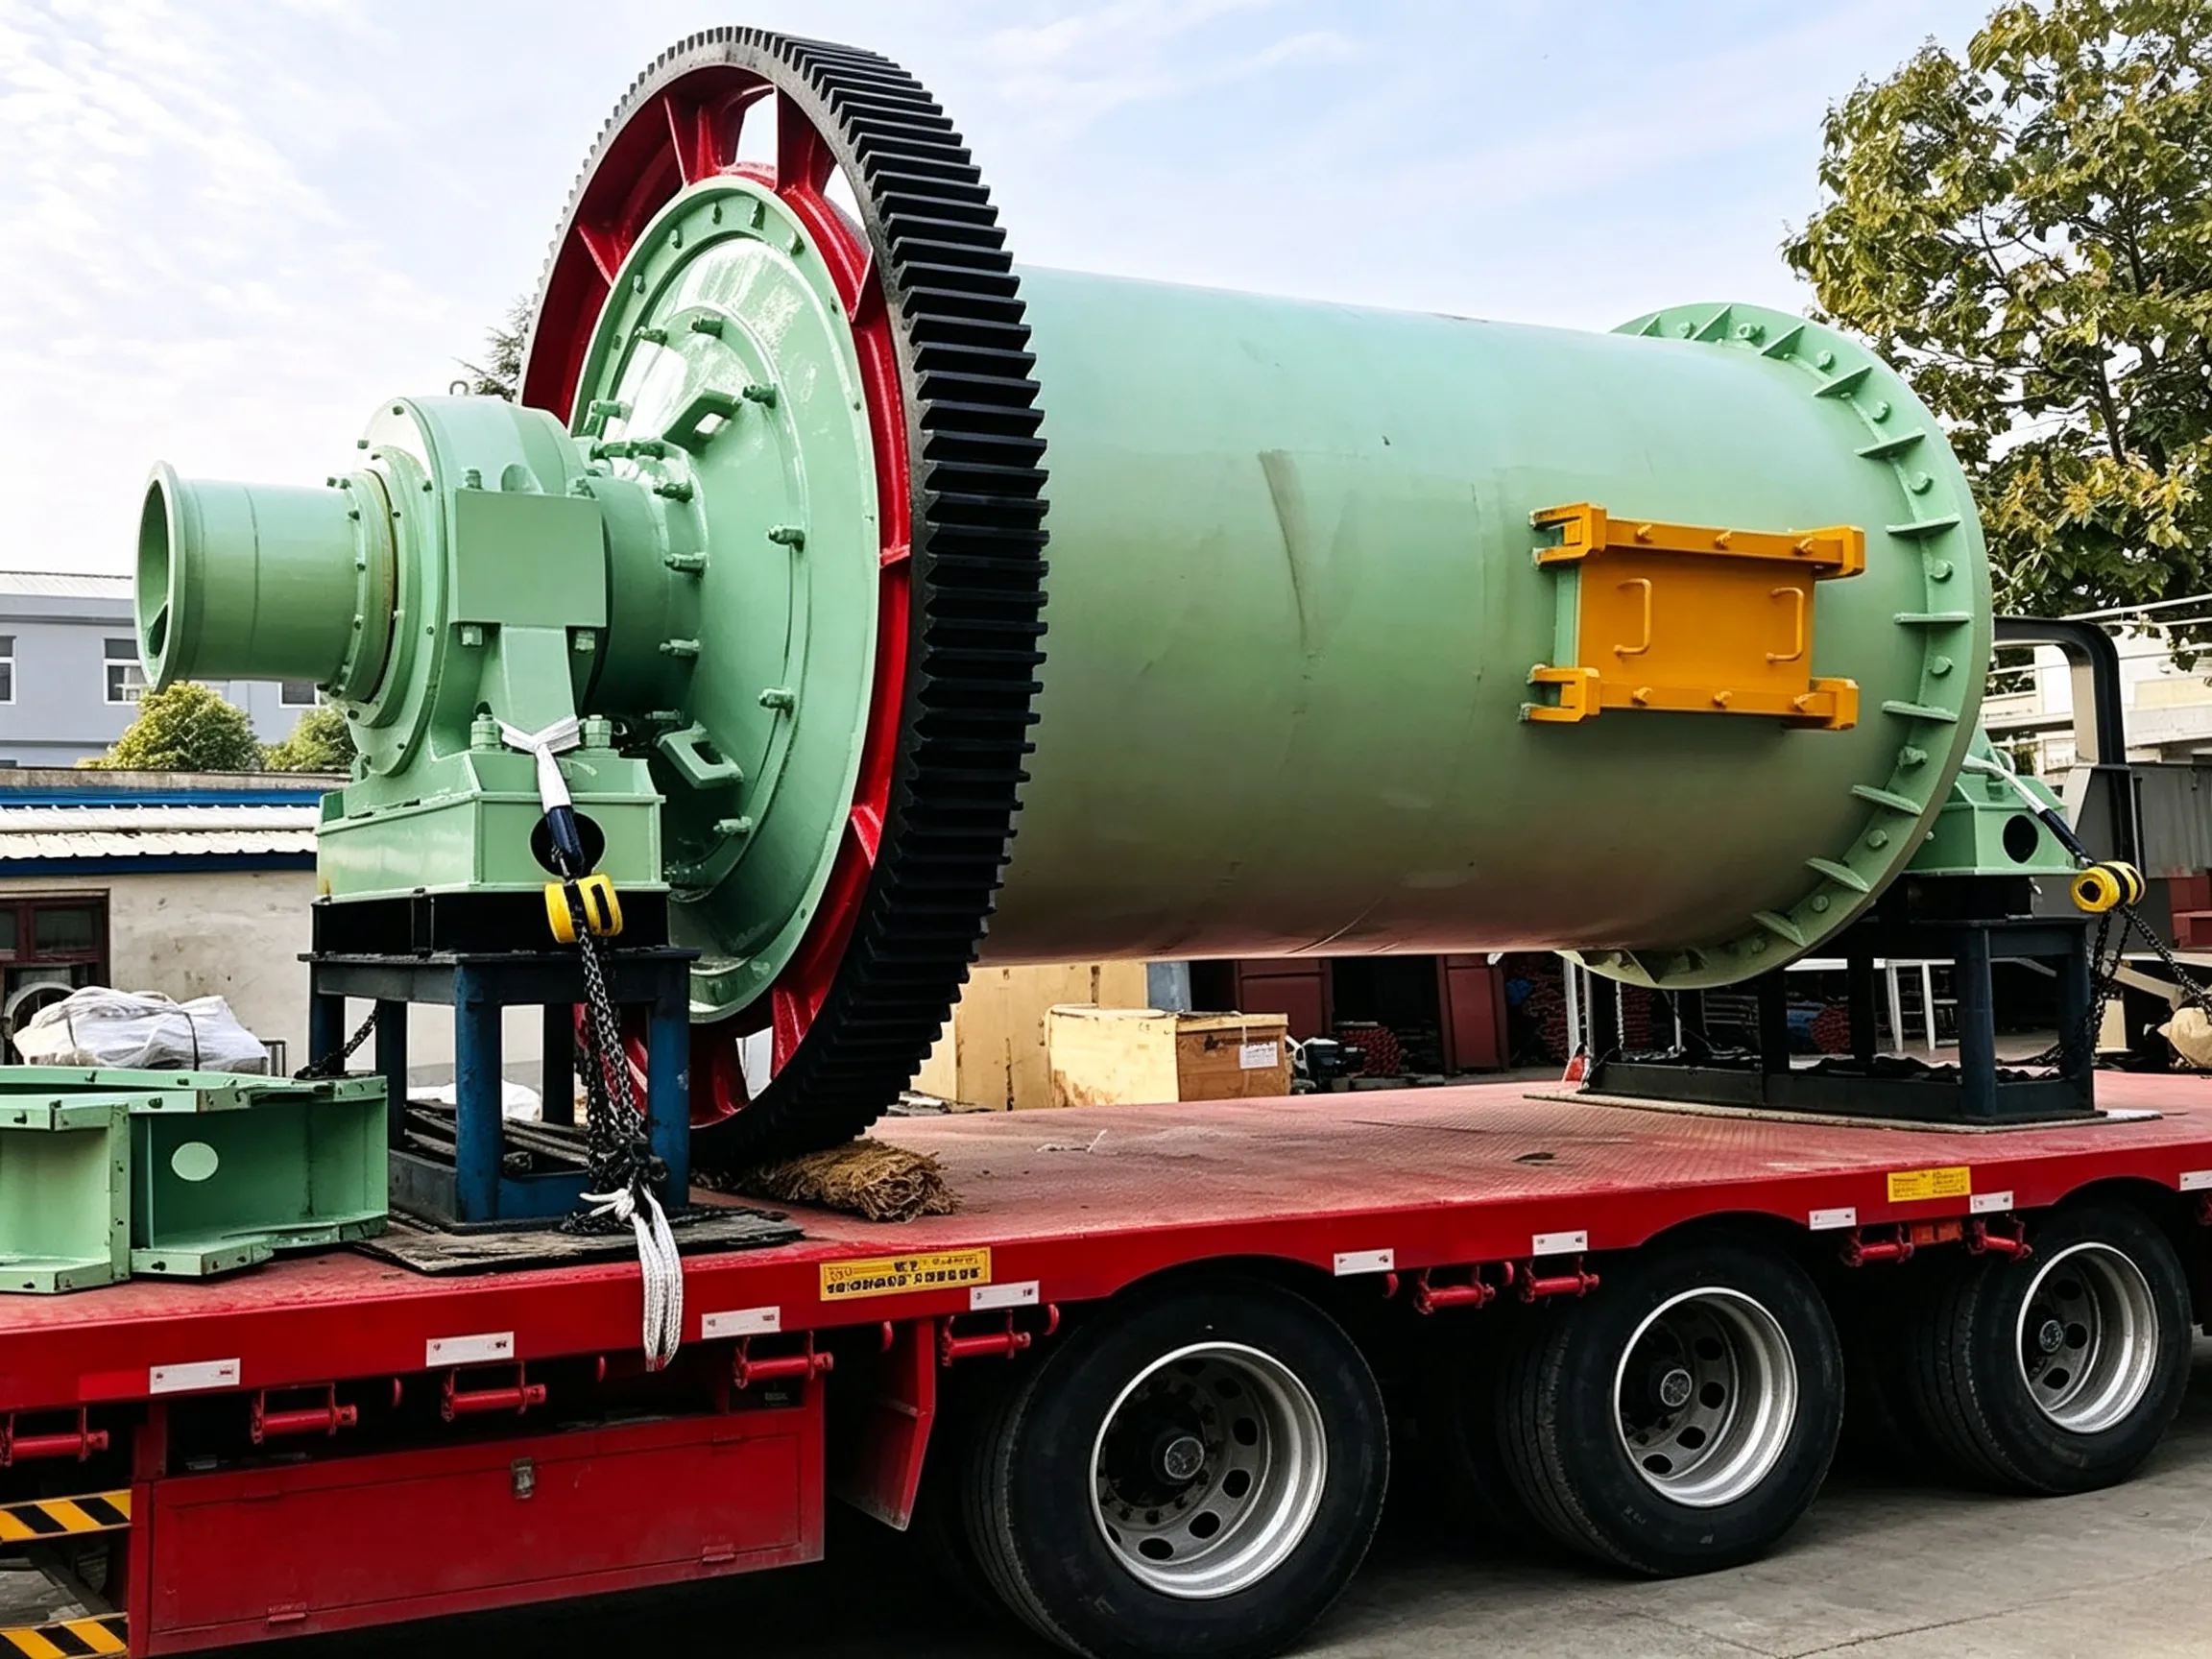
Existen dos métodos de instalación: el método de fijación con pernos y el método de albañilería (empotrado).
En todos los compartimentos de los laminadores de tubos se utiliza el método de fijación con pernos. Durante la instalación deben observarse las siguientes precauciones:
① Revestimientos direccionales (como los revestimientos escalonados, los revestimientos clasificadores, etc.) deben instalarse de forma que su orientación coincida con el sentido de giro del molino y con los requisitos de flujo del material. Por ejemplo, el extremo más delgado de un revestimiento escalonado debe quedar orientado en la dirección de giro del molino.
② Las láminas deben colocarse en forma escalonada para evitar que se formen huecos circunferenciales. Se debe eliminar por completo el hueco circunferencial en las uniones entre los revestimientos y el diafragma intermedio o el anillo de retención de material utilizando cuñas de madera o acero. En el caso de los molinos húmedos, se debe colocar una capa de lámina de caucho o contrachapado debajo de los revestimientos. Debe dejarse un espacio de entre 5 y 10 mm entre los revestimientos adyacentes. Si el espacio es demasiado pequeño, la expansión térmica y la deformación de los revestimientos debidas a los impactos y la fricción pueden provocar la rotura de los pernos o de los propios revestimientos; si el espacio es demasiado grande, la carcasa puede sufrir desgaste.
③ El hueco entre los revestimientos y la estructura exterior debe rellenarse con mortero de cemento. (proporción de mezcla 1:1, utilizando cemento de grado 42,5). Al apretar los pernos del revestimiento, debe expulsarse el exceso de mortero de cemento. 24 horas después de la instalación, los pernos deben volver a apretarse. Al apretarlos, la fuerza debe aplicarse de manera uniforme, y está prohibido golpear el mango de la llave con un martillo. Los pernos deben pasar libremente a través de los revestimientos y la carcasa. Tras el apriete, las cabezas de los pernos deben quedar empotradas en los orificios avellanados de los revestimientos y apretadas hasta el límite. En el compartimento de varillas de un molino de bolas y varillas, las cabezas de los pernos no deben sobresalir más allá de la superficie de trabajo de los revestimientos, para no afectar al movimiento de las varillas.
④ Entre la superficie exterior de la carcasa del molino y las tuercas, deben colocarse empaquetaduras de sellado y juntas de goma resistentes al calor (o juntas de amianto) para evitar que el polvo o la suspensión se escapen por los orificios de los pernos. Deben utilizarse arandelas de seguridad o tuercas dobles para evitar que los pernos se aflojen.
⑤ Revestimientos de caucho: Las láminas de caucho se almacenan y transportan enrolladas. Deben desenrollarse y colocarse en posición plana entre 3 y 4 semanas antes de su uso para permitir su libre elongación. Durante la instalación, el lado largo de la lámina de caucho debe orientarse axialmente (y el lado corto, circunferencialmente). Tras la instalación, las juntas circunferenciales de las láminas de caucho adyacentes no deben estar alineadas (es decir, las juntas deben estar escalonadas). Cualquier saliente en las zonas de contacto entre los revestimientos y el cabezal del molino o el diafragma intermedio debe pulirse hasta quedar liso. Una vez apretados los pernos, debe evitarse cualquier movimiento axial. Los revestimientos deben apretarse al par de apriete especificado (ni demasiado alto ni demasiado bajo). El método de instalación de los revestimientos de caucho consiste básicamente en una fijación con pernos. Se adopta una unión flexible, sin dejar huecos de instalación; dos placas de revestimiento se presionan hacia abajo mediante una tira de sujeción de caucho. La tira se fija mediante un perno que atraviesa la carcasa a través de una placa de presión en forma de “T”, provista de una arandela, y luego se aprieta firmemente con una abrazadera en forma de mariposa y se asegura con una tuerca. La placa de presión en forma de “T” y el vástago del perno están soldados en una sola pieza. Dado que la placa de presión está profundamente incrustada en la banda de sujeción, ni la placa ni el perno sufren un desgaste directo por los medios de molienda y el material.
El método de apilado se utiliza para fijar los revestimientos en el tercer y cuarto compartimentos de los molinos de tubo largo, y también puede utilizarse para fijar los revestimientos en el compartimento de molienda fina de los molinos de tubo medio-largo. Deben observarse las siguientes precauciones:
① Antes de la instalación, se debe comprobar la calidad de cada revestimiento.. Las superficies curvas interior y exterior de los revestimientos deben ser concéntricas; las superficies de contacto entre los revestimientos y la carcasa no deben presentar salientes; las salientes en las caras laterales circunferenciales de los revestimientos deben ser inferiores a 1,5 mm (si superan esta medida, deben rectificarse con una muela abrasiva) para que los revestimientos se ajusten perfectamente a la superficie interior de la carcasa y entre sí en sentido circunferencial; los posibles defectos de fundición en los revestimientos no deben afectar a la resistencia de los mismos; y el material de los revestimientos debe cumplir los requisitos técnicos.
② Antes de instalar revestimientos de ladrillo, primero deben instalarse el diafragma intermedio y la rejilla de descarga; si el molino cuenta con un anillo de retención de material, este también debe instalarse en primer lugar; asimismo, deben instalarse primero los revestimientos de la boca de inspección, y la boca de inspección debe girarse hasta su posición más baja.
③ Procedimiento de instalación: En primer lugar, extienda una capa uniforme de mortero de cemento en proporción 1:1 sobre la pared interior de la estructura. A continuación, coloque los revestimientos de forma circunferencial, uno bien ajustado contra el otro, sobre el mortero de cemento. Durante la instalación, golpee con firmeza con un martillo de mano para que el exceso de mortero de cemento salga por los orificios pasantes de los revestimientos. Una vez colocada la mitad inferior de la circunferencia de todo el compartimento, utilice puntales de apoyo para fijar los revestimientos (un puntal que sostenga los dos revestimientos en sus extremos, con un relleno de madera colocado entre ambos extremos del puntal y los revestimientos). A continuación, gire lentamente la carcasa 45° y complete la colocación de los revestimientos en esta zona angular. A continuación, gire la carcasa otros 45° y coloque los revestimientos en esa zona. Una vez completada esta zona, instale otro puntal de apoyo (perpendicular al anterior). Continúe de esta manera hasta que se hayan instalado todos los revestimientos del molino. Una vez finalizada la instalación, el molino debe curarse durante al menos 2 días antes de su puesta en marcha.
Durante la instalación mediante albañilería, se debe comprobar la calidad en todo momento para evitar que los revestimientos se comben o pierdan contacto con la envolvente. El cemento utilizado debe tener propiedades de resistencia inicial, y es recomendable añadir una cantidad adecuada de agente de resistencia inicial. Los revestimientos deben disponerse en forma escalonada, dejando unos huecos de entre 5 y 10 mm entre ellos. Cada revestimiento debe fijarse firmemente en su sitio (especialmente en los extremos de cada fila de revestimientos y en las uniones de los dos arcos semicirculares); si es necesario, deben soldarse de forma segura mediante el método de soldadura por acumulación.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian