

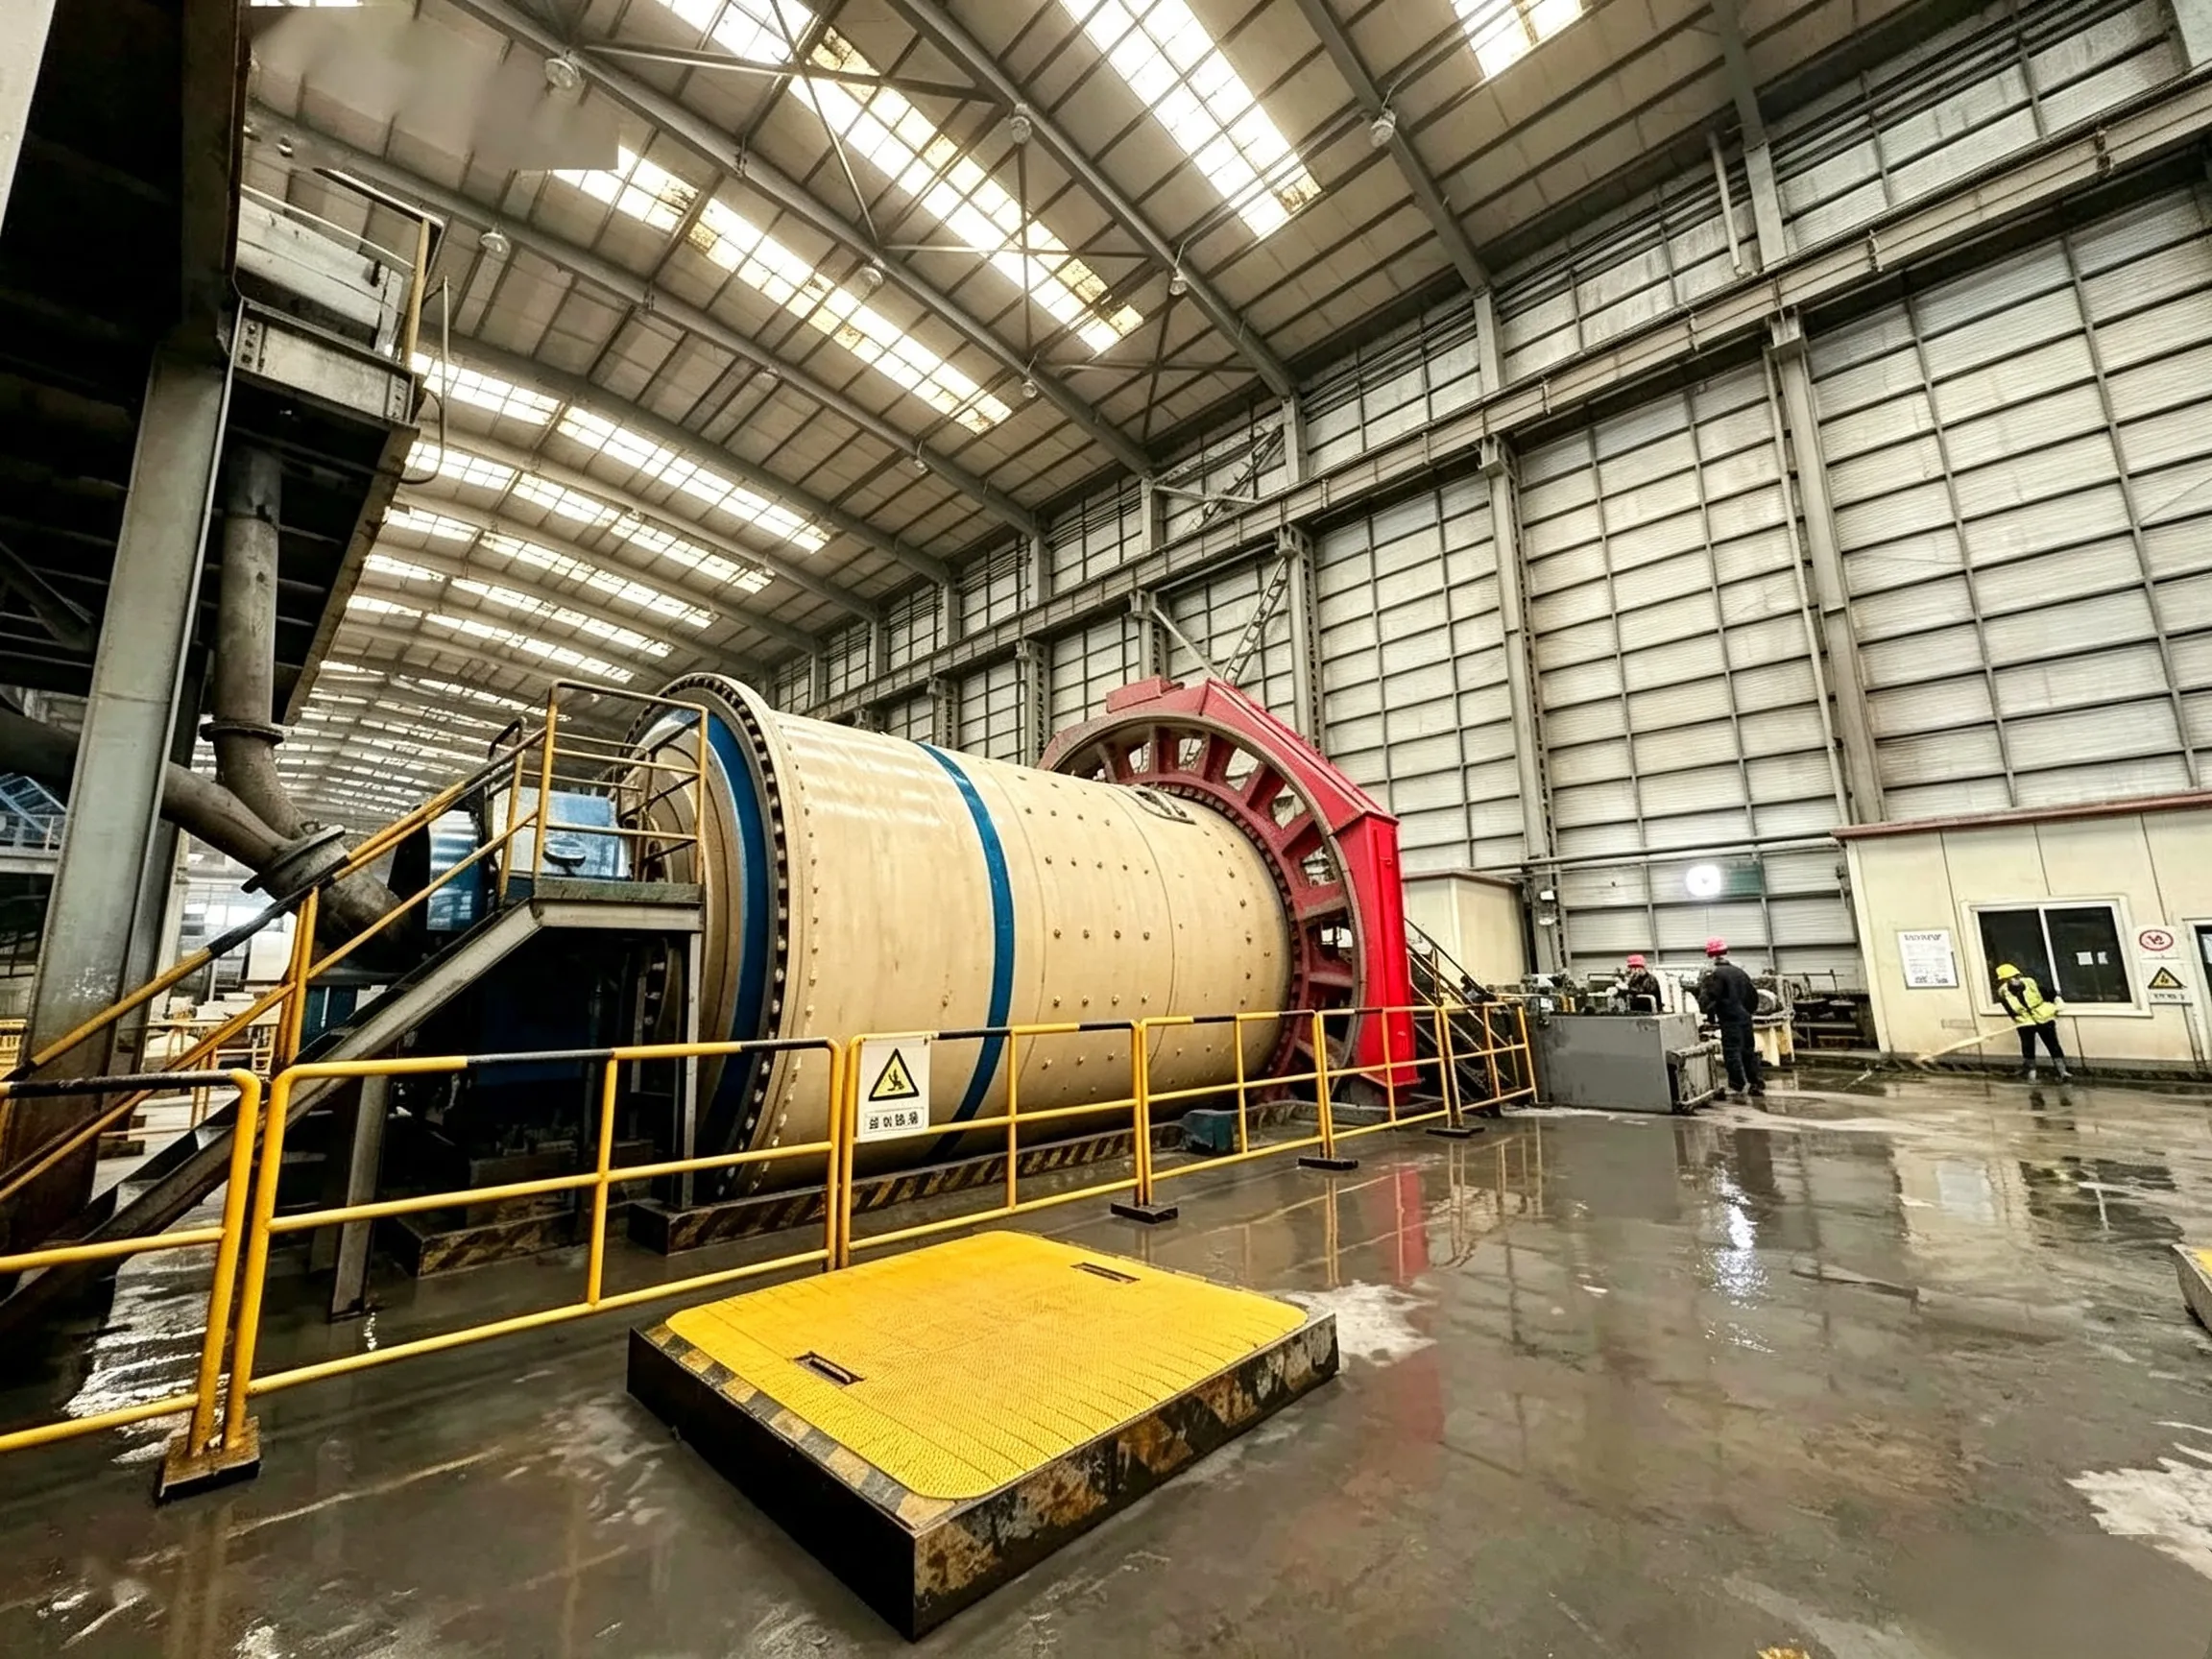
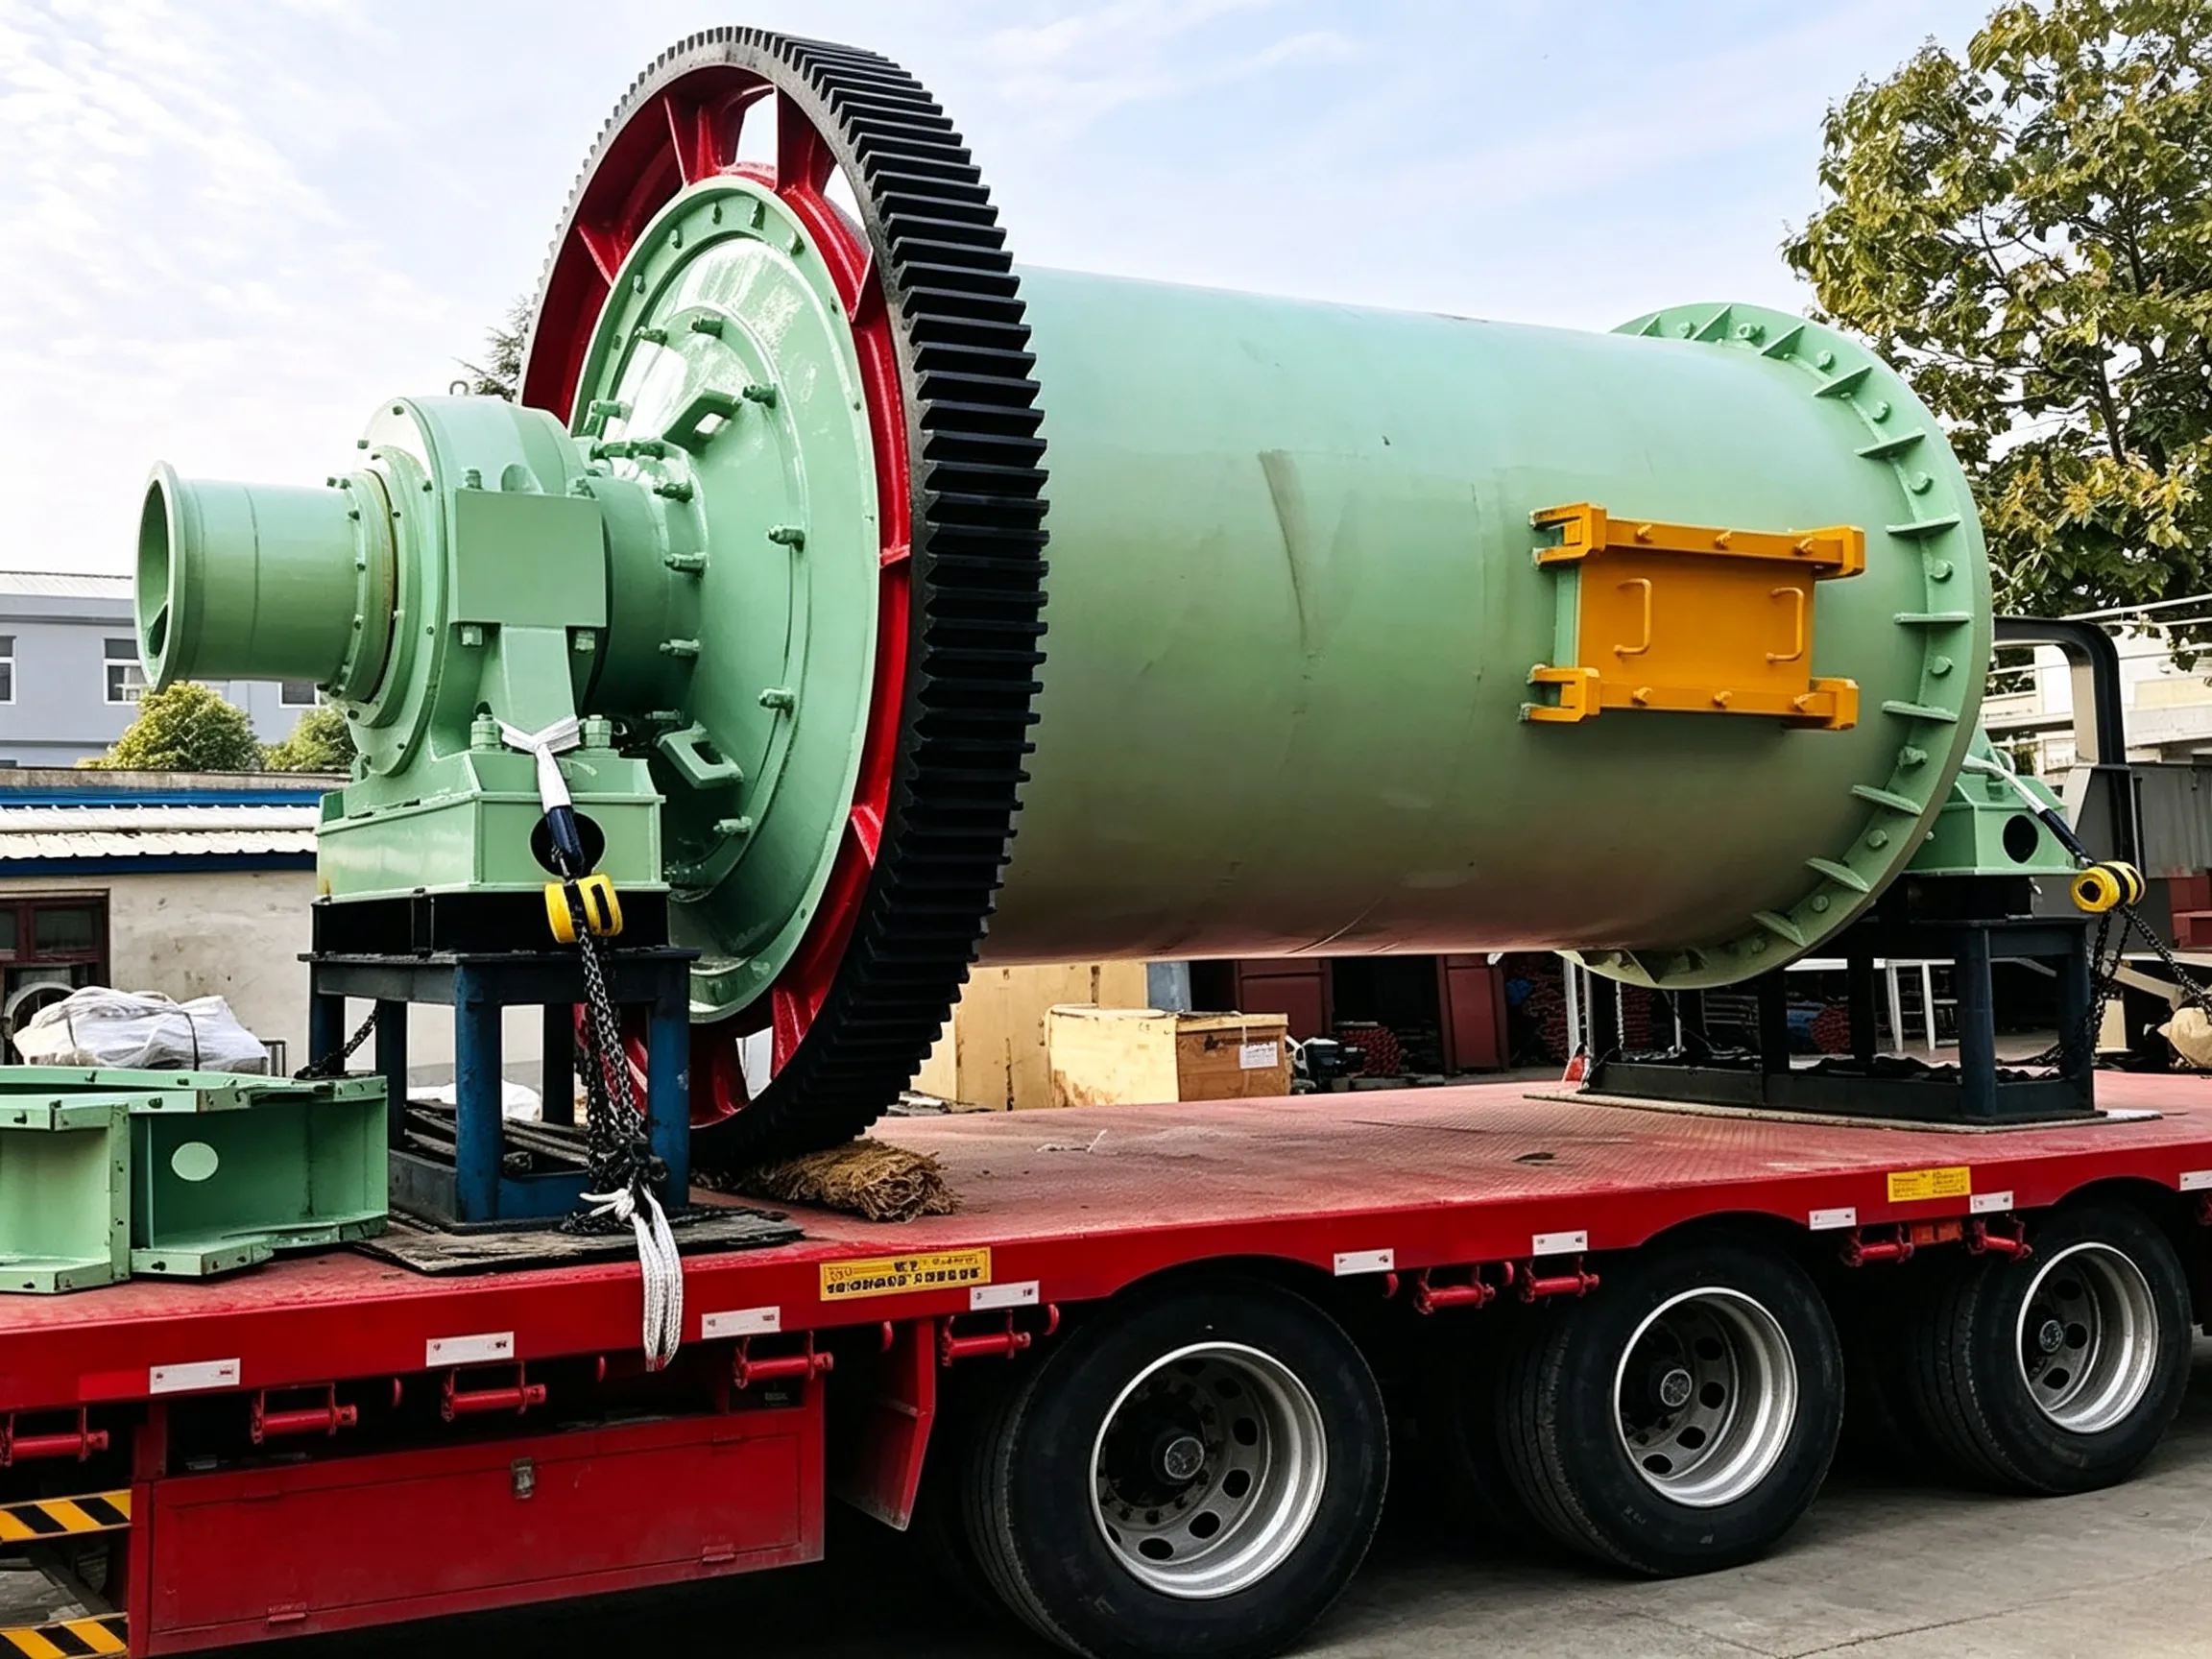

La figure 9-5 représente un broyeur à boulets à débordement de φ2 700 mm × 3 600 mm. L'enveloppe (1) est supportée par les paliers principaux (7) au moyen des couvercles d'extrémité (3). L’intérieur de l’enveloppe et des couvercles d’extrémité est revêtu de garnitures en acier à haute teneur en manganèse (4). Des billes en acier ou en fonte de différentes tailles (φ25–150 mm) sont chargées dans l’enveloppe selon une proportion prédéfinie.
La figure 9-5 représente un broyeur à boulets à débordement de φ2 700 mm × 3 600 mm. L’enveloppe (1) est supportée par les paliers principaux (7) au moyen des couvercles d’extrémité (3). L’intérieur de l’enveloppe et des couvercles d’extrémité est revêtu de garnitures en acier à haute teneur en manganèse (4). Des billes en acier ou en fonte de différentes tailles (φ25–150 mm) sont chargées dans l’enveloppe selon une proportion prédéfinie. Le moteur (8) entraîne un pignon monté sur l’arbre de transmission, qui à son tour entraîne le grand engrenage (11) situé sur l’enveloppe, provoquant ainsi la rotation du broyeur.
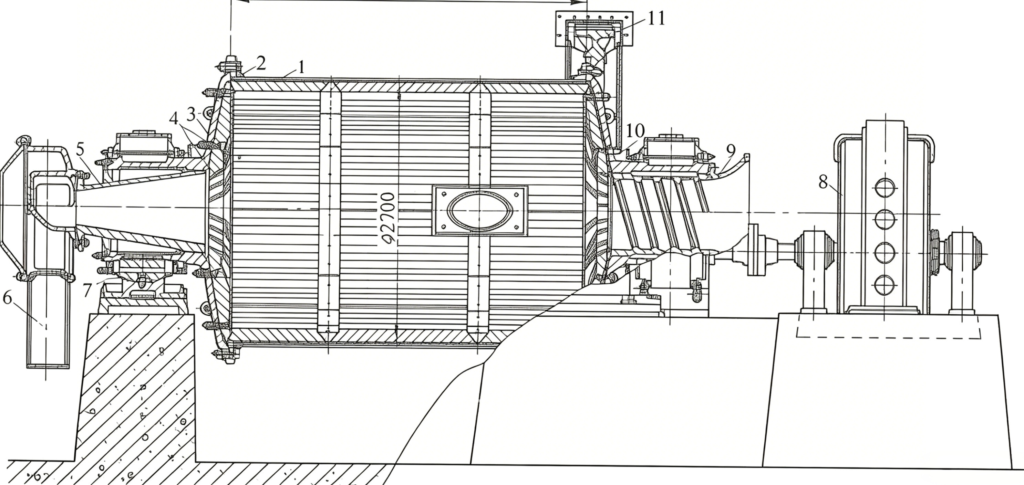
Figure 9-5 : broyeur à boulets à débordement de φ2 700 mm × 3 600 mm
1 – corps ; 2 – bride ; 3 – couvercle d'extrémité ; 4 – chemise ; 5 – tuyau d'alimentation ; 6 – dispositif d'alimentation ; 7 – palier principal ; 8 – moteur électrique ; 9 – tuyau de refoulement ; 10 – bague de retenue ; 11 – grand engrenage
La matière entre dans le broyeur par le chargeur (6) et le tuyau d'alimentation (5). Lorsque le niveau de la boue à l'intérieur de l'enveloppe dépasse la génératrice inférieure du diamètre intérieur du tuyau de décharge (9), la matière broyée peut être évacuée du broyeur avec l'eau par le tuyau de décharge. Les principaux composants sont décrits ci-dessous :
(1) Coque du moulin. L'enveloppe du broyeur est fabriquée par soudage de tôles d'acier. Des brides (2) destinées à la fixation des couvercles d'extrémité sont soudées aux deux extrémités de l'enveloppe. Une ou deux trappes d'accès sont prévues sur l'enveloppe pour permettre la mise en place des revêtements, l'entretien et le retrait des corps de broyage.
(2) Embouts de fraise. Les deux couvercles d'extrémité sont équipés de tourillons creux. Sur les grands broyeurs, les couvercles d'extrémité sont en acier moulé ; sur les petits broyeurs, on peut utiliser de la fonte.
Lors du montage des couvercles d'extrémité sur le corps, seul le plomb blanc est autorisé sur les surfaces de contact ; aucun joint d'étanchéité, quel qu'il soit, n'est autorisé. Les boulons situés sur toute la circonférence sont serrés de manière uniforme. Cela garantit une connexion étanche tout en facilitant le démontage.
Afin d'éviter l'usure des couvercles d'extrémité, outre la pose de chemises en acier à haute teneur en manganèse sur les surfaces intérieures de ces derniers, des tuyaux d'alimentation et d'évacuation en fonte (5 et 9) sont installés à l'intérieur des tourillons creux. Les ajustements entre les tourillons creux et les tuyaux d'alimentation/de refoulement doivent être serrés, et les joints d'étanchéité nécessaires doivent être prévus.
L'extrémité du tuyau de refoulement (9) à l'intérieur du tourillon creux, du côté refoulement, est conçue en forme d'entonnoir. De plus, une bague de retenue annulaire (10) est généralement installée à la base du tourillon creux afin d’empêcher la boue de s’infiltrer dans le roulement par les trous de boulons du couvercle d’extrémité. Des nervures hélicoïdales sont moulées dans le tuyau de refoulement (9), le sens de l’hélice étant opposé à celui de la rotation du broyeur, ce qui empêche les billes d’acier et les matériaux grossiers d’être évacués avec la boue.
(3) Palier principal. La structure du palier principal destiné au broyage humide est illustrée à la figure 9-6. Le palier principal du broyeur se compose essentiellement de la plaque de base du palier (1) située à l'intérieur du carter de palier inférieur, de la base à siège sphérique (2), de la douille de palier sphérique à alignement automatique (4) (avec revêtement de palier moulé à l'intérieur) et du couvercle de palier (5). Toutes les pièces du palier principal susmentionné sont en fonte, à l’exception de la chemise de palier, qui est moulée en métal de Babbitt.
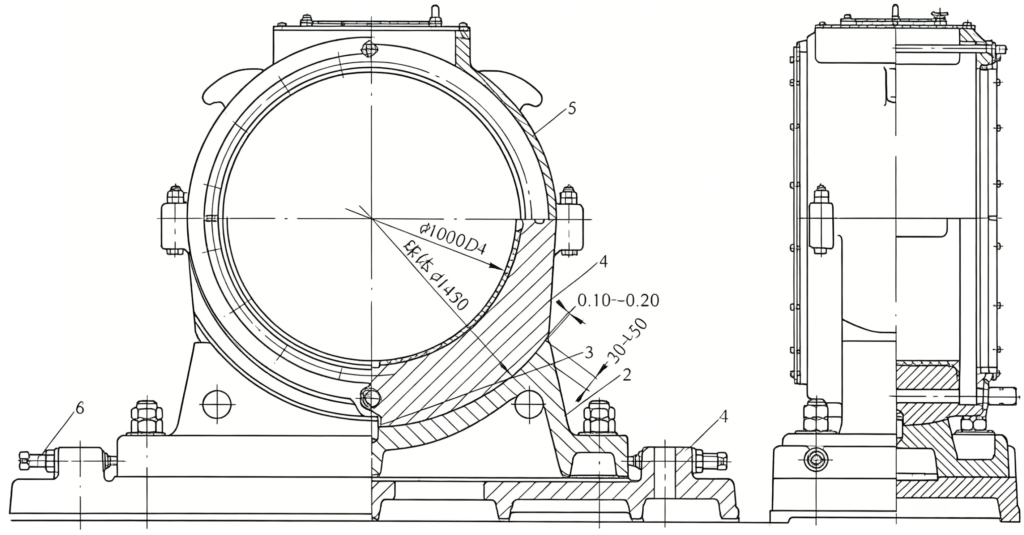
Figure 9-6 Palier principal d'un broyeur à mouillage
1 – plaque de base du roulement ; 2 – embase à siège sphérique ; 3 – goupille de positionnement ; 4 – douille de roulement sphérique ; 5 – couvercle de roulement ; 6 – vis
En raison de la grande distance séparant les deux paliers du broyeur, ainsi que des erreurs inévitables de fabrication et de montage, il est difficile de garantir une concentricité parfaite. Sous une charge importante, une déformation (affaissement) est susceptible de se produire. Afin d’éviter les problèmes liés aux facteurs susmentionnés, la structure des paliers intègre une douille à roulement sphérique à alignement automatique offrant une bonne capacité de réglage, de sorte que la charge agissant sur les surfaces de pression soit répartie uniformément.
Afin d'éviter tout mouvement excessif de la douille de roulement sphérique pendant le fonctionnement du broyeur, une goupille de positionnement cylindrique (3) est installée entre la base du siège sphérique (2) et la douille de roulement sphérique (4). Pour faciliter l'alignement lors du montage du roulement, la position de la base du siège sphérique (2) peut être réglée à l'aide de la vis (6). Par le passé, on utilisait également des cales de réglage.
Il convient d'assurer une lubrification régulière entre le tourillon et la chemise de palier. Il existe de nombreuses méthodes de lubrification, parmi lesquelles on trouve généralement la lubrification par circulation d'huile centralisée, la lubrification par goutte-à-goutte à l'aide de coupelles à huile ou la lubrification par mèche.
Depuis peu, certains laminoirs utilisent des roulements à rouleaux à deux rangées à la place des paliers lisses. Ceux-ci offrent un meilleur rendement de transmission et permettent de simplifier les équipements de lubrification auxiliaires ainsi que la maintenance, mais leur coût de fabrication est très élevé.
(4) Dispositif de transmission du broyeur. Il se compose d'une grande couronne dentée, d'un pignon, d'un arbre de transmission et d'un accouplement élastique. Le corps du broyeur est entraîné en rotation par le moteur électrique via l'accouplement et la transmission par engrenages. La transmission par engrenages comprend la couronne dentée montée à l'extrémité de décharge du corps et le pignon de transmission. Le pignon de transmission est monté sur l’arbre de transmission, qui repose sur deux roulements à rouleaux concentriques à deux rangées logés dans des paliers. Les engrenages sont entièrement protégés par un capot anti-poussière.
Pour les broyeurs dont le diamètre de l'enveloppe est inférieur à 2 100 mm ou dont la puissance du moteur est inférieure à 400 kW, on utilise un moteur asynchrone de la série Y ou de type JR à couple de démarrage élevé, qui entraîne le broyeur via un réducteur primaire et des accouplements. Pour les broyeurs à boulets de plus grande taille ou ceux dont la puissance du moteur dépasse 400 kW, on utilise un moteur synchrone à basse vitesse TDMK dédié, relié au pignon par un embrayage pneumatique, permettant une réduction en une seule étape pour entraîner l’enveloppe.
Les grands broyeurs sont équipés d'un entraînement auxiliaire à faible vitesse permettant de faire tourner l'enveloppe à 0,1 tr/min à des fins de barriage (avancement par à-coups).
(5) Revêtements de broyeurs. Les revêtements de broyeur protègent les principaux composants du broyeur contre l'usure. Les revêtements situés à l'intérieur de la cuve servent également à soulever les éléments de broyage (billes, tiges). Afin d'améliorer la disponibilité et la productivité du broyeur, des améliorations constantes sont apportées aux matériaux des revêtements, aux méthodes de fixation, à la structure et aux dimensions.
L’une des principales exigences pour les revêtements de broyeurs est la résistance à l’usure. Les matériaux utilisés pour ces revêtements peuvent inclure l’acier dur, l’acier à haute teneur en manganèse, l’acier au chrome, la fonte alliée, le caoutchouc et les revêtements magnétiques. L’acier à haute teneur en manganèse présente une ténacité aux chocs suffisante et subit un durcissement superficiel sous l’effet des chocs, ce qui le rend dur et résistant à l’usure. C’est pourquoi il est largement utilisé pour les revêtements. Cependant, l’acier à haute teneur en manganèse nécessite une technologie de traitement sophistiquée et est relativement coûteux. Pour le broyage fin, où l’action de broyage repose principalement sur l’attrition et où la résistance aux chocs est moins critique, d’autres fontes alliées résistantes à l’usure et moins coûteuses peuvent être choisies. Les revêtements en acier à haute teneur en manganèse additionné de chrome et ceux en acier au chrome-manganèse-silicium, dont l’utilisation a débuté dans les années 1980, offrent des performances encore supérieures à celles des revêtements classiques en acier à haute teneur en manganèse. Les inconvénients des revêtements métalliques sont qu’ils sont difficiles à façonner, lourds et peu pratiques à installer et à retirer.
Depuis 1990, les revêtements en caoutchouc sont encouragés en Chine. Ils offrent une bonne résistance à l'usure, un faible poids, un faible niveau sonore, une faible consommation de billes, une grande facilité de mise en forme, une installation et un démontage aisée, ainsi qu'une longue durée de vie.
La géométrie et la disposition des revêtements ont une incidence directe sur le rendement du broyeur. C’est pourquoi, comme le montre la figure 9-7, plusieurs formes de revêtements sont disponibles pour s’adapter à différentes conditions. De manière générale, on distingue les revêtements lisses et les revêtements non lisses (profilés). Les revêtements lisses favorisent un meilleur glissement des billes et une usure par frottement plus importante, ce qui les rend adaptés au broyage fin. Les revêtements profilés soulèvent les billes à une hauteur de chute plus élevée, ce qui génère une force d’impact plus importante et une agitation plus intense des billes et du minerai, ce qui les rend adaptés au broyage grossier. Parmi celles-ci, les revêtements en bandes longues développés en Chine présentent les avantages suivants : fabrication simple, peu ou pas de vis de fixation (ils sont serrés par des revêtements de couvercle d’extrémité ou des barres en coin), installation facile, réduction des fuites de boue par les trous de boulons et résistance accrue de l’enveloppe. Par ailleurs, des revêtements à spirale angulaire ont également été développés et adoptés en Chine.
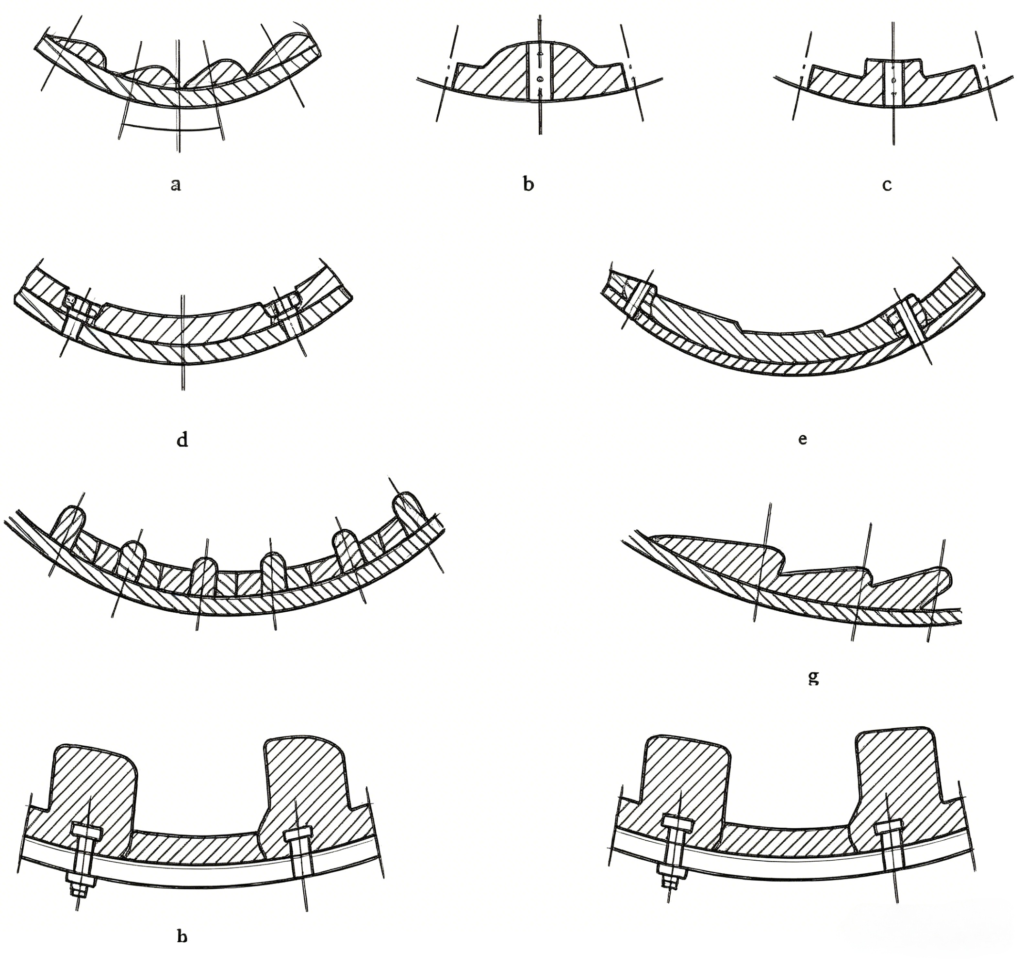
Figure 9-7 : Formes de différentes garnitures
a – forme en coin ; b – forme ondulée ; c – forme plate-convexe ; d – forme plate ; e – forme en escalier ; f – forme en longue bande ; g – forme de gouvernail de navire ; h – revêtement en caoutchouc en forme de K ; i – revêtement en caoutchouc en forme de B
Les revêtements en caoutchouc fabriqués en Chine présentent généralement une forme approximativement rectangulaire, à la fois plate et convexe. Une fois assemblées avec des barres de levage (c'est-à-dire des chemises de levage), elles prennent généralement une forme en K ou en B. Depuis les années 1980, ces chemises en caoutchouc ont été largement adoptées dans de nombreuses mines et usines, avec de très bons résultats.
Les revêtements métalliques ont généralement une épaisseur comprise entre 50 et 150 mm, tandis que les revêtements en caoutchouc ont généralement une épaisseur comprise entre 40 et 80 mm. La durée de vie des revêtements métalliques est généralement d'environ six mois à un an, tandis que celle des revêtements en caoutchouc peut aller jusqu'à environ trois ans.
Ces dernières années, les revêtements magnétiques ont connu un développement rapide, avec des performances en constante amélioration, et font l'objet d'une promotion et d'une utilisation croissantes. Les revêtements magnétiques pour broyeurs à boulets sont fabriqués en enrobant des matériaux magnétiques permanents de caoutchouc ou d'acier ; ils se classent donc en deux types : les revêtements magnétiques métalliques et les revêtements magnétiques en caoutchouc. Actuellement, les premiers (revêtements magnétiques métalliques) sont les plus largement utilisés. Les revêtements magnétiques peuvent utiliser la force magnétique pour retenir une couche de matériau ferromagnétique à leur surface, de sorte que le matériau et les corps de broyage n’entrent pas en contact direct avec la surface du revêtement pendant le fonctionnement, ce qui réduit l’usure de ce dernier. Par ailleurs, elles peuvent également être fixées à la paroi de la cuve du broyeur sans nécessiter de boulons. Les revêtements magnétiques étant plus légers et plus fins que les revêtements en acier au manganèse, ils permettent également de réaliser des économies d’énergie et d’augmenter la capacité de production.
Les caractéristiques générales des revêtements magnétiques sont les suivantes :
Étant donné que le matériau alimentant les broyeurs à boulets primaires est grossier, que les forces d'impact sont élevées et que l'usure est importante, les revêtements magnétiques ne conviennent généralement qu'aux broyeurs à boulets secondaires. Les paramètres techniques des revêtements magnétiques métalliques sont présentés dans le tableau 9-2.
Tableau 9-2 : Paramètres techniques des revêtements magnétiques métalliques
| Numéro de série. | Ball moulin caractéristiques techniques / mm × mm | Modèle à revêtement magnétique | Poids estimé de la doublure de coque / kg | Poids estimé de la garniture du couvercle d'extrémité / kg | Poids total estimé / kg |
|---|---|---|---|---|---|
| 1 | MQY900 × 1800 | GSQ‑Ⅱ0,9 | 1500 | 400 | 1900 |
| 2 | MQY1200 × 2400 | GSQ‑Ⅱ1.2 | 2650 | 550 | 3200 |
| 3 | MQY 1 500 × 2 000 | GSQ‑Ⅱ2.0 | 3300 | 810 | 4110 |
| 4 | MQY 1 500 × 2 000 | GSQ‑Ⅱ1,5 A | 4180 | 810 | 4990 |
| 5 | MQY 2100 × 3000 | GSQ‑Ⅱ2.1 | 6250 | 1580 | 7830 |
| 6 | MQY2100 × 4500 | GSQ‑Ⅱ2.1 | 8820 | 1580 | 10400 |
| 7 | MQY2700 × 2100 | GSQ‑Ⅱ2.7A | 5860 | 2910 | 8870 |
| 8 | MQY 2700 × 3600 | GSQ‑Ⅱ2.7A | 10050 | 2910 | 12980 |
| 9 | MQY2700×4000 | GSQ‑Ⅱ2.7A | 11070 | 2910 | 13980 |
| 10 | MQY3200 × 4500 | GSQ‑Ⅱ3.2A | 14444 | 3510 | 17945 |
| 11 | MQY3200 × 5400 | GSQ‑Ⅱ3.2A | 17332 | 3510 | 20842 |
| 12 | MQY3600 × 4500 | GSQ‑Ⅱ3.6A | 17973 | 4618 | 22591 |
| 13 | MQY3600 × 4500 | GSQ-13.6H | 21112 | 4830 | 25942 |
| 14 | MQY3600×6000 | GSQ‑Ⅱ3.6A | 23964 | 4618 | 28582 |
| 15 | MQY3600×6000 | GSQ‑Ⅱ3.6H | 28149 | 4830 | 32979 |
(6) Alimentateur de broyeur. Les matières présentes à l'intérieur de la cuve du broyeur (notamment le sable neuf et le sable de retour issu de la classification) sont acheminées vers le broyeur exclusivement par le dispositif d'alimentation. Il existe différents types de dispositifs d'alimentation : à tambour, à vis sans fin (en spirale) et mixtes.
1) Alimentateur à tambour. Ce type d'alimentateur ne peut être utilisé que lorsque la position d'alimentation est située au-dessus du niveau de l'axe du broyeur. Il est généralement utilisé sur des broyeurs à circuit ouvert (ou à sec). Sa structure est illustrée à la figure 9-8. Il se compose d’un tambour conique (1) ouvert aux deux extrémités, d’un couvercle (2) et d’une plaque de séparation (3). Ces trois éléments sont assemblés par des boulons.
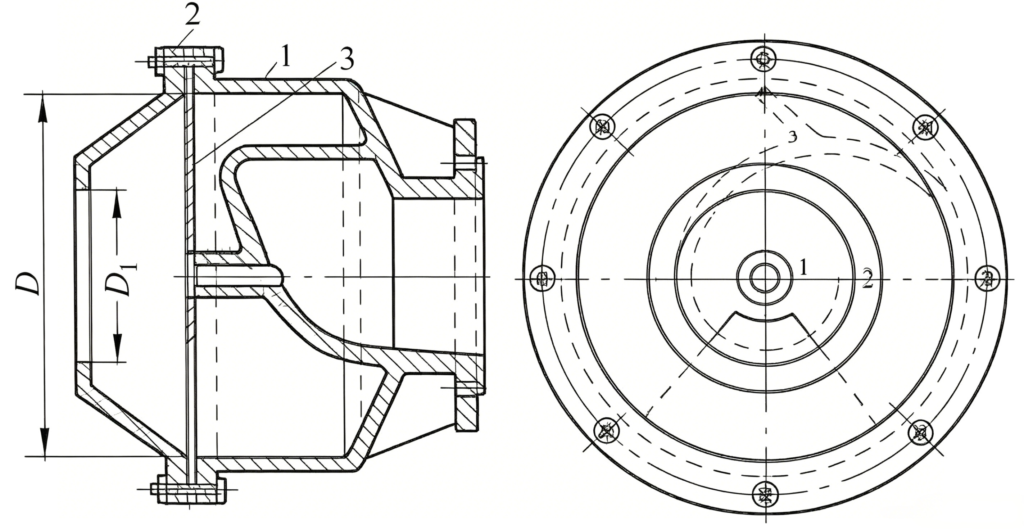
Figure 9-8 : Alimentateur à tambour
1 – tambour ; 2 – couvercle ; 3 – plaque de séparation
Sur la figure 9-8, le tambour (1) peut être moulé en fonte ou assemblé par soudage à partir de tôles d’acier. Une plaque de séparation en spirale est disposée à l’intérieur du tambour. Le couvercle (2) est un manchon court de forme conique tronquée, muni d’un orifice circulaire d’alimentation à son extrémité la plus étroite. La plaque de séparation (3), en tôle d’acier, est située entre le tambour et le couvercle. Elle comporte un orifice en forme de secteur qui permet au matériau de pénétrer dans la spirale du tambour. L’alimentateur est boulonné au tourillon d’alimentation de l’enveloppe du broyeur.
Lorsque la matière est introduite par l'orifice circulaire du couvercle (2), elle passe par l'orifice en forme de secteur de la plaque de séparation (3) pour pénétrer dans le tambour (1), puis est acheminée vers le broyeur par la plaque de séparation hélicoïdale interne du tambour. La matière première peut présenter une granulométrie allant jusqu’à 70 mm. Dans les broyeurs à sec, un alimentateur à trémie peut également être utilisé.
2) Distributeur à vis sans fin (figure 9-9). Il s'agit d'une cuvette en forme de spirale. Afin d'acheminer le matériau ramassé vers le broyeur, un orifice circulaire est prévu sur la paroi latérale, dans le sens de l'axe de rotation. Le chargeur est boulonné sur le tourillon de l'enveloppe du broyeur, de manière à ce que ce dernier soit aligné avec l'orifice du chargeur. L'enveloppe extérieure du dispositif d'alimentation est soudée à partir de tôles d'acier. À l'extrémité de la pelle du dispositif d'alimentation se trouve une pelle remplaçable (2) moulée en acier au manganèse ou en fonte alliée. La surface intérieure du dispositif d'alimentation est revêtue de tôles d'acier.
La particularité du alimentateur à vis sans fin réside dans sa capacité à prélever la boue à un niveau inférieur à celui de l'axe du broyeur et à l'acheminer vers celui-ci. Par conséquent, ce type d'alimentateur est adapté au broyage en circuit fermé de deuxième étage, dans lequel le broyeur est associé à un classificateur.
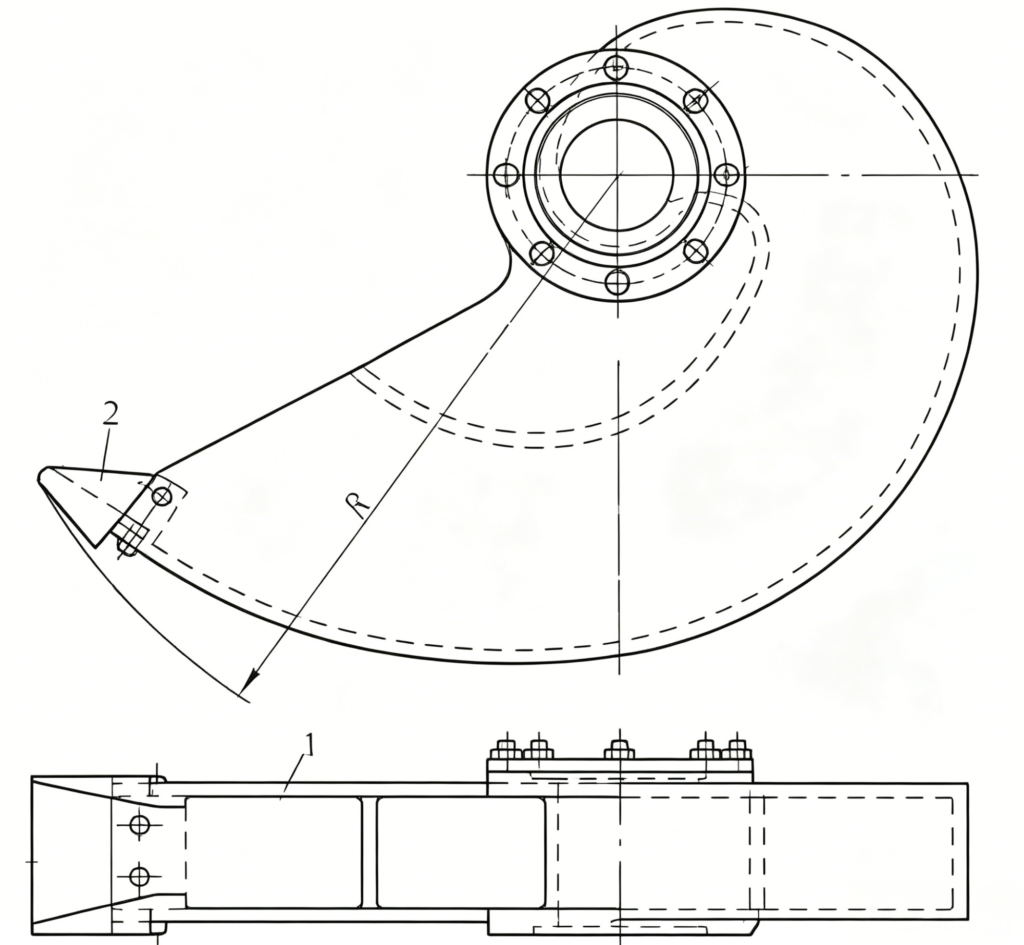
Figure 9-9 Alimentateur à vis sans fin
1 – cuillère ; 2 – cuillère
3) Alimentateur combiné (figure 9-10). Ce type d'alimentateur permet d'introduire simultanément dans le broyeur à la fois la nouvelle matière première et les retours du classificateur (sable). Le principal avantage de l'alimentateur combiné réside dans le fait que les particules grossières peuvent être introduites directement dans le broyeur sans passer par la goulotte d'alimentation de la pelle à vis. Lorsque le diamètre du broyeur à boulets dépasse 3 200 mm, on utilise un alimentateur combiné à double godet.
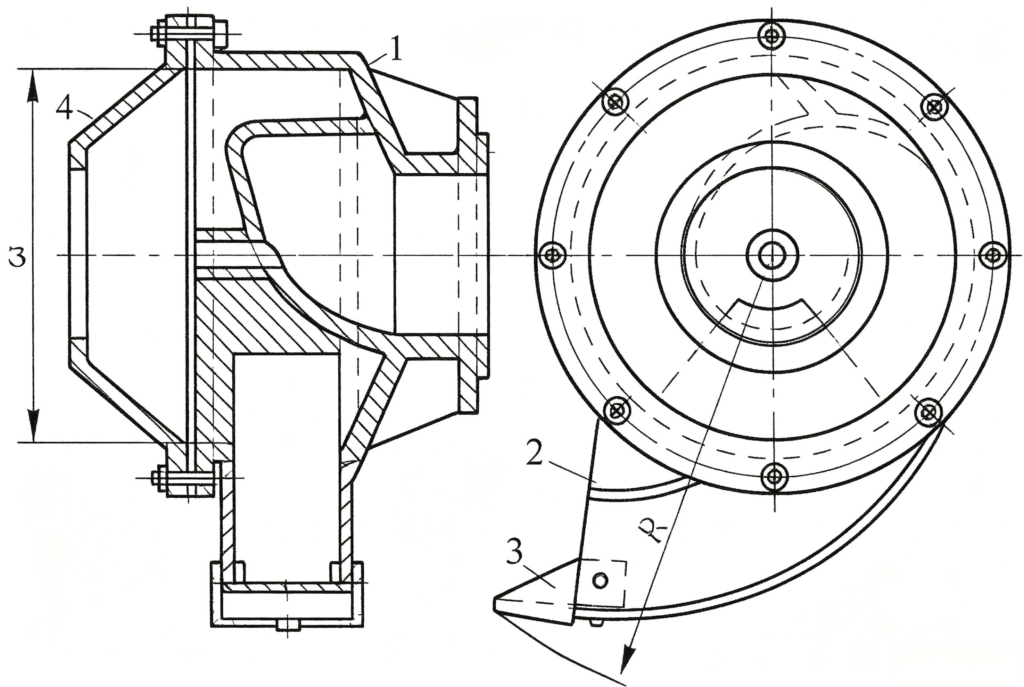
Figure 9-10 : Alimentateur combiné
1 – tambour ; 2 – godet ; 3 – godet ; 4 – couvercle
Autrefois, la fabrication et la production de balles moulins étaient organisées par gamme de produits. Aujourd’hui, la production s’adapte aux besoins des utilisateurs : quel que soit le type et les caractéristiques techniques recherchés par l’utilisateur, c’est ce qui est fabriqué. Par conséquent, les modèles et les caractéristiques techniques ne sont pas uniformes d’un fabricant à l’autre. Les performances techniques des broyeurs à boulets à débordement humide actuellement produits en Chine sont présentées dans le tableau 9-3. Voici un exemple illustrant la signification des modèles et des caractéristiques techniques :
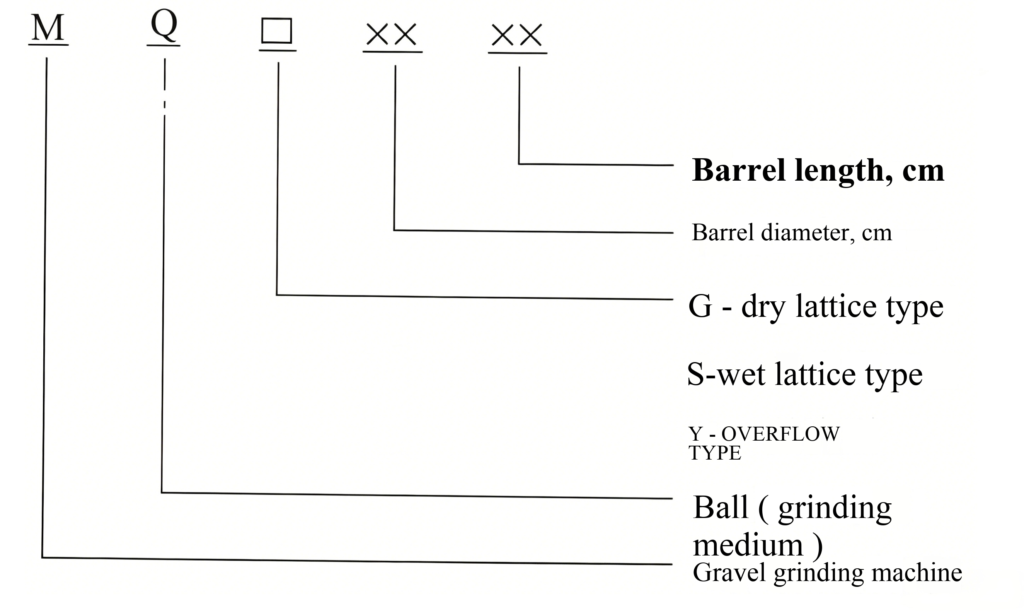
Tableau 9-3 : Performances techniques des broyeurs à boulets à débordement humide
| Modèle | Dimensions de la coque (D × L) / mm × mm | Volume effectif de la coque / m³ | Charge de la bille / t | Vitesse de fonctionnement / r·min⁻¹ | Puissance du moteur / kW | Taille des particules à la sortie / mm | Débit / t·h⁻¹ | Poids de référence / t | Remarques |
|---|---|---|---|---|---|---|---|---|---|
| MQY1513 | 1500×3000 | 4.0 | 8.4 | 27.6 | 75 | 0.8~0.074 | 11~2.6 | 15.1 | 380 V |
| MQY1535 | 1500×3500 | 4.6 | 10 | 27.6 | 75~90 | 0.8~0.074 | 13.2~3.0 | 16.0 | 380 V |
| MQY1830 | 1800×3000 | 6.5 | 12 | 25.3 | 110~132 | 0.8~0.074 | 20~4.5 | 27.8 | 380 V |
| MQY1835 | 1800×3500 | 7.58 | 15 | 25.3 | 132~160 | 0.8~0.074 | 23~5.0 | 29.7 | 380 V |
| MQY1840 | 1800×4000 | 8.65 | 16 | 25.3 | 160~185 | 0.8~0.074 | 25~6.0 | 32.6 | 380 V |
| MQY1845 | 1800×4500 | 9.75 | 18 | 25.3 | 185~210 | 0.8~0.074 | 28~6.8 | 35.5 | 380 V |
| MQY2122 | 2100×2200 | 6.7 | 14.7 | 23.8 | 160 | 0.8~0.074 | 22~5.0 | 42.9~46.5 | 380 V |
| MQY2130 | 2100×3000 | 9.2 | 17 | 23.8 | 185 | 0.8~0.074 | 25~5.8 | 48.0 | 380 V |
| MQY2136 | 2100×3600 | 11 | 19 | 23.8 | 210 | 0.8~0.074 | 28~6.0 | 49.9 | 380 V |
| MQY2140 | 2100×4000 | 12.2 | 20.5 | 23.8 | 220 | 0.8~0.074 | 30~7.0 | 51.3 | 380 V |
| MQY2145 | 2100×4500 | 13.8 | 22 | 23.8 | 250 | 0.8~0.074 | 34~8.0 | 54.0 | 380 V |
| MQY2424 | 2400×2400 | 9.8 | 18.8 | 22.8 | 210 | 0.8~0.074 | 30~6.2 | 57.0 | 380 V |
| MQY2430 | 2400×3000 | 12.2 | 23 | 22.8 | 250 | 0.8~0.074 | 34~6.6 | 59.68 | 380 V |
| MQY2436 | 2400×3600 | 14.6 | 25 | 22.8 | 280 | 0.8~0.074 | 40.5~7.9 | 62.9 | 380 V |
| MQY2440 | 2400×4000 | 16.2 | 28 | 22.8 | 315 | 0.8~0.074 | 45~8.7 | 65.5 | 380 V |
| MQY2445 | 2400×4500 | 18.2 | 31 | 22.8 | 355 | 0.8~0.074 | 50~9.8 | 63.5 | 380 V |
| MQY2721 | 2700×2100 | 10.7 | 20 | 21.7 | 280 | 3.0~0.074 | 76~6.0 | 66.7 | 6 à 10 kV |
| MQY2727 | 2700×2700 | 13.8 | 25.5 | 21.7 | 315 | 3.0~0.074 | 98~7.8 | 75.6 | 6 à 10 kV |
| MQY2730 | 2700×3000 | 15.3 | 28.0 | 21.7 | 355 | 3.0~0.074 | 108~8.8 | 81.8 | 6 à 10 kV |
| MQY2736 | 2700×3600 | 18.4 | 34 | 21.7 | 355~400 | 3.0~0.074 | 130~10.5 | 83.5 | 6 à 10 kV |
| MQY2740 | 2700×4000 | 20.5 | 37 | 21.7 | 400~450 | 3.0~0.074 | 144~11.5 | 87.6 | 6 à 10 kV |
| MQY2745 | 2700×4500 | 23.0 | 42.5 | 21.7 | 500 | 3.0~0.074 | 180~13 | 127 | 6 à 10 kV |
| MQY3231 | 3200×3100 | 22.65 | 22.65 | 18.6 | 450 | 3.0~0.074 | 164~14.4 | 131.0 | 6 à 10 kV |
| MQY3236 | 3200×3600 | 26.20 | 26.2 | 18.8 | 500 | 3.0~0.074 | 171~17.1 | 135.0 | 6 à 10 kV |
| MQY3240 | 3200×4000 | 29.2 | 29.2 | 18.6 | 560 | 3.0~0.074 | 190~20 | 139.0 | 6 à 10 kV |
| MQY3245 | 3200×4500 | 32.8 | 61.00 | 18.6 | 630 | 3.0~0.074 | 228~22 | 148.7 | 6 à 10 kV |
| MQY3254 | 3200×5400 | 39.3 | 73.0 | 18.6 | 710 | 3.0~0.074 | 270~20 | 165 | 6 à 10 kV |
| MQY3640 | 3600×4000 | 35.6 | 67 | 17.3 | 710 | 3.0~0.074 | 210~20 | 170 | 6 à 10 kV |
| MQY3645 | 3600×4500 | 40.8 | 76 | 17.3 | 800~1000 | 3.0~0.074 | 233~26 | 180 | 6 à 10 kV |
| MQY3650 | 3600×5000 | 45.3 | 86 | 17.3 | 1120 | 3.0~0.074 | 260~31.5 | 200 | 6 à 10 kV |
| MQY3660 | 3600×6000 | 54.4 | 102 | 17.3 | 1250 | 3.0~0.074 | 280~34 | 240 | 6 à 10 kV |
| MQY3685 | 3600×8500 | 79.0 | 131 | 17.3 | 1500 | 3.0~0.074 | 400~45 | 280 | 6 à 10 kV |
| MQY4564 | 4500×6400 | 85 | 174 | 14.54 | 2000 | 3.0~0.074 | 158 | ||
| MQY4570 | 4500×7000 | 111 | 190 | 15.6 | 2500 | 3.0~0.074 | 350 | ||
| MQY5080 | 5030×8000 | 145 | 240 | 14.2 | 3500 | 3.0~0.074 | 250 | ||
| MQY6295 | 6200×9500 | 262 | 13.08 | 6000 | 3.0~0.074 |











 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian