




Le processus de broyage d’un broyeur autogène est illustré à la figure 10-1a (en prenant pour exemple un broyeur autogène à sec) : une fois le minerai introduit par l’extrémité d’alimentation, les petites particules tombent uniformément au centre du fond de l’enveloppe du broyeur, le long des revêtements ondulés de la surface A, puis se répartissent de part et d’autre. Les gros morceaux présents dans le flux d’alimentation possèdent une énergie cinétique plus importante et ont tendance à atteindre le côté le plus éloigné ; cependant
Le processus de broyage d'un broyeur autogène est illustré à la figure 10-1a (en prenant comme exemple un broyeur autogène à sec) :
Une fois le minerai introduit par l'extrémité d'alimentation, les petites particules tombent uniformément au centre du fond de l'enveloppe du broyeur, le long des revêtements ondulés de la surface A, puis se répartissent vers les deux côtés. Les gros morceaux présents dans le flux d’alimentation possèdent une énergie cinétique plus importante et ont tendance à atteindre le côté le plus éloigné ; cependant, certains d’entre eux heurtent les revêtements en A et B et reviennent vers le côté opposé, ce qui permet également d’obtenir une répartition homogène des gros morceaux. Le rôle des revêtements de crête sur les surfaces A-A et B-B est d’empêcher la ségrégation du flux d’alimentation. Les particules de taille moyenne qui reviennent de l’extrémité de décharge le long de la partie inférieure de la paroi du broyeur tombent également de manière uniforme au centre du fond de l’enveloppe, puis se répartissent vers les revêtements des deux côtés. Les gros morceaux et les particules fines se déplacent tous deux axialement le long du fond de l’enveloppe, mais dans des directions opposées, ce qui entraîne une action de concassage.
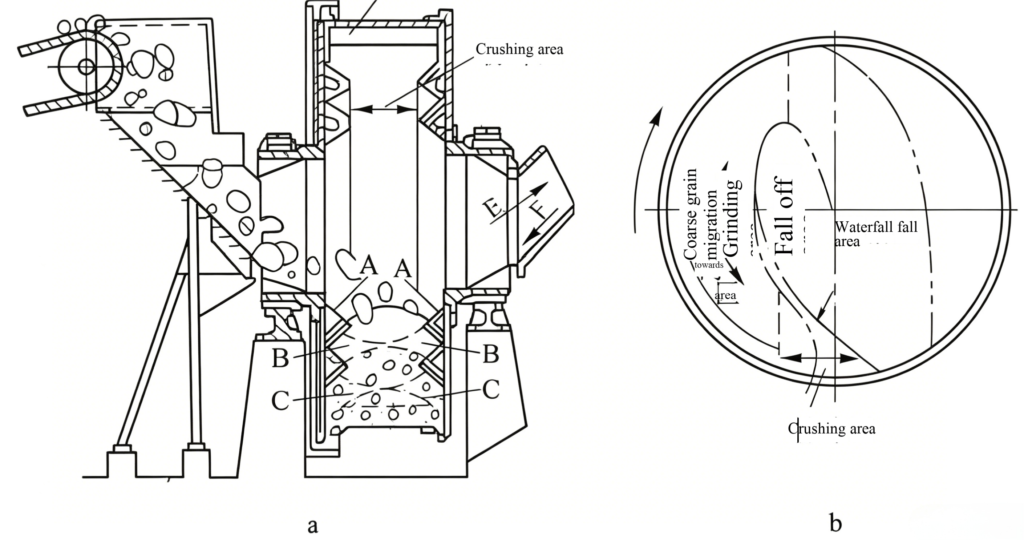
Figure 10-1 : Processus de broyage et mouvement des matériaux dans un broyeur autogène moulin
a – processus de broyage dans un broyeur autogène ; b – conditions de déplacement du matériau
Les barres de levage C‑C et les profilés ondulés B‑B exercent un effet de coincement sur le minerai. Celui-ci est d’abord coincé au niveau de C‑C, formant une “ voûte ” dans le sens axial, qui s’élargit progressivement vers le haut. Une “ voûte ” se forme également entre B‑B. Ainsi, tout le minerai situé dans la zone en arc est comprimé.
À mesure que le minerai tourne avec la coque, sa position s'élève rapidement et il passe aussitôt d'un état de compression à un état de tension. Lorsque la force de gravité du minerai l'emporte sur la force centrifuge, celui-ci se détache de la coque et tombe. Cependant, les trajectoires de chute varient selon la taille des particules (figure 10-1b). Les gros morceaux, plus lourds, commencent à glisser à une hauteur inférieure lors de leur ascension, abrasant et broyant simultanément les petites particules, avant de se déplacer vers la couche interne au centre de l’enveloppe. Le minerai de taille moyenne s’élève avec la coque jusqu’à une position plus élevée, puis dévale en cascade ; les morceaux de minerai s’abrasent les uns contre les autres, formant une zone de cascade. Les petits morceaux de minerai remontent avec l’enveloppe jusqu’à une position encore plus élevée, puis tombent selon une trajectoire parabolique, formant une zone de chute en cascade, où la force d’impact broie le minerai en particules fines. Les particules encore plus petites flottent à la surface. En résumé, à mesure que la coque tourne, au cours de la circulation continue, le minerai est broyé sous l’effet répété des chocs, de l’abrasion et de la compression. Les particules qui répondent aux exigences de granulométrie sont entraînées par le flux d’air circulant à travers le broyeur autogène (en broyage à sec) ou évacuées avec l’eau (en broyage humide).
Construction d'un broyeur autogène à humide
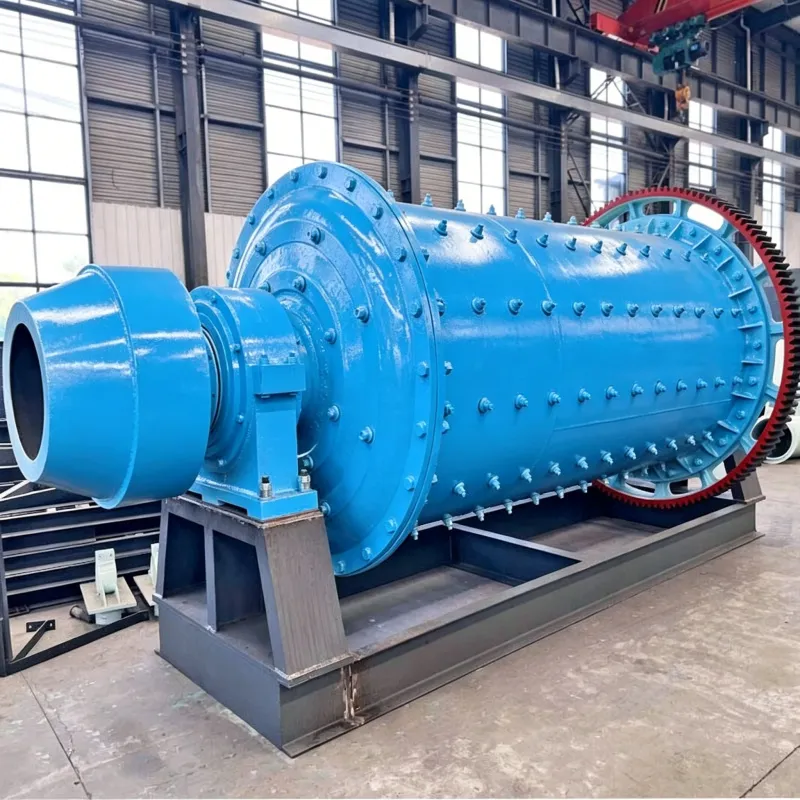
La conception d'un broyeur autogène humide est généralement similaire à celle d'un broyeur à boulets : elle comprend une enveloppe, des couvercles d'extrémité, des revêtements, une section de décharge, une section d'alimentation, des roulements, un groupe d'entraînement, un système de lubrification, etc. Prenons l’exemple du broyeur autogène humide de φ5,5 mm × 1,8 mm (utilisé avec succès depuis 1985 au concentrateur de la société Luzhong Mining and Metallurgy Group Company) : sa structure est illustrée à la figure 10-2.
Le chariot d'alimentation (1) est un dispositif d'alimentation qui reçoit le minerai provenant du convoyeur et l'achemine vers le broyeur. Sa partie supérieure est constituée d'une trémie en tôle d'acier soudée, tandis que sa partie inférieure repose sur un chariot à quatre roues. La forme de la trémie doit permettre de résister à l’impact de gros blocs de minerai tout en garantissant un écoulement fluide du minerai vers le broyeur. Le fond de la trémie, qui subit directement l’impact du minerai, est plat. Une fois le minerai introduit, il forme un coussin naturel sur ce fond plat, ce qui évite totalement tout impact direct sur la trémie. Par conséquent, aucun revêtement dur résistant à l’usure ni fond de trémie renforcé n’est nécessaire à cet endroit. La partie inférieure du fond plat est formée en une goulotte inclinée à environ 40° afin d’assurer une alimentation en douceur du minerai dans le broyeur.
La cuve (4) est assemblée avec le couvercle d'entrée (2) et le couvercle de sortie (8) pour former la chambre de broyage. À l'intérieur, des revêtements tels que le revêtement d'entrée (3), le revêtement de cuve (5), la plaque à grille (6) et la plaque à godets (7) sont installés. Les revêtements étant en contact direct avec le minerai, ils doivent à la fois résister à l’usure et favoriser une efficacité de broyage élevée. La qualité du matériau des revêtements et la pertinence de leur géométrie revêtent donc une importance capitale.
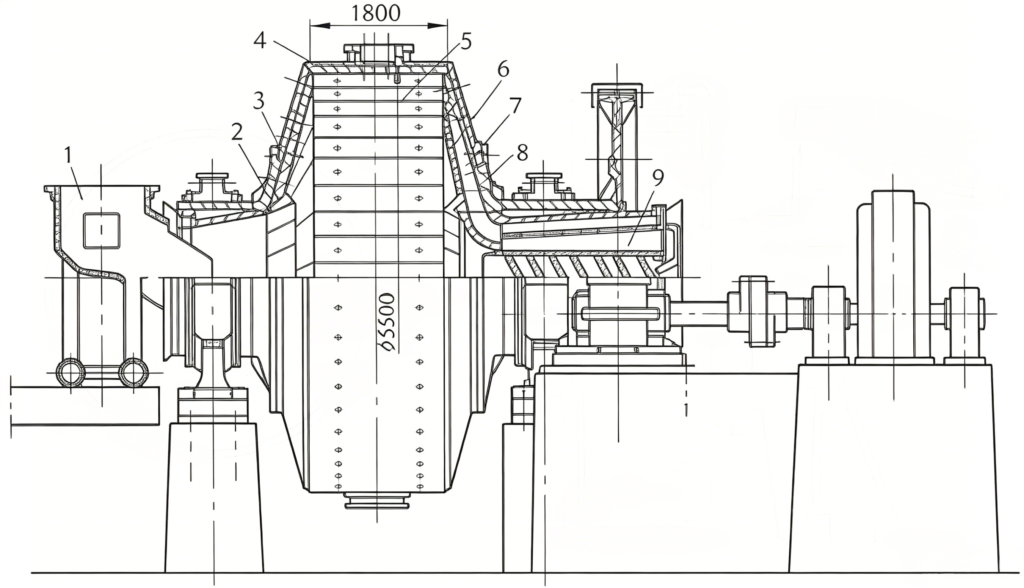
Figure 10-2 Structure d'un système autogène humide de φ5 500 mm × 1 800 mm moulin
1 – chariot d'alimentation ; 2 – couvercle d'extrémité d'alimentation ; 3 – revêtement d'extrémité d'alimentation ; 4 – enveloppe ; 5 – revêtement d'enveloppe ; 6 – plaque à grille ; 7 – plaque de godet ; 8 – couvercle d'extrémité de décharge ; 9 – dispositif de retour automatique
La chemise d'entrée (figure 10-3) est directement soumise à l'impact des gros blocs de minerai qui viennent d'entrer dans le broyeur, ainsi qu'à l'abrasion causée par le minerai en mouvement qui en ressort. Son usure est donc rapide. Afin d’empêcher le minerai de heurter la surface de la chemise, une crête ondulée de 250 mm de hauteur est prévue à l’extrémité de la chemise, près du centre. Pour prévenir l’usure due au mouvement circulaire du minerai, des nervures de protection d’une section de 80 mm × 80 mm sont prévues sur l’anneau extérieur de la chemise. L’expérience a montré qu’augmenter la hauteur de la crête d’onde à 330 mm et ajouter des nervures de protection sur l’anneau intérieur permet également de multiplier la durée de vie de la chemise par 2 à 2,5.
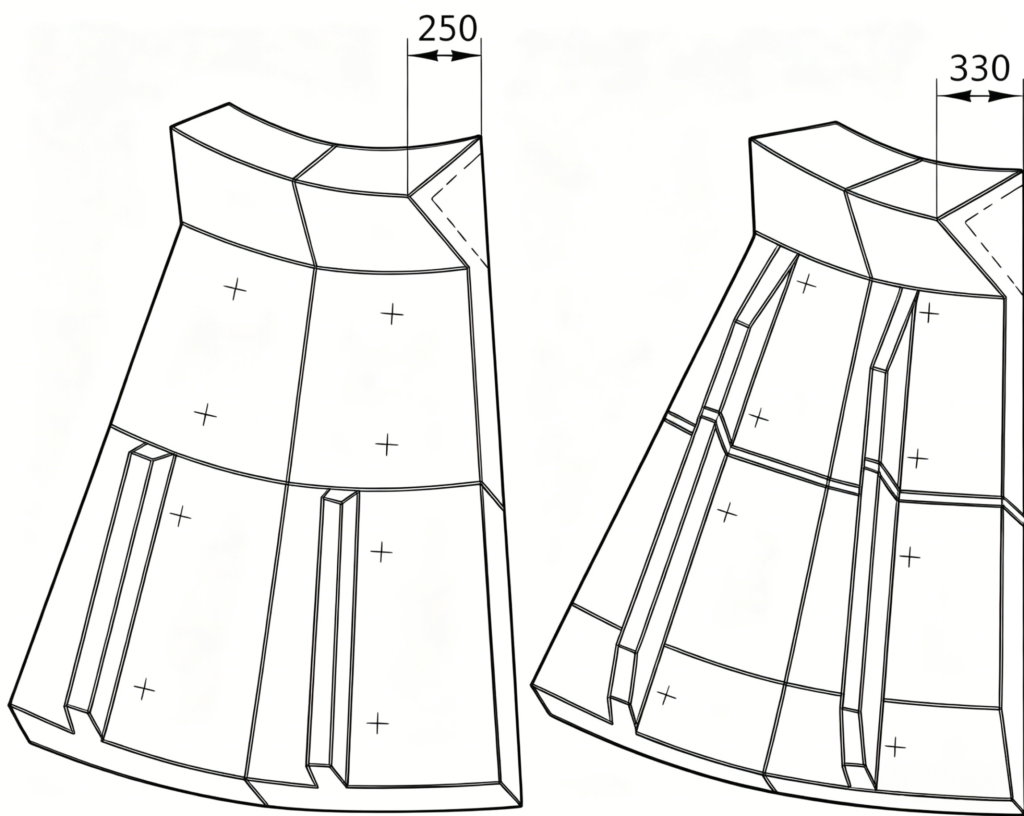
Figure 10-3 Revêtement de l'extrémité d'alimentation
a – revêtement doté de nervures de protection sur la moitié de la longueur et d'une crête d'onde basse ; b – revêtement doté de nervures de protection sur toute la longueur et d'une crête d'onde haute
Plaque grillagée (figure 10-4) Dans un broyeur autogène, la grille ne sert pas seulement à évacuer la matière, mais remplit également une fonction de criblage. C’est pourquoi il convient de choisir de manière appropriée tant la position des trous de la grille que leur taille. En fonction du niveau de débordement auquel la boue peut être évacuée à travers les mailles de la grille, on distingue l’évacuation à haut niveau (peu courante), l’évacuation à niveau moyen (figure 10-4, n° 1) et l’évacuation à bas niveau (figure 10-4, n° 3). Avec des taux de remplissage normaux d’environ 45 %, la position de décharge de niveau moyen répond généralement aux exigences de décharge. Cependant, les broyeurs autogènes présentent souvent de faibles taux de remplissage (inférieurs à 20 %), ce qui peut entraîner un échec de la décharge. C’est pourquoi on utilise actuellement aussi bien la décharge de niveau moyen que celle de niveau bas.
Les nervures de protection et les plaques de crête d'onde jouent le même rôle sur les plaques à grille que sur les autres revêtements. L'expérience a montré qu'une plaque à grille dotée de nervures de protection de 80 mm × 80 mm de section présente une durée de vie deux fois plus longue qu'une plaque plate dépourvue de nervures de protection. L'augmentation de la hauteur des crêtes d'onde de 250 mm à 350 mm double la durée de vie.
La coque est équipée de barres de levage plates classiques et de barres de levage en forme de T (voir figure 10-5). Les barres de levage en forme de T servent principalement à soulever le matériau ; c’est pourquoi on les appelle également « barres de levage ». La hauteur et l’espacement des barres de levage ont une influence significative sur la trajectoire du matériau. Lorsque la hauteur des barres de levage passe de 80 mm à 100 mm, la durée de vie est prolongée de moitié, le débit augmente considérablement et la granulométrie du produit devient légèrement plus grossière. Par conséquent, tant la hauteur des barres de levage que le rapport entre la hauteur et l’espacement doivent être adaptés afin d’atteindre la capacité de production la plus élevée et la consommation d’énergie la plus faible.
Figure 10-4 Plaque grillagée (légende – d'après la description ; l'original ne comporte pas de légende explicite, mais vous pouvez utiliser :)
Figure 10-4 Plaque grillagée
(Remarque : les chiffres 1 et 3 mentionnés dans le texte font référence aux positions de décharge de niveau moyen et de niveau faible, mais ne sont pas décrits dans une légende distincte.)
Figure 10-5 : Guide en forme de T / barre de levage (légende – telle qu'on peut la déduire)
Faites-moi savoir si vous avez besoin des légendes des figures (par exemple, si l'original comporte des annotations spécifiques) ou d'une traduction supplémentaire.
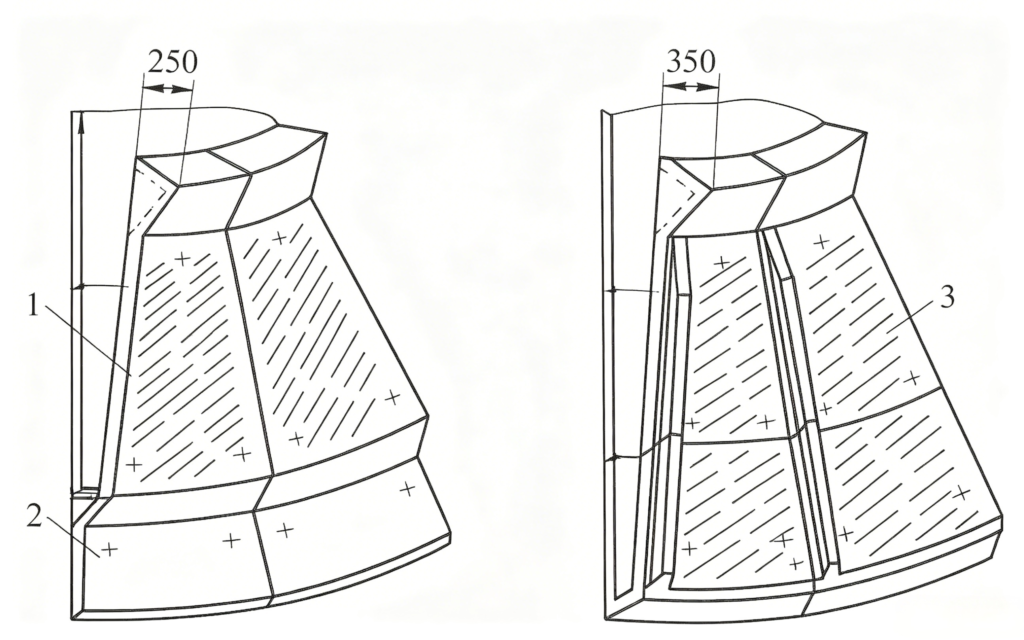
Figure 10-4 Plaque grillagée
1 – déversement à niveau moyen, crête d'onde basse, plaque à grille sans nervures de protection ; 2 – plaque vierge (plaque aveugle) ; 3 – déversement à niveau bas, crête d'onde haute, plaque à grille avec nervures de protection
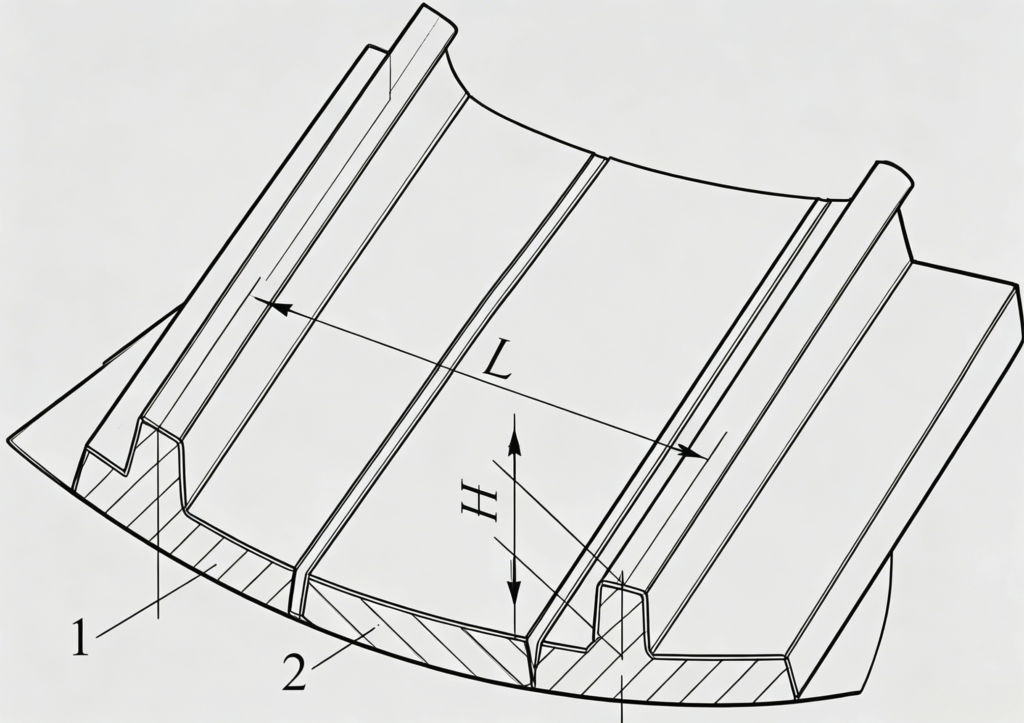
Figure 10-5 Revêtement de la coque
1 – barre de levage (lifter) ; 2 – revêtement plat
La hauteur appropriée est de H = 90 à 110 mm, et le rapport approprié est L/H = 4–5.
À l'heure actuelle, les matériaux de revêtement les plus couramment utilisés en Chine sont l'acier à haute teneur en manganèse et l'acier dur. Même avec le même matériau et le même fabricant, des procédés de fabrication différents peuvent entraîner une différence de durée de vie pouvant aller jusqu'à 1,5 fois entre des revêtements de bonne qualité et ceux de mauvaise qualité.
La pratique décrite ci-dessus montre que la forme structurelle et la qualité de fabrication des revêtements ont un impact très significatif sur leur durée de vie. L'installation de nervures de protection d'une hauteur appropriée à la surface du revêtement constitue une méthode efficace pour réduire le glissement relatif entre le minerai et la surface du revêtement, limiter l'usure et prolonger la durée de vie. Une fois que les nervures de protection (y compris les barres de levage sur la coque) sont usées jusqu’à devenir plates, les parties plates s’usent rapidement. Par conséquent, les revêtements ne doivent pas être excessivement épais. La hauteur de crête des plaques ondulées doit être adaptée ; si la crête est trop haute, elle peut être heurtée par de gros blocs de minerai et se détacher. La hauteur doit être telle que la surface de la plaque ne soit pas directement soumise aux chocs du minerai.
Dispositif de décharge et de retour automatique
Le produit évacué d'un broyeur autogène humide se présente sous forme de boue ; c'est pourquoi celui-ci est équipé d'un dispositif d'évacuation à grille, ce dont ne disposent pas les broyeurs autogènes secs. Sa structure est identique à celle d'un broyeur à boulets à évacuation par grille.
Du côté de la sortie, le broyeur autogène est équipé d'un matériau dispositif de retour automatique (Figure 10-6), qui est essentiellement un dispositif de classification. Il se compose d'un tamis à tambour (1), d'un tuyau de retour de sable (2) et d'une pelle de retour de sable (3).
Une fois que la boue a traversé les orifices de la plaque perforée, elle est acheminée par les plaques de guidage situées derrière celle-ci vers le tamis du dispositif de retour automatique. Les matières grossières se déplacent sur le tamis jusqu’à la cuvette de retour de sable située à l’autre extrémité. Au cours du mouvement rotatif de la pelle, les matières grossières sont acheminées dans le tuyau de retour de sable. Les ailettes hélicoïdales situées à l’intérieur de ce tuyau repoussent les matières grossières vers le broyeur pour un rebroyage. Les matières sous-dimensionnées (qui passent à travers le tamis) sont évacuées par la douille de décharge en vue d’un traitement ultérieur.
Ce dispositif de classification est de conception simple et fonctionne bien. Doté d’un seul tamis, il permet de séparer les matériaux d’une taille inférieure à 20–30 mm pour obtenir un produit d’une taille inférieure à 3–5 mm. L’installation de ce dispositif permet d’utiliser des mailles plus larges (ou d’éviter les petits trous difficiles à fabriquer), augmente le débit de matière et améliore ainsi l’efficacité du broyage. Bien sûr, ce circuit fermé ne fonctionne apparemment qu’à l’extrémité de décharge, sans processus de broyage sur toute la longueur de l’enveloppe. Cependant, comme les broyeurs autogènes présentent un grand diamètre, une faible longueur et des plaques à crêtes ondulées, le mouvement des matériaux dans un broyeur autogène ne ressemble pas à celui d’un broyeur à boulets – où les matériaux se déplacent de manière progressive et ordonnée de l’extrémité d’alimentation vers l’extrémité de décharge tout en étant progressivement broyés. Au contraire, les matériaux provenant des deux extrémités se croisent ou sont projetés au centre du broyeur. Par conséquent, bien qu’il existe une certaine différence d’efficacité de broyage entre le sable renvoyé par l’extrémité de décharge et celui renvoyé par l’extrémité d’alimentation, cette différence n’est pas significative. Il convient de mener des études expérimentales supplémentaires pour déterminer dans quelle mesure l’utilisation d’un tamis à retour automatique pour le contrôle granulométrique diffère de celle des ouvertures des plaques grillagées à cette même fin.
Ce dispositif de classification en circuit fermé peut également être transformé en dispositif de classification en circuit ouvert. Pour ce faire, il suffit d’orienter la cuvette de retour du sable vers l’extérieur ou de la retirer complètement, afin de récupérer les particules surdimensionnées issues du criblage et de les acheminer directement vers un broyage secondaire ou un autre traitement. Les particules sous-dimensionnées issues du criblage peuvent quant à elles être traitées en vue de leur enrichissement.
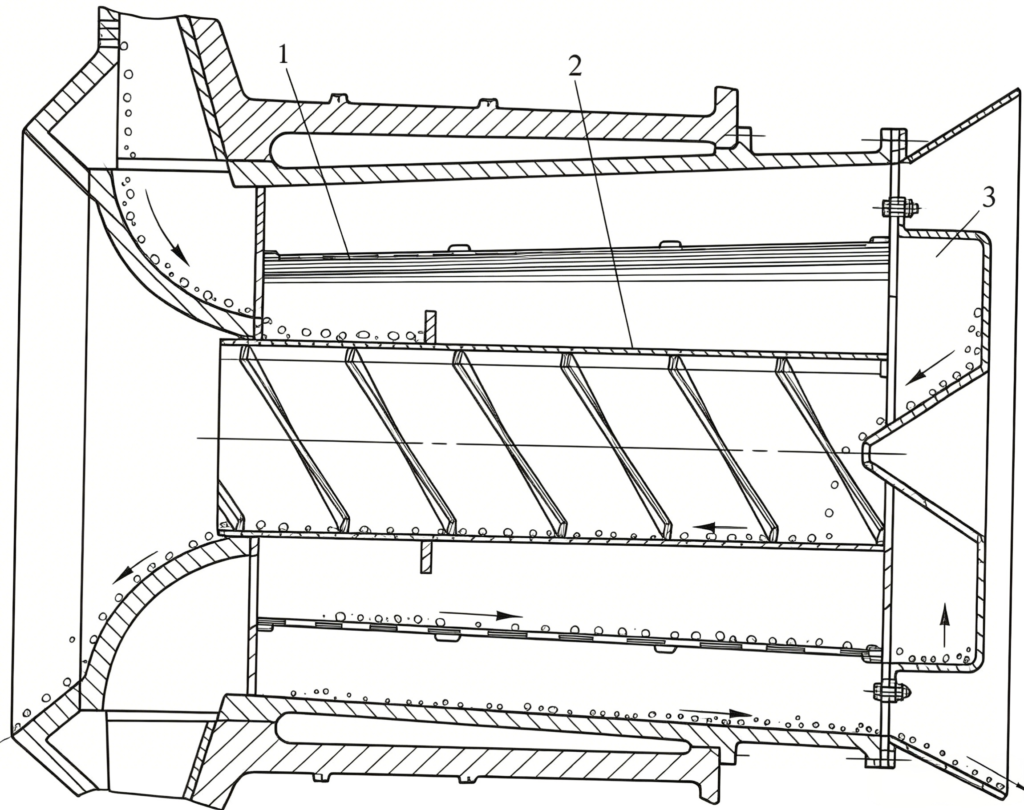
Figure 10-6 Dispositif de retour automatique
1 – crible à tambour ; 2 – tuyau de retour du sable ; 3 – godet de retour du sable
Dans le système de transmission (entraînement), les anciens modèles de broyeurs autogènes à bain d'huile comportaient un grand engrenage monté sur le tourillon creux situé à l'extrémité de décharge. Grâce aux progrès des techniques de fabrication, ce grand engrenage est désormais fixé directement sur la cuve du broyeur autogène.
Dans le système de lubrification, les broyeurs autogènes à humide utilisent un système central de lubrification à circulation d'huile. Les grands broyeurs autogènes à humide recourent également à une nouvelle technologie : la lubrification par pulvérisation.
Ces dernières années, la technologie de fabrication des broyeurs autogènes à humide en Chine a connu un développement rapide. Il est désormais possible de produire des broyeurs de types et de tailles variés afin de répondre aux exigences liées aux différents types de minerais et aux différentes échelles de production ; ces broyeurs sont également exportés à l’étranger. Les performances techniques des broyeurs autogènes à humide actuellement fabriqués en Chine sont présentées dans le tableau 10-1. Voici un exemple illustrant la signification du modèle et des spécifications :
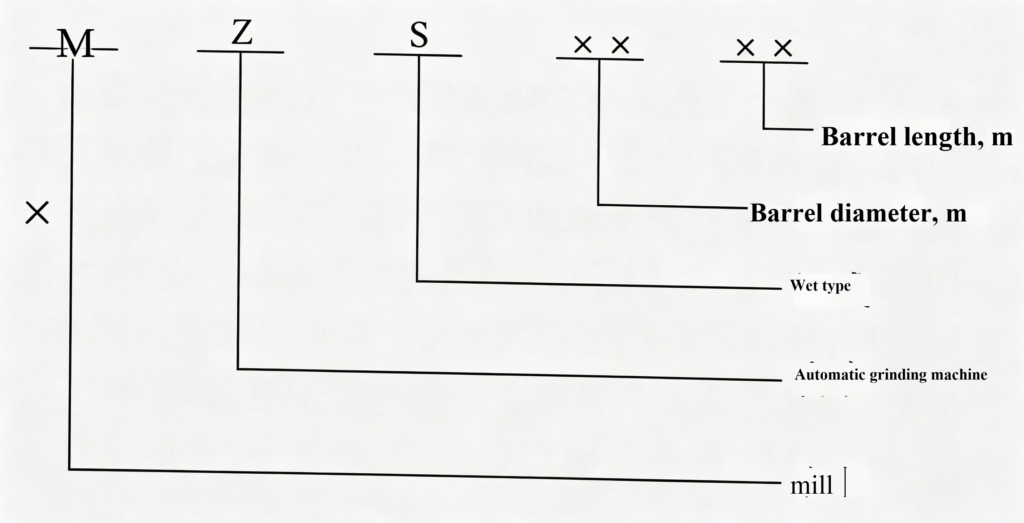
Tableau 10-1 : Performances techniques des broyeurs autogènes
Tableau 10-1 Performances techniques de l'autogène moulins
| Modèle | diamètre de la coque / mm | dimension de l'alimentation / mm | dimensions de sortie/mm | capacité /t ·h⁻ | vitesse de rotation /r ·min⁻¹ | puissance / kW | poids/t | |
| diamètre | longueur | |||||||
| MZS 2,4 × 1,0 | 2400 | 1000 | <250 | 3~0.074 | 10~3.5 | 16~22 | 75 | 18.5 |
| MZS 2,4 × 1,2 | 2400 | 1200 | <250 | 3~0.074 | 12-4.0 | 16-22 | 90 | 19.1 |
| MZS 3,0 × 1,0 | 3000 | 1000 | <300 | 3-0.074 | 18~5.0 | 19.5 | 132 | 28.6 |
| Modèle | diamètre de la coque (en mm) | dimension de l'alimentation / mm | dimensions de sortie/mm | capacité /t·h⁻ | vitesse de rotation /r ·min⁻¹ | puissance / kW | poids/t | |
| diamètre | longueur | |||||||
| MZS 3,2 × 1,2 | 3200 | 1200 | <300 | 3~0.074 | 20~8.0 | 19.0 | 160 | 37.4 |
| MZS 4,0 × 1,4 | 4000 | 1400 | <350 | 3~0.074 | 70~25 | 18.0 | 250 | 66.0 |
| MZS 5,5 × 1,8 | 5500 | 1800 | <400 | 3~0.074 | 130~55 | 15.0 | 800 | 179.0 |
| MZS 6,0 × 3,0 | 6000 | 3000 | <400 | 3-0.074 | 1250 | |||
| MZS 6,4 × 3,3 | 6400 | 3300 | <400 | 3-0.074 | 290-90 | 12.8 | 2000 | 306.0 |
| MZS 7,5 × 2,5 | 7500 | 2500 | <400 | 3-0.074 | 300-100 | 11.4 | 2000 | 455.0 |
| MZS 7,5 × 2,8 | 7500 | 2800 | <400 | 3-0.074 | 380 à 125 | 11.4 | 2000 | 464.0 |
| MZS 8,0 × 2,8 | 8000 | 2800 | <400 | 3~0.074 | 282 | 12.4 | 3000 | 510.0 |
| MZS 8,53 × 3,96 | 8530 | 3960 | <400 | 4850 | ||||
| MZS 8,53 × 4,27 | 8530 | 4270 | <400 | 5000 | ||||
| MZS 8,8 × 4,8 | 8800 | 4800 | <400 | 6000 | ||||
| MZS 9,75 × 4,27 | 9750 | 4270 | <400 | 4250×2 | ||||
| MZS 10,37 × 5,11 | 10370 | 5110 | <400 | 5600×2 | ||||
| MZS12,2×11 | 12200 | 11000 | <400 | 28000 | ||||












 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian