





Il processo di macinazione di un mulino autogeno è illustrato nella Figura 10-1a (prendendo come esempio un mulino autogeno a secco): dopo che il minerale è stato immesso dall’estremità di alimentazione, le particelle più piccole cadono uniformemente al centro del fondo del mantello del mulino lungo i rivestimenti ondulati sulla superficie A e si diffondono su entrambi i lati. I pezzi più grandi presenti nell’alimentazione hanno una maggiore energia cinetica e tendono a raggiungere il lato più lontano; tuttavia
Il processo di macinazione in un mulino autogeno è illustrato nella Figura 10-1a (prendendo come esempio un mulino autogeno a secco):
Dopo che il minerale è stato immesso dall’estremità di alimentazione, le particelle più piccole cadono in modo uniforme al centro del fondo del mantello del mulino, lungo i rivestimenti ondulati della superficie A, e si distribuiscono su entrambi i lati. I pezzi di grandi dimensioni presenti nel materiale in alimentazione hanno una maggiore energia cinetica e tendono a raggiungere il lato più lontano; tuttavia, alcuni di essi urtano i rivestimenti in corrispondenza dei punti A e B e ritornano sul lato opposto, ottenendo così anche una distribuzione uniforme dei pezzi di grandi dimensioni. Il ruolo dei rivestimenti a cresta sulle superfici A-A e B-B è quello di impedire la segregazione del materiale in alimentazione. Anche le particelle di medie dimensioni che ritornano dall’estremità di scarico lungo la parte inferiore della parete del mulino cadono uniformemente al centro del fondo del corpo del mulino e poi si diffondono verso i rivestimenti su entrambi i lati. Sia i pezzi di grandi dimensioni che le particelle fini si muovono assialmente lungo il fondo del corpo del mulino, ma in direzioni opposte, determinando un’azione di frantumazione.
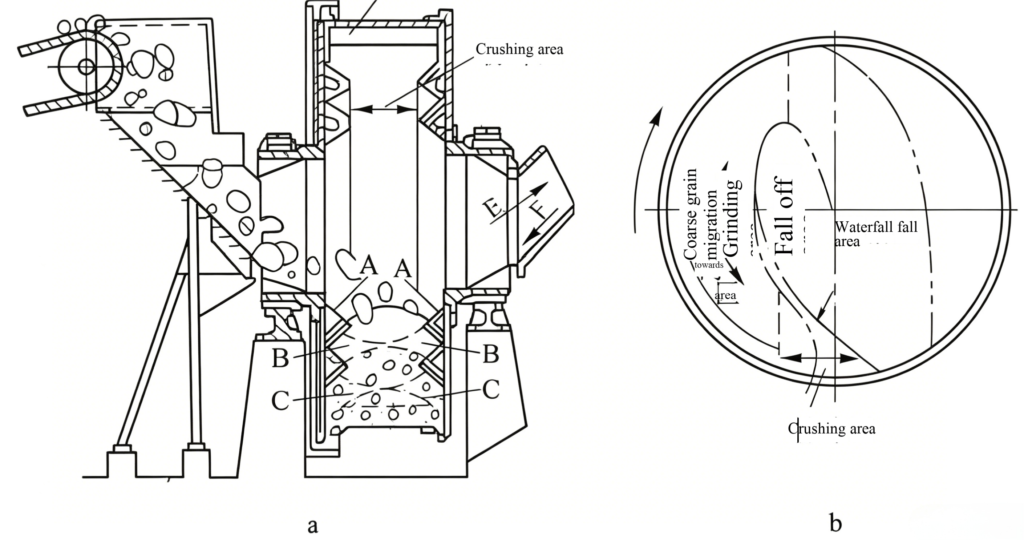
Figura 10-1 Processo di macinazione e movimento del materiale in un sistema autogeno mulino
a – processo di macinazione in un mulino autogeno; b – condizioni di movimento del materiale
Le barre di sollevamento C‑C e i rivestimenti ondulati B‑B esercitano un effetto di incuneamento sul minerale. Il minerale viene inizialmente incuneato in corrispondenza di C‑C, formando un “arco” lungo la direzione assiale, che si espande gradualmente verso l’alto. Si forma un “arco” anche tra B‑B. Pertanto, tutto il minerale all’interno della zona ad arco si trova in uno stato compresso.
Man mano che il minerale ruota insieme al guscio, la sua posizione sale rapidamente e passa in breve tempo da uno stato di compressione a uno di tensione. Quando la forza di gravità del minerale supera la forza centrifuga, il minerale si stacca dal guscio e cade. Tuttavia, le traiettorie di caduta delle particelle di diverse dimensioni sono diverse (Figura 10-1b). Poiché i grumi di grandi dimensioni hanno un peso maggiore, iniziano a scivolare via da un’altezza inferiore durante la salita, abrasando e macinando contemporaneamente le particelle più piccole, per poi spostarsi verso lo strato interno al centro del guscio. Il minerale di medie dimensioni sale con il guscio fino a una posizione più elevata e poi rotola verso il basso a cascata, con i pezzi di minerale che si abrasano a vicenda, formando una zona a cascata. I piccoli pezzi di minerale salgono con il guscio fino a una posizione ancora più elevata e poi cadono lungo una traiettoria parabolica, formando una zona di cascata, dove la forza d’impatto frantuma il minerale in particelle fini. Le particelle ancora più piccole galleggiano sullo strato superficiale. In sintesi, mentre il guscio ruota, durante la circolazione continua, il minerale viene frantumato sotto l’azione ripetuta di impatto, abrasione e compressione. Le particelle che soddisfano i requisiti dimensionali del prodotto vengono trasportate fuori dal flusso d’aria circolante che attraversa il mulino autogeno (nella macinazione a secco) oppure scaricate con l’acqua (nella macinazione a umido).
Costruzione di un mulino autogeno a umido
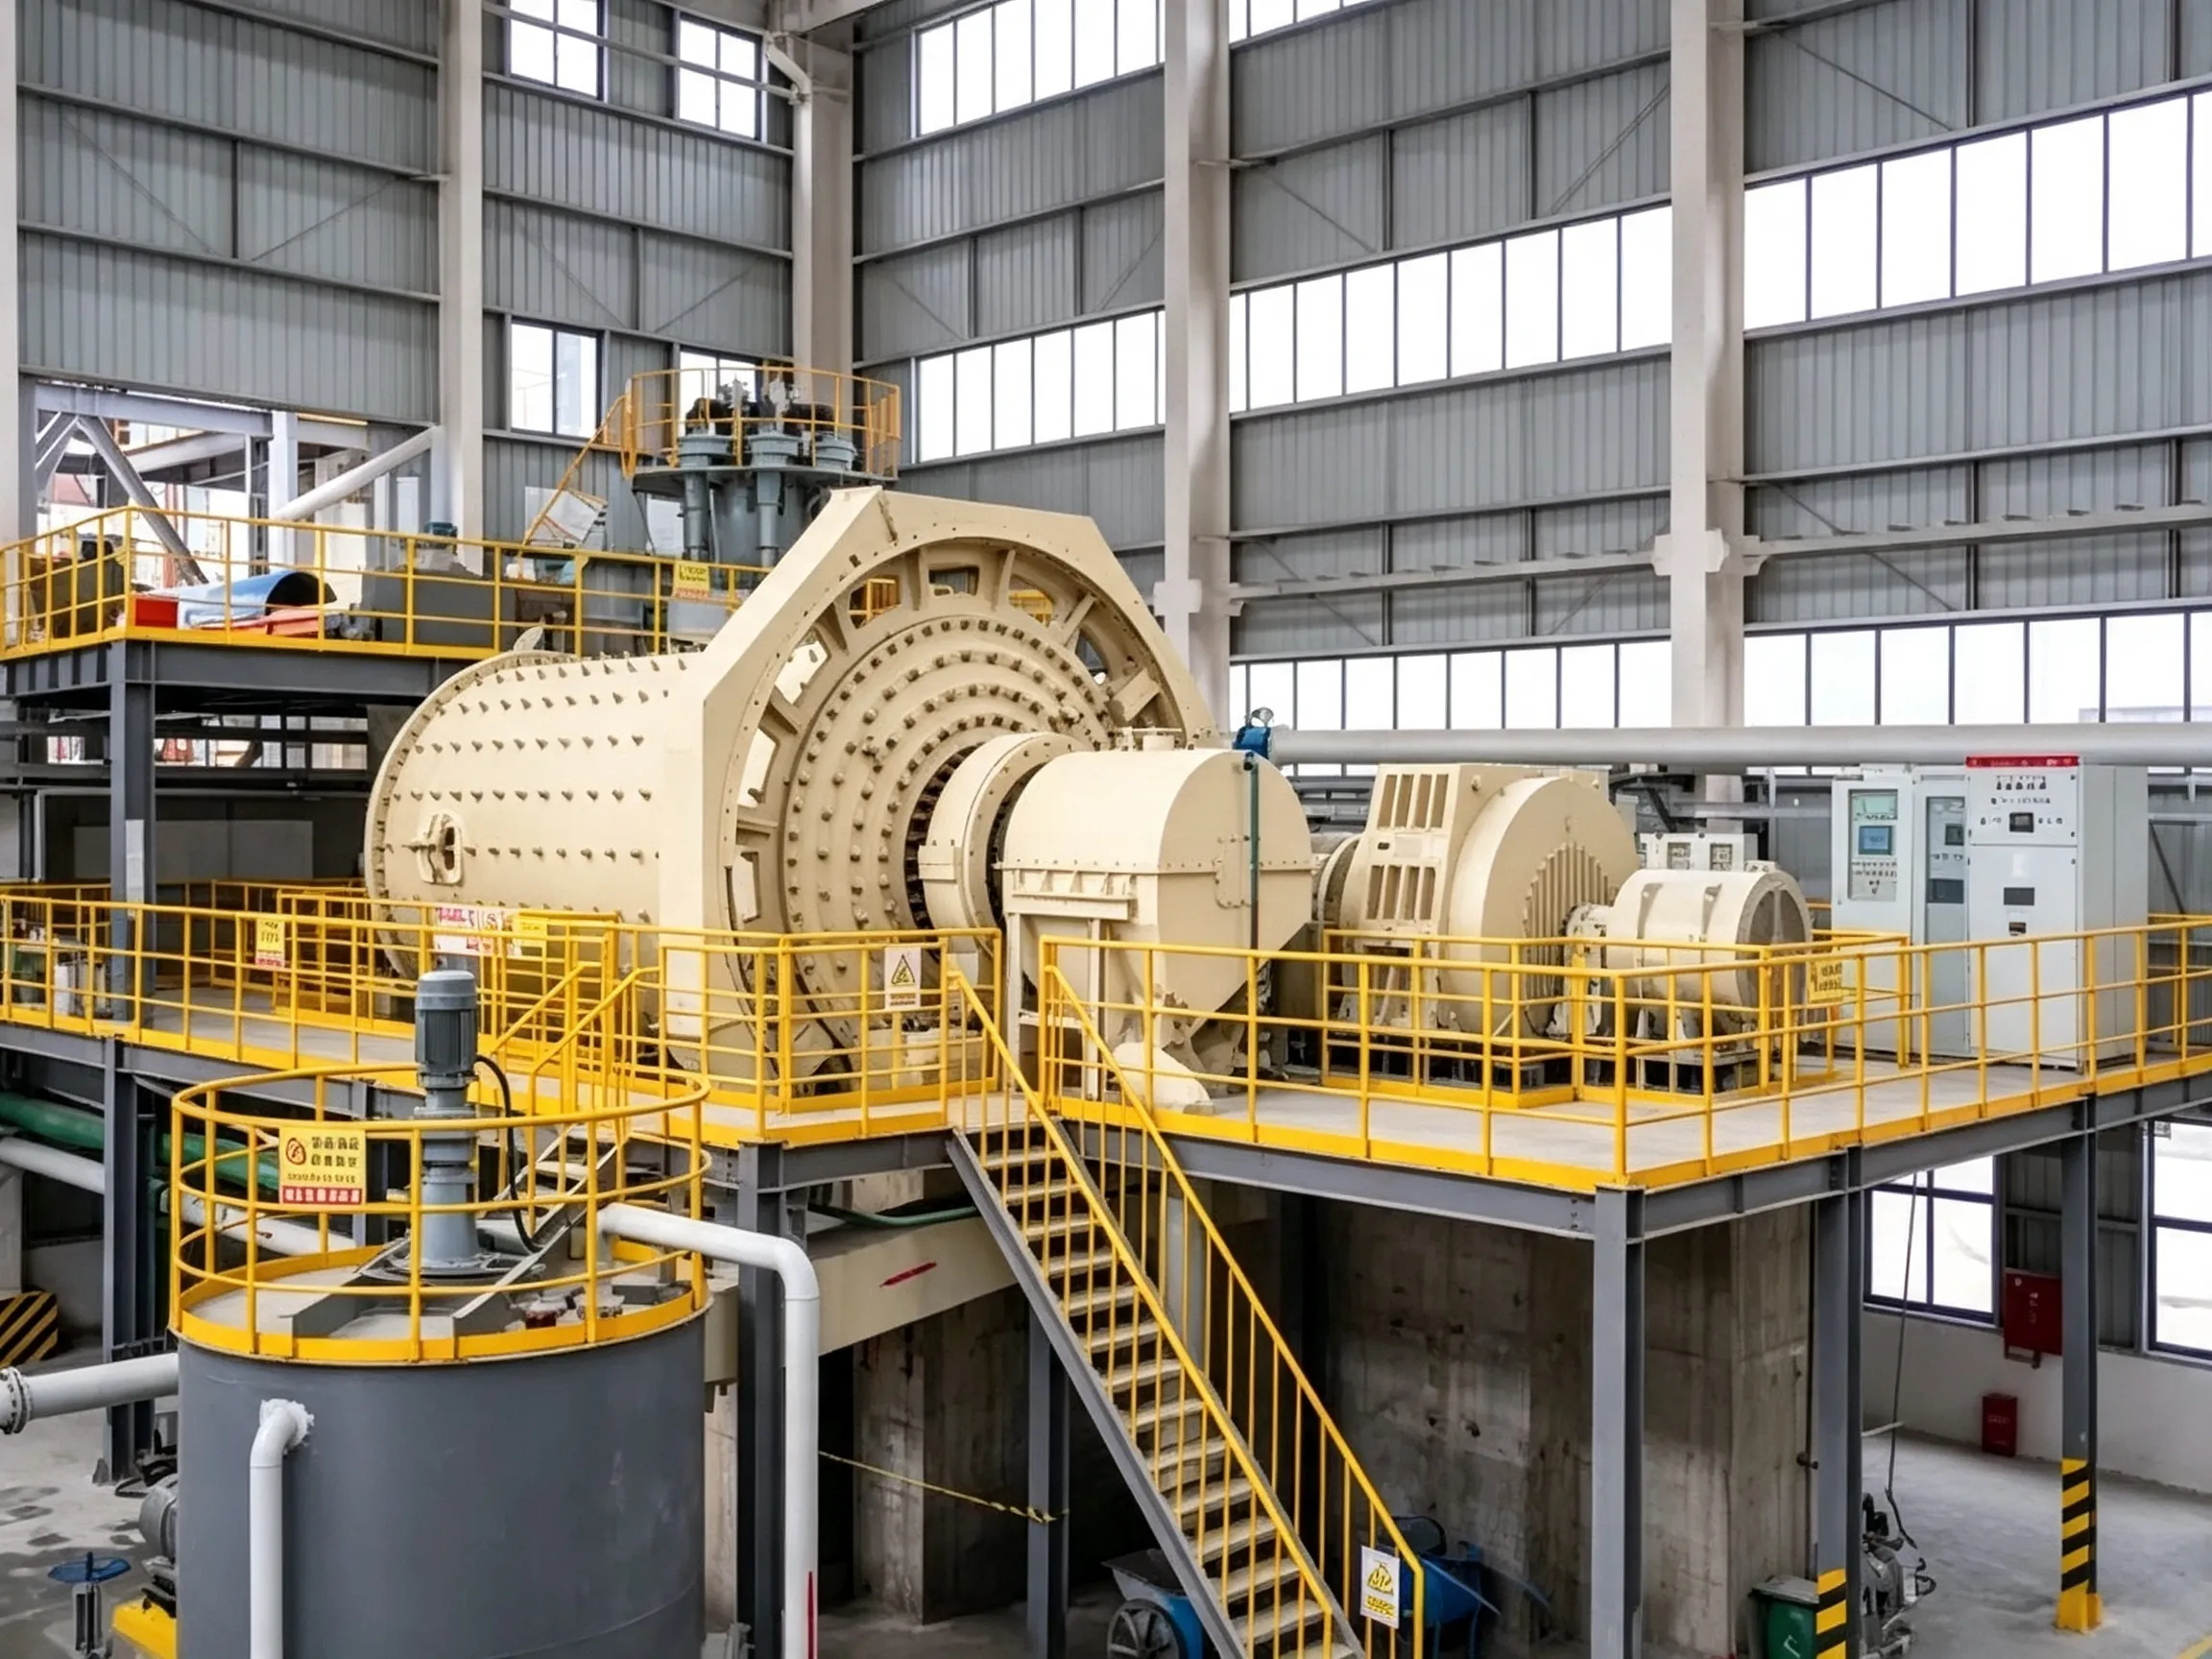
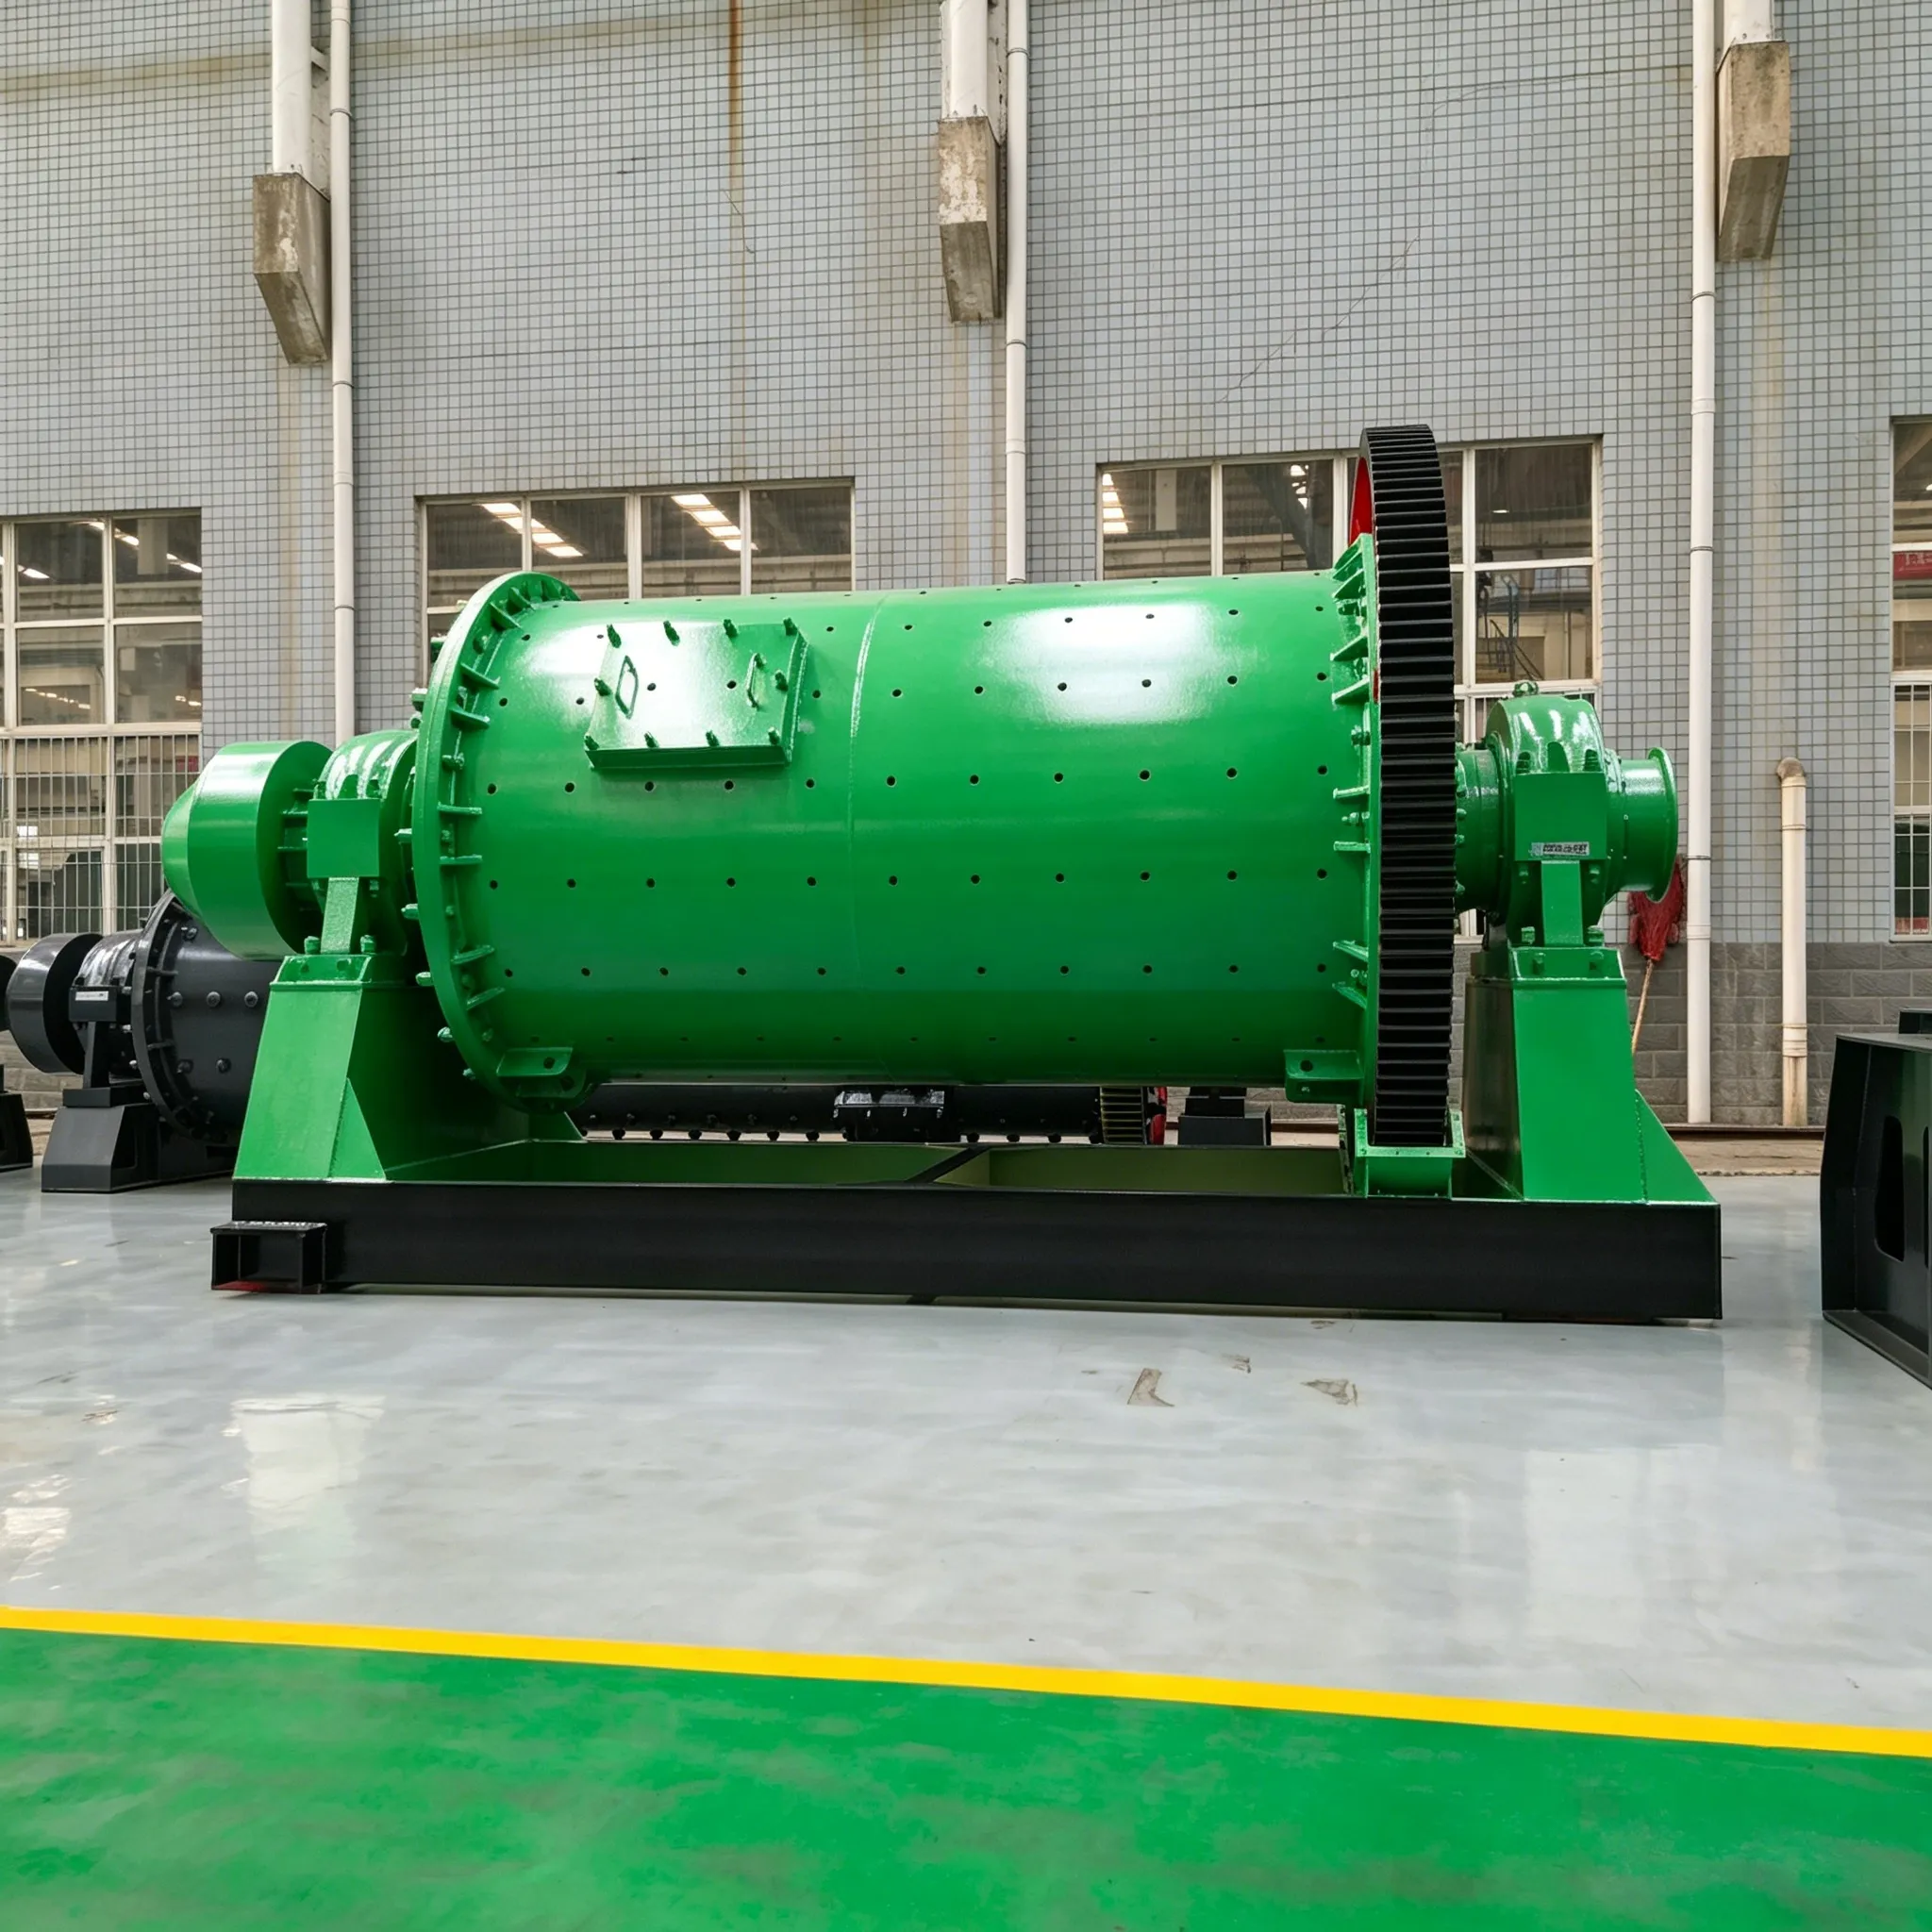
La struttura di un mulino autogeno a umido è generalmente simile a quella di un mulino a sfere e comprende un involucro, coperchi terminali, rivestimenti, sezione di scarico, sezione di alimentazione, cuscinetti, unità di azionamento, sistema di lubrificazione, ecc. Prendendo come esempio il mulino autogeno a umido da φ5,5 mm × 1,8 mm (utilizzato con successo presso il concentratore della Luzhong Mining and Metallurgy Group Company sin dal 1985), la sua struttura è illustrata nella Figura 10-2.
Il carrello di alimentazione (1) è un dispositivo di alimentazione che riceve il minerale dal nastro trasportatore e lo convoglia nel mulino. La sua parte superiore è costituita da una tramoggia in lamiera d’acciaio saldata, mentre la parte inferiore poggia su un carrello a quattro ruote. La forma della tramoggia deve essere in grado di resistere all’impatto di grandi blocchi di minerale, consentendo al contempo al minerale di fluire senza intoppi nel mulino. Il fondo della tramoggia, che subisce direttamente l’impatto del minerale, è realizzato in piano. Una volta immesso, il minerale forma un cuscino naturale sul fondo piatto, evitando completamente l’impatto diretto sulla tramoggia. Pertanto, in questa zona non sono necessari rivestimenti resistenti all’usura né un fondo rinforzato della tramoggia. La sezione inferiore del fondo piatto è configurata come uno scivolo inclinato di circa 40° per garantire un’alimentazione regolare del minerale nel mulino.
Il corpo (4) è assemblato con il coperchio di alimentazione (2) e il coperchio di scarico (8) per formare la camera di macinazione. All’interno sono montati elementi di rivestimento quali il rivestimento di alimentazione (3), il rivestimento del corpo (5), la piastra a griglia (6) e la piastra a cucchiaio (7). I rivestimenti sono a diretto contatto con il minerale, pertanto devono essere resistenti all’usura e favorire un’elevata efficienza di macinazione. Di conseguenza, la qualità del materiale di rivestimento e la razionalità della sua geometria sono di fondamentale importanza.
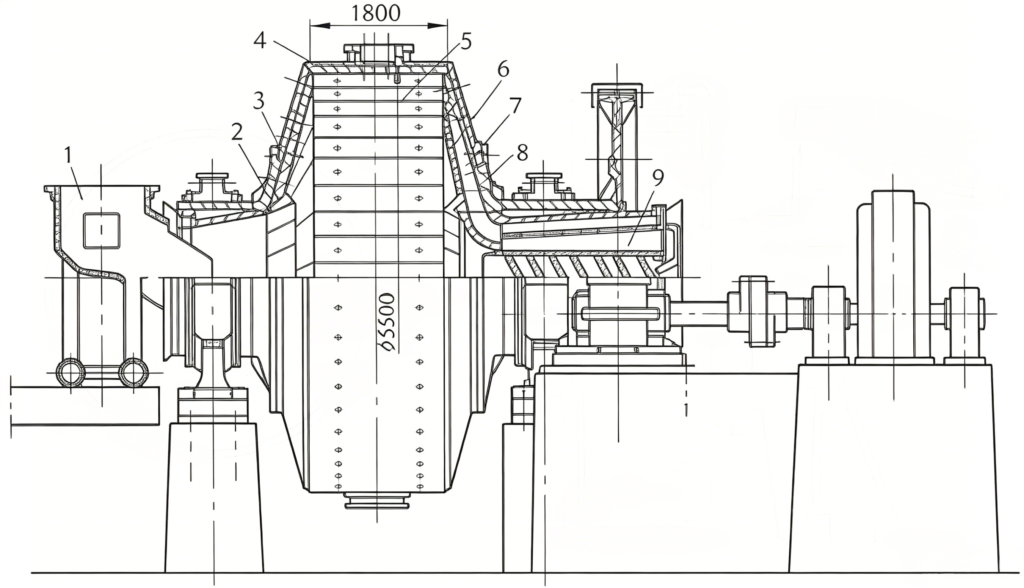
Figura 10-2 Struttura di un sistema autogeno a umido da φ5500 mm × 1800 mm mulino
1 – carrello di alimentazione; 2 – coperchio dell’estremità di alimentazione; 3 – rivestimento dell’estremità di alimentazione; 4 – involucro; 5 – rivestimento dell’involucro; 6 – piastra a griglia; 7 – piastra di raccolta; 8 – coperchio dell’estremità di scarico; 9 – dispositivo di ritorno automatico
Il rivestimento dell’estremità di alimentazione (Figura 10-3) è direttamente sottoposto all’impatto dei grossi blocchi di minerale che entrano nel mulino, nonché all’abrasione causata dal minerale in movimento che ritorna. Di conseguenza, la sua usura è rapida. Per impedire che il minerale urti la superficie del rivestimento, all’estremità del rivestimento, in prossimità del centro, è prevista una cresta ondulata alta 250 mm. Per prevenire l’usura causata dal movimento circolare del minerale, sull’anello esterno del rivestimento sono previste nervature di protezione con una sezione trasversale di 80 mm × 80 mm. L’esperienza ha dimostrato che aumentando l’altezza della cresta d’onda a 330 mm e aggiungendo nervature di protezione anche sull’anello interno è possibile prolungare la durata del rivestimento da 2 a 2,5 volte.
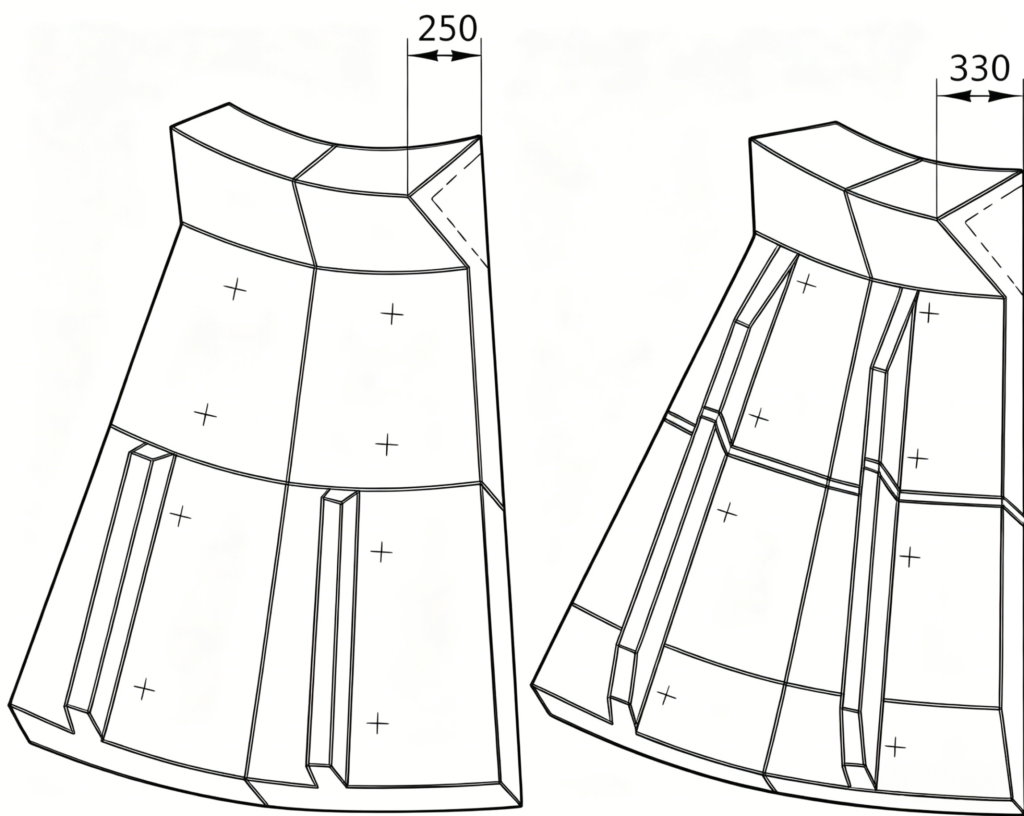
Figura 10-3 Rivestimento dell'estremità di alimentazione
a – rivestimento con nervature di protezione a mezza lunghezza e cresta d’onda bassa; b – rivestimento con nervature di protezione a tutta lunghezza e cresta d’onda alta
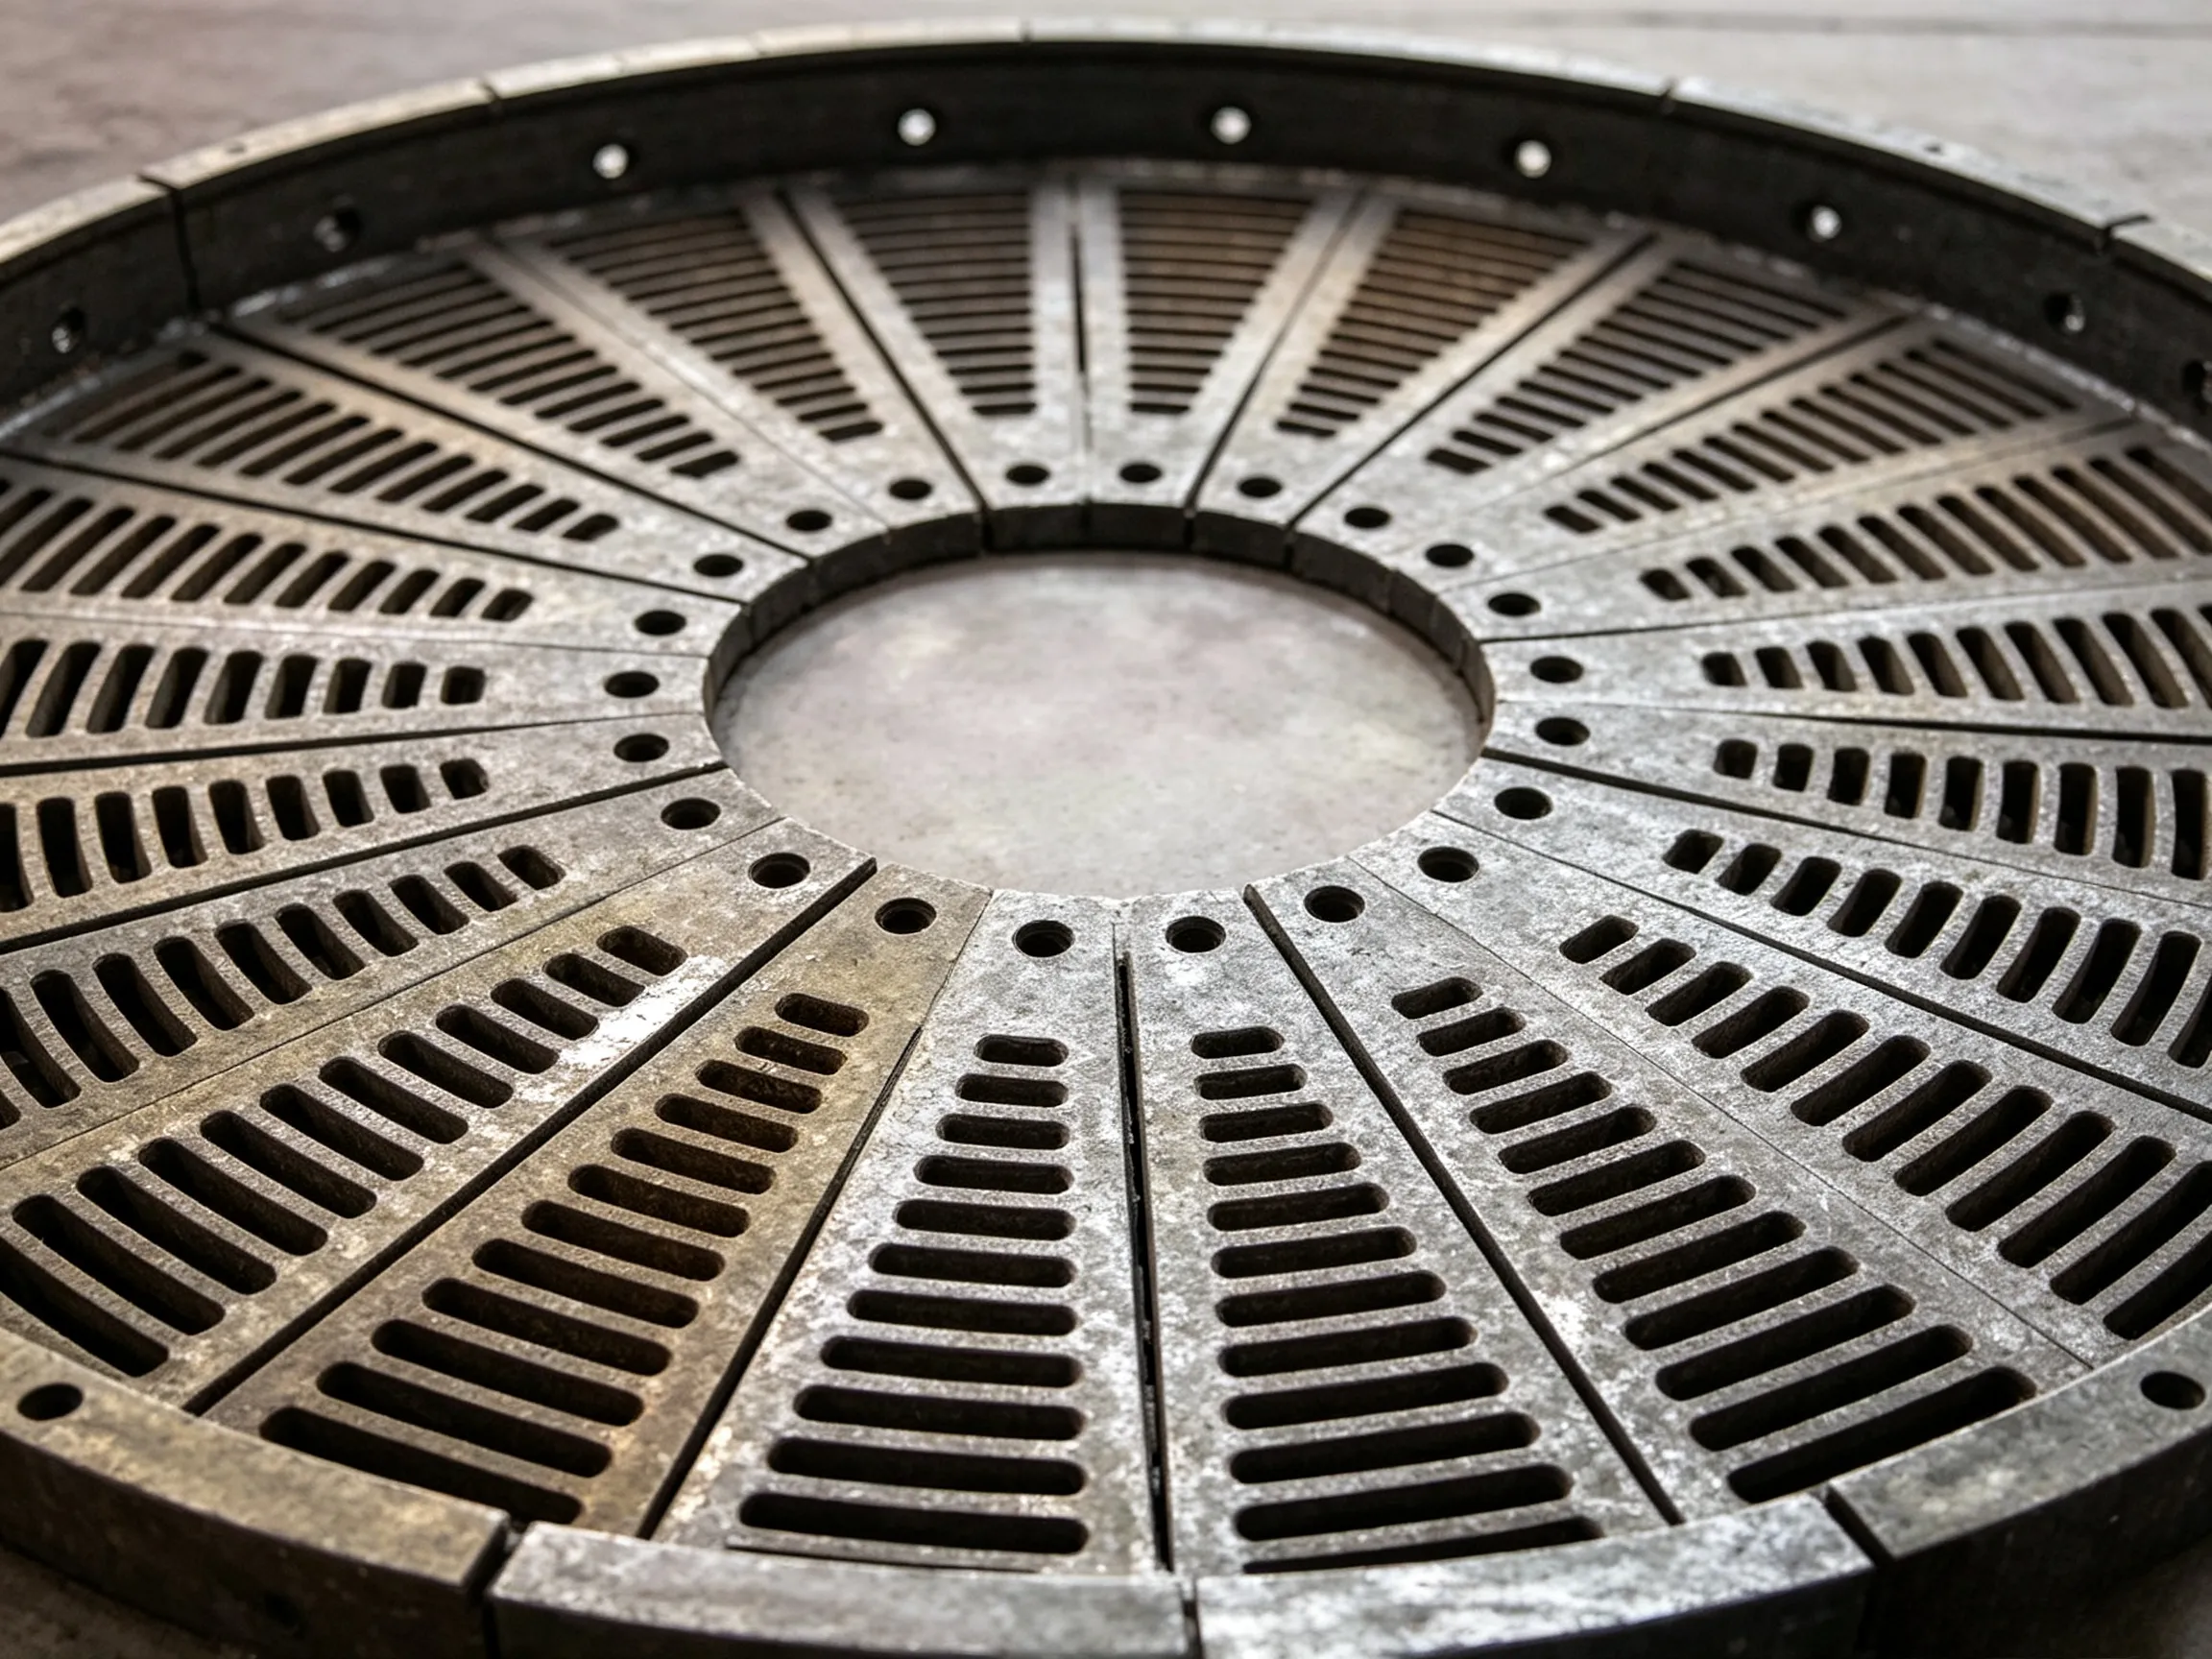
Piastra a griglia (Figura 10-4) in un mulino autogeno non solo serve a scaricare il materiale, ma svolge anche una funzione di vagliatura. Pertanto, sia la posizione dei fori della griglia che la dimensione dei fori devono essere scelte in modo appropriato. A seconda del livello di trabocco al quale la sospensione può essere scaricata attraverso le aperture della griglia, è possibile classificare lo scarico in scarico ad alto livello (raro), scarico a livello medio (Figura 10-4, n. 1) e scarico a basso livello (Figura 10-4, n. 3). Con normali rapporti di riempimento del materiale pari a circa 45 %, la posizione di scarico a livello medio soddisfa generalmente i requisiti di scarico. Tuttavia, i mulini autogeni presentano spesso bassi rapporti di riempimento (inferiori a 20 %), il che può comportare l’impossibilità di scaricare il materiale. Pertanto, attualmente vengono utilizzate sia lo scarico a livello medio che quello a livello basso.
Le nervature di protezione e le piastre di cresta d’onda svolgono la stessa funzione sulle piastre a griglia che su altri rivestimenti. L’esperienza ha dimostrato che una piastra a griglia con nervature di protezione di sezione trasversale 80 mm × 80 mm ha una durata doppia rispetto a una piastra piana priva di nervature di protezione. Aumentando l’altezza della cresta d’onda da 250 mm a 350 mm, la durata di servizio raddoppia.
Il guscio è rivestito con inserti piatti standard e inserti a forma di T (vedi Figura 10-5). Gli inserti a forma di T servono principalmente a sollevare il materiale e sono quindi chiamati anche barre di sollevamento. L’altezza e la distanza tra le barre di sollevamento hanno un effetto significativo sulla traiettoria del materiale. Quando l’altezza delle barre di sollevamento viene aumentata da 80 mm a 100 mm, la durata di vita utile si estende della metà, la produttività aumenta significativamente e la granulometria del prodotto diventa leggermente più grossolana. Pertanto, sia l’altezza delle barre di sollevamento sia il rapporto tra altezza e interasse devono essere adeguati per ottenere la massima capacità produttiva e il minimo consumo energetico.
Figura 10-4 Piastra a griglia (didascalia – come si deduce dalla descrizione; l’originale non fornisce una didascalia esplicita, ma è possibile utilizzare:)
Figura 10-4 Piastra a griglia
(Nota: i numeri 1 e 3 citati nel testo si riferiscono alle posizioni di scarico di livello medio e basso, ma non sono descritti in una didascalia separata.)
Figura 10-5 Guaina a forma di T / barra di sollevamento (didascalia – come si deduce)
Fammi sapere se hai bisogno delle didascalie effettive delle figure (ad esempio, se l'originale contiene etichette specifiche) o di ulteriori traduzioni.
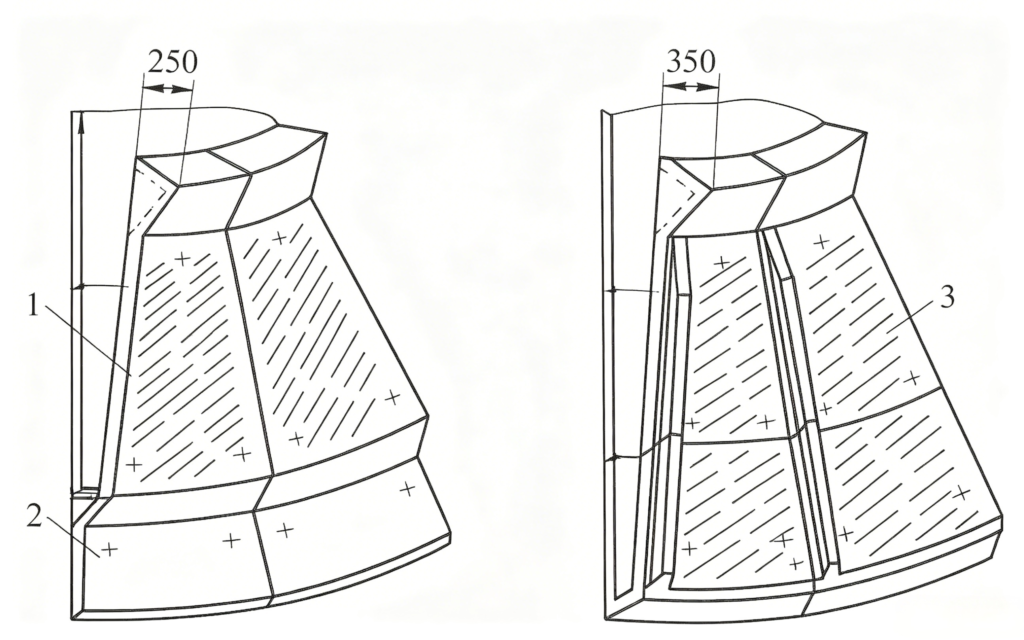
Figura 10-4 Piastra a griglia
1 – scarico a livello medio, cresta d’onda bassa, piastra a griglia senza nervature di protezione; 2 – piastra cieca (piastra cieca); 3 – scarico a livello basso, cresta d’onda alta, piastra a griglia con nervature di protezione
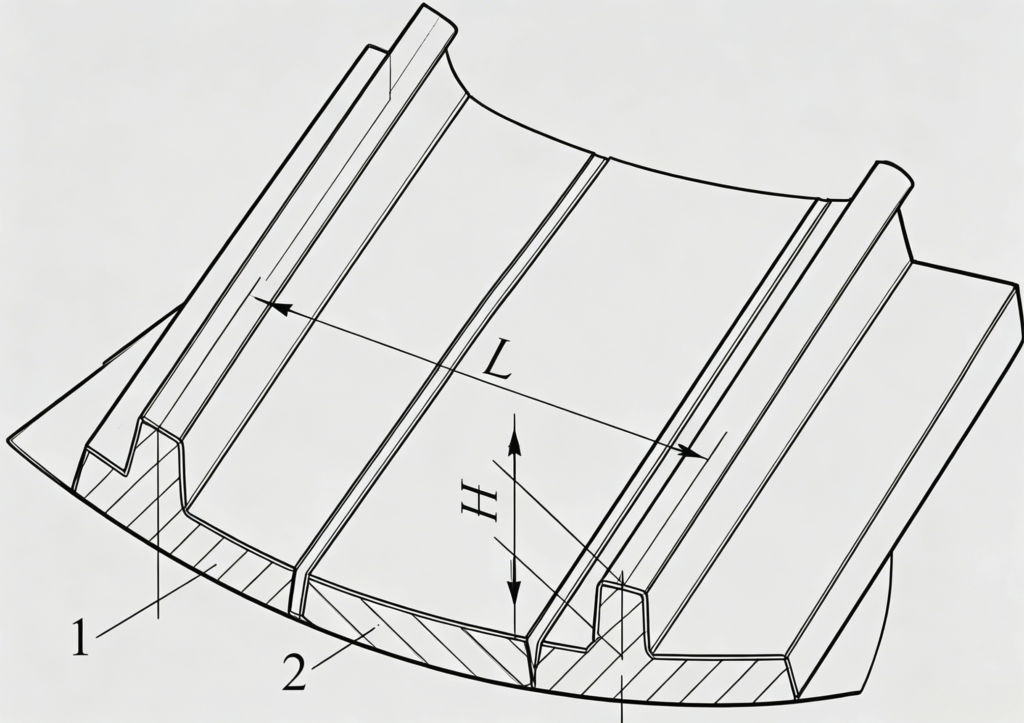
Figura 10-5 Rivestimento del guscio
1 – barra di sollevamento (sollevatore); 2 – guida piana
L'altezza adeguata è H = 90–110 mm, e il rapporto corretto è L/H = 4–5.
Attualmente, i materiali più comunemente utilizzati in Cina per i rivestimenti sono l’acciaio ad alto contenuto di manganese e l’acciaio duro. Anche a parità di materiale e di produttore, processi di fabbricazione diversi possono determinare una differenza nella durata utile fino a 1,5 volte tra rivestimenti di buona qualità e quelli di scarsa qualità.
Quanto sopra dimostra che la forma strutturale e la qualità di fabbricazione dei rivestimenti hanno un impatto molto significativo sulla durata di servizio. La presenza di nervature di protezione di altezza adeguata sulla superficie del rivestimento costituisce un metodo efficace per ridurre lo scorrimento relativo tra il minerale e la superficie del rivestimento, ridurre l’usura e prolungarne la durata di servizio. Una volta che le nervature di protezione (comprese le barre di sollevamento sul guscio) si sono consumate fino a diventare piatte, le parti piatte si consumeranno rapidamente. Pertanto, i rivestimenti non dovrebbero essere eccessivamente spessi. L’altezza della cresta delle piastre ondulate deve essere adeguata; se la cresta è troppo alta, può essere colpita da grossi blocchi di minerale e allentarsi. L’altezza dovrebbe essere tale che la superficie della piastra non subisca l’impatto diretto del minerale.
Dispositivo di scarico e di ritorno automatico
Il prodotto scaricato da un mulino autogeno a umido è una sospensione, pertanto è dotato di un dispositivo di scarico a griglia – un elemento di cui i mulini autogeni a secco sono sprovvisti. La sua struttura è identica a quella di un mulino a sfere con scarico a griglia.
All'uscita, il mulino autogeno presenta un materiale dispositivo di ritorno automatico (Figura 10-6), che è essenzialmente un dispositivo di classificazione. È costituito da un vaglio a tamburo (1), da un tubo di ritorno della sabbia (2) e da una paletta di recupero della sabbia (3).
Dopo che la sospensione è passata attraverso i fori della piastra forata, viene convogliata dalle piastre di raccolta situate dietro la piastra forata sul vaglio del dispositivo di autoritorno. Il materiale grossolano si sposta sul vaglio verso la benna di ritorno della sabbia situata all’altra estremità. Durante il movimento rotatorio della benna, il materiale grossolano viene convogliato nel tubo di ritorno della sabbia. Le pale a spirale all’interno del tubo di ritorno della sabbia spingono il materiale grossolano nuovamente nel mulino per essere rimacinato. Il materiale sottodimensionato (che passa attraverso il vaglio) viene scaricato attraverso la boccola di scarico per essere sottoposto a ulteriore lavorazione.
Questo dispositivo di classificazione ha una struttura semplice e funziona bene. Grazie a un unico piano vagliante, è in grado di separare il materiale di dimensioni inferiori a 20–30 mm ottenendo un prodotto di dimensioni inferiori a 3–5 mm. L’installazione di questo dispositivo consente l’utilizzo di maglie più larghe (o elimina la necessità di fori piccoli e difficili da realizzare), aumenta la portata (produttività) del materiale e migliora così l’efficienza di macinazione. Naturalmente, questo circuito chiuso sembra funzionare solo all’estremità di scarico, senza un processo di macinazione che si estenda per l’intera lunghezza del mantello. Tuttavia, poiché i mulini autogeni hanno un diametro ampio, una lunghezza ridotta e piastre a cresta d’onda, il movimento del materiale in un mulino autogeno non è simile a quello in un mulino a sfere – dove il materiale si sposta in modo progressivo e ordinato dall’estremità di alimentazione a quella di scarico mentre viene gradualmente macinato. Al contrario, i materiali provenienti da entrambe le estremità si incrociano o vengono proiettati al centro del mulino. Pertanto, sebbene vi sia una certa differenza nell’efficienza di macinazione tra la sabbia in uscita dall’estremità di scarico e quella in uscita dall’estremità di alimentazione, tale differenza non è significativa. La misura in cui l’uso di un vaglio a ritorno automatico per il controllo delle dimensioni differisce dall’uso delle aperture delle piastre a griglia per lo stesso scopo richiede ulteriori studi sperimentali.
Questo dispositivo di classificazione a circuito chiuso può anche essere modificato in un dispositivo di classificazione a circuito aperto. Ciò avviene modificando la direzione di scarico della benna di ritorno della sabbia verso l’esterno, oppure rimuovendo del tutto la benna, raccogliendo il materiale sovradimensionato rispetto alla vagliatura e inviandolo direttamente alla macinazione secondaria o ad altri trattamenti. Il materiale sottodimensionato rispetto alla vagliatura può essere sottoposto a lavorazione per l’arricchimento.
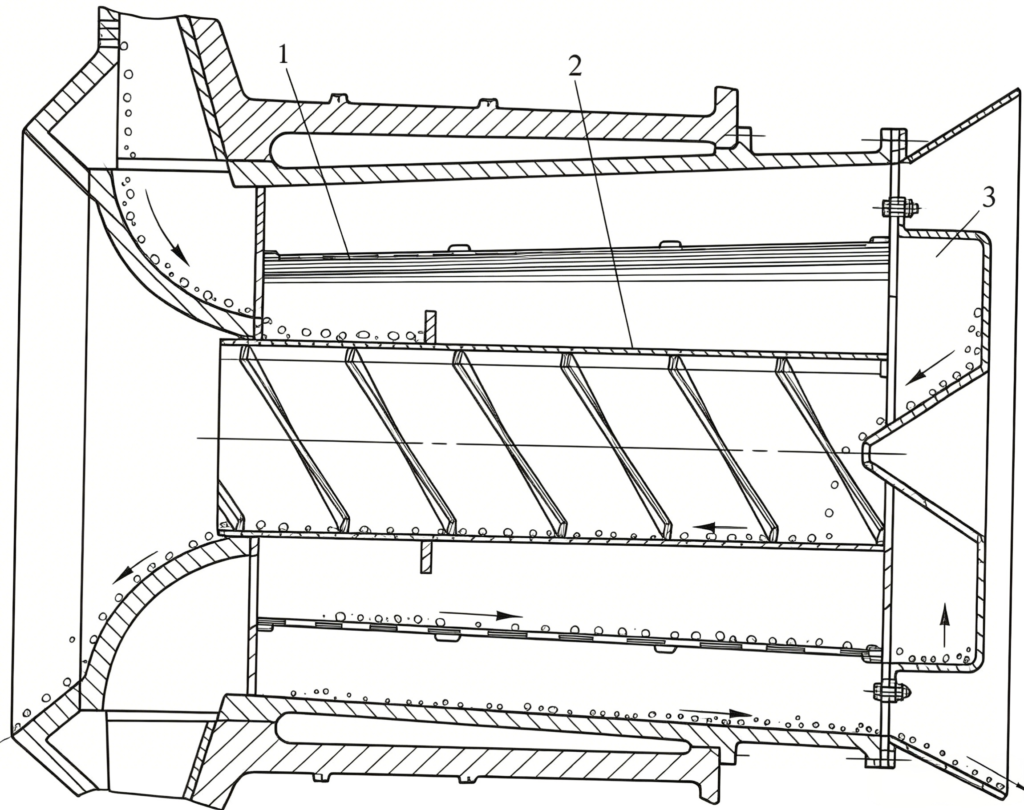
Figura 10-6 Dispositivo di ritorno automatico
1 – vaglio a tamburo; 2 – tubo di ritorno della sabbia; 3 – paletta di recupero della sabbia
Nel sistema di trasmissione (azionamento), nei modelli precedenti dei mulini autogeni a bagno d’olio l’ingranaggio di grandi dimensioni era montato sul perno cavo all’estremità di scarico. Grazie ai progressi nella tecnologia di produzione, oggi l’ingranaggio di grandi dimensioni è fissato direttamente sul corpo del mulino autogeno.
Nel sistema di lubrificazione, i mulini autogeni a umido utilizzano un sistema centrale di lubrificazione a circolazione d’olio. I mulini autogeni a umido di grandi dimensioni impiegano inoltre una nuova tecnologia: la lubrificazione a spruzzo.
Negli ultimi anni, la tecnologia di produzione dei mulini autogeni a umido in Cina ha registrato un rapido sviluppo. Oggi è possibile produrre mulini di vari tipi e dimensioni per soddisfare le esigenze di diversi tipi di minerale e di diverse scale di produzione, e tali mulini vengono anche esportati all’estero. Le prestazioni tecniche dei mulini autogeni a umido attualmente prodotti in Cina sono riportate nella Tabella 10-1. Di seguito è riportato un esempio che illustra il significato del modello e delle specifiche:
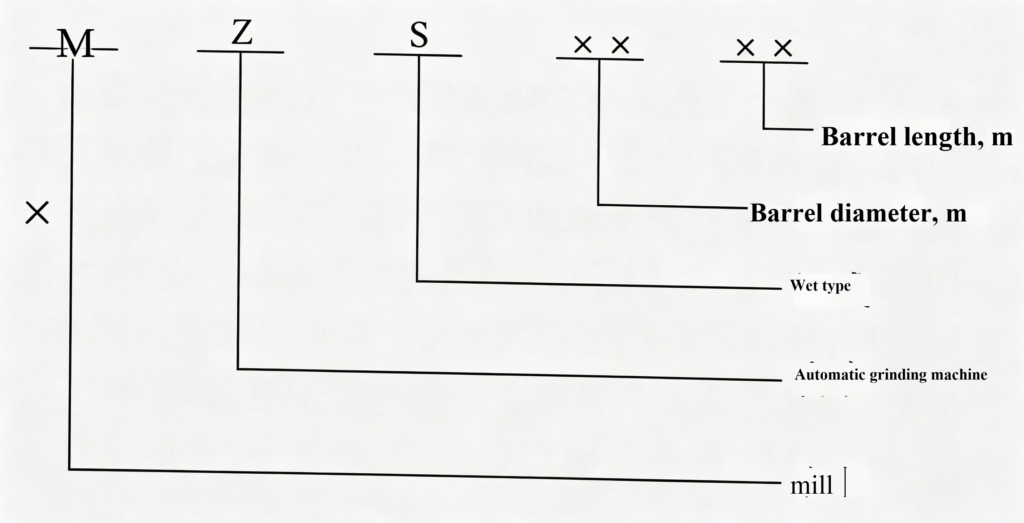
Tabella 10-1 Prestazioni tecniche dei mulini autogeni
Tabella 10-1 Prestazioni tecniche dei materiali autogeni mulini
| Modello | dimensione del guscio /mm | dimensione del mangime/mm | dimensioni di uscita/mm | capacità /t ·h⁻ | velocità del disco /r ·min⁻¹ | potenza /kW | peso/t | |
| diametro | lunghezza | |||||||
| MZS 2,4×1,0 | 2400 | 1000 | <250 | 3~0.074 | 10~3.5 | 16~22 | 75 | 18.5 |
| MZS 2,4 × 1,2 | 2400 | 1200 | <250 | 3~0.074 | 12-4.0 | 16-22 | 90 | 19.1 |
| MZS 3,0 × 1,0 | 3000 | 1000 | <300 | 3-0.074 | 18~5.0 | 19.5 | 132 | 28.6 |
| Modello | dimensioni del guscio/mm | dimensione del mangime/mm | dimensioni di uscita/mm | capacità /t·h⁻ | velocità del disco /r ·min⁻¹ | potenza /kW | peso/t | |
| diametro | lunghezza | |||||||
| MZS 3,2 × 1,2 | 3200 | 1200 | <300 | 3~0.074 | 20~8.0 | 19.0 | 160 | 37.4 |
| MZS 4,0 × 1,4 | 4000 | 1400 | <350 | 3~0.074 | 70~25 | 18.0 | 250 | 66.0 |
| MZS 5,5 × 1,8 | 5500 | 1800 | <400 | 3~0.074 | 130~55 | 15.0 | 800 | 179.0 |
| MZS 6,0 × 3,0 | 6000 | 3000 | <400 | 3-0.074 | 1250 | |||
| MZS 6,4 × 3,3 | 6400 | 3300 | <400 | 3-0.074 | 290-90 | 12.8 | 2000 | 306.0 |
| MZS 7,5×2,5 | 7500 | 2500 | <400 | 3-0.074 | 300-100 | 11.4 | 2000 | 455.0 |
| MZS 7,5×2,8 | 7500 | 2800 | <400 | 3-0.074 | 380–125 | 11.4 | 2000 | 464.0 |
| MZS 8,0 × 2,8 | 8000 | 2800 | <400 | 3~0.074 | 282 | 12.4 | 3000 | 510.0 |
| MZS 8,53 × 3,96 | 8530 | 3960 | <400 | 4850 | ||||
| MZS8,53×4,27 | 8530 | 4270 | <400 | 5000 | ||||
| MZS 8,8×4,8 | 8800 | 4800 | <400 | 6000 | ||||
| MZS 9,75 × 4,27 | 9750 | 4270 | <400 | 4250×2 | ||||
| MZS10,37×5,11 | 10370 | 5110 | <400 | 5600×2 | ||||
| MZS12,2×11 | 12200 | 11000 | <400 | 28000 | ||||
 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian











