
ハンマークラッシャー
ハンマークラッシャーの種類 1924年の登場以来、ハンマークラッシャーは…

山東省建材研究所は、焦焦金鉱の金鉱滓を利用し、地元の安価な粘土を少量添加することで、国家基準を満たすセラミック製の壁・床タイル製品を開発した。.
主な原料は、金鉱滓と方子粘土です。交家金鉱から産出される鉱滓には、主に石英、長石、セリサイト、アンダルサイトなどが含まれています。方子粘土は地元産の粘土ですが、調達困難な場合は、他の類似した粘土を代用として使用することも可能です。 製造工程は以下の通りである:配合 → 加水・混合 → ホイールミルによる粉砕 → 材料調整 → 100トン摩擦プレスによる成形 → ローラー乾燥機での乾燥 (60分)→ ローラーキルンでの素焼き(90分)→ 素焼き品の検査 → 釉薬掛け → ローラーキルンでの釉薬焼き(90分)→ 検査および梱包。.
このバッチにおいて、方子粘土の割合は18%である。尾鉱の含水率は約8%~17%であり、加水量は生産中に必要に応じて調整することができる。 素焼きおよび釉焼きはいずれも、50 mの石炭焚きローラーキルンで行われ、焼成サイクルは合計90分、焼成温度は1140~1180°Cである。釉薬の配合は表5-7に示す通りである。.
表5-7 釉薬の配合(重量比:1TP:3T)
| 名前 | 長石 | クォーツ | カオリン | 石灰岩 | 蛍石 | 焼成ZnO | ジルコン砂 | フリット | 焼成タルク |
|---|---|---|---|---|---|---|---|---|---|
| ベース釉 | 40 | 21 | 12 | 4 | 5 | 4 | 5 | 3 | 6 |
| カバーグレーズ | 46 | 11 | 5 | 5 | 3 | 3 | 10 | 11 | 6 |
実際の生産においては、メーカーは市場の状況や顧客の要望に応じて、さまざまな色の釉薬や芸術的な釉薬を選択することができ、それによって製品の付加価値を高めることができます。試験の結果、焼成製品の物理的・機械的特性は関連する国家基準に準拠しており、寸法や外観の品質も国家基準を満たしていることが確認されています。.
金鉱滓からセラミック製の壁・床タイルを製造することは、未焼成セメントレンガの製造と比較して、コストが低く、販売価格も高いため、鉱滓の有効利用に向けた新たな道を開くものである。.
山東省教育委員会の科学技術開発計画に基づくプロジェクト「金鉱滓を用いた新シリーズの壁材の開発に関する研究」(プロジェクト番号:TM94J5)は、1996年5月に技術審査に合格した。 本プロジェクトでは、金鉱滓を主原料として、オートクレーブ処理された標準レンガおよびはめ込み式レンガの開発・製造を行った。.
A. 製造工程
本プロジェクトで選定された主な原料は、岩金鉱山からの金尾鉱である。オートクレーブ処理された標準レンガの製造工程の流れを図5-5に示す。 金鉱滓を用いたオートクレーブ式舌溝レンガの製造工程は、図5-5と同様であるが、回転テーブル式レンガプレスに代わり、さまざまな仕様のレンガ型を備えたHQY油圧式床タイルプレスが使用される点が異なる。.
B. プロセス条件
製品の強度を確保するため、尾鉱中の水溶性SiO₂と石灰中の可溶性CaOのモル比は、一般的に約1:1であるべきである。材料の混合比率は以下の通りである:
(1) 尾鉱:89%–91%
(2) 生石灰:8%–9%
(3) 石膏:0.5%–1%
(4) 結晶種:0.2%–0.5%
同じ成形圧力下では、尾鉱の粒度が粗いほど、密度が高く強度の大きい製品が得られます。 その主な理由は、混合の過程で、材料に必然的に大量の空気が混入してしまうことにある。加圧されると、この空気は急速に圧縮され、圧力が解放された後に反発し、生練レンガの構造を損なう。しかし、材料の粒子が粗い場合、粒子間の空隙を通じて一部の空気が逃げることができるため、反発の影響を軽減することができる。.
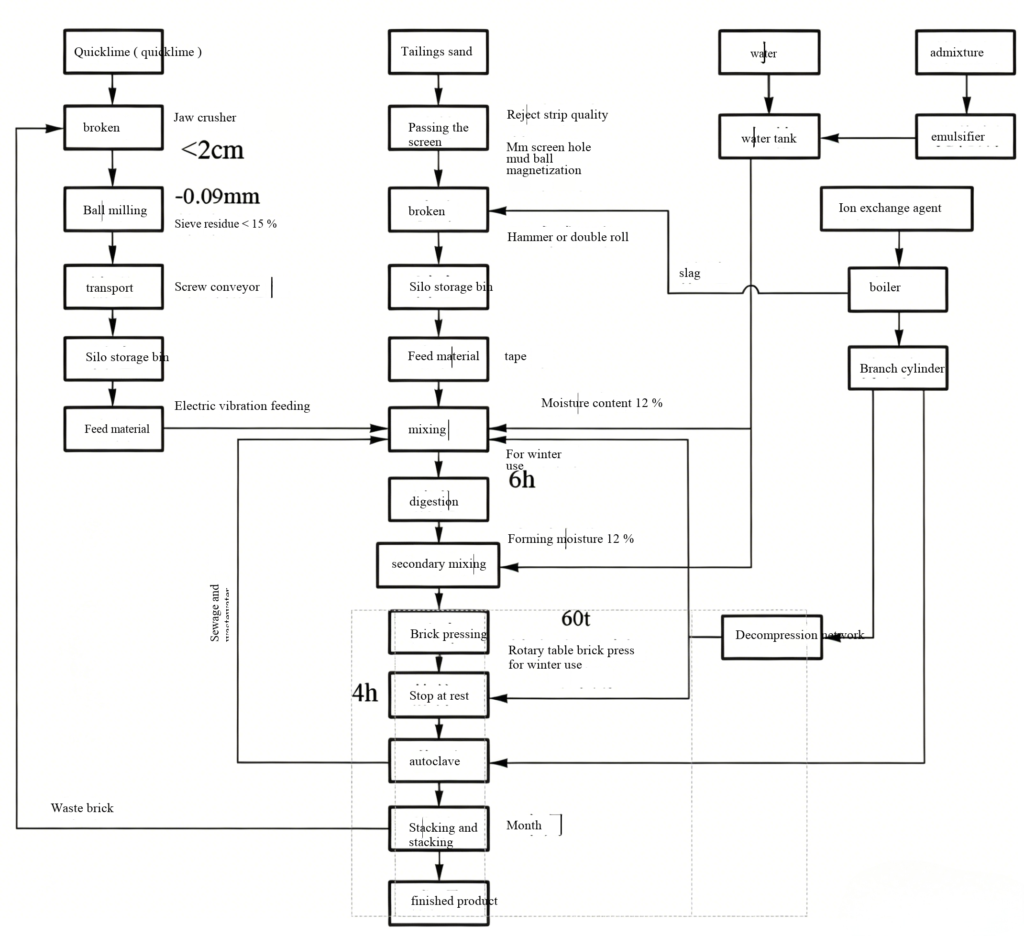
図5-5 金鉱滓レンガ工場の工程フロー
C. 蒸気養生条件
いわゆるオートクレーブ養生条件には、主に昇温速度、最高温度、保持時間、冷却速度、およびその後の積層環境が含まれる。実験的研究と経済的・技術的な比較を通じて、尾鉱レンガの最適な養生条件を表5-8に示す。.
表5-8 尾鉱レンガの最適な養生条件
| 硬化段階 | 温度範囲 / °C | 硬化時間/h |
|---|---|---|
| 静止状態 | 25–45 | 4 |
| 気温の上昇 | 25–191 | 0.5 |
| 一定温度 | 191 | 2.5 |
| 自然冷却 | 191–120 | 2.5 |
| 強制冷却 | 120–60 | 1.5 |
| 室温硬化 | >0 | 720 |
完成品は、試験を経て品質基準FB11945‑89を満たしています。.
丹東建材研究所は、金鉱スラグを主原料とし、可塑性と発色性に優れた粘土(紫粘土)を一部添加することで、新しいタイプの建築装飾材「鉱山スラグ化粧レンガ」を開発しました。この化粧レンガは、外壁や床の装飾に使用できます。 吸水率が低く、強度が高く、耐酸・耐アルカリ性に優れ、耐熱衝撃性および耐凍結融解性にも優れているのが特徴です。小規模な試験結果によると、この製品の性能は化粧レンガの技術基準を満たしているだけでなく、それを上回っていることが示されています。.
A. 原材料
廃棄物として五龍金鉱のスラグが選定され、その粒度は0.074 mmを通過するものが97%であった。その化学組成は、SiO₂ 79.11%、Al₂O₃ 8.92%、 Fe₂O₃ 3.5%、CaO 0.60%、MgO 3.16%、強熱減量 2.0%。.
廃棄スラグは可塑性が低く、色も好ましくないため、化粧レンガを製造する際には、これらの欠点を補うために粘土を一部添加している。原料としては、カズオ県のシャオインズとファジンゴウ、およびベンシのホウリアンザイ産の紫粘土が使用されている。 搬入された粘土はボールミルで粉砕され、0.074 mmを通過する粒度97%となる。その化学組成は、SiO₂ 60.7%、Al₂O₃ 15.5%、 Fe₂O₃ 6.02%、CaO 3.45%、MgO 1.21%、焼失分 9.67%。.
実験の結果、廃スラグ製耐火レンガの理想的な配合比は、廃スラグ:紫粘土=(60~65):(40~35)であることがわかった。.
B. 製造工程
廃スラグ面層用レンガの試作工程の流れを図5-6に示す。.
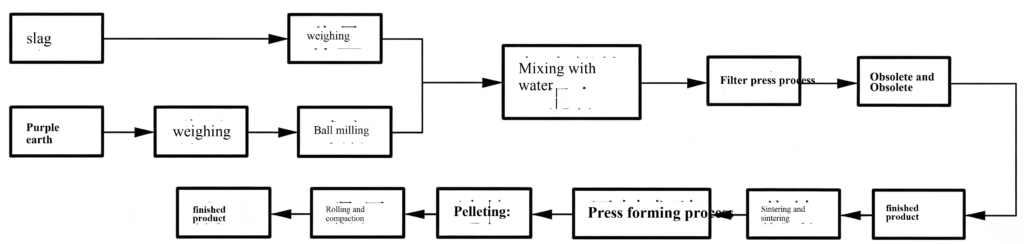
図5-6 廃スラグ面層レンガの試験生産プロセスフロー
C. プロセス条件
この混合物は、適切な粒子径分布と高い密度を有していなければなりません。 粒子の細かさは、97%–98%が0.074 mmのふるいを通過するように調整される。熟成させた材料を圧延・ふるい分けし、粗粒、中粒、細粒が適切な割合で含まれる0.25~2 mmの顆粒を形成する。.
含水率は5%~7%に制御し、水分は均一に分布させなければならない。.
成形圧力と加圧時間は、空気がスムーズに排出されるよう、適切に制御する必要があります。.
乾燥条件:乾燥温度は60~80 °Cに制御し、通常の乾燥時間は3~4時間です。不均一な収縮によるひび割れを防ぐため、乾燥中は素地を均一に加熱する必要があります。また、変形を防ぐために、素地を安定した状態で配置してください。.
焼成条件:焼成の低温段階では、昇温速度を比較的速くしてもよい。酸化・分解段階(600~900 °C)では、炭素の酸化と塩の分解を促進するために、強力な酸化措置と適切な昇温速度の制御を行う。 ガラス化段階(900 °Cから焼成温度(1100~1120 °C)まで)では、温度上昇を緩やかにし、過剰空気係数を高め、酸化保持措置を講じる必要がある。 高温保持時間は1.5時間とする。冷却段階では、急冷を避けるべきである。.
製造された化粧レンガの嵩密度が2.19 g/cm³、吸水率が6.07%、曲げ強度が26.85 MPaである。その凍結融解耐性、熱衝撃耐性、経年劣化耐性、およびその他の特性はすべて、規定の基準を上回っている。.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian