
XJZ flotasyon makinesi
XJZ flotasyon makinesi…’da binlerce eski tip XJ flotasyon makinesi bulunmaktadır…

Shandong Yapı Malzemeleri Enstitüsü, Jiaojia Altın Madeni’nden elde edilen altın atıklarını kullanarak ve az miktarda yerel, düşük maliyetli kil ekleyerek, ulusal standartlara uygun seramik duvar ve yer karosu ürünleri geliştirmiştir.
Başlıca hammaddeler altın atıkları ve Fangzi kili'dir. Jiaojia Altın Madeni'nden elde edilen atıklar, ağırlıklı olarak kuvars, feldspat, serisit, andaluzit vb. içerir. Fangzi kili, yerel bir kil türüdür; tedarik edilmesi zor olursa, yerine benzer diğer kil türleri kullanılabilir. Üretim süreci şöyledir: harmanlama → su ilavesi ve karıştırma → çarklı öğütme ve toz haline getirme → malzeme hazırlama → 100 tonluk sürtünmeli pres kullanılarak kalıplama → silindirli kurutucuda kurutma (60 dk) → silindir fırında çömlek pişirme (90 dk) → çömlek muayenesi → sırlama → silindir fırında sır pişirme (90 dk) → muayene ve paketleme.
Karışımda Fangzi kili % oranında yer almaktadır; atıkların nem içeriği yaklaşık %8%–17% arasındadır ve ilave edilen su miktarı üretim sırasında ihtiyaç duyulduğunda ayarlanabilir. Hem bisküvi hem de sır pişirme işlemleri, toplam pişirme süresi 90 dakika ve pişirme sıcaklığı 1140–1180°C olan 50 m uzunluğundaki kömür yakıtlı silindir fırında gerçekleştirilir. Sır formülasyonu Tablo 5-7’de gösterilmiştir.
Tablo 5-7 Sır formülasyonu (ağırlıkça %)
| Ad | Feldspat | Kuvars | Kaolin | Kireçtaşı | Florit | Kalsine ZnO | Zirkon kumu | Frit | Kalsine talk |
|---|---|---|---|---|---|---|---|---|---|
| Temel sır | 40 | 21 | 12 | 4 | 5 | 4 | 5 | 3 | 6 |
| Kaplama sırı | 46 | 11 | 5 | 5 | 3 | 3 | 10 | 11 | 6 |
Gerçek üretim sürecinde, üreticiler piyasa koşullarına ve müşteri taleplerine göre farklı renklerde sırlar ve sanatsal sırlar seçebilirler; böylece ürünün katma değerini artırabilirler. Yapılan testler, fırınlanmış ürünlerin fiziksel ve mekanik özelliklerinin ilgili ulusal standartlara uygun olduğunu ve boyutları ile görünüm kalitesinin de ulusal standartları karşıladığını göstermiştir.
Altın atıklarından seramik duvar ve yer karoları üretmek, pişirilmemiş çimento tuğla üretimine kıyasla daha düşük maliyetli ve daha yüksek satış fiyatına sahip olup, atıkların değerlendirilmesi için yeni bir yol açmaktadır.
Shandong Eyaleti Eğitim Komisyonu’nun Bilim ve Teknoloji Geliştirme Planı kapsamında yürütülen “Altın Atıklarının Kullanılmasıyla Yeni Duvar Malzemeleri Serisinin Geliştirilmesine İlişkin Araştırma” projesi (Proje No. TM94J5), Mayıs 1996’da teknik değerlendirme sürecinden geçmiştir. Bu projede, altın atıkları ana hammadde olarak kullanılarak otoklavlanmış standart tuğlalar ve dil-oluklu tuğlalar geliştirilmiş ve üretilmiştir.
A. Üretim Süreci
Bu proje için seçilen ana hammadde, bir kaya altın madeninden elde edilen altın atıklaridir. Otoklavlanmış standart tuğlaların üretim süreci akışı Şekil 5-5’te gösterilmiştir. Altın atıklarından otoklavlanmış dil-oluklu tuğlaların üretim süreci, Şekil 5-5'tekiyle aynıdır; ancak döner tablalı tuğla presinin yerine, farklı özelliklere sahip tuğla kalıplarıyla donatılmış bir HQY hidrolik yer karosu presi kullanılmaktadır.
B. İşlem Koşulları
Ürünlerin mukavemetini sağlamak için, atık maden cevherindeki suda çözünen SiO₂ ile kireçteki çözünür CaO arasındaki molar oranı genel olarak yaklaşık 1:1 olmalıdır. Malzeme karıştırma oranları şunlardır:
(1) Atıklar: 89%–91%
(2) Sönmemiş kireç: 8%–9%
(3) Alçıtaşı: 0,5%–1%
(4) Kristal tohumları: 0,2%–0,5%
Aynı kalıplama basıncı altında, daha iri atıklar, daha yüksek mukavemete sahip daha yoğun ürünlerin elde edilmesini sağlar. Bunun temel nedeni, karıştırma sırasında malzemeye kaçınılmaz olarak büyük miktarda havanın karışmasıdır. Presleme sırasında bu hava hızla sıkıştırılır ve basınç serbest bırakıldıktan sonra geri teperek ham tuğla yapısına zarar verir. Ancak, malzeme parçacıkları daha iri olduğunda, bir kısmı parçacıklar arasındaki boşluklardan dışarı çıkabilir ve böylece geri tepme etkisi azalır.
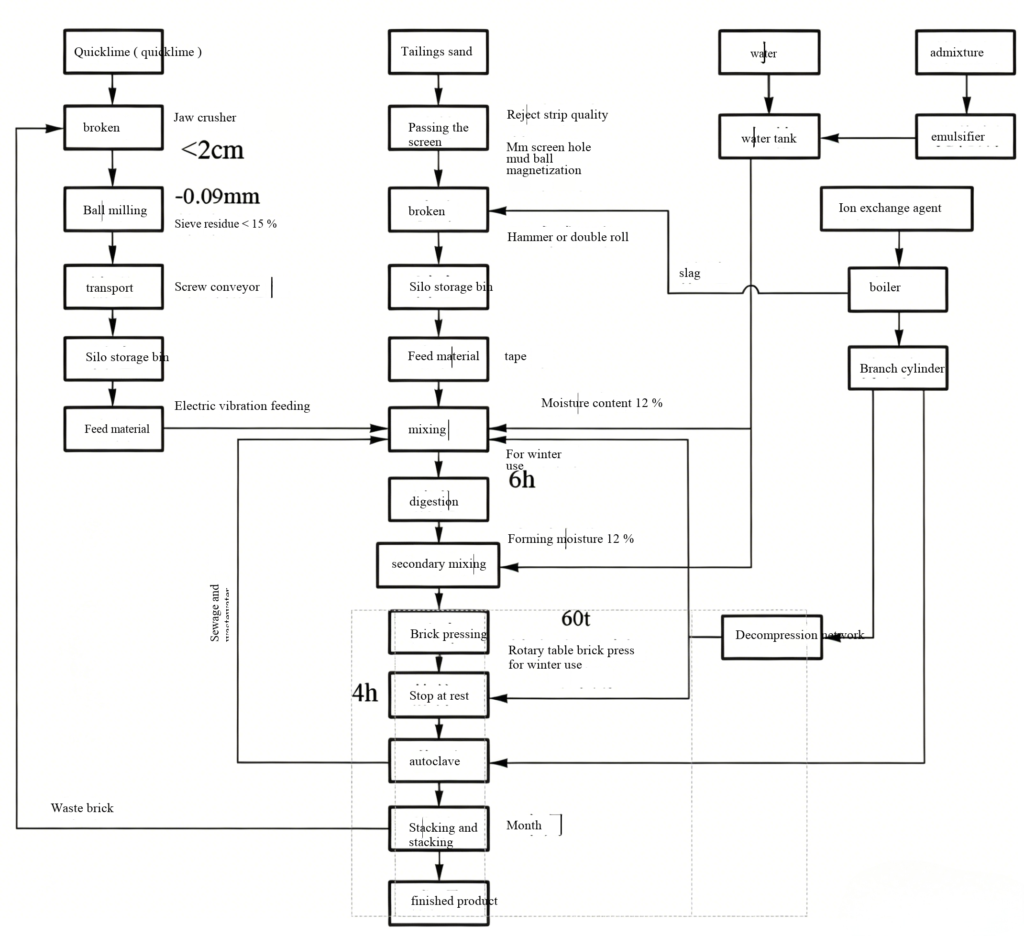
Şekil 5-5 Altın atık tuğla tesisinin proses akışı
C. Buharlı Kürleme Süreci
Sözde otoklav sertleştirme rejimi temel olarak ısıtma hızı, maksimum sıcaklık ve bekletme süresi, soğutma hızı ile sonradan istifleme ortamını içerir. Deneysel araştırmalar ve ekonomik-teknik karşılaştırmalar sonucunda, atık tuğlalar için en uygun sertleştirme rejimi Tablo 5-8’de gösterilmiştir.
Tablo 5-8 Atık tuğlaları için en uygun kürleme programı
| Sertleşme aşaması | Sıcaklık aralığı / °C | Kuruma süresi / saat |
|---|---|---|
| Statik dinlenme | 25–45 | 4 |
| Sıcaklık artışı | 25–191 | 0.5 |
| Sabit sıcaklık | 191 | 2.5 |
| Doğal soğutma | 191–120 | 2.5 |
| Zorlamalı soğutma | 120–60 | 1.5 |
| Oda sıcaklığında kürleme | >0 | 720 |
Bitmiş ürünler, testlerin ardından FB11945‑89 kalite standardına uygundur.
Dandong Yapı Malzemeleri Araştırma Enstitüsü, ana hammadde olarak altın madeni cürufunu kullanarak ve buna iyi plastiklik ve renk özelliklerine sahip bir miktar kil (mor kil) ekleyerek, yeni bir tür mimari dekorasyon malzemesi geliştirmiştir: atık maden cürufu kaplama tuğlaları. Bu kaplama tuğlaları, dış duvar ve zemin dekorasyonunda kullanılabilir. Düşük su emme özelliği, yüksek mukavemet, iyi asit ve alkali direnci, termal şoka karşı mükemmel direnç ve iyi donma-çözülme performansı gibi özelliklere sahiptir. Küçük ölçekli test sonuçları, ürün performansının kaplama tuğlalarına ilişkin teknik standartları karşıladığını ve hatta aştığını göstermektedir.
A. Hammaddeler
Atık malzeme olarak Wulong Altın Madeni cürufu seçilmiştir; bu cürufun 0,074 mm’den geçen tanecik inceliği 97%’dir. Kimyasal bileşimi şöyledir: SiO₂ 79,11%, Al₂O₃ 8,92%, Fe₂O₃ 3,5%, CaO 0,60%, MgO 3,16%, ateşleme kaybı 2,0%'dir.
Atık cürufun plastisitesi düşük ve rengi istenmeyen olduğundan, kaplama tuğlaları üretilirken bu eksikliklerin giderilmesi amacıyla bir miktar kil eklenir. Kazuo İlçesindeki Xiaoyingzi ve Huajingou ile Benxi’deki Huolianzhai’den elde edilen mor kil, hammadde olarak kullanılır. Gelen kil, bir bilyalı değirmende 0,074 mm'den geçen 97% inceliğine kadar öğütülür. Kimyasal bileşimi şöyledir: SiO₂ 60,7%, Al₂O₃ 15,5%, Fe₂O₃ 6,02%, CaO 3,45%, MgO 1,21%, ateşleme kaybı 9,67%'dir.
Deneyler sonucunda, atık cüruf kaplama tuğlaları için ideal formülasyonun şu olduğu belirlenmiştir: atık cüruf : mor kil = (60–65) : (40–35).
B. Üretim Süreci
Atık cüruf kaplama tuğlalarının deneme üretim süreci akışı Şekil 5-6’da gösterilmiştir.
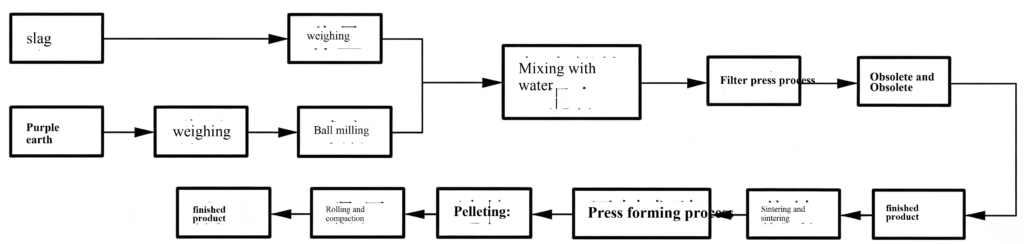
Şekil 5-6 Atık cüruf kaplama tuğlalarının deneme üretim süreci akışı
C. İşlem Koşulları
Karışım, uygun bir tane boyutu dağılımına ve yüksek yoğunluğa sahip olmalıdır. Parçacık inceliği, 97%–98%'nin 0,074 mm'lik elekten geçecek şekilde kontrol edilir. Yaşlandırılmış malzeme, kaba, orta ve ince granüllerin uygun bir oranını içerecek şekilde 0,25–2 mm'lik granüller oluşturacak şekilde haddelenir ve elenir.
Su içeriği 5%–7% aralığında tutulmalı ve nem eşit bir şekilde dağıtılmalıdır.
Havanın sorunsuz bir şekilde tahliye edilmesini sağlamak için kalıplama basıncı ve presleme süresi makul bir şekilde kontrol edilmelidir.
Kurutma koşulları: Kurutma sıcaklığı 60–80 °C arasında tutulur ve tipik kurutma süresi 3–4 saattir. Düzensiz büzülmeden kaynaklanan çatlakları önlemek için ham gövde kurutma sırasında eşit şekilde ısıtılmalı ve deformasyonu önlemek amacıyla gövde sabit bir şekilde yerleştirilmelidir.
Pişirme rejimi: Pişirmenin düşük sıcaklık aşamasında, ısıtma hızı nispeten yüksek olabilir. Oksidasyon-ayrışma aşamasında (600–900 °C), karbonun oksidasyonunu ve tuzların ayrışmasını kolaylaştırmak için güçlü oksidasyon önlemleri alınır ve ısıtma hızı uygun şekilde kontrol edilir. Vitrifikasyon aşamasında, 900 °C'den pişirme sıcaklığına (1100–1120 °C) kadar sıcaklık artışı yavaş olmalı, fazla hava katsayısı artırılmalı ve oksidasyon bekletme önlemleri alınmalıdır. Yüksek sıcaklıkta bekletme süresi 1,5 saattir. Soğutma aşamasında hızlı soğutmadan kaçınılmalıdır.
Elde edilen kaplama tuğlalarının yığın yoğunluğu 2,19 g/cm³, su emme oranı 6,07% ve eğilme mukavemeti 26,85 MPa’dır. Donma-çözülme direnci, termal şok direnci, yaşlanma direnci ve diğer özelliklerinin tümü belirtilen standartların üzerindedir.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian