
Ротационная сушилка
1. Обзор продукции. Роторные сушилки широко применяются в производстве строительных материалов, металлургии,…

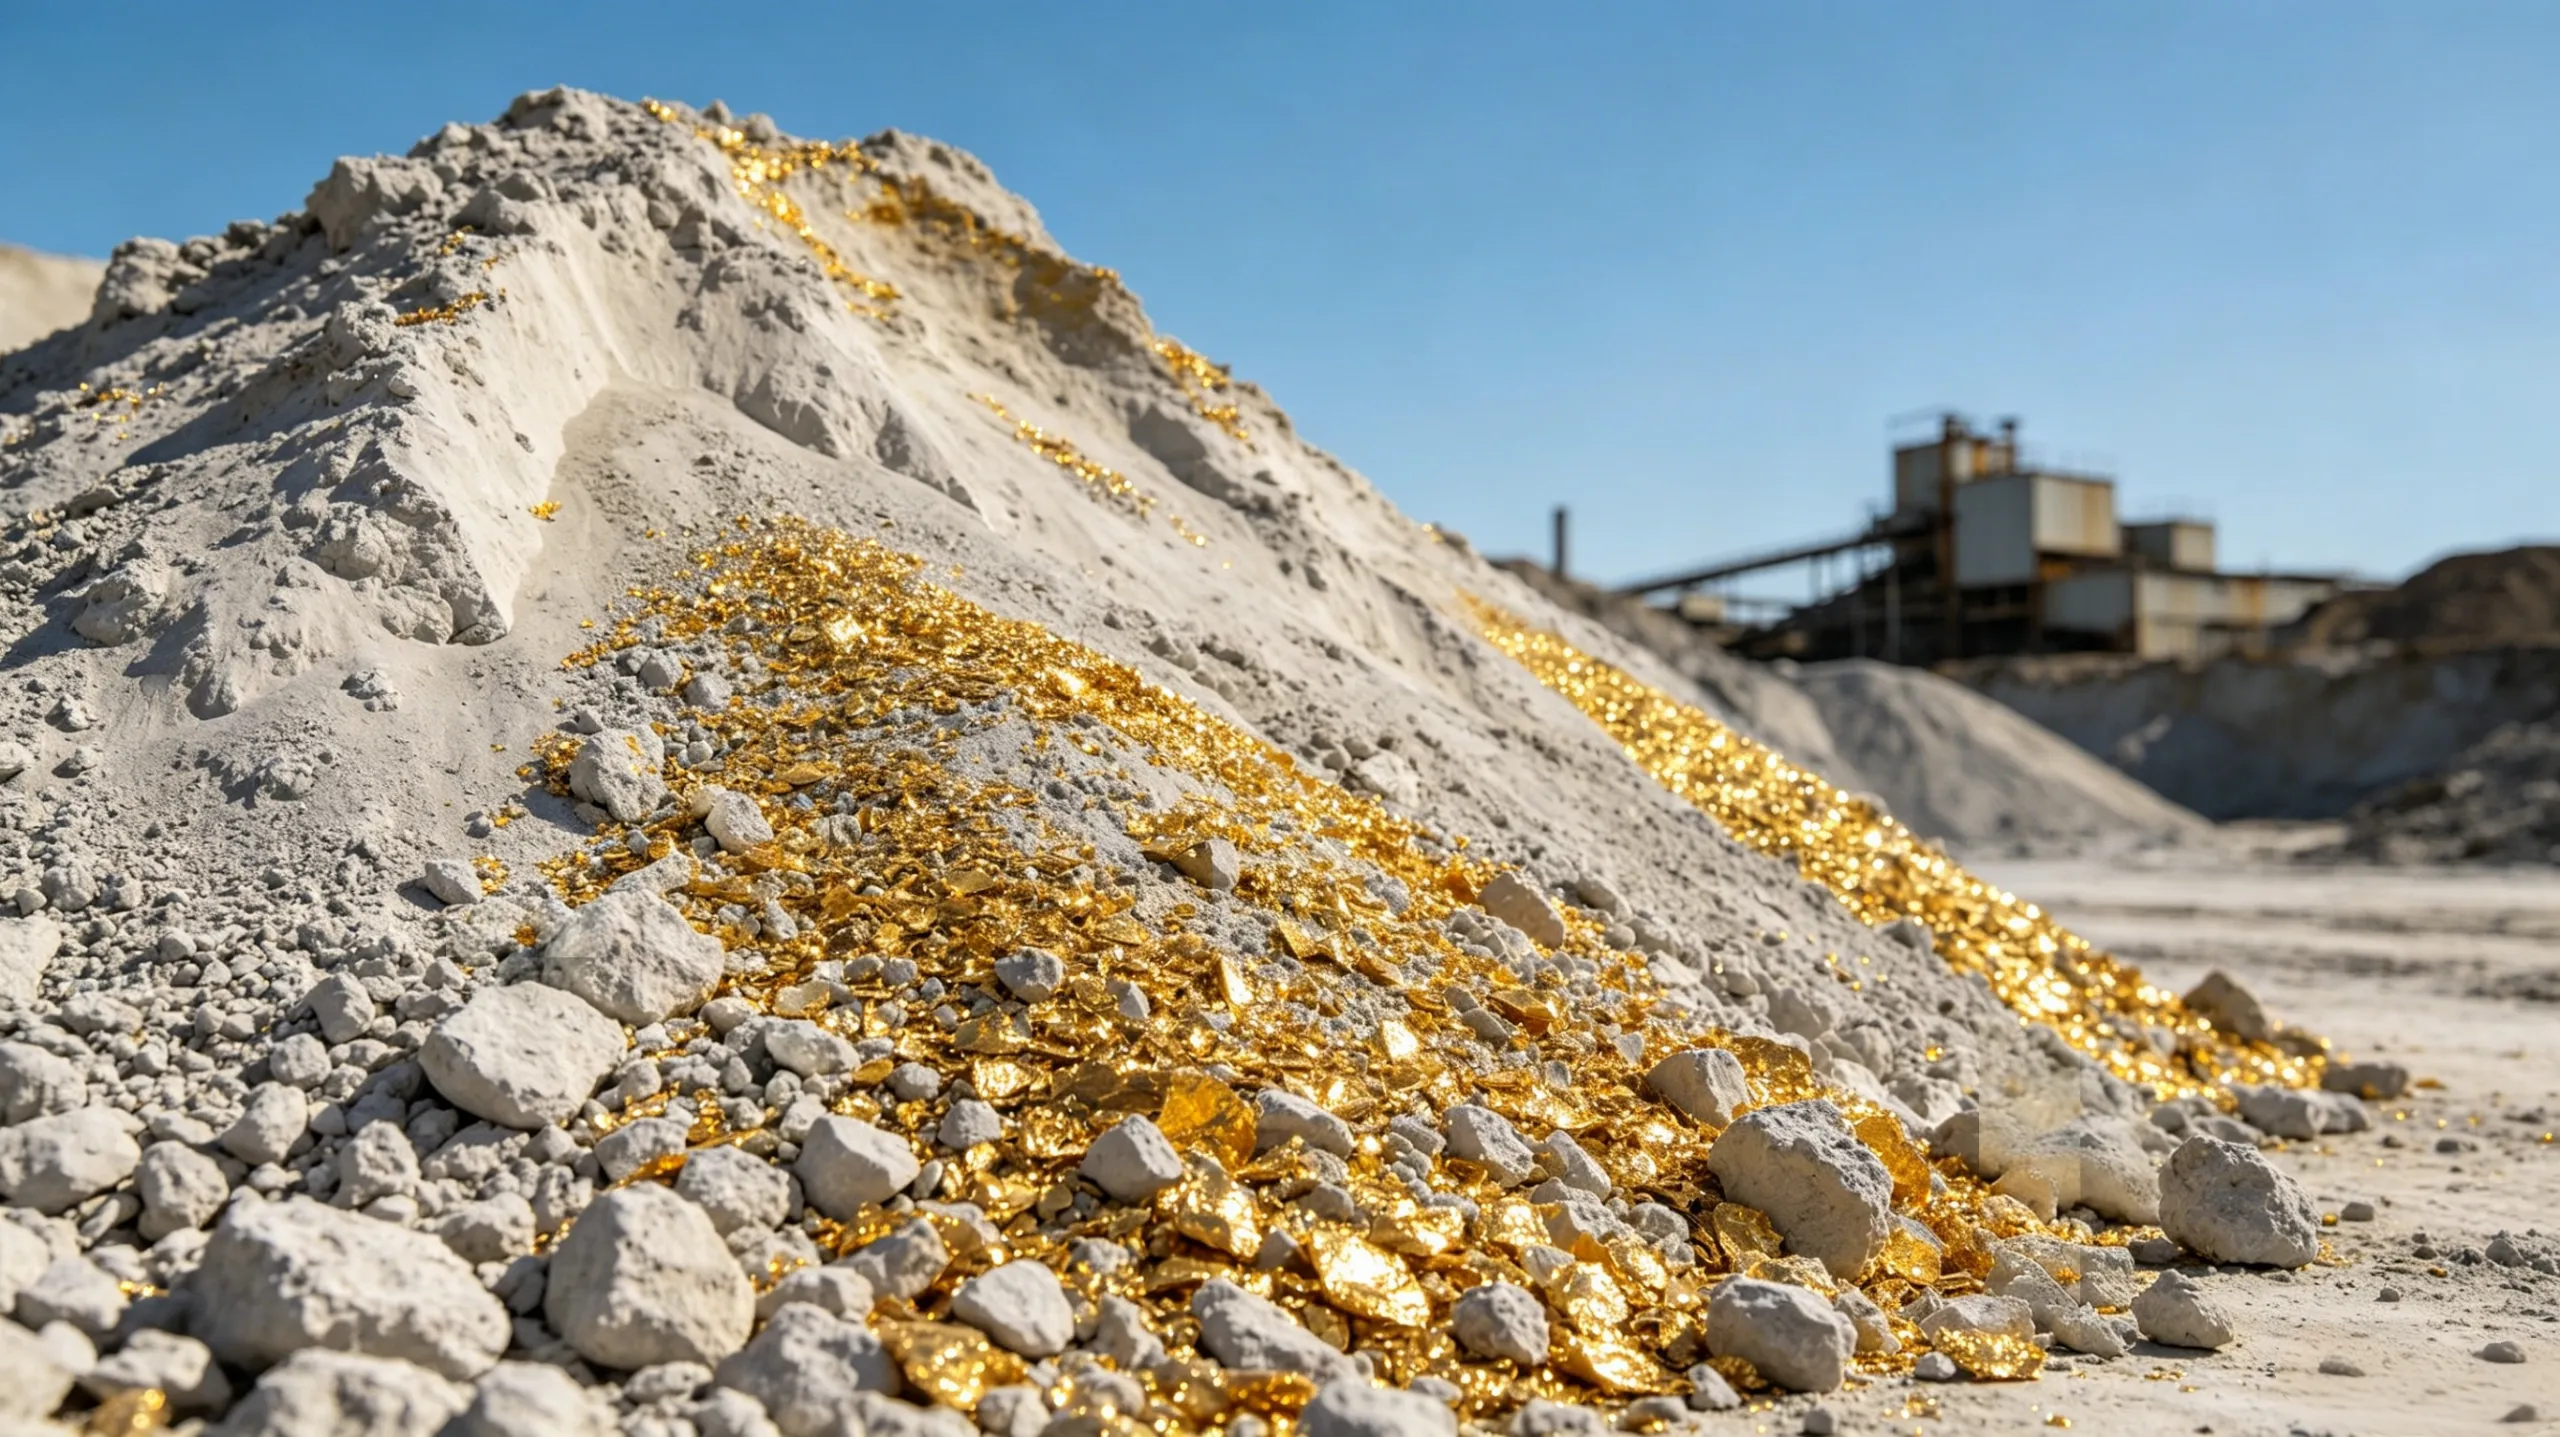
Используя золотые хвосты с золотодобывающего рудника Цзяоцзя и добавляя небольшое количество местной недорогой глины, Шаньдунский институт строительных материалов разработал керамическую настенную и напольную плитку, соответствующую национальным стандартам.
Основными видами сырья являются золотые хвосты и глина Фанцзы. Хвосты, поступающие с золотодобывающего рудника Цзяоцзя, в основном содержат кварц, полевой шпат, серицит, андалузит и т. д. Глина Фанцзы — это местная глина; в случае затруднений с её поставкой в качестве заменителя можно использовать другие аналогичные виды глины. Технологический процесс: дозирование → добавление воды и перемешивание → измельчение на колесном мельнице → подготовка материала → формование на 100-тонном фрикционном прессе → сушка в барабанной сушилке (60 мин) → обжиг заготовки в вальцовой печи (90 мин) → контроль качества заготовки → нанесение глазури → обжиг глазури в вальцовой печи (90 мин) → контроль качества и упаковка.
В партии глины Фанцзы составляет 18%; влажность хвостов составляет около 8%–17%, а количество добавляемой воды можно регулировать в процессе производства по мере необходимости. Как обжиг заготовки, так и обжиг глазури осуществляются в угольной роликовой печи длиной 50 м; общий цикл обжига составляет 90 мин, а температура обжига — 1140–1180 °C. Состав глазури приведен в таблице 5-7.
Таблица 5-7. Состав глазури (мас. %)
| Имя | Полевой шпат | Кварц | Каолин | Известняк | Флюорит | Прокаленный ZnO | Цирконовый песок | Фрит | Прокаленный тальк |
|---|---|---|---|---|---|---|---|---|---|
| Базовая глазурь | 40 | 21 | 12 | 4 | 5 | 4 | 5 | 3 | 6 |
| Покрывная глазурь | 46 | 11 | 5 | 5 | 3 | 3 | 10 | 11 | 6 |
В условиях реального производства производители могут выбирать глазури разных цветов и художественные глазури в зависимости от рыночной конъюнктуры и требований заказчиков, тем самым повышая добавленную стоимость продукции. Испытания показали, что физические и механические свойства обожженной продукции соответствуют действующим национальным стандартам, а её размеры и внешний вид также отвечают требованиям национальных стандартов.
Производство керамической плитки для стен и пола из золотых хвостов, по сравнению с производством необжигаемых цементных кирпичей, отличается более низкой себестоимостью и более высокой отпускной ценой, что открывает новые возможности для утилизации хвостов.
Проект “Исследование по разработке новой серии строительных материалов для стен с использованием золотосодержащих отходов” (№ проекта TM94J5), реализуемый в рамках Плана развития науки и технологий Комиссии по образованию провинции Шаньдун, прошел техническую экспертизу в мае 1996 года. В рамках данного проекта золотодобывающие отходы использовались в качестве основного сырья для разработки и производства автоклавированных стандартных кирпичей и кирпичей с шпунтовым соединением.
A. Производственный процесс
Основным сырьем, выбранным для данного проекта, являются золотые хвосты с рудного золотодобывающего предприятия. Технологическая схема производства автоклавированных стандартных кирпичей представлена на рисунке 5-5. Технологический процесс производства автоклавированных кирпичей с шпунтовым соединением из золоторудных отходов аналогичен процессу, представленному на рисунке 5-5, за исключением того, что вместо кирпичного пресса с поворотным столом используется гидравлический напольный плиточный пресс HQY, оснащенный кирпичными формами различных типоразмеров.
Б. Условия технологического процесса
Для обеспечения прочности изделий молярное соотношение водорастворимого SiO₂ в хвостах к растворимому CaO в извести, как правило, должно составлять примерно 1:1. Пропорции смешивания материалов следующие:
(1) Хвосты: 89%–91%
(2) Негашеная известь: 8%–9%
(3) Гипс: 0,5%–1%
(4) Зародыши кристаллов: 0,2%–0,5%
При одинаковом давлении формования более крупнозернистый хвост позволяет получать более плотные изделия с более высокой прочностью. Основная причина заключается в том, что во время смешивания в материал неизбежно попадает большое количество воздуха. При прессовании этот воздух быстро сжимается, а после снятия давления он отскакивает, повреждая структуру сырого кирпича. Однако когда частицы материала более крупные, часть воздуха может выходить через межчастичные пустоты, тем самым снижая эффект отскока.
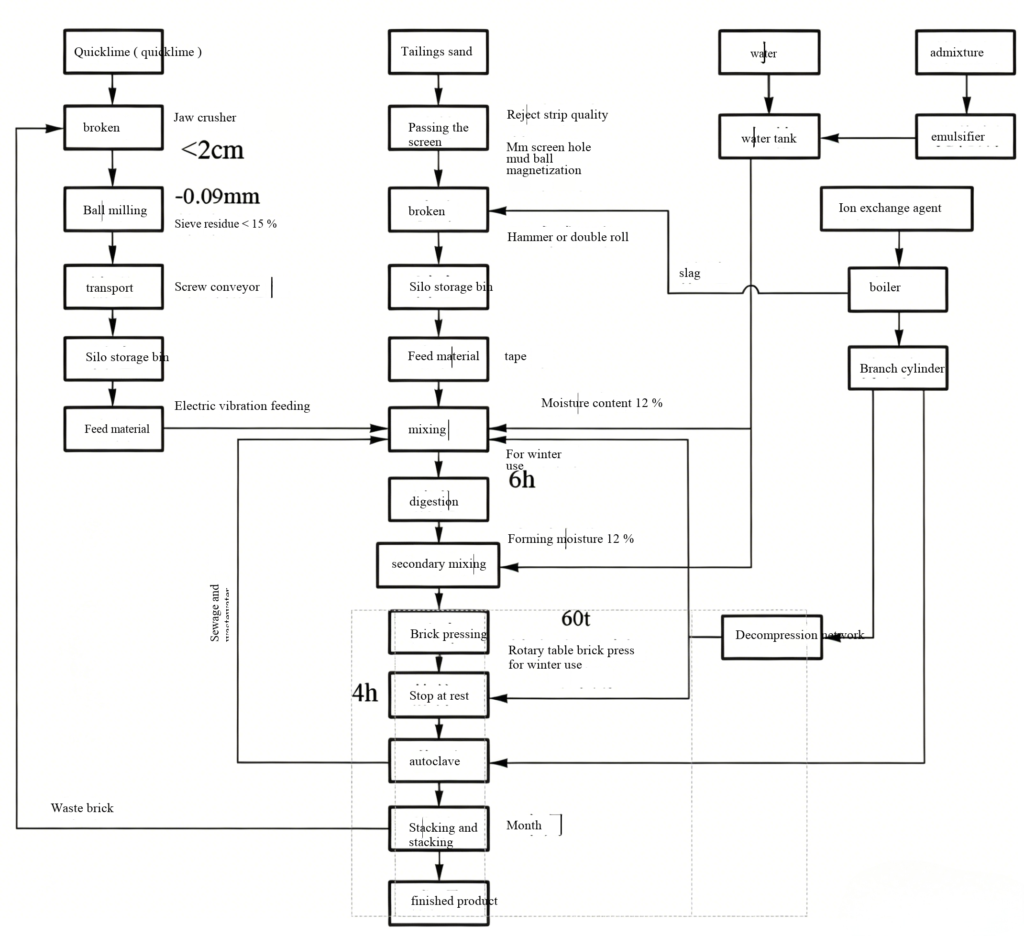
Рисунок 5-5. Технологическая схема завода по производству кирпичей из золотосодержащих хвостов
C. Режим паровой сушки
Так называемый режим отверждения в автоклаве в основном включает скорость нагрева, максимальную температуру и время выдержки, скорость охлаждения, а также условия хранения после отверждения. По результатам экспериментальных исследований и экономико-технического сравнения оптимальный режим отверждения кирпичей из хвостов приведен в таблице 5-8.
Таблица 5-8. Оптимальный режим отверждения кирпичей из хвостов
| Этап отверждения | Диапазон температур / °C | Время отверждения / ч |
|---|---|---|
| Статическое положение в покое | 25–45 | 4 |
| Повышение температуры | 25–191 | 0.5 |
| Постоянная температура | 191 | 2.5 |
| Естественное охлаждение | 191–120 | 2.5 |
| Принудительное охлаждение | 120–60 | 1.5 |
| Отверждение при комнатной температуре | >0 | 720 |
Готовая продукция после испытаний соответствует стандарту качества FB11945‑89.
Используя шлак золотодобывающих рудников в качестве основного сырья и добавляя небольшое количество глины с хорошей пластичностью и цветом (пурпурную глину), Дандунский научно-исследовательский институт строительных материалов разработал новый тип архитектурно-декоративного материала — облицовочную кирпичную плитку из отходов горнодобывающей промышленности. Эта облицовочная кирпичная плитка может использоваться для отделки наружных стен и полов. Они отличаются низким водопоглощением, высокой прочностью, хорошей кислото- и щелочестойкостью, превосходной термостойкостью и хорошими характеристиками при циклах замораживания-оттаивания. Результаты испытаний в небольших масштабах показывают, что эксплуатационные характеристики продукта соответствуют и даже превосходят технические стандарты, предъявляемые к облицовочной плитке.
A. Сырье
В качестве отходов был выбран шлак золотодобывающего рудника «Улун» с степенью измельчения 97%, проходящим через сито с ячейками 0,074 мм. Его химический состав: SiO₂ 79,11%, Al₂O₃ 8,92%, Fe₂O₃ 3,5%, CaO 0,60%, MgO 3,16%, потеря при прокаливании 2,0%.
Поскольку отходной шлак обладает низкой пластичностью и нежелательным цветом, при производстве облицовочного кирпича в него добавляют часть глины, чтобы устранить эти недостатки. В качестве сырья используется пурпурная глина из Сяоинцзы и Хуацзингоу в уезде Казуо, а также из Хуоляньчжай в Бэньси. Поступающую глину измельчают в шаровой мельнице до степени измельчения 97% с прохождением через сито с ячейками 0,074 мм. Её химический состав: SiO₂ 60,7%, Al₂O₃ 15,5%, Fe₂O₃ 6,02%, CaO 3,45%, MgO 1,21%, потеря при прокаливании 9,67%.
По результатам экспериментов установлено, что оптимальное соотношение компонентов для облицовочного кирпича из отходов шлака составляет: отходы шлака : пурпурная глина = (60–65) : (40–35).
Б. Производственный процесс
Технологическая схема пробного производства облицовочного кирпича из отходов шлака представлена на рисунке 5–6.
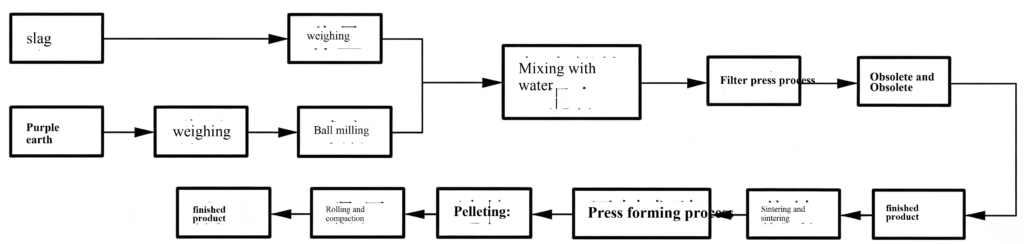
Рисунок 5-6. Технологическая схема пробного производства облицовочного кирпича из отходов шлака
C. Условия технологического процесса
Смесь должна иметь надлежащее гранулометрическое распределение и высокую плотность. Тонкость частиц регулируется таким образом, чтобы 97%–98% проходила через сито с ячейками 0,074 мм. Выдержанный материал прокатывают и просеивают для получения гранул размером 0,25–2 мм с надлежащим соотношением крупных, средних и мелких гранул.
Содержание воды должно поддерживаться в пределах 5%–7%, при этом влага должна быть равномерно распределена.
Давление формования и время прессования следует регулировать с учетом обеспечения плавного удаления воздуха.
Режим сушки: Температура сушки поддерживается на уровне 60–80 °C, при этом типичная продолжительность сушки составляет 3–4 часа. Во время сушки сырой изделие необходимо нагревать равномерно, чтобы предотвратить появление трещин из-за неравномерной усадки, а само изделие следует размещать устойчиво, чтобы избежать деформации.
Режим обжига: На этапе низкотемпературного обжига скорость нагрева может быть относительно высокой. На этапе окисления-разложения (600–900 °C) применяются меры по усилению окисления и соответствующий контроль скорости нагрева для содействия окислению углерода и разложению солей. На стадии остекления — от 900 °C до температуры обжига (1100–1120 °C) — повышение температуры должно быть медленным, коэффициент избытка воздуха — увеличенным, а также должны применяться меры по поддержанию окислительной атмосферы. Время выдержки при высокой температуре составляет 1,5 часа. На этапе охлаждения следует избегать быстрого охлаждения.
Полученный облицовочный кирпич имеет насыпную плотность 2,19 г/см³, водопоглощение 6,07% и прочность на изгиб 26,85 МПа. Его морозостойкость, термостойкость, стойкость к старению и другие свойства превосходят установленные стандарты.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian