
Épaississeur à entraînement central
Épaississeur à entraînement central : À l'heure actuelle, les épaississeurs à entraînement central fabriqués en Chine sont de taille relativement modeste…

En utilisant les résidus aurifères de la mine d'or de Jiaojia et en y ajoutant une petite quantité d'argile locale peu coûteuse, l'Institut des matériaux de construction du Shandong a mis au point des carreaux de céramique pour murs et sols conformes aux normes nationales.
Les principales matières premières sont les résidus aurifères et l'argile de Fangzi. Les résidus, provenant de la mine d'or de Jiaojia, contiennent principalement du quartz, du feldspath, de la séricite, de l'andalousite, etc. L'argile de Fangzi est une argile locale ; si son approvisionnement s'avère difficile, d'autres argiles similaires peuvent être utilisées en remplacement. Le processus de production est le suivant : dosage → ajout d’eau et mélange → broyage et pulvérisation au broyeur à roues → conditionnement de la matière → moulage à l’aide d’une presse à friction de 100 tonnes → séchage dans un séchoir à rouleaux (60 min) → cuisson du biscuit dans un four à rouleaux (90 min) → contrôle du biscuit → émaillage → cuisson de l’émail dans un four à rouleaux (90 min) → contrôle et conditionnement.
Dans le lot, l'argile de Fangzi représente 18% ; les résidus ont une teneur en humidité comprise entre environ 8% et 17%, et la quantité d'eau ajoutée peut être ajustée au cours de la production selon les besoins. Les cuissons du biscuit et de l’émail sont toutes deux réalisées dans un four à rouleaux alimenté au charbon de 50 m, avec un cycle de cuisson total de 90 min et une température de cuisson comprise entre 1 140 et 1 180 °C. La composition de l’émail est indiquée dans le tableau 5-7.
Tableau 5-7 Composition de l'émail (en % en poids : %)
| Nom | Feldspath | Quartz | Kaolin | Calcaire | Fluorite | ZnO calciné | Sable de zircon | Frit | Talc calciné |
|---|---|---|---|---|---|---|---|---|---|
| Glaçure de base | 40 | 21 | 12 | 4 | 5 | 4 | 5 | 3 | 6 |
| Glaçure de finition | 46 | 11 | 5 | 5 | 3 | 3 | 10 | 11 | 6 |
Dans la production réelle, les fabricants peuvent choisir des glaçures de différentes couleurs et des glaçures artistiques en fonction des conditions du marché et des exigences des clients, ce qui permet d'accroître la valeur ajoutée des produits. Des essais ont démontré que les propriétés physiques et mécaniques des produits cuits sont conformes aux normes nationales applicables, et que leurs dimensions ainsi que la qualité de leur aspect répondent également à ces normes.
La fabrication de carreaux de céramique pour murs et sols à partir de résidus aurifères, comparée à celle de briques de ciment non cuites, présente un coût de production inférieur et un prix de vente plus élevé, ouvrant ainsi une nouvelle voie pour la valorisation des résidus.
Le projet intitulé “ Recherche sur le développement d’une nouvelle gamme de matériaux de maçonnerie à partir de résidus aurifères ” (projet n° TM94J5), s’inscrivant dans le cadre du Plan de développement scientifique et technologique de la Commission provinciale de l’Éducation du Shandong, a été approuvé lors d’une évaluation technique en mai 1996. Ce projet a utilisé des résidus aurifères comme matière première principale pour développer et produire des briques standard autoclavées et des briques à rainure et languette.
A. Processus de production
La principale matière première choisie pour ce projet est constituée de résidus aurifères provenant d’une mine d’or de roche. Le schéma du processus de production des briques standard autoclavées est présenté à la figure 5-5. Le processus de fabrication des briques autoclavées à rainure et languette à partir de résidus aurifères est identique à celui illustré à la figure 5-5, à la différence près qu’au lieu d’une presse à briques à table rotative, on utilise une presse hydraulique à dalles HQY, équipée de moules à briques de différentes spécifications.
B. Conditions de traitement
Afin de garantir la résistance des produits, le rapport molaire entre le SiO₂ soluble dans l'eau présent dans les résidus miniers et le CaO soluble présent dans la chaux doit généralement être d'environ 1:1. Les proportions de mélange des matériaux sont les suivantes :
(1) Résidus miniers : 89%–91%
(2) Chaux vive : 8%–9%
(3) Gypse : 0,5%–1%
(4) Graines de cristal : 0,2%–0,5%
À pression de moulage égale, des résidus plus grossiers donnent des produits plus denses et plus résistants. Cela s’explique principalement par le fait que, lors du malaxage, une grande quantité d’air est inévitablement entraînée dans le matériau. Lors du pressage, cet air est rapidement comprimé, puis, une fois la pression relâchée, il rebondit, endommageant ainsi la structure de la brique crue. En revanche, lorsque les particules du matériau sont plus grossières, une partie de l’air peut s’échapper par les vides interparticulaires, ce qui réduit l’effet de rebond.
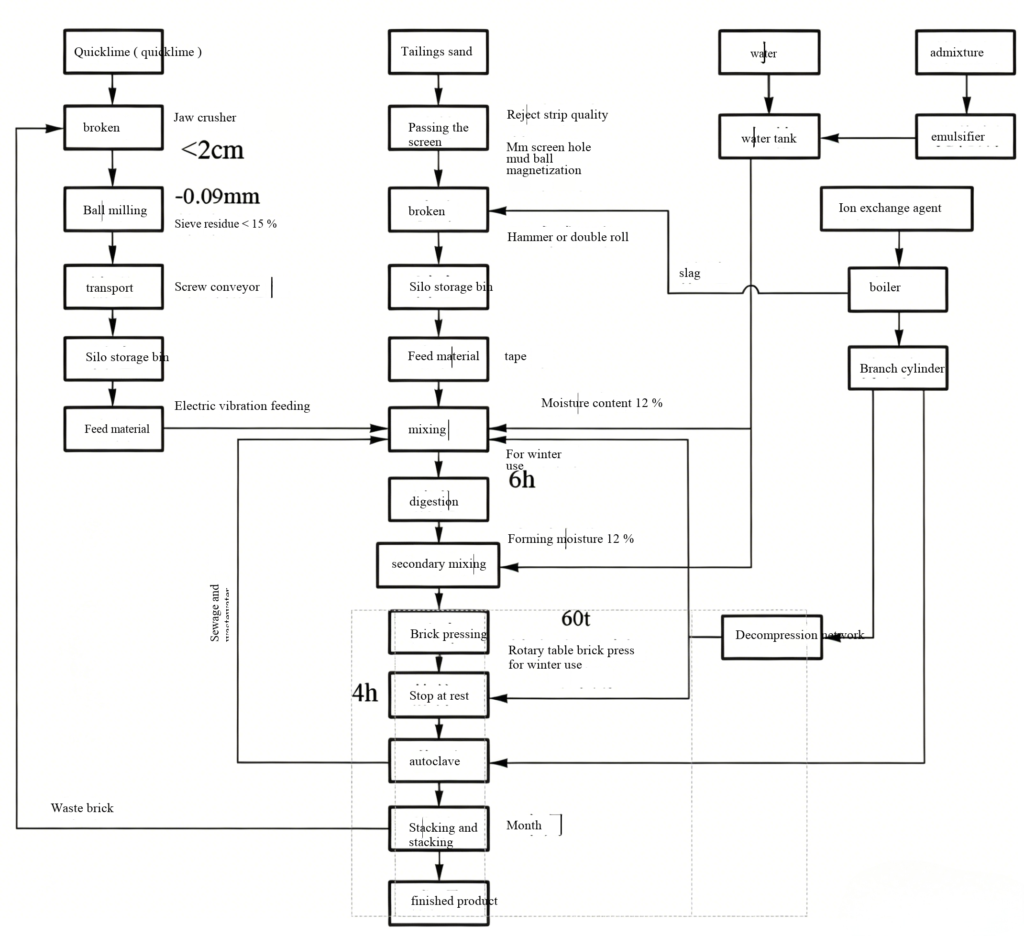
Figure 5-5 Schéma du processus de production de briques à partir de résidus aurifères
C. Régime de séchage à la vapeur
Le régime de cuisson dit « en autoclave » comprend principalement la vitesse de chauffage, la température maximale et le temps de maintien, la vitesse de refroidissement, ainsi que les conditions d'empilage ultérieures. À l'issue de recherches expérimentales et d'une comparaison technico-économique, le régime de cuisson optimal pour les briques de résidus miniers est présenté dans le tableau 5-8.
Tableau 5-8 : Conditions de durcissement optimales pour les briques de résidus miniers
| Phase de durcissement | Plage de température / °C | Temps de durcissement / h |
|---|---|---|
| Repos statique | 25–45 | 4 |
| Hausse des températures | 25–191 | 0.5 |
| Température constante | 191 | 2.5 |
| Refroidissement naturel | 191–120 | 2.5 |
| Refroidissement forcé | 120–60 | 1.5 |
| Durcissement à température ambiante | >0 | 720 |
Les produits finis sont conformes à la norme de qualité FB11945-89 après avoir été soumis à des essais.
En utilisant des scories d'or comme matière première principale et en y ajoutant de l'argile présentant une bonne plasticité et une belle couleur (argile violette), l'Institut de recherche sur les matériaux de construction de Dandong a mis au point un nouveau type de matériau de décoration architecturale : les briques de parement à base de scories minières. Ces briques de parement peuvent être utilisées pour la décoration des murs extérieurs et des sols. Elles se caractérisent par une faible absorption d'eau, une résistance mécanique élevée, une bonne résistance aux acides et aux alcalis, une excellente résistance aux chocs thermiques et une bonne résistance au gel-dégel. Les résultats d'essais à petite échelle montrent que les performances du produit respectent, voire dépassent, les normes techniques applicables aux briques de parement.
A. Matières premières
Les scories de la mine d'or de Wulong ont été choisies comme matériau résiduel, avec une finesse de 97% pour les particules inférieures à 0,074 mm. Leur composition chimique est la suivante : SiO₂ 79,11%, Al₂O₃ 8,92%, Fe₂O₃ 3,5%, CaO 0,60%, MgO 3,16%, perte au feu 2,0%.
Les scories résiduelles présentant une faible plasticité et une couleur peu satisfaisante, on ajoute une partie d’argile lors de la fabrication des briques de parement afin de pallier ces inconvénients. L’argile violette provenant de Xiaoyingzi et Huajingou, dans le comté de Kazuo, ainsi que de Huolianzhai, à Benxi, est utilisée comme matière première. L'argile reçue est broyée dans un broyeur à boulets jusqu'à obtenir une finesse de 97% passant au tamis de 0,074 mm. Sa composition chimique est la suivante : SiO₂ 60,7%, Al₂O₃ 15,5%, Fe₂O₃ 6,02%, CaO 3,45%, MgO 1,21%, perte au feu 9,67%.
D'après les essais réalisés, la composition idéale pour les briques de parement à base de scories résiduaires est la suivante : scories résiduaires : argile violette = (60–65) : (40–35).
B. Processus de production
Le schéma du processus de production expérimentale des briques de parement à base de scories est présenté à la figure 5-6.
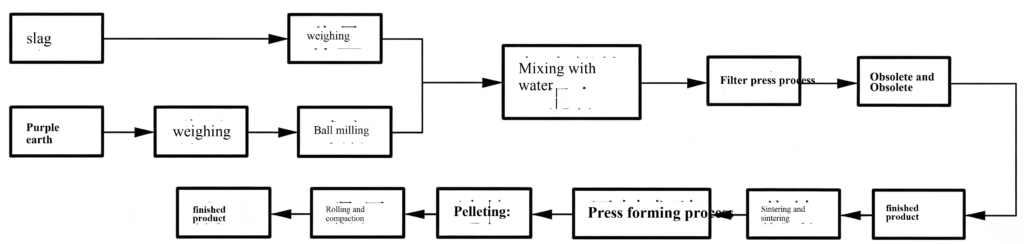
Figure 5-6 : Schéma du processus de production à titre expérimental de briques de parement à base de scories résiduaires
C. Conditions de traitement
Le mélange doit présenter une distribution granulométrique adéquate et une densité élevée. La finesse des particules est contrôlée de manière à ce que le mélange 97%–98% passe au tamis de 0,074 mm. Le matériau vieilli est laminé puis tamisé pour former des granulés de 0,25 à 2 mm, avec une proportion appropriée de granulés grossiers, moyens et fins.
La teneur en eau doit être maintenue entre 5% et 7%, et l'humidité doit être répartie de manière homogène.
La pression de moulage et la durée de compression doivent être régulées de manière appropriée afin de garantir une évacuation optimale de l'air.
Conditions de séchage : la température de séchage est maintenue entre 60 et 80 °C, pour une durée de séchage généralement comprise entre 3 et 4 heures. Le corps cru doit être chauffé de manière homogène pendant le séchage afin d’éviter toute fissure due à un retrait inégal ; il convient également de le positionner de manière stable pour éviter toute déformation.
Régime de cuisson : Au cours de la phase de cuisson à basse température, la vitesse de chauffage peut être relativement rapide. Lors de la phase d’oxydation-décomposition (600–900 °C), des mesures d’oxydation intensives et un contrôle approprié de la vitesse de chauffage sont mis en œuvre afin de faciliter l’oxydation du carbone et la décomposition des sels. Au cours de la phase de vitrification, de 900 °C jusqu’à la température de cuisson (1 100–1 120 °C), la montée en température doit être lente, le coefficient d’excès d’air augmenté et des mesures de maintien en oxydation adoptées. La durée de maintien à haute température est de 1,5 heure. Au cours de la phase de refroidissement, il convient d’éviter un refroidissement rapide.
Les briques de parement ainsi obtenues présentent une masse volumique apparente de 2,19 g/cm³, une absorption d'eau de 6,07% et une résistance à la flexion de 26,85 MPa. Leur résistance au gel-dégel, aux chocs thermiques et au vieillissement, ainsi que leurs autres propriétés, dépassent toutes les normes spécifiées.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian