
SUM 유도식 임팩트 크러셔
SUM 유도식 충격 분쇄기 SUM 시리즈 분쇄기는 건식 사이클론 유도식 충격…

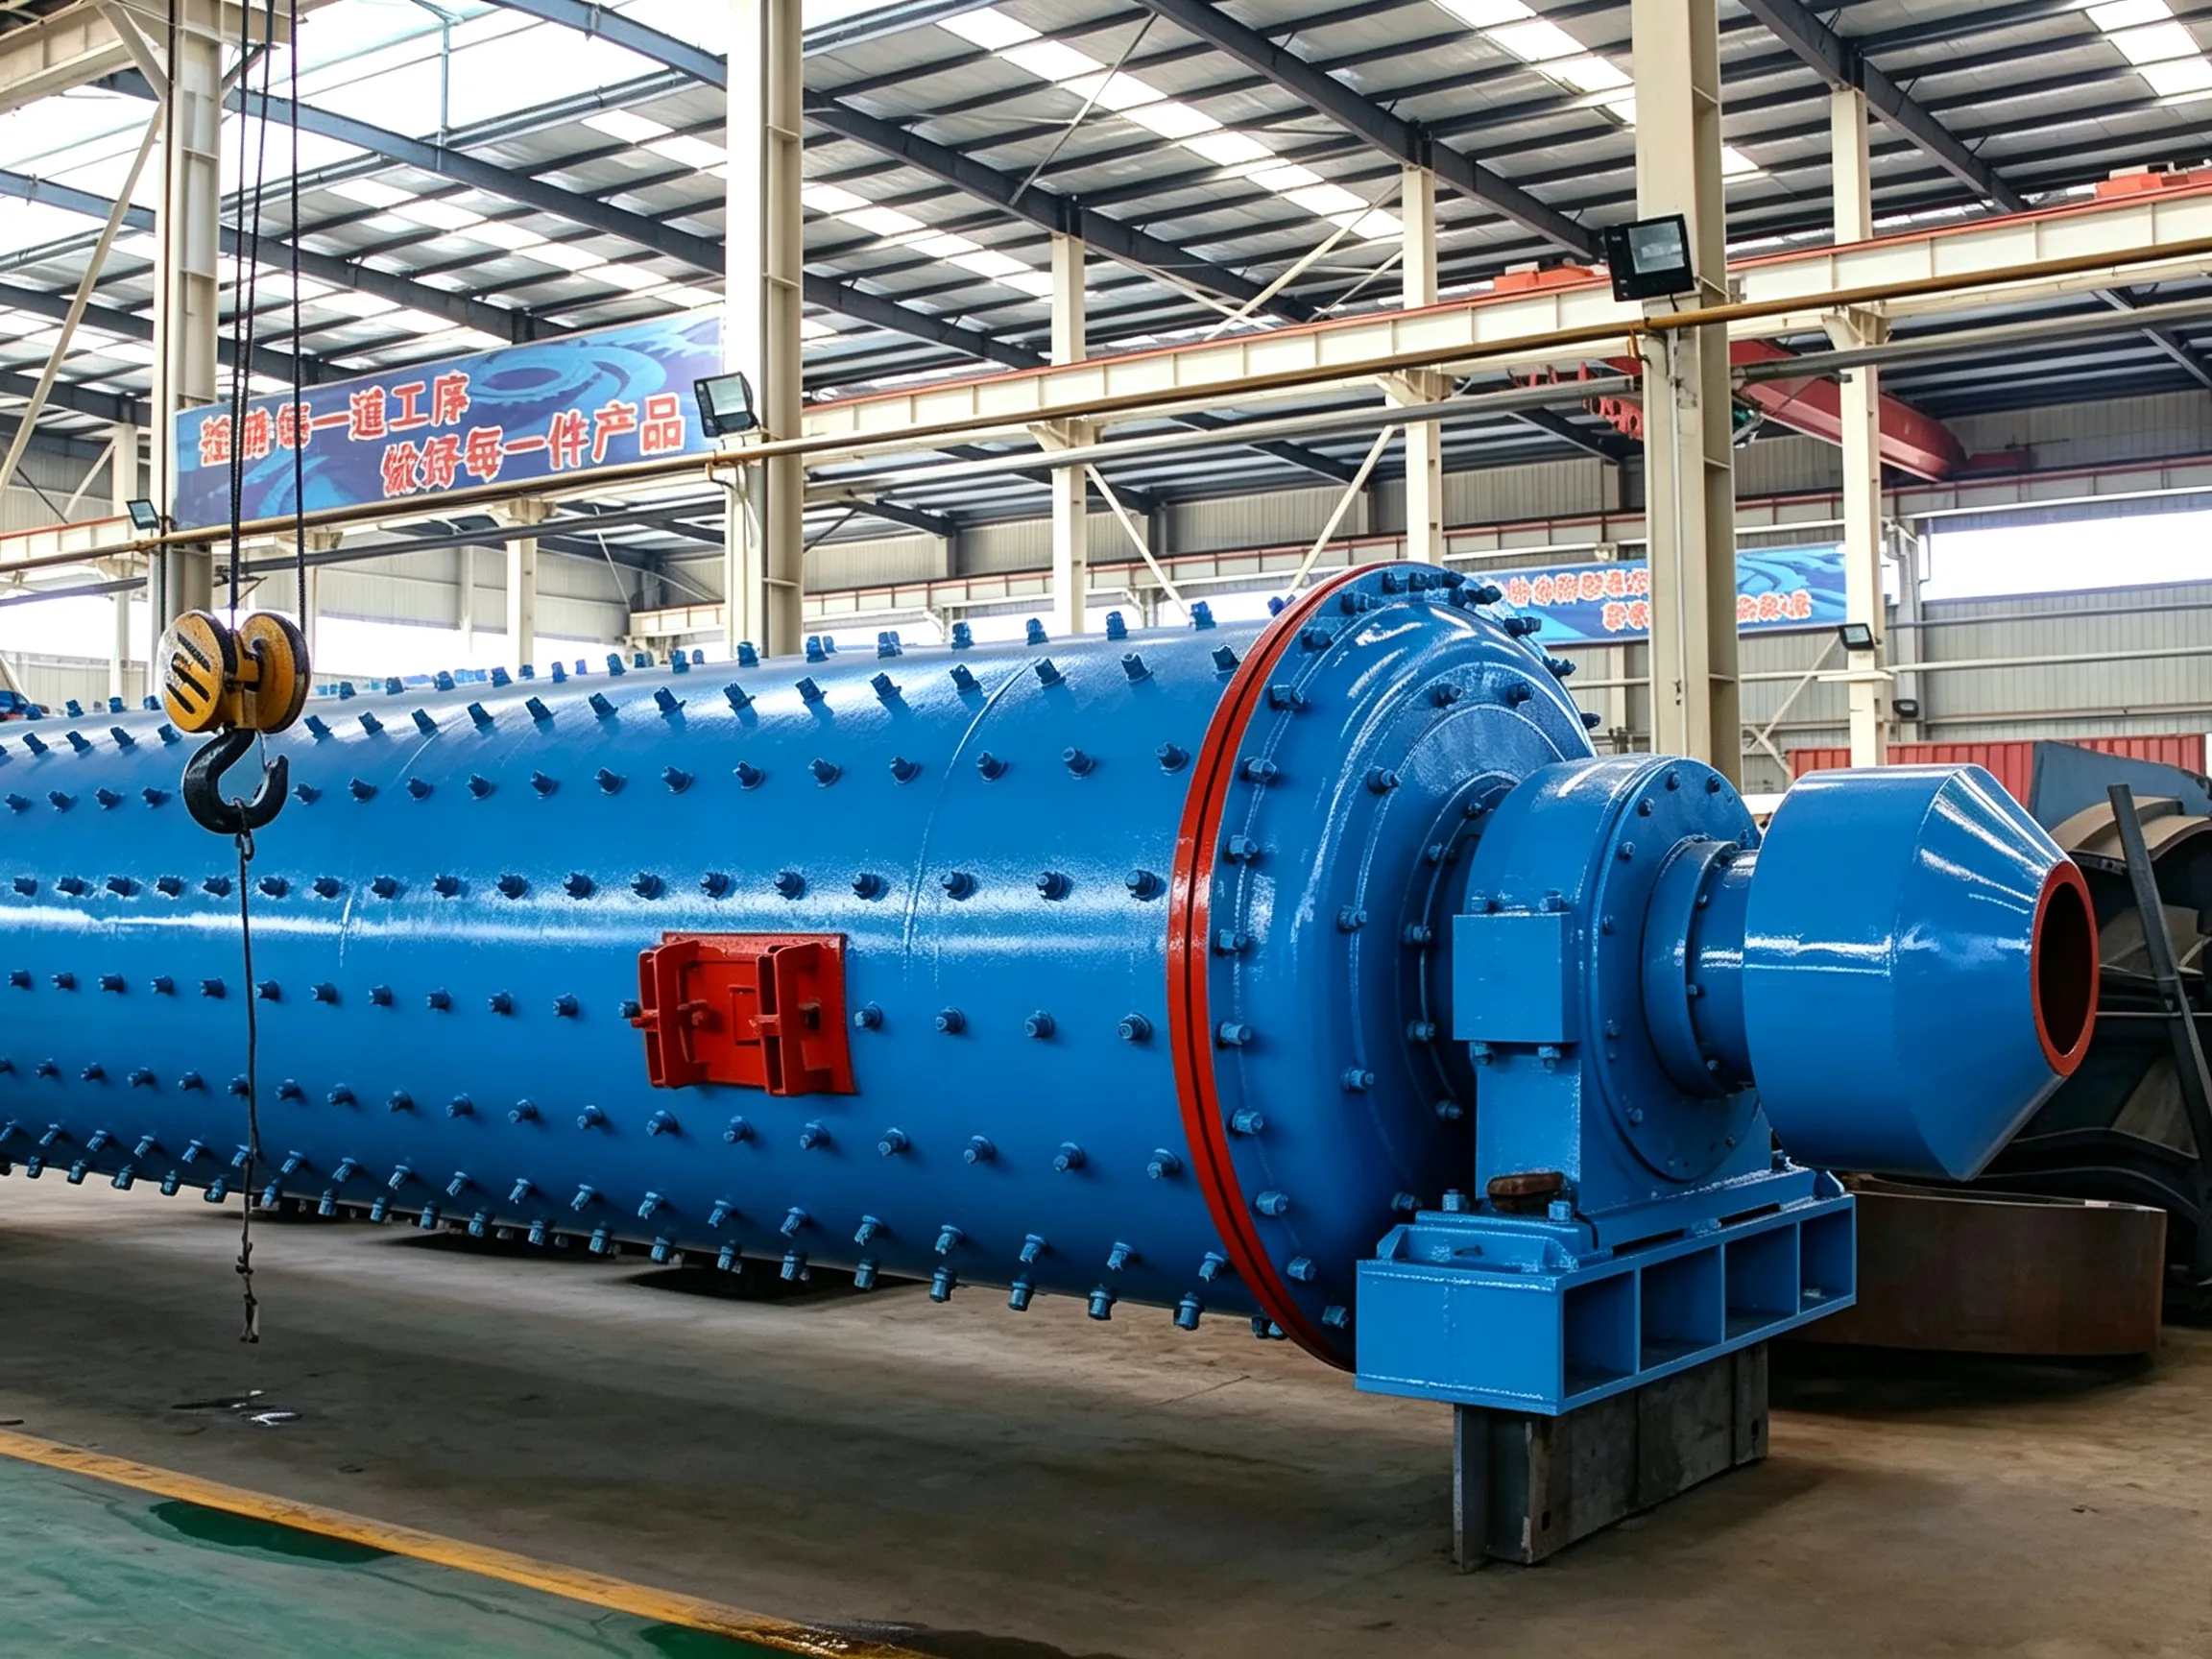
튜브 밀에서 각 구획의 길이를 결정할 때 핵심 목표는 다음을 달성하는 데 있습니다. 구획 간 분쇄 용량의 균형, “첫 번째 구획에는 원료가 충분히 공급되지 않는 반면 두 번째 구획에서는 충분히 미세하게 분쇄할 수 없는” 상황을 피해야 합니다. 이에 대한 정해진 공식은 없으며, 결정은 분쇄기 유형, 원료 특성, 제품 요구 사항 등의 요인에 따라 달라집니다.
다음과 같은 사항을 고려해야 합니다:
튜브 밀의 구획 수는 주로 그 총 길이에 따라 결정되는데, 이것이 기본 원칙입니다.
또한, ~에 위치한 제지 공장들의 경우 폐쇄형 연삭 시스템, 여기서 원료는 공기 분리기를 통해 분류되며 입도 조절이 더 유연하기 때문에, 구획의 수는 대개 2 또는 3.
구획 수가 결정되면, 업계의 경험적 비율에 따라 각 구획의 길이를 할당할 수 있습니다.
| 밀 유형 | 1번 구획 (거친 분쇄) | 2번 구획 (과도/미세 분쇄) | 3번 구획 (미세 분쇄) |
|---|---|---|---|
| 2실 밀 | 30% – 40% | 60% – 70% | – |
| 3실 밀 | 25% – 30% | 25% – 30% | 40% – 50% |
실제 예시:
직경 Φ3.2 m × 13 m인 개방형 3구획 튜브 밀의 경우, 각 구획의 길이는 다음과 같이 설정할 수 있다: 구획 1: 3.5 m, 구획 2: 2.5 m, 구획 3: 6.5 m. 이러한 사례들은 조정을 위한 출발점이 됩니다.
실증적 비율을 바탕으로, 다음과 같은 주요 요인에 따라 추가적인 미세 조정이 이루어져야 합니다:





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian