
Hidrociclone
Hidrociclone O hidrociclone é um dispositivo que utiliza a força centrífuga para classificar…

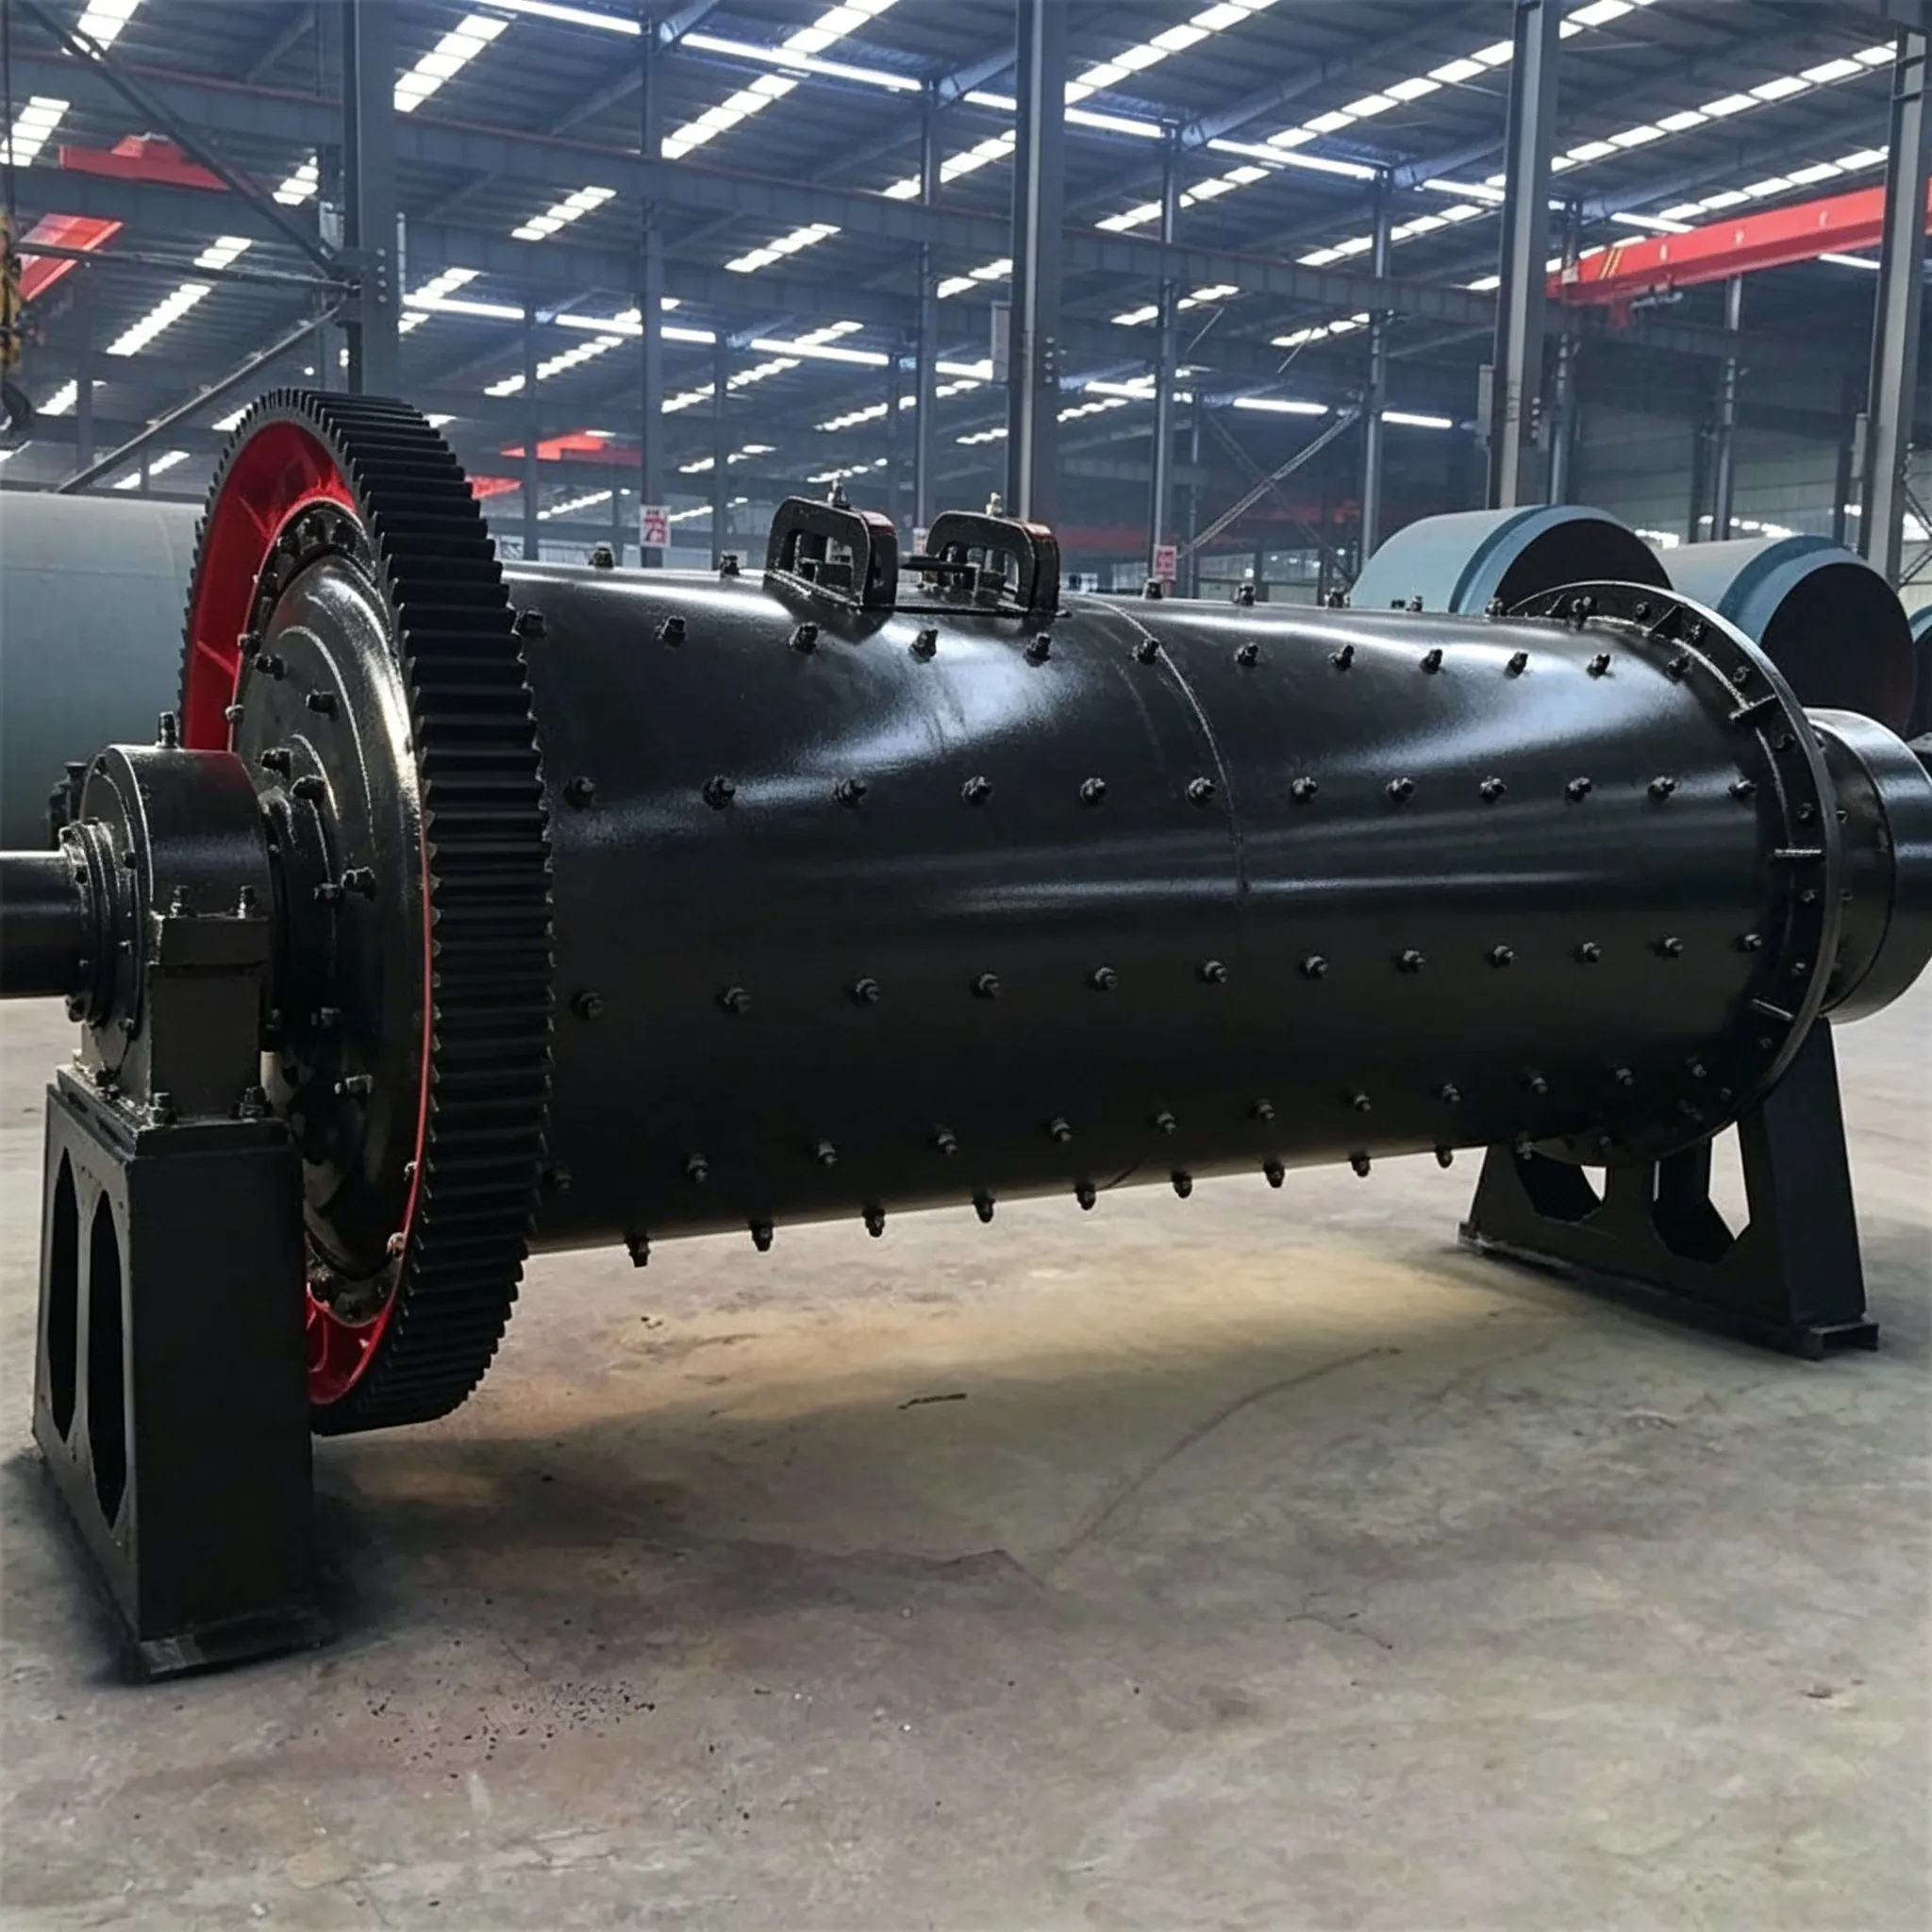
Durante as operações de moagem, o operador do moinho é responsável tanto pelo equipamento quanto pelo desempenho da produção. Portanto, o moinho e seus equipamentos associados, bem como todos os aspectos do circuito de moagem, devem ser inspecionados e ajustados regularmente. As falhas devem ser eliminadas imediatamente para evitar acidentes e garantir o andamento normal do processo de moagem.
Quando o sistema de lubrificação utiliza circulação externa forçada de óleo de baixa viscosidade, ele inclui a bomba de óleo, as linhas de óleo (tubulação) e os pontos ou peças de lubrificação. Os principais itens de inspeção são:
(1) Verifique o medidor de pressão do óleo. A pressão normal do óleo deve ser mantida entre 0,05 e 0,15 MPa.
(2) Verifique a temperatura do óleo. A temperatura do óleo não deve exceder 60 °C. Métodos de inspeção: Alguns moinhos possuem um medidor de temperatura do óleo instalado na linha de óleo; outros possuem um dispositivo de medição de temperatura no quadro de comando. No primeiro caso, observe diretamente o termômetro; no segundo, observe o ponteiro à medida que ele se conecta a vários pontos de medição de temperatura (por exemplo, mancal dianteiro, mancal traseiro, carcaça do redutor). Quando o botão no quadro de comando não está pressionado, o ponteiro fica em zero. Para verificar a temperatura em um determinado ponto de lubrificação, pressione o botão correspondente ao seu número, e o ponteiro indicará imediatamente a temperatura nesse ponto. Esse é um processo no qual um termopar converte o sinal de temperatura em um sinal elétrico. Alguns dispositivos convertem ainda o sinal elétrico em um sinal sonoro por meio de determinados dispositivos; quando a temperatura do óleo excede o valor definido, uma buzina elétrica ou campainha soa. Se não houver nenhum dispositivo de medição de temperatura disponível, apalpe o tubo de retorno de óleo com a mão. Se o tubo de retorno de óleo estiver quente demais para ser tocado, isso indica que a temperatura do óleo está muito alta. A temperatura do óleo de retorno geralmente fica entre 35 e 45 °C.
(3) Verifique a vazão do óleo. Os pontos de inspeção incluem: 1) o indicador de vazão de óleo na tubulação; 2) o orifício de observação na tampa do mancal do eixo oco; 3) o indicador de nível de óleo no tanque; 4) o manômetro de pressão de óleo, pois, quando a tubulação está desobstruída, a vazão de óleo é proporcional à pressão (velocidade de fluxo). Uma queda na leitura do manômetro de óleo pode indicar uma redução na vazão. A determinação da vazão adequada de óleo baseia-se, em grande parte, na experiência; geralmente, a vazão que proporciona lubrificação normal é considerada adequada. Como alternativa, quando a lubrificação estiver normal, meça a vazão com um cilindro graduado e use esse valor como referência daí em diante.
(4) Verifique se o fluxo de óleo no munhão do eixo oco está distribuído uniformemente. Para moinhos com lubrificação por circulação interna, use uma vareta medidora para verificar o nível de óleo e sinta a temperatura do óleo com a mão, prestando atenção se o anel de óleo está girando. Para moinhos que utilizam lubrificantes sólidos, verifique o contato entre o lubrificante e as peças lubrificadas, o consumo do lubrificante e se há infiltração de areia ou água no lubrificante.
(5) Verifique se há vazamento de óleo, entrada de areia ou entrada de água nas vedações da bomba de óleo, nas tubulações de óleo e em cada ponto de lubrificação.
(6) Verifique a viscosidade e a limpeza do óleo por meio do indicador da linha de óleo ou do orifício de observação na tampa do mancal principal. Baixa fluidez indica alta viscosidade ou baixa temperatura; a descoloração do óleo indica falta de limpeza.
O corpo rotativo do moinho de trituração é composto principalmente pelo invólucro, pelas tampas das extremidades e pelo alimentador. Os principais itens a serem inspecionados nessas três peças são:
(1) Preste atenção a vazamentos de polpa causados por parafusos soltos ou quebrados. Os parafusos que fixam os revestimentos ao corpo e às tampas das extremidades, se estiverem soltos ou quebrados, causarão vazamentos de polpa e água. O vazamento de polpa pelos orifícios dos parafusos nas tampas das extremidades e no corpo do moinho próximo a elas permitirá que a polpa entre nos mancais principais e nas engrenagens grandes e pequenas, resultando em danos às engrenagens e aos mancais. Quando a polpa entra no sistema de lubrificação, as condições gerais de lubrificação se deterioram. Às vezes, após a quebra de um parafuso do corpo do moinho, o revestimento pode se soltar e danificar o corpo. Portanto, preste atenção aos vazamentos de polpa. Assim que for detectado um vazamento de polpa, pare o moinho para correção. Alguns operadores, em vez de substituir os parafusos quebrados do corpo do moinho, colocam cunhas de madeira nos orifícios e reiniciam o moinho. Isso é incorreto, especialmente com revestimentos recém-substituídos, nos quais parafusos quebrados levam mais facilmente ao desprendimento do revestimento; tal prática não é permitida. Tratamento para vazamento de polpa: se o parafuso não estiver quebrado, adicione ou substitua arruelas e aperte a porca; se o parafuso estiver quebrado, substitua-o. A prática tem demonstrado que o uso de juntas de corda é eficaz.
(2) Preste atenção à descarga de material grosso (partículas grossas que escapam) e à descarga de esferas (esferas que escapam do moinho).
(3) Observe o estado de desgaste da cabeça da colher através do orifício de observação na proteção de segurança.
Todos os equipamentos da unidade do moinho podem apresentar afrouxamento dos parafusos de fixação devido à vibração. Uma vez afrouxados, a vibração pode se intensificar e até mesmo causar deslocamento, alterando o nivelamento, o paralelismo e a concentricidade, além de danificar o equipamento. Portanto, deve-se prestar atenção à inspeção, utilizando uma chave inglesa. Quanto à fixação das peças móveis, elas só podem ser observadas durante a operação; após a parada, podem ser verificadas batendo-se levemente com um martelo pequeno ou utilizando uma chave inglesa.
Durante a operação, o principal item de inspeção para motores e equipamentos elétricos é a temperatura. A temperatura do motor refere-se essencialmente à temperatura do enrolamento, seguida pela temperatura do mancal. Para a temperatura do mancal a uma temperatura ambiente de 40 °C, os mancais lisos podem atingir até 80 °C, e os mancais de rolamento, até 95 °C. A placa de identificação do motor geralmente indica o aumento de temperatura permitido. Dependendo da classe de isolamento do motor, o aumento de temperatura permitido varia. O aumento de temperatura de um motor refere-se ao aumento permitido acima de uma temperatura ambiente especificada. A temperatura ambiente especificada é, às vezes, de 35 °C e, às vezes, de 40 °C. Quando a temperatura ambiente atende ao padrão especificado, a temperatura do motor é igual à temperatura ambiente mais o aumento de temperatura. Por exemplo, se a placa de identificação de um motor indicar um aumento de temperatura de 60 °C e a temperatura ambiente for de 35 °C, a temperatura máxima do motor pode chegar a 60 °C + 35 °C = 95 °C.
Se a temperatura ambiente não atingir ou exceder a temperatura especificada, a temperatura do motor não é simplesmente a temperatura ambiente mais o aumento de temperatura; é necessário aplicar uma correção.
A temperatura do motor é geralmente medida com um termômetro industrial. Se houver dispositivos automáticos de medição de temperatura instalados, preste atenção às leituras dos instrumentos. Quando não houver outros meios de medição de temperatura disponíveis, você pode encostar as costas da mão no motor para sentir a temperatura. Com base na experiência geral, se sua mão sentir calor, mas puder permanecer em contato com o motor por um longo tempo, a temperatura do motor está dentro da faixa permitida. Se o motor estiver quente demais para ser tocado, a temperatura excedeu o limite permitido.
No caso dos classificadores em espiral, verifique se as lâminas da espiral estão soltas. Lâminas soltas podem desgastar facilmente a espiral. Observe também se todo o corpo da espiral se move suavemente. Se a espiral girar descentrada, o rolamento do eixo inferior pode estar desgastado.
No caso dos hidrociclones, verifique se a pressão de alimentação está estável, se a parede e o ápice (bocal de descarga) estão desgastados a ponto de perfurar e se a tubulação está desgastada a ponto de perfurar ou se há vazamento de polpa.
No caso das peneiras, preste atenção para verificar se a tensão e a corrente estão fora do normal, se há mudanças repentinas na vibração, se há molas quebradas, se a malha da peneira está intacta e se a carga está adequada.
Alterações na taxa de alimentação e no tamanho das partículas, alterações na quantidade de areia de retorno ou alterações na adição de meio de moagem causarão alterações na carga do moinho. Preste atenção à inspeção. Os métodos de inspeção incluem:
(1) Observe a leitura no contador do medidor de minério bruto.
(2) Observe o movimento do ponteiro do amperímetro. Sob carga normal, o ponteiro oscila dentro de uma faixa estreita. Quando a carga é muito alta, o ponteiro inicialmente sobe ligeiramente. No entanto, quando a carga se torna muito alta e começa o “inchaço” (sobrecarga), o ponteiro desce. Quando o moinho fica “sufocado” (completamente sobrecarregado), o ponteiro desce significativamente.
(3) Preste atenção às mudanças no ruído do moinho. Cargas diferentes produzem sons diferentes devido ao impacto das esferas ou hastes. Sob baixa carga, o ruído de impacto entre os meios de moagem e entre os meios de moagem e os revestimentos é muito forte. À medida que a carga aumenta, esse ruído de impacto enfraquece. Quando ocorre o inchaço, o ruído de impacto é quase inaudível; apenas um zumbido causado pelo atrito do invólucro com o ar pode ser ouvido.
(4) Preste atenção às variações na quantidade de areia de retorno do classificador.
Em resumo, monitore a carga do moinho sob todos os aspectos para garantir uma distribuição uniforme da carga e evitar o inchaço ou a moagem a vazio.
Manter uma taxa de alimentação estável e equilibrada é um pré-requisito importante para garantir os indicadores do processo de moagem (densidade, finura, eficiência de moagem etc.) e também para um bom desempenho nas operações de beneficiamento posteriores. A maioria das concentradoras possui uma balança instalada na esteira de alimentação, capaz de medir tanto a taxa de alimentação instantânea quanto a alimentação acumulada. Portanto, preste atenção ao movimento dos dígitos do contador. Flutuações rápidas e lentas no movimento dos dígitos indicam alimentação irregular. Converta o movimento dos dígitos em taxa de alimentação e, em seguida, faça os ajustes necessários para manter o padrão especificado. Algumas concentradoras não fazem com que o operador da moagem controle a alimentação; em vez disso, é empregado um operador dedicado ao alimentador. Nesse caso, observe e, se forem detectadas alterações na taxa de alimentação, entre em contato imediatamente com o operador do alimentador para que ele faça os ajustes necessários. Algumas concentradoras não possuem equipamentos de medição de alimentação; a taxa de alimentação é determinada por amostragem manual, pesagem e, em seguida, consulta a uma tabela.
A qualidade do produto da moagem refere-se principalmente à densidade e à finura do material de saída do moinho, ou à densidade e à finura do produto final proveniente do classificador. Existem vários métodos para verificar esses dois indicadores: alguns utilizam um medidor de densidade (medida da densidade da polpa), outros contam com dispositivos de detecção automática, como densitômetros gama, analisadores de granulometria, etc. Além de utilizar ferramentas de medição e detectores automáticos para verificar a densidade e a finura, também é possível recorrer à observação visual e ao toque para avaliar esses parâmetros intuitivamente. Desde que se esteja disposto a observar, sentir com frequência e acumular experiência, o erro de estimativa não se desviará muito dos resultados reais medidos.
Na moagem em circuito fechado, independentemente do equipamento de classificação utilizado, há sempre areia grossa (areia de retorno) que é devolvida ao moinho para remoagem. A quantidade de areia de retorno afeta diretamente o desempenho da moagem, portanto, deve-se prestar atenção a esse aspecto. No caso de um classificador espiral, observe a quantidade de areia de retorno e as condições da água suplementar pela parte superior, de modo a manter um equilíbrio entre a alimentação nova, a areia de retorno e o transbordamento.
Na moagem úmida, preste atenção à estabilidade da taxa de adição de água. Caso não haja um dispositivo de medição disponível, defina o número de voltas de abertura da válvula de gaveta para manter uma adição estável de água.
O objetivo da manutenção dos moinhos é restaurar seu desempenho mecânico, prolongar o ciclo de revisão e aumentar sua vida útil. Portanto, o reparo, a operação e a manutenção dos equipamentos devem estar estreitamente integrados. No caso dos equipamentos de moagem, para reduzir o tempo de inatividade e aumentar a taxa de operação, é necessário inspecionar e substituir prontamente os componentes mecânicos excessivamente desgastados ou com defeito, de acordo com um cronograma planejado. Assim, deve-se elaborar um plano de manutenção com base nos padrões de desgaste e nos ciclos de substituição dos componentes, e deve-se manter um estoque suficiente de peças de desgaste, de acordo com a cota de reserva de peças de reposição, de modo a viabilizar a manutenção planejada e os reparos com base no monitoramento das condições.
Os trabalhos de manutenção de equipamentos são geralmente divididos em reparos de pequena, média e grande magnitude. Os ciclos de manutenção e o escopo dos reparos de pequena, média e grande magnitude não são totalmente uniformes entre as diferentes práticas. À medida que os equipamentos envelhecem, a carga de trabalho de manutenção aumenta. A classificação de manutenção para moinhos é a seguinte:
(1) Pequeno conserto. O ciclo de reparos menores é geralmente de um mês e também inclui reparos conforme necessário (reparos até a falha). O escopo do reparo de menor magnitude inclui principalmente: inspeção, limpeza e troca de óleo da bomba de óleo, do filtro de óleo e da tubulação de lubrificação; inspeção, substituição ou aperto de diversos elementos de fixação; inspeção das engrenagens grandes e pequenas, registro das condições de desgaste, medição da folga e reparo das engrenagens desgastadas; verificação se a concentricidade do acoplamento sofreu alterações, inspeção do desgaste das almofadas elásticas de borracha e dos êmbolos, e substituição conforme necessário; abertura da tampa de inspeção para entrar no moinho a fim de inspecionar o desgaste dos revestimentos do corpo, das placas de grade, das cunhas e dos revestimentos da tampa terminal, e substituí-los conforme apropriado; medir a taxa de enchimento dos meios de moagem; inspecionar e reparar os tubos de alimentação e descarga; inspecionar o alimentador e substituir a cabeça da colher ou os parafusos de fixação; inspecionar as caixas de rolamentos do motor e os anéis de óleo; inspecionar ou substituir os revestimentos de desgaste, a cabeça inferior do eixo e as correias de transmissão do classificador espiral, bem como as condições de lubrificação, etc.
(2) Reparo médio. Além de todos os itens incluídos na reparação de pequena escala, a reparação de média escala envolve principalmente uma limpeza mais extensa e o ajuste de vários componentes do equipamento, bem como a substituição de um grande número de peças de desgaste. Os pontos específicos de inspeção, além daqueles da reparação de pequena escala, incluem a inspeção e substituição dos revestimentos dos tubos de alimentação e descarga, dos tubos de alimentação e o reparo das engrenagens grandes e pequenas. O ciclo de reparo médio é de 4 a 6 meses ou, em alguns casos, de um ano.
(3) Reparo de grande porte. Além de todos os itens incluídos nos reparos de pequena e média magnitude, o reparo de grande magnitude concentra-se na reparação e substituição de componentes principais do moinho, tais como a substituição da coroa dentada e dos mancais principais; a inspeção do desgaste e da deformação do corpo do moinho, e a reparação ou substituição do corpo do moinho; inspeção, reparo ou substituição das tampas das extremidades de alimentação e descarga; substituição do eixo principal do classificador; reparo, alinhamento e rejuntamento da fundação do moinho, etc. O ciclo de reparos de grande porte varia entre 2 e 4 anos, ou às vezes é mais longo, dependendo principalmente da manutenção de rotina, da qualidade dos materiais dos componentes e da qualidade de fabricação.
A vida útil média e as quantidades mínimas de estoque das principais peças de desgaste dos moinhos de retificação são apresentadas na Tabela 9-16.
Tabela 9-16 Vida útil e quantidade mínima de estoque das peças de desgaste dos moinhos
(Observação: os dados da tabela não foram fornecidos no texto original; apenas o título foi apresentado.)
| Nome da peça | Material | Período de uso/mês | A quantidade mínima de reserva para cada moinho | |
| Conselho da vila | Placa da camisa do cilindro; placa de cobertura da extremidade da camisa; buchas dos tubos de entrada e saída; placa de grade | Aço com alto teor de manganês; Aço de manganês; Aço carbono ou ferro fundido, aço de manganês ou aço cromado | 6~12 8~10 12-18 6~18 | 2 conjuntos, 2 conjuntos, 1 conjunto, 2 conjuntos |
| Corpo da colher da ferramenta de mineração; Carcaça do corpo do Miner; Cabeça da colher da ferramenta de mineração; Carcaça do mancal principal; Bucha do mancal da transmissão; Engrenagem pequena; Engrenagem grande; Parafuso do revestimento | Aço carbono ou ferro fundidoAço carbono ou ferro fundidoAço com alto teor de manganêsMetal de BabbittLiga para rolamentos40Cr | 824248-60186~1236~483-8 | 2 conjuntos, 1 conjunto, 21 conjuntos, 2 conjuntos, 2 conjuntos, 1 conjunto, 501, TP3T na quantidade necessária | |
Seja um reparo de pequena, média ou grande magnitude, as ferramentas necessárias devem estar disponíveis, tais como ferramentas de medição, instrumentos, macacos, extratores e ferramentas comuns; materiais, como chapas de aço, barras redondas e materiais para soldagem elétrica, soldagem oxiacetilênica e corte a gás; e peças de reposição, como parafusos, porcas, rolamentos, arruelas, lubrificantes e produtos de limpeza.
Durante a manutenção, deve-se prestar atenção aos seguintes procedimentos e operações básicas:
(1) A sequência de desmontagem do moinho deve ser o inverso da sequência de montagem. Portanto, é necessário estar familiarizado com a estrutura, a construção e a montagem do moinho. Ao utilizar equipamentos de elevação (como pontes rolantes, talhas de corrente), macacos e extratores, estes devem ser inspecionados previamente, verificando-se, por exemplo, se os cabos de aço apresentam fios rompidos, se os freios e dispositivos de travamento são confiáveis e se a capacidade de carga é adequada.
(2) Para garantir a precisão na remontagem, antes da desmontagem, os conjuntos importantes devem primeiro ser marcados para facilitar o posicionamento e, em seguida, desmontados utilizando métodos adequados. Não é permitido martelar ou cortar aleatoriamente, pois isso danifica os componentes.
(3) Quando for necessário martelar, o componente não deve ser atingido diretamente com o martelo. Deve-se utilizar uma base macia, como madeira, ou uma barra de cobre, como amortecedor intermediário, para evitar que a peça seja deformada, fique com rebarbas ou até mesmo seja danificada.
(4) Antes de substituir uma peça, suas superfícies de trabalho devem ser cuidadosamente limpas, enxugadas (ou limpas com fio de algodão ou massa) e, em seguida, lubrificadas com graxa antes da montagem.
(5) As superfícies de conexão apertadas (como entre a tampa terminal e o corpo, e entre o eixo oco e a tampa terminal) não devem apresentar folgas ou folga. Ao apertar os parafusos, a força aplicada sobre eles em todas as direções deve ser uniforme; alguns parafusos não devem ficar soltos enquanto outros estão apertados. Caso contrário, devido à força desuniforme, os parafusos submetidos a maior força podem quebrar, ou a folga pode causar perda de concentricidade das peças de conexão, levando a danos no equipamento.
(6) Os parafusos utilizados para conectar ou fixar peças rotativas devem ser equipados com arruelas de pressão e contraporcas para evitar o afrouxamento automático devido à rotação, o que poderia causar o afrouxamento das peças.
(7) No caso de mancais lisos com metal Babbitt, a camada de Babbitt não deve apresentar qualquer descolamento da base do mancal nem qualquer movimento. Caso contrário, o movimento do mancal causará um ajuste inadequado com o eixo, levando ao superaquecimento ou até mesmo à queima do mancal.
(8) Redutores, engrenagens e rolamentos devem ser montados em estrita conformidade com as especificações técnicas. Para encaixes com interferência, deve-se utilizar uma prensa para a montagem. Caso não haja uma prensa disponível e seja utilizado o método de expansão a quente, a temperatura de aquecimento e a velocidade de montagem devem ser devidamente controladas. A peça aquecida não deve ser aquecida até ficar incandescente; caso contrário, ou a expansão será insuficiente, ou o superaquecimento causará recozimento, ou, devido à baixa velocidade de montagem, a peça não aquecida também se expandirá e impedirá o encaixe adequado.
(9) Ao instalar os componentes de conexão, o alinhamento axial e radial deve ser realizado de acordo com as normas técnicas para garantir a concentricidade.
(10) Ao instalar bases de máquinas (como as de bombas, eixos de pinhão e pedestais de mancais principais), a instalação deve ser realizada com calços de ajuste.
(11) Após a conclusão da manutenção e da instalação, devem ser realizados testes de operação, inspeção e aceitação para garantir a qualidade da manutenção.
Existem várias formas de organização da manutenção de equipamentos. Em alguns países, há empresas especializadas em manutenção, e as usinas de concentração não realizam seus próprios reparos, mas apenas a manutenção diária. Na China, a maioria das usinas de concentração possui suas próprias equipes de manutenção, geralmente organizadas das seguintes formas:
(1) Formulário centralizado. O pessoal de manutenção, os equipamentos, as ferramentas e as peças de reposição são todos centralizados para formar uma equipe de manutenção. Essa forma é adequada apenas para concentradores de pequena escala com equipamentos simples.
(2) Forma descentralizada. O pessoal de manutenção, os equipamentos, as ferramentas e as peças de reposição são distribuídos às oficinas ou seções individuais conforme a necessidade, formando grupos de manutenção. Essa forma de organização tem um escopo de trabalho reduzido e um alto grau de especialização, o que contribui para melhorar a qualidade da manutenção.
(3) Forma mista. O concentrador conta com uma equipe especializada em reparos de grande porte, enquanto cada oficina ou seção está equipada com pessoal de manutenção, equipamentos e ferramentas específicos. A equipe especializada em reparos de grande porte é responsável pelos reparos de grande porte de equipamentos essenciais, substituições de equipamentos em grande escala e modificações técnicas. O pessoal de manutenção de cada oficina ou seção é responsável pelos reparos de pequeno e médio porte.
Atualmente, na maioria das estações concentradoras chinesas, a manutenção e a operação são funções separadas: a equipe de manutenção é responsável pelos reparos, enquanto os operadores são responsáveis pela operação dos equipamentos. No entanto, algumas centrais adotam uma abordagem de “operação e manutenção combinadas”, na qual a manutenção e a operação são integradas. Essa forma pode reduzir o número de funcionários e promover uma melhor operação e manutenção dos equipamentos, melhorando a disponibilidade dos equipamentos e prolongando os ciclos de manutenção. Contudo, essa forma só pode ser implementada em centrais onde os trabalhadores possuam um nível relativamente alto de qualificação.
Durante grandes reparos ou quando ocorrem danos nos mancais (queimaduras) devido a um acidente, os mancais principais (mancais do eixo oco) precisam ser reparados ou substituídos. A sequência de desmontagem é a seguinte: remova a proteção do pinhão, retire o eixo do pinhão, remova o conjunto da extremidade de alimentação e remova a proteção da coroa dentada. Em seguida, após elevar o corpo do moinho a uma determinada altura, inspecione o estado de desgaste dos mancais principais. Se os danos não forem graves (queimaduras localizadas, fusão, rachaduras, lascas etc.), faça o reparo por meio de soldagem e remendo com metal Babbitt. Se o desgaste ou dano for grave, o mancal deve ser refundido com metal Babbitt. A camada de liga deve ter uma margem de usinagem de 4 a 6 mm. Após a fundição, a superfície usinada do mancal não deve apresentar defeitos como bolhas, porosidade ou rachaduras. Se as bolhas ou a porosidade tiverem profundidade não superior a 4 mm e área não superior a 2 cm², ou se houver rachaduras menores, elas podem ser reparadas por soldagem e, em seguida, usinadas para uso. Se os defeitos forem maiores, o mancal deve ser refeito. Após a fundição, são necessárias as operações de raspagem e ajuste. Aplique um revelador (composto de marcação) na superfície do rolamento já ajustada, gire-o para marcar os pontos elevados e, em seguida, raspe os pontos marcados com um raspador. Repita esse processo de marcação e raspagem para ampliar gradualmente a área de contato da superfície de trabalho do rolamento até que pontos uniformes apareçam na superfície de contato. Ao raspar, não aplique força excessiva para evitar raspar muito profundamente. As marcas do raspador devem ser finas e feitas em direções alternadas. Os pontos de contato não devem ser inferiores a 1–2 pontos por cm².
Quando a coroa dentada estiver em operação, se o desvio de excentricidade radial exceder 0,25 mm por metro do diâmetro primitivo, ou se a excentricidade axial (excentricidade da face final) exceder 0,23 mm por metro do diâmetro primitivo; se as superfícies dos dentes estiverem muito desgastadas; se houver dentes quebrados; ou se surgirem rachaduras na coroa ou nas nervuras da engrenagem, deve-se realizar a manutenção em tempo hábil.
As causas dos desvios excessivos de excentricidade radial e axial são a baixa qualidade de fabricação, a instalação inadequada ou o afrouxamento das peças de acoplamento durante a operação. A instalação inadequada ou o afrouxamento podem ser corrigidos ajustando-se as posições radiais e axiais relativas entre a coroa dentada e o flange de conexão da engrenagem no corpo. Se a inspeção indicar que o desvio excessivo se deve à má qualidade de fabricação, medidas corretivas devem ser tomadas. O método de reparo depende da situação específica; geralmente, a usinagem é realizada em um torno de grandes dimensões ou em um torno de face feito sob medida no local.
O desgaste grave da superfície dos dentes e dentes quebrados geralmente exigem a substituição da engrenagem. No entanto, mesmo que algumas engrenagens estejam gravemente desgastadas ou danificadas, ainda pode ser possível repará-las. O método de reparo depende do estado dos danos e inclui, principalmente, os seguintes métodos: soldagem de reforço única, soldagem de reforço seguida de usinagem, substituição da coroa, inserção de dentes, substituição da coroa (novamente mencionada) e corte com deslocamento de perfil.
As rachaduras na coroa ou nas nervuras da engrenagem são, na maioria das vezes, reparadas por soldagem ou pela soldagem de placas de aço.
O corpo de um moinho de trituração geralmente não está sujeito a desgaste em condições normais, devido à proteção oferecida pelos revestimentos. No entanto, nas duas tampas das extremidades, devido à operação prolongada, os parafusos de fixação podem se soltar, causando vazamento de areia e desgaste. Nesse caso, é necessária a manutenção. Marque a área de contato entre a tampa de extremidade e o corpo do moinho; em seguida, desmonte, limpe, raspe e nivele. Após o nivelamento, insira uma junta de papel prensado vermelho com 0,5 mm de espessura, revestida com óleo de linhaça, e remonte de acordo com as marcas feitas durante a desmontagem. Primeiro, insira os parafusos de posicionamento, aperte uniformemente os parafusos de fixação e, por fim, instale os parafusos estabilizadores. Em casos raros, a instalação inadequada do revestimento ou folgas excessivas podem causar desgaste do invólucro, resultando em vazamento. Nesses casos, faça o reparo soldando placas de aço.
Após um longo período de operação ou falta de manutenção adequada por um curto período, a luva interna do munhão do eixo oco pode se desgastar, permitindo que a pasta entre no furo interno do munhão do eixo oco, causando desgaste grave ou danos ao munhão. Se surgirem rachaduras no munhão do eixo oco, elas devem ser reparadas por soldagem e, em seguida, usinadas. Caso surjam furos (vazamentos), uma chapa de aço deve ser soldada sobre a área e, em seguida, usinada. Rachaduras, furos ou cavidades ocultas de grande porte devem ser inspecionados e tratados com cuidado e minuciosidade. Se o munhão ficar excessivamente fino em algum ponto devido ao desgaste, ou se as rachaduras ou furos forem graves a ponto de haver risco de fratura do eixo, placas de aço de reforço ou nervuras devem ser soldadas na área excessivamente desgastada do furo do munhão, sem afetar a folga de montagem da luva interna, para aumentar a resistência à flexão e ao cisalhamento do munhão.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian