
Pete ya kusaga ya Raymond Mill
Pete ya Kusaga ya Raymond Mill – Ukurasa Kamili wa Maelezo ya Bidhaa 1. Muhtasari wa Bidhaa…

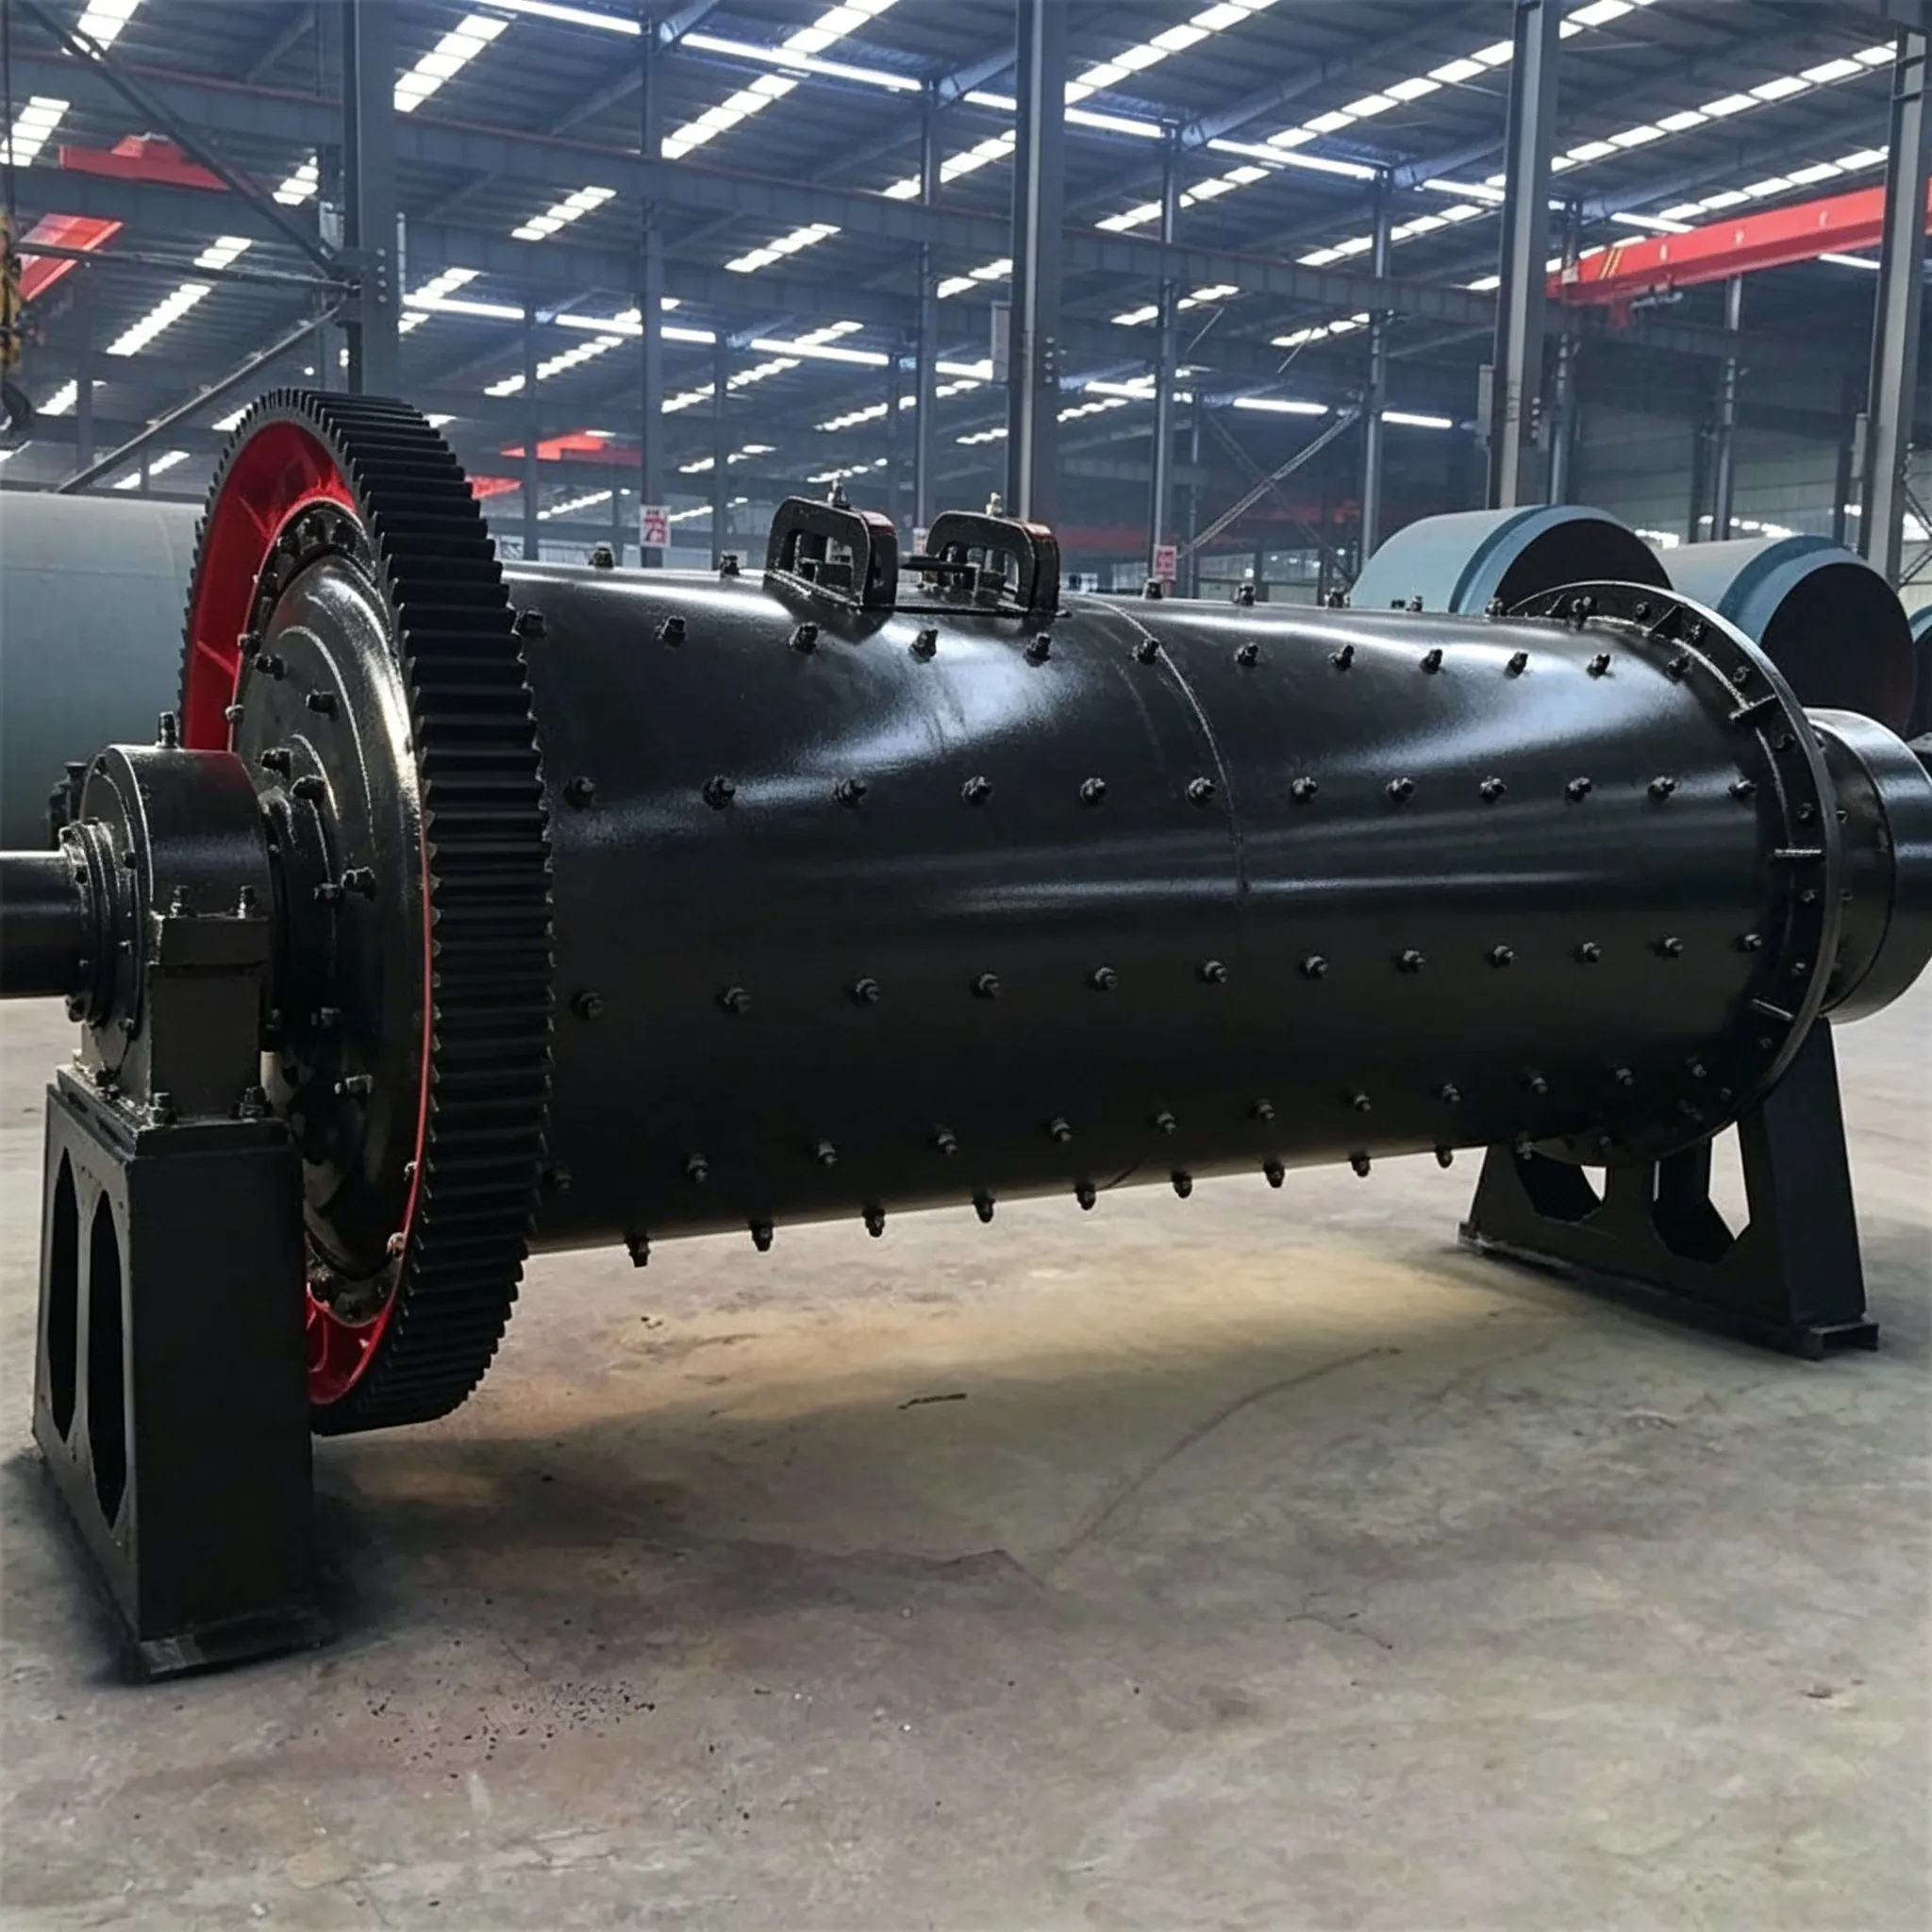
Wakati wa shughuli za kusaga, opereta wa kisaga anawajibika kwa vifaa na utendaji wa uzalishaji. Kwa hivyo, kisaga na vifaa vyake vinavyohusiana, pamoja na nyanja zote za mzunguko wa kusaga, vinapaswa kukaguliwa na kurekebishwa mara kwa mara. Hitilafu lazima ziondolewe mara moja ili kuzuia ajali na kuhakikisha mchakato wa kusaga unaendelea kawaida.
Wakati mfumo wa kulainisha unatumia mzunguko wa nje uliobana wa mafuta nyepesi, unajumuisha pampu ya mafuta, mabomba ya mafuta, na vituo au sehemu za kulainisha. Vipengele vikuu vya ukaguzi ni:
(1) Angalia kipimo cha shinikizo la mafuta. Shinikizo la kawaida la mafuta linapaswa kudumishwa kati ya 0.05 na 0.15 MPa.
(2) Angalia joto la mafuta. Joto la mafuta halipaswi kuzidi 60°C. Njia za ukaguzi: Baadhi ya mashine za kusaga zina kipimo cha joto la mafuta kilichowekwa kwenye bomba la mafuta; nyingine zina kifaa cha kupimia joto kwenye kabati la swichi. Kwa zile za kwanza, tazama moja kwa moja kipimo cha joto; kwa zile za pili, tazama kielekezi kinapounganishwa na vituo mbalimbali vya kupimia joto (k.m., beari ya mbele, beari ya nyuma, kasha la redakta). Wakati kitufe kwenye kabati la swichi hakijabonyezwa, kielekezi kiko sifuri. Ili kuangalia joto katika sehemu maalum ya upakaji mafuta, bonyeza kitufe kinacholingana na nambari yake, na kielekezi kitaonyesha mara moja joto katika sehemu hiyo. Huu ni mchakato ambapo termokupili hubadilisha ishara ya joto kuwa ishara ya umeme. Baadhi ya vifaa zaidi hubadilisha ishara ya umeme kuwa ishara inayoweza kusikika kupitia vifaa fulani; wakati joto la mafuta linapozidi thamani iliyowekwa, honi ya umeme au kengele huita. Ikiwa hakuna kifaa cha kupimia joto kinachopatikana, gusa bomba la mafuta ya kurudi kwa mkono. Ikiwa bomba la mafuta ya kurudi ni moto sana kugusa, inaashiria kuwa joto la mafuta ni juu sana. Joto la mafuta ya kurudi kwa kawaida huwa kati ya 35–45°C.
(3) Angalia kiwango cha mtiririko wa mafuta. Maeneo ya ukaguzi ni pamoja na: 1) kiashiria cha mtiririko wa mafuta kwenye bomba; 2) tundu la uangalizi kwenye kofia ya bearing ya shaft tupu; 3) kiashiria cha kiwango cha mafuta kwenye tanki; 4) kipimo cha shinikizo la mafuta, kwa sababu wakati bomba halina vizuizi, kiwango cha mtiririko wa mafuta kiko kwa uwiano na shinikizo (kasi ya mtiririko). Kupungua kwa usomaji wa kipimo cha shinikizo la mafuta kunaweza kuashiria kupungua kwa kasi ya mtiririko. Kubaini kasi sahihi ya mtiririko wa mafuta kunategemea zaidi uzoefu; kwa ujumla, kasi ya mtiririko inayotoa ulainishaji wa kawaida huchukuliwa kuwa inafaa. Vinginevyo, wakati ulainishaji ni wa kawaida, pima kasi ya mtiririko kwa kutumia silinda iliyopimwa na utumie hiyo kama rejeleo baadaye.
(4) Angalia kama mtiririko wa mafuta kwenye gome la shafti tupu umegawanywa sawasawa. Kwa mashine za kusaga zenye mfumo wa ulainishaji wa mzunguko wa ndani, tumia kipimo mafuta kuangalia kiwango cha mafuta na kuhisi joto la mafuta kwa mkono, na zingatia kama pete ya mafuta inazunguka. Kwa mashine za kusaga zinazotumia lubricants ngumu, angalia mawasiliano kati ya lubricant na sehemu zilizopakwa, matumizi ya lubricant, na kama mchanga au maji yameingia ndani ya lubricant.
(5) Angalia uvujaji wa mafuta, kuingia kwa mchanga, au kuingia kwa maji kwenye muhuri za pampu ya mafuta, mabomba ya mafuta, na kila sehemu ya kulainisha.
(6) Angalia unene na usafi wa mafuta kupitia kiashiria cha bomba la mafuta au tundu la uangalizi kwenye kifuniko cha bearing kuu. Mtiririko duni unaashiria unene mkubwa au joto la chini; mabadiliko ya rangi ya mafuta yanaashiria ukosefu wa usafi.
Mwili unaozunguka wa kinu cha kusaga unajumuisha hasa ganda, vifuniko vya mwisho, na kifaa cha kulisha. Vipengele vikuu vya ukaguzi kwa sehemu hizi tatu ni:
(1) Angalia uvujaji wa slurry unaosababishwa na boliti zilizolegea au zilizovunjika. Boliti zinazoshikilia laina kwenye ganda na vifuniko vya mwisho, ikiwa zimelegea au zimevunjika, zitasababisha uvujaji wa slurry na maji. Uvujaaji wa slurry kupitia mashimo ya boliti kwenye vifuniko vya mwisho na kwenye ganda karibu na vifuniko vya mwisho utaruhusu slurry kuingia kwenye mabearingu makuu na gia kubwa na ndogo, na kusababisha uharibifu wa gia na mabearingu. Slurry inapoingia kwenye mfumo wa kulainisha, hali nzima ya kulainisha inaharibika. Wakati mwingine, baada ya bolti ya ganda kuvunjika, laina inaweza kuanguka na kuharibu ganda. Kwa hiyo, zingatia uvujaji wa slurry. Mara tu uvujaji wa slurry unapogunduliwa, simamisha kinu cha kusaga ili kurekebisha. Baadhi ya waendeshaji, badala ya kubadilisha bolti za ganda zilizovunjika, huingiza nyundo za mbao kwenye mashimo na kuwasha tena kinu. Hii si sahihi, hasa kwa laina zilizobadilishwa hivi karibuni, ambapo bolti zilizovunjika hupelekea kwa urahisi zaidi laina kujitenga; utaratibu kama huu hauruhusiwi. Tiba ya uvujaji wa slari: ikiwa bolti haijavunjika, ongeza au badilisha washa na ukaze nati; ikiwa bolti imevunjika, badilisha bolti. Uzoefu umeonyesha kuwa matumizi ya gasketi za kamba yana ufanisi.
(2) Zingatia utoaji wa chembe kubwa (chembe kubwa zinazotoroka) na utoaji wa mipira (mipira inayotoroka kutoka kwenye kusaga).
(3) Angalia hali ya uchakavu ya kichwa cha kijiko kupitia tundu la uangalizi kwenye kinga ya usalama.
Vifaa vyote katika kitengo cha kusaga vinaweza kupata kuachilia kwa bolti za nanga kutokana na mtetemo. Mara tu bolti zinapoachilia, mtetemo unaweza kuongezeka na hata kusababisha uhamisho, kubadilisha usawa, ulinganifu, na mlingano, na kuharibu vifaa. Kwa hivyo, umakini unapaswa kuelekezwa kwenye ukaguzi, kwa kutumia spana. Kuhusu kufungwa kwa sehemu zinazosogea, zinaweza tu kuangaliwa wakati wa uendeshaji; baada ya kuzima, zinaweza kukaguliwa kwa kupiga taratibu kwa nyundo ndogo au kwa kutumia spana.
Wakati wa uendeshaji, kipengele kikuu cha ukaguzi kwa mota na vifaa vya umeme ni joto. Joto la mota kimsingi linahusu joto la waya za coil, likifuatiwa na joto la beari. Kwa joto la beari katika joto la mazingira la 40°C, beari za kawaida zinaruhusiwa kufikia hadi 80°C, na beari za kuteleza hadi 95°C. Leo ya jina la motor kwa kawaida huonyesha ongezeko la joto linaloruhusiwa. Kulingana na daraja la upinzani wa umeme la motor, ongezeko la joto linaloruhusiwa hutofautiana. Ongezeko la joto la motor humaanisha ongezeko linaloruhusiwa juu ya joto la mazingira lililobainishwa. Joto la mazingira lililobainishwa wakati mwingine huwa 35°C na wakati mwingine 40°C. Wakati halijoto ya mazingira inakidhi kiwango kilichobainishwa, halijoto ya motor huwa ni halijoto ya mazingira pamoja na ongezeko la halijoto. Kwa mfano, ikiwa kibao cha jina la motor kinaonyesha ongezeko la halijoto la 60°C na halijoto ya mazingira ni 35°C, basi halijoto ya juu kabisa ya motor inaweza kufikia 60°C + 35°C = 95°C.
Ikiwa joto la mazingira halifikii au linazidi joto lililobainishwa, joto la motor siyo tu joto la mazingira pamoja na ongezeko la joto; ni lazima kufanywa marekebisho.
Joto la motor kwa kawaida hupimwa kwa kutumia termometa ya viwandani. Ikiwa vifaa vya kiotomatiki vya kupimia joto vimewekwa, zingatia usomaji wa kifaa. Wakati hakuna njia nyingine za kupimia joto zinazopatikana, unaweza kuweka sehemu ya nyuma ya mkono wako kwenye motor ili kuuhisi. Kulingana na uzoefu wa jumla, ikiwa mkono wako unahisi joto lakini unaweza kuubakisha kwenye mota kwa muda mrefu, joto la mota liko ndani ya kiwango kinachoruhusiwa. Ikiwa mota ni moto sana kugusa, joto limezidi kikomo kinachoruhusiwa.
Kwa vichanganuzi vya spiral, zingatia kama mabawa ya spiral yameanguka. Mabawa yaliyoanguka yanaweza kuvaa spiral kwa urahisi. Pia angalia kama mwili mzima wa spiral unasogea kwa urahisi. Ikiwa spiral inazunguka nje ya katikati, basi bearing ya shafu ya chini inaweza kuwa imevaa.
Kwa hydrocyclones, angalia kama shinikizo la mlisho ni thabiti, kama ukuta na kilele (nozeli ya utoaji) vimechakaa, na kama mabomba yamechakaa au yanavuja slurry.
Kwa skrini, zingatia kama volti na sasa ni zisizo za kawaida, kama kuna mabadiliko ya ghafla katika mtetemo, kama vinyago vimevunjika, kama wavu wa skrini bado uko imara, na kama mzigo ni sahihi.
Mabadiliko ya kiwango kipya cha mlisho na ukubwa wa chembe, mabadiliko ya kiasi cha mchanga unaorejeshwa, au mabadiliko ya kuongeza midia yote yatasababisha mabadiliko katika mzigo wa kinu cha kusaga. Angalia ukaguzi. Njia za ukaguzi ni pamoja na:
(1) Angalia usomaji kwenye kaunta ya kipima madini ya mtiririko kutoka mgodini.
(2) Angalia mwendo wa kiashiria cha ameta. Chini ya mzigo wa kawaida, kiashiria hupinda ndani ya upeo mdogo. Wakati mzigo ni mkubwa sana, kiashiria huongezeka kidogo mwanzoni. Hata hivyo, mzigo unapokuwa mkubwa mno na “kuvimba” (kupitiliza mzigo) kuanza, kiashiria hushuka. Wakati mashine inapokwama (imezidiwa mzigo kabisa), kiashiria hushuka kwa kiasi kikubwa.
(3) Sikiliza kwa makini mabadiliko ya sauti ya kusaga. Mizigo tofauti hutoa sauti tofauti kutokana na mgongano wa mipira au fimbo. Chini ya mzigo mdogo, kelele ya mgongano kati ya vyombo vya kusaga na kati ya vyombo vya kusaga na vifuniko ni kubwa sana. Kadri mzigo unavyoongezeka, kelele hii ya mgongano inapungua. Wakati uvimbe unapotokea, kelele ya mgongano karibu haisikiki; kusikika tu ni sauti ya kunong'ona inayotokana na ganda likigongana na hewa.
(4) Zingatia mabadiliko katika kiasi cha mchanga unaorudi kwenye kichanganuzi.
Kwa muhtasari, fuatilia mzigo wa kusaga kwa kila upande ili kuhakikisha mzigo sawa na kuzuia uvimbe au kusaga tupu.
Kudumisha kiwango thabiti na cha usawa cha upakiaji ni sharti muhimu la kuhakikisha viashiria vya mchakato wa kusaga (uzito, unene, ufanisi wa kusaga, n.k.) na pia kwa utendaji mzuri katika shughuli za uongezaji faida zinazofuata. Vingi vya vichujio vina mizani iliyowekwa kwenye mkanda wa upakiaji, ambayo inaweza kupima kiwango cha upakiaji cha papo kwa papo na jumla ya upakiaji. Kwa hiyo, zingatia mwendo wa nambari za kaunta. Mabadiliko ya haraka na polepole katika mwendo wa nambari yanaashiria mtiririko usio sawa wa malighafi. Badilisha mwendo wa nambari kuwa kiwango cha mtiririko wa malighafi, kisha rekebisha ili kudumisha kiwango kilichobainishwa. Baadhi ya visindikaji haviwezi kumfanya mwendeshaji wa kusaga adhibiti mlo; badala yake, mwendeshaji maalum wa mlo huajiriwa. Katika hali hii, tazama na, ikiwa mabadiliko ya kasi ya mlo yatagunduliwa, wasiliana mara moja na mwendeshaji wa mlo ili afanye marekebisho. Baadhi ya visindikaji haina vifaa vya kupimia mlo; kasi ya mlo huamuliwa kwa kuchukua sampuli kwa mkono, kupima, na kisha kuangalia jedwali.
Ubora wa kusaga kwa kiasi kikubwa unahusu msongamano na unene wa unga unaotoka kwenye kusaga, au msongamano na unene wa unga wa mwisho kutoka kwenye kichanganuzi. Kuna njia mbalimbali za kukagua viashiria hivi viwili: wengine hutumia kopo la msongamano (kipimo cha msongamano wa unga), wengine wana vifaa vya uchunguzi wa kiotomatiki kama vile densitometa za gamma, vichanganuzi vya ukubwa wa chembe, n.k. Mbali na kutumia vifaa vya kupimia na vichunguzi vya kiotomatiki kukagua msongamano na unyevunyevu, unaweza pia kutumia uchunguzi wa macho na hisia za mkono (kugusa) ili kutathmini msongamano na unyevunyevu kwa kutumia hisia za ndani. Maadamu uko tayari kuchunguza, kuhisi mara kwa mara, na kujenga uzoefu, makosa ya makadirio hayatapishana sana na matokeo halisi yaliyopimwa.
Katika kusaga kwa mzunguko uliofungwa, bila kujali aina ya kifaa cha upangaji kinachotumika, daima kuna mchanga mnene (mchanga unaorudi) unaorudishwa kwenye kusaga kwa ajili ya kusagwa tena. Kiasi cha mchanga unaorudi kinaathiri moja kwa moja utendaji wa kusaga, hivyo inapaswa kuzingatiwa. Kwa kichanganuzi cha spiral, angalia kiwango cha mchanga unaorudi na hali ya maji ya ziada kutoka juu, ili kudumisha usawa kati ya malisho mapya, mchanga unaorudi, na maji yanayotiririka juu.
Katika kusaga kwa maji, zingatia utulivu wa kiwango cha kuongeza maji. Ikiwa hakuna kifaa cha kupimia, weka idadi ya mizunguko ambayo valvu ya lango imefunguliwa ili kudumisha utulivu wa kuongeza maji.
Lengo la matengenezo ya milo ya kusaga ni kurejesha utendaji wake wa kimakanika, kurefusha mzunguko wa ukarabati mkubwa, na kuongeza muda wake wa huduma. Kwa hivyo, ukarabati, uendeshaji, na matengenezo ya vifaa vinapaswa kuunganishwa kwa karibu. Kwa vifaa vya kusaga, ili kupunguza muda wa kutofanya kazi na kuongeza kiwango cha uendeshaji, ni muhimu kukagua na kubadilisha mara moja vipengele vya kimakanika vilivyochakaa kupita kiasi au vyenye kasoro kulingana na ratiba iliyopangwa. Kwa hivyo, mpango wa matengenezo unapaswa kuandaliwa kulingana na mifumo ya uchakavu na mizunguko ya uingizaji wa vifaa, na hisa ya kutosha ya vipuri vinavyochakaa inapaswa kuwekwa kulingana na kiwango cha akiba ya vipuri, ili kufanikisha matengenezo yaliyopangwa na ukarabati unaotegemea hali halisi ya kifaa.
Kazi za matengenezo ya vifaa kwa ujumla hugawanywa katika matengenezo madogo, matengenezo ya kati, na matengenezo makubwa. Mzunguko wa matengenezo na wigo wa matengenezo madogo, ya kati, na makubwa si sawa kabisa katika taratibu tofauti. Kadri vifaa vinavyozeeka, mzigo wa kazi za matengenezo huongezeka. Uainishaji wa matengenezo kwa mashine za kusaga ni kama ifuatavyo:
(1) Ukarabati Mdogo. Mzunguko wa matengenezo madogo kwa kawaida ni mwezi mmoja, na pia unajumuisha matengenezo inapohitajika (matengenezo hadi hitilafu). Wigo wa matengenezo madogo kwa msingi unajumuisha: ukaguzi, usafishaji, na kubadilisha mafuta ya pampu ya mafuta, kichujio cha mafuta, na mabomba ya upakaji mafuta; ukaguzi, uingizaji, au ufinyazo wa vifunga mbalimbali; ukaguzi wa gia kubwa na ndogo, kurekodi hali ya uchakavu, kupima mchelezo, na kutengeneza gia zilizochakaa; kuhakikisha kama mwelekeo wa kiunganishi umebadilika, kukagua uchakavu wa vishinikizo vya mpira laini na plaja, na kuvibadilisha inapohitajika; kufungua kifuniko cha tundu la kuingilia ili kuingia ndani ya kusaga na kukagua uchakavu wa vifuniko vya ndani vya ganda, sahani za gridi, nyundo, na vifuniko vya mwisho vya ndani, na kuvibadilisha ipasavyo; kupima kiwango cha kujazwa kwa vifaa vya kusagia; kukagua na kukarabati mabomba ya kuingizia na kutoa; kukagua kifaa cha kuingizia na kubadilisha kichwa cha kijiko au bolti za kufunga; kukagua maganda ya beari ya motor na pete za mafuta; kukagua au kubadilisha vigae vya kulinda dhidi ya uchakavu, kichwa cha shafu ya chini, na mikanda ya kuendesha ya kichanganuzi cha mzingo, pamoja na hali ya upakaji mafuta, n.k.
(2) Matengenezo ya kati. Mbali na vitu vyote vinavyojumuishwa katika matengenezo madogo, matengenezo ya kati yanahusisha hasa usafishaji mpana zaidi na urekebishaji wa vipengele mbalimbali vya vifaa na ubadilishaji wa idadi kubwa ya sehemu zinazochakaa. Ukaguzi maalum, mbali na ule wa matengenezo madogo, unajumuisha kukagua na kubadilisha vifuniko vya mabomba ya kuingiza na kutoa, mabomba ya kuingiza, na kurekebisha gia kubwa na ndogo. Mzunguko wa ukarabati wa kati ni miezi 4 hadi 6, au katika baadhi ya matukio mwaka mmoja.
(3) Ukarabati Mkubwa. Mbali na vitu vyote vilivyojumuishwa katika matengenezo madogo na ya kati, matengenezo makuu yanazingatia kutengeneza na kubadilisha vifaa vikuu vya kusaga, kama vile kubadilisha gia ya mduara na beari kuu; kukagua uchakavu na mabadiliko ya umbo la ganda, na kutengeneza au kubadilisha ganda; kuangalia, kukarabati, au kubadilisha vifuniko vya mwisho wa upakiaji na upakuaji; kubadilisha shafu kuu ya kichanganuzi; kukarabati, kusawazisha, na kujaza tena msingi wa gari la kusaga, n.k. Mzunguko wa matengenezo makubwa wakati mwingine ni miaka 2–4, wakati mwingine zaidi, kulingana hasa na matengenezo ya kawaida, ubora wa vifaa vya vipengele, na ubora wa utengenezaji.
Maisha ya wastani ya huduma na kiwango cha chini cha kuweka akiba cha sehemu kuu zinazochakaa za milo ya kusaga zimeonyeshwa katika Jedwali 9-16.
Jedwali 9-16 Maisha ya huduma na kiwango cha chini cha kuweka akiba cha vipande vinavyochakaa vya mashine za kusaga
(Kumbuka: Data ya jedwali haikutolewa katika maandishi ya awali; kichwa pekee ndicho kimeonyeshwa.)
| Jina la sehemu | Nyenzo | Kipindi cha matumizi/mwezi | Kiasi cha akiba cha chini kwa kila kusaga | |
| Bodi ya kijiji | Kifuniko cha sahani ya mpangilio wa silinda, sahani ya mpangilio ya kifuniko, bushingi za bomba la kuingiza na la kutoa, bodi ya gridi | Chuma cha manganisi cha juu Chuma cha manganisi Chuma cha kaboni au chuma cha kutupwa, chuma cha manganisi au chuma cha kromu | 6~12 8~10 12-18 6~18 | seti 2 seti 2 seti 1 seti 2 |
| mwili wa kijiko cha zana ya uchimbaji ganda la mwili la mchimbaji kichwa cha kijiko cha zana ya uchimbaji ganda la bearing kuu bushingi ya bearing ya uhamishaji geari ndogo geari kubwa screw ya liner | Chuma cha kaboni au chuma cha kutupwa Chuma cha kaboni au chuma cha kutupwa Chuma chenye manganisi nyingi Metali ya Babbitt Mchanganyiko wa mabeari 40Cr | 824248-60186~1236~483-8 | seti 2 seti 1 seti 2 seti 2 seti 1 seti 50% ya kiasi kinachohitajika | |
Iwe ni ukarabati mdogo, wa kati, au mkubwa, zana muhimu lazima zipatikane, kama vile zana za kupimia, vifaa, jeki, vichomezi, na zana za kawaida; vifaa, kama vile mabati ya chuma, mabati ya mviringo, na vifaa vya kulehemu kwa umeme, kulehemu kwa oksijeni-asetilini, na kukata kwa gesi; na vipuri, kama vile skrubu, nati, beari, washeri, mafuta ya kulainisha, na kemikali za kusafisha.
Wakati wa matengenezo, umakini unapaswa kuelekezwa kwenye taratibu zifuatazo na shughuli za msingi:
(1) Mpangilio wa kuvunja mashine ya kusaga unapaswa kuwa kinyume na mpangilio wa uunganishaji. Kwa hivyo, ni lazima mtu awe na ufahamu wa muundo, ujenzi, na uunganishaji wa mashine hiyo. Unapotumia vifaa vya kuinua (kama vile kreni ya juu, bloku ya mnyororo), jeki, na vifaa vya kuvuta, vinapaswa kukaguliwa kwanza, kwa mfano, kama nyaya za chuma zimepasuka, kama breki na vifaa vya kufunga ni vya kuaminika, na kama uwezo wa kubeba mzigo ni wa kutosha.
(2) Ili kuhakikisha usahihi wa uunganishaji upya, kabla ya kuvunja, mkusanyiko muhimu lazima kwanza uainishwe kwa nafasi, kisha uvunjwe kwa kutumia mbinu sahihi. Kupiga kwa nyundo bila mpangilio au kukata kwa njia isiyo sahihi kunakoharibu vipengele hakuruhusiwi.
(3) Wakati upigaji kwa nyundo unahitajika, kipengele hakipaswi kupigwa moja kwa moja kwa nyundo. Padi laini, kama mbao au fimbo ya shaba, inapaswa kutumika kama pedi ya kati ili kuzuia kipengele kupanuka, kupata burr, au hata kuharibika.
(4) Kabla ya kubadilisha sehemu, nyuso zake za kazi lazima zisafishwe kabisa, zifutwe (au zisafishwe kwa kutumia kitambaa chenye gundi au unga wa pamba), kisha zipakwe mafuta kabla ya uunganishaji.
(5) Nyuso za kuunganisha zilizokazwa (kama vile kati ya kifuniko cha mwisho na ganda, na kati ya shafu tupu na kifuniko cha mwisho) hazipaswi kuwa na mapengo au upole. Wakati wa kukaza boliti, nguvu inayotumika kwenye boliti katika mwelekeo wote lazima iwe sawa; baadhi ya boliti hazipaswi kuwa zimeachiliwa huru wakati zingine zimebana. Vinginevyo, kutokana na nguvu isiyo sawa, boliti zilizo chini ya nguvu kubwa zinaweza kuvunjika, au upungufu wa kubana unaweza kusababisha sehemu zinazounganishwa kupoteza mwelekeo sawa, na kusababisha uharibifu wa vifaa.
(6) Boliti zinazotumika kuunganisha au kufunga sehemu zinazozunguka lazima ziwe na pete za mviringo za mzani na nati za kufunga ili kuzuia kuzimuka kiotomatiki kutokana na mzunguko, jambo ambalo lingeifanya sehemu zilegee.
(7) Kwa mabearingi ya kawaida yenye metali ya Babbitt, tabaka la Babbitt halipaswi kutengana na msingi wa bearingi wala kusogea. Vinginevyo, msogeo wa bearingi utasababisha usawa mbaya na shafu, na kusababisha joto kupita kiasi au hata kuchomwa kabisa.
(8) Reducers, gia, na bearings lazima ziunganishwe kwa kufuata kwa makini vigezo vya kiufundi. Kwa miunganisho ya msuguano, shinikizo linapaswa kutumika wakati wa uunganishaji. Ikiwa shinikizo halipatikani na njia ya upanuzi wa joto inatumika, joto la kupasha na kasi ya uunganishaji lazima zidhibitiwe ipasavyo. Sehemu iliyopashwa joto haipaswi kupashwa joto hadi iwe nyekundu; vinginevyo, upanuzi utakuwa hautoshi, au kupashwa joto kupita kiasi kutasababisha kupoa polepole (annealing), au kutokana na kasi ndogo ya uunganishaji, sehemu isiyopashwa joto pia itapanuka na kuzuia ukaaji sahihi.
(9) Wakati wa kusakinisha vipengele vinavyounganishwa, upangaji wa mhimili na wa mduara lazima ufanywe kulingana na viwango vya kiufundi ili kuhakikisha uwiano wa katikati.
(10) Wakati wa kusakinisha misingi ya mashine (kama vile ile ya pampu, shafts za pinioni, na pedestali za bearing kuu), usakinishaji kwa kutumia shims za kurekebisha lazima ufanyike.
(11) Baada ya matengenezo na ufungaji kukamilika, operesheni ya majaribio, ukaguzi, na ukubali lazima zifanyike ili kuhakikisha ubora wa matengenezo.
Kuna aina mbalimbali za upangaji wa matengenezo ya vifaa. Katika baadhi ya nchi, kuna kampuni maalum za matengenezo, na vifaa vya kuchuja hewa havifanyi matengenezo yao wenyewe bali hufanya tu matengenezo ya kila siku. Nchini China, vifaa vingi vya kuchuja hewa vina timu zao za matengenezo, ambazo kwa kawaida zimepangwa katika aina zifuatazo:
(1) Fomu ya kati. Wafanyakazi wa matengenezo, vifaa, zana, na vipuri vyote vimeunganishwa pamoja kuunda timu ya matengenezo. Fomu hii inafaa tu kwa vichujio vidogo vyenye vifaa rahisi.
(2) Fomu isiyotawaliwa. Wafanyakazi wa matengenezo, vifaa, zana, na vipuri husambazwa kwa warsha au sehemu binafsi kulingana na mahitaji, na hivyo kuunda vikundi vya matengenezo. Fomu hii ina wigo mdogo wa kazi na utaalamu mkubwa, jambo linalosaidia kuboresha ubora wa matengenezo.
(3) Fomu mchanganyiko. Kituo cha kuchakata kina timu maalum ya ukarabati mkubwa, wakati kila warsha au sehemu imepewa wafanyakazi maalum wa matengenezo, vifaa, na zana. Timu maalum ya ukarabati mkubwa inahusika na ukarabati mkubwa wa vifaa muhimu, uingizaji mkubwa wa vifaa, na mabadiliko ya kiufundi. Wafanyakazi wa matengenezo katika kila warsha au sehemu wanahusika na ukarabati mdogo na wa kati.
Kwa sasa, katika vichujio vingi vya Kichina, matengenezo na uendeshaji vimegawanywa: wafanyakazi wa matengenezo wanawajibika kwa ukarabati, na waendeshaji wanawajibika kwa kuendesha vifaa. Hata hivyo, wachache wa vichujio huchukua mbinu ya “uendeshaji na matengenezo mchanganyiko”, ambapo matengenezo na uendeshaji vimeunganishwa. Aina hii inaweza kupunguza idadi ya wafanyakazi na kukuza uendeshaji bora na matengenezo ya vifaa, kuboresha upatikanaji wa vifaa na kurefusha mizunguko ya matengenezo. Hata hivyo, aina hii inaweza kutekelezwa tu katika vichujio ambapo wafanyakazi wana kiwango cha juu cha ujuzi.
Wakati wa matengenezo makubwa au pale uharibifu wa bearing (kuungua) unapotokea kutokana na ajali, bearing kuu (bearing za shaft tupu) zinahitaji kurekebishwa au kubadilishwa. Mfuatano wa kuvua ni: toa kinga ya pinioni, toa shaft ya pinioni, toa mkusanyiko wa mwisho wa mlisho, na toa kinga ya gia ya mduara. Kisha, baada ya kuinua ganda la mashine hadi urefu fulani, kagua hali ya uchakavu wa mabearingi makuu. Ikiwa uharibifu si mkubwa (kuungua kwa sehemu, kuyeyuka, nyufa, kuvunjika kidogo, n.k.), fanya ukarabati kwa kusoldera na kupamba kwa kutumia metali ya Babbitt. Ikiwa uchakavu au uharibifu ni mkubwa, beari inapaswa kujazwa tena kwa chuma cha Babbitt. Tabaka la aloi linapaswa kuwa na nafasi ya uchongaji ya 4–6 mm. Baada ya kumimina, uso uliochongwa wa beari hautapaswa kuwa na dosari kama vile mashimo ya hewa, porositi, au nyufa. Ikiwa matundu au porositi vina kina kisichozidi mm 4 na eneo lisilozidi cm² 2, au ikiwa kuna nyufa ndogo, vinaweza kurekebishwa kwa kulehemu na kisha kusagwa ili vitumike. Ikiwa kasoro ni kubwa zaidi, beari inapaswa kumwagiwa tena. Baada ya kumwaga, kununua na kufaa kunahitajika. Paka dawa ya kuashiria (dawa ya kuweka alama) kwenye uso wa bearing ulioshafaa tayari, zungusha na geuza ili kuweka alama kwenye sehemu za juu, kisha nunua sehemu zilizowekewa alama kwa kutumia kikunua. Rudia mchakato huu wa kuweka alama na kukwaruza ili kupanua polepole eneo la mgusano la uso wa kazi wa beari hadi alama sawa zitoke kwenye uso wa mgusano. Wakati wa kukwaruza, usitumie nguvu nyingi ili kuepuka kukwaruza kwa kina sana. Alama za kukwaruza zinapaswa kuwa nyembamba na zifanywe kwa mwelekeo unaobadilika. Nukta za mgusano hazipaswi kuwa chini ya nukta 1–2 kwa kila cm².
Wakati gia ya mzunguko inafanya kazi, ikiwa upotovu wa mwelekeo wa miale unazidi 0.25 mm kwa kila mita ya kipenyo cha pitch, au upotovu wa mwelekeo wa mhimili (upotovu wa uso wa mwisho) unazidi 0.23 mm kwa kila mita ya kipenyo cha pitch; ikiwa nyuso za meno zimevaa sana; ikiwa kuna meno yaliyovunjika; au ikiwa nyufa zinaonekana kwenye ukingo wa gia au mbavu, matengenezo yanapaswa kufanywa kwa wakati.
Sababu za upotovu mkubwa wa mzunguko wa miale na mhimili ni ubora duni wa utengenezaji, ufungaji usiofaa, au kupungua kwa mvutano wa sehemu zinazofanana wakati wa uendeshaji. Ufungaji usiofaa au kupungua kwa mvutano kunaweza kurekebishwa kwa kurekebisha nafasi za miale na mhimili kati ya gia ya mzunguko na flange ya kuunganisha gia kwenye ganda. Ikiwa ukaguzi utaonyesha kuwa miondoko mikubwa inasababishwa na ubora duni wa utengenezaji, hatua za kurekebisha zinapaswa kuchukuliwa. Njia ya ukarabati inategemea hali maalum; kwa kawaida, uchongaji hufanywa kwenye lathe kubwa au kwenye lathe ya uso iliyotengenezwa maalum katika eneo la kazi.
Uchakavu mkali wa uso wa meno na meno yaliyovunjika kwa kawaida huhitaji kubadilisha gia. Hata hivyo, hata ikiwa baadhi ya gia zimechakaa sana au kuharibika, bado inawezekana kuzirekebisha. Njia ya ukarabati inategemea hali ya uharibifu na hasa inajumuisha mbinu zifuatazo: kusudika kwa kujaza mara moja, kusudika kwa kujaza ikifuatiwa na uchongaji, kubadilisha ukingo, kuongeza meno, kubadilisha ukingo (tena ikitajwa), na kukata kwa mabadiliko ya profaili.
Nyufa kwenye rimu ya gia au mbavu mara nyingi hurekebishwa kwa kulehemu au kwa kulehemu mabati ya chuma.
Ganda la kusaga kwa kawaida halichakachaka kwa urahisi katika hali ya kawaida kutokana na ulinzi wa vifuniko vya ndani. Hata hivyo, kwenye vifuniko viwili vya mwisho, kutokana na uendeshaji wa muda mrefu, boliti za muunganisho zinaweza kupungua mvutano, na kusababisha uvujaji wa mchanga na uchakachakaji. Katika hali hii, matengenezo yanahitajika. Weka alama eneo la mgusano kati ya kifuniko cha mwisho na ganda, kisha vunja, safisha, kwaruza, na sawazisha. Baada ya kusawazisha, weka gasketi ya karatasi nyekundu yenye unene wa 0.5 mm iliyopakwa mafuta ya mbegu za haradali, na uunganishe tena kulingana na alama ulizoweka wakati wa kuvunja. Kwanza, weka boliti za kuelekeza, funga boliti za kufunga kwa usawa, na hatimaye weka boliti za kuleta utulivu. Katika visa vya nadra, ufungaji usiofaa wa laina au mapengo makubwa sana yanaweza kusababisha ganda kuchakaa na kupasuka, na hivyo kusababisha uvujaji. Katika visa kama hivyo, fanya ukarabati kwa kuunga kwa chuma (welding) sahani za chuma.
Baada ya uendeshaji wa muda mrefu au matengenezo duni ya muda mfupi, kifuniko cha ndani cha sehemu ya gari yenye shimo katikati kinaweza kuchakaa, na kuruhusu slurry kuingia kwenye shimo la ndani la sehemu hiyo, na kusababisha uchakavu mkubwa au uharibifu kwa sehemu hiyo. Ikiwa nyufa zitaonekana kwenye sehemu ya gari yenye shimo katikati, zinapaswa kurekebishwa kwa kusudika na kisha kuchongwa kwa mashine. Ikiwa matundu (uvujaji) yataonekana, sahani ya chuma inapaswa kusuduliwa juu ya eneo hilo kisha kusagwa. Nyufa, matundu, au mashimo makubwa yaliyofichika lazima yakaguliwe kwa makini na kwa kina na yatibiwe. Ikiwa sehemu ya gome la mhimili (journal) inapungua unene kupita kiasi mahali fulani kutokana na uchakavu, au ikiwa nyufa au mashimo ni makubwa kiasi cha kuweka hatarini mhimili kuvunjika, paneli za chuma za kuimarisha au mbavu za chuma zinapaswa kulehemuwa katika eneo la gome la mhimili lililochakaa kupita kiasi, bila kuathiri nafasi ya mkusanyiko ya soksi ya ndani, ili kuongeza uimara wa gome la mhimili dhidi ya kupinda na kuvunjika.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian