
Concasseur à percussion guidé SUM
Concasseur à percussion à guidage par cyclone SUM Le concasseur de la série SUM est un concasseur à percussion à guidage par cyclone à sec…

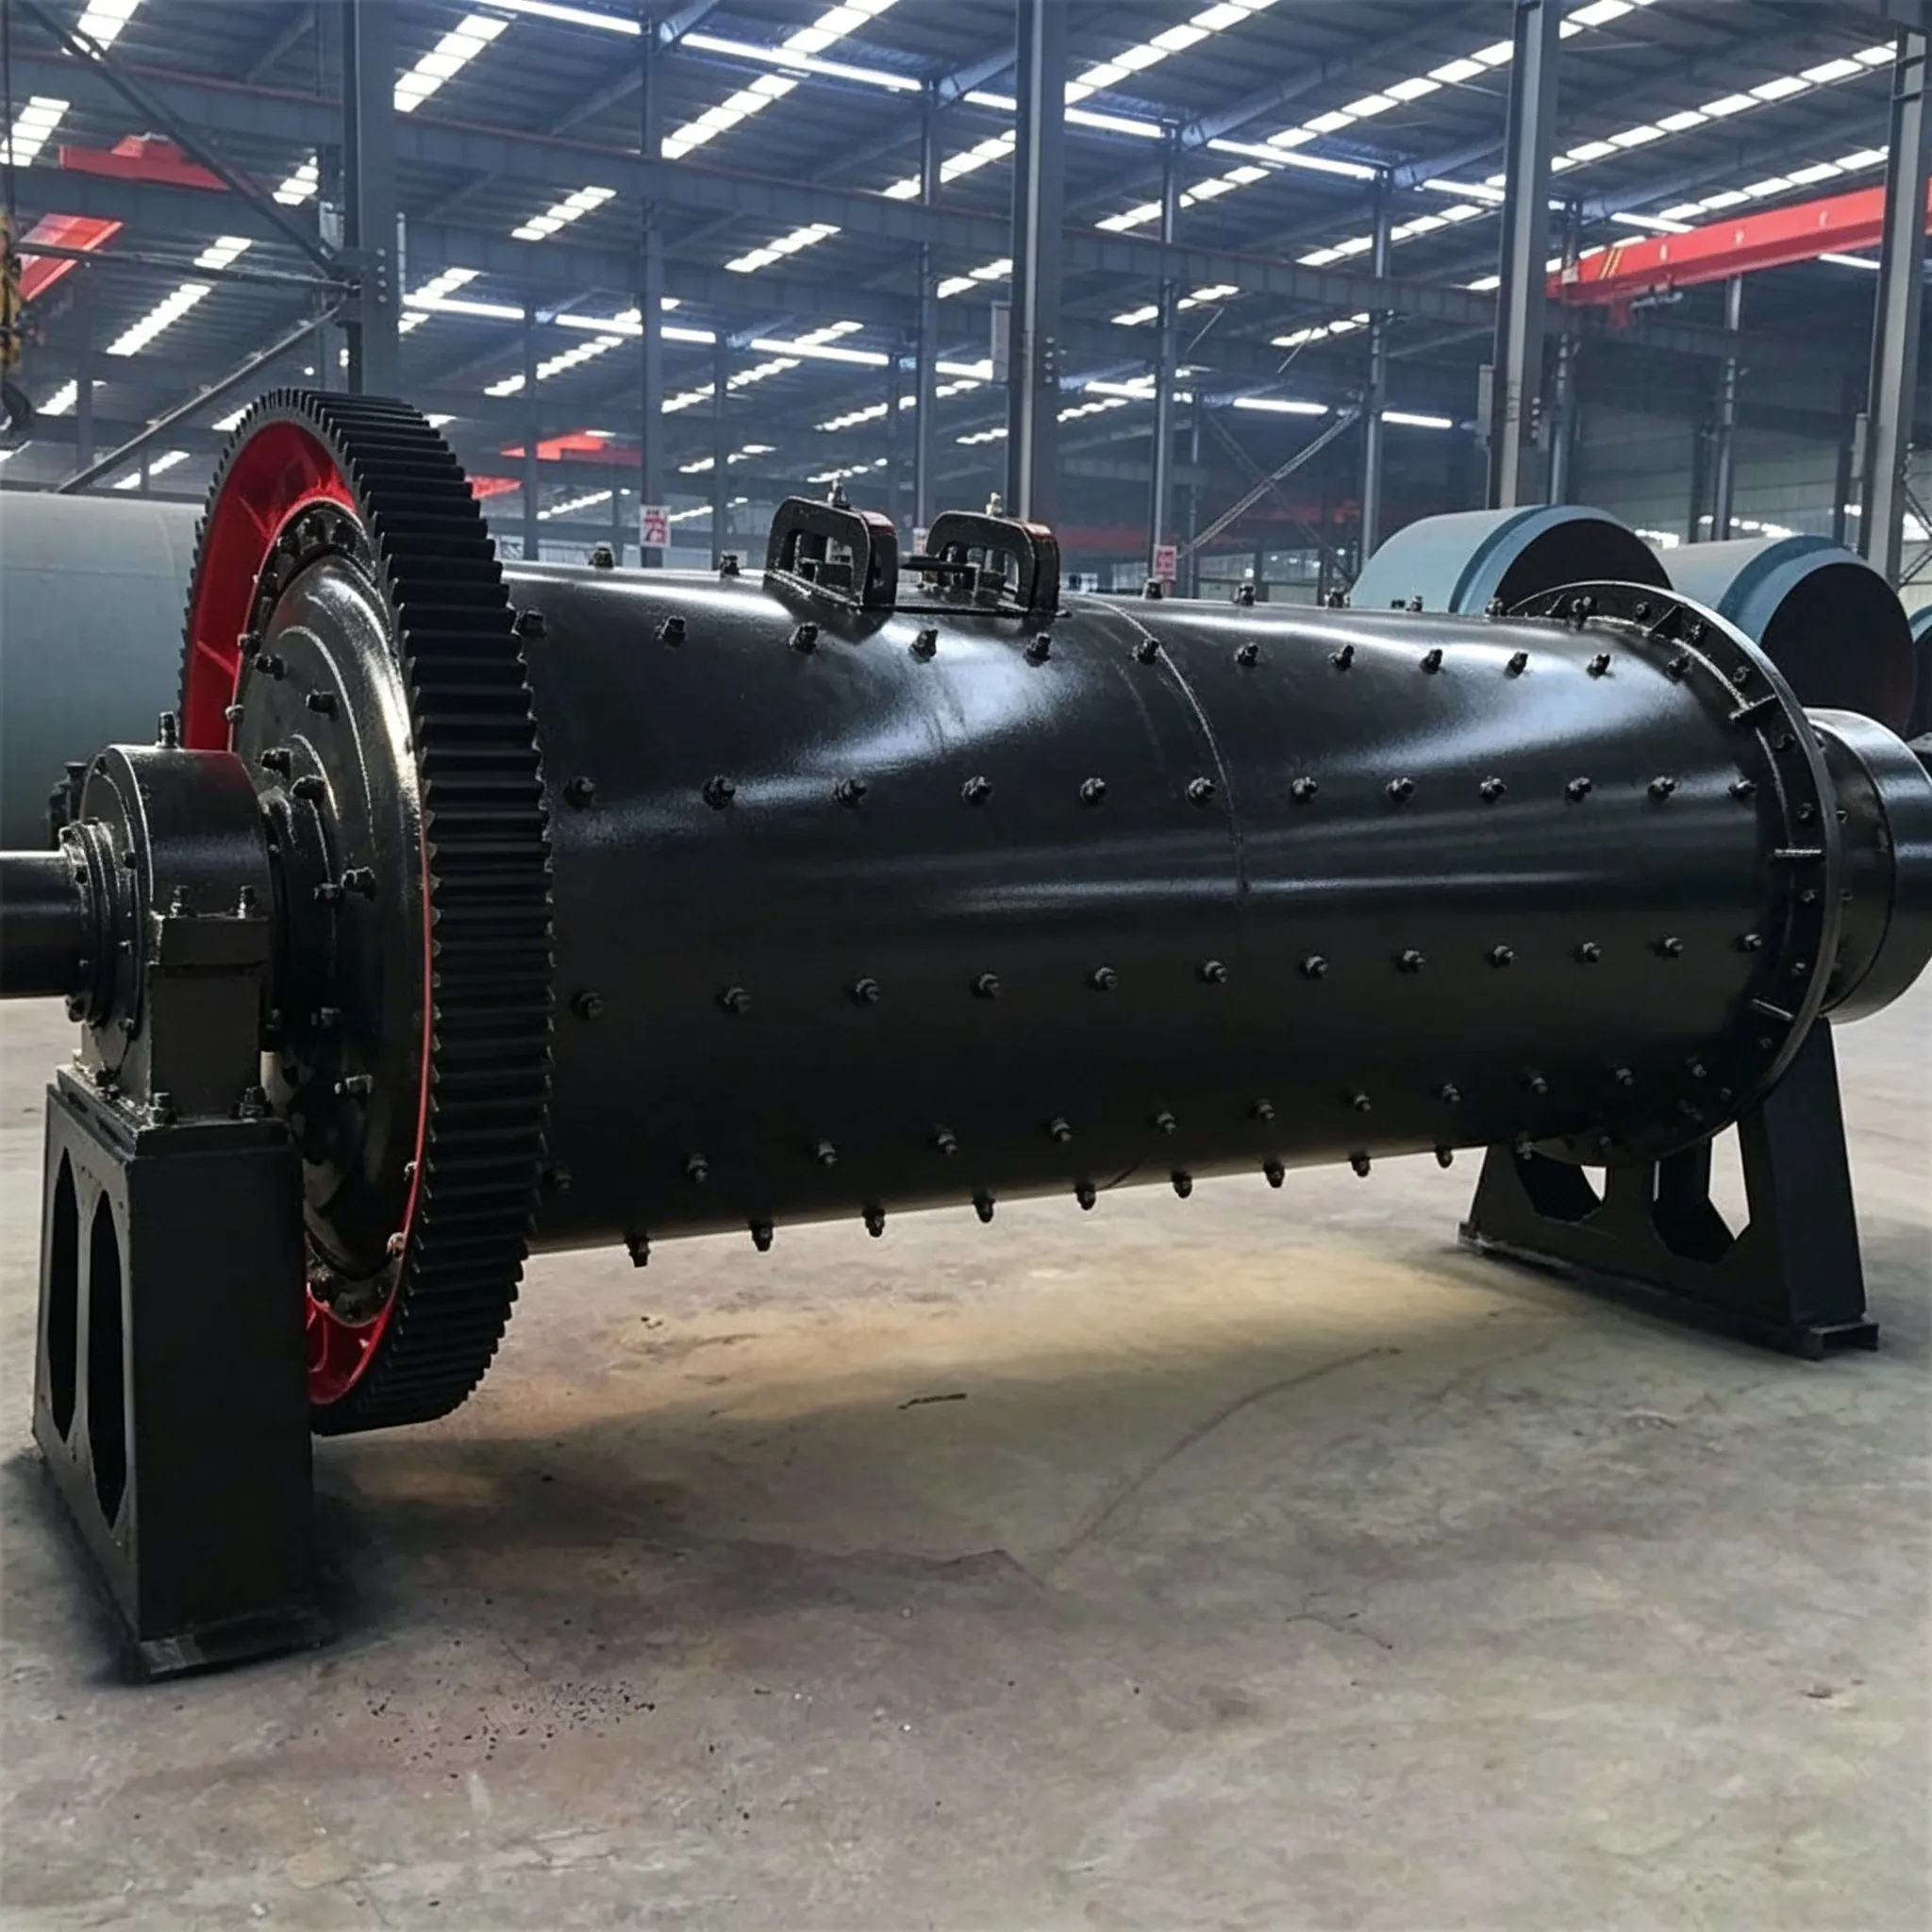
Lors des opérations de broyage, l'opérateur du broyeur est responsable à la fois de l'équipement et des performances de production. Par conséquent, le broyeur et ses équipements associés, ainsi que tous les aspects du circuit de broyage, doivent faire l'objet d'inspections et de réglages réguliers. Les défaillances doivent être éliminées sans délai afin de prévenir les accidents et d'assurer le bon déroulement du processus de broyage.
Lorsque le système de lubrification utilise une circulation externe forcée d'huile fluide, il comprend la pompe à huile, les conduites d'huile (tuyauterie) et les points ou pièces à lubrifier. Les principaux éléments à contrôler sont les suivants :
(1) Vérifiez le manomètre de pression d'huile. La pression d'huile normale doit être maintenue entre 0,05 et 0,15 MPa.
(2) Vérifiez la température de l'huile. Celle-ci ne doit pas dépasser 60 °C. Méthodes de contrôle : certains broyeurs sont équipés d’un thermomètre d’huile installé sur la conduite d’huile ; d’autres disposent d’un dispositif de mesure de la température sur l’armoire électrique. Dans le premier cas, observez directement le thermomètre ; dans le second, observez l’aiguille qui est reliée à différents points de mesure de la température (par exemple, palier avant, palier arrière, carter du réducteur). Lorsque le bouton de l’armoire électrique n’est pas enfoncé, l’aiguille est à zéro. Pour vérifier la température à un point de lubrification donné, appuyez sur le bouton correspondant à son numéro ; l’aiguille indique alors immédiatement la température à cet endroit. Ce processus repose sur un thermocouple qui convertit le signal de température en un signal électrique. Certains appareils convertissent ensuite ce signal électrique en un signal sonore via des dispositifs spécifiques ; lorsque la température de l’huile dépasse la valeur définie, un klaxon ou une sonnerie retentit. Si aucun appareil de mesure de la température n’est disponible, touchez la conduite de retour d’huile avec la main. Si la conduite de retour d’huile est trop chaude pour être touchée, cela indique que la température de l’huile est trop élevée. La température de l’huile de retour se situe généralement entre 35 et 45 °C.
(3) Vérifiez le débit d'huile. Les points de contrôle sont les suivants : 1) l'indicateur de débit d'huile sur la tuyauterie ; 2) l'orifice d'observation sur le capuchon de palier de l'arbre creux ; 3) l'indicateur de niveau d'huile dans le réservoir ; 4) le manomètre d'huile, car lorsque la tuyauterie n'est pas obstruée, le débit d'huile est proportionnel à la pression (vitesse d'écoulement). Une baisse de la valeur indiquée par le manomètre d’huile peut indiquer une diminution du débit. La détermination du débit d’huile approprié repose en grande partie sur l’expérience ; en général, le débit assurant une lubrification normale est considéré comme adéquat. Sinon, lorsque la lubrification est normale, mesurez le débit à l’aide d’un éprouvette graduée et utilisez cette valeur comme référence par la suite.
(4) Vérifiez si le débit d’huile au niveau du tourillon de l’arbre creux est réparti uniformément. Pour les broyeurs à lubrification par circulation interne, utilisez une jauge pour vérifier le niveau d’huile et évaluez la température de l’huile au toucher ; vérifiez également si la bague d’étanchéité tourne correctement. Pour les broyeurs utilisant des lubrifiants solides, vérifiez le contact entre le lubrifiant et les pièces lubrifiées, la consommation de lubrifiant, et assurez-vous qu’aucun sable ni aucune eau ne se soit infiltré dans le lubrifiant.
(5) Vérifiez qu'il n'y a pas de fuite d'huile, d'infiltration de sable ou d'eau au niveau des joints de la pompe à huile, des conduites d'huile et de chaque point de lubrification.
(6) Vérifiez la viscosité et la propreté de l'huile à l'aide de l'indicateur de niveau d'huile ou du regard situé sur le couvercle du palier principal. Une fluidité insuffisante indique une viscosité élevée ou une température basse ; une décoloration de l'huile indique un manque de propreté.
Le corps rotatif du broyeur comprend principalement la cuve, les couvercles d'extrémité et le dispositif d'alimentation. Les principaux points à vérifier pour ces trois éléments sont les suivants :
(1) Surveillez les fuites de boue dues à des boulons desserrés ou cassés. Les boulons qui fixent les chemises à la coque et aux couvercles d'extrémité, s'ils sont desserrés ou cassés, provoqueront des fuites de boue et d'eau. Les fuites de boue par les trous de boulons des couvercles d’extrémité et de l’enveloppe à proximité de ces couvercles permettront à la boue de pénétrer dans les paliers principaux ainsi que dans les grands et petits engrenages, ce qui entraînera des dommages aux engrenages et aux paliers. Lorsque la boue pénètre dans le système de lubrification, l’état général de la lubrification se détériore. Il arrive parfois qu’après la rupture d’un boulon de l’enveloppe, la chemise se détache et endommage l’enveloppe. Il convient donc d’être attentif aux fuites de boue. Dès qu’une fuite de boue est constatée, arrêtez le broyeur pour y remédier. Certains opérateurs, au lieu de remplacer les boulons cassés de l’enveloppe, insèrent des cales en bois dans les trous et redémarrent le broyeur. Cette pratique est inappropriée, en particulier avec des revêtements récemment remplacés, car les boulons cassés entraînent très facilement le détachement du revêtement ; une telle pratique n’est pas autorisée. Traitement en cas de fuite de boue : si le boulon n’est pas cassé, ajoutez ou remplacez les rondelles et serrez l’écrou ; si le boulon est cassé, remplacez-le. L’expérience a montré que l’utilisation de joints cordés est efficace.
(2) Surveiller les rejets de grosses particules (particules grossières échappées) et les rejets de billes (billes s'échappant du broyeur).
(3) Vérifiez l'état d'usure de la tête de la cuillère à travers l'orifice d'observation situé sur le dispositif de protection.
Tous les équipements du broyeur peuvent présenter un desserrage des boulons d'ancrage dû aux vibrations. Une fois desserrés, les vibrations peuvent s'intensifier et même entraîner un déplacement, altérant ainsi la planéité, le parallélisme et la concentricité, et endommageant l'équipement. Il convient donc d'accorder une attention particulière à l'inspection, à l'aide d'une clé. Quant à la fixation des pièces mobiles, elle ne peut être vérifiée qu’en cours de fonctionnement ; après l’arrêt de l’installation, il est possible de la contrôler en tapotant légèrement avec un petit marteau ou à l’aide d’une clé.
En cours de fonctionnement, le principal paramètre à surveiller pour les moteurs et les équipements électriques est la température. La température du moteur correspond essentiellement à la température des enroulements, suivie de celle des roulements. À une température ambiante de 40 °C, la température admissible des paliers lisses est de 80 °C maximum, et celle des roulements à rouleaux de 95 °C maximum. La plaque signalétique du moteur indique généralement l'élévation de température admissible. Celle-ci varie en fonction de la classe d'isolation du moteur. L'élévation de température d'un moteur correspond à l'augmentation admissible par rapport à une température ambiante spécifiée. La température ambiante spécifiée est parfois de 35 °C, parfois de 40 °C. Lorsque la température ambiante est conforme à la norme spécifiée, la température du moteur correspond à la température ambiante majorée de l'élévation de température. Par exemple, si la plaque signalétique d'un moteur indique une élévation de température de 60 °C et que la température ambiante est de 35 °C, la température maximale du moteur peut alors atteindre 60 °C + 35 °C = 95 °C.
Si la température ambiante n'atteint pas ou ne dépasse pas la température spécifiée, la température du moteur ne correspond pas simplement à la température ambiante majorée de l'élévation de température ; il convient d'appliquer un facteur de correction.
La température du moteur est généralement mesurée à l'aide d'un thermomètre industriel. Si des dispositifs automatiques de mesure de la température sont installés, surveillez les indications de ces instruments. En l'absence d'autres moyens de mesure de la température, vous pouvez poser le dos de votre main contre le moteur pour en évaluer la température. D'après l'expérience générale, si votre main ressent de la chaleur mais peut rester longtemps en contact avec le moteur, la température de celui-ci se situe dans la plage admissible. Si le moteur est trop chaud pour être touché, cela signifie que la température a dépassé la limite admissible.
Pour les séparateurs à spirale, vérifiez si des pales de la spirale se sont détachées. Des pales détachées peuvent facilement user la spirale. Vérifiez également si l'ensemble du corps de la spirale tourne sans à-coups. Si la spirale tourne de manière excentrée, il se peut que le palier de l'arbre inférieur soit usé.
Pour les hydrocyclones, vérifiez si la pression d'alimentation est stable, si la paroi et le sommet (buse de refoulement) présentent des traces d'usure, et si les tuyauteries sont usées ou laissent s'échapper de la boue.
Pour les cribles, vérifiez si la tension et le courant présentent des anomalies, s'il y a des variations soudaines des vibrations, si des ressorts sont cassés, si la toile du crible est intacte et si la charge est adaptée.
Toute variation de la vitesse d'alimentation et de la granulométrie, toute variation de la quantité de sable de retour ou toute modification de l'apport de médias entraînera une variation de la charge du broyeur. Il convient d'accorder une attention particulière aux contrôles. Les méthodes de contrôle comprennent :
(1) Relevez la valeur indiquée sur le compteur de minerai brut.
(2) Observez le mouvement de l'aiguille de l'ampèremètre. Sous une charge normale, l'aiguille oscille dans une plage réduite. Lorsque la charge est très élevée, l'aiguille monte d'abord légèrement. Cependant, lorsque la charge devient très élevée et que le “ gonflement ” (surcharge) commence, l'aiguille redescend. Lorsque le moulin est “ étouffé ” (complètement surchargé), l'aiguille chute de manière significative.
(3) Écoutez attentivement les changements de bruit émis par le broyeur. Des charges différentes produisent des bruits différents dus à l'impact des billes ou des tiges. À faible charge, le bruit d'impact entre les éléments de broyage, ainsi qu'entre ceux-ci et les revêtements, est très fort. À mesure que la charge augmente, ce bruit d'impact s'atténue. En cas de gonflement, le bruit d'impact est presque inaudible ; seul un bourdonnement provenant du frottement de la cuve contre l'air est perceptible.
(4) Surveiller les variations de la quantité de sable de retour du classificateur.
En résumé, il convient de surveiller la charge du broyeur sous tous ses aspects afin de garantir une répartition uniforme de la charge et d'éviter tout gonflement ou tout broyage à vide.
Le maintien d’un débit d’alimentation stable et équilibré est une condition préalable essentielle pour garantir les paramètres du processus de broyage (densité, finesse, rendement de broyage, etc.) ainsi que pour assurer de bonnes performances lors des opérations d’enrichissement en aval. La plupart des concentrateurs sont équipés d’une balance installée sur le tapis d’alimentation, qui permet de mesurer à la fois le débit instantané et le débit cumulé. Il convient donc de surveiller l’évolution des chiffres du compteur. Des fluctuations rapides ou lentes indiquent une alimentation irrégulière. Convertissez l’évolution des chiffres en débit d’alimentation, puis effectuez les réglages nécessaires pour maintenir la norme spécifiée. Dans certains concentrateurs, l’alimentation n’est pas contrôlée par l’opérateur chargé du broyage ; un opérateur dédié à l’alimentation est alors employé. Dans ce cas, observez le processus et, si vous constatez des variations du débit d’alimentation, contactez immédiatement l’opérateur chargé de l’alimentation afin qu’il procède aux ajustements nécessaires. Certains concentrateurs ne disposent d’aucun dispositif de mesure de l’alimentation ; le débit d’alimentation est alors déterminé par échantillonnage manuel, pesée, puis consultation d’un tableau.
La qualité du produit broyé fait principalement référence à la densité et à la finesse du produit en sortie du broyeur, ou à la densité et à la finesse du produit final issu du classificateur. Il existe diverses méthodes pour contrôler ces deux indicateurs : certains utilisent un densimètre (mesure de la densité de la pâte), d’autres disposent de dispositifs de détection automatiques tels que des densitomètres gamma, des analyseurs granulométriques, etc. Outre l'utilisation d'outils de mesure et de détecteurs automatiques pour vérifier la densité et la finesse, il est également possible de recourir à l'observation visuelle et au toucher pour évaluer intuitivement ces paramètres. À condition d'observer attentivement, de toucher fréquemment et d'accumuler de l'expérience, l'erreur d'estimation ne s'écartera pas trop des résultats réels mesurés.
Dans le broyage en circuit fermé, quel que soit l'équipement de classification utilisé, il y a toujours du sable grossier (sable de retour) qui est renvoyé vers le broyeur pour être rebroyé. La quantité de sable de retour influe directement sur les performances de broyage ; il convient donc d'y prêter attention. Dans le cas d’un classificateur à spirale, il convient d’observer depuis le haut la quantité de sable de retour et l’état de l’eau d’appoint, afin de maintenir un équilibre entre la nouvelle charge, le sable de retour et le trop-plein.
Lors du broyage humide, veillez à ce que le débit d'eau reste constant. Si vous ne disposez pas d'un appareil de mesure, réglez le nombre de tours d'ouverture de la vanne à guillotine afin de maintenir un débit d'eau constant.
L'entretien des broyeurs a pour objectif de rétablir leurs performances mécaniques, d'allonger le cycle de révision et de prolonger leur durée de vie. Par conséquent, la réparation, l'exploitation et l'entretien des équipements doivent être étroitement coordonnés. Pour les équipements de broyage, afin de réduire les temps d'arrêt et d'augmenter le taux de disponibilité, il est nécessaire d'inspecter et de remplacer rapidement les composants mécaniques excessivement usés ou défectueux, conformément à un calendrier préétabli. Il convient donc d’élaborer un plan de maintenance basé sur les profils d’usure et les cycles de remplacement des composants, et de constituer un stock suffisant de pièces d’usure conformément au quota de réserve de pièces de rechange, afin de mettre en œuvre une maintenance planifiée et des réparations basées sur la surveillance de l’état des équipements.
Les travaux d'entretien des équipements sont généralement classés en trois catégories : les réparations mineures, les réparations moyennes et les réparations majeures. Les cycles d'entretien et l'étendue des réparations mineures, moyennes et majeures ne sont pas tout à fait uniformes d'une entreprise à l'autre. À mesure que les équipements vieillissent, la charge de travail liée à leur entretien augmente. La classification des travaux d'entretien pour les broyeurs est la suivante :
(1) Réparation mineure. Le cycle d'entretien mineur est généralement d'un mois et comprend également les réparations nécessaires (réparations en cas de panne). Les réparations mineures comprennent principalement : l’inspection, le nettoyage et la vidange de la pompe à huile, du filtre à huile et des conduites de lubrification ; l’inspection, le remplacement ou le resserrage de diverses fixations ; l’inspection des grands et petits engrenages, l’enregistrement de l’état d’usure, la mesure du jeu et la réparation des engrenages usés ; vérification de l’éventuel changement de concentricité de l’accouplement, inspection de l’usure des coussins élastiques en caoutchouc et des plongeurs, et leur remplacement si nécessaire ; ouverture du couvercle de l’accès pour pénétrer dans le broyeur afin d’inspecter l’usure des revêtements de la cuve, des plaques grillagées, des cales et des revêtements des couvercles d’extrémité, et leur remplacement le cas échéant ; mesurer le taux de remplissage des corps de broyage ; inspecter et réparer les tuyaux d’alimentation et de décharge ; inspecter le dispositif d’alimentation et remplacer la tête de cuillère ou les boulons de fixation ; inspecter les coussinets de roulement du moteur et les bagues d’étanchéité ; inspecter ou remplacer les revêtements d’usure, la tête d’arbre inférieure et les courroies d’entraînement du classificateur à spirale, ainsi que vérifier l’état de la lubrification, etc.
(2) Réparation modérée. Outre tous les éléments compris dans la réparation mineure, la réparation moyenne consiste principalement en un nettoyage plus approfondi et en un réglage des différents composants de l'équipement, ainsi qu'en le remplacement d'un grand nombre de pièces d'usure. Les points d'inspection spécifiques, en plus de ceux de la réparation mineure, comprennent l'inspection et le remplacement des revêtements des conduites d'alimentation et d'évacuation, des conduites d'alimentation, ainsi que la réparation des grands et petits engrenages. Le cycle de révision moyenne est de 4 à 6 mois, voire d'un an dans certains cas.
(3) Réparation importante. Outre tous les éléments compris dans les réparations mineures et moyennes, les réparations majeures portent sur la réparation et le remplacement des composants principaux du broyeur, tels que le remplacement de la couronne dentée et des paliers principaux ; l’inspection de l’usure et de la déformation de l’enveloppe, ainsi que la réparation ou le remplacement de celle-ci ; l’inspection, la réparation ou le remplacement des couvercles d’alimentation et de décharge ; le remplacement de l’arbre principal du classificateur ; la réparation, l’alignement et le réinjection de coulis dans les fondations du broyeur, etc. Le cycle de réparation majeure est parfois de 2 à 4 ans, parfois plus long, en fonction principalement de l’entretien courant, de la qualité des matériaux des composants et de la qualité de fabrication.
La durée de vie moyenne et les quantités minimales à stocker pour les principales pièces d'usure des broyeurs sont indiquées dans le tableau 9-16.
Tableau 9-16 : Durée de vie et quantité minimale de stock des pièces d'usure des broyeurs
(Remarque : les données du tableau ne figuraient pas dans le texte original ; seul le titre est indiqué.)
| Nom de la pièce | Matériau | Période d'utilisation / mois | La quantité minimale de réserve pour chaque broyeur | |
| Conseil municipal | Plaque de chemise de cylindre, plaque de recouvrement d'extrémité de chemise, douilles de tuyaux d'admission et d'échappement, panneau grillagé | Acier à haute teneur en manganèse ; acier au manganèse ; acier au carbone ou fonte, acier au manganèse ou acier au chrome | 6~12 8~10 12-18 6~18 | 2 séries, 2 séries, 1 série, 2 séries |
| Corps de cuillère d'outil minier ; Coque de corps de mineur ; Tête de godet d'outil minier ; Coquille de palier principal ; Douille de palier de transmission ; Petit pignon ; Grand pignon ; Vis de guidage | Acier au carbone ou fonteAcier au carbone ou fonteAcier à haute teneur en manganèseMétal de BabbittAlliage pour roulements40Cr | 824248-60186~1236~483-8 | 2 lots, 1 lot, 21 lots, 2 lots, 2 lots, 1 lot, 501, TP3T, de la quantité requise | |
Qu'il s'agisse d'une réparation mineure, moyenne ou majeure, les outils nécessaires doivent être disponibles, tels que les outils de mesure, les instruments, les crics, les extracteurs et les outils courants ; des matériaux, tels que des tôles d’acier, des barres rondes et des consommables pour le soudage électrique, le soudage oxyacétylénique et l’oxycoupage ; ainsi que des pièces de rechange, telles que des vis, des écrous, des roulements, des rondelles, des lubrifiants et des produits de nettoyage.
Lors de l'entretien, il convient de respecter les procédures et opérations de base suivantes :
(1) L'ordre de démontage du broyeur doit être l'inverse de l'ordre de montage. Il est donc indispensable de bien connaître la structure, la conception et le montage du broyeur. Avant d’utiliser des équipements de levage (tels qu’un pont roulant ou un palan à chaîne), des crics et des tire-pièces, il convient de les inspecter au préalable, notamment pour vérifier si les câbles métalliques présentent des brins cassés, si les freins et les dispositifs de verrouillage sont fiables, et si la capacité de charge est suffisante.
(2) Afin de garantir la précision du remontage, il convient, avant tout démontage, de marquer au préalable les sous-ensembles importants pour faciliter leur positionnement, puis de les démonter en utilisant les méthodes appropriées. Il est interdit de recourir à des coups de marteau ou à des découpes arbitraires susceptibles d'endommager les composants.
(3) Lorsqu'il est nécessaire de marteler, il ne faut pas frapper directement la pièce avec un marteau. Il convient d'utiliser un support souple, tel qu'un morceau de bois ou une tige de cuivre, comme couche intermédiaire afin d'éviter que la pièce ne se déforme, ne présente des bavures ou ne soit endommagée.
(4) Avant de remplacer une pièce, ses surfaces de contact doivent être soigneusement nettoyées, essuyées (ou dépoussiérées à l'aide de fil de coton ou de pâte), puis enduites de graisse avant le montage.
(5) Les surfaces d'assemblage serrées (telles que celles entre le couvercle d'extrémité et la carrosserie, et entre l'arbre creux et le couvercle d'extrémité) ne doivent présenter ni jeu ni jeu excessif. Lors du serrage des boulons, la force exercée sur ceux-ci dans toutes les directions doit être uniforme ; certains boulons ne doivent pas être desserrés tandis que d'autres le sont. Dans le cas contraire, en raison d’une force inégale, les boulons soumis à une force plus importante risquent de se rompre, ou un jeu peut entraîner une perte de concentricité des pièces d’assemblage, ce qui peut endommager l’équipement.
(6) Les boulons utilisés pour assembler ou fixer des pièces en rotation doivent être équipés de rondelles élastiques et d'écrous de blocage afin d'empêcher tout desserrage spontané dû à la rotation, ce qui pourrait entraîner un desserrage des pièces.
(7) Pour les paliers lisses en métal de Babbitt, la couche de Babbitt ne doit présenter aucun décollement par rapport au fond du palier ni aucun jeu. Dans le cas contraire, le jeu du palier entraînera un mauvais ajustement avec l'arbre, ce qui pourra provoquer une surchauffe, voire une destruction du palier.
(8) Les réducteurs, les engrenages et les roulements doivent être montés en respectant strictement les spécifications techniques. Pour les ajustements serrés, il convient d’utiliser une presse pour le montage. Si aucune presse n’est disponible et que l’on recourt à la méthode de dilatation à chaud, la température de chauffage et la vitesse de montage doivent être correctement contrôlées. La pièce chauffée ne doit pas être portée au rouge ; sinon, soit la dilatation sera insuffisante, soit la surchauffe provoquera un recuit, soit, en raison d’une vitesse de montage trop lente, la pièce non chauffée se dilatera également et empêchera un ajustement correct.
(9) Lors du montage des composants de raccordement, l'alignement axial et radial doit être effectué conformément aux normes techniques afin de garantir la concentricité.
(10) Lors de la mise en place des socles de machines (tels que ceux destinés aux pompes, aux arbres de pignon et aux socles de paliers principaux), il convient de procéder à l'installation à l'aide de cales de réglage.
(11) Une fois les travaux d'entretien et d'installation terminés, il convient de procéder à un essai de fonctionnement, à une inspection et à une réception afin de garantir la qualité de l'entretien.
Il existe différentes formes d'organisation de la maintenance des équipements. Dans certains pays, il existe des entreprises spécialisées dans la maintenance, et les exploitants de stations de concentration n'effectuent pas eux-mêmes les réparations, mais se chargent uniquement de l'entretien quotidien. En Chine, la plupart des exploitants de stations de concentration disposent de leurs propres équipes de maintenance, généralement organisées selon les modèles suivants :
(1) Formulaire centralisé. Le personnel de maintenance, les équipements, les outils et les pièces de rechange sont tous regroupés au sein d'une équipe de maintenance. Cette formule ne convient qu'aux concentrateurs de petite taille dotés d'équipements simples.
(2) Forme décentralisée. Le personnel de maintenance, le matériel, les outils et les pièces de rechange sont répartis entre les différents ateliers ou services en fonction des besoins, formant ainsi des équipes de maintenance. Ce mode de fonctionnement se caractérise par un périmètre d'intervention restreint et une forte spécialisation, ce qui contribue à améliorer la qualité de la maintenance.
(3) Forme mixte. Le centre de concentration dispose d'une équipe spécialisée dans les réparations majeures, tandis que chaque atelier ou section est doté d'un personnel de maintenance, d'équipements et d'outils spécifiques. L'équipe spécialisée dans les réparations majeures est chargée des réparations majeures des équipements clés, des remplacements d'équipements à grande échelle et des modifications techniques. Le personnel de maintenance de chaque atelier ou section est chargé des réparations mineures et moyennes.
À l'heure actuelle, dans la plupart des centres de concentration chinois, la maintenance et l'exploitation sont séparées : le personnel de maintenance est chargé des réparations, tandis que les opérateurs sont responsables du fonctionnement des équipements. Cependant, quelques centres de concentration adoptent une approche dite “ d’exploitation et de maintenance combinées ”, dans laquelle ces deux fonctions sont intégrées. Cette formule permet de réduire les effectifs et favorise un meilleur fonctionnement et un meilleur entretien des équipements, ce qui améliore leur disponibilité et allonge les cycles de maintenance. Toutefois, elle ne peut être mise en œuvre que dans les centres de concentration où les travailleurs possèdent un niveau de compétence relativement élevé.
Lors de réparations importantes ou en cas de dommages (brûlures) sur les paliers dus à un accident, les paliers principaux (paliers d’arbre creux) doivent être réparés ou remplacés. La séquence de démontage est la suivante : retirer le carter de pignon, extraire l’arbre de pignon, démonter l’ensemble d’alimentation, puis retirer le carter de couronne dentée. Ensuite, après avoir soulevé la coque du broyeur à une certaine hauteur, inspecter l’état d’usure des paliers principaux. Si les dommages ne sont pas graves (brûlures localisées, fusion, fissures, ébréchures, etc.), procéder à une réparation par soudure et ragréage avec du métal Babbitt. Si l’usure ou les dommages sont importants, le palier doit être recouvert de métal Babbitt. La couche d’alliage doit présenter une marge d’usinage de 4 à 6 mm. Après la coulée, la surface usinée du palier ne doit présenter aucun défaut tel que des soufflures, de la porosité ou des fissures. Si les bulles ou la porosité ont une profondeur ne dépassant pas 4 mm et une surface ne dépassant pas 2 cm², ou s’il y a des fissures mineures, elles peuvent être réparées par soudage, puis usinées en vue de leur utilisation. Si les défauts sont plus importants, le palier doit être refondu. Après la coulée, un raclage et un ajustage sont nécessaires. Appliquez un révélateur (composé de marquage) sur la surface du palier déjà ajustée, faites-la tourner pour repérer les points saillants, puis raclez les zones marquées à l’aide d’un grattoir. Répétez ce processus de marquage et de raclage afin d’agrandir progressivement la surface de contact de la surface de travail du palier jusqu’à ce que des points uniformes apparaissent sur la surface de contact. Lors du raclage, n’appliquez pas une force excessive pour éviter de racler trop profondément. Les marques du racloir doivent être fines et réalisées dans des directions alternées. Les points de contact ne doivent pas être inférieurs à 1 à 2 points par cm².
Lorsque la couronne dentée est en service, si l'écart de faux-rond radial dépasse 0,25 mm par mètre de diamètre primitif, ou si le faux-rond axial (faux-rond frontal) dépasse 0,23 mm par mètre de diamètre primitif ; si les surfaces des dents présentent une usure importante ; s’il y a des dents cassées ; ou si des fissures apparaissent sur la couronne ou les nervures de la couronne dentée, un entretien doit être effectué sans délai.
Les causes des écarts excessifs de faux-rond radial et axial sont une qualité de fabrication insuffisante, une installation incorrecte ou un desserrage des pièces d'accouplement pendant le fonctionnement. Une installation incorrecte ou un desserrage peuvent être corrigés en ajustant les positions radiales et axiales relatives entre la couronne dentée et la bride de raccordement de l'enveloppe. Si l'inspection révèle que le faux-rond excessif est dû à une fabrication de mauvaise qualité, des mesures correctives doivent être prises. La méthode de réparation dépend de la situation spécifique ; en général, l'usinage est effectué sur un grand tour ou sur un tour à face spécialement conçu pour l'occasion, sur le site même.
Une usure importante de la surface des dents et des dents cassées nécessitent généralement le remplacement de l'engrenage. Cependant, même si certains engrenages sont fortement usés ou endommagés, une réparation peut tout de même être possible. La méthode de réparation dépend de l'état des dommages et comprend principalement les techniques suivantes : soudage par rechargement en une seule fois, soudage par rechargement suivi d'un usinage, remplacement de la couronne, insertion de dents, remplacement de la couronne (à nouveau mentionné) et découpe avec décalage de profil.
Les fissures sur la couronne ou les nervures d'un engrenage sont le plus souvent réparées par soudage ou par la pose de plaques d'acier soudées.
Dans des conditions normales, le corps d’un broyeur ne présente généralement pas de risque d’usure grâce à la protection assurée par les revêtements. Cependant, au niveau des deux couvercles d’extrémité, un fonctionnement prolongé peut entraîner le desserrage des boulons de fixation, provoquant des fuites de sable et de l’usure. Dans ce cas, une intervention d’entretien est nécessaire. Marquez la zone de contact entre le couvercle d'extrémité et l'enveloppe, puis démontez, nettoyez, raclez et planez la surface. Après le parage, insérez un joint en papier pressé rouge de 0,5 mm d'épaisseur enduit d'huile de lin, puis remontez l'ensemble en respectant les repères effectués lors du démontage. Commencez par insérer les boulons de positionnement, serrez uniformément les boulons de fixation, puis installez enfin les boulons de stabilisation. Dans de rares cas, une mauvaise installation des revêtements ou des jeux excessifs peuvent entraîner l’usure de la coque, provoquant des fuites. Dans de tels cas, effectuez une réparation par soudage sur des plaques d’acier.
Après une utilisation prolongée ou un mauvais entretien à court terme, la chemise intérieure du tourillon de l'arbre creux peut s'user, ce qui permet à la boue de pénétrer dans l'alésage intérieur du tourillon et provoque une usure importante ou des dommages au tourillon. Si des fissures apparaissent sur le tourillon de l'arbre creux, elles doivent être réparées par soudage, puis par usinage. Si des trous (fuites) apparaissent, une plaque d’acier doit être soudée sur la zone concernée, puis usinée. Les fissures, les trous ou les piqûres importantes cachées doivent faire l’objet d’une inspection minutieuse et approfondie, puis être traités. Si le tourillon s’amincit excessivement localement en raison de l’usure, ou si les fissures ou les trous sont si importants qu’il existe un risque de rupture de l’arbre, des plaques ou des nervures de renfort en acier doivent être soudées dans la zone excessivement usée de l’alésage du tourillon, sans affecter le jeu de montage de la douille intérieure, afin d’augmenter la résistance à la flexion et au cisaillement du tourillon.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian