
Máquina de briquetes
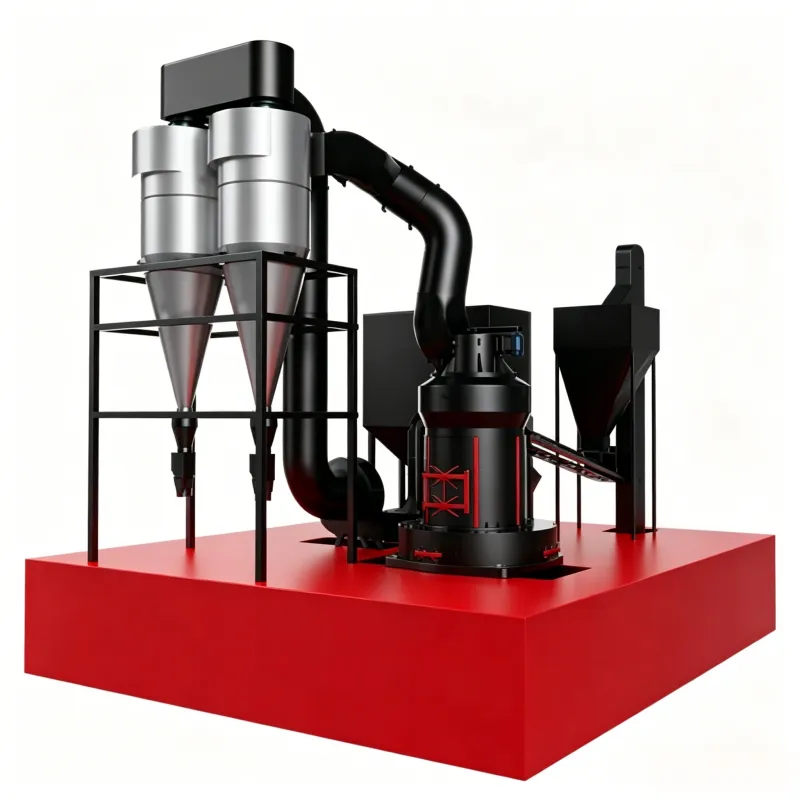
Visão geral do produto: As máquinas de briquetagem são equipamentos industriais projetados para comprimir materiais em pó ou…


(1) Reduzir o tamanho das partículas da ração. Quando o tamanho das partículas da matéria-prima é reduzido, o diâmetro médio das esferas pode ser reduzido proporcionalmente, e a taxa de enchimento dos meios de moagem também pode ser diminuída, de modo que o revestimento o desgaste diminui naturalmente na mesma proporção.
(2) Garantir uma alimentação uniforme, especialmente evitando que a usina fique sem material ou com material insuficiente.
(3) Adote a moagem em circuito fechado. Como a relação material/bolas em um moinho de circuito fechado é alta, a taxa de desgaste do revestimento diminui proporcionalmente.
(4) Controle o teor de umidade da matéria-prima para que fique abaixo de 2% para evitar que substâncias ácidas ou alcalinas presentes no material formem compostos corrosivos sob altas temperaturas e umidade excessiva, o que aceleraria o desgaste do revestimento.
(5) Reforçar a ventilação interna para reduzir a temperatura do moinho e diminuir a deformação plástica dos revestimentos em altas temperaturas.
(6) Reduzir a temperatura do material de alimentação – a temperatura do clínquer que entra no moinho deve ser mantida abaixo de 50 °C.
(7) Utilize adjuvantes de moagem para melhorar a capacidade de moagem do material e reduzir o desgaste.
(8) Aprimorar o projeto do perfil do revestimento:
① Em um moinho convencional, a espessura de um único revestimento é uniforme, mas, durante a operação, uma área muito pequena do revestimento pode se desgastar rapidamente. Quando a espessura restante nesse local é reduzida ao mínimo permitido, todo o revestimento deve ser substituído, mesmo que a maior parte dele ainda esteja intacta. Melhoria: aumentar adequadamente a espessura das áreas que se desgastam mais rapidamente. Por exemplo, no caso do revestimento do cabeçote do moinho, a espessura das áreas de desgaste rápido deve ser 15–30 mm maior do que nas demais partes. Para isso, o revestimento da cabeça de um moinho tubular com diâmetro de 2 a 3 m pode ser projetado em dois anéis e, para diâmetros superiores a 3 m, em três anéis. Ao dividir em anéis, as áreas de desgaste rápido ficam concentradas em um único anel, e a espessura desse anel pode ser aumentada para prolongar o ciclo de substituição e reduzir o desgaste. Ao projetar essas divisões em anéis, deve-se também prestar atenção ao seguinte: o tamanho e o peso de cada revestimento individual não devem ser excessivos para facilitar o manuseio pela boca de inspeção; e os furos para parafusos no revestimento e na tampa terminal devem estar distribuídos uniformemente. A mesma abordagem pode ser aplicada a diafragmas intermediários e placas de grade de descarga, aumentando adequadamente a espessura de suas áreas de desgaste.
② No passado, os revestimentos escalonados na China eram, em sua maioria, projetados como longas tiras com dois orifícios para parafusos, com uma espessura na borda fina de 18–22 mm e uma espessura na borda grossa de 70–90 mm. Eles eram propensos a rachar durante o uso, ainda mais quando fabricados com materiais de alta dureza e baixa tenacidade. No exterior, esses revestimentos costumam ser projetados como pequenos blocos quadrados com um único orifício para parafuso, com uma espessura na borda fina de 55 mm e uma espessura na borda grossa de 135 mm. Devido à maior espessura e à grande diferença entre as bordas finas e grossas, não só o efeito de elevação da esfera é mais forte, como também a resistência estrutural geral é maior; assim, mesmo quando fabricadas em ferro fundido com alto teor de cromo, elas não são propensas a rachar.
③ O professor Qi Jiyu alterou a disposição dos revestimentos do moinho de carvão DTM‑287/410 de 12 peças por anel (30° cada) para 18 peças por anel (20° cada). Como resultado, não só o peso do revestimento foi reduzido em 35,91 TP3T (facilitando a instalação), como também a tensão máxima foi reduzida em 41,81 TP3T, melhorando significativamente a durabilidade.
④ Ao utilizar ferro fundido branco com alto teor de cromo na fabricação de revestimentos para laminadores de tubos, os blocos de revestimento devem ser de tamanho reduzido, a estrutura deve ser simples e os furos escareados dos revestimentos perfilados devem passar a ter formato elíptico.




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian