
Сгуститель с наклонными пластинами коробчатого типа
Традиционный сгуститель с наклонными пластинами Сгуститель с наклонными пластинами (сепаратор) серии КМИЗ(Y) - это новый...

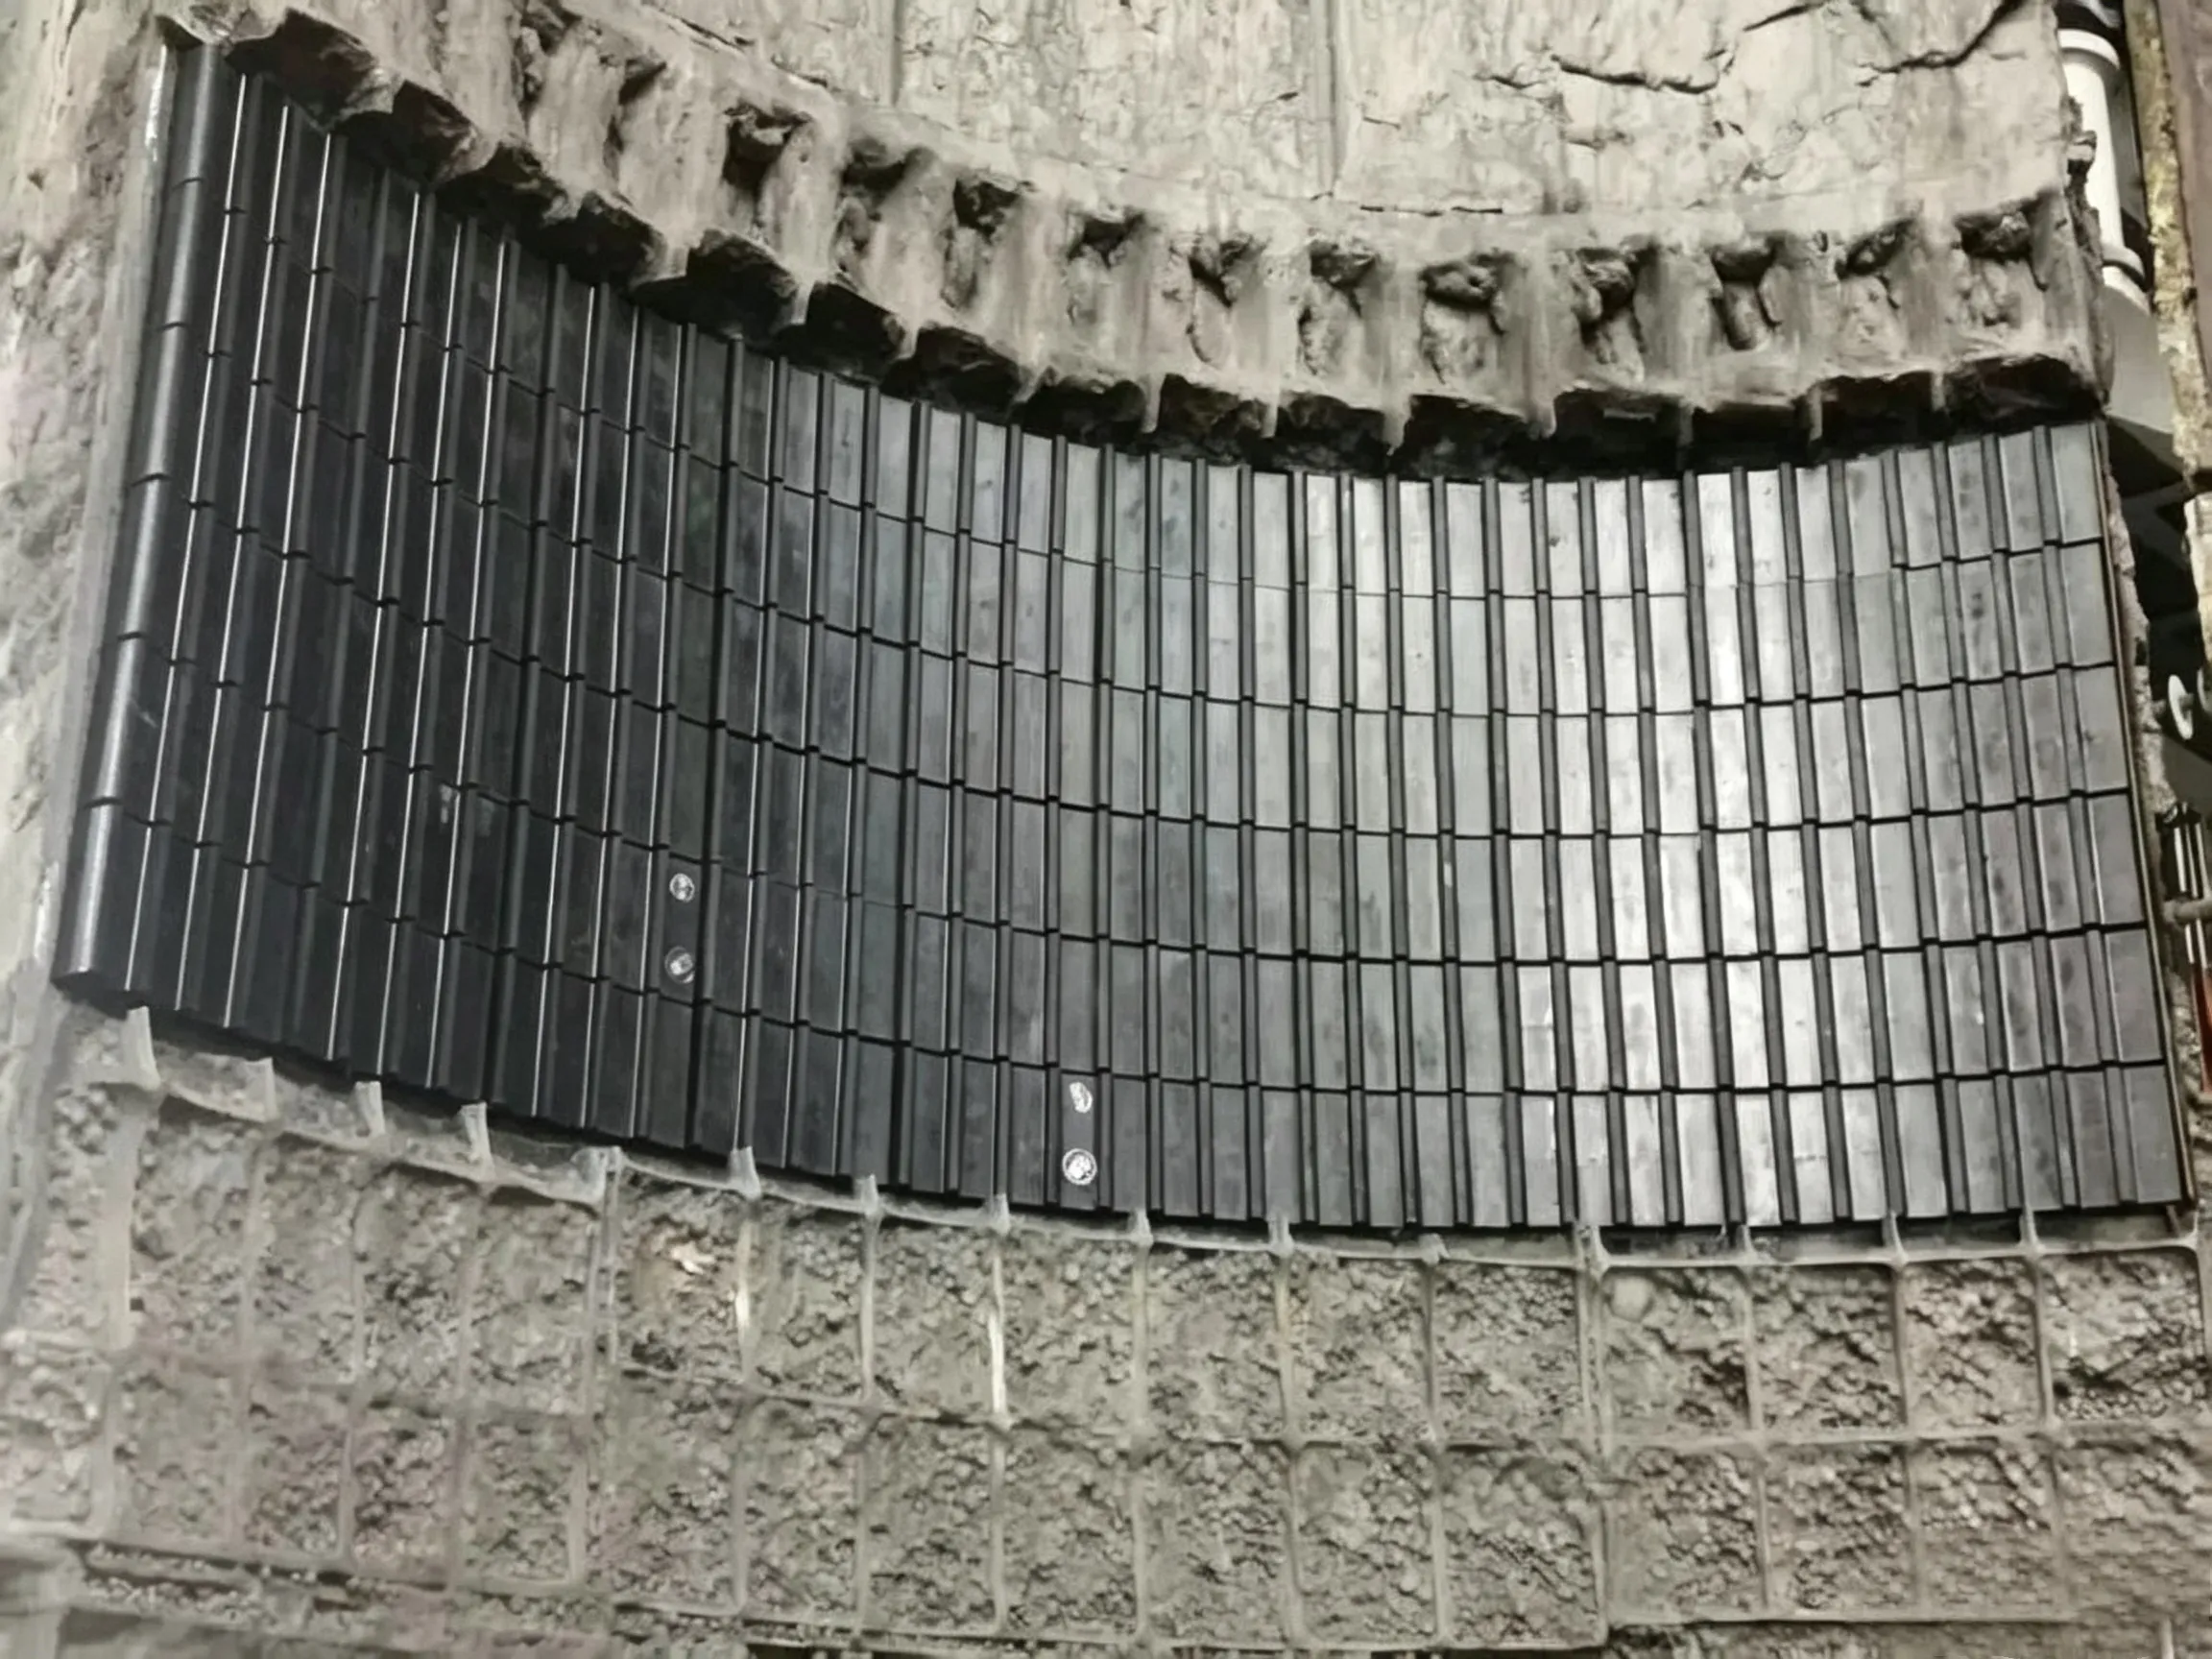
Магнитные вкладыши
Принцип действия магнитных футеровок заключается в том, что футеровка изготовлена из магнитного материала. Под действием магнитной силы стальные предметы (особенно измельчающие тела — стальные шары) и/или магнитные минералы (такие как магнетит) притягиваются к поверхности футеровки, образуя прочный защитный слой, который становится частью самой футеровки (как показано на рисунках 5‑24 и 5‑25).

Постоянные магнитные блоки для металлического корпуса мельницы с резиновым покрытием

Рисунок 5‑24 Ранние магнитные вкладыши

Рисунок 5‑25. Типичная схема магнитной вставки
Рисунок 5-26 (указано, но не показано)
В 1975 году Андерссон впервые предложил использовать магнитные вкладыши в барабанных мельницах. Поскольку сами вкладыши являются магнитными, их можно крепить непосредственно к корпусу мельницы с помощью магнитной силы без необходимости использования болтовых систем крепления (как показано на рисунке 5-26), что упрощает их установку и замену. Впоследствии, в 1982 году, Вайнерт предложил применять эту технологию для более широкого спектра оборудования, подверженного сильному износу. В том же году Анон исследовал и испытал магнитные футеровки в барабанных мельницах, где энергия измельчения передавалась руде исключительно через магнитные футеровки. В таких мельницах оптимальная форма футеровки должна быть гладкой, но при этом она должна обладать достаточной силой притяжения, чтобы удерживать ферромагнитный материал на поверхности и предотвращать скольжение загрузки мельницы по футеровке. С середины 1980-х годов Китай начал уделять большое внимание исследованиям, усовершенствованию и продвижению магнитных футеровок. Основным компонентом магнитной футеровки является постоянный магнит, который должен обладать достаточным произведением магнитной энергии и коэрцитивной силой, чтобы создавать достаточно сильное магнитное поле на поверхности футеровки и противостоять размагничиванию.
Первые магнитные вкладыши изготавливались путем встраивания керамических магнитных блоков в резиновые рамы. Производственная практика показала, что они очень хорошо зарекомендовали себя при вторичном измельчении. Типичным примером такой футеровки была магнитная футеровка “ore‑bed”, разработанная компанией Trelleborg (как показано на рисунке 5‑24). Эта футеровка состояла из магнитных блоков, заключенных в резиновые коробки и прикрепленных к корпусу мельницы, при этом они притягивали ферромагнитный материал, образуя защитный слой. В 1980 году такие магнитные футеровки были установлены в мельнице для повторного измельчения галечного сырья на обогатительной фабрике LKAB в Кируне (Швеция). Еще один комплект был установлен на заводе компании Trellex в Вестбери для переработки оксидной руды железного песка компании Blue Circle. В этих случаях в футеровках использовались керамические магниты, вулканизированные в резину для защиты мельницы, однако прочность на растяжение и сопротивление разрыву резины оказались недостаточно высокими, чтобы выдержать или поглотить ударную нагрузку мельницы, действующую на расположенные под ней магниты, а сами магниты были очень хрупкими. В результате применение таких футеровок ограничивалось случаями, когда диаметр мелющих шаров не превышал 40 мм (1,5 дюйма), а диаметр мельницы — 3 м (10 футов). Для крупных мельниц размеры измельчающих тел должны были быть меньше 25 мм (1 дюйм). Кроме того, резиновые магнитные футеровки можно было использовать только на корпусе, но не на торцевых футеровках.
Для дополнительной защиты магнитов в вкладышах Майлз запатентовал конструкцию магнитного вкладыша, в которой вокруг магнитов были размещены металлические пластины, что позволяло предотвратить прямое воздействие падающих стальных шариков внутри мельницы.
Впоследствии, чтобы предотвратить повреждение постоянных магнитов измельчающими элементами и сырьем во время работы мельницы, корпорация «China Metallurgical Mining Group Corporation» разработала магнитную футеровку с металлическим защитным кожухом (или металлической рамой), заключающим магниты, которая получила название металлическая магнитная вставка. Иногда на поверхность металлического каркаса также наносился эластичный слой, например резиновый, для гашения вибраций и защиты от коррозии. Вкладыши изготавливались в виде блоков и могли устанавливаться на корпус мельницы двумя способами: либо путем непосредственного притяжения к стальному корпусу с помощью магнитной силы, либо с помощью зажимных планок и болтов. Во время работы мельницы под действием магнитной силы поверхность футеровки притягивает металлические частицы (особенно осколки стальных шаров и т. п.) и магнитные материалы, образуя защитный слой толщиной 30–40 мм. Этот защитный слой самовосстанавливается и предотвращает износ и коррозию футеровки. Толщина защитного слоя зависит от напряжённости магнитного поля на поверхности футеровки. В 1989 году Аншаньский горно-геологический научно-исследовательский институт успешно испытал такие металлические магнитные футеровки в мельнице для переработки отходов диаметром 2,7 м × длиной 3,6 м (9,0 футов × 12,0 футов). Впоследствии, в 1992 году, китайская промышленно-коммерческая компания «Цзиньфа» разработала металлическую футеровку и установила её на железной руднике на севере Китая. Сообщалось, что эта магнитная футеровка не показала значительных повреждений после 9 лет эксплуатации. В настоящее время на китайских обогатительных фабриках эксплуатируются сотни комплектов металлических магнитных футеровок; самая большая шаровая мельница имеет размеры 5,5 м в диаметре × 8,8 м в длину (18,0 футов × 29,0 футов) и использует конические мелющие тела размером 35 мм × 45 мм × 40 мм. В 2006 году компания «Jinfa» установила комплект металлических магнитных футеровок на железорудном обогатительном заводе Northshore Mining, принадлежащем компании «Cleveland-Cliffs», в Силвер-Бэй, штат Миннесота.
Поверхность металлического корпуса должна обладать высокой плотностью магнитного потока. Высоколегированная магнитная сталь, используемая для защитной оболочки, должна иметь твердость не менее HBW 250, предел прочности при сжатии не менее 700 МПа, предел текучести не менее 400 МПа, относительное уменьшение площади не менее 45%, а также ударную вязкость более 50 Дж/см². Основание корпусной вставки представляет собой плоскую поверхность, тогда как основание торцевой вставки — большое плоское полусферическое выпуклое тело. Геометрия, форма и структура металлического корпуса и торцевых вставок также оказывают значительное влияние на технические характеристики металлической магнитной вставки. Постоянный магнит является основной частью металлической магнитной вставки. Помимо притягивания защитного слоя, металлическая магнитная вставка должна также прочно прилегать к корпусу и торцевым крышкам за счёт собственной магнитной силы. Клеевой слой изготовлен из специального эластичного связующего вещества, которое прочно скрепляет магнитные блоки внутри металлического корпуса. Клеевой слой обладает хорошей эластичностью, смягчая медленные удары материала и среды о магниты и поглощая энергию удара.
Ключевым аспектом металлической магнитной вставки являются характеристики её магнитного поля. В конструкции магнитной цепи используется открытая магнитная система, при этом вставки расположены по окружности на корпусе и торцевых крышках в чередующемся порядке с чередованием полюсов N и S.
Таблица 5–10 В таблице сравниваются основные характеристики старых резиновых магнитных вкладышей и металлических магнитных вкладышей. Как видно, более прочная защитная оболочка магнита позволяет использовать металлические магнитные вкладыши в шаровых мельницах больших размеров и с более крупными измельчающими элементами. В данном примере масса стальных шаров в мельнице с металлической магнитной облицовкой в 2,4 раза превышает массу шаров в мельнице с резиновой магнитной облицовкой.

Рисунок 5‑26. Пример магнитной вставки без болтов
Таблица 5‑10. Сравнение резиновых и металлических магнитных вкладышей
| Параметры шаровой мельницы | Единица | Магнитная облицовка рудного пласта на медном руднике | Металлическая магнитная облицовка на железной руднике в США |
|---|---|---|---|
| Размер шаровой мельницы | фут | 10.5 × 16 | 10.5 × 18 |
| Скорость вращения | об/мин | 17.5 | 18.8 |
| Размер мяча | мм | 38 | 51 |
| Новая скорость подачи | т/ч | 162 | 250 |
| Максимальная или расчетная мощность | т/ч | 103 | — |
| Размер корма | — | 89% – 150 мкм | 80% – 500 мкм |
| Размер изделия | % – 45 мкм | 100 | 50 |
Магнитные вкладыши обладают следующими преимуществами:
(1) Увеличение объема помола. Одним из преимуществ металлических магнитных футеровок является то, что они тоньше и легче, чем обычные металлические футеровки. Поэтому мельницы, в которых используются магнитные футеровки, имеют больший эффективный объем измельчения и при этом весят меньше. Например, в ранее упомянутой шаровой мельнице диаметром 2,7 м × длиной 3,6 м (9,0 футов × 12,0 футов) общая толщина всей магнитной футеровки, включая защитный слой, составляла всего 95 мм (3,75 дюйма), что значительно меньше, чем у обычных металлических футеровок. Это приводит к увеличению рабочего объема измельчения, повышению производительности и улучшению эффективности измельчения. В другом описанном случае шаровая мельница диаметром 3,2 м × длиной 4,5 м (10,5 футов × 14,7 футов), в которой использовались металлические магнитные футеровки, продемонстрировала снижение энергопотребления на 7%, увеличение пропускной способности на 5,61 TP3T и повышение коэффициента готовности на 11 TP3T. Аналогичные результаты были получены на руднике Northshore при использовании металлических магнитных футеровок.
Магнитные блоки, корпус шаровой мельницы и рудная подушка образуют небольшую замкнутую магнитную цепь по окружности корпуса. В случае крупных мельниц, которые обычно оснащены смотровым люком, установка магнитных вкладышей может сделать открывание люка трудоемким и длительным процессом при каждом использовании. Решением этой проблемы является использование нескольких запасных люковых дверей или отсутствие магнитных вкладышей в зоне вокруг люковой двери. Что касается магнитной цепи между немагнитной дверью люка и магнитными вкладышами, то магнитные блоки, расположенные по обе стороны от дверной рамы, образуют замкнутую магнитную цепь с дверной рамой и корпусом, благодаря чему дверь люка не намагничивается, что упрощает её установку и снятие.
(2) Длительный срок службы. При установке магнитных футеровок они прикрепляются непосредственно к металлическому корпусу мельницы под действием магнитной силы без использования болтов. Во время работы мельницы магнитная футеровка притягивает к своей поверхности разбитые стальные шары и магнитную руду, образуя защитный слой определённой толщины, который предотвращает прямой контакт вращающихся измельчающих тел и относительно мелкого материала с футеровкой. Поскольку защитный слой прочно адсорбируется на поверхности магнитной футеровки, он предотвращает прямой контакт между шламовой средой и самой футеровкой, что значительно снижает механический износ и электрохимическую коррозию, вызванные шламом и другими средами, а также существенно продлевает срок службы футеровки. Поэтому магнитные футеровки часто называют “неизнашиваемыми”. Однако, поскольку шаровая мельница работает в непрерывном режиме, всё же имеет место некоторое трение скольжения и незначительная электрохимическая коррозия, поэтому магнитные футеровки подвергаются незначительному износу. По мере износа магнитной футеровки и приближения её к поверхности магнитного полюса напряжённость магнитного поля на поверхности увеличивается, что, в свою очередь, усиливает магнитную силу притяжения, утолщает защитный слой и повышает степень защиты. Поэтому начальный износ магнитных футеровок происходит относительно быстро, но по мере износа металлической защитной оболочки скорость износа соответственно снижается. Срок службы магнитных футеровок может достигать 10 лет и даже более, тогда как срок службы обычных металлических футеровок, как правило, составляет менее одного года. Таким образом, срок службы магнитных футеровок, как правило, в несколько раз — до более чем десяти раз — превышает срок службы футеровок из высокомарганцевой стали и примерно в 5 раз или более — срок службы резиновых футеровок. Хотя цена магнитных футеровок примерно в два раза выше, чем у обычных, с учётом более низких сопутствующих затрат срок окупаемости относительно короткий — как правило, всего несколько месяцев.
(3) Снижение расхода измельчающих тел. В ряде промышленных областей применения магнитных вкладышей использование металлических магнитных вкладышей позволило сократить расход измельчающих тел примерно на 10%.
(4) Простота обслуживания. Магнитные металлические вкладыши обладают значительными преимуществами перед традиционными металлическими вкладышами с точки зрения удобства технического обслуживания. Один блок магнитной футеровки легче и тоньше, чем традиционная футеровка из легированной стали. Масса магнитной футеровки составляет всего около 40% от массы футеровки из высокомарганцевой стали, а ее толщина — всего около 60%. Магнитные футеровки также проще устанавливать, чем традиционные футеровки из легированной стали; они крепятся к корпусу с помощью магнитной силы без использования болтов, что снижает трудоемкость работы для персонала. Таким образом, металлические магнитные футеровки просты в обслуживании, быстро заменяются и безопасны при демонтаже и монтаже. По сравнению с традиционными футеровками из легированной стали затраты на измельчение одной тонны руды при использовании металлических магнитных футеровок значительно снижаются.
(5) Стабильные эксплуатационные характеристики футеровки. Благодаря магнитной силе металлических магнитных вкладышей адсорбированные стальные шарики и магнитная руда образуют относительно стабильный геометрический профиль, который практически не изменяется в течение всего срока службы вкладыша, составляющего несколько лет и более. Поэтому металлические магнитные футеровки обеспечивают стабильную производительность измельчения. Это существенно отличается от традиционных легированных футеровок, геометрия которых непрерывно изменяется по мере износа в процессе измельчения, что приводит к колебаниям производительности футеровки в зависимости от степени износа. В результате необходимо вносить эксплуатационные корректировки для компенсации износа футеровок из легированной стали. На практике, чтобы максимально повысить производительность в течение срока службы вкладыша из легированной стали, угол наклона новых вкладышей часто устанавливают слишком крутым, но к концу срока службы подъемные стержни опускаются слишком низко, что снижает подъемную способность и эффективность измельчения. В то же время геометрическая форма, создаваемая притягиваемым магнитным полем материалом, позволяет эффективно поднимать материал и способствует эффективному каскадному измельчению.
(6) Высокая энергоэффективность помола. Часто отмечается, что магнитные металлические футеровки повышают эффективность измельчения. Возможные причины заключаются в следующем: 1) Геометрия защитного слоя, образующегося под действием магнитного притяжения, влияет на нагрузку мельницы (включая измельчающие тела и руду); магнитные футеровки, как правило, приводят к тому, что нагрузка мельницы становится более компактной, чем при использовании обычных металлических футеровок. 2) Возможно также наличие остаточного магнитного эффекта, который сближает частицы руды и измельчающие тела. Оба этих фактора приводят к более эффективному измельчению частиц руды по принципу трения между измельчающими телами (стальными шариками), в результате чего доминирующим механизмом дробления становится межчастичное измельчение. 3) Волнообразный профиль, образующийся под действием притяжения стальных шаров и магнитных минералов, способствует повышению эффективности измельчения.
Магнитные футеровки широко используются для различных сильно-, умеренно- и слабомагнитных минералов. К магнитным минералам относятся: сильномагнитные минералы, такие как магнетит и магемит; умеренномагнитные минералы, такие как ильменит и мартит; а также слабомагнитные минералы, такие как большинство железо-марганцевых руд и гематит. Их также можно использовать для немагнитных минералов, таких как медь, золото, свинец и цинк. Следует отметить, что в начальный период эксплуатации магнитной футеровки необходимо периодически добавлять определённое количество ферромагнитного материала — например, разбитые стальные шарики и металлолом — для содействия формированию защитного слоя.
Недостатки: Хотя магнитные футеровки обеспечивают хорошие экономические преимущества при эксплуатации, у них также есть некоторые недостатки. На входном конце напряженность магнитного поля слабее, что приводит к образованию относительно более тонкого защитного слоя, а прямое воздействие шлифовальных шаров может вызвать размагничивание, поэтому срок службы футеровки на входном конце не так велик, как у футеровок корпуса. Необходимо проводить остановки в середине срока службы для их замены, что создает неудобства для производства и снижает эффективность оборудования. Установка требует относительно высокой плоскостности поверхности стенки корпуса и торцевых крышек; неровности поверхности недопустимы. Магнитная ориентация магнитных футеровок на выпускной и загрузочной торцевых крышках должна быть перпендикулярна направлению действующей на них центробежной силы. Магнитные футеровки (в том числе металлические) по-прежнему ограничены применением в мельницах малого или среднего размера из-за их низкой ударопрочности. Кроме того, магнитные вкладыши, как правило, нельзя использовать в шаровых мельницах, где диаметр шаров превышает 80 мм, поскольку более крупные шары создают более сильные ударные нагрузки, а низкая ударопрочность магнитных вкладышей может привести к относительно быстрому размагничиванию.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian