
Mesa vibratoria
Mesa vibratoria – Concentrador por gravedad de alta precisión. Descripción general del producto. La mesa vibratoria (también…

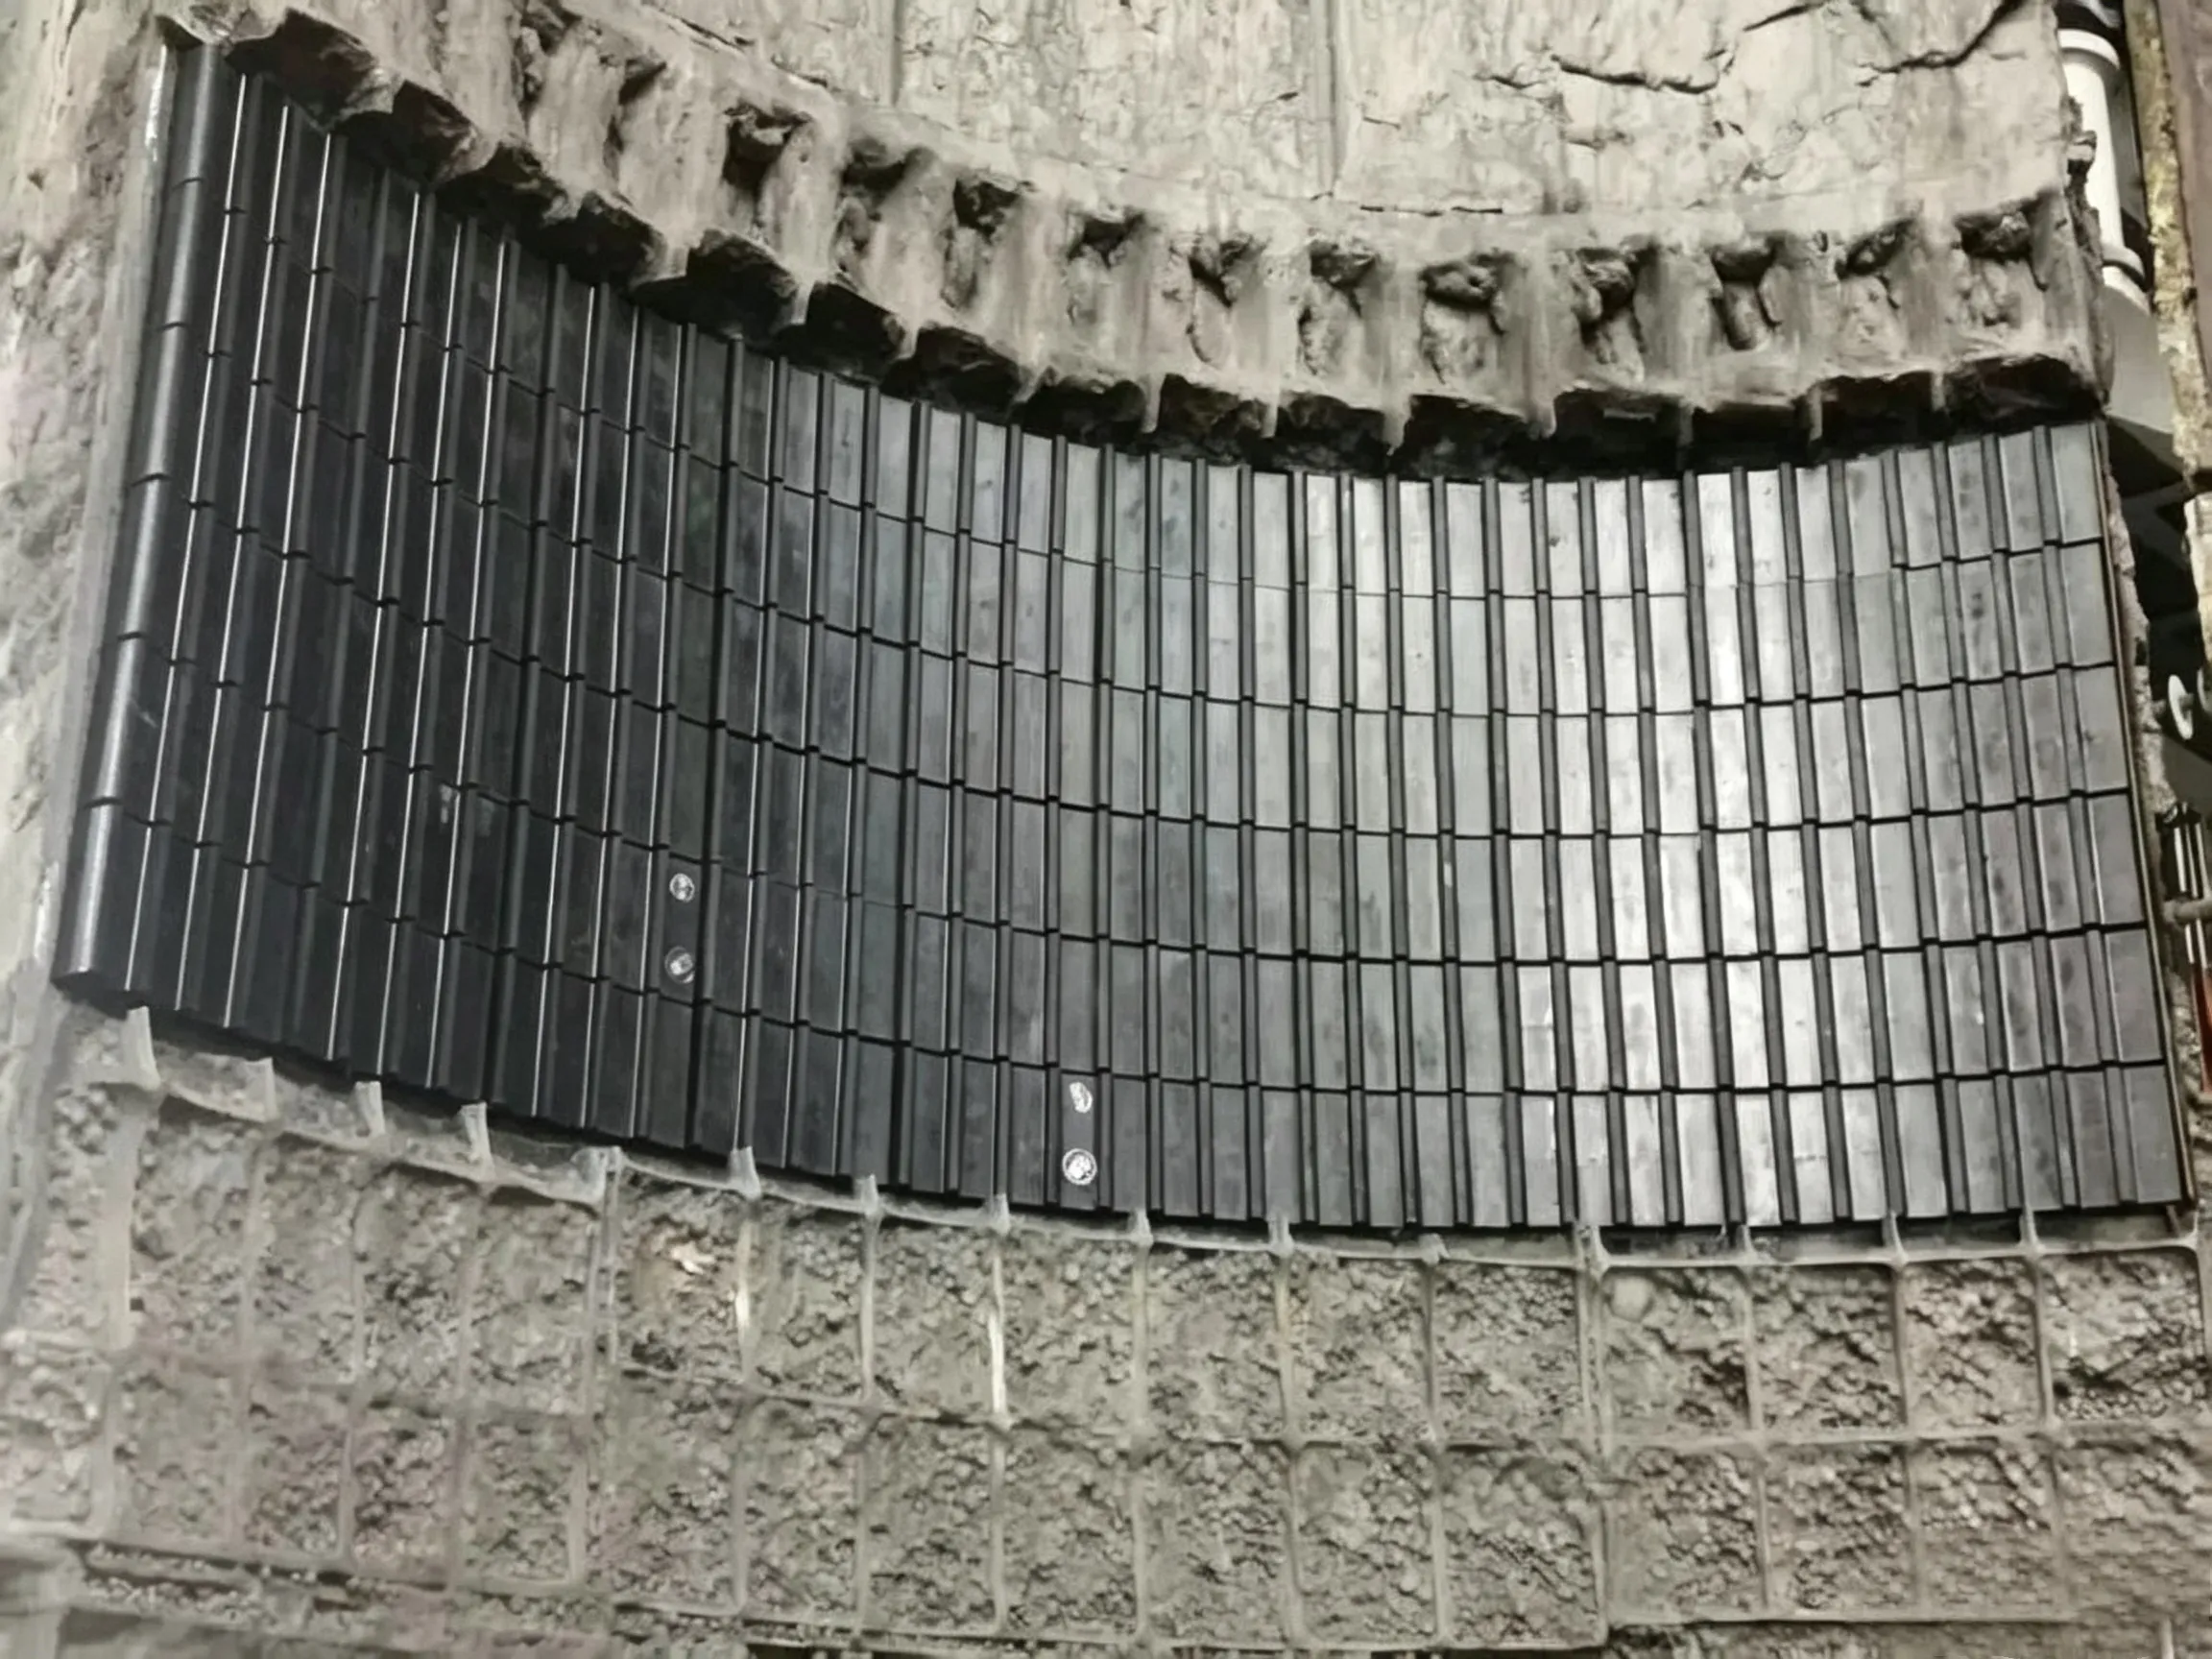
Revestimientos magnéticos
El principio de funcionamiento de los revestimientos magnéticos se basa en que el revestimiento está fabricado con material magnético. Mediante la fuerza magnética, los objetos de acero (especialmente los medios de molienda —bolas de acero—) y/o los minerales magnéticos (como la magnetita) son atraídos hacia la superficie del revestimiento, formando una capa protectora sólida que pasa a formar parte del propio revestimiento (tal y como se muestra en las figuras 5-24 y 5-25).

Bloques magnéticos permanentes para la carcasa metálica de un molino revestido de caucho

Figura 5-24: Revestimientos magnéticos de las primeras generaciones

Figura 5-25: Esquema típico de un revestimiento magnético
Figura 5-26 (mencionado, pero no aparece en la imagen)
En 1975, Andersson propuso por primera vez el uso de revestimientos magnéticos en los molinos de tambor. Dado que los propios revestimientos son magnéticos, pueden fijarse directamente a la carcasa del molino mediante la fuerza magnética, sin necesidad de sistemas de fijación con pernos (como se muestra en la figura 5-26), lo que facilita su instalación y sustitución. Posteriormente, en 1982, Weinert propuso su aplicación a una gama más amplia de equipos sujetos a un alto desgaste. Ese mismo año, Anon estudió y probó los revestimientos magnéticos en molinos de tambor, en los que la energía de molienda se transmitía al mineral íntegramente a través de los revestimientos magnéticos. En este tipo de molinos, la forma óptima del revestimiento debe ser lisa, pero debe tener suficiente fuerza de atracción para retener el material ferromagnético en la superficie y evitar así que la carga del molino se deslice contra el revestimiento. Desde mediados de la década de 1980, China ha comenzado a prestar gran atención a la investigación, la mejora y la promoción de los revestimientos magnéticos. El componente principal de un revestimiento magnético es el imán permanente, que debe tener un producto magnético y una fuerza coercitiva suficientes para generar un campo magnético lo suficientemente potente en la superficie del revestimiento y para resistir la desmagnetización.
Los primeros revestimientos magnéticos se fabricaban incrustando bloques magnéticos de cerámica en marcos de caucho. La práctica en la producción demostró que resultaban muy eficaces en las operaciones de molienda secundaria. Un ejemplo típico de este tipo de revestimiento era el revestimiento magnético “ore-bed” desarrollado por Trelleborg (como se muestra en la figura 5-24). Este revestimiento consistía en bloques magnéticos encerrados en cajas de caucho, fijados a la carcasa del molino, que al mismo tiempo atraían material ferromagnético para formar una capa protectora. En 1980, se instalaron estos revestimientos magnéticos en un molino de guijarros de remolienda en la planta de concentración de LKAB en Kiruna, Suecia. Se instaló otro juego en la planta de Trellex en Westbury para el mineral de óxido de arena de hierro de Blue Circle. En estos casos, los revestimientos utilizaban imanes cerámicos vulcanizados en caucho para proteger el molino, pero la resistencia a la tracción y al desgarro del caucho no era lo suficientemente alta como para resistir o absorber el impacto de la carga del molino sobre los imanes subyacentes, y los propios imanes eran muy frágiles. En consecuencia, dichos revestimientos se limitaban a aplicaciones en las que el diámetro de las bolas de molienda era inferior a 40 mm (1,5 pulgadas) y el diámetro del molino era inferior a 3 m (10 pies). En el caso de los molinos de gran tamaño, los medios de molienda debían tener un tamaño inferior a 25 mm (1 pulgada). Además, los revestimientos magnéticos de caucho solo podían utilizarse en la carcasa, no en los revestimientos de los extremos.
Para proteger aún más los imanes de los revestimientos, Miles patentó un diseño de revestimiento magnético en el que se colocaban placas metálicas alrededor de los imanes, evitando así el impacto directo de las bolas de acero que caían en el molino.
Posteriormente, con el fin de evitar que los imanes permanentes resultaran dañados por los medios de molienda y el material durante el funcionamiento del molino, la China Metallurgical Mining Group Corporation desarrolló un revestimiento magnético con una caja protectora metálica (o estructura metálica) que recubría los imanes, al que se denominó el revestimiento metálico magnético. En ocasiones, también se aplicaba una capa elástica, como el caucho, a la superficie del armazón metálico para amortiguar las vibraciones y protegerlo contra la corrosión. Los revestimientos se fabricaban en forma de bloques y podían instalarse en la carcasa del molino de dos maneras: una consistía en fijarlos directamente a la carcasa de acero mediante fuerza magnética; la otra, en fijarlos con barras de sujeción y pernos. Durante el funcionamiento del molino, debido a la fuerza magnética, la superficie del revestimiento atrae partículas metálicas (especialmente bolas de acero rotas, etc.) y materiales magnéticos, formando una capa protectora de entre 30 y 40 mm de espesor. Esta capa protectora se renueva por sí sola y evita el desgaste y la corrosión del revestimiento. El espesor de la capa protectora depende de la intensidad del campo magnético en la superficie del revestimiento. En 1989, el Instituto de Investigación Minera de Anshan probó con éxito estos revestimientos magnéticos metálicos en un molino de bolas de remolienda de 2,7 m de diámetro × 3,6 m de longitud (9,0 pies × 12,0 pies). Posteriormente, en 1992, la empresa china Jinfa Industrial and Commercial Company desarrolló un revestimiento metálico y lo instaló en una mina de hierro del norte de China. Se informó de que este revestimiento magnético no presentaba daños significativos tras nueve años de servicio. En la actualidad, se utilizan cientos de juegos de revestimientos magnéticos metálicos en las plantas de concentración chinas, siendo el molino de bolas más grande de 5,5 m de diámetro × 8,8 m de longitud (18,0 pies × 29,0 pies), que utiliza medios de molienda cónicos de 35 mm × 45 mm × 40 mm. En 2006, Jinfa instaló un conjunto de revestimientos magnéticos metálicos en la planta de concentración de mineral de hierro de Northshore Mining, propiedad de Cleveland-Cliffs, en Silver Bay, Minnesota.
La superficie de la carcasa metálica debe presentar una alta densidad de flujo magnético. El acero magnético de alta aleación utilizado para la carcasa protectora debe tener una dureza no inferior a HBW 250, una resistencia a la compresión no inferior a 700 MPa, un límite elástico no inferior a 400 MPa, una reducción de área no inferior a 45%, y una tenacidad al impacto superior a 50 J/cm². La base del revestimiento de la carcasa es una superficie plana, mientras que la base del revestimiento de los extremos es un gran cuerpo convexo hemisférico plano. La geometría, la forma y la estructura de la carcasa metálica y de los revestimientos de los extremos también influyen de manera significativa en el rendimiento técnico del revestimiento magnético metálico. El imán permanente es la pieza central del revestimiento magnético metálico. Además de atraer la capa protectora, el revestimiento magnético metálico también debe adherirse firmemente a la carcasa y a las tapas de los extremos mediante su propia fuerza magnética. La capa adhesiva está compuesta por un aglutinante elástico especial, que fija firmemente los bloques magnéticos en el interior de la carcasa metálica. La capa adhesiva presenta una buena elasticidad, amortiguando el impacto lento del material y los fluidos sobre los imanes y absorbiendo la energía del impacto.
El aspecto clave del revestimiento magnético metálico son sus características de campo magnético. El diseño del circuito magnético adopta un sistema magnético abierto, con los revestimientos dispuestos de forma alterna en la dirección circunferencial sobre la carcasa y las tapas de los extremos, alternando los polos N y S.
Tabla 5-10 compara las principales propiedades de los revestimientos magnéticos de goma más antiguos y los revestimientos magnéticos metálicos. Se puede observar que la capa protectora magnética más dura permite que el revestimiento magnético metálico se utilice en molinos de bolas más grandes y con medios de molienda de mayor granulometría. En este ejemplo, el peso de las bolas de acero en el molino con revestimiento magnético metálico es 2,4 veces mayor que el del molino con revestimiento magnético de caucho.

Figura 5-26: Ejemplo de un revestimiento magnético sin tornillos
Tabla 5-10: Comparación entre revestimientos magnéticos de caucho y revestimientos magnéticos metálicos
| Parámetros del molino de bolas | Unidad | Revestimiento magnético del yacimiento en una mina de cobre | Revestimiento magnético metálico en una mina de hierro de EE. UU. |
|---|---|---|---|
| Tamaño del molino de bolas | pies | 10.5 × 16 | 10.5 × 18 |
| Velocidad de rotación | r/min | 17.5 | 18.8 |
| Tamaño de la bola | mm | 38 | 51 |
| Nueva velocidad de avance | t/h | 162 | 250 |
| Capacidad máxima o nominal | t/h | 103 | — |
| Tamaño del pienso | — | 89% – 150 μm | 80% – 500 μm |
| Tamaño del producto | % –45 μm | 100 | 50 |
Los revestimientos magnéticos presentan las siguientes ventajas:
(1) Aumento del volumen de molienda. Una de las ventajas de los revestimientos magnéticos metálicos es que son más finos y ligeros que los revestimientos metálicos convencionales. Por lo tanto, los molinos que utilizan revestimientos magnéticos tienen un mayor volumen efectivo de molienda y también son más ligeros. Por ejemplo, en el molino de bolas mencionado anteriormente, de 2,7 m de diámetro × 3,6 m de longitud (9,0 pies × 12,0 pies), el espesor total de todo el revestimiento magnético, incluida la capa protectora, era de solo 95 mm (3,75 pulgadas), lo que es significativamente menor que el de los revestimientos metálicos convencionales. Esto se traduce en un mayor volumen de trabajo de molienda, un mayor rendimiento y una mayor eficiencia de molienda. En otro caso documentado, un molino de bolas de 3,2 m de diámetro × 4,5 m de longitud (10,5 pies × 14,7 pies) que utilizaba revestimientos magnéticos metálicos mostró una reducción de 7% en el consumo de energía de funcionamiento, un aumento del 5,61 TP3T en el rendimiento y una mejora del 11 TP3T en la disponibilidad. Se obtuvieron resultados similares en la mina de Northshore con revestimientos magnéticos metálicos.
Los bloques magnéticos, la carcasa del molino de bolas y el lecho de mineral forman un pequeño circuito magnético cerrado a lo largo de la dirección circunferencial de la carcasa. En el caso de los molinos de gran tamaño, que suelen contar con una boca de inspección, la instalación de revestimientos magnéticos puede hacer que abrir la puerta de la boca de inspección resulte laborioso y lleve mucho tiempo cada vez. La solución consiste en utilizar varias puertas de registro de repuesto o en dejar la zona alrededor de la puerta de registro sin revestimientos magnéticos. En cuanto al circuito magnético entre la puerta de la boca de inspección no magnética y los revestimientos magnéticos, los bloques magnéticos situados cerca del marco de la puerta a ambos lados forman un circuito magnético cerrado con el marco de la puerta y la carcasa, por lo que la puerta de la boca de inspección no se magnetiza, lo que facilita su instalación y retirada.
(2) Larga vida útil. Cuando se instalan los revestimientos magnéticos, se adhieren directamente a la carcasa metálica del molino por fuerza magnética, sin necesidad de tornillos. Durante el funcionamiento del molino, el revestimiento magnético atrae hacia su superficie las bolas de acero rotas y el mineral magnético, formando una capa protectora de cierto grosor que impide que los medios de molienda en movimiento y el material relativamente fino entren en contacto directo con el revestimiento. Dado que la capa protectora se adsorbe firmemente a la superficie del revestimiento magnético, impide el contacto directo entre la suspensión y el revestimiento, lo que reduce en gran medida el desgaste mecánico y la corrosión electroquímica provocados por la suspensión y otros medios, y prolonga significativamente la vida útil del revestimiento. Por ello, a los revestimientos magnéticos se les suele denominar “revestimientos indestructibles”. Sin embargo, dado que el molino de bolas funciona de forma continua, sigue habiendo cierta fricción por deslizamiento y una ligera corrosión electroquímica, por lo que los revestimientos magnéticos sí experimentan un desgaste menor. A medida que el revestimiento magnético se desgasta y se acerca a la superficie del polo magnético, la intensidad del campo magnético en la superficie aumenta, lo que a su vez incrementa la fuerza de atracción magnética, engrosa la capa protectora y mejora la protección. Por lo tanto, el desgaste inicial de los revestimientos magnéticos es relativamente rápido, pero a medida que se desgasta la capa protectora metálica, la tasa de desgaste disminuye en consecuencia. La vida útil de los revestimientos magnéticos puede alcanzar los 10 años o incluso más, mientras que los revestimientos metálicos convencionales suelen durar menos de un año. Así pues, la vida útil de los revestimientos magnéticos es, por lo general, entre varias veces y más de diez veces superior a la de los revestimientos de acero con alto contenido en manganeso, y aproximadamente cinco veces mayor —o más— que la de los revestimientos de caucho. Aunque el precio de los revestimientos magnéticos es aproximadamente el doble que el de los revestimientos ordinarios, teniendo en cuenta sus menores costes adicionales, el periodo de amortización es relativamente corto, por lo general de solo unos meses.
(3) Menor consumo de medios de molienda. En varias aplicaciones industriales de revestimientos magnéticos, el uso de revestimientos magnéticos metálicos ha dado lugar a una reducción del consumo de medios de molienda de aproximadamente 10%.
(4) Fácil mantenimiento. Los revestimientos magnéticos metálicos ofrecen ventajas significativas con respecto a los revestimientos metálicos convencionales en cuanto a facilidad de mantenimiento. Un solo bloque de revestimiento magnético es más ligero y más fino que un revestimiento convencional de acero aleado. La masa de un revestimiento magnético es solo de aproximadamente el 40% de la del acero con alto contenido en manganeso, y su espesor es también de solo el 60% aproximadamente. Los revestimientos magnéticos también son más fáciles de instalar que los revestimientos convencionales de acero aleado; se fijan a la carcasa mediante fuerza magnética sin necesidad de pernos, lo que reduce la intensidad del trabajo para los operarios. Por lo tanto, los revestimientos magnéticos metálicos son fáciles de mantener, rápidos de sustituir y seguros de retirar e instalar. En comparación con los revestimientos convencionales de acero aleado, el coste de trituración por tonelada de mineral se reduce significativamente con los revestimientos magnéticos metálicos.
(5) Rendimiento estable del revestimiento. Gracias a la fuerza magnética de los revestimientos magnéticos metálicos, las bolas de acero adsorbidas y el mineral magnético forman un perfil geométrico relativamente estable que permanece prácticamente inalterado a lo largo de la vida útil del revestimiento, que puede ser de varios años o más. Por lo tanto, los revestimientos magnéticos metálicos proporcionan un rendimiento de molienda estable. Esto difiere considerablemente de los revestimientos de aleación convencionales, cuya geometría cambia continuamente con el desgaste durante el proceso de molienda, lo que hace que el rendimiento del revestimiento varíe en función del desgaste. En consecuencia, es necesario realizar ajustes operativos para compensar el desgaste de los revestimientos de acero aleado. En la práctica, para maximizar el rendimiento a lo largo de la vida útil de un revestimiento de acero aleado, el ángulo de los revestimientos nuevos suele fijarse en un valor demasiado pronunciado, pero al final de su vida útil las barras elevadoras quedan demasiado bajas, lo que reduce la capacidad de elevación y la eficiencia de molienda. Al mismo tiempo, la forma geométrica que adopta el material atraído magnéticamente permite levantar eficazmente el material y favorece una molienda en cascada eficiente.
(6) Alta eficiencia energética en la molienda. A menudo se afirma que los revestimientos metálicos magnéticos mejoran la eficiencia de la molienda. Las posibles razones son las siguientes: 1) La geometría de la capa protectora formada por la atracción magnética afecta a la carga del molino (incluidos los medios de molienda y el mineral); los revestimientos magnéticos tienden a hacer que la carga del molino sea más compacta que con los revestimientos metálicos convencionales. 2) También puede existir un efecto magnético residual que acerque más las partículas de mineral y los medios de molienda. Ambos factores dan lugar a una trituración por atrición más eficaz de las partículas de mineral entre los medios de molienda (bolas de acero), lo que convierte la trituración entre partículas en el mecanismo de rotura dominante. 3) El perfil ondulado formado por la atracción entre las bolas de acero y los minerales magnéticos contribuye a mejorar la eficiencia de la molienda.
Los revestimientos magnéticos se utilizan ampliamente para diversos minerales magnéticos, ya sean fuertemente, moderadamente o débilmente magnéticos. Entre los minerales magnéticos se incluyen: los fuertemente magnéticos, como la magnetita y la maghemita; los moderadamente magnéticos, como la ilmenita y la martita; y los débilmente magnéticos, como la mayoría de los minerales de hierro y manganeso y la hematita. También pueden utilizarse para minerales no magnéticos, como el cobre, el oro, el plomo y el zinc. Cabe destacar que, durante el periodo inicial de uso del revestimiento magnético, es necesario añadir periódicamente una cierta cantidad de material ferromagnético —como bolas de acero rotas y chatarra de hierro— para ayudar a formar la capa protectora.
Desventajas: Aunque los revestimientos magnéticos ofrecen buenas ventajas económicas en su aplicación, también presentan algunas desventajas. La intensidad del campo magnético en el extremo de alimentación es menor, lo que da lugar a una capa protectora relativamente más delgada, y el impacto directo de las bolas de molienda puede provocar desmagnetización, por lo que la vida útil del revestimiento en el extremo de alimentación no es tan larga como la de los revestimientos de la carcasa. Es necesario realizar paradas a mitad de su vida útil para su sustitución, lo que supone un inconveniente para la producción y afecta a la eficiencia de los equipos. La instalación requiere una planitud superficial relativamente alta de la pared del casco y de las tapas de los extremos; no se admiten superficies irregulares. La orientación magnética de los revestimientos magnéticos en las tapas de los extremos de descarga y alimentación debe ser perpendicular a la dirección de la fuerza centrífuga a la que están sometidos. Los revestimientos magnéticos (incluidos los revestimientos magnéticos metálicos) siguen estando limitados a molinos de tamaño pequeño o mediano debido a su escasa resistencia al impacto. Además, los revestimientos magnéticos no suelen poder utilizarse en molinos de bolas en los que el diámetro de las bolas supere los 80 mm, ya que las bolas más grandes generan mayores fuerzas de impacto, y la escasa resistencia al impacto de los revestimientos magnéticos puede provocar una desmagnetización relativamente rápida.





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian