
XJQ flotasyon makinesi
XJQ, JJF ve BS-M Flotasyon Makineleri Bu üç tip flotasyon makinesi…

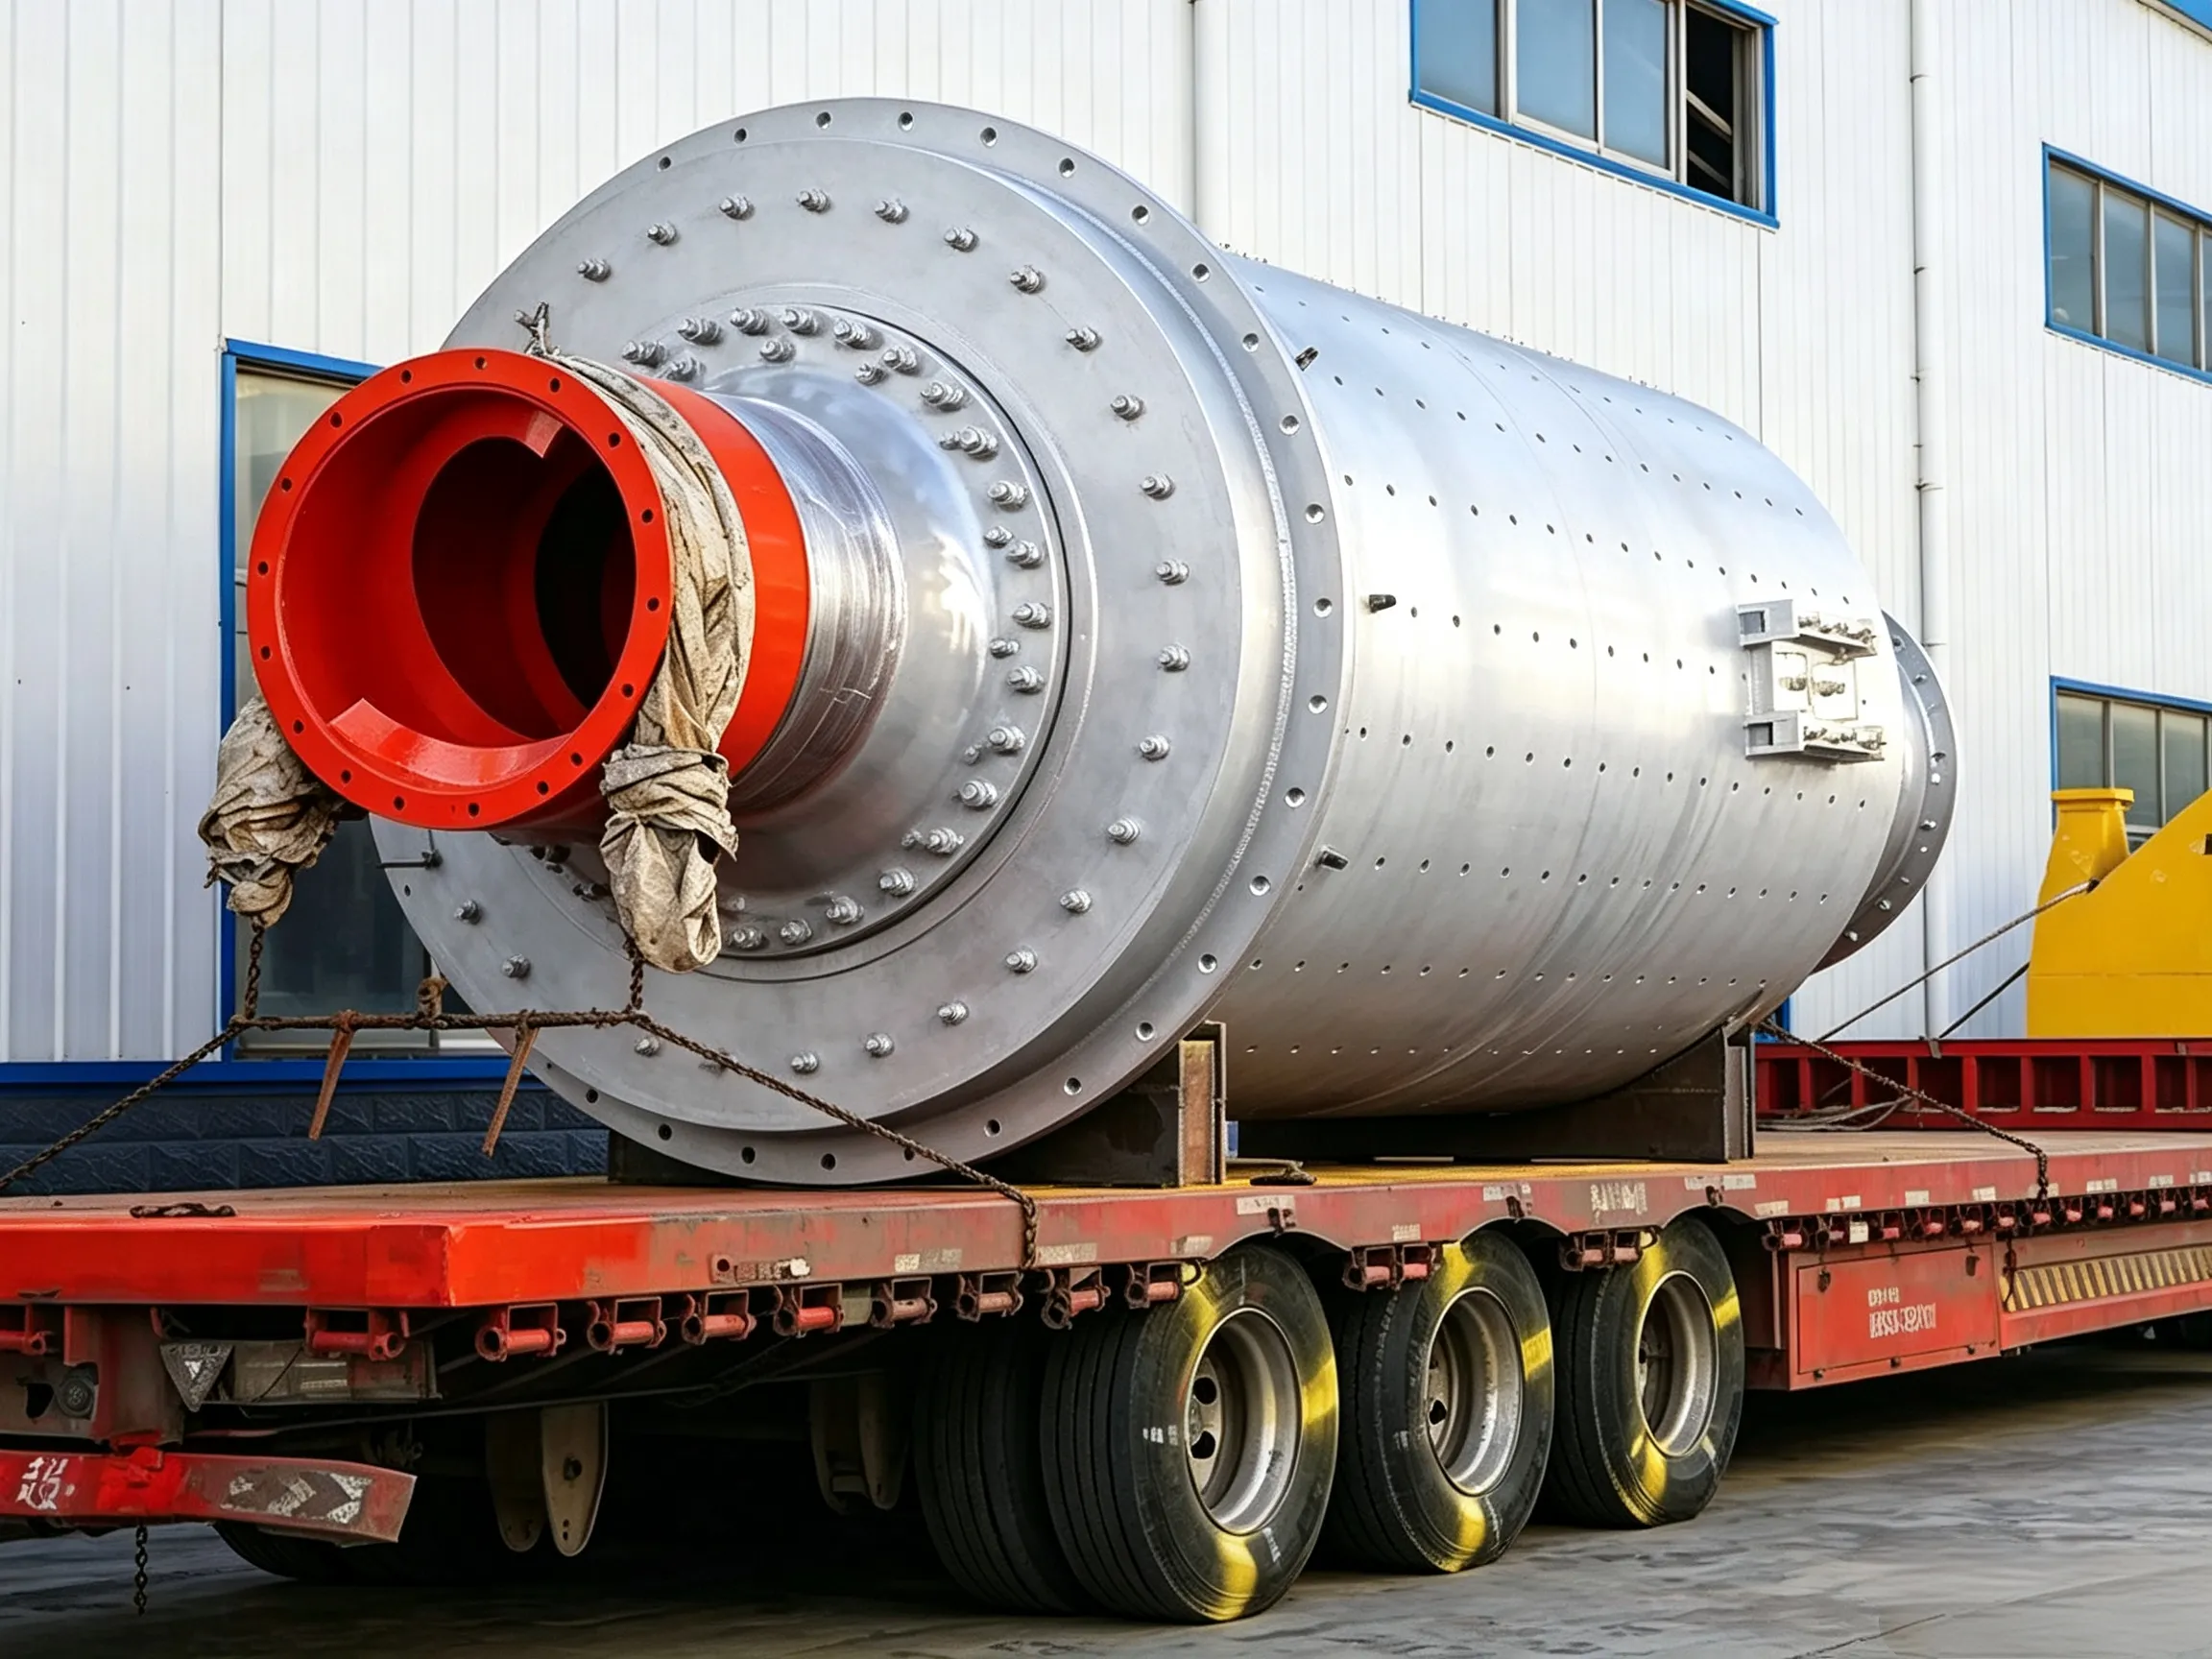
① İçi boş mil yuvasında aşırı ovalite veya aşırı silindirlik hatası; yüzeyde derin içbükey-dışbükey izler ve hatta çatlaklar veya delikler bulunması.
② İçi boş şaftta eksenel çatlaklar; çatlaklar merkezden her iki uca doğru eksenel yönde uzanır. Ciddi durumlarda çatlaklar şaft duvarını deler. Genellikle çatlaklar merkeze dik değildir, düzensiz bir şekilde eğimlidir.
③ İçi boş milin iç deliğinde ciddi aşınma ve iç çapında artış görülür. Bazı durumlarda, maksimum aşınma 50% değerini aşar.
(2) Neden analizi
Uzun süreli çalışmanın ardından, içi boş şaft malzeme yorgunluğu nedeniyle doğal olarak aşınmaya maruz kalır. Bununla birlikte, zaman zaman yetersiz bakım da aşınmayı şiddetlendirebilir. Örneğin, besleme ucu içi boş şaftının iç deliği ile spiral silindir arasındaki boşluğa az miktarda malzeme girerse, bu durum iç delikte ciddi aşınmaya neden olabilir. Bu tür bir aşınma belirli bir düzeye ulaşır ve zamanında tespit edilip onarılmazsa, çatlaklar, delikler ve diğer kusurlar ortaya çıkabilir ve bu da değirmenin kesintisiz çalışmasını etkileyebilir. Bu durumda onarım yapılmalıdır.
(3) Tedavi yöntemleri
① İçi boş mil yuvası yüzeyindeki aşınmış bölgelerin onarımı
a. İçi boş mili veya freze kafasını sökün ve tornalama onarımı için büyük bir dikey torna tezgahına yerleştirin. İçi boş milin muylusunda çatlaklar varsa, öncelikle tüm çatlakların (gizli çatlaklar dahil olmak üzere, kusur tespit cihazları ve gözle inceleme yoluyla) tam başlangıç ve bitiş noktalarını belirleyin. Bunları kaynak ekleme yöntemiyle onarın ve ardından tornalama işlemini gerçekleştirin. Özel hassasiyet gereksinimleri, orijinal çizimlere göre belirlenmelidir. Torna işleminden sonra, freze kafası takıldıktan sonra muylunun taşlanması gerekir.
b. Kaynak onarımının ardından, şantiyede kurulan ek bir geçici destek ve takım tutucu kullanarak işlemeyi gerçekleştirin ya da işleme için orijinal muylu desteğini kullanın. Öncelikle, muylunun nispeten iyi durumda olan bir bölgesini (C yüzeyi) destek yüzeyi olarak seçin ve D yüzeyini tornalayın. Ardından, Şekil 2.34'te gösterildiği gibi, işlenmiş D yüzeyini destek yüzeyi olarak kullanarak C yüzeyini tornalayın.

Şekil 2.35 Orijinal muylu desteği kullanılarak işleme yoluyla muylu yüzeyinin onarılmasına ilişkin şematik diyagram
Takım tutucusu ve gövde konumu ile ilgili gereklilikler şunlardır: Takım tutucusunun B merkez çizgisi, gövdenin A merkez çizgisine paralel olmalıdır; takım tutucusunun boyuna ilerlemesi ve enine ilerlemesi birbirine dik olmalıdır. Gövde, orijinal ana yataklar üzerinde desteklenmeye devam eder ve işleme öncesinde gövdenin eksenel hareketi sınırlandırılmalıdır.
Onarım işlemi sırasında, yatağın normal şekilde yağlanamaması durumunda geçici yağlama önlemleri alınmalıdır. Torna işleminden sonra, freze kafası takıldıktan sonra mil boynu taşlanmalıdır. İçi boş mil boynunda çatlaklar varsa, tüm çatlaklar tespit edilmeli, önce kaynakla onarılmalı ve ardından onarım şartları karşılanana kadar torna işlemi gerçekleştirilmelidir.
② İçi boş şaftta meydana gelen eksenel çatlaklara yönelik onarım yöntemleri ve prosedürleri
a. Çatlağın üst ölü noktada kalacak şekilde frezeyi döndürün. Onarım işleminin tamamı boyunca freze döndürülmemelidir.
b. Oksi-asetilen alevi kullanılarak bir eğim kesilmelidir. Eğim şekli, kademeli yay şeklinde olmalıdır. Eğim uzunluğu, gözle görülebilen çatlaktan 60 mm daha uzun olmalı ve her iki ucunda 30 mm’lik bir kısım bulunmalıdır.
c. Eğim kesimi tamamlandıktan sonra, cürufu temizleyin ve derhal kaynak yapın. İçi boş şaftın sıcaklığı yaklaşık 200 °C’de tutulmalıdır. Manuel DC ark kaynağı kullanın. Alt katman için 140 A akımla φ3,2 mm elektrotlar kullanın; ardından kaplama tamamlanana kadar 160 A akımla φ4 mm elektrotlar kullanın. Kaynak, ana metalin 2 mm üzerinde olmalıdır. Kaynak sırasında önce her iki tarafı da kaynaklayın ve gerilimin bir kısmını gidermek için kaynak yaparken çekiçle vurun (içi boş şaft malzemesi ZG45 orta karbonlu çelik olduğunda, 507 yapı çeliği elektrotları iyi sonuçlar verir).
d. Dış kaynak işlemi tamamlandıktan sonra, iç kaynak üzerinde 5 mm derinliğinde küçük bir eğim açın, ardından ana metalin 3 mm üzerinde kalacak şekilde tekrar kaynak yapın.
e. Tüm kaynak işlemleri tamamlandıktan sonra, özel olarak yapılmış demir bir kutuya odun kömürü koyun ve kaynaklı bölgeye ısıl işlem uygulayın. Isıl işlem, iç ve dış duvarlarda eşzamanlı olarak gerçekleştirilmelidir. Demir kutunun bir ucu, odun kömürünün yanması için hava girişine izin vermek üzere delikli sacdan yapılmıştır. Isıl işlem tamamlandıktan sonra, ısıyı korumak amacıyla 4–5 kat çuval bezi ile örtün ve 5 saat boyunca bekletin.
f. İçi boş milin dış çapında ana metalin üstüne çıkıntı yapan kaynak kısmını törpüleyin, ardından yağlı taş veya el tipi taşlama makinesi ile taşlayın. Torna şablonu kullanarak kontrol edin ve son olarak, teknik gereklilikler karşılanana kadar kaynaklı alanı çevresel yönde çeşitli noktalardan kumpasla ölçün.
③ İçi boş milin iç çapındaki ciddi aşınmalar, gömme burç yöntemi ile onarılabilir (Şekil 2.36). İşlem şu şekildedir:
a. 14 mm kalınlığındaki çelik levhayı silindir şeklinde sarın. Silindirin çapı, aşınma derecesine ve içi boş milin çapına bağlıdır.
b. Çelik silindiri 3 parçaya kesin ve bunları içi boş milin iç çapına sıkıca geçirme yoluyla yerleştirip kaynaklayın.
c. Çelik levha ile kabuk duvarı arasındaki boşluğu asbest ipi veya hurda bezle doldurun.
d. Spiral silindirin arka ucunu ve içi boş mili, içi boş milin iç çapında daha fazla aşınmayı önleyebilecek bir bölme plakası kullanarak birbirine kaynaklayın.
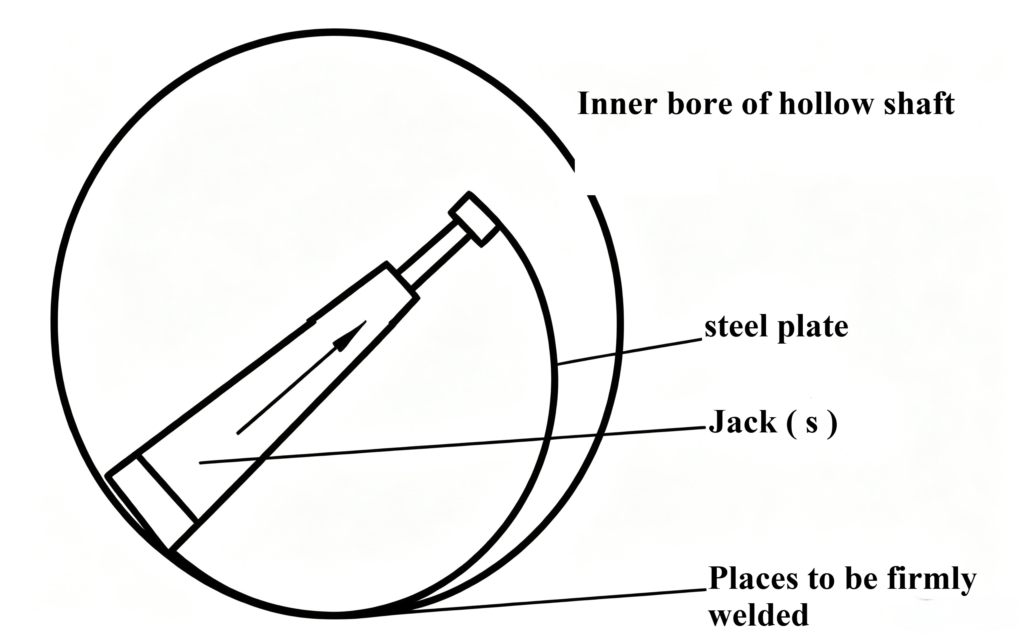
Şekil 2.36: İçi boş şaft üzerine gömme burç montajının şematik diyagramı
④ Bakım kalitesi gereklilikleri
a. İçi boş şaftın malzemesi aşağıdaki hükümlere uygun olmalıdır:
b. Yüzey pürüzlülüğü ve kusur tespit kalitesi, Tablo 2.10’da belirtilen gerekliliklerin altında olmamalıdır.
Tablo 2.10: İçi boş şaft yataklarında yüzey pürüzlülüğü ve kusur tespit kalitesi
| parça adı | Pürüzlülük R. (μm) | Kusur tespit kalitesi | |
| İçi boş şaft kök yuvarlama alanı | dış taraf | 1.6 | A. Çelik dökümlerin iç kısmında ultrasonik kusur tespiti yapılmalı ve bu test, GB/T 7233 standardında belirtilen Seviye I’e göre onaylanmalıdır. B. Kaynak dikişinin iç kısmı, “İnşaat Malzemeleri Makinelerinin Çelik Kaynaklı Parçaları için Genel Teknik Şartlar” standardına uygun olmalıdır (JC/T 532—(2007) tarihli Ek A hükümleri veya “Metalik Malzemelerde Erime Kaynaklı Alın Ek Yerlerinin Radyografik Muayenesi” (GB/T 3323—2005) standardındaki Seviye II hükümlerine“ uygun olmalıdır.C. Yüzey, ”Çelik Dökümlerin Penetran Testi“ (GB/T 9443-2007) veya ”Çelik Dökümlerin Manyetik Parçacık Testi” (GB/T 9444-2007) standartlarında belirtilen Seviye 2 gerekliliklerini karşılamalıdır. |
| iç taraf | 6.3 | ||
| İçi boş mil yuvası, mil omuz yuvarlatma alanı | 1.6 | ||
c. İçi boş şaftın toleransı:
Dergi çapı toleransı, GB 1802 standardına göre h3 sınıfındadır;
Flanş yerleştirme dairesinin çap toleransı, GB 1802 standardına göre f9 sınıfındadır;
“Geometrik Toleranslar – Ayrı Tolerans Belirtmeleri Olmayan Özellikler için Geometrik Toleranslar” (GB/T 1184-1996) standardına göre, flanş konumlandırma dairesinin muyluya göre koaksiyalite toleransı 7. Sınıf’tır;
Flanş uç kapağının mil eksenine diklik toleransı, “Geometrik Toleranslar – Ayrı Tolerans Belirtmeleri Olmayan Özellikler için Geometrik Toleranslar” (GB/T 1184—1996) standardına göre 7. Sınıf’tır;
Flanş cıvata deliklerinin konum toleransı φ1 mm’dir.
d. Çatlak alanı, kusurun bulunduğu yüzey alanının 6%’sini aştığında ve çatlak önemli bir konumda bulunuyorsa, kaynakla onarım yapılmasına izin verilmez; kırılma alanı, kusurun bulunduğu alanın 6%'sini aşmadığında ve kırılma genişliği, kusurun bulunduğu yüzeyin genişliğinin 10%'sini aşmadığında, içi boş şaftlardaki kusurlar için kaynak onarımı yapılabilir.
e. İşlem tamamlandıktan sonra, içi boş milin muylu yüzeyinde 3 mm × 3 mm’lik bir alan içindeki hava deliklerinin sayısı 5’i geçmemeli ve hava delikleri arasındaki mesafe 150 mm’den az olmamalıdır. Tüm hava delikleri pürüzsüz bir şekilde kesilmeli ve kenar izleri bulunmamalıdır; kesilen yüzeyin pürüzlülük değeri (R) 1,6 μm'yi aşmamalıdır.
f. İçi boş mil, silindirle birleştirildikten sonra, içi boş milin her iki ucundaki mil çarklarının göreceli radyal dairesel sapma toleransı 0,2 mm’dir.
g. Büyük dişlinin içi boş mil yuvasına göre radyal dairesel eksantriklik toleransı, adım çapının 0,25/1000'ini aşmamalı ve uç yüz eksantrikliği ise adım çapının 0,35/1000'ini aşmamalıdır.
h. Malzeme besleme ve boşaltma işlevini yerine getiren sızdırmazlık sürtünme parçasının silindirik yüzeyinin, içi boş mil yuvasına göre radyal dairesel sapma toleransı 0,5 mm’dir.
i. İçi boş mil muylusu ile küresel karoyu arasındaki geçme bağlantısı için bkz. Tablo 2.11.
Tablo 2.11: Montaj Boşluğu (mm)
| İçi boş şaft çapı | 800 | 900 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 | 2240 |
| Yan boşluk | 0,12~0,19 | 0,14~0,21 | 0,16~0,23( | 0,21~0,28 | 0,24~0,32 | 0,25~0,35 ( | 0,29~0,41 | 0,34~0,46 | 0,39~0,54 |





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian