
Çimento Küre Değirmeni
Çimento Bilyalı Değirmeni Ürün Genel Bakışı Çimento bilyalı değirmeni, temel ekipmanlardan biridir…

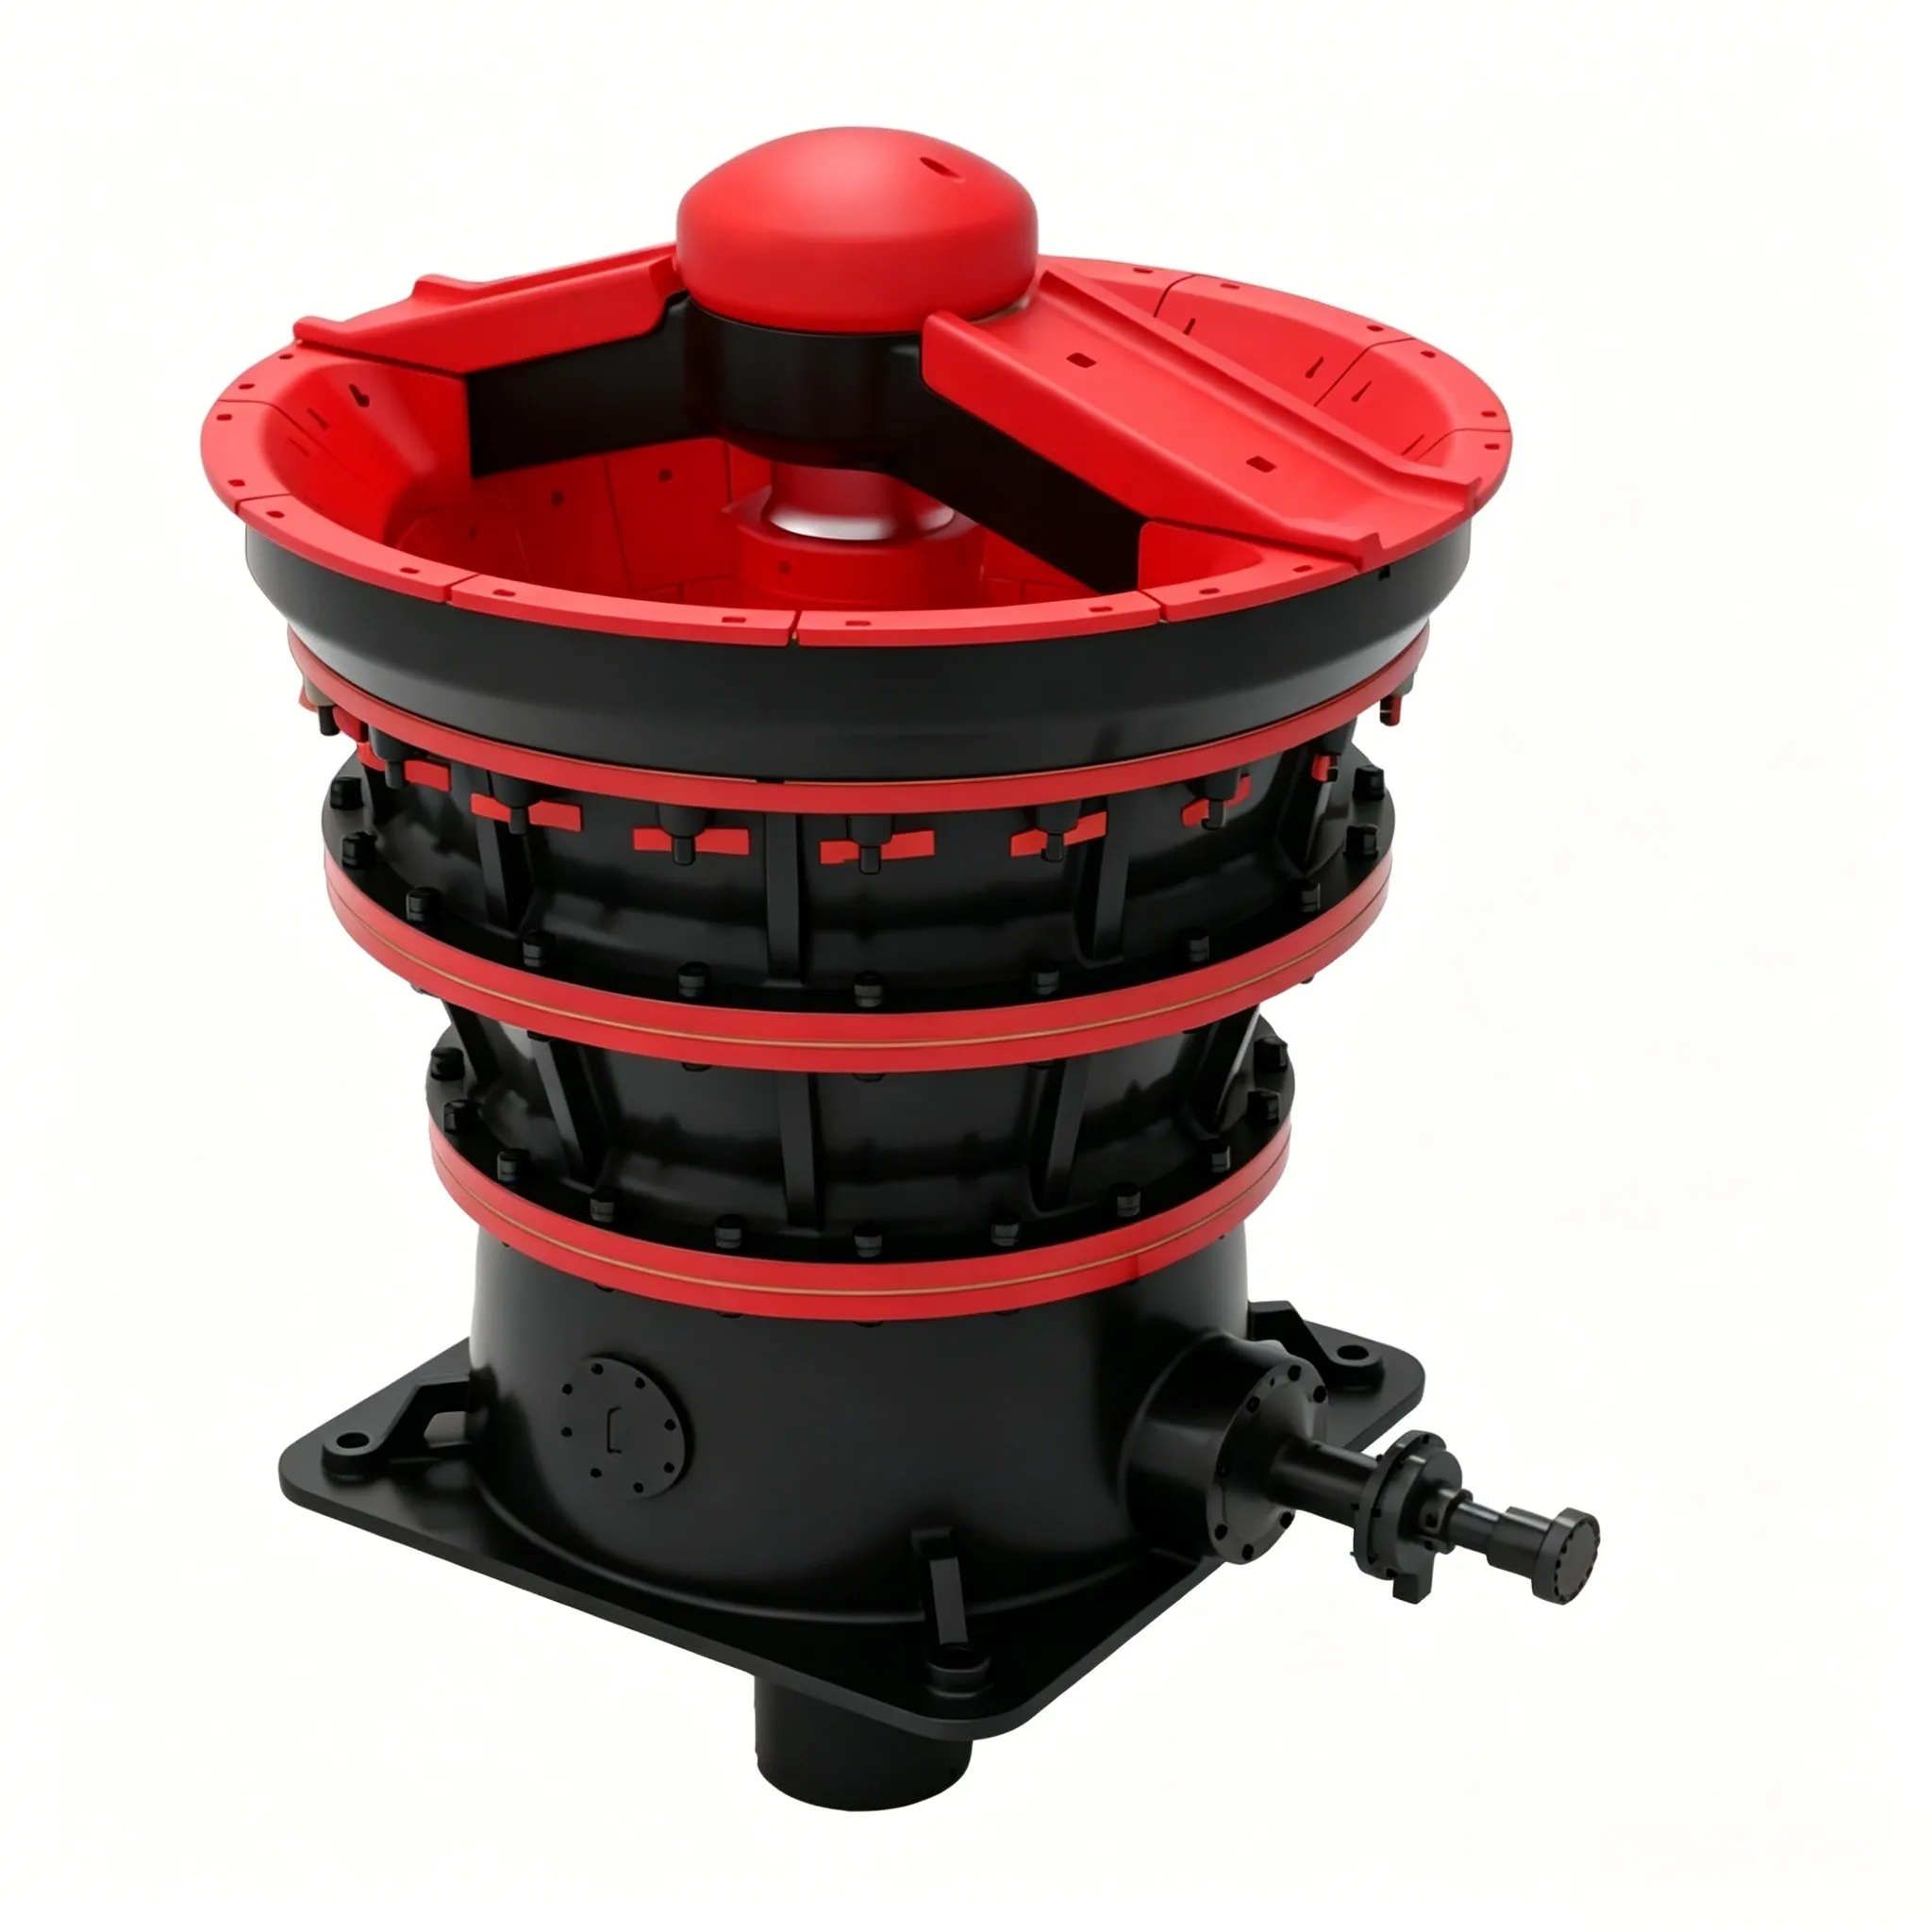
Normal üç vardiyalı çalışma koşullarında, bir döner kırıcının periyodik bakımının başlıca unsurları ve aralıkları şunlardır:
(1) Küçük onarım – Kırma konisinin üst süspansiyon tertibatı, toz contası, eksantrik burcu, konik dişliler, itme plakası ve tahrik mili burcunun aşınma ve yağlama durumunu kontrol edin ve gerekli onarımları yapın. Yağlama sistemini kontrol edin, onarım yapın ve yağlama yağını değiştirin. Çeşitli astarların aşınma ve sabitlenme durumunu kontrol edin ve gerekli onarımları yapın.
Küçük onarım aralığı: yaklaşık yarım ay.
(2) Orta düzey onarım – Orta düzey onarım aralığı, esas olarak koni astarı ve çerçeve astarının aşınmasının yanı sıra tahrik mili burcunun aşınmasına bağlıdır.
Orta düzey onarımın içeriği: kırma konisi astarını değiştirin; tahrik milini, tahrik mili burcunu, konik dişlileri ve askı tertibatının aşınmış parçalarını onarın veya değiştirin; eksantrik manşonu, iç ve dış burçları ile itme plakasını onarın veya değiştirin; elektrikli ekipmanı onarın ve değiştirin.
Orta düzey bir onarım, küçük çaplı bir onarımın tüm unsurlarını içerir.
Aralık: genellikle altı ayda bir.
(3) Büyük onarım – Esas olarak şasi, orta şasi gövdesi ve çapraz kirişin onarımı veya değiştirilmesi ile temelin onarımını içerir. Büyük onarım, orta ölçekli onarım kapsamındaki tüm kalemlerin kapsamlı bir şekilde incelenmesi ve ele alınmasının yanı sıra teknik iyileştirmeleri de içerir.
Büyük bakım aralığı: genellikle beş yılda bir.
Orta ve büyük onarım aralıkları, kırılan cevherin sertliğiyle ilgilidir. Örneğin, manyetit kırılırken her 3–4 ayda bir orta düzeyde bir onarım gerekebilirken, kireçtaşı kırılırken bu aralık yaklaşık iki yıla kadar uzayabilir. Bu aralıklar, günlük bakım ve onarım çalışmalarının kalitesinden de etkilenir. Bu nedenle, rutin bakımın güçlendirilmesi, arızaların önlenmesi ve onarım kalitesinin artırılması, makinenin hizmet ömrünü uzatmanın önemli yollarıdır.
Günümüzde, döner kırıcıların çoğu, parça ön montaj yöntemi kullanılarak onarılmaktadır.
Askı tertibatı ağır dinamik yüklere maruz kalır; bu nedenle, sallanma olmaksızın sağlam ve sıkı bir şekilde monte edilmeli ve iyi bir şekilde yağlanmalıdır. Kırıcının normal çalışması sırasında, sabit manşon (6) herhangi bir gevşeklik olmaksızın sıkıca oturmalıdır (bkz. Şekil 3-14). Normal koşullar altında ana mil her iki yönde de serbestçe dönebilir, ancak hızı dakikada 10 devri geçmemelidir. Çok hızlı dönmesi durumunda, bu parçada bir arıza olduğu anlaşılır.
Konik manşon (5) ve sabit manşon (6) ciddi şekilde aşındığında, hareketli koninin stroku azalır ve kırıcının verimi önemli ölçüde düşer. Bu gibi durumlarda, zamanında onarım veya değiştirme yapılması gerekir. Konik manşon, sabit manşon ve destek halkası gibi yedek parçalar sipariş edilirken, bunların sertlik değerleri ve aralarındaki sertlik farkının çizim şartlarına uygun olması sağlanmalıdır.
Bu bileşen özellikle önemli olduğundan, düzenli olarak planlanan denetimlerin yanı sıra, mümkün olduğunda üretim aralarında da incelenmeli ve onarılmalıdır.
Somun (3) üzerindeki vida (2), somunu (3) dış manşondan (4) ayırmak için kullanılır. Aşağıdaki vida ise sabit manşonu (6) çıkarmak için kullanılır. Bu nedenle, onarımdan sonra bu vidalar yağlanmalı ve uygun şekilde saklanmalıdır. Somun (3), ana mil üzerine anahtar (1) ile sıkıca sabitlenmelidir.
Bu parça gresle yağlanmıştır. Onarımdan sonra, temiz gresle iyice yağlanmalıdır. Genellikle gres yaklaşık yarım ayda bir değiştirilmeli ve son olarak kapak takılmalıdır.
Astar kalınlığı üçte ikisi kadar aşındığında, astar tamamen aşınmış veya çatlamışsa ya da boşaltma açıklığı ayarlanamayacak kadar genişlemişse, çerçeve astarı veya kırma konisi astarının değiştirilmesi gerekir. Astarların değiştirilmesi sırasında, değiştirme kapsamı aşınma ve çatlama durumuna bağlı olarak değişebilir; genel olarak aşağıdaki gibidir:
(5) Yalnızca kısmi değiştirme işlemi gerçekleştirin.
Çerçeve astarlarını değiştirirken, eski astarlar sıkı bir şekilde sabitlenmişse ve çıkarılamıyorsa gaz kesme yöntemi kullanılabilir; bu durumda çerçevenin iç yüzeyi iyice temizlenmelidir. Astarların arka yüzüne dökülen beton, 500–600 sınıfı çimento ve kumun 1:3 ağırlık oranında karıştırılmasıyla hazırlanır. Beton dökülmeden önce, betonun astarlarla sağlam bir şekilde yapışmasını sağlamak için astarlar temizlenmeli ve cilalanmalıdır. Dökümden sonra, astarların arkasındaki nervürlerin çerçeveye sıkıca oturması için beton kesilmelidir. Kırıcı devreye alınmadan önce betonun kürlenmesi ve kurutulması gerekir.
Kırma konisi astarını değiştirmeden önce, öncelikle sıkıştırma somununu 20 (Şekil 3-2) yaklaşık 15–20 mm gevşetin, ardından kırıcıyı çalıştırın ve kısa bir süre yük altında çalıştırın. Bu süre zarfında kırıcıya uygun miktarda cevheri eşit bir şekilde besleyin ve kırıcının durumunu izlemek üzere görevli bir kişi atayın. Kırma konisi gövdesi ile astar arasındaki bağ koptuğunda, astar kolayca çıkarılabilir.
Yukarıdaki yöntemle ezme konisi astarının çıkarılması yine de mümkün olmazsa, gazla kesme yöntemi kullanılmalıdır. Kesme işlemi sırasında, koni gövdesine zarar vermemeye her zaman özen gösterilmelidir.
Eski astar çıkarıldıktan sonra, kırma konisi gövdesini temizleyip parlatın, ardından yeni astarları alttan yukarıya doğru tek tek takın.
Alt astar takıldıktan sonra, alt astar ile koni gövdesi arasında 1–2 mm’lik bir boşluk bırakmak için koni gövdesinin alt kısmındaki ayar halkasını kullanın (Şekil 3-15’te gösterildiği gibi). En üstteki astar takıldıktan sonra, önce sıkıştırma durumunu kontrol etmek için sıkıştırma somununu takın, ardından çinko alaşımını dökün. Dökümden önce, koni gövdesini ve astarları 60–80°C'ye önceden ısıtın. Çinko alaşımının sızmasını önlemek için astar birleşim yerlerindeki boşluklar asbest ve kil ile doldurulmalıdır. Küçük kırıcılarda döküm tek seferde tamamlanabilir. Büyük kırıcılarda ise iki seferde döküm yapılması gerekebilir.
Çinko alaşımı döküldükten sonra, astarları sağlam bir şekilde sabitlemek için sıkıştırma somununu 20 ve kilitleme plakasını 19 vb. takın (bkz. Şekil 3-2). Somun sıkıca sıkılmış olsa bile, kırıcı bir süre çalıştıktan sonra astarlar yine de gevşeyebilir. Bu nedenle somun yeniden sıkılmalıdır.
Ana şaft üzerindeki ve sıkıştırma somunu üzerindeki dişler çok önemlidir. Bakım sırasında, bu dişler hasar ve tozdan uygun şekilde korunmalı, iyice temizlenmeli ve paslanmayı önlemek için kuru gres ile kaplanmalıdır.
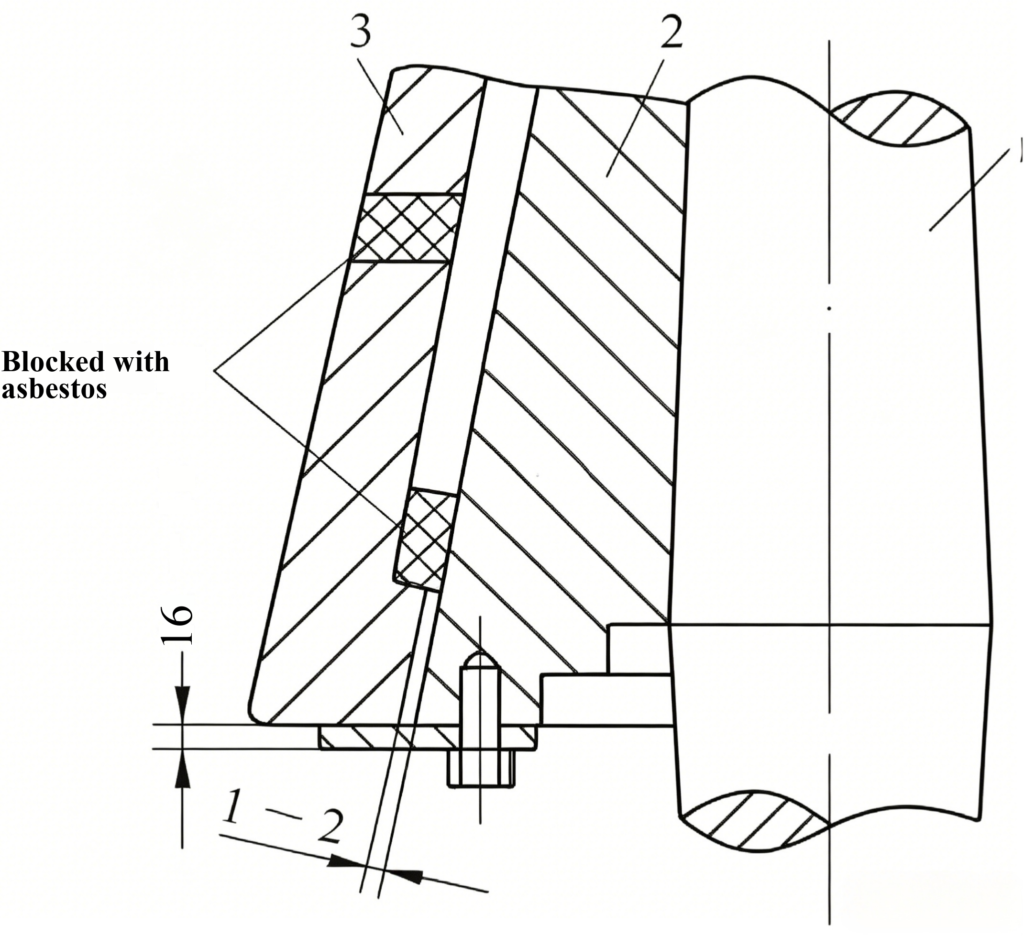
Şekil 3-15: Kırma konisi astarının takılması
1—Ana mil
2—Konik gövde
3—Koni gövdesinin alt astarı
Eksantrik burcunun sökülmesi ve takılması
Eksantrik burçta ciddi çatlaklar oluştuğunda veya ana mil ile eksantrik burcun iç deliği arasındaki boşluk, standart montaj boşluğunun 1,5 ila 2 katı kadar büyük olduğunda, onarım veya değiştirme gereklidir. Büyük ve küçük konik dişlilerin diş kalınlığı 25%–30% kadar aşınmışsa, dişlilerin değiştirilmesi gerekir.
Bakım sırasında, önce yağı boşaltın, ardından (çapraz kiriş ve hareketli koni çıkarıldıktan sonra) eksantrik burcu üstten dışarı kaldırın. Çıkarıldıktan sonra, eksantrik burcundaki Babbitt metalini inceleyin ve çelik burç ile şasi arasındaki sıkılığı kontrol edin. İnceleme için bakır veya alüminyum bir çekiçle hafifçe vurun ve çıkan sese göre durumunu değerlendirin.
Montaj sırasında tüm temas yüzeyleri pürüzsüz olmalı ve iyice temizlenmelidir. Babbitt metal burç üzerindeki çapaklar ve çizikler onarılmalı ve giderilmelidir. Yağ olukları iyice temizlenmeli ve gerekirse taşlanarak derinleştirilmelidir. Son olarak, yağ sızıntısını önlemek için alt kapak sıkıca sızdırmaz hale getirilmelidir.
Eksantrik burç takıldıktan sonra, iki dişlinin dış uç yüzeyleri birbiriyle aynı hizada olmalıdır (bkz. Şekil 3-12). Dişli boşluğu, önceki montaj bölümünde belirtilen gerekliliklere uymalıdır.
Dişli boşluğu, hem sökme işleminden önce hem de montajdan sonra ölçülmelidir. Sökme işleminden önce kaydedilen boşluk değeri, dişlinin aşınma düzenini anlamaya ve hizmet ömrünü belirlemeye yardımcı olur. Boşluk çok büyük veya çok küçükse, burçtaki ayar şimlerinin sayısı artırılıp azaltılarak veya tahrik mili eksenel olarak hareket ettirmek için tahrik gövdesi flanşı ile şasi arasına şim eklenip çıkararak ayarlanabilir (bkz. Şekil 3-10).




 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian