
Trituradoras de mandíbulas
Tipos de trituradoras de mandíbulas Las trituradoras de mandíbulas se han utilizado en la producción industrial...

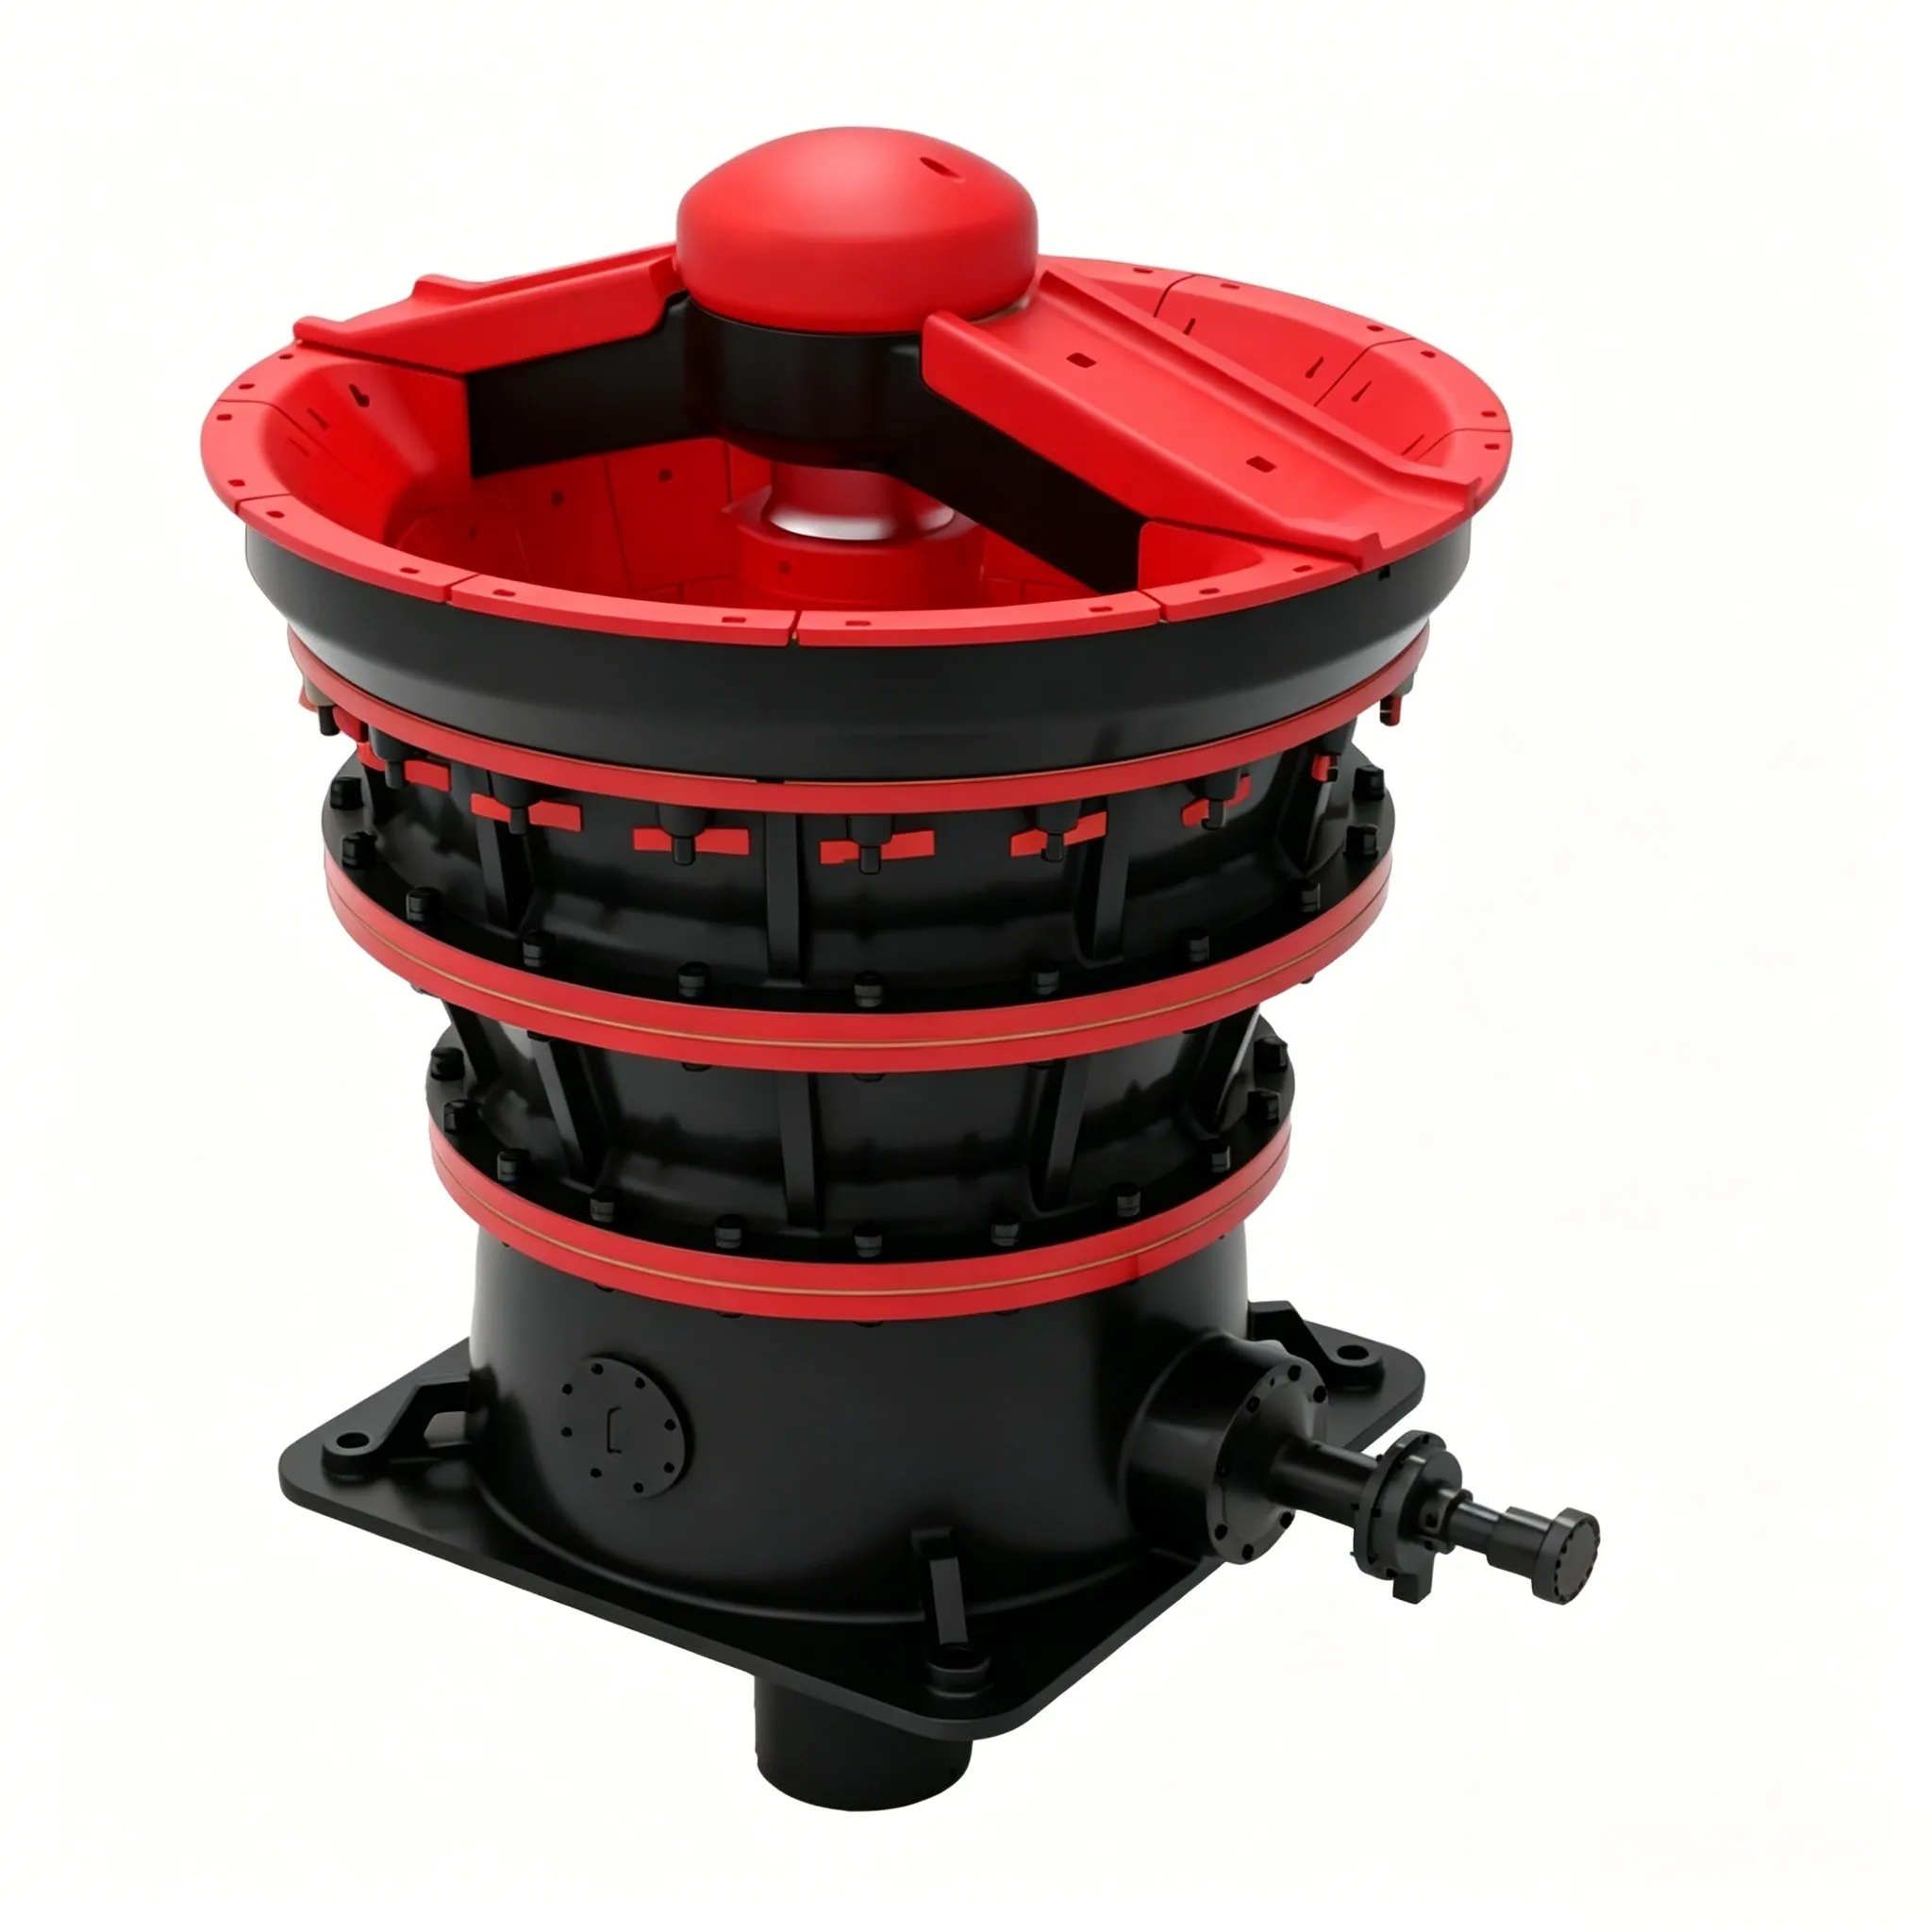
En condiciones normales de funcionamiento en tres turnos, los principales elementos y la periodicidad del mantenimiento periódico de una trituradora giratoria son los siguientes:
(1) Reparación menor – Comprueba y repara el desgaste y el estado de lubricación del dispositivo de suspensión superior, la junta antipolvo, el casquillo excéntrico, los engranajes cónicos, la placa de empuje y el casquillo del eje de transmisión del cono de trituración. Comprueba y repara el sistema de lubricación y sustituye el aceite lubricante. Comprueba y repara el desgaste y el estado de fijación de los distintos revestimientos.
Intervalo de mantenimiento menor: aproximadamente medio mes.
(2) Reparación de nivel medio – El intervalo para una reparación media depende principalmente del desgaste del revestimiento del cono y del revestimiento del bastidor, así como del desgaste del casquillo del eje de transmisión.
Contenido de la reparación de nivel medio: sustituir el revestimiento del cono de trituración; reparar o sustituir el eje de transmisión, el casquillo del eje de transmisión, los engranajes cónicos y las piezas desgastadas del dispositivo de suspensión; reparar o sustituir el manguito excéntrico, los casquillos interior y exterior y la placa de empuje; reparar y sustituir el equipo eléctrico.
Una reparación de alcance medio incluye todos los elementos de una reparación de alcance menor.
Intervalo: por lo general, una vez cada seis meses.
(3) Reparación importante – Consiste principalmente en reparar o sustituir el bastidor, el cuerpo central del bastidor y la viga transversal, así como en reparar los cimientos. Una reparación importante incluye una inspección completa y la intervención en todos los elementos que se abordan en una reparación media, además de mejoras técnicas.
Intervalo de revisión general: por lo general, una vez cada cinco años.
Los intervalos entre las reparaciones medias y las reparaciones importantes dependen de la dureza del mineral que se tritura. Por ejemplo, al triturar magnetita, puede ser necesaria una reparación media cada 3-4 meses, mientras que al triturar piedra caliza, el intervalo puede prolongarse hasta unos dos años. Los intervalos también se ven afectados por la calidad de los trabajos diarios de mantenimiento y reparación. Por lo tanto, reforzar el mantenimiento rutinario, prevenir averías y mejorar la calidad de las reparaciones son medidas importantes para prolongar la vida útil de la máquina.
En la actualidad, la mayoría de las trituradoras giratorias se reparan mediante el método de premontaje de componentes.
El dispositivo de suspensión está sometido a fuertes cargas dinámicas; por lo tanto, debe instalarse de forma estable y firme, sin oscilaciones y con una buena lubricación. Durante el funcionamiento normal de la trituradora, el manguito fijo (6) debe estar bien ajustado, sin holguras (véase la fig. 3-14). En condiciones normales, el eje principal puede girar libremente en cualquier dirección, pero a una velocidad que no supere las 10 revoluciones por minuto. Si gira demasiado rápido, esto indica un fallo en esta pieza.
Cuando el manguito cónico (5) y el manguito fijo (6) presentan un desgaste grave, la carrera del cono móvil disminuye y el rendimiento de la trituradora se reduce considerablemente. En tales casos, es necesario repararlos o sustituirlos a tiempo. Al realizar el pedido de piezas de recambio, como el manguito cónico, el manguito fijo y el anillo de soporte, debe garantizarse que su dureza y la diferencia de dureza entre ellas se ajusten a los requisitos del plano.
Dada la especial importancia de este componente, además de las inspecciones periódicas programadas, también debería revisarse y repararse durante las paradas de producción siempre que sea posible.
El tornillo (2) de la tuerca (3) sirve para separar la tuerca (3) del manguito exterior (4). El tornillo de abajo se utiliza para retirar el manguito fijo (6). Por lo tanto, tras la reparación, estos tornillos deben lubricarse y guardarse adecuadamente. La tuerca (3) debe fijarse firmemente al eje principal con la chaveta (1).
Este componente está lubricado con grasa. Tras la reparación, debe lubricarse a fondo con grasa limpia. Por lo general, la grasa debe cambiarse aproximadamente cada medio mes y, por último, debe colocarse la tapa.
Cuando el espesor del revestimiento se haya reducido en dos tercios, o cuando el revestimiento esté completamente desgastado o agrietado, o cuando la abertura de descarga se haya agrandado demasiado como para poder ajustarla, será necesario sustituir el revestimiento del bastidor o el del cono de trituración. A la hora de sustituir los revestimientos, el alcance de la sustitución puede variar en función del estado de desgaste y de las grietas, por lo general de la siguiente manera:
(5) Realizar únicamente una sustitución parcial.
Al sustituir los revestimientos del bastidor, si los antiguos están muy bien fijados y no se pueden retirar, se puede recurrir al corte con soplete de gas, y se debe limpiar a fondo la superficie interior del bastidor. El hormigón que se vierte en la parte posterior de los revestimientos se mezcla con cemento de grado 500-600 y arena en una proporción en peso de 1:3. Antes del vertido, los revestimientos deben limpiarse y pulirse para garantizar que el hormigón se adhiera firmemente a ellos. Tras el vertido, debe recortarse el hormigón de modo que las nervaduras de la parte posterior de los revestimientos queden bien ajustadas al bastidor. El hormigón debe curarse y secarse antes de poner en funcionamiento la trituradora.
Antes de sustituir el revestimiento del cono de trituración, afloje primero la tuerca de sujeción 20 (fig. 3-2) unos 15-20 mm; a continuación, ponga en marcha la trituradora y hágala funcionar bajo carga durante un breve periodo de tiempo. Durante este tiempo, alimente la trituradora de forma uniforme con una cantidad adecuada de mineral y designe a una persona específica para que supervise el estado de la trituradora. Una vez que se haya roto la unión entre el cuerpo del cono de trituración y el revestimiento, este último se podrá retirar fácilmente.
Si con el método anterior sigue sin ser posible retirar el revestimiento del cono de trituración, habrá que recurrir al corte con gas. Durante el corte, hay que tener cuidado en todo momento de no dañar el cuerpo del cono.
Una vez retirado el revestimiento antiguo, limpia y pule el cuerpo del cono de trituración y, a continuación, instala los nuevos revestimientos uno a uno, de abajo hacia arriba.
Una vez instalado el revestimiento inferior, utilice el anillo de ajuste situado en la parte inferior del cuerpo del cono para mantener una holgura de 1–2 mm entre el revestimiento inferior y el cuerpo del cono (tal y como se muestra en la fig. 3-15). Una vez instalado el revestimiento superior, coloque primero la tuerca de sujeción para comprobar el ajuste y, a continuación, vierta la aleación de zinc. Antes de verter, precaliente el cuerpo cónico y los revestimientos a una temperatura de entre 60 y 80 °C. Los huecos en las uniones de los revestimientos deben sellarse con amianto y arcilla para evitar fugas de la aleación de zinc. En el caso de las trituradoras pequeñas, la fundición puede completarse en una sola colada. Para las trituradoras grandes, pueden ser necesarias dos coladas.
Una vez fundida la aleación de zinc, instale la tuerca de sujeción 20 y la placa de bloqueo 19, etc. (véase la fig. 3-2) para fijar firmemente los revestimientos. Aunque la tuerca esté bien apretada, es posible que los revestimientos se aflojen tras un tiempo de funcionamiento de la trituradora. Por lo tanto, se debe volver a apretar la tuerca.
Las roscas del eje principal y de la tuerca de sujeción son muy importantes. Durante el mantenimiento, deben protegerse adecuadamente contra posibles daños y el polvo, limpiarse a fondo y recubrirse con grasa seca para evitar la oxidación.
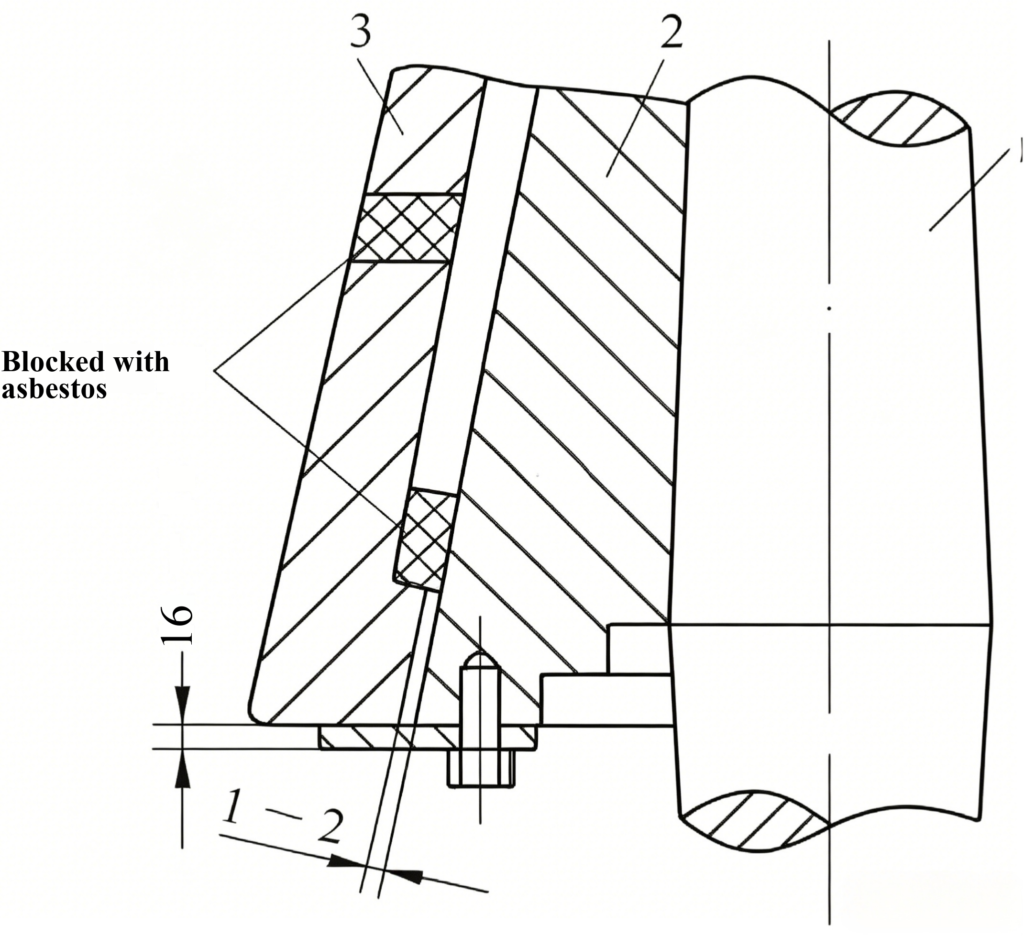
Fig. 3-15 Instalación del revestimiento del cono de trituración
1—Eje principal
2—Cuerpo cónico
3—Revestimiento inferior del cuerpo del cono
Desmontaje e instalación del casquillo excéntrico
Cuando el casquillo excéntrico presenta grietas graves, o cuando la holgura entre el eje principal y el diámetro interior del casquillo excéntrico es entre 1,5 y 2 veces mayor que la holgura de montaje estándar, es necesario repararlo o sustituirlo. Cuando el espesor de los dientes de los engranajes cónicos grande y pequeño presenta un desgaste de entre 25% y 30%, es necesario sustituir los engranajes.
Durante el mantenimiento, primero vacíe el aceite y, a continuación, extraiga el casquillo excéntrico por la parte superior (una vez retirados el travesaño y el cono móvil). Una vez extraído, inspeccione el metal Babbitt del casquillo excéntrico y compruebe el ajuste entre el casquillo de acero y el bastidor. Para la inspección, golpee suavemente con un martillo de cobre o aluminio y evalúe el estado por el sonido.
Durante la instalación, todas las superficies de contacto deben estar lisas y perfectamente limpias. Las rebabas y los arañazos del casquillo de metal Babbitt deben repararse y eliminarse. Las ranuras de lubricación deben limpiarse a fondo y, si es necesario, rectificarse y profundizarse. Por último, la tapa inferior debe sellarse herméticamente para evitar fugas de aceite.
Una vez instalado el casquillo excéntrico, las caras extremas exteriores de los dos engranajes deben quedar a ras entre sí (véase la fig. 3-12). El juego entre engranajes debe cumplir los requisitos indicados en la sección anterior sobre instalación.
El juego de los engranajes debe medirse tanto antes del desmontaje como después de la instalación. El registro del juego antes del desmontaje ayuda a comprender el patrón de desgaste de los engranajes y a determinar su vida útil. Si el juego es demasiado grande o demasiado pequeño, se puede ajustar aumentando o disminuyendo el número de cuñas de ajuste en el casquillo, o añadiendo o retirando cuñas entre la brida de la carcasa de transmisión y el bastidor para desplazar el eje de transmisión axialmente (véase la fig. 3-10).





 English English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian