Döner fırın, inşaat malzemeleri, metalurji, kimya mühendisliği ve çevre koruma sektörlerinde yaygın olarak kullanılan temel bir ısıl işleme ekipmanıdır. Öncelikle katı malzemelerin mekanik, fiziksel ve kimyasal işlenmesinde kullanılır. Çalışma prensibi, yavaş
Ürün Genel Bakışı: Endüstriyel Kalsinasyon için Temel Ekipmanlar
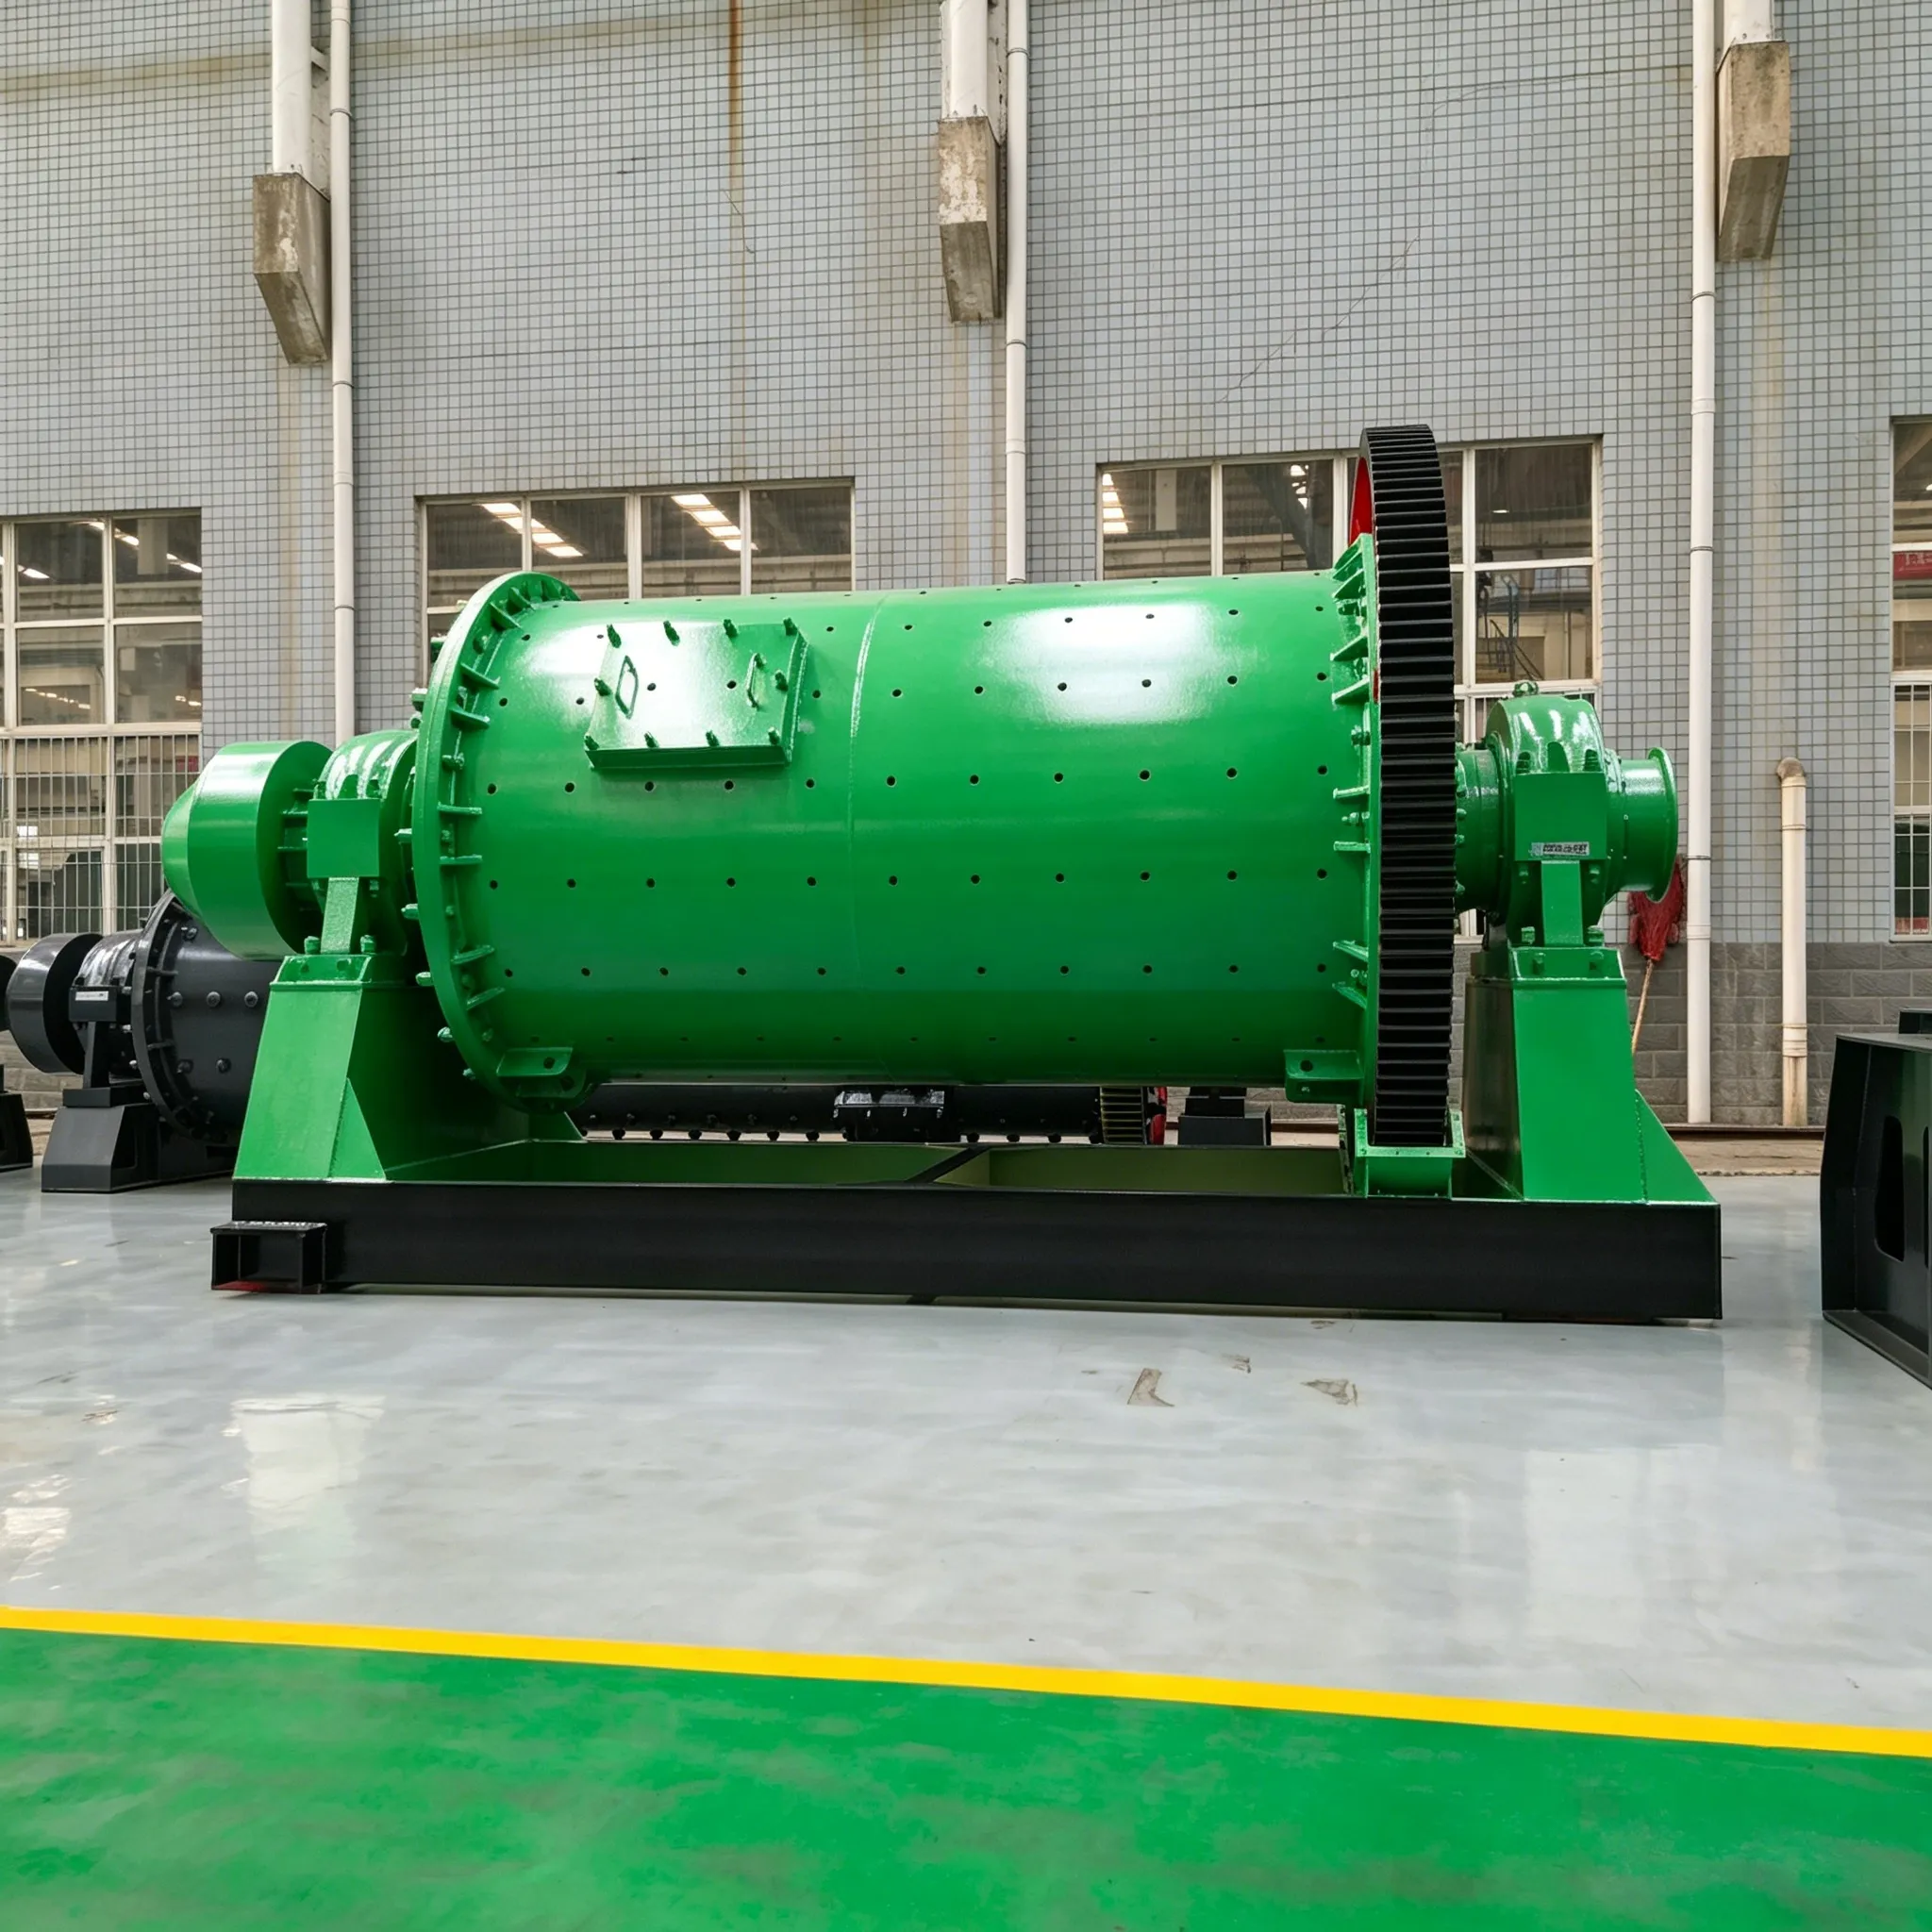
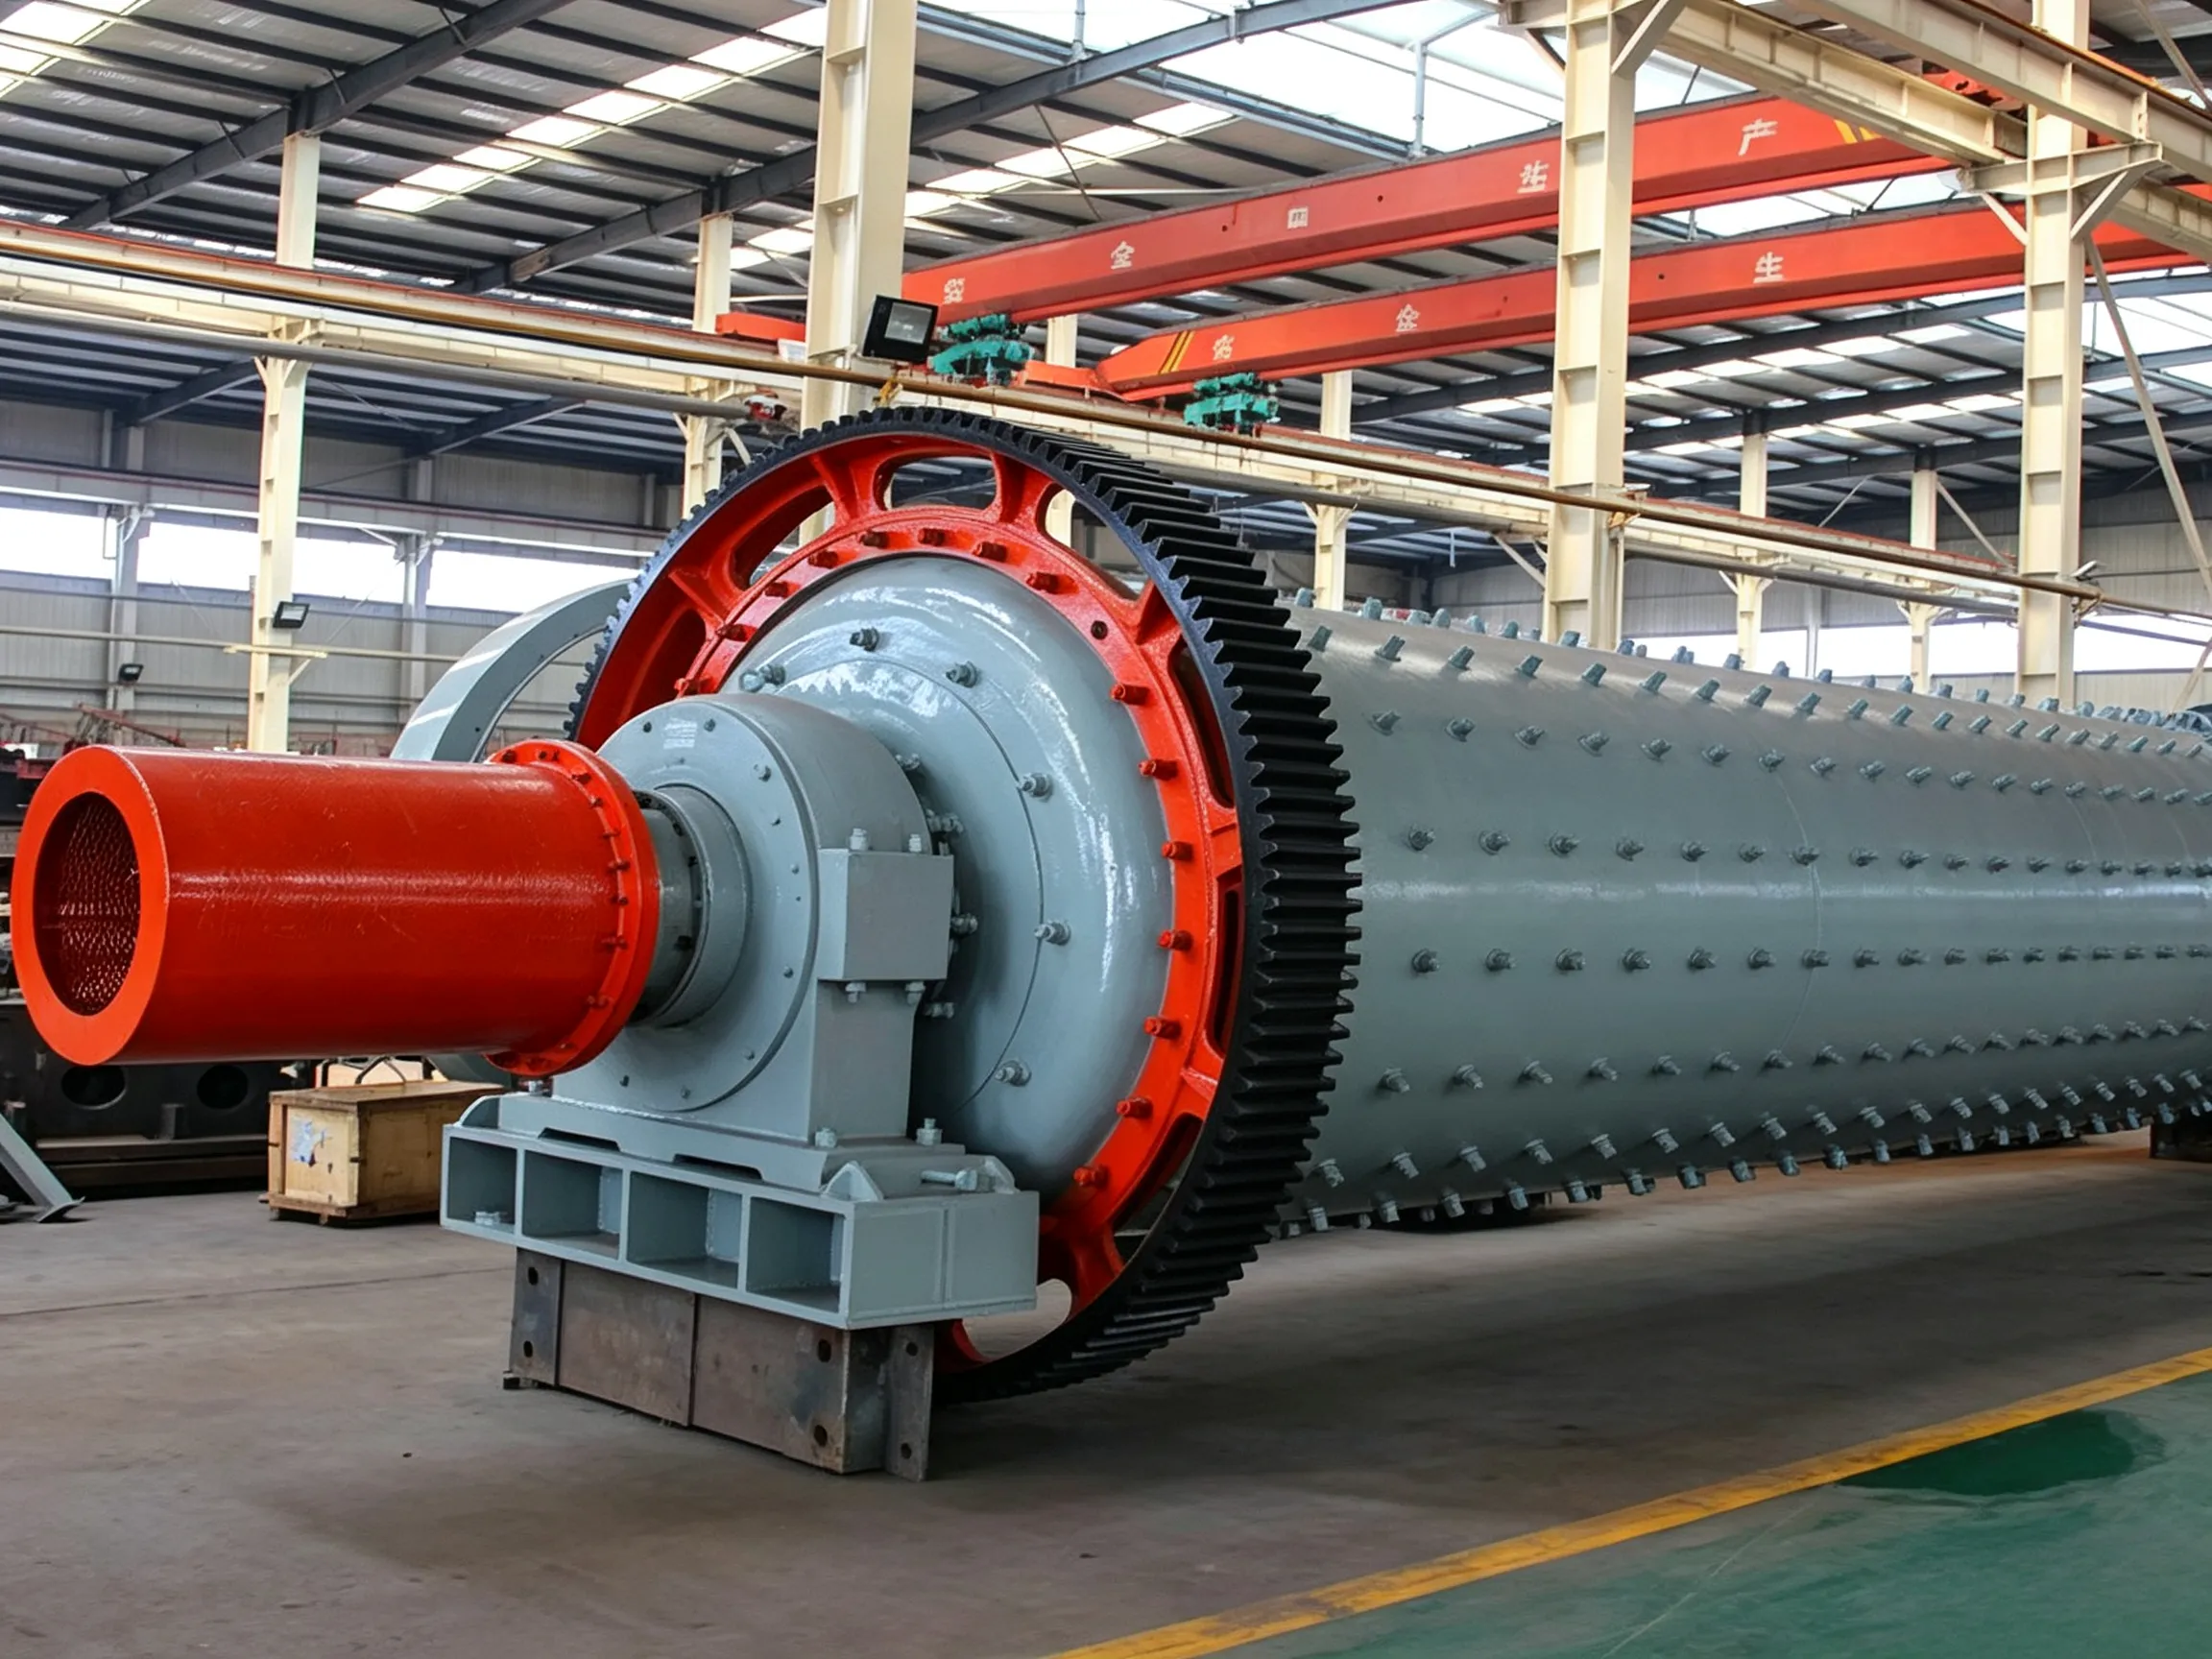
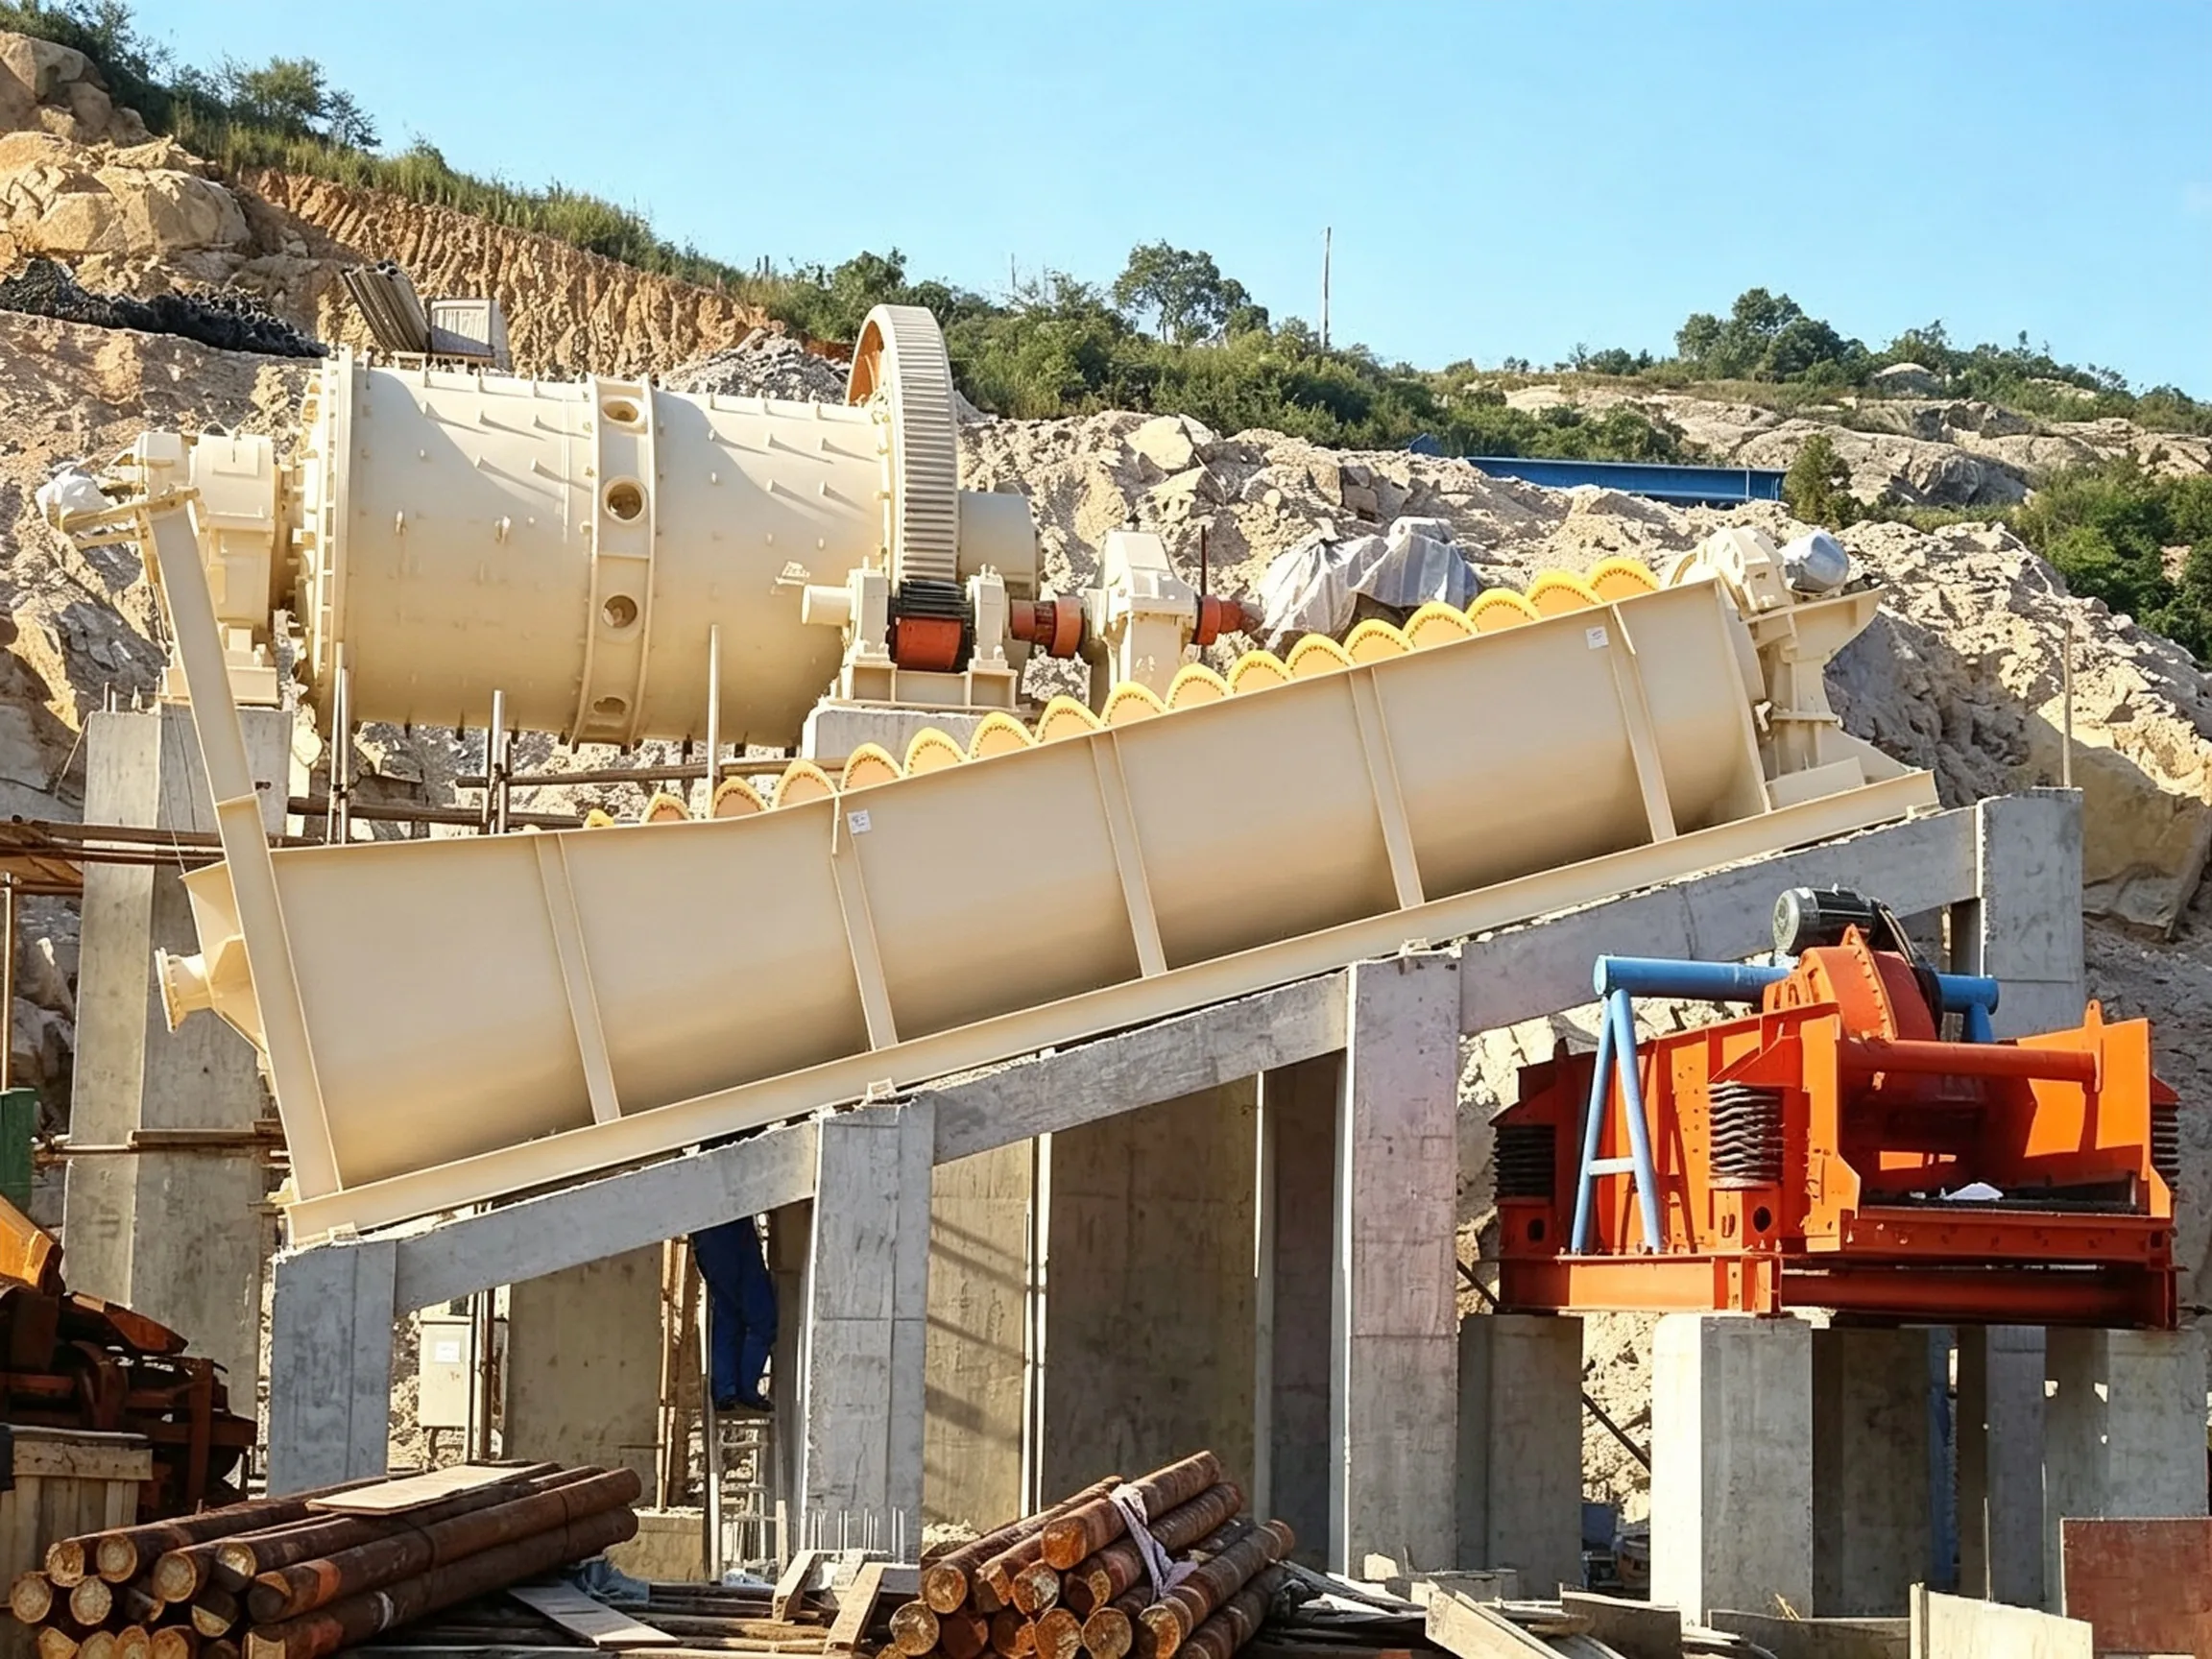
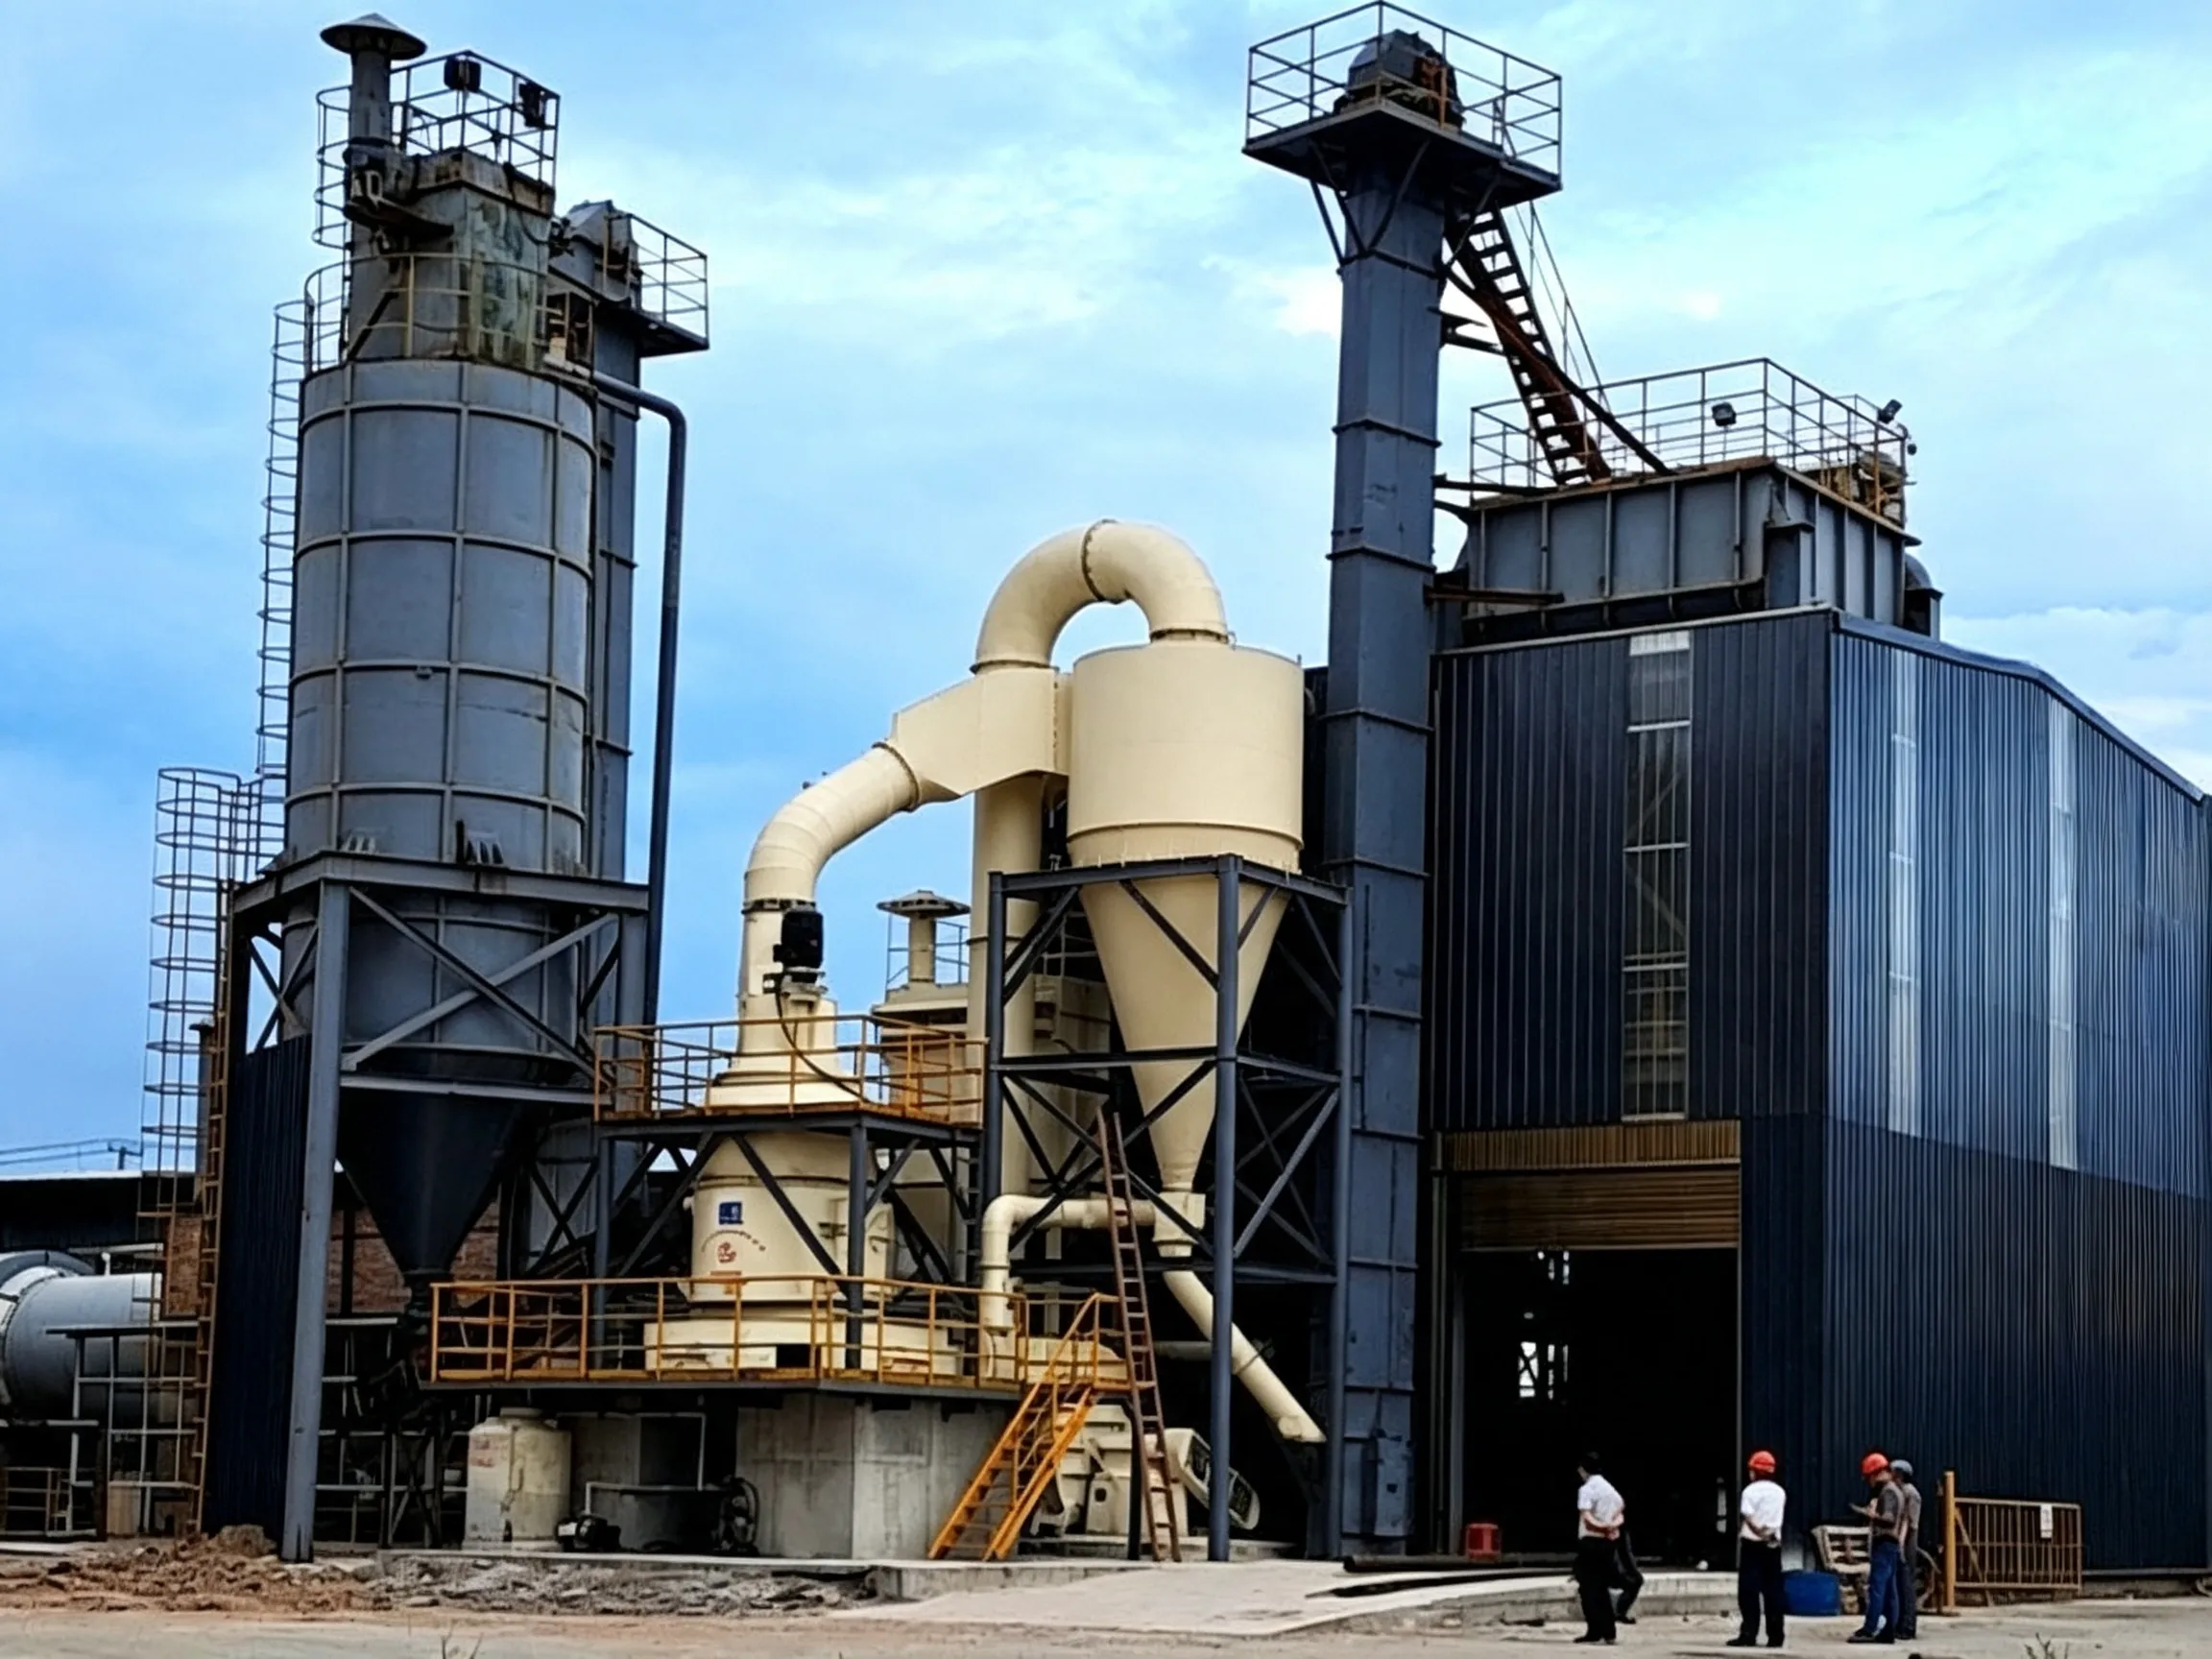
Döner fırın, inşaat malzemeleri, metalurji, kimya mühendisliği ve çevre koruma endüstrilerinde yaygın olarak kullanılan temel bir ısıl işleme ekipmanıdır. Öncelikle katı malzemelerin mekanik, fiziksel ve kimyasal işlenmesinde kullanılır. Çalışma prensibi, eğimli silindirik bir gövdenin yavaşça dönmesi ve bu sayede malzemenin çevresel olarak yuvarlanarak eksenel yönde üst uçtan (fırın girişi) alt uca (fırın çıkışı) doğru hareket etmesini içerir; burada malzeme yüksek sıcaklıklarda kurutma, ayrışma ve sinterleme işlemlerine tabi tutulur. Aynı teknik özelliklere sahip geleneksel modellerle karşılaştırıldığında, bu seri genellikle bir 30% üretim kapasitesinde artış ve bir 40% ısı tüketiminde azalma, önemli ölçüde enerji tasarrufu sağlar. Özellikle laterit nikel cevheri, aktif kireç, oksitlenmiş peletler, titanyum dioksit ve çimento klinkeri kalcinasyonu için uygundur.
Ekipman Yapısının Ayrıntılı Dağılımı
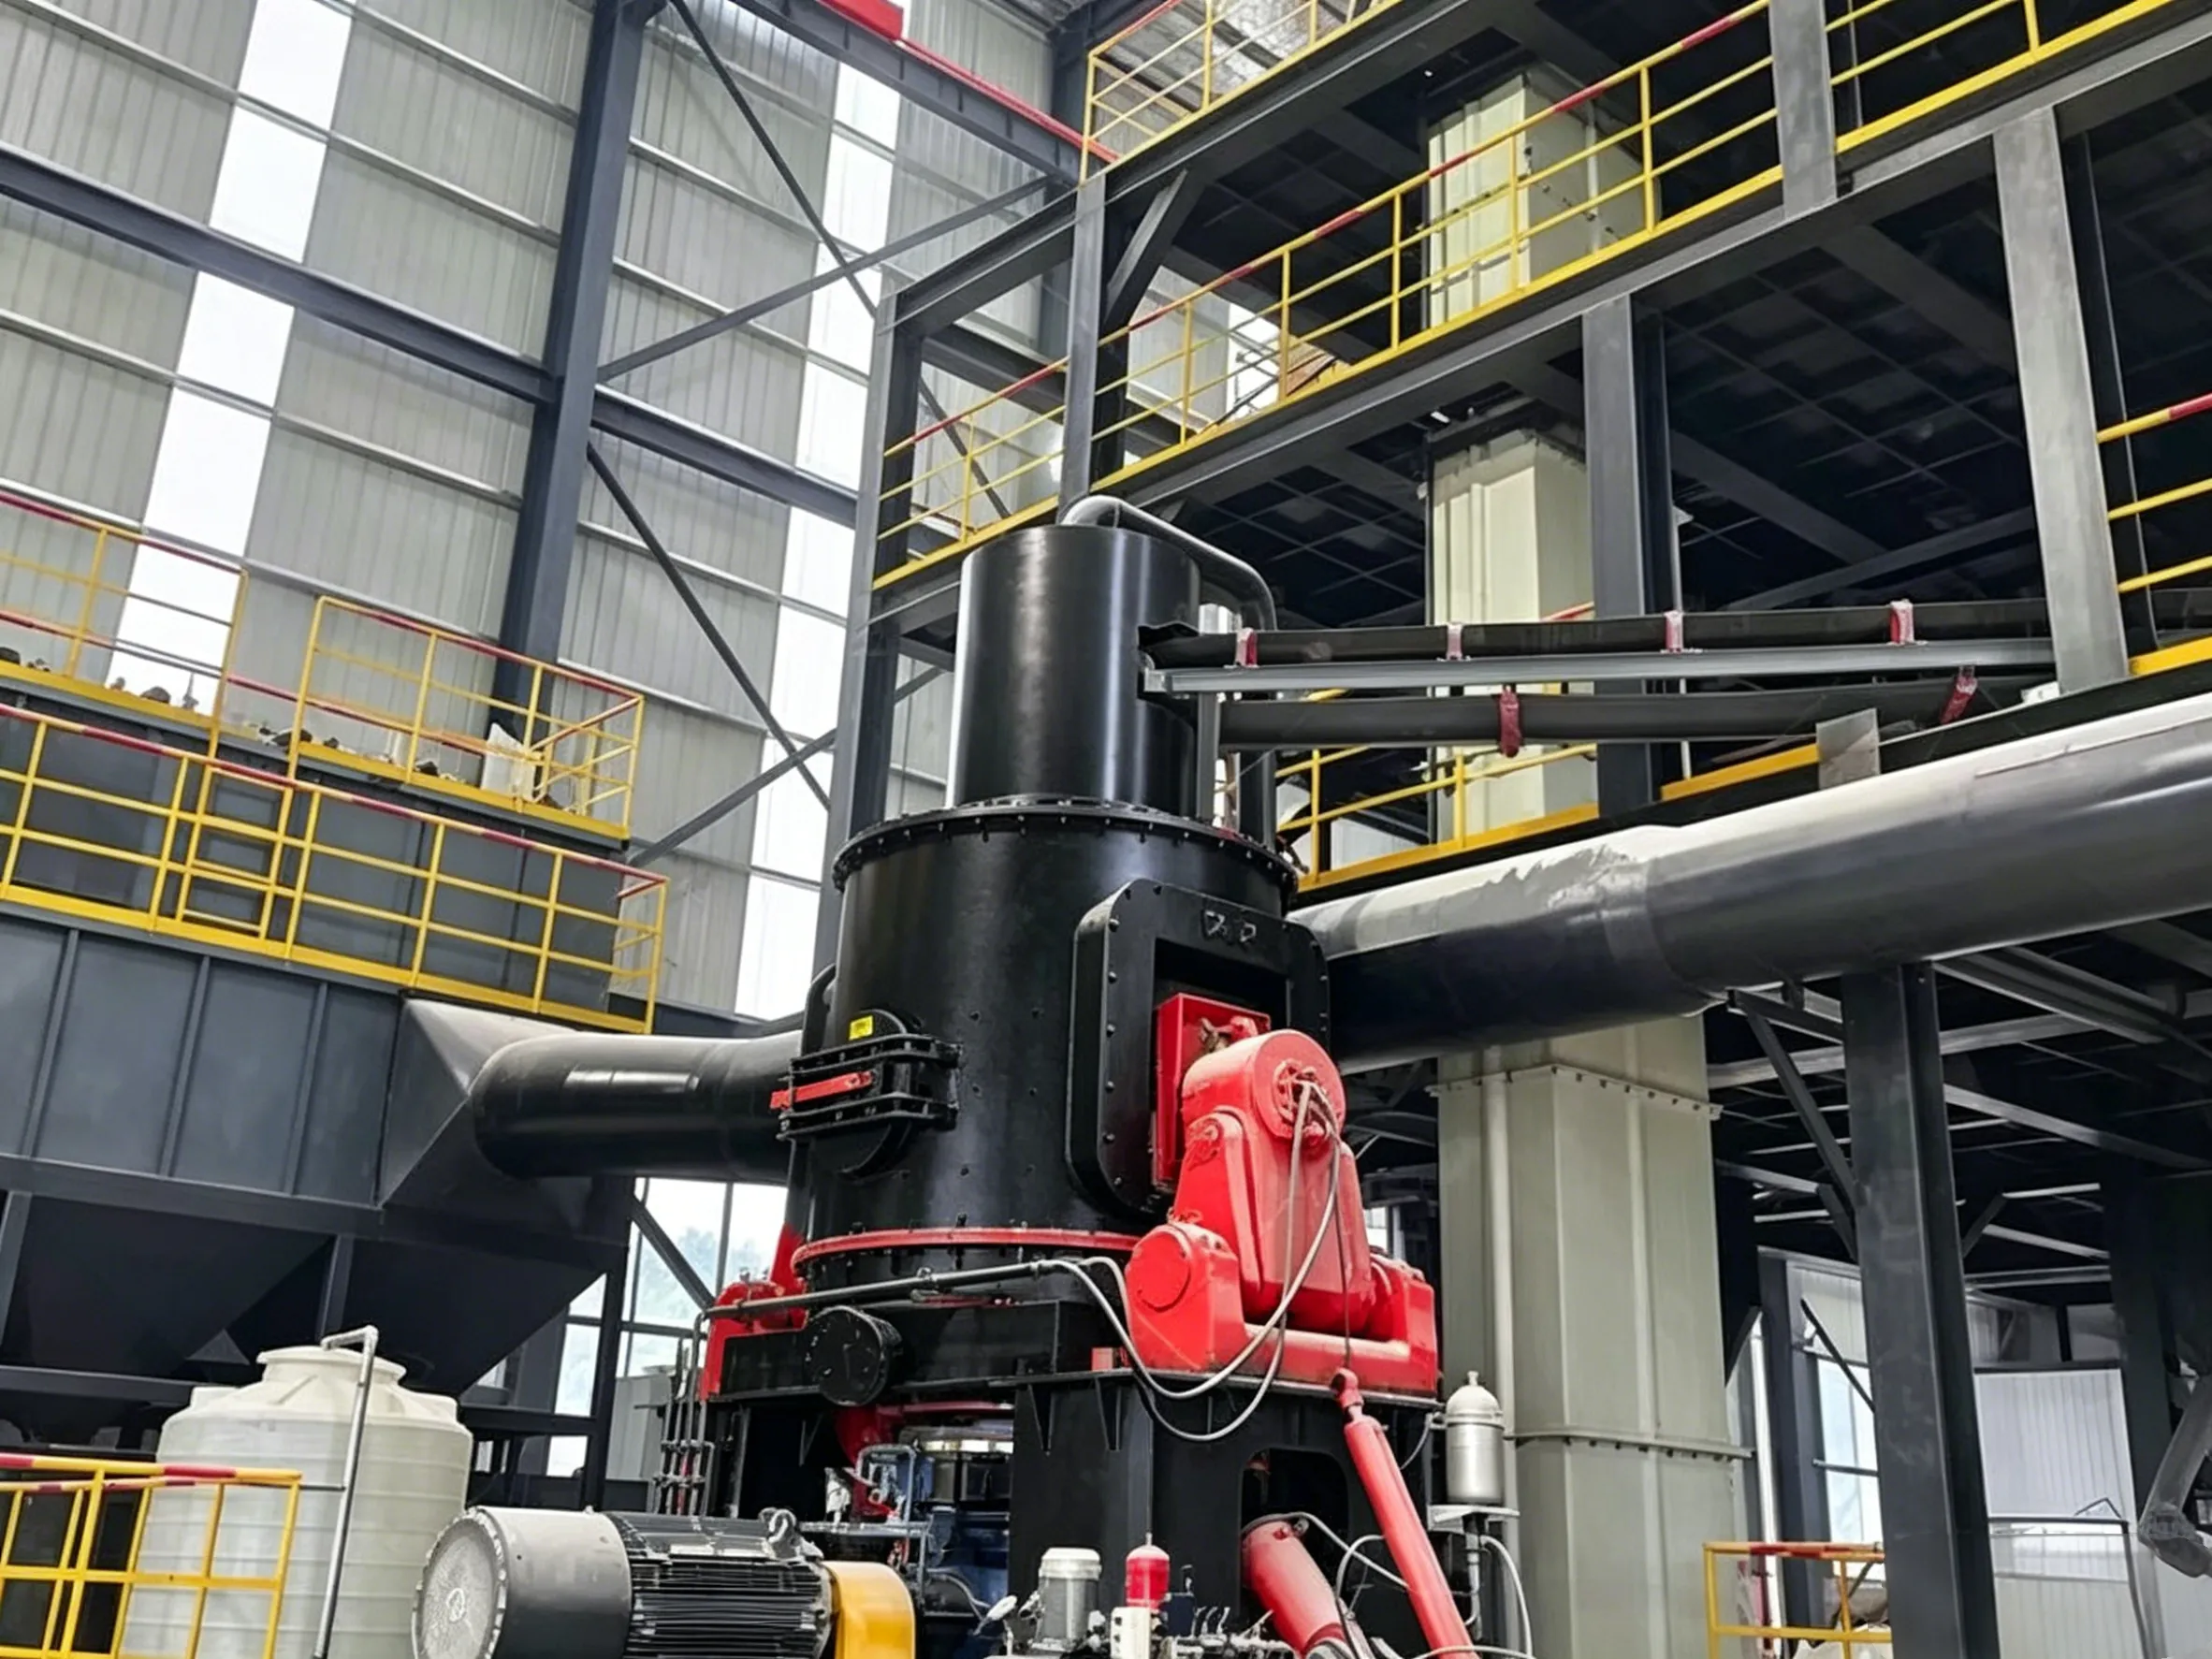
Bu ekipman, yüksek sıcaklık ve hafif negatif basınç koşullarında uzun vadeli istikrarlı çalışmayı sağlayan, hassas mühendislik ürünü dokuz temel sistemden oluşmaktadır:
1. Kabuk ve Fırın Kaplaması
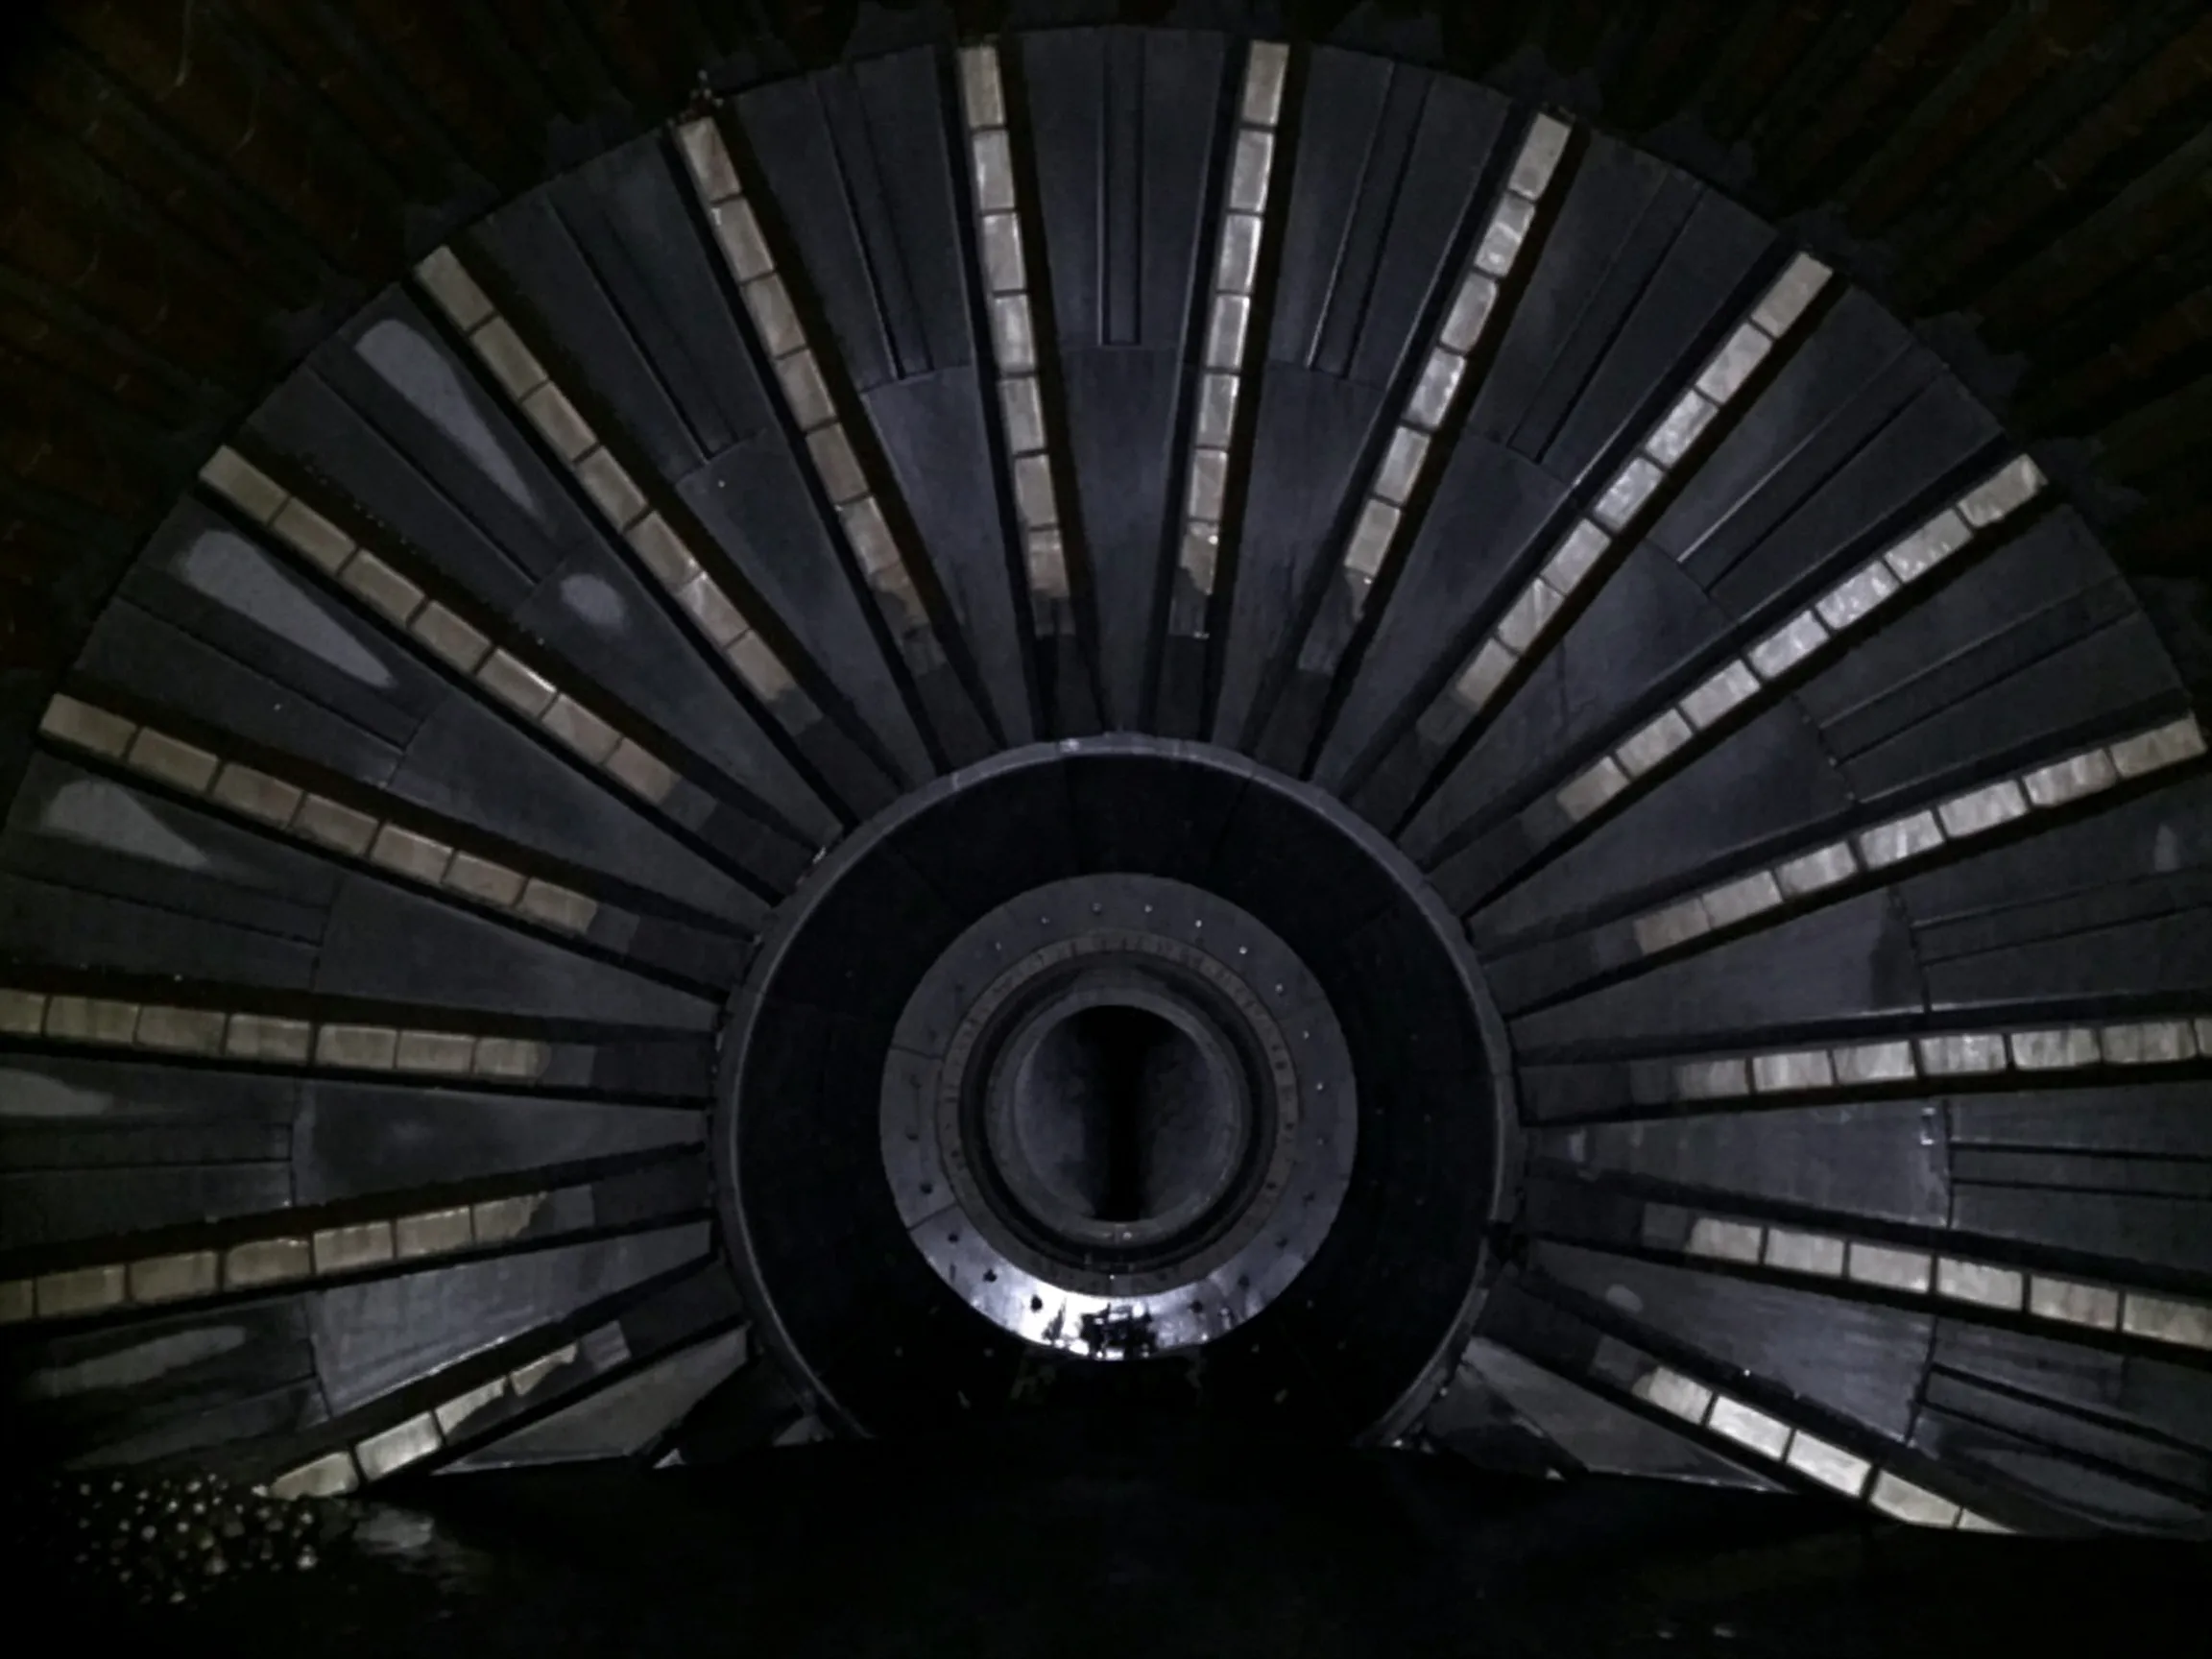
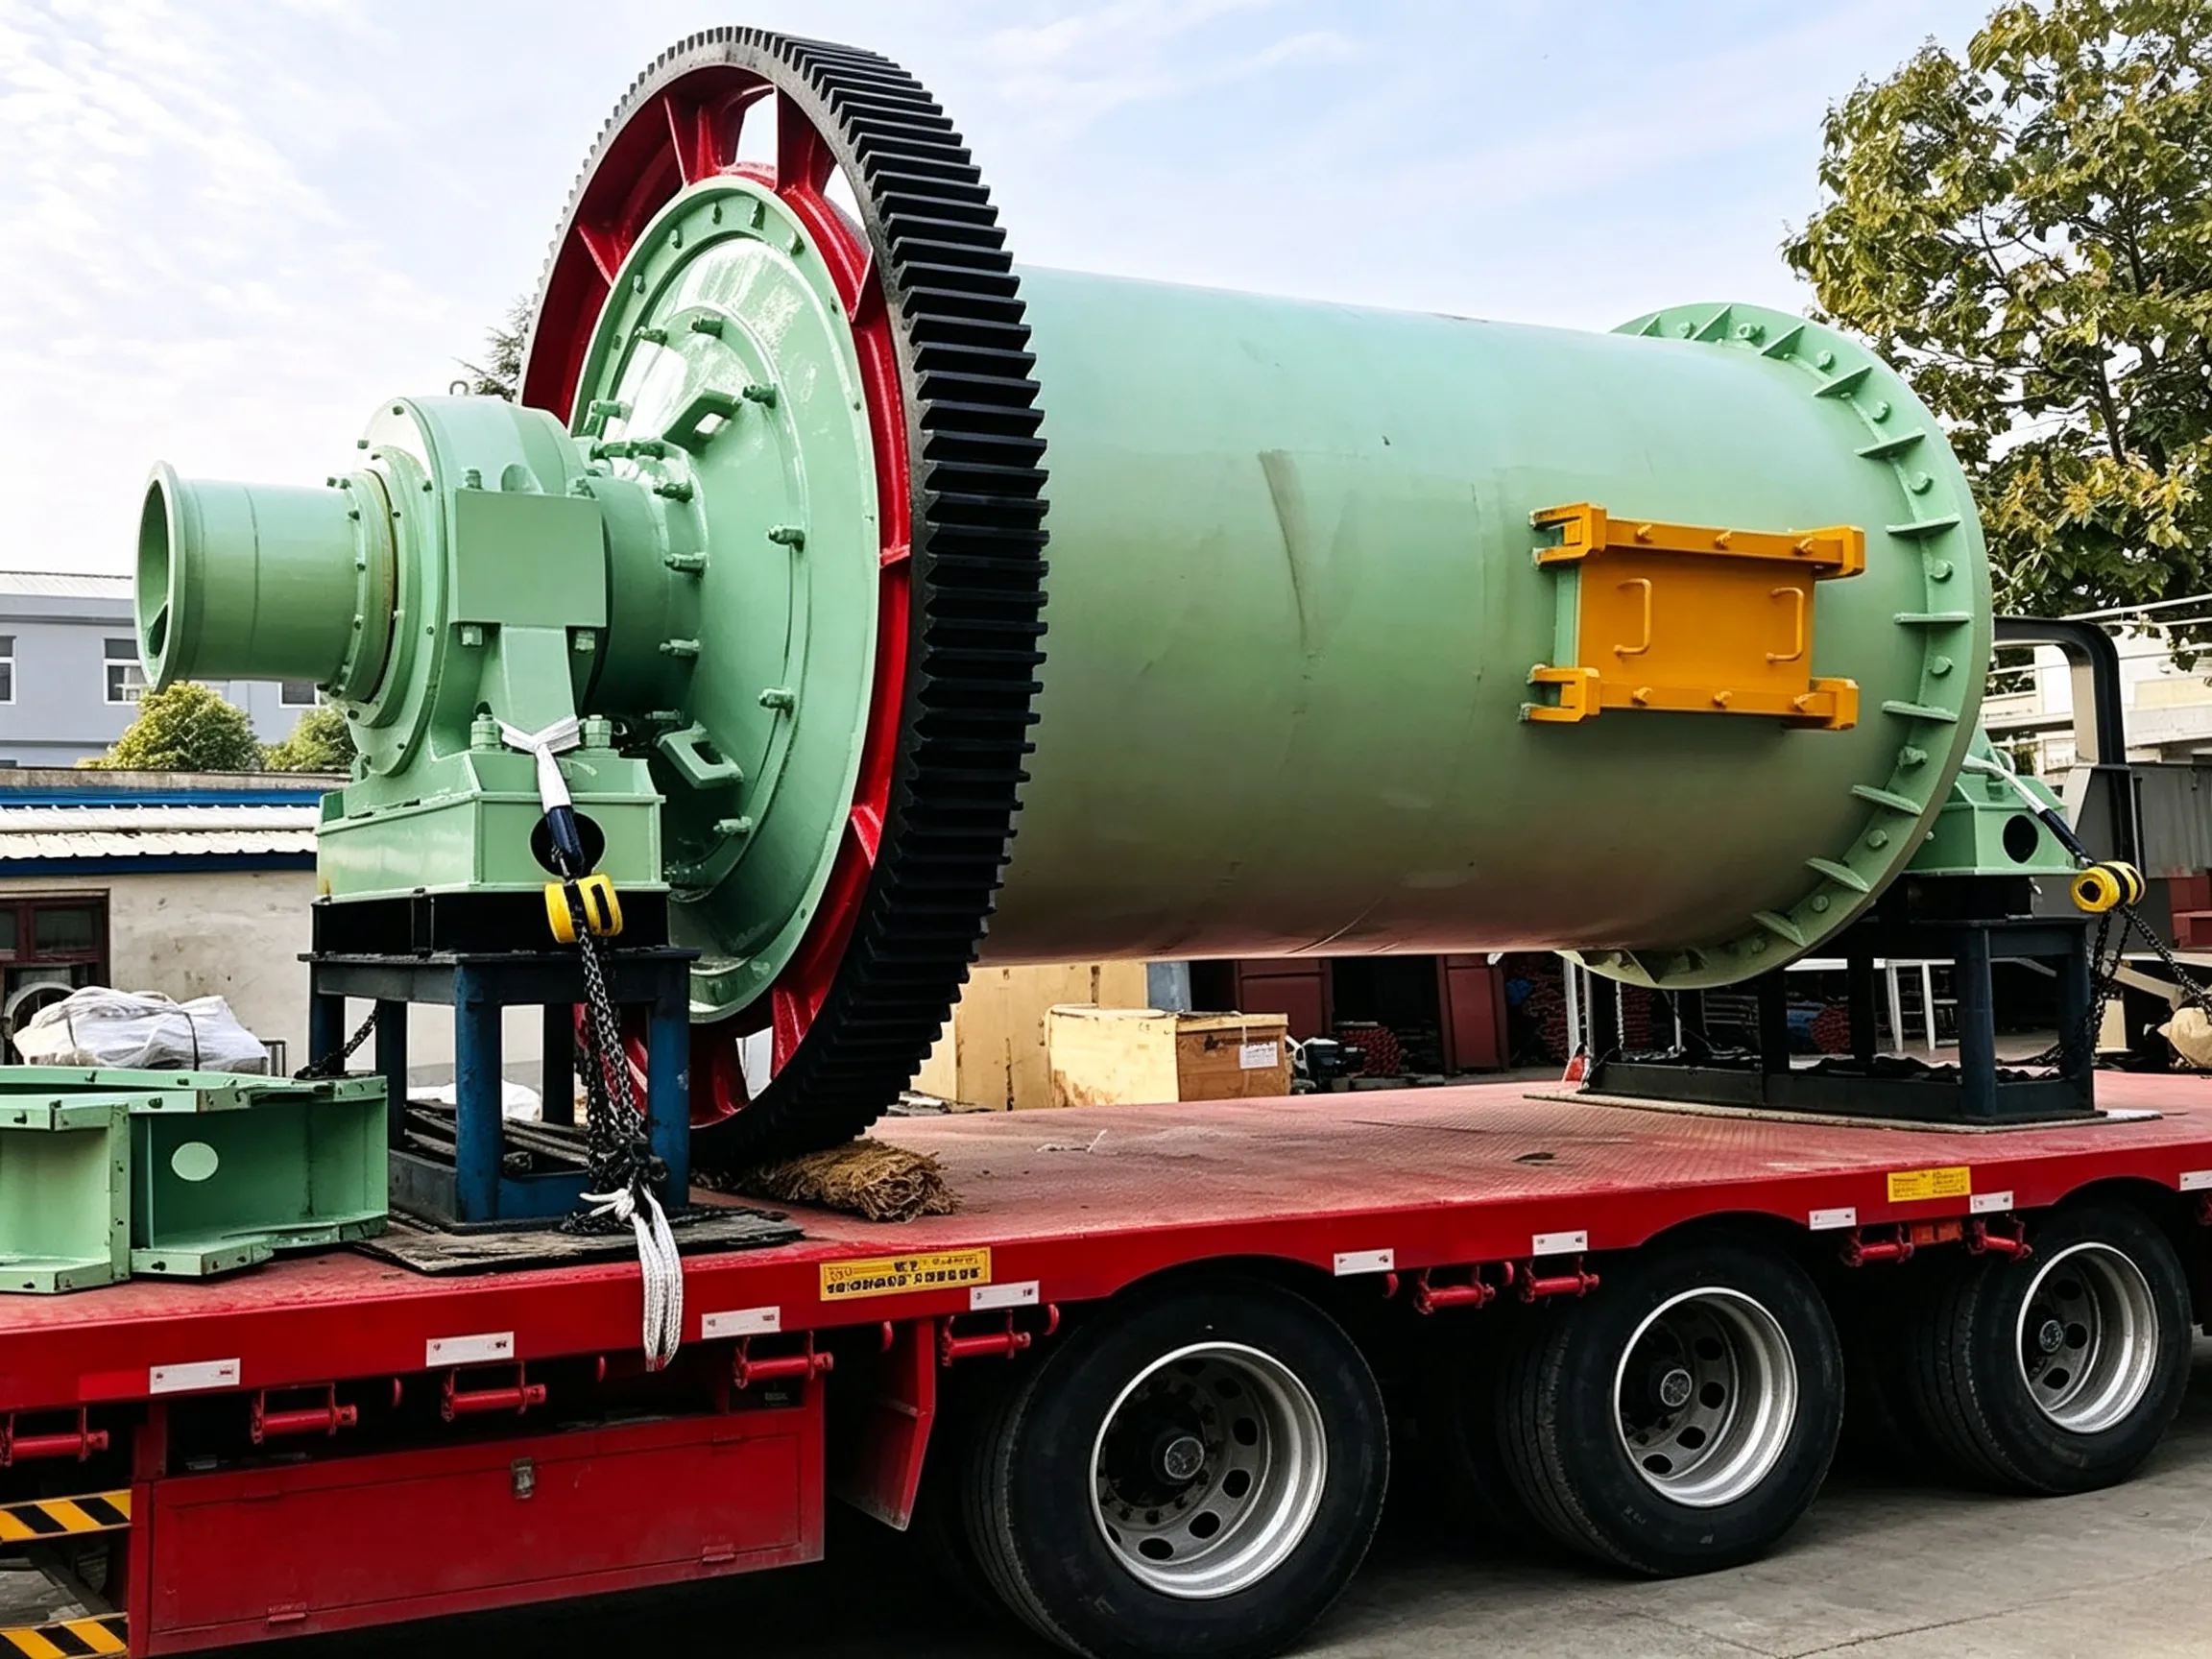
Fırın gövdesi rulo kaynak yöntemiyle imal edilmektedir Q245R ısıya dayanıklı çelik levhalar, mükemmel termal yorulma direnci sağlar. İç duvar, yüksek performanslı refrakter tuğlalarla kaplanmıştır ve fırın çıkışı, gövdenin uçlarına cıvatalarla sabitlenmiş aşınmaya dayanıklı döküm parçalarla korunmaktadır.
2. Destek Cihazı ve Lastik (Sürüş Halkası)
Lastik (Sürüş Halkası): Tek parça döküm dikdörtgen halka şeklinde üretilir; sıkı yüzey sertliği kontrolü altında normalleştirme ve temperleme işlemlerine tabi tutulur. Lastik, gövdeye bir bol kesim Yüzer destek plakalarına sahip tasarım, aşırı gövde aşınmasını önlemek için çalışma boşluklarına göre otomatik ayarlamaya olanak tanır.
Silindir Grubu: İç sirkülasyonlu soğutma suyu sistemlerine sahip kendinden hizalamalı küresel makaralı rulmanlarla donatılmış olup, yüksek yük kapasitesi ve sorunsuz çalışma sağlar.
3. Tahrik Sistemi
Ana Tahrik Sistemi: Şunu kullanır: değişken frekanslı hız ayarlı motor + sertleştirilmiş dişli redüktör + pinyon dişlisini tahrik etmek için diyafram kaplin. Kademesiz hız ayarı, motor frekansını değiştirerek sağlanır ve bu sayede kalsinasyon sırasında farklı malzeme kalma sürelerine uyum sağlanır.
Yardımcı Tahrik Sistemi: Debriyajlı bağımsız bir yardımcı motora sahiptir. Ana güç kesintisi durumunda veya bakım çalışmaları sırasında, yardımcı tahrik sistemi fırını yavaşça döndürür (genellikle saatte 6–10 devir); böylece plan dışı duruşlar sırasında düzensiz termal genleşme nedeniyle fırın gövdesinin bükülmesi önlenir.
4. Sızdırmazlık Aygıtları (Patentli Teknoloji)
Fırın Giriş Contası (Besleme Ucu): Sızdırmazlık yüzeyindeki sıcaklıkları etkili bir şekilde düşürmek ve gövdenin yanmasını önlemek amacıyla, kompozit lamelli tip veya grafit bloklu radyal temas yapısı kullanılır; buna ek olarak burun halkasına zorlamalı hava soğutması uygulanır.
Fırın Çıkış Contası (Boşaltma Ucu): Şu yöntemi kullanır: yaylı yapraklı katmanlı esnek conta ya da çalışma sırasında gövdenin sapmasını, ovalleşmesini ve eksenel kaymasını otomatik olarak telafi eden silindirle preslenmiş uç yüzeyi temaslı tip. Bu, mükemmel sızdırmazlık performansı sağlayarak hava sızıntısını ve malzeme kaçaklarını önemli ölçüde azaltır.
5. Hidrolik İtme Silindiri Sistemi
Bir hidrolik istasyon, itme silindirini tahrik ederek lastik ile destek silindirleri arasında eşit bir temas sağlanmasını sağlar. Bu sistem, termal genleşmeden kaynaklanan eksenel yer değiştirmeyi telafi etmekle kalmaz, aynı zamanda hem lastiklerin hem de silindirlerin tüm genişliği boyunca eşit aşınmayı garanti ederek revizyon aralığını uzatır. Korozyonu ve tıkanmayı önlemek amacıyla tüm borular paslanmaz çelikten imal edilmiştir.
6. Üçüncü Aşama Hava Cihazı (Metalurji Fırınları için Özel Yapılandırma)
Gövde üzerinde eşit aralıklarla yerleştirilmiş hava boruları ve değişken frekanslı fanlarla donatılmış olup, güç beslemesi kayma halkaları aracılığıyla sağlanmaktadır. Bu cihaz, hava hacmini ayarlayarak yanma ortamını optimize etmek üzere fırına hava basar ve malzeme geri akışına karşı koruma özelliğine sahiptir.
Ürünün Avantajları ve Özellikleri
Yüksek Verim ve Düşük Enerji Tüketimi: Optimize edilmiş kabuk esneme tasarımı, geniş çaplı makaralı rulmanlar ve gelişmiş termal proses kontrolü ile bir araya geldiğinde, kömür tüketimini önemli ölçüde azaltırken garantili üretim verimini sağlar.
Yüksek Güvenilirlik: Yağlama sistemi, PLC tabanlı akıllı kontrol sistemini kullanır ve yağlama noktalarını gerçek zamanlı olarak izler; arıza alarmları da mevcuttur. Ana motorda, ağır yüklü çalıştırmalara uygun yüksek başlatma torku sağlayan ZSN4 serisi DC veya değişken frekanslı özel motorlar kullanılır.
Mecraların Hizmet Ömrünün Uzatılması: Esnek sızdırmazlık yapıları, kabuğun ısıl deformasyonunu etkili bir şekilde telafi ederek soğuk hava girişini ve toz içeren baca gazı kaçışını azaltır; böylece refrakter tuğlaların ve döküm malzemelerinin ömrünü uzatır.
Teknik Parametre Tablosu (Referans Özellikler)
Aşağıdaki veriler endüstri standardı modellere dayanmaktadır. Gerçek seçim, üretim gereksinimlerine göre özelleştirilebilir.
Teknik Özellikler (m)
Φ2,8/2,5×44
Φ3,2×50
Φ4,0×60
Φ4,8×74
Φ5,5×115
Üretim Kapasitesi (t/g)
300
1,000
2,500
5,000
80–100 (nikel cevheri)
Fırın Eğim Açısı (%)
3.5
3.5
4.0
4.0
3.0
Destek Sayısı
3
3
3
3
4
İtme Makaralı Tip
Mekanik
Hidrolik
Hidrolik
Hidrolik
Hidrolik
Ana Tahrik Hızı (dev/dk)
0.445–2.22
0.36–3.57
0.41–4.07
0.35–4.0
0.2–1.2
Yardımcı Tahrik Hızı (r/h)
4.75
6.5
8.2
8.52
6.7
Ana Motor Gücü (kW)
55
160
315
630
315×2
Toplam Ağırlık (tuğlalar hariç, t)
177
256.5
434
854
1,675
Sık Sorulan Sorular (SSS)
S1: Fırın gövdesi çalışma sırasında eğilirse ne yapılmalıdır?
A: Bu durum genellikle, fırının kapatılmasından sonra belirlenen aralıklarla (genellikle 15 dakikadan fazla olmamak üzere) döndürülmemesi ya da yağmur veya kar altında pişirme sırasında ısıtmanın dengesiz olması nedeniyle ortaya çıkar. Hafif eğriliklerde, dışbükey tarafı yukarıya doğru çevirin ve düzeltme için kendi ağırlığını veya yerel ısıtmayı kullanın. Eğrilik şiddetliyse ve fırının çalıştırılmasını engelliyorsa, hizalama düzeltmesi için kapsamlı bir revizyon gereklidir.
Soru 2: Fırın içindeki “halka oluşumu” (kaplama birikmesi) sorunu nasıl çözülür?
A: Halka oluşumu, esas olarak hammaddelerdeki yüksek kirlilik (örn. SiO₂, toz) veya yanlış kullanım (yerel aşırı ısınma) nedeniyle meydana gelir. Tedavi yöntemleri şunlardır:
Termal döngü yöntemi: Halka bulunduğu yerdeki sıcaklığı yükseltin, ardından hızla soğutun; böylece termal gerilim nedeniyle çatlayıp düşmesini sağlayın.
Soğuk yanma yöntemi: Doğal ayrılmayı kolaylaştırmak için normal üretim sırasında düşük sıcaklıklı bir ortam oluşturun.
Elle kaldırma: Fırın kapatıldıktan sonra pnömatik aletler kullanılabilir, ancak fırın kaplamasının zarar görmemesi için özen gösterilmelidir.
Soru 3: Makaralı rulman yastıklarının aşırı ısınmasına ne sebep olur?
A: Yaygın nedenler şunlardır: ① Fırının merkez hattındaki hizasızlık, silindirlerde aşırı yüke neden olur; ② Aşırı silindir ayar açısı, yüksek itme yüklerine yol açar; ③ Tıkalı veya sızıntı yapan soğutma suyu boruları; ④ Kirlenmiş veya bozulmuş yağlama yağı. Düzenli hizalama kontrolleri ve yağlama/soğutma sisteminin temizlenmesi tavsiye edilir.
Soru 4: Döner fırının sızdırmazlık performansını nasıl değerlendirebilirim?
A: Fırın girişi sık sık pozitif basınç altında çalışarak toz salınımı gösteriyorsa veya çıkış contasından belirgin kokular eşliğinde baca gazı sızıntısı oluyorsa, conta muhtemelen arızalanmıştır. Çıkış contasındaki lamellerin veya grafit blokların aşınma durumunu kontrol edin ve sıkıştırma tertibatını buna göre ayarlayın. Gelişmiş esnek contalar, gövdenin ±15 mm'lik eksenel hareketine rağmen iyi bir hava sızdırmazlığı sağlar.
S5: Çember dişli ile pinyon arasındaki kavramada şiddetli titreşime ne sebep olur?
A: Olası nedenler: ① Gövdenin bükülmesi sonucu dişli boşluğunda değişiklik olması; ② Yay plakası bağlantı cıvatalarının gevşek veya kırık olması; ③ Pinyon üzerinde bir basamak (omuz) oluşması. Cıvataları derhal sıkın, omuzu taşlayarak düzeltin ve silindir konumlarını ayarlayarak gövdenin merkez hattını düzeltin.



 English
 Spanish
 Russian
 Arabic
 Swahili
 French
 Turkish
 Portuguese
 Korean
 Japanese
 German
 Italian











